Entre em contato com a Pangeng

Compressor booster para teste de pressão: guia de seleção de engenharia

Contents
show
A escolha de um compressor booster para teste de pressão não deve se basear apenas na pressão-alvo. O ponto de operação adequado é uma faixa variável: a pressão de entrada pode cair, a pressão de descarga necessária pode aumentar durante o enchimento, a vazão pode variar ao longo da curva, e o procedimento de teste aprovado pode definir o meio, a rampa, o período de estabilização, os critérios de aceitação e as proteções.
Limite do conteúdo: este guia explica como definir e verificar o regime de operação de um teste de pressão. Para conhecer as categorias de produtos, as configurações disponíveis e a capacidade dos fornecedores, consulte a página da linha de compressores booster. Manter essas funções separadas evita que um guia de aplicação concorra com a página principal de produtos.
1. Definir
Estabelecer o procedimento de teste, o meio, o volume, as pressões, o tempo de enchimento e o ciclo.
Estabelecer o procedimento de teste, o meio, o volume, as pressões, o tempo de enchimento e o ciclo.
2. Compatibilizar
Verificar toda a faixa entre a entrada e a descarga com base na curva de desempenho.
Verificar toda a faixa entre a entrada e a descarga com base na curva de desempenho.
3. Controlar
Planejar a rampa, a estabilização, o período de pressurização, a inspeção e a ventilação controlada.
Planejar a rampa, a estabilização, o período de pressurização, a inspeção e a ventilação controlada.
4. Comprovar
Especificar registros, documentos a serem fornecidos pelo fornecedor e evidências de aceitação antes da compra.
Especificar registros, documentos a serem fornecidos pelo fornecedor e evidências de aceitação antes da compra.
Integrar o booster ao sistema de teste de pressão
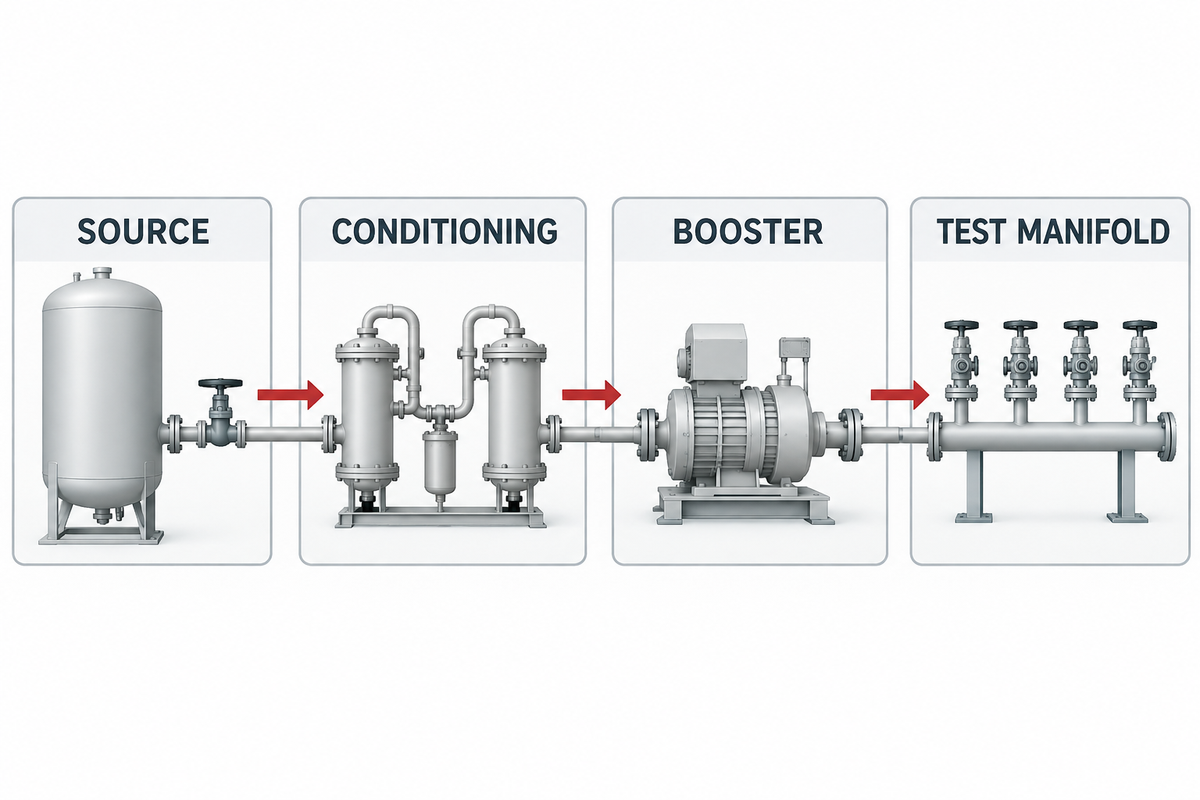
Em um ciclo de gás, o booster normalmente fica depois da fonte primária pressurizada e antes do coletor de teste de alta pressão. A fonte pode ser ar comprimido da fábrica, um gerador de nitrogênio, um conjunto de cilindros com regulagem ou outro compressor. Os equipamentos de condicionamento instalados entre a fonte e o booster podem incluir um reservatório de entrada, filtros ou secador.
Não confunda o meio de acionamento com o gás de processo. Em um booster acionado a ar, o pistão de acionamento de grande diâmetro pode usar ar comprimido, enquanto o ar, o nitrogênio ou outro gás na seção de alta pressão é comprimido separadamente. Um booster alternativo com acionamento elétrico tem limites de utilidades diferentes; ainda assim, sua entrada de gás de processo também deve ser definida.
Diagrama dos limites do sistema de teste de pressão
Fonte → condicionamento → isolamento/medição na entrada → booster → resfriamento ou reservatório, conforme necessário → isolamento e alívio na descarga → coletor de teste calibrado → item de teste → ventilação controlada.
Registre as condições mínima, normal e máxima em cada limite de fornecimento. “Ar de fábrica disponível” não é uma especificação.
Fonte → condicionamento → isolamento/medição na entrada → booster → resfriamento ou reservatório, conforme necessário → isolamento e alívio na descarga → coletor de teste calibrado → item de teste → ventilação controlada.
Registre as condições mínima, normal e máxima em cada limite de fornecimento. “Ar de fábrica disponível” não é uma especificação.
Enquanto a fonte estiver pressurizada e houver vazão suficiente, o booster estará aspirando gás. Durante a operação, um manômetro estático pode indicar uma pressão adequada, mas ela pode cair devido a uma tubulação, regulador ou filtro subdimensionado, ou ao compartilhamento da demanda da fábrica. As orientações do fabricante também indicam que o desempenho de um booster de gás depende da pressão do gás e da curva de desempenho para a qual foi projetado. [2]
Independentemente do nome dado ao conjunto — booster de ar, booster de pressão, compressor booster de ar ou compressor de ar booster —, os mesmos aspectos precisam ser considerados. O compressor primário deve fornecer a vazão necessária na entrada do booster, enquanto o estágio de compressão produz a pressão de saída necessária. Valores nominais como 100 psi ou 7 bar são apenas exemplos; nunca substituem a faixa real de operação.
Escolha o meio de teste antes do booster
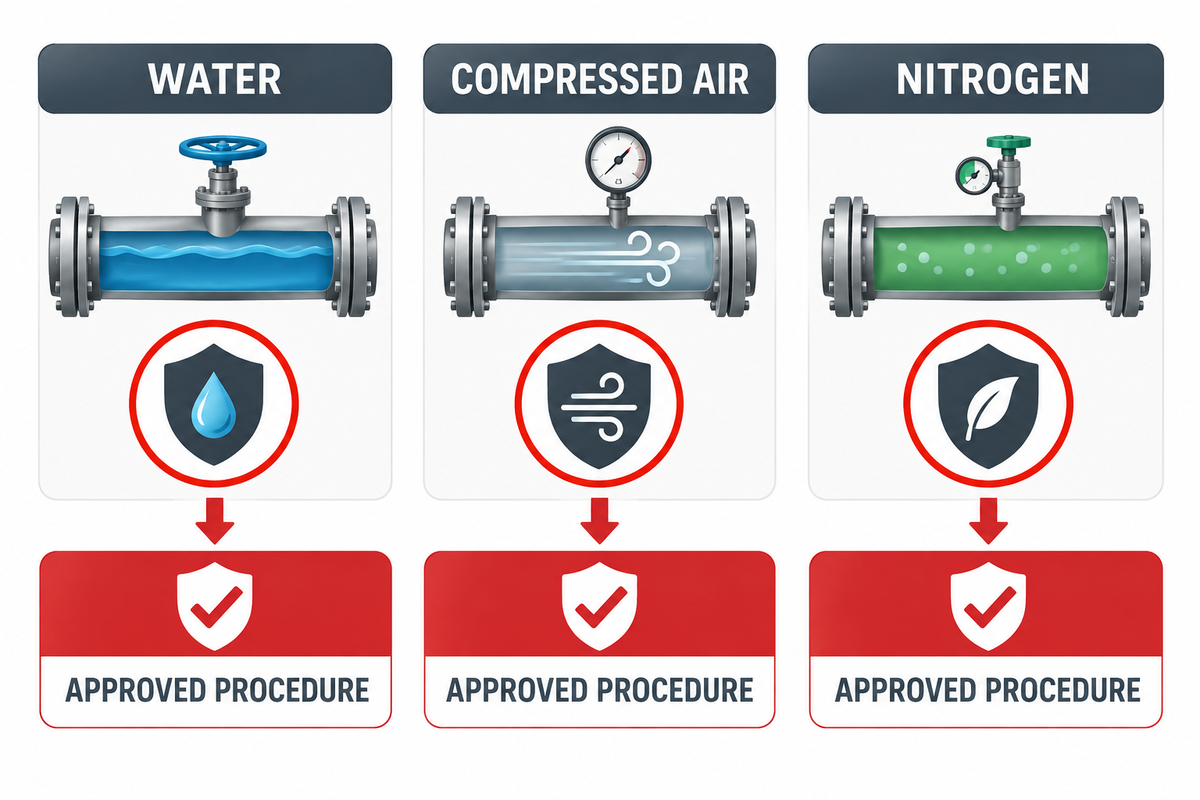
O procedimento de teste aprovado deve especificar o teste hidrostático ou pneumático antes da definição de um conjunto compressor. A pressão de teste aplicável, o tempo de pressurização, o método de inspeção e os critérios de aceitação devem constar desse procedimento aprovado, e não ser definidos pelo fornecedor do compressor.
| Meio | Por que pode ser escolhido | Limite importante | Quem decide |
|---|---|---|---|
| Água ou outro líquido compatível | A menor energia armazenada torna preferível o teste hidrostático, quando viável. | Verificar contaminação, corrosão, congelamento, drenagem, carga sobre os suportes e secagem. | Proprietário/engenheiro responsável conforme o procedimento aplicável. |
| Ar comprimido | Teste a seco quando não for possível introduzir ou remover líquidos. | A energia armazenada em testes pneumáticos exige controles de risco específicos para cada procedimento. | Procedimento de teste aprovado — não a disponibilidade dos equipamentos. |
| Nitrogênio | Meio seco e inerte quando oxigênio ou umidade não forem aceitáveis. | O nitrogênio pode deslocar o oxigênio; vazamentos e ventilação podem criar risco de asfixia. | Procedimento aprovado, avaliação de saúde, segurança e meio ambiente (SSMA) do local e avaliação da ventilação. |
A Associação Europeia de Gases Industriais recomenda o teste hidrostático em vez do pneumático, quando possível, e apresenta um exemplo da energia armazenada em gases comprimidos. [3] O Conselho de Segurança Química dos Estados Unidos documenta o caráter invisível e rápido dos perigos de uma atmosfera com deficiência de oxigênio causada por nitrogênio. [4] Os princípios desses documentos não substituem o código local do projeto nem os requisitos da jurisdição local.
Mantenha as questões de projeto relacionadas em seus próprios escopos. Consulte o guia de seleção de compressores de nitrogênio de alta pressão quando a decisão principal for a configuração do conjunto de nitrogênio, e o guia de dimensionamento do ar de alimentação para nitrogênio quando o limite estiver no suprimento de ar a montante. Para uma visão geral mais ampla, compare os principais tipos de compressores booster e veja como funciona a compressão com booster. Essas páginas dão suporte à decisão sobre os equipamentos; este guia continua focado no regime de operação, na sequência e nas evidências de aceitação do teste de pressão.
Converta os requisitos do teste em uma faixa de operação
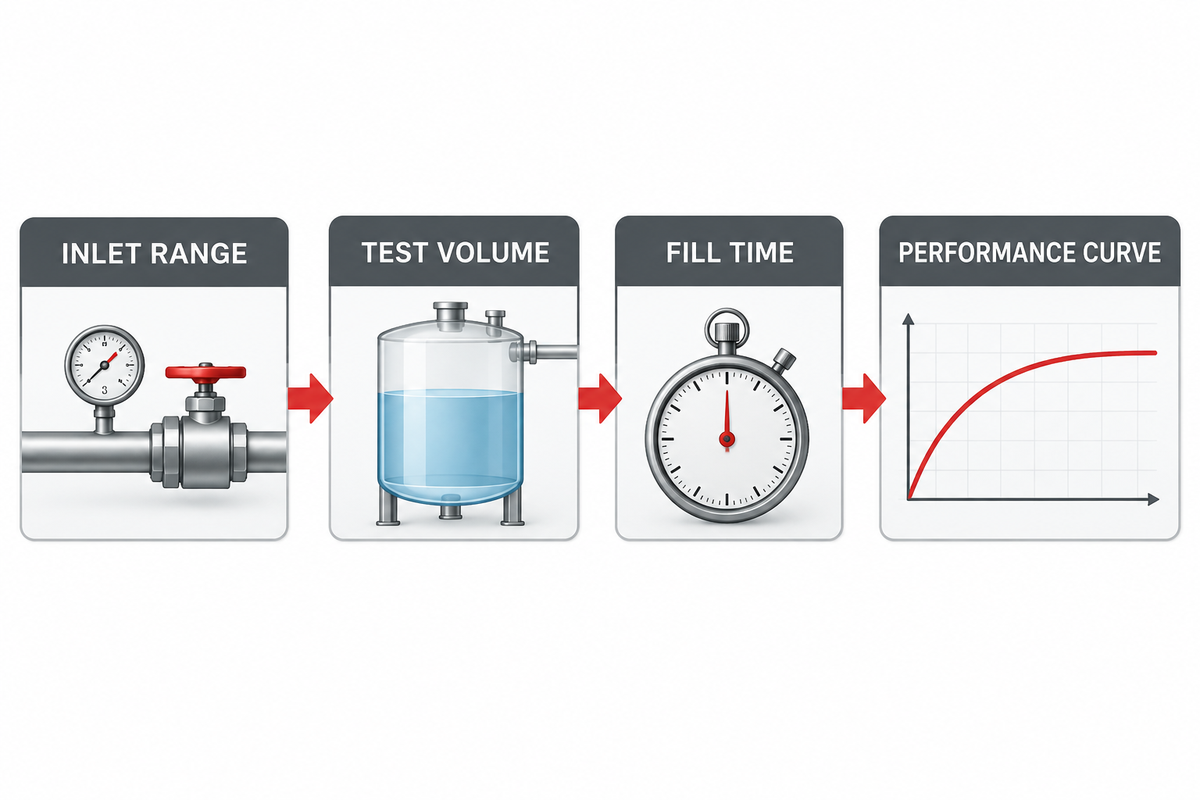
Comece por uma folha de dados, não por um código de peça. Defina a composição e a qualidade do gás, o volume total pressurizado, incluindo mangueiras e coletores, a pressão inicial, a pressão-alvo, a faixa de pressão de entrada, as temperaturas, o tempo de enchimento permitido, os ciclos por hora, o tempo de pressurização previsto, o tempo ocioso, a altitude do local e as condições de referência da vazão.
Verificação preliminar da quantidade de gás
Para uma estimativa de gás ideal aproximadamente isotérmica, o volume padrão adicionado é proporcional ao volume de teste e à diferença entre as pressões absolutas final e inicial:
Esta é uma estimativa inicial para planejamento, não um método definitivo de seleção. Em alta pressão, aplique o tratamento de compressibilidade adequado e use um cálculo do fornecedor ou uma curva de desempenho validada.
Para uma estimativa de gás ideal aproximadamente isotérmica, o volume padrão adicionado é proporcional ao volume de teste e à diferença entre as pressões absolutas final e inicial:
ΔVstd ≈ Vtest × (P2,abs − P1,abs) / Pstd × Tstd / TtestEsta é uma estimativa inicial para planejamento, não um método definitivo de seleção. Em alta pressão, aplique o tratamento de compressibilidade adequado e use um cálculo do fornecedor ou uma curva de desempenho validada.
A vazão padrão média necessária é calculada dividindo-se a quantidade estimada de gás pelo tempo de enchimento. Esse valor é útil, mas não mostra se o booster consegue fornecer a vazão necessária na pressão final. Isso deve ser avaliado com curvas do booster para estimar sua capacidade e o tempo de enchimento do reservatório, considerando os efeitos das pressões de entrada e de descarga sobre o desempenho. [5]
O que incluir na planilha da faixa de operação?
- Composição do gás, pureza e limites de umidade, óleo e partículas.
- Pressão e temperatura mínima, normal e máxima na entrada, nos limites do conjunto.
- Pressão de descarga necessária no ponto de entrega definido, e não na saída do compressor.
- Volume total de teste, pressão inicial, tempo de enchimento permitido e vazamentos ou consumo previstos.
- Número de testes por hora ou turno, tempos de operação, pressurização e ociosidade, e tempo de recuperação entre testes.
- Unidade de vazão e temperatura/pressão de referência; “CFM” sem unidades é ambíguo.
- Faixa de temperatura e pressão ambiente, classificação para áreas perigosas, utilidades disponíveis e limites de ruído e resfriamento.
Solicite ao fornecedor perfis de tempo de enchimento para condições mínima, normal e máxima, ou cálculos de curva para as condições de entrada. Uma “vazão nominal” não revela o trecho mais lento da curva.
Selecione a configuração com base na faixa operacional
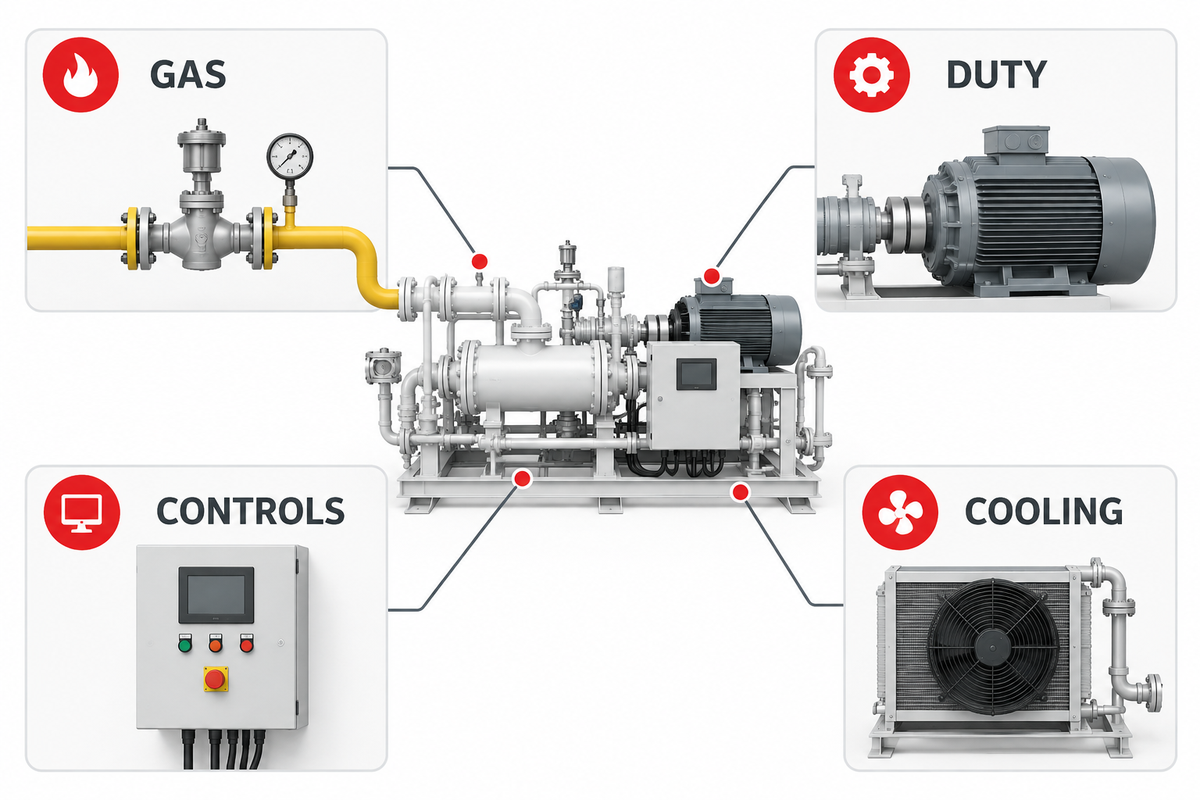
Boosters acionados a ar podem ser uma opção atraente em algumas aplicações, por exemplo, para controlar a parada por estol em uma pressão estática, desde que haja suprimento suficiente de ar de acionamento. Boosters alternativos acionados eletricamente podem ser mais adequados para operação repetida ou prolongada, especialmente quando o ciclo permite integrar por completo a potência do motor, os controles e o resfriamento. É provável que sejam necessários vários estágios se o aumento de pressão ou de temperatura não puder ser tolerado em um único estágio.
| Categoria de decisão | Por que altera o conjunto | Evidências a solicitar |
|---|---|---|
| Relação de pressão ao longo da faixa de operação | Afeta o número de estágios, a eficiência volumétrica, a vazão na pressão final e o calor. | Curvas de desempenho e perfil de enchimento previsto. |
| Composição e limpeza do gás | Define os materiais em contato com o gás, as vedações, os limites de lubrificação e o controle da contaminação. | Declaração de compatibilidade e lista de materiais. |
| Operação contínua ou intermitente | Altera o resfriamento, o dimensionamento do acionamento, a estratégia de reservatório e o intervalo de manutenção. | Regime de operação declarado e avaliação térmica. |
| Requisito de controle | Determina a regulagem de pressão, a rampa por estágios, as permissões de operação, o registro de dados e a integração. | Descrição funcional do controle, lista de alarmes e desligamentos e relação de entradas e saídas. |
| Ambiente do local | Pode afetar o motor, os instrumentos, a ventilação, o invólucro e as certificações. | Cronograma de conformidade associado ao local de instalação. |
| Condicionamento na entrada | A presença de contaminantes ou umidade pode alterar os requisitos de filtragem e secagem e a vida útil das vedações. | Qualidade do ar necessária no limite de fornecimento e escopo do condicionamento. |
| Estratégia de reservatório | Um reservatório pode desacoplar o sistema de booster de picos breves de demanda, mas acrescenta energia armazenada e controles. | Justificativa do volume, responsabilidade pelo dimensionamento do alívio e sequência operacional. |
| Método de resfriamento | O resfriamento a ar ou a água afeta as utilidades, a temperatura de descarga e o arranjo da instalação. | Cálculo de rejeição de calor e faixa de temperatura ambiente permitida. |
| Controle de velocidade | A velocidade variável ou a lógica de ciclagem podem alterar a faixa de redução de capacidade, o calor e a resposta. | Faixa de controle, operação estável mínima e pontos de ajuste de alarmes e desligamentos. |
Não se deve aplicar uma “relação máxima universal por estágio”. O projeto do booster, o gás, as condições de entrada e os materiais utilizados determinam a faixa operacional. Exija que o fabricante confirme toda a faixa operacional.
Terminologia da especificação. Um guia de compressores booster pode usar vários nomes para equipamentos relacionados. Booster de alta pressão, boosters de pressão de ar ou compressor booster de alta pressão podem descrever uma máquina que eleva a pressão de um gás já comprimido por um compressor primário. Alguns documentos usam os termos amplificação de pressão, unidade de compressor booster ou conjunto de ar de alta pressão. Compare dois sistemas booster por suas faixas completas, da entrada à descarga, e não pelos rótulos.
Uma fonte de pressão típica da fábrica exige verificar se fornece ar continuamente à pressão de referência ou se apenas indica essa pressão quando está ociosa. A pressão de saída necessária e a faixa de pressão exigida no ponto de uso devem ser consideradas junto com a pressão mínima de entrada. Quando a relação de pressão total é alta, um sistema típico de 2 estágios pode controlar melhor a temperatura, mas somente o fabricante pode confirmar isso para o gás a ser comprimido.
A análise da configuração também deve considerar a presença de contaminantes, a qualidade do ar necessária, a compatibilidade dos materiais, o resfriamento e o condicionamento, além do regulador de pressão escolhido. Boosters lubrificados a óleo podem ser inadequados quando o óleo é introduzido em um gás de processo que precisa permanecer limpo. Essas decisões dependem dos gases de processo e do nível de limpeza aplicável, e não de uma lista genérica de aplicações industriais comuns.
A velocidade variável pode alterar a faixa de redução de capacidade e o consumo de energia em conjuntos acionados por motor; ela não elimina a necessidade de verificar a curva. Equipamentos pneumáticos alimentados por um compressor booster de ar podem ter uma elevação de pressão menor do que a de um conjunto para teste de pressão. Da mesma forma, o enchimento de cilindros de alta pressão e o teste de tensão de tubulações são condições operacionais diferentes, mesmo quando ambos utilizam boosters.
As leis da termodinâmica continuam regendo o calor de compressão e a densidade do gás, mas equações preliminares não substituem uma curva testada. A flexibilidade do sistema depende de limites de fornecimento, controles e reservatórios definidos corretamente, e não da escolha entre os principais tipos de booster pelo nome. A questão prática é como os compressores booster operam ao longo da faixa real de entrada, descarga e ciclo. [7]
Monte uma sequência controlada de teste de pressão
Interprete a terminologia no contexto. Às vezes, um booster de gás é chamado de bomba booster, mas não deve ser confundido com uma bomba de pressão para líquidos ou uma bomba de vácuo. O gás já foi comprimido antes de o booster atuar como segundo estágio de compressão. Em seguida, o booster usa seu mecanismo de acionamento para elevar a pressão e fornecer saída de alta pressão dentro de sua faixa nominal.
Entre as aplicações típicas estão testes de vazamento, testes de comprovação e outros testes de qualificação de componentes. O procedimento aprovado de cada projeto define a pressão elevada exata e a sequência de teste. As faixas típicas de alta pressão apresentadas em materiais de marketing não indicam um ponto de operação seguro. Os diferentes tipos de compressores devem ser escolhidos conforme o gás especificado, a compatibilidade com oxigênio, as condições de entrada e o procedimento.
Uma pressão de entrada acima de um limite seguro pode melhorar o desempenho do sistema, mas deve permanecer dentro dos limites de entrada aprovados. A compressão primária, a relação de compressão do booster e a pressão final de entrega formam um único sistema; alterar uma condição de limite modifica as outras duas. Portanto, para um processo inerentemente de alta pressão, é necessária uma análise do sistema como um todo, em vez de avaliar um único valor de descarga.
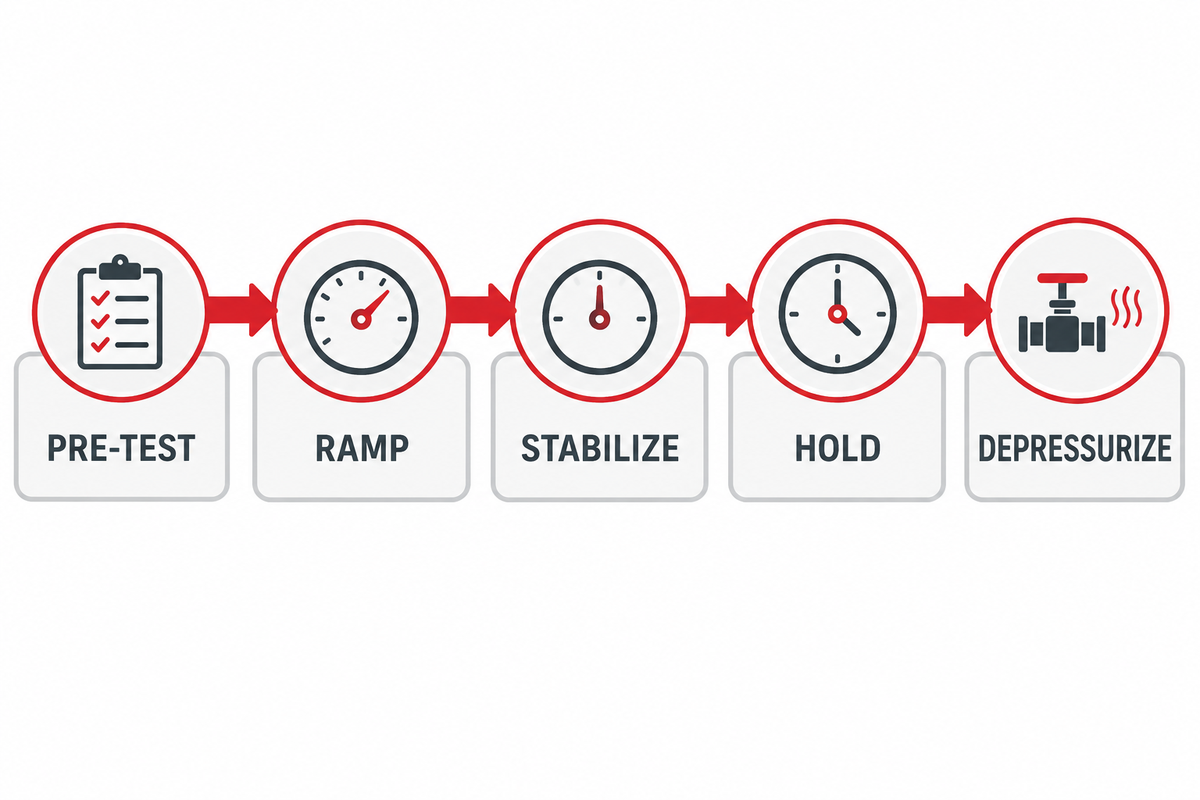
O booster fornece pressão; o procedimento aprovado controla o teste. Trate cada fase como um estado operacional distinto e defina limites, condições de entrada, responsabilidades do pessoal e registros.
- Análise pré-teste: confirmar a identificação do item de teste, a revisão do procedimento, a zona de exclusão, a calibração dos instrumentos, as comunicações e a parada de emergência.
- Purga ou pré-enchimento: usar o método aprovado e confirmar o meio e o destino da ventilação antes da operação em alta pressão.
- Rampa controlada: aumentar a pressão conforme definido e fazer pausas para verificações ou estabilização.
- Estabilização: aguardar o equilíbrio entre pressão e temperatura antes de iniciar o período de pressurização ou as medições de queda de pressão.
- Pressurização e inspeção: cumprir as restrições e os métodos aprovados de acesso e inspeção. Nunca aperte conexões em um sistema pressurizado, a menos que isso seja expressamente determinado por um procedimento especial de engenharia.
- Analisar a queda de pressão: interpretar as alterações de pressão junto com a temperatura e as mudanças no volume de teste.
- Despressurização controlada: ventilar para o local aprovado a uma taxa controlada, considerando o ruído, o resfriamento, as forças da descarga e o acúmulo de nitrogênio.
Os requisitos da NASA para sistemas de pressão preveem autorização expressa e controles de procedimento para testes pneumáticos. [1] Como exemplo jurisdicional, a ABSA exige pressurização por etapas, controle de distância segura e despressurização controlada; essas disposições são específicas daquela jurisdição e não devem ser adotadas em outro projeto. [6]
Testes repetidos geram requisitos de manutenção que uma placa de identificação não resolve. Conexões de teste apertadas com frequência podem perder o engate da rosca, enquanto os ciclos de pressão e as cargas de aperto acrescentam fadiga que talvez não seja visível. Portanto, o procedimento escrito deve definir a inspeção dos conectores, os registros de uso, os limites de vida útil e os critérios de rejeição. A liberação rápida de gás também pode resfriar os conectores e provocar contração localizada, sobretudo onde há contato entre materiais diferentes.[8]
Testes de comprovação bem-sucedidos não autorizam inspeções de vazamento desprotegidas a curta distância. Planeje o uso de manômetros remotos, câmeras ou um invólucro seguro, e permita o acesso somente após a análise dessas proteções. O limite comercial é relevante. O fato de um fornecedor entregar um booster como equipamento único, um conjunto pressurizado fabricado em fábrica ou equipamentos montados no local não atribui automaticamente ao fornecedor os mesmos requisitos de projeto, documentação e avaliação. Identifique esse limite na solicitação de cotação e confirme-o com a jurisdição aplicável. [8] [9]
Inclua evidências de aceitação em cada fase do teste
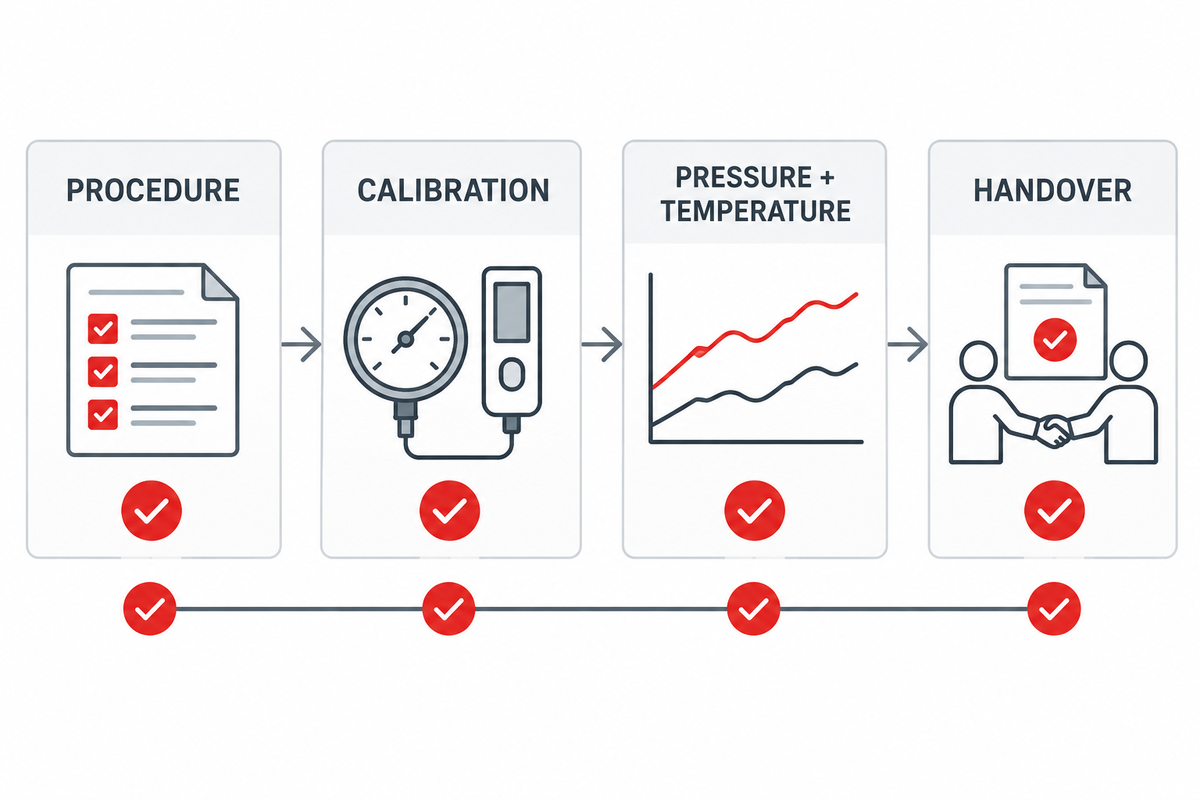
Um teste é auditável quando outra pessoa qualificada consegue avaliá-lo e determinar como e por que foi aprovado. A leitura final da pressão é apenas uma pequena parte das evidências.
| Fase | Evidências mínimas | Ambiguidade comum evitada |
|---|---|---|
| Pré-teste | Identificação do item, desenho dos limites, procedimento/revisão, autorização, identificação dos instrumentos e situação da calibração. | Item errado, limites incorretos ou instrumento com calibração vencida. |
| Rampa | Pressão e temperatura com registro de data e hora, incrementos, pausas, observações, alarmes e desvios. | Sobrepressão descontrolada ou interrupção sem registro. |
| Estabilização | Critério de início, tempo decorrido, tendência da temperatura e autorização para iniciar o período de pressurização. | Estabilização térmica confundida com vazamento. |
| Pressurização/inspeção | Duração exigida e real, variação permitida, resultado da inspeção e testemunha. | “Pressão mantida” sem critério de aceitação definido. |
| Ventilação/restabelecimento | Despressurização controlada concluída, verificação de energia zero, equipamentos de teste removidos e sistema restabelecido. | Pressão residual ou devolução incompleta do sistema. |
Antes do teste, defina a taxa de aquisição de dados, a precisão dos sensores, a fonte de horário para os registros, como e em que formato os dados serão informados e quem será o proprietário dos dados. Se for usado um registrador do conjunto, defina como extrair os dados brutos e as trilhas de auditoria, e não apenas se haverá uma tela para exibir uma tendência.
Os requisitos da NASA para sistemas de pressão fornecem um exemplo de referência para documentar autorização, instrumentação e controle de procedimentos; o procedimento do projeto e a jurisdição continuam prevalecendo. [1]
Investigue enchimento lento, instabilidade e calor excessivo
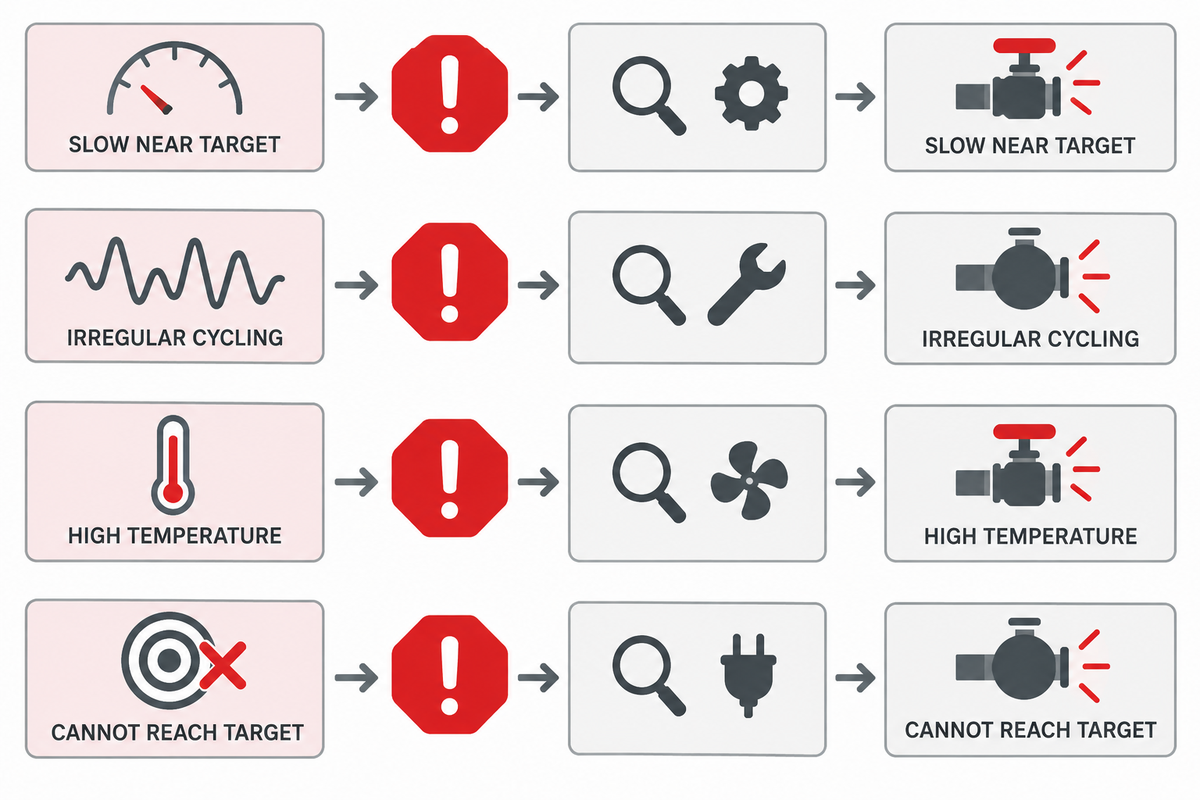
| Sintoma | Verificar primeiro | Possível causa nos limites do sistema | Próxima medida segura |
|---|---|---|---|
| Rápido no início, muito lento perto da pressão-alvo | Pressões reais de entrada e descarga em comparação com a curva. | Comportamento normal da curva, relação de pressão excessiva, unidade subdimensionada ou queda na pressão de entrada. | Compare os pontos registrados com a previsão aprovada do fornecedor. |
| Ciclagem irregular | Suprimento de acionamento, estabilidade da entrada de gás de processo, reguladores, filtros, válvulas e vazamentos. | Entrada insuficiente, oscilação do controle, contaminação ou componentes de vedação desgastados. | Parar conforme o procedimento operacional e isolar o sistema antes da inspeção. |
| Temperatura de descarga elevada | Frequência do ciclo, condição do resfriamento, relação de pressão, gás e ventilação. | Sobrecarga operacional, restrição do resfriamento, ponto de operação incorreto ou problema mecânico. | Não contorne o desligamento por temperatura; solicite uma análise do fabricante. |
| Não atinge a pressão-alvo | Relação entre pressões estáticas finais, ajustes da válvula de alívio/regulador, vazamentos e condições de entrada e acionamento. | Incompatibilidade com o regime de operação, vazamento no sistema, problema na válvula ou ajuste de proteção. | Despressurize com segurança e teste os limites do sistema de forma sistemática. |
Não tente resolver um teste lento reduzindo a pressão da válvula de alívio, aumentando a pressão de acionamento acima da classificação, bloqueando uma ventilação ou ignorando um alarme de temperatura. A ação corretiva deve permanecer dentro do escopo da folha de dados do conjunto ou do procedimento aprovado.
As orientações de teste de pressão do HSE recomendam isolar e despressurizar o sistema antes de inspecionar conectores ou mangueiras e manter as conexões de teste em condições adequadas ao longo de ciclos repetidos. [8]
Use uma lista de verificação pronta para cotação de booster para teste de pressão
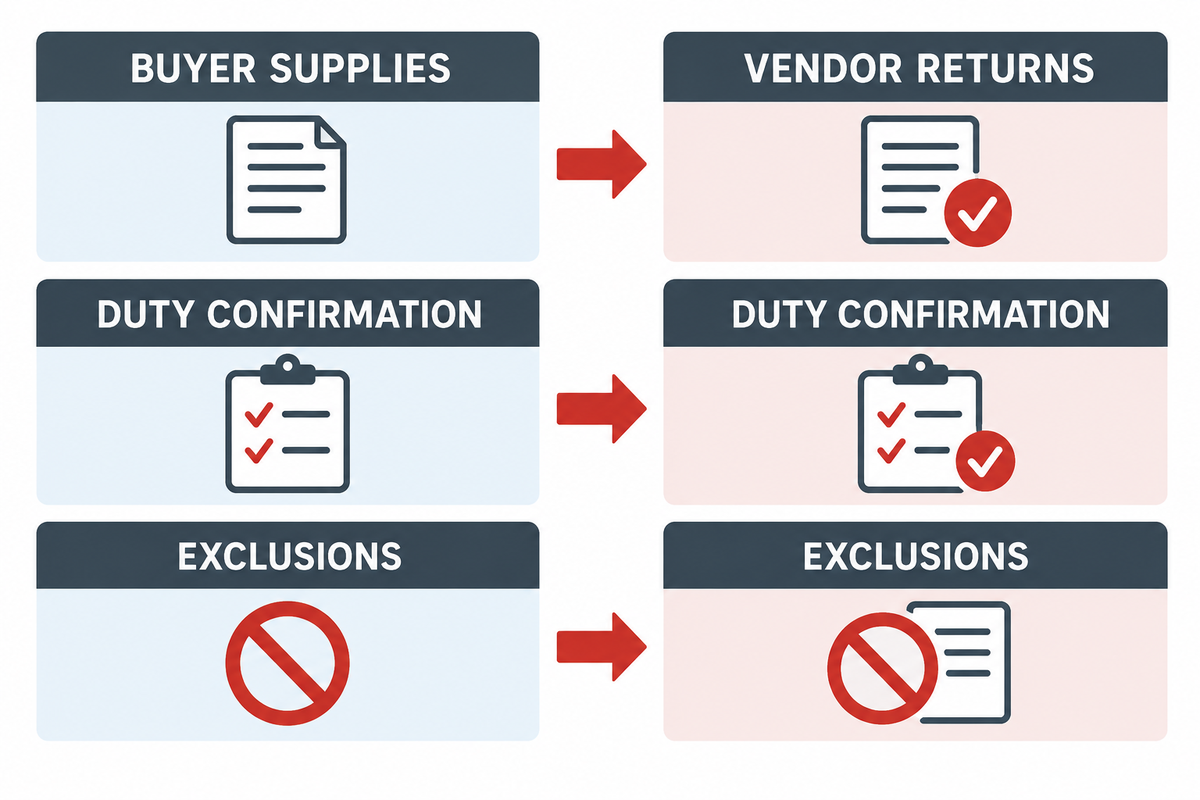
Uma boa solicitação de cotação permite que os fornecedores apresentem propostas para o mesmo regime de operação e informem suas premissas. Também separa os dados fornecidos pelo comprador das comprovações exigidas do fornecedor.
Informações do comprador
- Gás e limites de contaminação
- Faixa de entrada/descarga
- Volume, tempo de enchimento e ciclo
- Local e utilidades
- Limites de fornecimento e interfaces
- Códigos e requisitos de inspeção
Documentos do fornecedor
- Confirmação do regime de operação com base na curva
- Avaliação de utilidades e condições térmicas
- Diagrama de tubulação e instrumentação, desenho de arranjo geral, folhas de dados e materiais
- Descrição funcional do controle e lista de alarmes
- Plano de inspeção e teste e método de teste de aceitação em fábrica (FAT)
- Manuais, certificados, peças sobressalentes e exclusões
Informe se o fornecedor é responsável pelo condicionamento na entrada, pelos reservatórios, pelo resfriamento e pelo coletor de alta pressão. Especifique também os dispositivos de alívio, a tubulação de ventilação, a integração de instrumentos e controles, a instalação, o comissionamento e o treinamento. Declare quaisquer outras exclusões. Por exemplo, alguns materiais da Maximator identificam documentação operacional, desenhos e literatura entre os documentos do conjunto, o que ilustra por que os itens a entregar devem ser especificados, e não presumidos. [7]
Perguntas frequentes
O que um compressor booster faz em um sistema de teste de pressão?
Ele recebe gás que já está pressurizado e eleva sua pressão até o nível mais alto exigido pelo procedimento de teste aprovado. Normalmente, fica instalado entre a fonte condicionada e o coletor de alta pressão ou o item sob teste. A vazão útil depende da pressão e da vazão de entrada, da pressão de descarga, das propriedades do gás, das condições de acionamento, dos limites de temperatura e do ciclo; portanto, a pressão, por si só, não constitui uma especificação completa do regime de operação.
Como dimensionar um compressor booster para um teste de pressão?
Defina o volume total conectado, as pressões absolutas inicial e desejada, a composição do gás, a faixa de pressão de entrada, o tempo de enchimento permitido, os ciclos por hora, o tempo de retenção, a temperatura, as condições do local e a base de referência da vazão. Estime a quantidade de gás para o planejamento preliminar e, em seguida, verifique todo o percurso de enchimento em função da pressão com base na curva de desempenho do fornecedor, incluindo compressibilidade, estabilização térmica, volume da tubulação, margem para vazamentos e tempo de recuperação.
Devo usar ar comprimido ou nitrogênio em um teste pneumático de pressão?
O nitrogênio é adequado para testes em que oxigênio ou umidade são inaceitáveis; o ar pode ser aceitável quando a oxidação e a umidade são controladas, e o procedimento aprovado define a escolha final com base na norma aplicável, na compatibilidade dos componentes, nos limites de contaminação e na avaliação de riscos. O nitrogênio pode fornecer um meio inerte e seco, mas cria risco de deficiência de oxigênio. O teste pneumático armazena mais energia do que o teste hidrostático e exige medidas de segurança e autorização específicas para o procedimento.
Por que a vazão do compressor booster diminui à medida que a pressão de teste aumenta?
O compressor booster opera contra uma pressão de descarga crescente. A eficiência volumétrica, a relação de pressão, a potência disponível no acionamento, as perdas nas válvulas, a temperatura e as condições de entrada mudam ao longo do ciclo. A vazão indicada na placa para uma condição não permite prever a vazão fornecida na pressão final; use a curva de desempenho real ou o método de cálculo do tempo de enchimento do fornecedor.
Quais registros um conjunto de teste de pressão deve gerar?
Mantenha o procedimento e a autorização aprovados, a identificação do item sob teste, os registros dos instrumentos e de calibração, o histórico de pressão e temperatura, os horários de pressurização, estabilização e retenção, os resultados de inspeção ou de vazamento, os critérios de aceitação, os desvios e as aprovações, a confirmação da despressurização controlada e o relatório final. Os requisitos do projeto ou da norma podem acrescentar pontos de inspeção testemunhada e certificados.
Defina o teste antes de selecionar o compressor booster
Uma cotação se torna útil quando inclui o gás, o envelope completo de pressões, o volume de teste, o tempo de enchimento, o ciclo, as condições do local, os limites de fornecimento e os documentos de aceitação. A PanGeng pode analisar esse conjunto de dados do regime de operação e identificar as informações ainda necessárias para uma seleção baseada na curva de desempenho. Os exemplos de documentação do conjunto em materiais publicados sobre compressores booster mostram por que os documentos a entregar devem ser especificados explicitamente.
Converse sobre o regime de operação do seu teste de pressãoReferências e fontes
- NASA, Segurança de sistemas de pressão.
- ProTech Pumps, Seleção de compressores booster.
- EIGA Doc 254, Diretrizes para teste de pressão de tubulações e equipamentos instalados em campo.
- U.S. Chemical Safety Board, Riscos de asfixia por nitrogênio.
- HII Pumps, Informações de desempenho de compressores booster para gases.
- ABSA AB-522, Requisitos padrão para procedimentos de teste pneumático.
- Maximator, Compressores booster de alta pressão acionados a ar.
- Há requisitos de segurança específicos para testes de pressão. (UK HSE, Requisitos de segurança para testes de pressão, GS4).
- UK HSE, Fabricação ou fornecimento de sistemas de pressão.
// SYS-DOC: POR QUE ESCREVO ISTO
[01] Sobre a PanGeng
A PanGeng é uma fabricante de compressores industriais de gás sediada em Bengbu, Anhui, China. Desde 2009, nosso foco é o projeto, a pesquisa e desenvolvimento, a produção e a fabricação de sistemas personalizados de compressores de gás para aplicações em campos de petróleo, indústria química, energia, hidrogênio, nitrogênio, biogás e ar industrial.
[02] Nossa experiência
Escrevemos guias sobre compressores com base em experiência real de fabricação e engenharia, incluindo compressores de hidrogênio, compressores de nitrogênio, compressores booster, compressores de ar de média e alta pressão, sistemas de injeção de nitrogênio em campos de petróleo, compressores de biogás e soluções personalizadas de compressores OEM/ODM.
Nossa equipe de engenharia oferece suporte aos clientes desde a análise da aplicação e a seleção do compressor até a produção, os testes de fábrica, o comissionamento, as peças de reposição e o serviço pós-venda.
[03] Por que confiar neste conteúdo
As informações técnicas dos nossos artigos se baseiam na experiência interna da PanGeng em projeto e fabricação de compressores, nas capacidades atuais dos produtos e no suporte a projetos para clientes industriais em mercados globais. Nosso objetivo é ajudar compradores a entender os tipos de compressor, as faixas de pressão, os requisitos dos gases, as opções de personalização e os custos operacionais de longo prazo antes de tomar uma decisão de compra.
PERFIL DE CONTATO
FONTE AUTORITATIVA
NOME
Equipe de Engenharia da PanGeng
MARCA
PanGeng
PAÍS
China
MODELO
B2B / OEM & ODM
E-MAIL
pg20090705@163.com
TELEFONE
0552-4958225
SITE
pgcompress.com


Em alta agora