Entre em contato com a Pangeng


Este guia imparcial explica a função dos boosters de oxigênio, a necessidade de um projeto isento de óleo, como compatibilizar seus requisitos com as especificações de um booster de oxigênio e como interpretar as normas pertinentes.
Especificações rápidas — compressor booster de oxigênio em resumo
- Pressão de entrada típica: ³-6 bar (de um gerador PSA / VPSA)
- Pressão de descarga típica: 150-²00 bar (ampla faixa em equipamentos personalizados, até ³50 bar)
- Faixa de vazão típica: 5–100 Nm³/h
- Estágios de compressão: ² estágios (até 150 bar) ou 4 estágios (200+ bar)
- Lubrificação: circuito de gás 100% isento de óleo (obrigatório segundo a CGA G-4.1)
- Normas: ASTM G94 / G6³ / G88, CGA G-4.1, EIGA Doc 04/18, NFPA 5³, ISO 7³96-1 (uso medicinal)
Um compressor booster de oxigênio é usado para elevar a pressão do oxigênio produzido por um gerador PSA ou VPSA (geralmente de 3 a 6 bar) até o nível necessário para encher cilindros, abastecer uma rede de distribuição ou atender processos industriais subsequentes (150–200 bar). Ele não produz oxigênio.
Essa é a parte fácil. O mais difícil — e onde muitas decisões de compra saem dos trilhos — é ajustar vazão, pressão, pureza e projeto de segurança a cada aplicação, sem gastar demais com recursos desnecessários nem especificar um equipamento aquém dos requisitos críticos. Este guia aborda todo o processo de decisão, relaciona cada afirmação importante a uma norma conhecida ou fonte confiável e destaca aspectos de pureza e segurança que muitas vezes são omitidos nas páginas de produtos dos fornecedores.
Nesta página
- O que é um compressor booster de oxigênio. Requisitos do local de instalação (conectores, vazão, alimentação elétrica e monitoramento remoto).
- Funcionamento: teoria da compressão em vários estágios
- Por que o projeto isento de óleo é indispensável
- Alternativo, de diafragma ou acionado por ar
- Triagem de seleção em 5 perguntas
- Normas explicadas
- Modelo de retorno sobre o investimento no local
- Instalação, manutenção e modos de falha
- Perguntas frequentes
O que é um compressor booster de oxigênio?
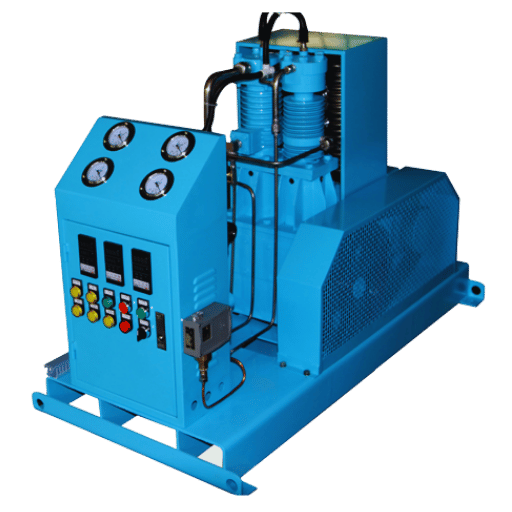
Um compressor booster de oxigênio é uma máquina de deslocamento positivo ou de diafragma usada para elevar a pressão de uma corrente de oxigênio produzida a montante do sistema. A montante, há um gerador de oxigênio PSA ou VPSA que produz gás a ³-6 bar. A jusante, há um vaso ou uma rede de pontos de distribuição que exige uma pressão muito maior: 150 bar para encher cilindros de oxigênio medicinal e 200 bar na maioria dos mercados industriais. A função do booster é vencer essa diferença de pressão.
Esse equipamento também é chamado, às vezes, de compressor de oxigênio, booster de gás oxigênio ou compressor de oxigênio de alta pressão. Todos esses nomes designam a mesma função: receber oxigênio (O) na saída de baixa pressão de um gerador e comprimi-lo até uma faixa mais alta, para que os vasos a jusante recebam o gás na pressão necessária. O que diferencia os boosters de uso geral não é a capacidade de vazão, mas a engenharia de compatibilidade com o gás — circuito isento de óleo, construção metálica limpa para uso com oxigênio, elastômeros compatíveis com oxigênio e materiais resistentes à corrosão — exigida de qualquer equipamento que processe correntes com concentração de oxigênio acima de 2³.5%, conforme especificado pela CGA G-4,1-2018.
Na cadeia de fornecimento de oxigênio, o booster faz a ligação entre a geração e o uso final. Uma planta PSA, por si só, não consegue encher um cilindro medicinal a 150 bar. O booster viabiliza o enchimento de cilindros, o fornecimento de gás de soldagem em alta pressão e a distribuição por tubulação, tudo isso sem depender do fornecimento de gás por caminhão. Para conhecer uma perspectiva específica de fornecedor sobre o funcionamento do equipamento, as soluções de compressores booster de oxigênio oferecidas pela Pangeng atendem à faixa de vazão de 5-100 Nm/h abordada neste guia. Para outras correntes de gás, consulte também as páginas de compressores booster de nitrogênio e compressores booster de hidrogênio.
Ponto principal: o booster aumenta a pressão; ele não gera nem purifica o oxigênio. A pureza é definida pelo gerador e preservada — ou reduzida — pelo projeto do circuito de gás do compressor.
Como funcionam os compressores booster de oxigênio: teoria da compressão em vários estágios

Como funciona um compressor booster de oxigênio?
O oxigênio entra em um cilindro vedado; um pistão (ou, às vezes, uma membrana flexível) reduz o volume do cilindro, fazendo a pressão do gás subir, conforme a lei dos gases ideais. Como a compressão é quase adiabática, o gás também se aquece. Um intercooler dissipa esse calor antes que o gás seja comprimido novamente no estágio seguinte. Um sistema com 2-4 estágios de compressão eleva a pressão de entrada de 4-5 bar para uma saída de 150-200 bar — e cada componente em contato com o oxigênio é feito de materiais compatíveis com esse gás. Essa é a máquina inteira explicada em um parágrafo.
Um detalhe importante para quem compra é entender por que são necessários 4 estágios. Elevar a pressão de entrada de cerca de 4 bar para 200 bar em um único estágio significaria uma razão de compressão de 50:1, inviável em máquinas reais porque a temperatura de descarga na compressão adiabática depende dessa razão e ultrapassaria o limite dos materiais. Ao distribuir o trabalho de compressão igualmente entre 4 estágios, com cerca de ³.2:1 em cada um (aproximadamente), a temperatura de descarga dos 4 estágios permanece em uma faixa próxima de 120-160 C, na qual os materiais em contato com o gás (aço inoxidável e vedações de PTFE) ainda mantêm uma boa margem de segurança. Por isso, as unidades de 2 estágios são limitadas a cerca de 150 bar, enquanto a operação a 200+ bar exige 4 estágios.
Entre os estágios, o intercooler realiza duas tarefas de uma só vez. Ele resfria o gás com segurança até faixas de temperatura compatíveis com os materiais e as vedações e, ao mesmo tempo, remove a umidade arrastada pela corrente antes que ela cause problemas a jusante. A remoção de umidade entre os estágios é um recurso de segurança pouco reconhecido e protege as válvulas contra incrustação e corrosão durante longos períodos de operação.
📐 Nota de engenharia — razão de compressão de ³.2:1 por estágio
Quatro estágios com razão de compressão de ~3.2:1 cada resultam em uma compressão total de ~105× (o necessário para passar de uma pressão de entrada de 3 bar para uma pressão de descarga de 200+ bar), mantendo um aumento de temperatura razoável em cada estágio. Já um projeto de 2 estágios, com o último estágio em torno de 12:1 (um fator obtido por um atalho de estágio único), elevaria a temperatura de descarga a uma faixa em que a vida útil do PTFE e as margens de compatibilidade com oxigênio diminuem bastante. O escalonamento não é um artifício de marketing; é uma resposta às limitações térmicas do mundo real.
O projeto do acionamento também traz complexidade. A maioria das unidades industriais de operação contínua usa um compressor alternativo de pistão acionado por motor elétrico, de um fabricante experiente, montado segundo protocolos para uso com oxigênio que garantem que as superfícies em contato com o gás permaneçam livres de hidrocarbonetos. Outros equipamentos especializados — como compressores portáteis ou para mergulho — usam ar comprimido como acionamento, o que elimina fontes de faíscas elétricas, mas reduz a vazão em operação contínua. O compressor de diafragma substitui o pistão alternativo por uma barreira flexível, como será explicado na próxima seção.
Para comparar o funcionamento de compressores booster em diferentes tipos de gás com base em princípios gerais, consulte o guia complementar sobre como funcionam os compressores booster.
Por que o projeto isento de óleo é indispensável para uso com O₂

O oxigênio não queima. O que ele faz é tornar tudo ao redor muito mais inflamável. Em uma fonte de oxigênio pressurizado, materiais que normalmente estariam no limite tornam-se combustíveis, e a temperatura de autoignição cai à medida que a concentração de oxigênio aumenta. Por isso, todas as autoridades recomendam a compressão isenta de óleo para uso com oxigênio — trata-se de uma exigência normativa, não de uma decisão do fornecedor ou do operador — em qualquer ponto do sistema em que a concentração de O exceda 2³.5%.
O modo de falha em cadeia de ignição
Explosões de oxigênio em sistemas de compressores geralmente não são causadas por uma onda de pressão interna. Na maioria das vezes, a ignição acontece lentamente e é provocada por contaminação microscópica que se acumula até causar instabilidade. Uma análise de falha de 201³ documentou a queima de uma válvula de controle de oxigênio recém-instalada em uma siderúrgica dos Estados Unidos, atribuída a dois erros de comissionamento: um lubrificante à base de hidrocarbonetos foi aplicado nos componentes a montante da válvula, e contaminantes fibrosos da montagem não foram removidos do sistema. A análise química indicou que o nível de hidrocarbonetos era mais que suficiente para provocar ignição em um ambiente de compressor; oscilações na válvula de controle causaram pontos quentes localizados, que iniciaram a cascata de ignição: primeiro, o contaminante entrou em combustão; depois, os componentes poliméricos próximos pegaram fogo; por fim, o metal derreteu, até que todo o suporte da válvula e a tubulação ao redor fossem destruídos.
Esse padrão é conhecido como cadeia de ignição, pois cada novo estágio provoca a ignição do seguinte de maneira gradual e constante, como as chamas em um forno a lenha. A ignição do contaminante com baixa temperatura de autoignição provoca a ignição dos plásticos com temperatura de autoignição mais alta, que então fazem os componentes metálicos entrarem em combustão. O método de ensaio ASTM G94 foi desenvolvido para avaliar esse potencial de propagação da ignição em metais.
“A compatibilidade com oxigênio não é apenas uma questão de materiais; é também uma questão de montagem e limpeza. A maioria dos incêndios recentes envolvendo oxigênio tem origem em contaminação introduzida durante o comissionamento, não em defeitos de projeto do próprio equipamento.”
Limpeza para uso com oxigênio: especificações numéricas
A CGA G-4,1-2018 especifica limites aceitáveis de limpeza para oxigênio em um booster em conformidade. A especificação geral CGA G-4.1 estabelece o limite máximo de resíduo não volátil nas superfícies em contato com oxigênio, a amperagem máxima e o ponto de orvalho mínimo para definir o nível de secura e, quando há especificação de contagem de partículas, o número máximo de partículas por ft acima de 500 1000 m.. Esses são os valores cuja documentação um fornecedor confiável pode apresentar. Procure-os nas folhas de especificações e nos relatórios de comissionamento.
💡 A regra dos 200 °C
A maioria dos hidrocarbonetos comuns, completamente inofensivos em serviços com compressor de ar, entra em autoignição abaixo de 200 C em uma atmosfera de oxigênio de alta pressão — e os estágios do booster operam a uma temperatura 6-8 vezes maior. Por isso, a filtragem, por si só, não torna seguro para uso com oxigênio um compressor lubrificado: o resíduo não precisa ser grande, nem é necessário muito calor para que entre em autoignição na presença de oxigênio pressurizado.
Conclusão prática para quem compra: exija o relatório de limpeza do comissionamento, não apenas a folha de especificações. Uma unidade supostamente projetada para uso com oxigênio, mas montada sem a limpeza adequada para esse gás, é um equipamento padrão acompanhado de documentação.
Comparação entre tecnologias de compressão: alternativo, diafragma ou acionado por ar

Três projetos de compressores booster dominam o mercado, e a escolha entre eles depende do ambiente de aplicação, do controle do investimento inicial do projeto, das características do gás de alimentação e dos requisitos de pureza.
Qual é a diferença entre um compressor de ar e um compressor booster de oxigênio?
Um compressor de ar comum comprime o ar atmosférico — uma mistura de nitrogênio, oxigênio (21%), CO₂, vapor de água e gases em traços — geralmente com componentes internos lubrificados a óleo. Um compressor booster de oxigênio comprime uma corrente com mais de 90% de oxigênio; por isso, o circuito em contato com o gás não pode conter hidrocarbonetos, deve usar materiais compatíveis com oxigênio e precisa atender aos padrões de limpeza da CGA G-4.1. Não é permitido adaptar um compressor de ar para uso com oxigênio, mesmo após uma limpeza rigorosa, conforme qualquer norma de segurança para oxigênio reconhecida.
As três arquiteturas em uso
| Parâmetro | Compressor alternativo de pistão com motor elétrico | Diafragma | Booster de gás acionado por ar |
|---|---|---|---|
| Limite de vazão em operação contínua | Até ~100 Nm³/h nas linhas de produtos padrão; 250+ Nm³/h em projetos industriais de grande porte | Geralmente <20 Nm³/h por unidade (limite do volume da câmara) | Abaixo de 5 Nm³/h; operação intermitente |
| Pressão máxima de descarga | 200–³50 bar (padrão); projetos personalizados até 700 bar | Até 1000+ bar; preferido para pressões ultra-altas | 2200–3000 psi para a faixa de enchimento de cilindros de aeronaves |
| Pureza na saída | Preserva a pureza do gerador, de ~93–99,5% (limitada pela fonte) | Preserva até 99,999% — barreira física impede totalmente o arraste de óleo | Preserva a pureza da fonte; acionado por gás, sem risco elétrico |
| Perfil de investimento inicial / custo operacional | Menor investimento inicial para a vazão desejada; custo operacional padrão com motor IE3 | Maior investimento inicial por Nm³/h; menores perdas por atrito e custos de manutenção | Baixo investimento inicial; o custo operacional varia conforme o custo do ar de acionamento |
| Aplicação mais indicada | Centrais de enchimento de cilindros, plantas hospitalares, fornecimento para corte e soldagem | Semicondutores, indústria aeroespacial, pesquisa e desenvolvimento, uso medicinal de pureza ultra-alta | Aplicações portáteis ou em campo, áreas com risco de explosão; complemento de oxigênio em aeronaves |
Um equívoco comum que precisamos corrigir: a escolha entre um booster alternativo e um de diafragma não tem relação com a capacidade de vazão; depende da pureza e da pressão necessárias. Os boosters de diafragma usam uma barreira de várias camadas entre a câmara de compressão e o mecanismo de acionamento, o que impede o arraste de óleo na prática. Essa é a razão fundamental pela qual processos que exigem alta precisão, como os de semicondutores e farmacêuticos com classificação classe 0, exigem compressores de diafragma, apesar do limite menor de vazão. Em uma planta hospitalar de enchimento de cilindros, com pressão de 150 bar e oxigênio com grau ISO de 93%, um compressor alternativo especificado para uma vazão menor atende a todas as normas aplicáveis com um investimento inicial significativamente menor.
Um erro comum é presumir que a única variável na escolha do tipo de compressor é “quem oferece o melhor preço”. Engenheiros do setor relatam casos de clientes que escolheram equipamentos alternativos para aplicações relacionadas a semicondutores e só depois descobriram que o processo exigia, na verdade, pureza do ar de grau classe 0, obtida com compressores de diafragma. O custo da correção dessa especificação equivocada — novo equipamento e interrupção operacional — quase sempre supera a diferença de investimento inicial que teria sido necessária para especificar um compressor de diafragma desde o começo.
Para uma visão independente do tipo de compressor, consulte o artigo complementar sobre tipos de compressores booster e a linha de compressores booster para ver os aspectos de especificação dos compressores alternativos de pistão abordados acima.
Critérios de seleção: como adequar vazão, pressão e pureza à aplicação
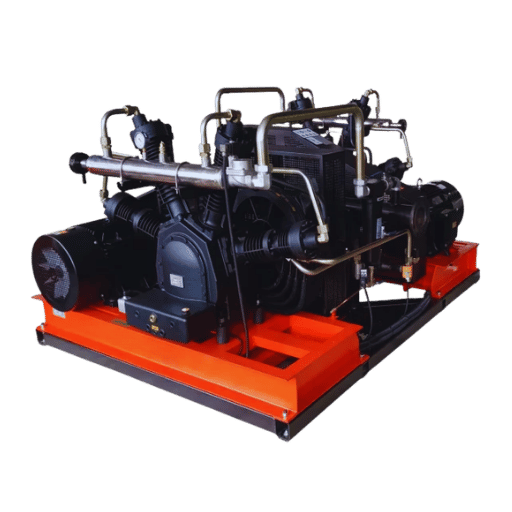
De qual compressor booster de oxigênio preciso?
Cinco perguntas, respondidas em sequência, traduzem cada decisão prática de escolha ou projeto de um compressor em uma arquitetura de compressão e uma quantidade de estágios. Esta é a triagem do booster de O em 5 perguntas. Pense nela antes de conversar com os fornecedores para tornar as conversas seguintes bem mais objetivas.
🎯 Triagem do booster de O₂ em 5 perguntas
- Qual é a demanda máxima de vazão contínua (Nm/h)? — Define o diâmetro do cilindro e o dimensionamento do motor. Abaixo de 5 Nm/h, com operação intermitente: considere um modelo acionado por ar. De 5-100 Nm/h, com operação contínua: compressor alternativo de pistão. Acima de 100 Nm/h: diafragma de pureza ultra-alta (aceite o maior investimento inicial).
- Qual é a pressão de descarga necessária (bar)? — Define a quantidade de estágios. Para 150 bar, 2 estágios são suficientes. De 150-200 bar, são necessários 4 estágios. Acima de 350 bar, use um projeto dedicado de alta pressão ou de diafragma.
- Qual é a pureza da fonte (e a pureza de saída necessária)? — PSA: ~93%; VPSA: ~99%; criogênico: acima de 99,5%. Um booster alternativo preserva a pureza da fonte, mas não pode melhorá-la. Se a aplicação a jusante exigir mais de 99,999% e a fonte for criogênica, o diafragma é a opção adequada.
- Qual é o ciclo de operação? — Operação contínua 24/7: especificação industrial completa, resfriamento a água e motor IE3+. Para operação intermitente por menos de 8 h/dia, admite-se resfriamento a ar, motor de menor potência e intervalos de manutenção mais curtos.
- Há água de resfriamento disponível no local? — Para operação contínua acima de ~20 Nm/h, use resfriamento a água. O resfriamento a ar é indicado apenas para unidades na faixa de 5-10 Nm/h ou em locais onde seja impraticável usar um circuito fechado de água.
Como a triagem se aplica a aplicações comuns
| Aplicação | Vazão típica | Pressão | Especificação recomendada |
|---|---|---|---|
| Clínica pequena / laboratório | 5–10 Nm³/h | 150 bar | Alternativo de 2 estágios, resfriado a ar, 2,2–3 kW |
| Compressor booster de oxigênio medicinal para hospital regional | 20–30 Nm³/h | 150–200 bar | Alternativo de 4 estágios, resfriado a água, 7,5–9 kW, em conformidade com USP/ISO 7396-1 |
| Booster de oxigênio industrial para corte e soldagem | 30–60 Nm³/h | 150–200 bar | Alternativo de 4 estágios, resfriado a água, 11–18,5 kW |
| Estação regional de enchimento de cilindros (compressor de oxigênio de alta pressão) | 50–100 Nm³/h | 200 bar | Alternativo de 4 estágios, resfriado a água, 15–22 kW, controle por PLC |
| Aeroespacial / semicondutores, pureza ultra-alta | 5–20 Nm³/h | 200–350 bar | Diafragma, vários estágios, preservação de pureza de 99,999%+ |
| Portátil / área com risco de explosão | <5 Nm³/h | 150–300 bar | Booster de gás acionado por ar, sem risco de ignição elétrica |
Um aspecto importante sobre pureza: as orientações da OMS para oxigênio medicinal e a ISO 7396-1 definem o oxigênio medicinal como 93% ± 3% (com argônio e nitrogênio no restante). Já o rótulo “Oxygen USP” da Farmacopeia dos Estados Unidos exige ≥99%. Às vezes, quem especifica uma estação de enchimento para “oxigênio medicinal” define a pureza errada: 93% para um produto com rótulo USP ou 99% para uma instalação com analisador contínuo em conformidade com a ISO. Confirme o rótulo e a aceitação do órgão regulador local antes de finalizar as especificações do gerador e do booster.
Para um guia de seleção independente da aplicação, consulte como selecionar um compressor booster. Para aplicações industriais e de corte, o conteúdo sobre compressores booster de gás industriais aborda em detalhes o uso em corte e soldagem.
Normas do setor explicadas: o que cada uma exige que seja verificado
As folhas de especificações dos fornecedores listam siglas de conformidade como quem faz uma lista de compras. Poucas explicam o que cada norma exige que o comprador verifique. Veja a seguir o que elas significam.
| Norma | Escopo | O que o comprador deve verificar |
|---|---|---|
| ASTM G94 | Avaliação de metais para uso com oxigênio | Quais metais o fornecedor especifica para as superfícies em contato com o gás; base dos ensaios de propagação da combustão (combustão promovida, impacto de partículas e aquecimento por atrito) |
| ASTM G63 | Avaliação de materiais não metálicos para uso com oxigênio | Justificativa para a seleção de sedes e vedações de PTFE; documentação de compatibilidade dos polímeros |
| ASTM G88 | Projeto de sistemas para uso com oxigênio | Revisão do projeto no nível do sistema (limites de velocidade, impacto de partículas e zonas de compressão adiabática) |
| CGA G-4,1-2018 | Limpeza de equipamentos para uso com oxigênio (qualquer superfície exposta a >23,5% O₂) | Relatório de limpeza do comissionamento: resíduo não volátil máximo de 220 mg/m², ponto de orvalho de -22 °F, contagem de partículas documentada |
| EIGA Doc 04/18 | Riscos de incêndio causados pelo oxigênio e por atmosferas enriquecidas com oxigênio | Cláusulas sobre instalação e operação de compressores; arquitetura de isolamento e alívio de pressão |
| NFPA 53 | Materiais, equipamentos e sistemas em atmosferas enriquecidas com O₂ (prática recomendada, não código prescritivo) | Orientações de instalação, elementos de treinamento de operadores e lista de verificação de riscos de autoignição |
| ISO 7396-1 / OMS | Sistemas de tubulação para gases medicinais; pureza do oxigênio medicinal | 93% ± 3% O₂ com analisador contínuo e alarme em <90% ou >96%; o rótulo USP exige ≥99% |
Um esclarecimento importante: a NFPA 53 é uma prática recomendada, não um código. Ela descreve as melhores práticas; a ASTM G94, a ASTM G63 e a ASTM G88 fornecem a estrutura técnica para avaliação de materiais e sistemas, e a CGA G-4.1 define os parâmetros mensuráveis de limpeza. A EIGA Doc 04/18 é uma referência europeia complementar à NFPA 53. Para uso medicinal, a ISO 7396-1 e a farmacopeia local (USP, EP, JP) formam a camada de requisitos obrigatórios.
Quando um fornecedor informa “CE”, “ISO 9001” e “isento de óleo” na folha de especificações, esses são requisitos básicos: indicam que a empresa fabrica equipamentos, mas não que a unidade específica foi construída para uso com oxigênio. Solicite a documentação de materiais segundo ASTM G94/G88 e os relatórios de limpeza do comissionamento segundo CGA G-4.1. Se o fornecedor não puder apresentá-los, não há como comprovar que a unidade está qualificada para uso com oxigênio.
Retorno sobre o investimento na compressão no local: quando vale a pena (e quando não vale)
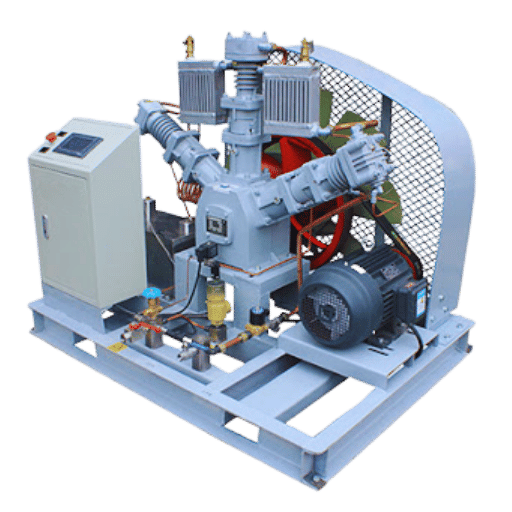
Vale a pena investir em compressores booster de oxigênio?
Em geral, sim — acima de ~20 Nm/day de demanda estável. Abaixo disso, a entrega de cilindros costuma ter o menor custo total, porque o investimento inicial, a eletricidade e a manutenção do booster levam mais tempo para se amortizar e podem acabar custando um valor semelhante. Dados do setor até 2025 indicam que a despesa operacional total de um sistema PSA + booster no local fica na faixa de $0,07-$0,11 [8] /m (energia e manutenção somadas), em comparação com $3-$15 [9] /m para entrega de cilindros e $0,15-$0,75 [10] /m para oxigênio líquido a granel, quando há consumo diário significativo e sustentado.
Um modelo realista de ponto de equilíbrio
| Demanda diária | Resultado típico: geração no local vs. cilindros | Prazo de retorno do investimento |
|---|---|---|
| <10 Nm³/dia | O fornecimento por cilindros geralmente é mais vantajoso — o investimento inicial na instalação supera a economia operacional | Não se aplica (sem ponto de equilíbrio) |
| 20–40 Nm³/dia | Na maioria dos mercados, a geração no local atinge o ponto de equilíbrio; há também um ganho significativo de confiabilidade no fornecimento | Normalmente, 2–4 anos |
| 80+ Nm³/dia | A geração no local é claramente mais vantajosa; em mercados com cilindros caros ou entregas pouco confiáveis, o retorno pode ocorrer em 18 meses | 12–24 meses |
Dois fatores costumam distorcer o cálculo:
- Custo da eletricidade. Sistemas PSA bem projetados operam com consumo específico de energia inferior a 0,4 kWh/m de oxigênio. Em mercados onde a eletricidade é cara, esse é o maior item individual de custo operacional. Mercados com energia barata tornam a geração no local claramente mais vantajosa.
- Redundância de backup. Qualquer instalação séria de geração no local precisa de uma bateria de cilindros de reserva para períodos de indisponibilidade do gerador ou do booster. Esse investimento inicial costuma ficar de fora de modelos simplistas de retorno sobre o investimento. Inclua-o no cálculo.
Nota de engenharia — por que a alegação de “40-60% de economia” precisa de um denominador
Às vezes, páginas de fornecedores citam “redução de 40-60% no custo por unidade de O” ao migrar para a geração no local. Esse valor é aproximadamente correto para o perfil de demanda adequado — consumo contínuo de 20+ Nm/dia em um mercado típico de eletricidade. Com consumo intermitente de 5 Nm/dia ou em um mercado com eletricidade cara, a mesma mudança pode mal atingir o ponto de equilíbrio. Considere os 40-60% como um limite superior para o cenário mais favorável, não como uma garantia automática.
A tendência geral do mercado favorece a instalação no local: o mercado global de geradores de oxigênio PSA foi avaliado em cerca de $3,96 bilhões em 2024, com previsão de crescer para ~$4,62 bilhões em 2025 e chegar a ~$15,85 bilhões até 2033, a uma taxa de crescimento anual composta de 16,66%. Essa tendência não é um artifício de marketing; ela reflete a economia real de possuir o sistema em vez de contratar o fornecimento de gás em operações industriais ou de saúde de médio a alto volume.
Para converter o modelo em uma especificação de equipamento, consulte as configurações personalizadas de booster de oxigênio para a faixa de 5–100 Nm³/h considerada no cálculo de retorno acima, ou a comparação mais ampla de compressores booster de ar para serviços paralelos que não envolvam oxigênio.
Instalação, manutenção e modos de falha comuns
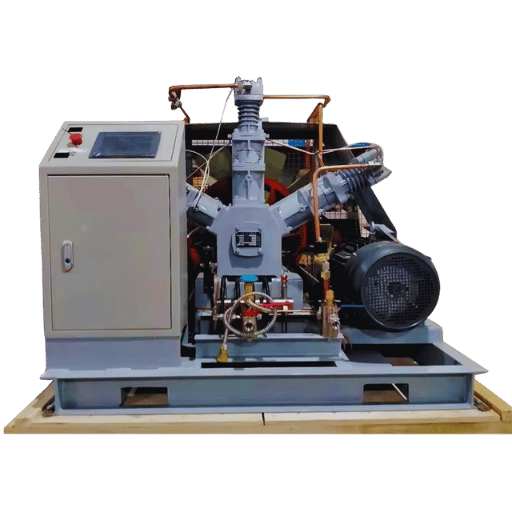
Os parâmetros abaixo foram compilados com base em guias de práticas do setor e na experiência de profissionais em fóruns sobre compressores booster. Os intervalos específicos variam conforme as condições ambientais, o ciclo de operação e a limpeza da fonte de gás — use estes valores como pontos de partida para um plano baseado no comissionamento, não como números universais.
Intervalos iniciais de manutenção
| Componente | Intervalo indicativo | O que verificar ou substituir |
|---|---|---|
| Elementos filtrantes entre estágios | A cada 2.000 horas de operação | Substituir; inspecionar as faces das válvulas a jusante em busca de marcas causadas por partículas |
| Válvula de retenção da entrada | A cada 2.000 horas ou diante de qualquer anomalia de vazão | Condição da sede e liberdade de movimento; válvulas travadas são um modo de falha documentado em operação contínua |
| Anéis de pistão / gaxetas de PTFE | A cada 4.000–8.000 horas | Desgaste dos anéis e riscos no revestimento do cilindro; limpar para serviço com oxigênio antes de reinstalar |
| Placas das válvulas de descarga | A cada 4.000–8.000 horas | Integridade da sede e condição do revestimento de cromo |
| Válvulas de alívio de pressão | Teste funcional anual | Verificação do ponto de ajuste conforme as orientações do EIGA Doc 04/18 |
Três modos de falha mais importantes do que a ficha técnica dá a entender
- Sujeira nas válvulas entre estágios. O arraste de partículas do gerador ou a passagem de umidade que não foi condensada reduz progressivamente a integridade da vedação das válvulas. Um sintoma comum é o aumento lento da temperatura de descarga do estágio 2, antes de qualquer anomalia de pressão. Profissionais em fóruns de engenharia observam que válvulas de retenção podem ficar totalmente travadas na operação contínua; o intervalo de inspeção importa mais do que as horas nominais de operação.
- Desgaste dos anéis de PTFE e riscos no revestimento do cilindro. Trata-se de desgaste normal, mas acelerado por umidade, entrada de óleo a montante (sim, isso acontece em instalações novas com comissionamento inadequado) ou degradação do filtro de entrada. O sintoma visível é a redução da eficiência volumétrica: a unidade não consegue atingir a vazão nominal na pressão especificada.
- Entrada excessiva de umidade. Unidades PSA podem deixar passar umidade sob carga elevada ou quando o dessecante envelhece. Um booster sem medição de umidade na entrada, operando com oxigênio úmido, pode apresentar corrosão nas válvulas e no pistão/cilindro semanas antes de um indicador de toda a planta. Relatos do setor sugerem que o sintoma aparece antes em unidades acionadas por impulsos diários do motor das válvulas, que apresentam corrosão prematura — semelhante ao desgaste do compressor, mas com origem a montante.
Falha comum no comissionamento: não purgar com nitrogênio seco entre a montagem da unidade e o início da operação com oxigênio. É uma falha evitável, fortemente associada a falhas precoces da unidade documentadas em outros estudos sobre incêndios com gases industriais.
Resumo: para um equipamento projetado, fabricado, montado e comissionado corretamente, com inspeções periódicas conforme o regime nominal de operação, uma vida útil de 15 anos é o padrão. Quando esse prazo não é atingido, as falhas precoces quase sempre estão ligadas à contaminação (incorporada durante a fabricação ou proveniente de montante) ou ao adiamento de inspeções, e não a defeitos de fabricação nos componentes do sistema.
Perguntas frequentes
Qual é a diferença entre um compressor booster de oxigênio e um concentrador de oxigênio?
Ver resposta
Um concentrador de oxigênio separa os componentes do ar ambiente para fornecer oxigênio continuamente no local ao menor custo, mas a uma pressão igualmente baixa (1-6 bar). Um compressor booster comprime o oxigênio já concentrado até 2-350 bar para armazenamento ou distribuição. Os dois equipamentos são usados em conjunto em quase todos os casos.
Um compressor booster de oxigênio pode encher cilindros de oxigênio medicinal?
Ver resposta
Sim, desde que tenha sido projetado para serviço com oxigênio e montado com essa finalidade, com integração válida ao gerador de oxigênio. Cilindros de oxigênio medicinal geralmente são enchidos a 150 bar. Use um alarme de analisador contínuo de oxigênio em >96% e <90%, em total conformidade com as especificações das normas ISO. Somente nos EUA: salvo indicação em contrário, o rótulo principal do cilindro de oxigênio medicinal traz a sigla USP; um rótulo em branco indica o padrão de pureza “Oxygen Gas USP” de 99%.
Quais precauções de segurança devem ser adotadas perto de equipamentos de compressão de oxigênio?
Ver resposta
Veículos e computadores certamente funcionam com hidrocarbonetos, mas plantas industriais e equipamentos de processo não. Durante a montagem e as modificações, siga as especificações da CGA G-4.1. Identifique separadamente e documente cada dispositivo de alívio de pressão interconectado e redundante de cada estágio/nível. Assim, é possível verificar a operação e a proteção contra adulteração na unidade base, no estágio do sistema e na conexão entre eles. Realize uma verificação anual do programa para cada dispositivo de alívio e protetor de temperatura de descarga. Confirme que a unidade foi purgada com nitrogênio e drenada na etapa de comissionamento. Elabore uma lista de produtos aprovados pela ISO e trate todo acidente com incêndio relacionado ao oxigênio como uma possível investigação da causa raiz envolvendo a entrada de contaminantes a montante.
Qual faixa de pressão um compressor booster de oxigênio pode atingir?
Ver resposta
Pressão de entrada de 3-6 bar fornecida por um gerador PSA ou VPSA; as pressões observadas com mais frequência são 150 bar (compressor de 2 estágios) ou 200 bar (4 estágios); conjuntos personalizados para aplicações aeroespaciais ou industriais atingem 350 bar e podem chegar perto de 1000 bar em unidades do tipo diodo.
Um compressor booster de oxigênio precisa de uma fonte de energia dedicada?
Ver resposta
Unidades com acionamento elétrico (normalmente na faixa de 2-22 kW) geralmente exigem energia trifásica de padrão industrial ou aeroespacial, com classe de eficiência IE3 ou superior. Boosters acionados a ar usam ar comprimido no lugar de eletricidade; são desejáveis quando há riscos de ignição ou necessidade de portabilidade extrema, mas não são ideais devido à vazão limitada em operação contínua. É prudente avaliar a carga de partida do motor em relação à capacidade de energia elétrica da planta durante o planejamento do projeto.
O que considerar ao comprar um compressor booster de oxigênio?
Ver resposta
Além das especificações habituais de vazão e pressão, solicite quatro documentos comuns: (1) a lógica de seleção de materiais ASTM G94 / G63 para o percurso em contato com oxigênio; (2) o relatório de limpeza CGA G-4.1 do comissionamento do sistema, com medição de resíduos não voláteis; (3) os pontos de ajuste e registros de teste das válvulas de alívio estágio por estágio; (4) o kit de peças para revisão geral, com os intervalos recomendados de revisão e manutenção. Qualquer fornecedor que não consiga apresentar esses documentos não está oferecendo uma unidade plenamente qualificada para serviço com oxigênio.
Pronto para especificar uma unidade para sua aplicação?
Use a triagem de 5 perguntas no início desta página para calcular seus valores e, em seguida, envie à nossa equipe de engenharia as metas de vazão, pressão, pureza e ciclo de operação. Nossa equipe comparará os dados com uma configuração e uma cotação preliminar, normalmente em até 2 dias úteis.
Sobre este guia
Este artigo foi elaborado pelo grupo de engenharia da PG Compress com dados públicos do setor provenientes da ASTM, CGA, NFPA, EIGA, OMS/ISO, de investigações sobre incêndios com gases industriais e de conversas com especialistas em fóruns de engenharia. Quando alegações numéricas dependem das condições de operação — prazo de retorno, intervalo de manutenção, custo por m³ — são apresentados intervalos em vez de valores específicos. Antes de calcular orçamentos e especificações, confirme os valores citados com as condições da sua instalação e o relatório de comissionamento do fornecedor.
Referências e fontes
- ASTM G94 — Guia padrão para avaliação de metais para serviço com oxigênio — ASTM International
- CGA G-4,1-2018 — Limpeza de equipamentos para serviço com oxigênio (7ª ed.) — Compressed Gas Association
- EIGA Doc 04/18 — Riscos de incêndio do oxigênio e de atmosferas enriquecidas com oxigênio — European Industrial Gases Association
- NFPA 53 — Prática recomendada para materiais, equipamentos e sistemas usados em atmosferas enriquecidas com oxigênio — National Fire Protection Association
- NASA TM-2007-213740 — Guia para avaliações de compatibilidade com oxigênio em componentes e sistemas — NASA Technical Reports Server
- Especificação de oxigênio medicinal — referência cruzada da Organização Mundial da Saúde / ISO 7396-1
Artigos relacionados
- O que é um compressor booster — introdução às propriedades comuns a todos os gases
- Como funcionam os compressores booster — termodinâmica e considerações sobre o projeto dos estágios
- Tipos de compressores booster — comparação detalhada entre tecnologias
- Guia de seleção de compressores booster — roteiro de seleção independente da aplicação
- Aplicações de boosters para gases industriais — soldagem, corte e uso em estações de enchimento