Contacter Pangeng


Ce guide présente de manière objective le rôle des surpresseurs d’oxygène, la nécessité d’une conception sans huile, l’adéquation entre vos besoins et les spécifications du surpresseur, ainsi que l’interprétation des normes applicables.
Caractéristiques en bref — Surpresseur d’oxygène
- Pression d’aspiration habituelle : ³-6 bar (à partir d’un générateur PSA / VPSA)
- Pression de refoulement habituelle : 150-²00 bar (large plage sur les équipements personnalisés, jusqu’à ³50 bar)
- Plage de débit habituelle : 5–100 Nm³/h
- Étages de compression : ² étages (à 150 bar) ou 4 étages (200+ bar)
- Lubrification : circuit de gaz entièrement sans huile à 100 % (obligatoire selon CGA G-4.1)
- Normes applicables : ASTM G94 / G6³ / G88, CGA G-4.1, EIGA Doc 04/18, NFPA 5³, ISO 7³96-1 (médical)
Un surpresseur d’oxygène sert à augmenter la pression de l’oxygène produit par un générateur PSA ou VPSA (généralement entre 3 et 6 bar), jusqu’au niveau nécessaire au remplissage des bouteilles, à la distribution par canalisation ou à son utilisation en aval dans des procédés industriels (150–200 bar). Il ne produit pas lui-même l’oxygène.
C’est la partie facile. Le plus difficile — et ce qui fait dérailler la plupart des décisions d’achat — consiste à adapter le débit, la pression, la pureté et la conception de sécurité à chaque application, sans payer pour des capacités superflues ni sous-dimensionner les équipements au regard des exigences critiques. Ce guide passe en revue les critères de décision, rattache les principales affirmations à des normes reconnues ou à des sources fiables et souligne des aspects de pureté et de sécurité souvent omis dans les pages produits des fournisseurs.
Sur cette page
- À qui s’adresse un surpresseur d’oxygène ? Exigences mesurées dans votre environnement : raccords, débit, alimentation électrique, surveillance à distance.
- Fonctionnement : principes de la compression multiétagée
- Pourquoi une conception sans huile est impérative
- Compresseur à pistons, à membrane ou à entraînement pneumatique
- La sélection en 5 questions
- Les normes décryptées
- Modèle de rentabilité sur site industriel
- Installation, maintenance et modes de défaillance
- FAQ
Qu’est-ce qu’un surpresseur d’oxygène ?
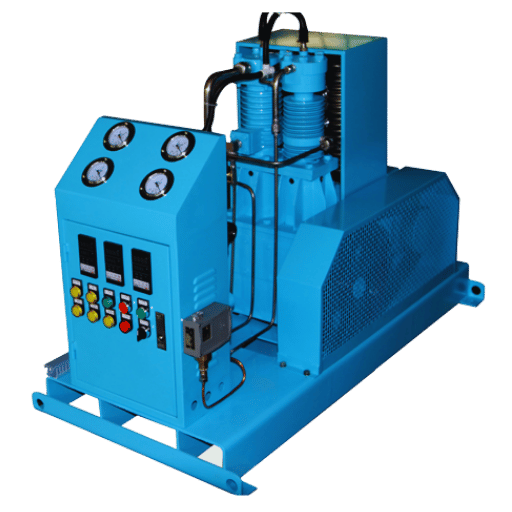
Un surpresseur d’oxygène est un compresseur volumétrique ou à membrane qui augmente la pression d’un flux d’oxygène produit en amont dans le système. En amont se trouve un générateur d’oxygène PSA ou VPSA, qui produit un gaz à ³-6 bar. En aval se trouve un récipient sous pression ou un réseau de points de distribution nécessitant une pression bien supérieure : 150 bar pour le remplissage de bouteilles d’oxygène médical et 200 bar sur la plupart des marchés industriels. Le surpresseur comble cet écart de pression.
Cette expression désigne parfois aussi un compresseur d’oxygène, un surpresseur de gaz oxygène ou un compresseur d’oxygène haute pression. Tous remplissent la même fonction : recevoir de l’oxygène (O) à la sortie basse pression d’un générateur et le comprimer jusqu’à une plage de pression supérieure exploitable, afin que les récipients sous pression en aval reçoivent le gaz à la pression nécessaire. Ce qui distingue ces équipements des compresseurs à usage général, ce n’est pas leur débit, mais leur conception compatible avec le gaz : circuit sans huile, construction entièrement métallique nettoyée pour le service oxygène, élastomères compatibles avec l’oxygène et matériaux résistants à la corrosion. Ces exigences s’appliquent à tout équipement en contact avec des flux contenant plus de 2³.5 % d’oxygène, selon CGA G-4,1-2018.
Dans la chaîne d’approvisionnement en oxygène, le surpresseur fait le lien entre la production et l’utilisation finale. Une installation PSA ne peut pas, à elle seule, remplir une bouteille médicale à 150 bar. Le surpresseur permet le remplissage des bouteilles, l’approvisionnement en gaz de soudage haute pression et la distribution par canalisation, sans livraisons de gaz par camion. Pour découvrir une approche propre à un fournisseur et voir comment cela se traduit dans les produits, les solutions de surpression d’oxygène proposées par Pangeng couvrent la plage de débit de 5-100 Nm/h examinée dans ce guide. Pour d’autres gaz, consultez aussi les pages consacrées aux surpresseurs d’azote et aux surpresseurs d’hydrogène.
À retenir : le surpresseur augmente la pression, mais ne produit ni ne purifie l’oxygène. La pureté est déterminée par le générateur, puis préservée — ou dégradée — par la conception du circuit gaz du compresseur.
Fonctionnement des surpresseurs d’oxygène : principes de la compression multiétagée

Comment fonctionne un surpresseur d’oxygène ?
L’oxygène entre dans un cylindre étanche. Un piston (ou parfois une membrane souple) réduit le volume du cylindre ; conformément à la loi des gaz parfaits, la pression du gaz augmente et celui-ci s’échauffe, car la compression est presque adiabatique. Un refroidisseur intermédiaire dissipe cette chaleur avant que l’étage suivant ne comprime à nouveau le gaz. Un système de 2-4 étages de compression fait passer une pression d’entrée de 4-5 bar à une pression de sortie de 150-200 bar. Chaque élément en contact avec l’oxygène est fabriqué dans un matériau compatible avec celui-ci. Voilà la machine résumée en un paragraphe.
Pour les acheteurs, un point important est de comprendre pourquoi 4 étages. Avec une pression d’entrée d’environ 4 bar et une pression de refoulement de 200 bar, le taux de compression serait de 50:1, ce qui n’est pas viable sur des machines réelles : en compression adiabatique, la température de refoulement dépend du taux de compression et dépasserait la limite admissible des matériaux. En répartissant uniformément le travail de compression sur 4 étages d’environ ³.2:1 chacun (valeur approximative), la température de refoulement des 4 étages resterait dans une plage proche de 120-160 C, où les matériaux en contact avec le gaz (acier inoxydable, joints en PTFE) conservent une bonne marge de sécurité. C’est pourquoi les unités à 2 étages sont limitées à environ 150 bar et que 4 étages sont nécessaires pour fonctionner à 200+ bar.
Entre les étages, le refroidisseur intermédiaire remplit deux fonctions à la fois. Il refroidit le gaz en toute sécurité pour le maintenir dans les plages de température admissibles pour les matériaux et les joints, tout en éliminant l’humidité entraînée dans le flux avant qu’elle ne provoque des problèmes en aval. L’élimination de l’humidité entre les étages est une mesure de sécurité souvent sous-estimée ; elle protège les vannes de l’encrassement et de la corrosion lors d’un fonctionnement prolongé.
📐 Note technique — Rapport de compression de ³.2:1 par étage
Quatre étages avec un rapport d’environ 3.2:1 chacun donnent une compression totale d’environ 105× — juste ce qu’il faut pour passer de 3 bar à l’aspiration à 200+ bar au refoulement — tout en limitant raisonnablement l’élévation de température dans chaque étage. À l’inverse, une conception à 2 étages dont le dernier étage présente un rapport d’environ 12:1 (rapport qu’une solution à un seul étage chercherait à atteindre) ferait grimper la température de refoulement jusqu’à une plage où la durée de vie du PTFE et les marges de compatibilité avec l’oxygène diminuent fortement. Le fractionnement en étages n’est pas un argument marketing : il répond aux contraintes thermiques du fonctionnement réel.
La conception de l’entraînement ajoute également de la complexité. La plupart des unités industrielles conçues pour un service continu sont des compresseurs à pistons entraînés par un moteur électrique, fabriqués par des constructeurs expérimentés et assemblés selon des protocoles pour le service oxygène, afin que les surfaces en contact avec le gaz restent exemptes d’hydrocarbures. D’autres unités spécialisées, par exemple les compresseurs portables ou de plongée, utilisent de l’air comprimé comme fluide moteur. Cela évite les sources d’étincelles électriques, mais limite le débit en service continu. Les compresseurs à membrane remplacent le piston alternatif par une barrière souple ; cette solution est présentée dans la section suivante.
Pour comparer, selon les principes généraux, le fonctionnement des surpresseurs avec différents types de gaz, consultez le guide complémentaire sur le fonctionnement des surpresseurs.
Pourquoi une conception sans huile est impérative pour le service oxygène O₂

L’oxygène ne brûle pas. En revanche, il rend beaucoup plus inflammables tous les autres éléments présents dans son environnement. Dans une source d’oxygène sous pression, des matériaux à la limite de leur inflammabilité deviennent du combustible, et leur température d’auto-inflammation chute à mesure que la concentration en oxygène augmente. C’est pourquoi toutes les autorités recommandent la compression sans huile pour le service oxygène : c’est une exigence normative, pas un choix laissé au fournisseur ou à l’exploitant, partout où la pression du système dépasse 2³.5 % O.
Le mécanisme d’inflammation en chaîne
Les explosions d’oxygène dans les systèmes de compression ne sont généralement pas dues à une onde de pression interne. Le plus souvent, l’inflammation se produit progressivement, à la suite d’une contamination microscopique qui s’accumule jusqu’à créer une instabilité. Une analyse de défaillance réalisée en 201³ a examiné la combustion d’une vanne de régulation d’oxygène neuve dans une aciérie américaine. Deux erreurs lors de la mise en service en étaient à l’origine : un lubrifiant à base d’hydrocarbures avait été appliqué aux composants de la vanne en amont, et des contaminants fibreux issus de l’assemblage n’avaient pas été éliminés du système. L’analyse chimique a révélé un niveau d’hydrocarbures largement suffisant pour provoquer une inflammation dans un compresseur. Les oscillations de la vanne de régulation ont créé des points chauds localisés, déclenchant une réaction en chaîne : le contaminant s’est d’abord enflammé, puis les composants en polymère voisins, avant que le métal ne fonde et que le support de la vanne et la tuyauterie environnante ne soient entièrement détruits.
Ce phénomène porte un nom : l’inflammation en chaîne, car chaque étape déclenche l’inflammation de la suivante aussi sûrement que le feu se propage dans un four à bois. L’inflammation du contaminant à faible température d’auto-inflammation entraîne celle des plastiques, dont la température d’auto-inflammation est plus élevée ; la chaleur dégagée finit par embraser les composants métalliques. La méthode d’essai ASTM G94 permet d’évaluer le risque de propagation de cette inflammation dans les métaux.
« La compatibilité avec l’oxygène ne dépend pas seulement des matériaux : elle dépend aussi de l’assemblage et de la propreté. La plupart des incendies récents impliquant de l’oxygène sont dus à une contamination introduite lors de la mise en service, et non à des défauts de conception de l’équipement. »
La propreté pour l’oxygène, exprimée par des valeurs chiffrées
La norme CGA G-4,1-2018 définit les limites acceptables de propreté pour l’oxygène dans la construction d’un surpresseur conforme. La spécification « générique » CGA G-4.1 fixe la teneur maximale en résidus non volatils sur les surfaces en contact avec l’oxygène, l’intensité maximale et le point de rosée minimal permettant de préciser le niveau de séchage. Lorsqu’un comptage de particules est spécifié, elle définit également le nombre maximal de particules par ft au-delà de 500 1000 m.. Un fournisseur sérieux doit pouvoir fournir des documents attestant ces valeurs. Recherchez-les dans les fiches techniques et les rapports de mise en service.
💡 La règle des 200 °C
En présence d’oxygène à haute pression, la plupart des hydrocarbures courants, parfaitement inoffensifs dans un compresseur d’air, s’auto-enflamment en dessous de 200 C. Or, les étages du surpresseur fonctionnent à une température 6-8 fois supérieure. C’est pourquoi la filtration ne suffit pas à rendre un compresseur lubrifié compatible avec l’oxygène : il suffit d’une faible quantité de résidus, et de peu de chaleur, pour provoquer leur auto-inflammation en présence d’oxygène sous pression.
En pratique, les acheteurs doivent demander le rapport de propreté établi lors de la mise en service, et pas seulement la fiche technique. Une unité présentée comme conçue pour le service oxygène, mais assemblée sans nettoyage adapté à l’oxygène, reste un compresseur standard accompagné de documents.
Comparaison des technologies de compression : compresseurs à pistons, à membrane ou à entraînement pneumatique

Trois architectures de surpresseurs dominent le marché. Le choix entre elles dépend de l’environnement d’utilisation, de la maîtrise des dépenses d’investissement du projet, du gaz d’alimentation et des exigences de pureté.
Quelle est la différence entre un compresseur d’air et un surpresseur d’oxygène ?
Un compresseur d’air ordinaire comprime l’air atmosphérique — un mélange d’azote, d’oxygène (21 %), de CO₂, de vapeur d’eau et de gaz à l’état de traces — généralement au moyen de composants internes lubrifiés à l’huile. Un surpresseur d’oxygène comprime un flux contenant plus de 90 % d’oxygène. Le circuit en contact avec le gaz doit donc être exempt d’hydrocarbures, utiliser des matériaux compatibles avec l’oxygène et respecter les normes de propreté CGA G-4.1. L’utilisation d’un compresseur d’air pour comprimer de l’oxygène est interdite par toutes les normes de sécurité reconnues pour l’oxygène, même après un nettoyage approfondi.
Les trois architectures utilisées
| Paramètre | Compresseur électrique à pistons | Compresseur à membrane | Surpresseur de gaz à entraînement pneumatique |
|---|---|---|---|
| Débit maximal en service continu | Jusqu’à ~100 Nm³/h dans les gammes standard ; 250+ Nm³/h pour les modèles industriels lourds | Généralement <20 Nm³/h par unité (limite liée au volume de la chambre) | Moins de 5 Nm³/h ; service intermittent |
| Pression maximale de refoulement | 200–³50 bar (standard) ; jusqu’à 700 bar sur mesure | Jusqu’à 1000+ bar ; privilégié pour les très hautes pressions | 2200–3000 psi pour le remplissage de bouteilles d’aéronef |
| Pureté en sortie | Préserve la pureté du générateur, soit ~93–99,5 % (limitée par la source) | Préserve jusqu’à 99,999 % ; aucune contamination par l’huile grâce à la barrière physique | Préserve la pureté de la source ; entraînement par gaz, sans risque électrique |
| Profil des dépenses d’investissement et d’exploitation | Dépenses d’investissement les plus faibles pour un débit donné ; dépenses d’exploitation correspondant à un moteur IE3 standard | Dépenses d’investissement plus élevées par Nm³/h ; pertes par frottement et coûts de maintenance réduits | Faibles dépenses d’investissement ; dépenses d’exploitation liées au coût de l’air moteur |
| Applications les mieux adaptées | Stations de remplissage de bouteilles, installations hospitalières, alimentation en gaz pour le coupage et le soudage | Semi-conducteurs, aéronautique et spatial, recherche et développement, applications médicales à très haute pureté | Applications portables ou sur site industriel, zones à risque d’explosion ; appoint en O₂ pour aéronefs |
Une idée reçue mérite d’être corrigée : le choix entre un surpresseur à pistons et un modèle à membrane ne dépend pas du débit, mais de la pureté et de la pression requises. Les surpresseurs à membrane comportent plusieurs couches de séparation entre la chambre de compression et le mécanisme d’entraînement. En pratique, ils ne laissent donc passer aucune huile. C’est la raison fondamentale pour laquelle les procédés les plus exigeants, comme la fabrication de semi-conducteurs et l’industrie pharmaceutique, imposent des compresseurs à membrane de classe 0, malgré leur débit maximal inférieur. Pour une installation hospitalière de remplissage de bouteilles fonctionnant à 150 bar avec de l’oxygène de qualité ISO à 93 %, un compresseur à pistons dont le débit nominal est inférieur respecte toutes les normes applicables, pour un investissement nettement plus faible.
Une erreur fréquente consiste à croire que le seul critère de choix d’un compresseur est « le fournisseur qui propose le meilleur prix ». Des ingénieurs du secteur nous rapportent que des clients choisissent des compresseurs à pistons pour des applications proches de la fabrication de semi-conducteurs, puis découvrent que leur procédé exigeait en fait une pureté de classe 0, obtenue avec un compresseur à membrane. Le coût de cette erreur de spécification — nouvel équipement et perturbation de l’exploitation — dépasse presque toujours l’écart d’investissement qu’aurait représenté le choix initial d’un modèle à membrane.
Pour une présentation qui ne privilégie aucun type de compresseur, consultez l’article complémentaire sur les types de surpresseurs de gaz et la gamme de surpresseurs pour les caractéristiques des modèles à pistons évoquées plus haut.
Critères de sélection : adapter le débit, la pression et la pureté à votre application
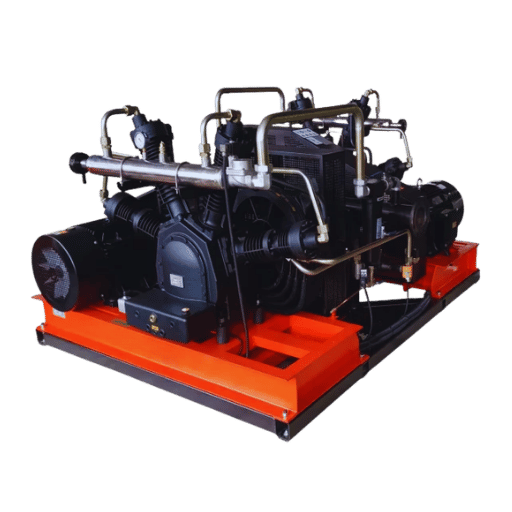
Quel surpresseur d’oxygène me faut-il ?
En répondant à cinq questions dans l’ordre, vous pouvez traduire les décisions concrètes liées au choix ou à la conception d’un compresseur en une architecture de compression et un nombre d’étages. Cette sélection d’un surpresseur d’oxygène en 5 questions vous aidera à préparer vos échanges avec les fournisseurs et à les raccourcir.
🎯 Sélection d’un surpresseur d’O₂ en 5 questions
- Quel est le débit continu de pointe requis (Nm/h) ? Il détermine le dimensionnement de l’alésage du cylindre et du moteur. Pour un service intermittent inférieur à 5 Nm/h, envisagez un entraînement pneumatique. Entre 5-100 Nm/h en service continu, choisissez un compresseur à pistons. Au-delà de 100 Nm/h, un modèle à membrane à très haute pureté peut convenir, en acceptant un investissement plus élevé.
- Quelle est la pression de refoulement requise (bar) ? Elle détermine le nombre d’étages. À 150 bar, 2 étages suffisent. Entre 150-200 bar, 4 étages sont nécessaires. Au-delà de 350 bar, choisissez une conception dédiée à la haute pression ou à membrane.
- Quelle est la pureté à la source, et quelle pureté faut-il en sortie ? Un générateur PSA produit environ 93 %, un VPSA environ 99 % et un système cryogénique plus de 99,5 %. Un surpresseur à pistons préserve la pureté à la source, mais ne peut pas l’améliorer. Si votre procédé en aval exige plus de 99,999 % et que votre source est cryogénique, un compresseur à membrane est le bon choix.
- Quel est le cycle de service ? Pour un fonctionnement industriel continu 24/7, prévoyez des spécifications complètes, un refroidissement par eau et un moteur IE3+. Pour un fonctionnement intermittent de moins de 8 h/jour, le refroidissement par air, un moteur de puissance nominale inférieure et des intervalles de maintenance plus courts peuvent convenir.
- De l’eau de refroidissement est-elle disponible sur le site industriel ? Un refroidissement par eau est recommandé au-delà d’environ 20 Nm/h en service continu. Le refroidissement par air convient uniquement aux unités de la plage 5-10 Nm/h ou aux environnements où un circuit d’eau fermé n’est pas pratique.
Correspondance entre la sélection et les applications courantes
| Application | Débit habituel | Pression | Spécifications recommandées |
|---|---|---|---|
| Petite clinique ou laboratoire | 5–10 Nm³/h | 150 bar | Compresseur à pistons à 2 étages, refroidi par air, 2,2–3 kW |
| Surpresseur d’oxygène médical pour hôpital de secteur | 20–30 Nm³/h | 150–200 bar | Compresseur à pistons à 4 étages, refroidi par eau, 7,5–9 kW, conforme USP/ISO 7396-1 |
| Surpresseur d’oxygène industriel pour le coupage et le soudage | 30–60 Nm³/h | 150–200 bar | Compresseur à pistons à 4 étages, refroidi par eau, 11–18,5 kW |
| Station régionale de remplissage de bouteilles (compresseur d’oxygène haute pression) | 50–100 Nm³/h | 200 bar | Compresseur à pistons à 4 étages, refroidi par eau, 15–22 kW, commande par automate programmable |
| Applications aéronautiques et spatiales ou semi-conducteurs à très haute pureté | 5–20 Nm³/h | 200–350 bar | Compresseur à membrane, multiétagé, préservation de la pureté supérieure à 99,999 % |
| Application portable ou zone à risque d’explosion | <5 Nm³/h | 150–300 bar | Surpresseur de gaz à entraînement pneumatique, sans risque d’inflammation électrique |
Attention à la pureté : les recommandations de l’OMS concernant l’oxygène médical et la norme ISO 7396-1 définissent l’oxygène médical à 93 % ± 3 % (le complément étant constitué d’argon et d’azote). En revanche, l’appellation « Oxygen USP » de la Pharmacopée des États-Unis exige une teneur d’au moins 99 %. Lorsqu’ils spécifient une station de remplissage pour « oxygène médical », les acheteurs visent parfois une pureté inadaptée : 93 % pour un produit étiqueté USP ou 99 % pour une installation conforme à la norme ISO dotée d’un analyseur en continu. Avant de finaliser les spécifications du générateur et du surpresseur, vérifiez l’étiquetage et l’acceptation par l’autorité locale de réglementation.
Pour un guide de sélection indépendant de l’application, consultez comment choisir un surpresseur. Pour les applications industrielles de coupage et de soudage, l’article sur les surpresseurs de gaz industriels approfondit ces usages.
Les normes industrielles décryptées : les vérifications requises pour chacune
Les fiches techniques des fournisseurs alignent les sigles de conformité comme une liste de courses. Peu expliquent les vérifications concrètes exigées par chaque norme. Voici ce qu’il faut savoir.
| Norme | Domaine d’application | Vérification par l’acheteur |
|---|---|---|
| ASTM G94 | Évaluation des métaux pour le service oxygène | Métaux spécifiés par le fournisseur pour les surfaces en contact avec le gaz ; méthode d’essai de propagation de la combustion (combustion favorisée, impact de particules, échauffement par frottement) |
| ASTM G63 | Évaluation des matériaux non métalliques pour le service oxygène | Justification du choix du siège ou du joint en PTFE ; documentation sur la compatibilité des polymères |
| ASTM G88 | Conception des systèmes pour le service oxygène | Examen de la conception du système dans son ensemble (limites de vitesse, impact de particules, zones de compression adiabatique) |
| CGA G-4,1-2018 | Nettoyage des équipements pour le service oxygène (toute surface exposée à plus de 23,5 % d’O₂) | Rapport de propreté de mise en service : résidus non volatils de 220 mg/m² maximum, point de rosée de -22 °F, comptage des particules documenté |
| EIGA Doc 04/18 | Risques d’incendie liés à l’oxygène et aux atmosphères enrichies en oxygène | Clauses relatives à l’installation et au fonctionnement des compresseurs ; architecture d’isolement et de décharge |
| NFPA 53 | Matériaux, équipements et systèmes dans les atmosphères enrichies en O₂ (pratique recommandée, et non code prescriptif) | Recommandations d’installation, éléments de formation des opérateurs, liste de vérification des risques d’auto-inflammation |
| ISO 7396-1 / OMS | Réseaux de canalisations de gaz médicaux ; pureté de l’oxygène médical | 93 % ± 3 % O₂, avec analyseur en continu et alarme en dessous de <90 % ou au-dessus de >96 % ; l’appellation USP exige ≥99 % |
Une précision importante : NFPA 53 est une pratique recommandée, et non un code. Elle décrit les bonnes pratiques. ASTM G94, ASTM G63 et ASTM G88 fournissent le cadre technique applicable aux matériaux et au système, tandis que CGA G-4.1 définit des seuils de propreté mesurables. EIGA Doc 04/18 est l’équivalent européen de NFPA 53. Pour les applications médicales, ISO 7396-1 et la pharmacopée locale (USP, EP, JP) constituent le cadre réglementaire contraignant.
Lorsqu’un fournisseur mentionne « CE », « ISO 9001 » et « sans huile » sur une fiche technique, il s’agit d’exigences minimales : cela indique que l’entreprise fabrique des équipements, mais ne prouve pas que l’unité concernée est conçue pour le service oxygène. Demandez les documents relatifs aux matériaux selon ASTM G94/G88 ainsi que les rapports de propreté établis lors de la mise en service selon CGA G-4.1. Si le fournisseur ne peut pas les produire, rien ne permet de démontrer que l’unité est qualifiée pour le service oxygène.
Rentabilité de la compression sur site industriel : quand est-elle avantageuse ?
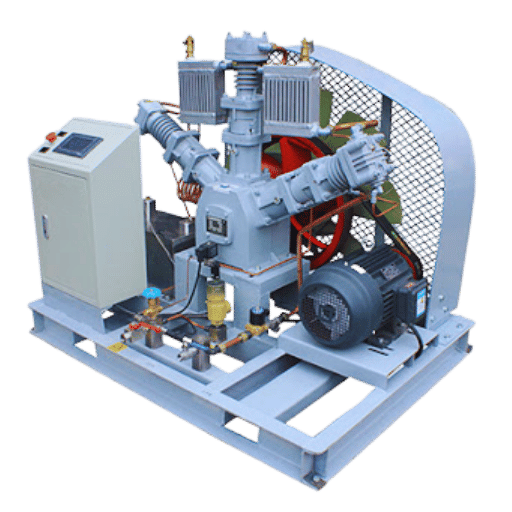
Les surpresseurs d’oxygène sont-ils rentables ?
En général, oui, au-delà d’une demande stable d’environ 20 Nm/day. En dessous de ce seuil, la livraison de bouteilles revient souvent moins cher au total, car l’investissement, l’électricité et la maintenance du surpresseur mettent plus de temps à s’amortir ; l’historique du secteur jusqu’en 2025 indique des dépenses d’exploitation totales de 0,07-$0,11 [8] /m pour une installation PSA et un surpresseur sur site (énergie et maintenance réunies), contre 3-$15 [9] /m pour la livraison de bouteilles et 0,15-$0,75 [10] /m pour l’oxygène liquide en vrac, lorsque la consommation quotidienne est suffisamment importante pour maintenir la demande alimentée par le système.
Un modèle réaliste de seuil de rentabilité
| Demande quotidienne | Résultat type : production sur site ou livraison en bouteilles | Délai de retour sur investissement |
|---|---|---|
| <10 Nm³/day | La livraison en bouteilles est généralement plus avantageuse : l’investissement initial sur site dépasse les économies d’exploitation. | Sans objet (pas de seuil de rentabilité) |
| 20–40 Nm³/day | La production sur site atteint le seuil de rentabilité dans la plupart des marchés ; elle apporte un avantage important en matière de fiabilité d’approvisionnement. | Généralement 2–4 ans |
| 80+ Nm³/day | La production sur site est largement avantageuse ; dans les marchés où les bouteilles coûtent cher ou les livraisons sont peu fiables, le retour sur investissement peut être ramené à 18 mois. | 12–24 mois |
Deux facteurs faussent souvent le calcul :
- Coût de l’électricité. Les systèmes PSA bien conçus affichent une consommation énergétique spécifique inférieure à 0,4 kWh/m d’oxygène. Dans un marché où l’électricité est chère, ce poste constitue votre principale dépense d’exploitation. Les marchés où l’électricité est peu coûteuse font nettement pencher le calcul en faveur de la production sur site.
- Redondance de secours. Toute installation sérieuse de production sur site nécessite un rack de bouteilles de secours en cas d’arrêt du générateur ou du surpresseur. Cet investissement est souvent omis des modèles de retour sur investissement simplistes. Il faut l’inclure.
Note d’ingénierie : pourquoi l’affirmation « 40-60 % d’économies » doit être rapportée à une base de calcul
Les pages des fournisseurs citent parfois une « réduction de 40-60 % du coût unitaire de l’O » grâce au passage à la production sur site. Ce chiffre est à peu près juste pour un profil de demande adapté : une consommation régulière de 20+ Nm/day dans un marché où le prix de l’électricité est courant. Avec une consommation intermittente de 5 Nm/day ou dans un marché où l’électricité est chère, le même changement peut tout juste atteindre le seuil de rentabilité. Considérez le chiffre de 40-60 % comme un plafond dans le cas le plus favorable, et non comme une garantie automatique.
La tendance générale du marché favorise les installations sur site : le marché mondial des générateurs d’oxygène PSA représentait environ $3,96 milliards en 2024, devrait atteindre ~$4,62 milliards en 2025 et ~$15,85 milliards d’ici 2033, avec un TCAC de 16,66 %. Cette tendance n’est pas un artefact marketing ; elle reflète les véritables avantages économiques de la possession par rapport à l’abonnement à un approvisionnement en gaz, pour toute activité industrielle ou de santé de volume moyen à élevé.
Pour traduire ce modèle en spécifications d’unité, consultez les configurations personnalisées de surpresseur d’oxygène dans la plage de 5–100 Nm³/h retenue dans le calcul du retour sur investissement ci-dessus, ou la comparaison plus large des surpresseurs d’air pour des services parallèles sans oxygène.
Installation, maintenance et modes de défaillance courants
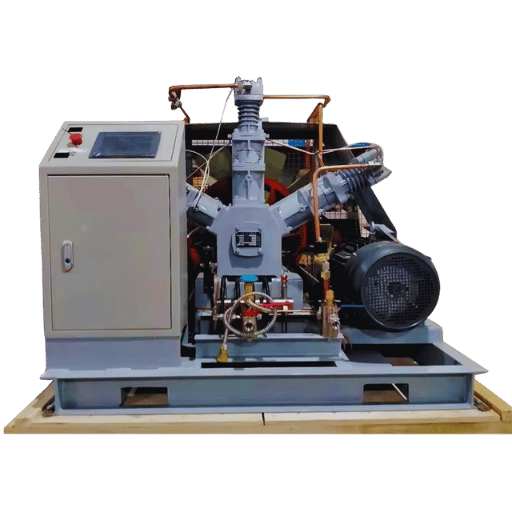
Les paramètres ci-dessous sont compilés à partir de guides de pratiques industrielles et de l’expérience de professionnels sur des forums consacrés aux surpresseurs. Les intervalles applicables à votre installation varient selon les conditions ambiantes, le cycle de service et la propreté de la source de gaz. Utilisez ces valeurs comme point de départ pour un plan établi à partir de la mise en service, et non comme des chiffres universels.
Intervalles de maintenance de départ
| Composant | Intervalle indicatif | Contrôles et remplacements |
|---|---|---|
| Éléments filtrants inter-étages | Toutes les 2 000 heures de fonctionnement | Remplacer ; inspecter les faces des vannes en aval pour repérer des marques de particules. |
| Clapet anti-retour d’aspiration | Toutes les 2 000 heures ou en cas d’anomalie de débit | État du siège, liberté de mouvement ; le blocage des clapets est un mode de défaillance documenté en service continu. |
| Segments de piston / garniture en PTFE | Toutes les 4 000–8 000 heures | Usure des segments, rayures du chemisage ; nettoyer pour service oxygène avant la réinstallation. |
| Plaques des clapets de refoulement | Toutes les 4 000–8 000 heures | Intégrité du siège, état du chromage |
| Soupapes de décharge de pression | Essai fonctionnel annuel | Vérification du point de consigne selon les recommandations de EIGA Doc 04/18 |
Trois modes de défaillance plus importants que ne le laisse penser la fiche technique
- Encrassement des clapets inter-étages. L’entraînement de particules depuis le générateur ou le passage d’humidité qui n’a pas été condensée dégrade progressivement l’étanchéité des sièges. Le symptôme est souvent une hausse lente de la température de refoulement du 2e étage, avant toute anomalie de pression. Des professionnels sur des forums d’ingénierie signalent que les clapets anti-retour peuvent rester complètement bloqués en position fermée en service continu ; l’intervalle d’inspection compte davantage que le nombre nominal d’heures de service.
- Usure des segments en PTFE et rayures du chemisage. Il s’agit d’une usure normale, accélérée toutefois par l’humidité, l’infiltration d’huile en amont (oui, cela arrive sur des installations neuves mal mises en service) ou la dégradation du filtre d’aspiration. La baisse du rendement volumétrique est le symptôme visible : l’unité ne peut pas atteindre le débit nominal à la pression nominale.
- Présence ponctuelle d’humidité à l’aspiration. Les unités PSA peuvent laisser passer de l’humidité en cas de service intensif ou de vieillissement du dessiccant. Un surpresseur sans mesure de l’humidité à l’aspiration, exposé à de l’oxygène humide, présentera de la corrosion sur les clapets et les pistons/cylindres plusieurs semaines avant qu’un indicateur général de l’installation ne le signale. Selon des rapports du secteur, le symptôme apparaît plus tôt sur les unités entraînées par impulsions quotidiennes du moteur de vanne, qui présentent une corrosion prématurée — comparable à l’usure d’un compresseur, mais due à un problème en amont.
Défaut courant de mise en service : ne pas purger à l’azote sec entre l’assemblage de l’unité et son démarrage à l’oxygène. Cette défaillance évitable est fortement corrélée aux défaillances précoces d’unités documentées par ailleurs dans la littérature sur les incendies liés aux gaz industriels.
Résumé : pour une chaudière correctement conçue, fabriquée, assemblée et mise en service, avec un programme d’inspection nominal, une durée de vie de 15 ans est la norme. Lorsqu’elle n’atteint pas cette durée, les défaillances précoces sont presque toujours liées à une contamination (présente dès la fabrication ou provenant de l’amont) ou à des inspections reportées, plutôt qu’à des défauts de fabrication des composants du système.
Foire aux questions
Quelle est la différence entre un surpresseur d’oxygène et un concentrateur d’oxygène ?
Voir la réponse
Un concentrateur d’oxygène sépare les composants de l’air ambiant afin de produire sur site une source continue d’oxygène au coût le plus bas, à une pression également basse (1-6 bar). Un surpresseur d’oxygène porte l’oxygène déjà concentré à une pression de 2-350 bar pour son stockage ou sa distribution. Les deux appareils sont presque toujours utilisés ensemble.
Un surpresseur d’oxygène peut-il remplir des bouteilles d’oxygène médical ?
Voir la réponse
Tout à fait, à condition qu’il ait été conçu pour le service oxygène et assemblé dans cette optique, avec une intégration valide à un générateur d’oxygène. Les bouteilles d’oxygène médical sont généralement remplies à 150 bar. Utilisez un analyseur d’oxygène en continu avec une alarme à >96 % et <90 %, en conformité totale avec les spécifications des normes ISO. États-Unis uniquement : sauf indication contraire, l’étiquette principale de votre bouteille d’oxygène médical porte la mention USP ; une étiquette vierge indique la norme de pureté « Oxygen Gas USP » de 99 %.
Quelles précautions de sécurité prendre à proximité d’équipements de compression d’oxygène ?
Voir la réponse
Les véhicules et les ordinateurs fonctionnent bien avec des hydrocarbures, mais pas les installations ni les équipements de procédé : suivez les spécifications de CGA G-4.1 lors de l’assemblage et des modifications. Identifiez séparément et documentez chaque dispositif de décharge interconnecté et redondant, à chaque étage/niveau de surpression, afin de pouvoir vérifier pour chaque système le fonctionnement et la protection contre les manipulations, sur l’unité de base, l’étage du système et leur liaison. Vérifiez chaque année le programme de contrôle de chaque dispositif de décharge et protecteur de température de refoulement. Confirmez que l’unité a été purgée à l’azote et déshydratée lors de la mise en service. Établissez une liste de produits approuvés ISO et traitez chaque incendie lié à l’oxygène comme une enquête potentielle sur la cause profonde, notamment une infiltration de contaminants en amont.
Quelle plage de pression un surpresseur d’oxygène peut-il atteindre ?
Voir la réponse
Pression d’entrée de 3-6 bar fournie par un générateur PSA ou VPSA ; les pressions couramment observées sont de 150 bar (compresseur à 2 étages) ou 200 bar (à 4 étages) ; les ensembles personnalisés pour l’aérospatiale et l’industrie atteignent 350 bar et peuvent approcher 1000 bar avec des unités de type diode.
Un surpresseur d’oxygène nécessite-t-il une source d’alimentation électrique dédiée ?
Voir la réponse
Les unités à entraînement électrique (généralement dans la plage de 2-22 kW) nécessitent en général une alimentation triphasée de qualité industrielle ou aérospatiale, de classe de rendement IE3 ou supérieure. Les surpresseurs à entraînement pneumatique utilisent de l’air comprimé à la place de l’électricité ; ils sont adaptés aux environnements présentant un risque d’inflammation ou aux besoins de très grande portabilité, mais moins adaptés en raison de leur débit limité en service continu. Il est prudent, dès la conception, d’évaluer la charge de démarrage du moteur par rapport à la capacité électrique de l’installation.
À quoi faut-il prêter attention lors de l’achat d’un surpresseur d’oxygène ?
Voir la réponse
En plus des spécifications habituelles de débit et de pression, demandez quatre documents courants : (1) la justification du choix des matériaux selon ASTM G94 / G63 pour le circuit en contact avec l’oxygène (2) le rapport de propreté selon CGA G-4.1 pour la mise en service du système, avec mesure des résidus non volatils (3) les points de consigne des soupapes de décharge à chaque étage et les rapports d’essai (4) le kit de pièces pour la révision générale, avec les intervalles recommandés de révision et de maintenance. Un fournisseur incapable de produire ces documents ne propose pas une unité entièrement qualifiée pour le service oxygène.
Prêt à spécifier une unité pour votre application ?
Effectuez le calcul avec le questionnaire de tri en 5 questions en haut de cette page, puis transmettez à notre équipe d’ingénierie vos objectifs de débit, de pression, de pureté et de cycle de service : nous les comparerons à une configuration et vous fournirons un devis budgétaire, généralement sous 2 jours ouvrés.
À propos de ce guide
Cet article a été rédigé par l’équipe d’ingénierie de PG Compress à partir de données publiques du secteur provenant de ASTM, CGA, NFPA, EIGA, OMS/ISO, d’enquêtes sur les incendies liés aux gaz industriels et d’échanges avec des experts sur des forums d’ingénierie. Lorsque les données chiffrées dépendent des conditions d’exploitation — délai de retour sur investissement, intervalle de maintenance, coût par m³ — une plage de valeurs est indiquée plutôt qu’une valeur précise. Avant d’établir vos budgets et spécifications, vérifiez tout chiffre cité au regard des conditions de votre site industriel et du rapport de mise en service de votre fournisseur.
Références et sources
- ASTM G94 — Guide standard pour l’évaluation des métaux destinés au service oxygène — ASTM International
- CGA G-4,1-2018 — Nettoyage des équipements destinés au service oxygène (7e édition) — Compressed Gas Association
- EIGA Doc 04/18 — Risques d’incendie liés à l’oxygène et aux atmosphères enrichies en oxygène — European Industrial Gases Association
- NFPA 53 — Pratique recommandée concernant les matériaux, équipements et systèmes utilisés dans les atmosphères enrichies en oxygène — National Fire Protection Association
- NASA TM-2007-213740 — Guide pour l’évaluation de la compatibilité avec l’oxygène des composants et systèmes oxygène — NASA Technical Reports Server
- Spécification relative à l’oxygène médicinal — référence croisée World Health Organization / ISO 7396-1
Articles connexes
- Qu’est-ce qu’un surpresseur ? — introduction aux propriétés communes à tous les gaz
- Fonctionnement des surpresseurs — thermodynamique et considérations relatives à la conception des étages
- Types de surpresseurs — comparaison approfondie des différentes technologies
- Guide de sélection d’un surpresseur — démarche de sélection indépendante de l’application
- Applications des surpresseurs de gaz industriels — soudage, découpe et remplissage de bouteilles