Entre em contato com a Pangeng


O que é um compressor booster de nitrogênio e como funciona?
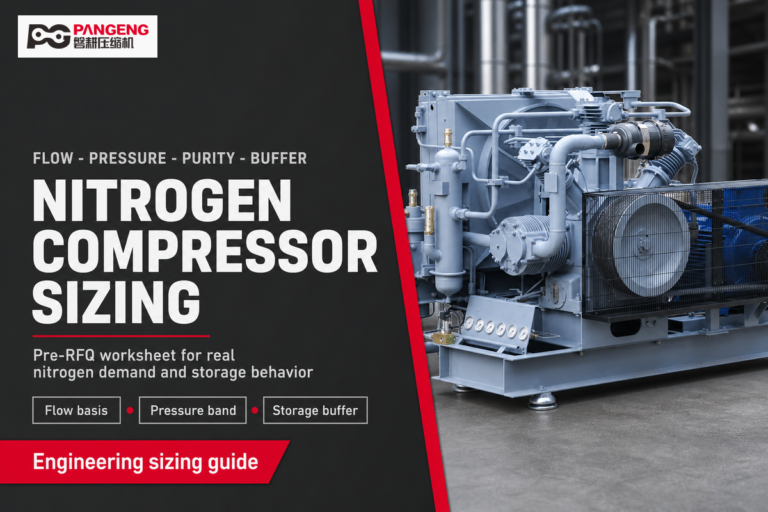
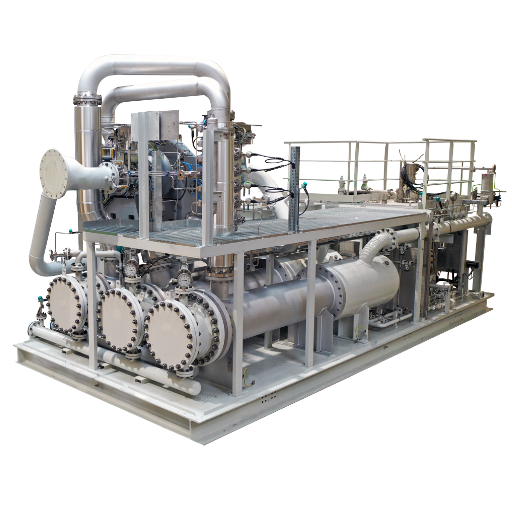
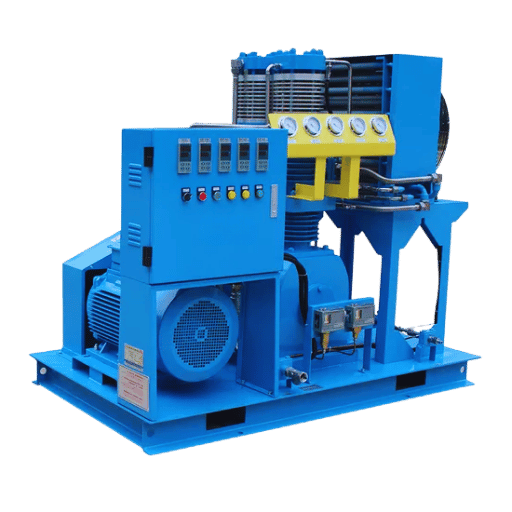 Um compressor booster de nitrogênio é um compressor de deslocamento positivo que recebe nitrogênio gasoso com pressão de entrada baixa ou média e eleva essa pressão até uma pressão de descarga muito maior. Unidades de compressores de ar comprimem o ar, que então aciona um pistão, um diafragma ou um elemento acionado hidraulicamente para elevar a pressão do nitrogênio da entrada até uma pressão de descarga muito maior. Para isso, o nitrogênio é recebido de um gerador a montante, de um dewar ou de uma bateria de cilindros.
O ciclo de compressão tem três estágios:
- Curso de admissão: o ar entra na câmara do compressor à pressão de alimentação, entre 5 and 15 bar (70-220 psig), pela rede lateral, proveniente de um gerador ou de uma bateria de cilindros.
- Curso de compressão: o pistão térmico, o diafragma ou o elemento acionado hidraulicamente comprime o nitrogênio na câmara, reduzindo seu volume e elevando a pressão do gás, de acordo com a relação entre as pressões de entrada e de descarga, conhecida como razão de compressão. Em outras palavras, o movimento do pistão aumenta a pressão do nitrogênio.
- Curso de descarga: quando o nitrogênio atinge a pressão desejada, ele passa por uma válvula de descarga para a próxima etapa do processo ou para um vaso de armazenamento. Em aplicações industriais, os boosters de nitrogênio operam desde ³0 bar (4³5 psig), em operações de ensacamento, até mais de ³50 bar (5.000 psig), em testes de pressão.
💡 Dica profissional
Nas aplicações de ³, o fator mais importante é a relação entre as pressões de entrada e de descarga. Uma pressão de entrada de 6 bar elevada para ³00 bar resulta em uma razão de 50:1; no entanto, essa razão de compressão normalmente exigiria pelo menos 2 estágios para limitar significativamente a temperatura máxima do gás.
Comparação entre tipos de compressores booster de nitrogênio
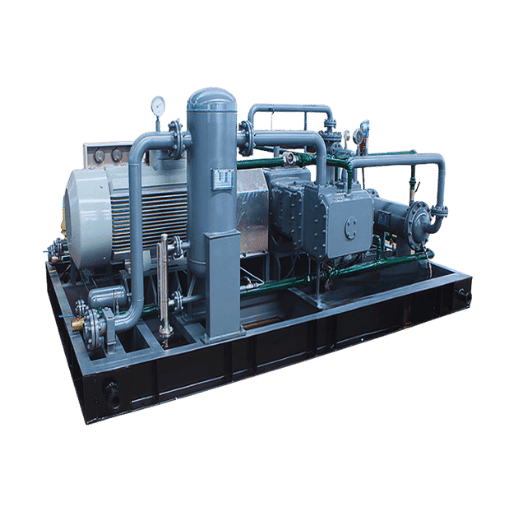 Os compressores booster de nitrogênio não usam todos o mesmo mecanismo para comprimir ar ou nitrogênio. Cada projeto de booster de pressão oferece diferentes vantagens e desvantagens de confiabilidade e versatilidade, conforme a vazão necessária, a faixa de pressão do gás, a pureza e as condições de regime de operação. Escolher um projeto inadequado às suas necessidades é um dos erros de compra mais caros.
| Característica | Booster de pistão | Booster de diafragma | Booster acionado hidraulicamente |
|---|---|---|---|
| Método de compressão | Pistão alternativo em cilindro | Diafragma metálico flexível acionado por fluido hidráulico | Pistão acionado por sistema de óleo hidráulico |
| Pressão máxima | Até 500 bar (7.250 psi) | Até 1.000+ bar (14.500+ psi) | Até 1.500 bar (21.750 psi) |
| Capacidade de vazão | Alta — 50 a 2.000+ Nm³/h | Baixa a média — 5 a 500 Nm³/h | Baixa — normalmente abaixo de 100 Nm³/h |
| Pureza do gás | Risco de contaminação por óleo (exceto em projetos isentos de óleo) | Zero contaminação — o gás nunca entra em contato com o lubrificante | Risco de migração do óleo hidráulico |
| Regime de operação | Contínuo (operação industrial 24/7) | Contínuo (evitar partidas e paradas frequentes) | Intermitente a contínuo |
| Ruído e vibração | Mais altos — requer fundação e amortecimento | Mais baixos — movimento mais suave do diafragma | Os mais baixos — o amortecimento hidráulico absorve as pulsações |
| Exigências de manutenção | Moderadas — anéis do pistão e válvulas exigem manutenção regular | Menores — a substituição do diafragma é a principal intervenção | Menores — menos peças móveis e estrutura mais simples |
| Mais indicado para | Reforço de nitrogênio N2 em alto volume para aplicações industriais e operações em tubulações | Gás de pureza ultra-alta e ambientes de laboratório e fabricação de semicondutores | Tarefas intermitentes de alta pressão e testes em campo |
⚠️ Erro comum
2. Escolher um booster de diafragma para usos contínuos de alto volume (>500 Nm/h), quando uma unidade de pistão ofereceria maior vazão a um custo menor por Nm3 ou por outra unidade de gás. Boosters de diafragma são mais indicados para pureza do que para vazão. Definir especificações padrão para um booster de nitrogênio típico do tamanho de uma bola de golfe é uma arte obscura; ainda assim, especificar um booster de pistão comum para nitrogênio de padrão semicondutor (99,999%+) sem um modelo isento de óleo fará sua sala limpa se ressentir e bloquear toda a linha.
Principais aplicações industriais dos boosters de nitrogênio
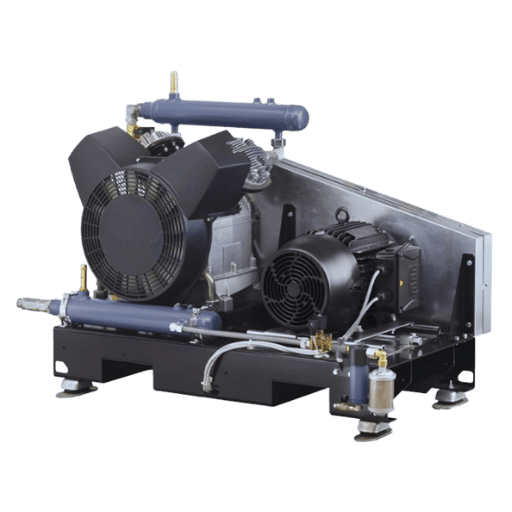 Os compressores booster de nitrogênio são usados em dezenas de aplicações de alta pressão em vários setores sempre que há necessidade de gás inerte. Os fabricantes oferecem praticamente todas as combinações de pressão e pureza necessárias, desde os processos mais simples até os mais sofisticados.
| Aplicação | Faixa de pressão típica | Por que usar nitrogênio? |
|---|---|---|
| Corte a laser (fibra/CO2) | Pressão de 20–40 bar (290–580 psig) | Evita a oxidação na borda do corte, produzindo cortes limpos e sem rebarbas em aço inoxidável e alumínio |
| Testes de pressão e detecção de vazamentos | 50–500 bar (725–7.250 psig) | Inerte e não inflamável — seguro para testar vasos de pressão, tubulações e válvulas conforme os requisitos para gases comprimidos da OSHA 1910.101 |
| Petróleo e gás (recuperação avançada de petróleo) | 200–350 bar (2.900–5.075 psig) | A injeção de nitrogênio mantém a pressão do reservatório e desloca o petróleo bruto em operações de recuperação avançada de petróleo |
| Eletrônica e semicondutores | Pressão de 5–10 bar (72–145 psig) | A inertização com N2 de pureza ultra-alta evita a oxidação durante a soldagem, a soldagem por onda e o processamento de wafers |
| Enchimento de cilindros de gás | 200–300 bar (2.900–4.350 psig) | A geração no local combinada ao reforço de pressão elimina as entregas de gás a granel, conforme as normas de enchimento de cilindros da CGA |
| Embalagens de alimentos e bebidas | Pressão de 6–15 bar (87–217 psig) | A embalagem em atmosfera modificada (MAP) usa N2 para deslocar o oxigênio e prolongar a vida útil dos produtos |
💡 Dica profissional
A experiência do setor indica que a geração local de nitrogênio sem oxigênio (OFN) em alta concentração, combinada a um compressor booster de nitrogênio, pode reduzir o custo do gás em 40-60% em comparação com o fornecimento de nitrogênio líquido a granel. O prazo típico para economizar 1 milhão de libras com um sistema de gerador e booster é de 12 a 24 meses.
Como dimensionar um compressor booster de nitrogênio — passo a passo
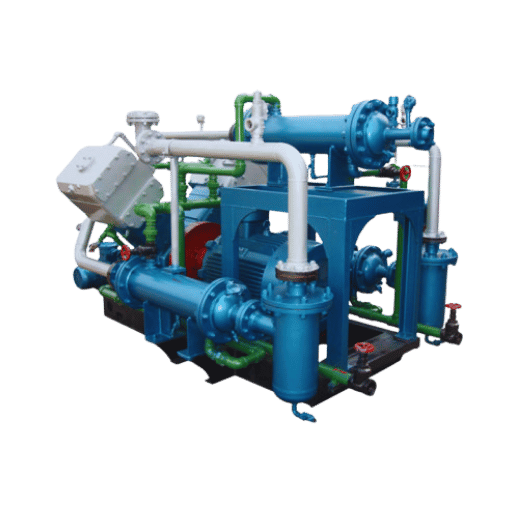 Para selecionar corretamente um booster de nitrogênio, é preciso evitar dois erros caros: o superdimensionamento e o subdimensionamento. Veja cinco etapas simples para especificar o tipo de booster de nitrogênio adequado à sua operação.
Método de dimensionamento em 5 etapas
- Primeiro, defina a pressão de descarga. Qual é a pressão máxima de trabalho necessária ao processo? Especifique-a em bar (manométrica) ou Psig. Acrescente 10-15% a esse valor.
- Em seguida, identifique a pressão de entrada. Qual pressão é necessária para levar o nitrogênio do processo/gerador até o booster? Sistemas típicos de membrana fornecem ar a 5-13 bar; sistemas de nitrogênio por PSA, a 4-10 bar; dewars de nitrogênio liquefeito, a 10-22 bar após o processo de congelamento.
- Terceiro, calcule a razão de compressão. Divida a pressão absoluta de descarga pela pressão absoluta de entrada para encontrar essa razão. Em geral, quando a razão ultrapassa 10:1, o estágio precisa ser dividido em 2 ou 3.
- Quarta etapa: calcule a vazão. Qual vazão em Nm3/h (ou SCFM) seu processo exige na capacidade de pico? Inclua uma margem de segurança de 15-20% para acomodar picos de carga e necessidades futuras.
- Por fim, considere o regime de operação. O booster de nitrogênio funcionará continuamente ou de forma intermitente? A operação contínua exige potência de motor, resfriamento e válvulas de grau superior aos necessários para a operação intermitente.
Exemplo prático: sistema de corte a laser
Uma fábrica fornece nitrogênio a dois cortadores a laser de fibra com demanda de 80 Nm/h a 30 bars. O gerador convencional de nitrogênio por membrana fornece pressão de saída de 7 bar.- Pressão de descarga (deve ser igual ou superior a 30 bar): 30 Bar mais margem de segurança de 15%=35 bar (manométrica)
- Pressão de entrada: 7 bar manométrica = 8 bar absoluta
- Razão de compressão: 36 bar (abs) dividido por 8 bar (abs)= 4.5:1 (preferível um único estágio).
- Vazão necessária: 80 Nm/h mais 20% para crescimento futuro e cargas transitórias.
- Regime de operação: Contínuo (operação em dois turnos, ~16 horas/dia)
- Estimativa de potência: para essa razão e vazão, espere uma potência nominal do motor de 15-22kW
Integração de geradores de nitrogênio com compressores booster
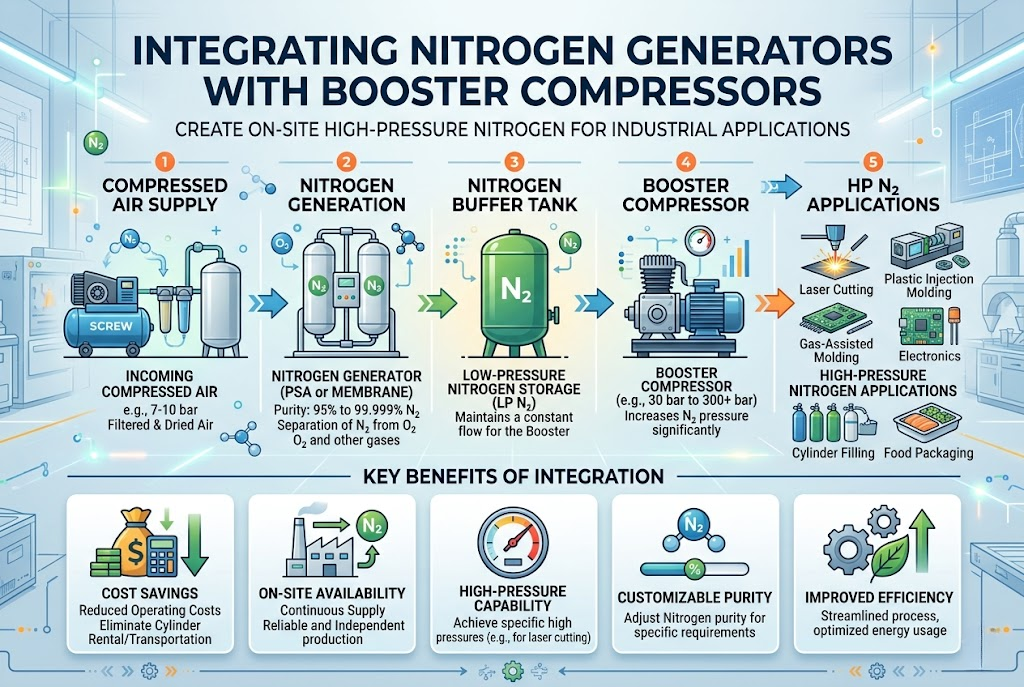 A maioria dos sistemas atuais de nitrogênio de alta pressão combina um gerador instalado no local com um compressor booster, em vez de comprar nitrogênio líquido a granel ou recebê-lo em cilindros de alta pressão. Duas tecnologias predominantes — separação por membrana e adsorção por oscilação de pressão, ou PSA — geram nitrogênio em diferentes faixas de pressão e pureza, o que afeta a especificação do booster a jusante.
| Parâmetro | Gerador por membrana | Gerador por PSA |
|---|---|---|
| Pureza típica | 95–99,5% | 99,5–99,999% |
| Pressão de saída | 5–13 bar | 4–10 bar |
| Estabilidade da vazão | Vazão contínua e estável | Cíclica (torres de adsorção e regeneração alternadas) |
| Combinação com o booster | Simples — pressão de entrada estável | Requer reservatório pulmão para suavizar os ciclos de pressão |
| Booster mais indicado | De pistão ou acionado hidraulicamente | De pistão com reservatório pulmão ou de diafragma para pureza ultra-alta |
⚠️ Erro comum de integração
O fornecimento de pressão de entrada instável, causado pelo subdimensionamento do gerador ou pela conexão direta a um gerador PSA sem reservatório pulmão, faz o booster ciclar excessivamente, aumenta os custos de energia e provoca flutuações de pressão no ponto de uso. Instale sempre um reservatório de nitrogênio (tanque pulmão) entre um gerador PSA e a entrada do booster.
Práticas recomendadas de manutenção e solução de problemas
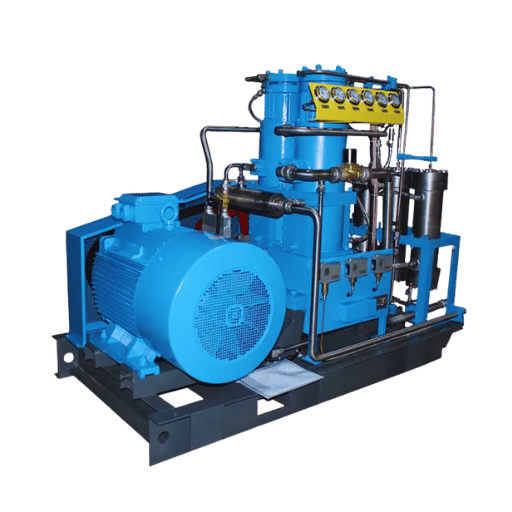 Um compressor booster de nitrogênio contém peças móveis que exigem manutenção programada. Um booster confiável é aquele que recebe manutenção rigorosamente programada. Ignorar a manutenção programada e enfrentar paradas não planejadas custa caro em peças e mão de obra. Por isso, segue um cronograma prático de manutenção baseado em condições operacionais industriais típicas.
- ✔ Diariamente: Verifique o nível de óleo (em modelos lubrificados), confira os manômetros de entrada e de descarga, observe se há ruídos ou vibrações incomuns e inspecione as conexões para identificar vazamentos visíveis de gás
- ✔ A cada 500 horas: Primeira manutenção em unidades novas — inspecione as válvulas, confira o assentamento dos anéis do pistão, verifique a calibração do controlador e drene a umidade dos resfriadores intermediários
- ✔ A cada 2.000–4.000 horas: Substitua os kits de válvulas (válvulas de sucção e descarga), inspecione a gaxeta da haste do pistão, limpe ou substitua os filtros de entrada e teste os dispositivos de alívio de pressão
- ✔ A cada 6.000–8.000 horas: Substitua os anéis do pistão, inspecione o diâmetro interno do cilindro para detectar riscos, relubrifique os rolamentos do pino do pistão e avalie os rolamentos da biela
- ✔ Anualmente: Faça uma auditoria completa do sistema — teste a pressão em todas as conexões, recalibre o controlador e os transmissores de pressão, inspecione os tubos dos resfriadores intermediários para identificar incrustações e verifique a resistência de isolamento do motor
3 sinais de alerta de que seu booster precisa de atenção
- Aumento da temperatura de descarga: se a saída de qualquer estágio de compressão estiver mais quente que o valor de referência, os resfriadores intermediários podem estar incrustados ou as válvulas podem apresentar vazamento interno — ambos reduzem a eficiência e aumentam o desgaste.
- Aumento do tempo de ciclo até a pressão de teste: quando o enchimento de um reservatório ou a pressurização até a pressão de teste demora visivelmente mais, pode haver desgaste nos anéis ou nas válvulas, reduzindo a eficiência volumétrica.
- Vibração ou ruído anormal: parafusos soltos na biela, rolamentos desgastados ou uma rachadura na placa de válvulas podem gerar ruído antes de uma falha catastrófica. Em aplicações de nitrogênio de alta pressão, identificar o problema a tempo é uma medida de segurança para prevenir incidentes.
💡 Dica profissional
Mantenha um registro em papel ou formato digital da temperatura de descarga, da pressão de entrada e do tempo de ciclo em cada intervalo de manutenção. Comparar esses dados ao longo do tempo revelará tendências de deterioração meses antes de uma falha, e o operador que os registra regularmente poderá minimizar paradas não planejadas ao identificar problemas durante a manutenção programada.
Custo total de propriedade: o que os compradores costumam ignorar
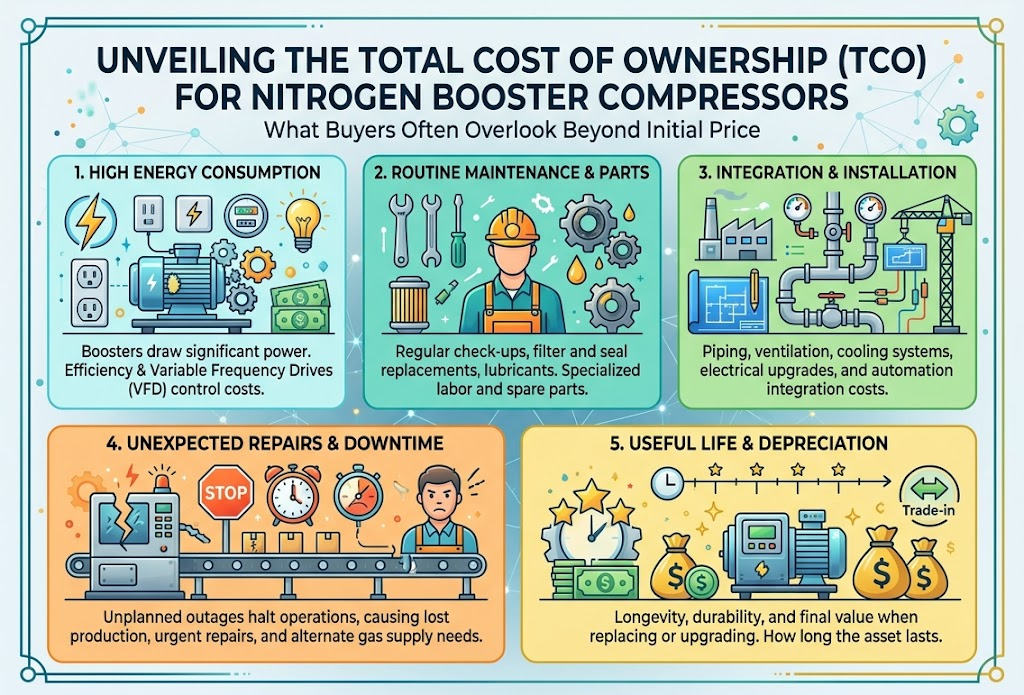 O custo de aquisição de um compressor booster de nitrogênio representa uma pequena parcela do custo total de propriedade ao longo de sua vida útil. Dados sobre o consumo de energia do Advanced Manufacturing Office do U.S. Department of Energy indicam que o consumo de energia elétrica “pode representar até 70-75 percent do custo total de propriedade do compressor ao longo de um ciclo de vida de 10-year”, enquanto o “custo do equipamento elétrico representa aproximadamente 10-20 percent do custo total de propriedade”.
70–75%
Custos de energia (custo total de propriedade em 10 anos)
10–20%
Preço de aquisição do equipamento
5–10%
Manutenção e peças
Exemplo de cálculo do custo de energia
Considere um booster de pistão de 30 hp (22 kW) que opera em dois turnos por dia, 300 dias por ano — aproximadamente 4.800 horas/ano de operação.- Consumo anual de energia: 22 k W 4.800 horas=105, 600 KWH
- Om $0,10/kWh (US as standard industriell): 105 600 $0,10 = $10.560/år
- Em 10 anos: $105.600 somente em eletricidade
- Aquisição de um booster desse porte: normalmente $15.000–$30.000
Custos ocultos que a maioria dos compradores não percebe
- Instalação e comissionamento: requisitos de fundação, serviços elétricos, tubulação, partida etc. normalmente acrescentam 15-25% ao custo do equipamento
- Paradas não planejadas: uma hora de parada de um booster essencial à produção afeta fortemente a receita a jusante — muitas vezes mais do que o custo do reparo.
- Oportunidade de recuperação de calor: até 90% da energia de entrada se transforma em calor — recuperar esse calor para aquecer ambientes ou pré-aquecer etapas subsequentes do processo melhora a economia do sistema
- Prazo de entrega de peças de reposição: para boosters importados, componentes críticos, como kits de válvulas e anéis de pistão, podem ter prazo de entrega de 4-8 semanas; manter um kit simples de peças de reposição desde o comissionamento pode evitar paradas mais longas
Perguntas frequentes
P: Como funciona um compressor booster de nitrogênio?
Ver resposta
O nitrogênio pré-pressurizado entra por uma válvula de entrada, é comprimido por um pistão, um diafragma ou um mecanismo acionado hidraulicamente e sai em uma pressão mais alta. A razão entre a pressão de descarga e a pressão de entrada determina quantos estágios são necessários — razões mais altas exigem compressão em vários estágios, com resfriamento intermediário entre eles.
P: Qual é a diferença entre uma bomba booster de nitrogênio e um compressor booster de nitrogênio?
Ver resposta
Esses termos costumam ser usados como sinônimos no setor, embora o projeto da unidade seja um pouco diferente. Uma bomba booster de nitrogênio (ou booster de gás) geralmente é uma unidade acionada a ar, de simples ação, para uso intermitente e vazão moderada. Um compressor booster de nitrogênio costuma ser uma máquina alternativa de vários estágios, acionada por motor, de construção mais robusta e projetada para operação industrial contínua e maior vazão.
As bombas booster são mais comuns em laboratórios de teste de vazão ou em campo; os compressores booster, em fábricas e unidades de processamento de gás.
P: Preciso de um booster de nitrogênio de 40-bar ou 300-bar?
Ver resposta
Isso depende do processo. O corte a laser opera a 20–40 bar, as embalagens de alimentos a 6–15 bar e os testes de pressão ou o enchimento de cilindros a 200–300+ bar. Identifique a pressão efetivamente necessária no processo, acrescente uma margem de 10–15% e terá a especificação mínima de descarga.
P: Os compressores booster de nitrogênio são isentos de óleo?
Ver resposta
Nem todos. Os boosters de diafragma são naturalmente isentos de óleo, pois o gás nunca entra em contato com qualquer lubrificante: o diafragma cria uma vedação absoluta entre o acionamento hidráulico e a câmara de gás. Os boosters de pistão podem ser lubrificados a óleo ou isentos de óleo. Os modelos isentos de óleo usam anéis de pistão de PTFE ou preenchidos com carbono, que dispensam lubrificação. Para aplicações com nitrogênio de pureza ultra-alta (semicondutores, farmacêutica), escolha um booster isento de óleo ou de diafragma para garantir que não haja contaminação.
P: Com que frequência deve ser feita a manutenção de um compressor booster de nitrogênio?
Ver resposta
Os intervalos de manutenção variam conforme a pressão de operação, o gás, a tecnologia do booster etc. Cronograma típico de manutenção de um booster de pistão: primeira manutenção após 500 horas de operação, substituição do kit de válvulas após 2.000-4.000 horas e substituição dos anéis do pistão após 6.000-8.000 horas. Nos boosters de diafragma, a contagem periódica de ciclos deve seguir as especificações do fabricante original do equipamento. Consulte o fabricante para conhecer o cronograma específico de manutenção do modelo e registre as horas de operação e as temperaturas de descarga para prever a próxima manutenção e evitar paradas não planejadas.
P: Um compressor booster de nitrogênio pode funcionar com geradores de membrana e PSA?
Ver resposta
Sim, mas os requisitos de integração variam. Os geradores de membrana fornecem gás a pressão constante (5-13 bar) e, portanto, podem ser facilmente combinados com qualquer tecnologia de booster. Os geradores PSA alternam entre as fases de purga e adsorção, causando flutuações na saída. Ao combinar um booster com um gerador PSA, instale um reservatório de nitrogênio ou tanque pulmão entre o gerador e a entrada do booster para absorver as oscilações de pressão e proteger o booster contra ciclagem excessiva.
Precisa de ajuda para escolher o booster de nitrogênio ideal?
De unidades booster individuais a sistemas completos com gerador e booster, a Pangeng pode ajudar a encontrar a solução adequada às suas necessidades de vazão, pressão e pureza, oferecendo desempenho confiável e maior produtividade em todo o sistema de nitrogênio.
Conheça os compressores booster de nitrogênio Pangeng →Sobre este guia
Este artigo foi elaborado pela equipe de engenharia da Pangeng com base em nossa experiência no projeto de configurações de compressores booster de nitrogênio para clientes dos setores de produção de petróleo e gás, corte a laser e manufatura industrial. Os cálculos de dimensionamento e os ciclos de manutenção apresentados aqui se baseiam na experiência em campo com compressores booster alternativos e híbridos em diferentes configurações de pressão, de 30-500 bar. Nosso objetivo é oferecer a engenheiros e profissionais de compras informações para orientar suas escolhas antes que precisem entrar em contato com a Pangeng.
Referências e fontes
- Norma OSHA 1910.101 — Gases comprimidos (requisitos gerais) — U.S. Department of Labor
- Advanced Manufacturing Office — Sistemas de ar comprimido — U.S. Department of Energy
- Normas de segurança da CGA para gases comprimidos — Compressed Gas Association
- Código ASME para Caldeiras e Vasos de Pressão (BPVC) — American Society of Mechanical Engineers
- Diretrizes de segurança para pressão (Capítulo 7) — Lawrence Berkeley National Laboratory