Entre em contato com a Pangeng

Dimensionamento de compressor de ar para N2: guia completo

Contents
show
A maioria das falhas durante o comissionamento de uma planta de nitrogênio não ocorre quando um engenheiro multiplica a vazão de nitrogênio pelo fator de ar errado. Elas acontecem na tubulação física entre a descarga do compressor e a entrada do gerador. Tratar o dimensionamento do compressor de ar para alimentação de N2 como uma simples consulta a um catálogo ignora a purga de regeneração de 15%-18% dos secadores por adsorção sem aquecimento, a perda de pressão de 0,5-1,0 bar (7-15 psi, medida em libras por polegada quadrada) nos filtros coalescentes e torres de carvão, além da queda da densidade barométrica, que reduz o suprimento de ar durante as tardes quentes de verão.
Este guia de dimensionamento de compressores ajuda a dimensionar um compressor de ar avaliando os fatores a considerar entre diferentes orçamentos de purga do pré-tratamento, redução de capacidade nominal por efeito térmico combinado e decisões sobre divisão de pressão entre o conjunto principal de ar e os boosters de nitrogênio a jusante. Para usar nossa calculadora de CFM de compressor de ar ou a planilha básica de sete etapas para o fator de ar, comece pela nossa planilha de cálculo para dimensionamento do compressor de ar de alimentação de N2. Use as boas práticas de engenharia a seguir para confirmar a capacidade total do compressor de ar e definir as especificações de compra para vários fornecedores.
Principais conclusões de engenharia para sistemas de ar de alimentação de N2
- As condições de referência criam um déficit volumétrico oculto de 7,3%, pois a Entrega de Ar Livre (FAD) nominal do conjunto do compressor segundo a ISO 1217 (20°C,
1 bar(a)) é cerca de 7,3% maior em volume que a capacidade dos geradores de nitrogênio informada em metros cúbicos normais europeus (Nm³/ha 0°C,1,01325 bar(a)) ou em litros por segundo. - O pré-tratamento consome pressão e vazão: para atingir a pureza da Classe [1:2:1] da ISO 8573-1:2010, muitas vezes é necessário acrescentar cerca de 7%–18% à vazão bruta para secadores de ar por adsorção, além de 0,5–1,0 bar (7–15 psi) para os filtros de partículas, coalescentes e leitos de carvão ativado.
- Compressores rotativos de parafuso inundados com óleo exigem torres de carvão recheadas, pois elementos coalescentes padrão de 0,01 µm capturam aerossóis líquidos com concentração de 0,0008 ppm; vapores de hidrocarbonetos atravessam os elementos. Filtros de carvão em cartucho instalados em linha não oferecem tempo de residência suficiente, por isso é obrigatório usar um leito completo de carvão ativado em pellets quando se utiliza um compressor lubrificado.
- Manter o ar de alimentação primário abaixo de
13 bar(g)reduz os custos operacionais e o custo total de propriedade: elevar a pressão de descarga primária aumenta a potência no eixo em cerca de 1% para cada 2 psi (0,14 bar) em todo o fluxo de ar. Para aplicações acima de13 bar(g), combine um compressor de ar de alimentação de8–10 bar(g)com um booster de nitrogênio a jusante.
Mapeie os limites de fornecimento entre o ar de alimentação e o nitrogênio antes do dimensionamento
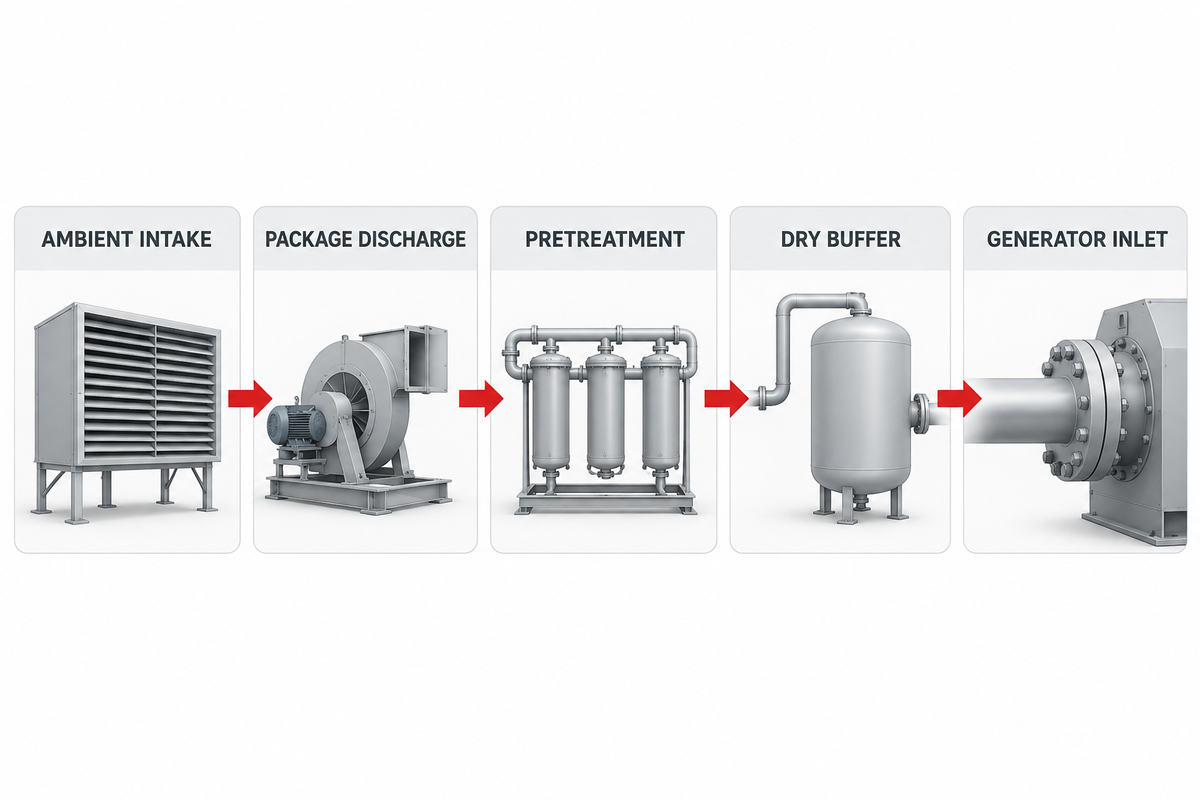
Uma especificação confiável para dimensionamento de compressor de ar de alimentação de n₂ começa pela identificação de cinco limites físicos de fornecimento, do filtro de entrada de ar ambiente ao flange de entrada do gerador de nitrogênio. Para escolher o compressor de ar e o tamanho corretos, é preciso saber quanta vazão se perde entre os componentes, pois a vazão necessária depende de cada válvula e reservatório do sistema. Quando o comprador copia um único valor de vazão de um folheto e o entrega a um vendedor de ar comprimido, nenhum dos dois sabe se a purga do secador ou a pressão diferencial do filtro está incluída — o que deixa a planta com um compressor subdimensionado e paradas não planejadas.
Em sistemas industriais de ar, os fabricantes informam a vazão do conjunto do compressor no terminal de descarga, segundo as condições de referência dos Anexos C (velocidade fixa) ou E (velocidade variável) da ISO 1217: 20°C (68°F), 1,0 bar(a) (14,5 psia) e cerca de 0% de umidade relativa. CFM significa pés cúbicos por minuto; enquanto as fichas norte-americanas informam scfm e psi, as fichas europeias de geradores de nitrogênio expressam a demanda em Nm³/h, referenciados a 0°C (32°F) e 1,01325 bar(a). Pela lei dos gases ideais, 100 Nm³/h de gás seco a 0°C se expandem para 107,3 m³/h a 20°C e 1,0 bar(a). Não conciliar as duas fichas deixa o sistema com uma vazão cerca de 7,3% abaixo do necessário antes mesmo de verificar se o compressor atende à demanda de pico.
O controle em malha fechada do compressor e a regulação da vazão do gerador, como a arquitetura de realimentação por sensor de oxigênio e orifício limitador de vazão descrita na Patente dos EUA US4725293A, modulam dinamicamente a vazão e a pressão de entrada para manter a pureza do produto sob cargas variáveis. Ao mesmo tempo, a pureza do ar que chega a essa válvula de controle deve atender aos limites de contaminantes da ISO 8573-1:2010, para que a umidade e os hidrocarbonetos nunca atinjam o meio de separação. Definir os cinco limites de fornecimento na tabela abaixo distingue o que o compressor entrega em seu terminal do gás condicionado líquido que entra nos leitos de separação.
| Ponto do limite de fornecimento | Localização física | Norma aplicável / base de projeto | Estado térmico e pressão típicos | Responsabilidade pela vazão e pelas perdas |
|---|---|---|---|---|
| LF-1: entrada de ar ambiente | Flange do filtro de entrada de ar do compressor | Pressão barométrica no local, temperatura ambiente em °C e umidade relativa | 0,70–1,013 bar(a); -10°C a +45°C |
Vazão mássica de sucção de referência, sujeita à ΔP do filtro de entrada (25–50 mbar) e à redução de capacidade por altitude no local. |
| LF-2: descarga do conjunto | Saída do resfriador posterior / flange terminal do conjunto | Entrega de Ar Livre (FAD) segundo ISO 1217, Anexo C/E | 7,5–13,5 bar(g); aproximação de 8°C–15°C acima da temperatura ambiente |
Vazão bruta de saída do compressor (Q_gross); muitas vezes 100% saturada com vapor d’água, além de condensado em massa. |
| LF-3: reservatório úmido e pré-tratamento | Reservatório de ar úmido, pré-filtros, secador de ar e torre de carvão | Classe de pureza-alvo segundo ISO 8573-1:2010 [1:2:1] ou [1:4:1] |
ΔP acumulada de 0,5–1,0 bar (7–15 psi) nos elementos | Consome frequentemente cerca de 0,5%–2% de perda na drenagem (secador por refrigeração) ou cerca de 7%–18% de purga de regeneração (secador por adsorção). |
| LF-4: reservatório pulmão seco e controle de vazão | Reservatório de ar de processo seco e regulador de pressão / bocal de escoamento crítico | Código ASME Seção VIII para reservatórios; dimensionamento do orifício de escoamento crítico | 7,0–12,5 bar(g); temperatura estabilizada de 10°C–35°C |
Absorve os picos cíclicos de equalização do PSA para que a demanda de pico não ultrapasse os limites de velocidade do secador. |
| LF-5: flange de entrada do gerador | Válvula de entrada do skid de PSA ou coletor do módulo de membrana | Ficha técnica do fabricante do gerador (Nm³/h ou SCFM) |
Mínimo de 6,5–10,0 bar(g) (PSA) ou 8,0–12,5 bar(g) (membrana) |
Ar de alimentação líquido, seco e isento de óleo (Q_net_gen) disponível para produzir a vazão de nitrogênio especificada. |
Dimensione o sistema de pré-tratamento ISO 8573-1 e a margem para purga do secador
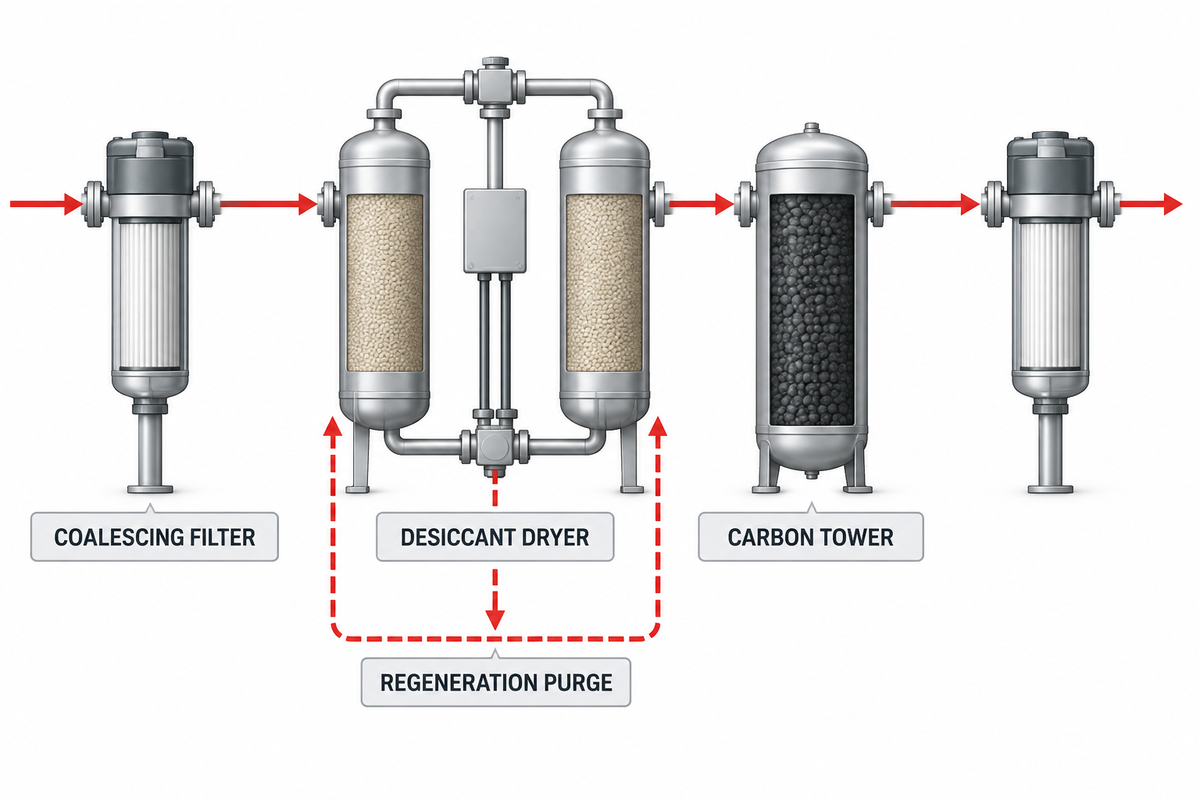
Depois de definir os limites de fornecimento, a próxima etapa é elaborar o Orçamento de FAD bruta ajustado ao pré-tratamento. Como a necessidade de CFM depende das perdas de purificação a jusante, cada metro cúbico de ar que sai do resfriador posterior do compressor costuma estar 100% saturado com vapor d’água e conter aerossóis de lubrificante, vapores de hidrocarbonetos e incrustações da tubulação. Segundo a ISO 8573-1:2010, 3ª edição, a pureza do ar comprimido é especificada por três números entre colchetes [Partículas : Água : Óleo total], e os skids de geração de nitrogênio geralmente exigem a Classe [1:4:1] (PSA interno com ponto de orvalho sob pressão de +3°C) ou a Classe [1:2:1] (ponto de orvalho sob pressão de -40°C para tubulações em ambientes frios, PSA de pureza ultra-alta ou membranas de fibra oca).
Cada estágio de purificação impõe perdas de vazão e pressão que exigem maior capacidade em CFM do compressor. Um secador por refrigeração consome quase nenhum ar comprimido (cerca de 0,5%–1,5% com drenos de condensado sem perda ou temporizados) e acrescenta uma queda de pressão de 0,15–0,25 bar (2–3,5 psi), mas só consegue resfriar o ar até um ponto de orvalho sob pressão de +3°C (37,4°F). Quando as especificações exigem ponto de orvalho de -40°C (-40°F), um secador por adsorção sem aquecimento, com duas torres, costuma liberar cerca de 15%–18% do fluxo de ar comprimido para a atmosfera para regenerar o leito inativo de alumina ou peneira molecular, enquanto um secador com purga por soprador aquecido ainda consome cerca de 7%–8% de purga de resfriamento durante a regeneração do leito.
Uma alternativa de engenharia comprovada, detalhada originalmente na Patente dos EUA US4439213A, conecta um secador por oscilação de pressão diretamente às torres de nitrogênio PSA. Assim, o gás de exaustão da purga, enriquecido em oxigênio e seco, proveniente dos vasos PSA regenera o secador de ar a montante, eliminando a purga dedicada de ar comprimido do secador e, muitas vezes, usando menos de cerca de 30% de purga interna de nitrogênio. Quando se usam secadores independentes convencionais, porém, a vazão bruta do compressor (Q_gross) deve seguir a equação de orçamento do pré-tratamento:
Fórmula do orçamento de FAD bruta ajustado ao pré-tratamento:
Em que
Q_gross_FAD = (Q_N2 × AF_temp × K_ref) / [ (1 - f_purge - f_drain) × K_site ]Em que
Q_N2 é a vazão de nitrogênio necessária, AF_temp é o fator de ar corrigido pela temperatura, K_ref converte as condições de referência do gerador para ISO 1217 (1.073 de 0°C para 20°C), f_purge é a fração de purga do secador por adsorção (0.00 a 0.18), f_drain é a perda no dreno de condensado (0.005 a 0.015), e K_site é o fator de densidade por altitude/temperatura ambiente.
| Arquitetura do sistema de pré-tratamento | Classe-alvo segundo ISO 8573-1:2010 | Estágios de filtragem de partículas e óleo | Perda de vazão por purga do secador / drenagem | Queda de pressão (ΔP) do elemento limpo até a troca |
|---|---|---|---|---|
| Sistema A: PSA padrão em ambiente interno (secador por refrigeração + torre de carvão) |
Classe [1 : 4 : 1](≤0,1 µm, PDP de +3°C, óleo ≤0,01 mg/m³) |
Separador de água em massa + pré-filtro de 1,0 µm + coalescente de 0,01 µm + leito recheado de carvão ativado | Frequentemente 0,5%–1,5% (somente drenos de condensado) |
0,35 bar limpo → 0,75 bar (5–11 psi) na troca do elemento |
| Sistema B: PSA de alta pureza / clima frio (secador por adsorção sem aquecimento + torre de carvão) |
Classe [1 : 2 : 1](≤0,1 µm, -40°C PDP, ≤0,01 mg/m³ de óleo) |
Coalescentes de 1,0 µm e 0,01 µm + secador por adsorção sem aquecimento de duas torres + torre de carvão ativado + pós-filtro de poeira de 1,0 µm | Frequentemente 15,0%–18,0% (purga contínua por despressurização) |
0,50 bar limpo → 1,00 bar (7–15 psi) na troca do elemento |
| Sistema C: membrana de grande porte / skid de economia de energia (secador por adsorção aquecido com purga por soprador) |
Classe [1 : 2 : 1](≤0,1 µm, -40°C PDP, ≤0,01 mg/m³ de óleo) |
Filtragem coalescente em dois estágios + secador por adsorção com soprador elétrico externo + torre de carvão + filtro de polimento de 0,01 µm | Cerca de 7,0%–8,0% (purga para regeneração e resfriamento do leito) |
0,45 bar limpo → 0,90 bar (6,5–13 psi) na troca do elemento |
| Sistema D: secador regenerado pelo gás residual do PSA (regeneração integrada com permeado) |
Classe [1 : 2 : 1](≤0,1 µm, -40°C PDP, ≤0,01 mg/m³ de óleo) |
Pré-filtros coalescentes + secador por oscilação de pressão regenerado pelo gás de exaustão do PSA enriquecido em O₂ (US4439213A) | Nominal de 0,5%–1,0% (sem purga extra do ar de alimentação do secador) |
0,40 bar limpo → 0,80 bar (6–12 psi) nos leitos |
Por que os leitos de peneira molecular de carbono e as fibras de membrana falham mesmo com filtros coalescentes?
Em comparação com filtros coalescentes padrão, tanto os leitos de peneira molecular de carbono (CMS) quanto as fibras de membrana polimérica falham pelo mesmo motivo: coalescentes mecânicos capturam gotas e aerossóis de óleo líquido, mas os vapores de hidrocarbonetos atravessam os filtros coalescentes em forma gasosa. Conforme documentado em investigações sobre contaminação de CMS em aplicações industriais, moléculas de óleo e umidade bloqueiam os microporos da peneira de carbono, causando perda irreversível de pureza, silenciadores de descarga de óleo e pó preto de carbono na exaustão do PSA.
Mesmo um elemento coalescente de alta eficiência de 0,01 µm, que reduz o aerossol de óleo líquido para menos de 0,0008 ppm, deixa vapor de óleo residual no fluxo de ar quente. Além disso, guias de engenharia para geração de nitrogênio no local ressaltam que pequenos filtros de carvão ativado com cartucho rosqueável não são suficientes para proteger um gerador de nitrogênio: a pouca profundidade do leito não proporciona o tempo de residência por contato com o gás de 2,5–4,0 segundos necessário para adsorver todos os vapores de hidrocarbonetos. Sempre que se utiliza um compressor inundado com óleo, deve-se instalar a jusante do secador e do coalescente uma torre completa de carvão ativado, preenchida com carvão em pellets.
Corrija as capacidades nominais dos compressores para altitude, calor ambiente e temperatura de entrada
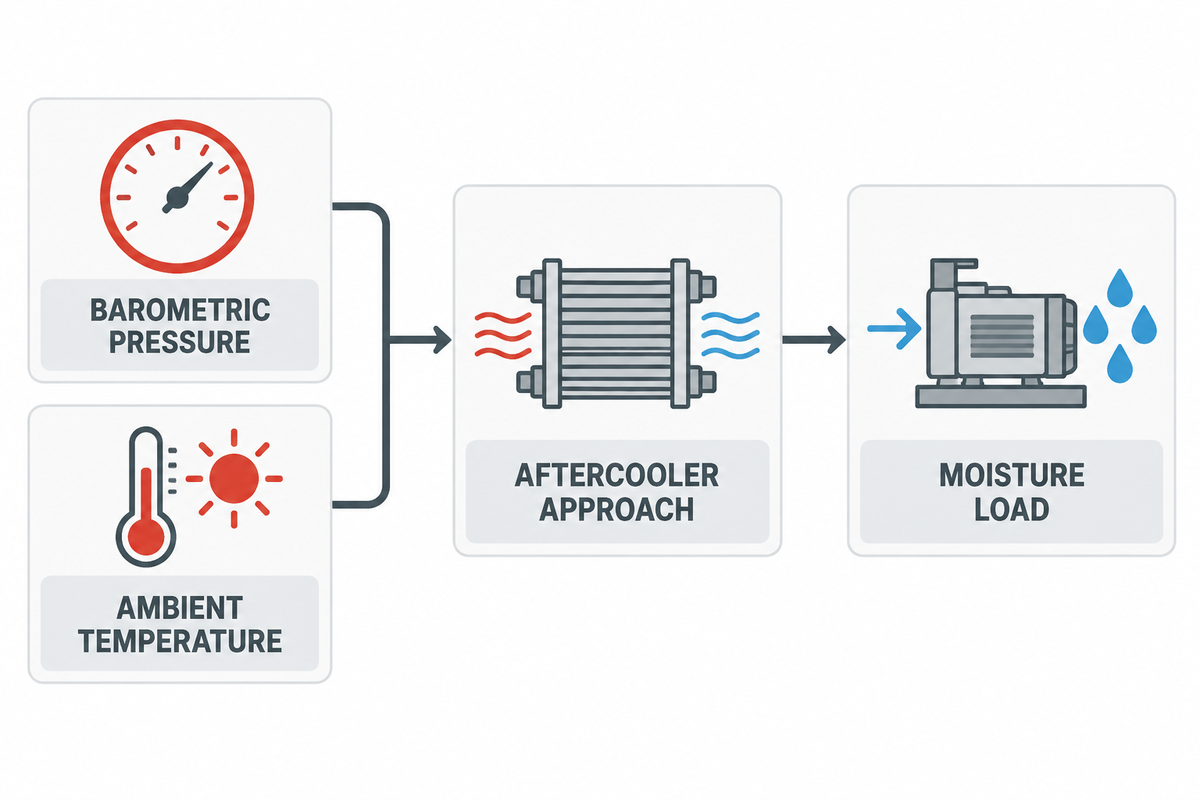
Escolher um compressor com base em uma tabela de catálogo para o nível do mar, sem corrigir a capacidade para as condições locais, garante gargalos de produção no verão. Como os sistemas de separação de nitrogênio dependem da vazão mássica, e não do volume deslocado bruto, altitude e calor ambiente afetam o sistema de alimentação de ar em três pontos interligados: menor densidade do ar de entrada na sucção do compressor, temperaturas de aproximação mais altas na descarga do resfriador posterior e fatores maiores de correção de temperatura e umidade no secador e no gerador de nitrogênio.
Primeiro, à medida que a altitude aumenta, a pressão barométrica cai de 1,013 bar(a) (14,7 psia) ao nível do mar para cerca de 0,85 bar(a) a 1.500 m e 0,70 bar(a) (10,1 psia) a 3.000 m (10.000 ft). Embora um compressor rotativo de parafuso de deslocamento positivo aspire o mesmo volume geométrico de ar ambiente em pés cúbicos por minuto, a menor densidade do ar costuma reduzir a vazão mássica fornecida (Nm³/h ou scfm) em cerca de 15%–30% em grandes altitudes, conforme detalhado nas diretrizes de dimensionamento de compressores para grandes altitudes. Ao mesmo tempo, o ar ambiente menos denso reduz a vazão mássica de resfriamento dos ventiladores nos motores refrigerados a ar e nos resfriadores de óleo.
Segundo, a temperatura de entrada afeta diretamente tanto a potência quanto a carga do secador. De acordo com a folha de referência sobre ar comprimido do programa Better Plants do Departamento de Energia dos EUA, cerca de 80% da energia elétrica fornecida a um compressor se transforma em calor, e reduzir a temperatura do ar na entrada do compressor em 10°F (5,6°C) costuma gerar uma economia de energia de cerca de 2%. Por outro lado, quando a temperatura ambiente na sala do compressor chega a 40°C (104°F) e o resfriador posterior refrigerado a ar opera com temperatura de aproximação de 10°C, o ar comprimido entra no secador por refrigeração a 50°C (122°F), em vez da temperatura nominal de 35°C (95°F). Esse aumento de 15°C mais que dobra a carga de vapor d’água arrastado, sobrecarrega o circuito de refrigeração do secador, eleva o ponto de orvalho sob pressão acima de +10°C e costuma reduzir em mais 8%–15% a capacidade da peneira de carbono do PSA.
| Cenário das condições locais | Pressão barométrica e temperatura ambiente | Multiplicador da vazão mássica de entrada (em relação à ISO 1217) | Temperatura de saída do resfriador posterior (aproximação de 10°C) | Carga de umidade do secador e penalidade no fator de ar do gerador |
|---|---|---|---|---|
| Referência de base (ISO 1217) | 1,000 bar(a) a 20°C (68°F) |
1,000× (referência de FAD do catálogo) |
30°C (86°F) | 1,00× de carga de umidade; 1,00× de fator de ar do gerador. |
| Planta costeira quente (verão ao nível do mar) | 1,013 bar(a) a 40°C (104°F) |
0,936× (perda de densidade térmica de cerca de -6,4%) |
50°C (122°F) | 2,45× de carga de vapor d’água; exige resfriador posterior/secador superdimensionado, além de fator de ar do PSA de 1,08×–1,12×. |
| Planta temperada em grande altitude (1.500 m) | 0,846 bar(a) a 25°C (77°F) |
0,832× (redução combinada de capacidade de cerca de -16,8%) |
35°C (95°F) | 1,30× de vapor d’água por unidade de massa; exige 1,20× de deslocamento bruto do compressor. |
| Local de mineração / deserto em grande altitude (3.000 m) | 0,701 bar(a) a 35°C (95°F) |
0,667× (redução combinada de capacidade de cerca de -33,3%) |
45°C (113°F) | 1,95× de umidade por kg de ar seco; recomenda-se resfriador posterior refrigerado a água ou ajuste com chiller. |
Compatibilize os limites de pressão e temperatura nas arquiteturas PSA e de membrana
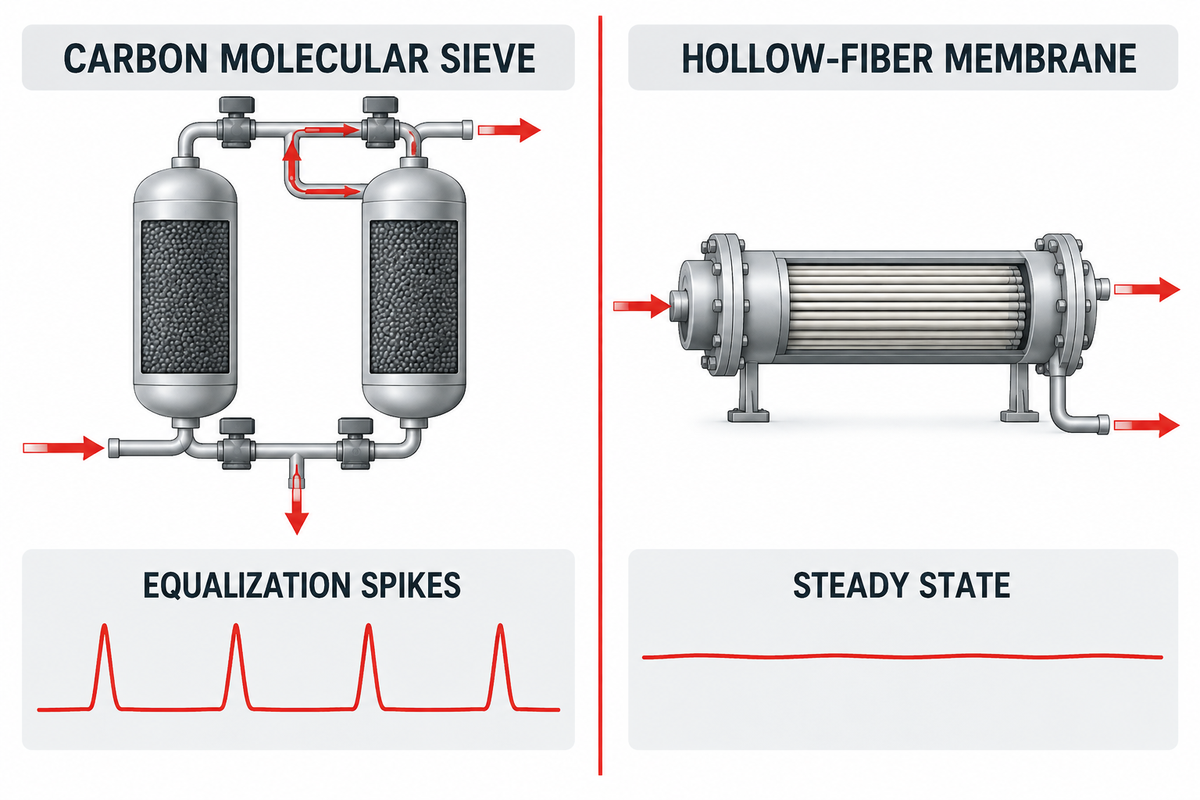
Nem todos os geradores de nitrogênio impõem a mesma carga ao compressor de ar de alimentação em diferentes aplicações. Entender as diferenças de regime de operação do compressor de ar entre torres de peneira molecular de carbono por adsorção com oscilação de pressão (PSA) e separadores de membrana de fibra oca é essencial para escolher os requisitos de pressão do compressor e o sistema de controle térmico adequados, pois cada tecnologia exige uma faixa de pressão específica.
Em um sistema PSA, o ar comprimido alterna entre dois vasos adsorvedores preenchidos com peneira molecular de carbono. Conforme explicado nas análises técnicas de adsorção por PSA, os poros da CMS fazem a separação cinética com base em uma diferença de diâmetro de 0.18 Å, retendo moléculas de oxigênio (3.46 Å) enquanto deixam passar moléculas de nitrogênio (3.64 Å) em uma faixa operacional de 4–13 bar (58–188 psig) e 10–25°C (50–77°F). Da mesma forma, a Patente dos EUA US5711787A mostra que os ciclos de separação por oscilação de pressão dependem da manutenção de faixas estreitas de pressão e temperatura do ar de alimentação para evitar penalidades severas no fator de tamanho do leito (BSF) e na recuperação. Como as torres PSA alternam a cada 45–90 segundos, o compressor recebe uma demanda cíclica e pulsante de vazão.
Em contrapartida, os módulos de membrana de fibra oca não têm válvulas de ciclo móveis e recebem um fluxo de ar contínuo e estável. Porém, a permeação pela membrana depende da força motriz da pressão parcial prevista pela lei de Fick através das paredes das fibras poliméricas (pureza geralmente de 95%–99,5%). As membranas costumam exigir maior pressão de descarga do compressor, geralmente 8,5–13,5 bar(g) (125–195 psig), para atender aos requisitos de pressão do módulo, e incluem um aquecedor elétrico de processo na entrada do skid para manter o ar de alimentação a 35–50°C (95–122°F), o que aumenta a capacidade de permeação das fibras, mas também eleva ligeiramente a permeação de oxigênio. Como observam profissionais do setor nas discussões de engenharia sobre compressão de gases no Eng-Tips, quando um gerador de membrana exige pressão de 145 psig (10 bar(g)) na entrada do módulo e a pré-filtragem reduz a pressão em 15 psi, o compressor de alimentação deve fornecer 160 psig (11 bar(g)) no flange de descarga.
| Parâmetro operacional | Sistema PSA com peneira molecular de carbono (CMS) | Separador de membrana de fibra oca | Impacto na seleção do compressor de ar de alimentação |
|---|---|---|---|
| Faixa econômica de pureza | Geralmente 98,0% a 99,999% de N₂ (10 ppm de O₂) | Geralmente 95,0% a 99,5% de N₂ | O PSA predomina em aplicações de alta pureza para eletrônica, laser e produtos químicos; as membranas costumam ser adequadas para inertização de 95%–99% e purga de pneus e tubulações. |
| Faixa ideal de pressão de entrada | 6,5–10,0 bar(g) (95–145 psig); máximo de 13 bar(g) |
8,0–13,5 bar(g) (115–195 psig); até 15 bar(g) |
As membranas geralmente exigem um estágio de compressor rotativo de parafuso a 10–13 bar para minimizar a quantidade de feixes de fibras. |
| Temperatura ideal do ar de alimentação | 10°C–25°C (50°F–77°F); o desempenho cai acima de 35°C |
35°C–50°C (95°F–122°F) com aquecedor de ajuste no skid |
O PSA exige baixa temperatura de aproximação no resfriador posterior; as membranas exigem ar sem líquido na entrada de um aquecedor em linha. |
| Perfil da demanda de vazão | Cíclica, com picos acentuados de equalização de 2×–3× |
Contínua, em regime estável e sem pulsação | O PSA exige reservatórios pulmão dedicados para ar úmido e seco; as membranas exigem regulação precisa da pressão por VSD. |
| Sensibilidade a contaminantes | Contaminação irreversível da CMS por vapor de óleo ou água líquida | Plastificação das fibras por aromáticos/vapor de óleo; dilatação por água líquida | Ambas as tecnologias exigem filtragem de óleo Classe 1 segundo ISO 8573-1:2010 e margem para ponto de orvalho abaixo da temperatura ambiente. |
Decida entre conectar à rede de ar existente da planta e usar um skid dedicado de ar de alimentação
Qual é a dúvida mais comum dos gerentes de fábrica? Muitas vezes, é saber se podem conectar um coletor de utilidades existente em vez de comprar um compressor dedicado para um novo gerador de nitrogênio. Quando há um compressor de utilidades geral para toda a fábrica, e os engenheiros apenas contam as ferramentas ou aplicações, verificam o uso de ferramentas pequenas e avaliam a frequência e a duração de cada uso, conectar uma carga contínua de separação de gases, 24/7, a um coletor compartilhado com ferramentas pneumáticas e máquinas costuma causar alarmes de baixa pressão e interrupções por perda de pureza.
Primeiro, auditar as perdas reais do coletor. Segundo a ficha de orientação nº 3 sobre ar comprimido do Departamento de Energia dos EUA, mesmo uma instalação industrial bem mantida costuma perder cerca de 5%–10% da vazão total do sistema de ar comprimido por vazamentos na rede de distribuição; coletores sem manutenção perdem regularmente cerca de 20%–30%. Segundo, os coletores gerais de fábrica são dimensionados para a demanda intermitente de ferramentas pneumáticas, expressa em cfm. Esmerilhadeiras, chaves de impacto ou cilindros de ensacamento costumam operar com um ciclo de carga de 15%–30%, enquanto um gerador de nitrogênio demanda uma carga nominal contínua de 100% tanto em cfm quanto em psi. Se máquinas pneumáticas fizerem a pressão do coletor cair abaixo de 6,5 bar(g) (95 psig) por apenas 30 segundos, a velocidade do gás no leito PSA aumenta bruscamente e o oxigênio passa para o tanque de produto. Para comparações mais amplas entre utilidades industriais, consulte nosso guia de engenharia de sistemas industriais de compressores de ar.
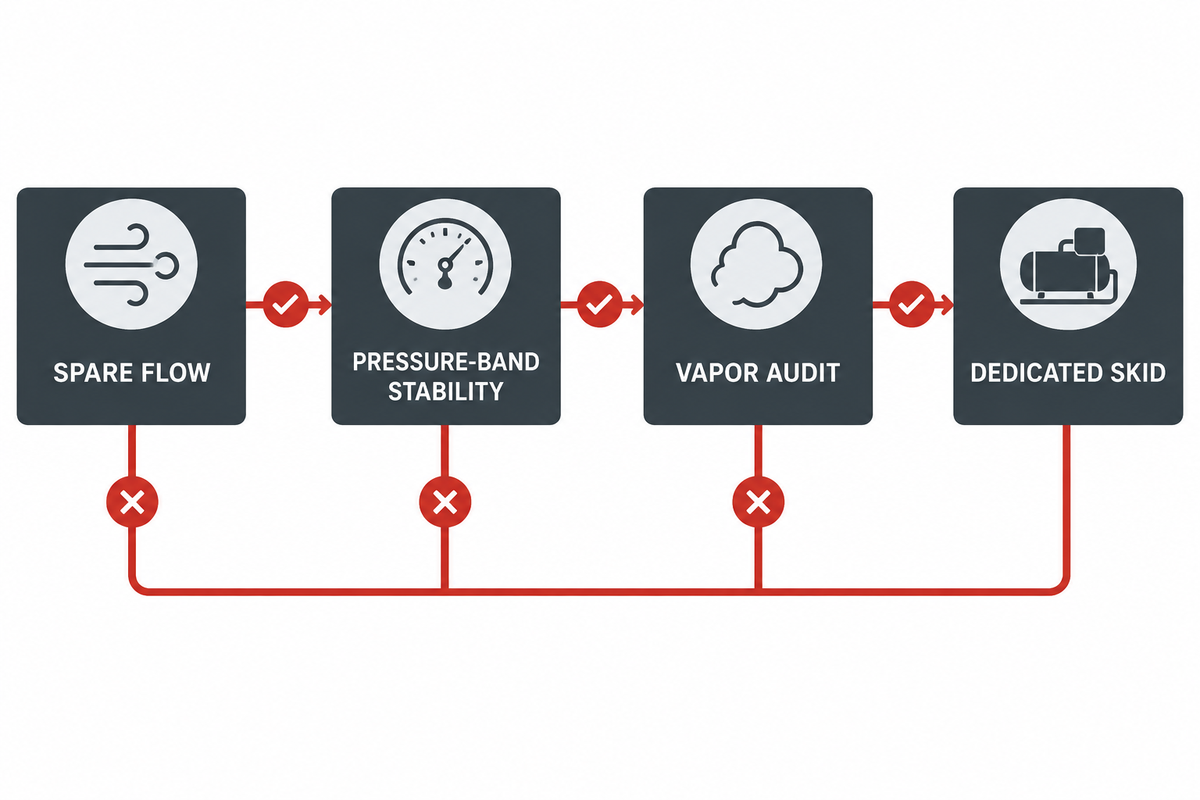
Árvore de decisão: conexão à rede existente versus conjunto dedicado (auditoria de engenharia em 4 etapas)
- Na Etapa 1 (reserva de vazão verificada por 7 dias), os dados registrados durante 7 dias comprovam que a capacidade mínima de vazão disponível no coletor supera
1,25 × Q_gross_FADdurante os turnos de pico de produção, incluindo uma margem típica de 5%–10% para vazamentos na distribuição? Se Não → especificar um conjunto dedicado de compressor de ar de alimentação. - Na Etapa 2 (estabilidade da faixa de pressão), a pressão no ramal proposto para conexão ao coletor permanece acima de
P_gen_min + ΔP_pretreatment + 0,5 baro tempo todo, sem cair quando ferramentas pneumáticas ou máquinas de grande porte entram em operação? Se Não → especificar um conjunto dedicado de compressor de ar de alimentação (ou isolar o gerador com uma válvula independente de sustentação de pressão e um reservatório pulmão). - Na Etapa 3 (análise de hidrocarbonetos e vapores de silicone) , o coletor da fábrica está livre de vapores da degradação de lubrificantes sintéticos, aerossóis de desmoldante de silicone e/ou gases de escapamento da admissão? É possível instalar uma torre dedicada de coalescência e carvão ativado granular na entrada do conjunto de nitrogênio? Se Não → justifica-se um conjunto dedicado de compressores com admissão canalizada.
- Na Etapa 4 (compatibilidade entre redução de capacidade e programação operacional) , o gerador de nitrogênio funciona 24/7 enquanto os compressores principais de ar da fábrica desligam ou entram em alívio nos fins de semana, exigindo que um compressor de 250 kW opere com aproximadamente 18% de carga para atender a um conjunto de nitrogênio de 45 kW? Se Sim → justifica-se um compressor rotativo de parafuso com acionamento de velocidade variável.
Um compressor rotativo de parafuso lubrificado pode abastecer um gerador de nitrogênio com segurança?
Sim. Um compressor rotativo de parafuso com injeção de óleo pode abastecer um gerador de nitrogênio por PSA ou membrana com segurança e eficiência quando combinado com um sistema projetado de filtragem em vários estágios e torre de carvão ativado. Nem toda instalação exige um compressor Classe 0 isento de óleo, conforme documentado nas análises dos requisitos de ar comprimido para geradores de nitrogênio.
Na prática, um compressor de parafuso com injeção de óleo que opera a 7,5–10 bar(g) tem menor custo de capital, maior eficiência volumétrica e vida útil mais longa dos rolamentos do elemento compressor do que as alternativas de parafuso seco, desde que a temperatura do ar de descarga seja reduzida para menos de 35°C antes de passar por um pré-filtro de 1,0 µm, um filtro coalescente de 0,01 µm, um secador e um vaso com carvão ativado granular dimensionado para teor residual de hidrocarbonetos ≤0,003 mg/m³. Por outro lado, instalar um compressor isento de óleo não elimina a necessidade de filtragem: o ar ambiente em zonas industriais costuma conter 1–5 mg/m³ de gases de escapamento de veículos e hidrocarbonetos de solventes, que um compressor isento de óleo comprime e injeta diretamente no gerador de nitrogênio, a menos que seja mantido um estágio de carvão ativado.
Amortecer os pulsos de comutação dos leitos PSA com reservatórios pulmão de ar úmido e seco
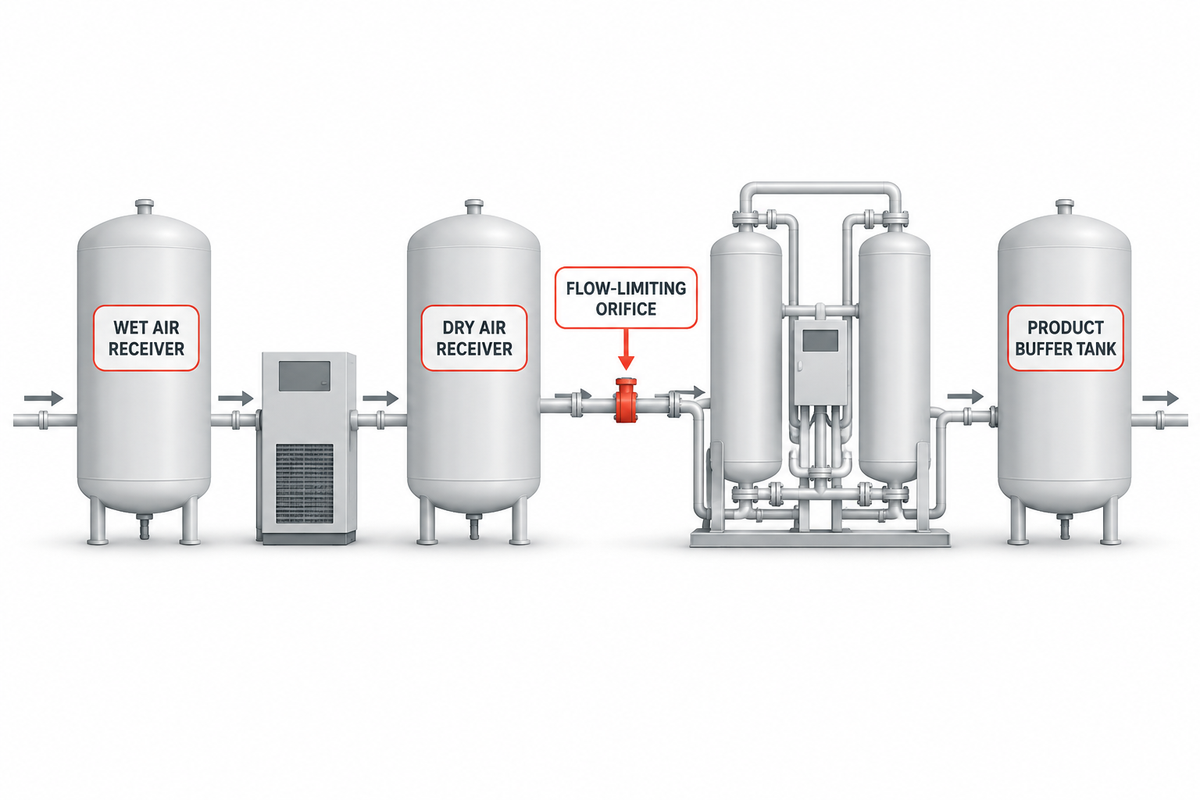
Dimensionar a vazão do compressor sem dispor em estágios reservatórios pulmão de ar úmido e seco provoca uma interação hidráulica destrutiva entre o descarregador do compressor, o secador de ar e as válvulas do ciclo PSA. Embora a ficha técnica de um gerador de nitrogênio por PSA informe o consumo médio de ar por hora ou por minuto, a demanda real é altamente não linear: durante a etapa de equalização e repressurização do leito, que dura 2–5 segundos, a vazão instantânea de ar para a torre inativa aumenta para 2,5×–3,5× a vazão média nominal.
Como ilustram os equipamentos experimentais de ciclo por oscilação de pressão da patente dos EUA US5032150A, vasos de surto são necessários para amortecer as oscilações cíclicas de pressão durante a despressurização, a equalização e a pressurização, permitindo que a frente de adsorção atravesse o leito de maneira uniforme. Na engenharia de instalações industriais (como descrevem os engenheiros químicos nas discussões da Cheresources sobre o dimensionamento de reservatórios pulmão de ar de processo), dividir o armazenamento entre um reservatório de ar úmido antes do secador e um reservatório de ar seco depois do sistema de purificação cumpre duas funções mecânicas distintas.
- No Estágio 1 (reservatório de ar úmido entre o pós-resfriador e o secador), o vaso dissipa calor por radiação, separa a maior parte do condensado líquido (removendo com frequência cerca de 60%–70% da água condensada antes dos filtros coalescentes) e serve como reservatório pulmão para o ciclo de carga e alívio do compressor de ar. Regra padrão de dimensionamento:
3–5 galões por SCFM(0,4–0,7 m³ porm³/minde FAD). - No Estágio 2 (reservatório de ar seco + orifício de escoamento crítico entre a torre de carvão e o conjunto PSA), o vaso fornece o fluxo instantâneo elevado necessário durante a comutação dos leitos PSA, de modo que o pico seja suprido pelo ar seco armazenado, em vez de atravessar o secador dessecante e a torre de carvão a uma velocidade triplicada. Instalar um orifício limitador de vazão ou uma válvula de controle na entrada do PSA, conforme previsto na patente dos EUA US4725293A, limita a velocidade máxima de repressurização e evita a fluidização do leito dessecante (“batida do leito”) e o arraste de líquido do coalescedor. Regra padrão de dimensionamento:
4–6 galões por SCFMda vazão média de alimentação do PSA, com a faixa de pressão de carga e alívio do compressor ajustada 0,8–1,2 bar (12–18 psi) acima da pressão mínima regulada de entrada do PSA.
| Vaso do reservatório pulmão e posição | Função principal de engenharia | Volume recomendado para dimensionamento | Faixa de pressão e ajuste do controle | Modo de falha se omitido ou subdimensionado |
|---|---|---|---|---|
| Reservatório de ar úmido (saída do compressor → pré-filtro/secador) |
Resfria o ar saturado, separa grandes volumes de água líquida e evita ciclos curtos do compressor | V_wet ≥ (Q_FAD × t_cycle × P_atm) / ΔP_band(geralmente 3–5 gal / SCFM) |
Velocidade fixa com carga/alívio: faixa de 0,7–1,0 bar; VSD: alvo PID ±0,15 bar |
Ciclos rápidos de carga e alívio do compressor, arraste de espuma de óleo e pré-filtros inundados. |
| Reservatório de ar de processo seco (saída da torre de carvão → entrada do PSA) |
Fornece o fluxo instantâneo necessário à repressurização do leito PSA sem aumentar a velocidade no secador | V_dry ≥ (Q_gulp × t_repress) / (P_rec - P_gen_min)(geralmente 4–6 gal / SCFM) |
Opera à pressão plena da linha, antes do regulador de pressão e do orifício de escoamento crítico do conjunto | Desgaste dos grânulos dessecantes, picos no ponto de orvalho, migração de pó de carvão e interrupções do PSA por baixa pressão. |
| Tanque pulmão de nitrogênio produto (saída do PSA → coletor de processo) |
Amortece as oscilações de pureza e pressão durante a pausa de equalização de 2–4 s do PSA | Dimensionado para um volume de reserva de N₂ de processo correspondente a 60–180 segundos | O regulador de contrapressão mantém constante a pressão de fornecimento a jusante | Queda da pressão a jusante e picos transitórios de oxigênio durante a comutação dos leitos. |
Dividir a carga de compressão entre o conjunto de ar de alimentação e os compressores booster de nitrogênio a jusante
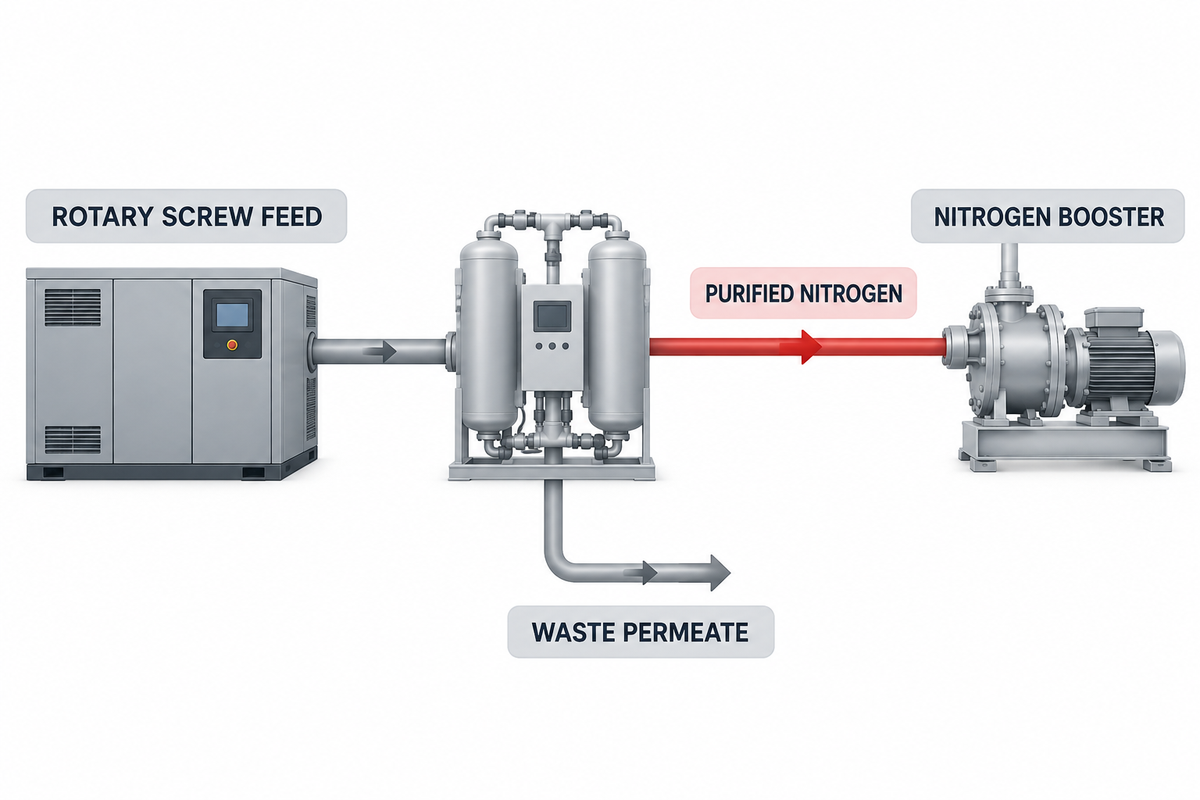
Uma decisão importante de investimento e consumo de energia ao longo da vida útil, a matriz de divisão de pressão entre o ar de alimentação e o compressor booster de nitrogênio, surge sempre que a aplicação exige nitrogênio a média ou alta pressão, como para inertização de reatores químicos a 16–25 bar(g), corte a laser de fibra a 25–40 bar(g) ou enchimento de cilindros e acumuladores a 150–300 bar(g). Deve-se especificar um compressor de ar de alimentação de alta pressão antes do gerador de nitrogênio ou manter o compressor de ar de alimentação na pressão padrão da fábrica (7,5–10 bar(g)) e comprimir apenas o nitrogênio produto purificado em um compressor booster a jusante?
A termodinâmica e a física da separação favorecem fortemente a divisão da carga de compressão quando a pressão de fornecimento supera 10–13 bar(g) (145–190 psig). Primeiro, segundo a ficha de referência do programa Better Plants do Departamento de Energia dos EUA sobre ar comprimido, aumentar a pressão de descarga do compressor eleva o consumo de energia em cerca de 1% para cada aumento de 2 psig (0,14 bar); com a potência do motor fixa, um estágio rotativo de parafuso de maior pressão fornece menos pés cúbicos por minuto. Segundo, como explica a análise da Plant Engineering sobre compressores booster de ar comprimido, comprimir todo o fluxo primário de ar apenas para atender a um ponto de uso de alta pressão desperdiça cada quilowatt gasto na compressão do gás que nunca chega ao processo.
Em um sistema de geração de nitrogênio, esse desperdício é ampliado pelo fator de ar (`AF`). Para produzir 100 Nm³/h de nitrogênio nominal a 99,9% com um fator de ar de 4.2:1, o compressor de ar de alimentação precisa comprimir 420 Nm³/h de ar; desses, 320 Nm³/h (cerca de 76% da vazão mássica total) são liberados de volta à atmosfera a ~0,2 bar(g) como corrente permeada de rejeito rica em oxigênio. Comprimir toda a vazão de 420 Nm³/h de ar de alimentação a 25 bar(g) ou 40 bar(g) significa pagar pelo trabalho de eixo de alta pressão em 320 Nm³/h de gás rejeitado, que é imediatamente estrangulado e descartado, além de exceder a classificação estrutural de pressão de 13 bar(g) dos adsorvedores PSA padrão. Em vez disso, manter o compressor rotativo de parafuso de alimentação em 8–10 bar(g) e direcionar apenas o fluxo purificado de 100 Nm³/h de N₂ para compressores de nitrogênio dedicados e isentos de óleo (ou selecionar a unidade alternativa ou de diafragma adequada com nosso guia de seleção de compressores booster de nitrogênio de alta pressão) reduz bastante a potência total instalada e protege o conjunto de separação.
| Faixa de pressão de fornecimento desejada para N₂ | Arquitetura de compressão recomendada | Carga do compressor de ar de alimentação a montante | Carga do compressor booster de N₂ a jusante | Justificativa principal de engenharia e custo total de propriedade |
|---|---|---|---|---|
| Faixa 1: processo de baixa pressão ( 5,0–8,5 bar(g) / 73–123 psig) |
Somente compressor de ar de alimentação de estágio único (sem necessidade de compressor booster de N₂) |
Compressor rotativo de parafuso padrão com descarga a 7,5–10,0 bar(g) |
Nenhum (fornecimento direto pelo tanque pulmão de N₂) | A pressão de entrada do PSA/membrana atende diretamente ao coletor de processo a jusante após uma ΔP de 1,0–1,5 bar no conjunto. |
| Faixa 2: distribuição em pressão elevada ( 8,5–11,5 bar(g) / 123–167 psig) |
Compressor rotativo de parafuso de média pressão para ar de alimentação (sem compressor booster se o conjunto for classificado para 13 bar) |
Conjunto industrial rotativo de parafuso de 10,5–13,0 bar(g) |
Nenhum (verificar se a classificação do vaso PSA é ≥13 bar(g)) |
Evita uma segunda máquina e permanece dentro dos limites operacionais de compressores rotativos de parafuso padrão de estágio único e válvulas PSA. |
| Faixa 3: corte a laser e autoclave ( 15–40 bar(g) / 218–580 psig) |
Arquitetura dividida (obrigatória) (ar de alimentação a 8–10 bar + compressor booster de N₂ alternativo e isento de óleo) |
Compressor rotativo de parafuso padrão a 8,0–10,0 bar(g), dimensionado para Q_gross_FAD |
Compressor booster de N₂ de pistão, isento de óleo, com 2 estágios (5–7 bar(g) na sucção → 25–40 bar(g)) |
Comprime apenas a fração típica de 20%–35% de N₂ produto acima de 10 bar; evita pressurizar excessivamente os vasos PSA e desperdiçar energia com a corrente permeada de O₂ liberada. |
| Faixa 4: cilindro/acumulador de alta pressão ( 40–300 bar(g) / 580–4.350 psig) |
Arquitetura dividida (obrigatória) (ar de alimentação a 8–10 bar + compressor booster de pistão ou diafragma em vários estágios) |
Compressor rotativo de parafuso padrão a 8,0–10,0 bar(g) + pré-tratamento Classe [1:2:1] |
Compressor de N₂ alternativo ou de diafragma, isento de óleo, com 3 a 4 estágios | Mantém a densidade de sucção de 5–8 bar(g) na entrada do primeiro estágio do compressor booster, reduzindo com frequência o deslocamento do compressor booster e o tamanho do cárter em cerca de 60%–80% em comparação com a sucção atmosférica. |
Comparação ilustrativa da potência de eixo com exemplo de cálculo (hipótese explícita de engenharia):
Considere uma linha de corte a laser e inertização de vasos que exige 100 Nm³/h (63 SCFM) de nitrogênio em dois casos de pureza nominal (cerca de 99,5% com
• Caso A, compressão hipotética de todo o fluxo de ar a alta pressão (N₂ nominal a 99,9% e
• Caso B, arquitetura dividida entre ar de alimentação e compressor booster de nitrogênio (N₂ nominal a 99,9% e
• Caso C, fornecimento de alta pressão a
Considere uma linha de corte a laser e inertização de vasos que exige 100 Nm³/h (63 SCFM) de nitrogênio em dois casos de pureza nominal (cerca de 99,5% com
AF = 3.2 versus 99,9% com AF = 4.2) e duas pressões de fornecimento (25 bar(g) versus 150 bar(g)), incluindo uma margem típica combinada de 10% para secador e referência:• Caso A, compressão hipotética de todo o fluxo de ar a alta pressão (N₂ nominal a 99,9% e
25 bar(g)): Comprimir todos os 462 Nm³/h de ar bruto de alimentação, da pressão atmosférica a 27 bar(g), em um conjunto de compressores de ar de vários estágios exige cerca de 78 kW de potência de eixo; ainda assim, 362 Nm³/h desse gás a 27 bar são estrangulados e liberados como corrente permeada de rejeito de oxigênio.• Caso B, arquitetura dividida entre ar de alimentação e compressor booster de nitrogênio (N₂ nominal a 99,9% e
25 bar(g)): Comprimir 462 Nm³/h de ar bruto de alimentação a 8,5 bar(g) em um compressor rotativo de parafuso exige ~46 kW, e elevar apenas o nitrogênio produto purificado, a 100 Nm³/h, da sucção a 6,5 bar(g) para 25 bar(g) em um compressor booster de N₂ alternativo e isento de óleo exige ~6,5 kW, totalizando 52,5 kW (redução ilustrativa de 25,5 kW ou cerca de 32,7% na potência de eixo, com economia superior a 200.000 kWh/ano em 8.000 h/ano de operação).• Caso C, fornecimento de alta pressão a
150 bar(g) (N₂ nominal a 99,5%, 352 Nm³/h de ar bruto de alimentação): O compressor de alimentação rotativo de parafuso a 8,5 bar(g) consome ~35 kW, enquanto o compressor booster de N₂ de vários estágios (6,5 bar(g) → 150 bar(g) com 100 Nm³/h de N₂) consome ~18,5 kW (53,5 kW no total); já comprimir todos os 352 Nm³/h de ar a 150 bar exigiria mais de 118 kW e excederia as classificações de pressão padrão dos adsorvedores PSA.
Especificar os limites de fornecimento na solicitação de cotação a vários fornecedores, sem lacunas de escopo
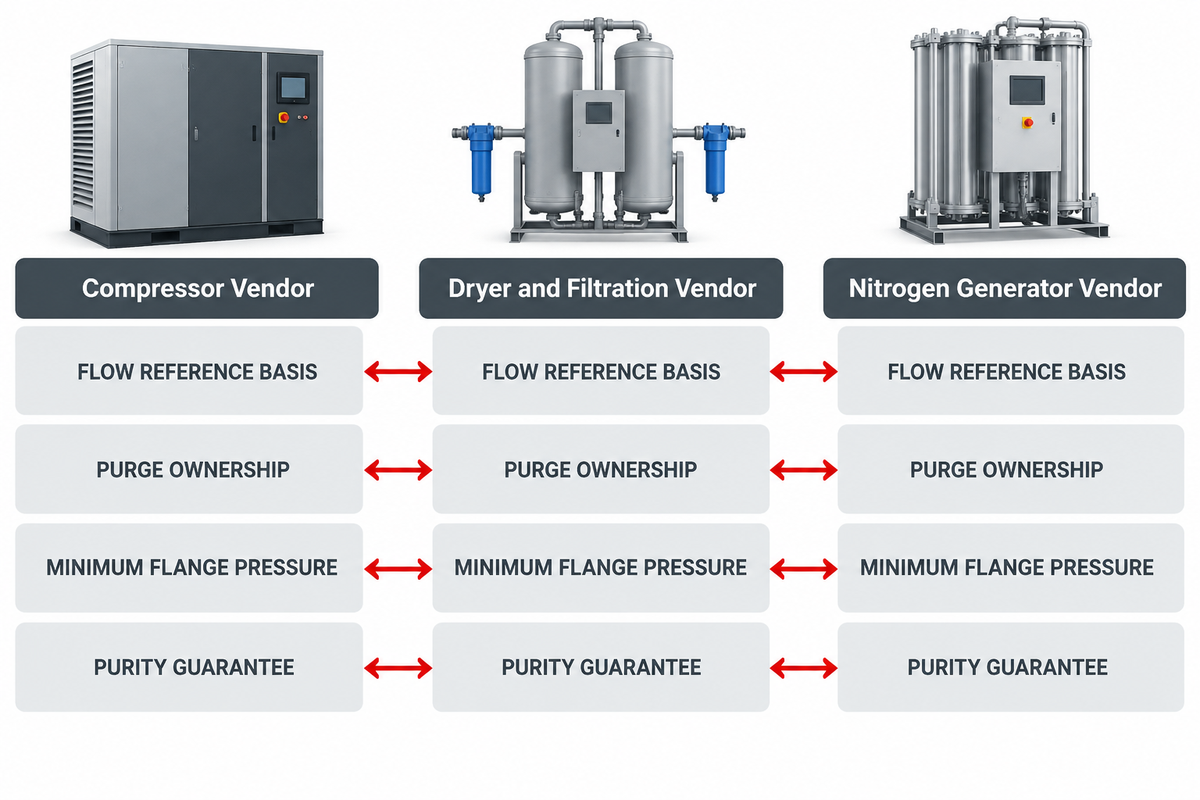
Quando as equipes de compras adquirem o compressor de ar rotativo de parafuso do Fornecedor A, o secador dessecante e a torre de carvão do Fornecedor B e o conjunto PSA de nitrogênio do Fornecedor C, pequenas diferenças nas convenções das fichas técnicas costumam se somar e provocar uma deficiência de capacidade típica de 15%–25%. Mesmo ciclos PSA de alta eficiência — como o projeto integrado de regeneração do secador da patente CA1201663A, que alcança rendimentos acima de aproximadamente 25% com pureza de nitrogênio mais argônio de cerca de 99,5% (60 volumes de produto por volume de adsorvente por hora) — falharão no teste de aceitação da fábrica se o conjunto de ar a montante fornecer menos vazão mássica ou pressão no flange inferior à exigida pelas válvulas dos adsorvedores.
Durante o comissionamento, esse problema de atribuição de culpa é tratado exigindo que cada fornecedor inclua a tabela de interfaces de 8 pontos em sua resposta à nossa solicitação de cotação (RFQ). Na ausência da tabela de interfaces de 8 pontos, a responsabilidade do fornecedor por um conjunto individual no sistema integrado pode ser definida usando nossa documentação de escopo de fornecimento para solicitação de cotação de conjuntos de compressores de gás.
| Item de interface da solicitação de cotação | Requisito da ficha técnica do fornecedor do compressor | Requisito do fornecedor do secador e da filtragem | Requisito do fornecedor do gerador de N₂/compressor booster |
|---|---|---|---|
| 1. Base de referência da vazão | Informar a FAD nos terminais conforme a ISO 1217 Anexo C/E, considerando a altitude real da instalação e a temperatura máxima de verão em °C. | Classificar a capacidade de entrada do secador na pressão mínima de operação e na temperatura máxima de saída do pós-resfriador. | Informar o ar de entrada exigido em Nm³/h (0°C, 1,013 bar(a)) e também a FAD equivalente conforme a ISO 1217 (20°C, 1 bar(a)). |
| 2. Responsabilidade pelo consumo de purga do pré-tratamento | Incluir f_purge (geralmente 7%–18% para secadores dessecantes) e f_drain (cerca de 1%–2%) na FAD bruta do compressor. |
Garantir o percentual máximo de purga de regeneração em toda a faixa de redução de capacidade ou de controle da demanda pelo ponto de orvalho. | Confirmar se o gás de despressurização interna do PSA regenera o secador (CA1201663A) ou se é necessário ar de alimentação seco. |
| 3. Pressão mínima no flange | Definir a pressão de descarga em plena carga como ≥ P_gen_min + ΔP_dirty_filters + 0,5 bar, incluindo a margem da linha. |
Informar a ΔP máxima com elementos sujos nos pré-filtros, leito do secador, torre de carvão e pós-filtro de poeira. | Especificar a pressão dinâmica mínima permitida no flange de entrada do PSA/membrana durante a comutação dos leitos. |
| 4. Faixa de pressão de alívio/VSD | Fixar a pressão de desligamento por alívio do compressor de velocidade fixa ou a faixa-alvo do VSD dentro da pressão de trabalho de projeto de todos os vasos a jusante. | Verificar se a pressão máxima admissível de trabalho do vaso excede o ponto de ajuste da válvula de alívio de segurança do compressor. | Fornecer um regulador de pressão de entrada para manter constante a pressão de alimentação dos leitos de separação. |
| 5. Garantia de pureza conforme ISO 8573-1:2010 | Declarar o arraste de óleo de referência (mg/m³) no flange de descarga do conjunto. |
Garantir a pureza na saída conforme a ISO 8573-1:2010, Classe [1:2:1] ou [1:4:1], com tempo de residência na torre de carvão empacotada ≥3,0 s. |
Informar o tamanho máximo permitido de partículas, o ponto de orvalho sob pressão e o teor total de óleo (aerossol + vapor) para a garantia do CMS. |
| 6. Aproximação térmica e ajuste fino | Garantir temperatura de aproximação do pós-resfriador ≤10°C acima da temperatura ambiente máxima na altitude da instalação. | Aplicar o fator de correção da temperatura de entrada ao dimensionamento do secador, considerando a temperatura máxima de verão na descarga do pós-resfriador em °C. | Fornecer sensor de temperatura na entrada do conjunto e alarme de alta temperatura (PSA) ou aquecedor de ajuste termostático (membrana). |
| 7. Reservatórios pulmão úmido/seco e bocal de escoamento crítico | Aprovar o volume do reservatório úmido conforme os limites de frequência dos ciclos de carga e alívio (partidas por hora). | Instalar o reservatório úmido antes dos pré-filtros e o reservatório seco depois do filtro de pó de carvão. | Fornecer um orifício calibrado de limitação de vazão crítica na entrada do PSA para evitar velocidade excessiva no leito durante a partida/equalização. |
| 8. Teste de aceitação e telemetria | Fornecer certificado de teste em fábrica conforme ISO 1217 e curva de consumo específico de potência (kW / 100 cfm). |
Incluir transmissor on-line do ponto de orvalho (-80°C a +20°C) e manômetros de pressão diferencial. |
Interligar o analisador de oxigênio do produto N₂ aos relés de interrupção por baixa pressão do ar de alimentação e alto ponto de orvalho. |
Perguntas frequentes
Como dimensionar os compressores e o reservatório de ar necessários e controlar a pressão de saída?
Comece multiplicando a vazão de nitrogênio necessária pelo fator de ar do gerador corrigido pela temperatura; em seguida, divida pela fração líquida fornecida após descontar a purga do secador dessecante (geralmente 7%–18%) e a redução de capacidade nominal por altitude/temperatura da instalação. Instale um reservatório de ar úmido (3-5 gal/SCFM) antes do secador e um reservatório seco (4-6 gal/SCFM) antes do conjunto PSA; ajuste a pressão de carga do compressor para 0,8-1,0 bar acima do ponto de ajuste do regulador do gerador.
Qual é a diferença entre CFM e SCFM ao compatibilizar um compressor com um gerador de nitrogênio?
Na seleção de compressores, CFM (ou FAD conforme a ISO 1217, ACFM) indica o volume de ar fornecido pelo compressor, referenciado à temperatura, pressão e umidade reais na entrada, enquanto SCFM (ou Nm³/h) mede a vazão mássica do gás em condições de referência padrão fixas (como 60°F e 14,696 psia, ou 0°C e 1,013 bar(a)). Antes de dimensionar, converta sempre as duas fichas técnicas para o mesmo estado termodinâmico de referência.
É melhor superdimensionar um compressor de ar para uma instalação de geração de nitrogênio?
Uma margem de engenharia moderada (geralmente 10%–15% acima da vazão de pico bruta calculada) protege contra filtros obstruídos e calor ambiente, mas superdimensionar excessivamente um compressor rotativo de parafuso de velocidade fixa provoca ciclos rápidos de carga e alívio, aumenta a umidade no reservatório de óleo e gera alto desperdício de energia durante o alívio. Em vez de superdimensionar em cerca de 50%, considere outras variáveis, como a purga do secador e a altitude, e use controle de ajuste fino com acionamento de velocidade variável (VSD).
Uma pressão de descarga mais alta em PSI reduz a vazão em CFM fornecida por um compressor rotativo de parafuso?
Sim. Para uma potência nominal fixa do motor em quilowatts, selecionar um conjunto de engrenagens do elemento compressor para pressão mais alta (por exemplo, 13 bar(g) / 190 psig em vez de 8 bar(g) / 115 psig) aumenta o trabalho interno de compressão por unidade de massa e aumenta ligeiramente o deslizamento interno, reduzindo com frequência em cerca de 12%–22% o volume de ar que o compressor pode fornecer, enquanto eleva o consumo específico de energia em cerca de 1% a cada 2 psi.
Um tanque de ar de maior volume aumenta a vazão contínua em CFM do gerador de nitrogênio?
Um reservatório de ar úmido ou seco maior armazena gás comprimido para absorver picos curtos de 2 a 5 segundos (ciclos de repressurização do leito PSA) e ajuda a desacelerar os ciclos de carga e alívio do compressor enquanto o tanque é reabastecido. No entanto, se o consumo médio contínuo de ar do gerador de nitrogênio exceder a FAD do compressor corrigida pelas condições da instalação, a pressão do coletor continuará caindo, independentemente do volume do reservatório de ar.
Qual tipo de compressor é mais adequado para a operação contínua 24/7 de geração de nitrogênio?
Compressores industriais rotativos de parafuso (com injeção de óleo e torre de carvão ativado compactado ou isentos de óleo Classe 0, de dois estágios) são o principal critério de seleção para operação contínua 24/7 com ar de alimentação, pois são projetados para um ciclo de trabalho nominal de 100% e baixa vibração. Compressores alternativos de pistão ficam reservados para skids pequenos de operação intermitente ou para estágios de reforço de nitrogênio de alta pressão a jusante (20-300 bar).
Quando adicionar um compressor booster de nitrogênio em vez de aumentar a pressão do ar de alimentação?
Adicione um compressor booster de nitrogênio a jusante sempre que o processo exigir nitrogênio acima da faixa normal de operação de 7–10 bar(g) para PSA ou de 8–13 bar(g) para membrana. Como cerca de 65%–85% do ar de alimentação é liberado à pressão atmosférica como permeado residual rico em oxigênio, comprimir toda a corrente de ar de alimentação acima de 13 bar(g) consome muita energia elétrica em comparação com aumentar a pressão apenas da corrente de nitrogênio purificado.
Referências e fontes
- Organização Internacional de Normalização (ISO). ISO 8573-1:2010, Ar comprimido, Parte 1: Contaminantes e classes de pureza (3ª edição, confirmada como vigente).
- Departamento de Energia dos Estados Unidos (DOE), Programa de Tecnologias Industriais. Dicas de energia: Ficha de dicas sobre ar comprimido nº 3 – Como minimizar a pressão do sistema de ar comprimido.
- Departamento de Energia dos Estados Unidos (DOE), Centro de Soluções Better Buildings/Better Plants. Guia rápido do sistema de ar comprimido, regras práticas da busca por oportunidades de economia de energia.
- Frey, B., Haynie, M. e Psaras, J. Patente dos Estados Unidos US4439213A, Sistema de geração de nitrogênio com regeneração do secador por variação de pressão (e família correspondente Patente CA1201663A).
- Emanuel, G. et al. Patente dos Estados Unidos US4725293A, Sistema de controle da vazão de ar de alimentação de um gerador de nitrogênio.
- Kumar, R. et al. Patente dos Estados Unidos US5032150A, Ciclo de adsorção com variação de pressão e equalização de pulsação.
- Smolarek, J. et al. Patente dos Estados Unidos US5711787A, Parâmetros de pressão e temperatura do ar de alimentação em processos de adsorção com variação de pressão.
- Wiki da Atlas Copco sobre ar comprimido. Gerador de nitrogênio por PSA: como funciona a adsorção com variação de pressão e Dimensionamento de instalações de compressores em grandes altitudes.
- Holtec Gas Systems. Consulte Comparação de tecnologias de geração de nitrogênio no local e guia introdutório sobre leitos de carvão ativado.
- Plant Engineering. Consulte Aumento da eficiência e do desempenho com boosters de ar comprimido em instalações industriais modernas.
// SYS-DOC: POR QUE ESCREVO ISTO
[01] Sobre a PanGeng
A PanGeng é uma fabricante de compressores industriais de gás sediada em Bengbu, Anhui, China. Desde 2009, nosso foco é o projeto, a pesquisa e desenvolvimento, a produção e a fabricação de sistemas personalizados de compressores de gás para aplicações em campos de petróleo, indústria química, energia, hidrogênio, nitrogênio, biogás e ar industrial.
[02] Nossa experiência
Escrevemos guias sobre compressores com base em experiência real de fabricação e engenharia, incluindo compressores de hidrogênio, compressores de nitrogênio, compressores booster, compressores de ar de média e alta pressão, sistemas de injeção de nitrogênio em campos de petróleo, compressores de biogás e soluções personalizadas de compressores OEM/ODM.
Nossa equipe de engenharia oferece suporte aos clientes desde a análise da aplicação e a seleção do compressor até a produção, os testes de fábrica, o comissionamento, as peças de reposição e o serviço pós-venda.
[03] Por que confiar neste conteúdo
As informações técnicas dos nossos artigos se baseiam na experiência interna da PanGeng em projeto e fabricação de compressores, nas capacidades atuais dos produtos e no suporte a projetos para clientes industriais em mercados globais. Nosso objetivo é ajudar compradores a entender os tipos de compressor, as faixas de pressão, os requisitos dos gases, as opções de personalização e os custos operacionais de longo prazo antes de tomar uma decisão de compra.
PERFIL DE CONTATO
FONTE AUTORITATIVA
NOME
Equipe de Engenharia da PanGeng
MARCA
PanGeng
PAÍS
China
MODELO
B2B / OEM & ODM
E-MAIL
pg20090705@163.com
TELEFONE
0552-4958225
SITE
pgcompress.com