Comuníquese con Pangeng

Dimensionamiento del compresor de aire de alimentación para N2: arquitectura del sistema, pretratamiento y guía de reducción de capacidad en sitio

Contents
show
La mayoría de las fallas durante la puesta en marcha de una planta de nitrógeno no se deben a que un ingeniero multiplique el caudal de nitrógeno por un factor de aire incorrecto. Ocurren en las tuberías físicas entre la descarga del compresor y la entrada del generador. Tratar el dimensionamiento del compresor de aire de alimentación para N2 como una simple consulta de catálogo pasa por alto la purga de regeneración del 15%-18% que consumen los secadores de adsorción sin calor, la pérdida de presión de 0.5-1.0 bar (7-15 psi, medidos en libras por pulgada cuadrada) a través de las torres coalescentes y de carbón, y la caída de densidad barométrica que reduce el suministro de aire durante las calurosas tardes de verano.
Esta guía de dimensionamiento de compresores le ayudará a calcular el tamaño de un compresor de aire evaluando los factores que deben considerarse en los distintos presupuestos de purga del pretratamiento, la reducción térmica combinada y las decisiones sobre la división de presiones entre la unidad de aire primaria y los compresores elevadores de nitrógeno instalados aguas abajo. Si desea usar nuestra calculadora de cfm para compresores de aire o la hoja de trabajo básica de siete pasos para el factor de aire, puede comenzar con nuestra hoja de cálculo para dimensionar el compresor de aire de alimentación para N2. Aplique las siguientes prácticas recomendadas de ingeniería para confirmar la capacidad total del compresor de aire y definir las especificaciones de compra para varios proveedores.
Conclusiones clave de ingeniería para sistemas de aire de alimentación de N2
- Las condiciones de referencia generan un déficit volumétrico oculto del 7.3% porque el suministro de aire libre (FAD) de la unidad compresora, con valores nominales según ISO 1217 (20°C,
1 bar(a)), es aproximadamente un 7.3% mayor en volumen que las capacidades de los generadores de nitrógeno expresadas en metros cúbicos normales europeos (Nm³/ha 0°C,1.01325 bar(a)) o en litros por segundo. - El pretratamiento consume presión y caudal: para cumplir con la pureza ISO 8573-1:2010 Clase [1:2:1], a menudo hay que añadir aproximadamente un 7%–18% de caudal bruto para los secadores de aire de adsorción, además de 0.5–1.0 bar (7–15 psi) para los filtros de partículas, coalescentes y de carbón activado.
- Los compresores de tornillo con inyección de aceite requieren torres de carbón empacadas, ya que los elementos coalescentes estándar de 0.01 µm capturan aerosoles líquidos a 0.0008 ppm, pero dejan pasar los vapores de hidrocarburos. Los filtros de carbón en cartucho instalados en línea no ofrecen suficiente tiempo de residencia, por lo que es obligatorio contar con un lecho completo de gránulos de carbón activado cuando se utiliza un compresor lubricado.
- Mantener el aire de alimentación primario por debajo de
13 bar(g)reduce los costos operativos y el costo total de propiedad: aumentar la presión de descarga primaria requiere aproximadamente un 1% más de potencia en el eje por cada 2 psi (0.14 bar) en toda la corriente de aire. Para aplicaciones por encima de13 bar(g), se combina un compresor de aire de alimentación de8–10 bar(g)con un compresor elevador de presión de nitrógeno aguas abajo.
Defina los límites de suministro entre el aire de alimentación y el nitrógeno antes del dimensionamiento
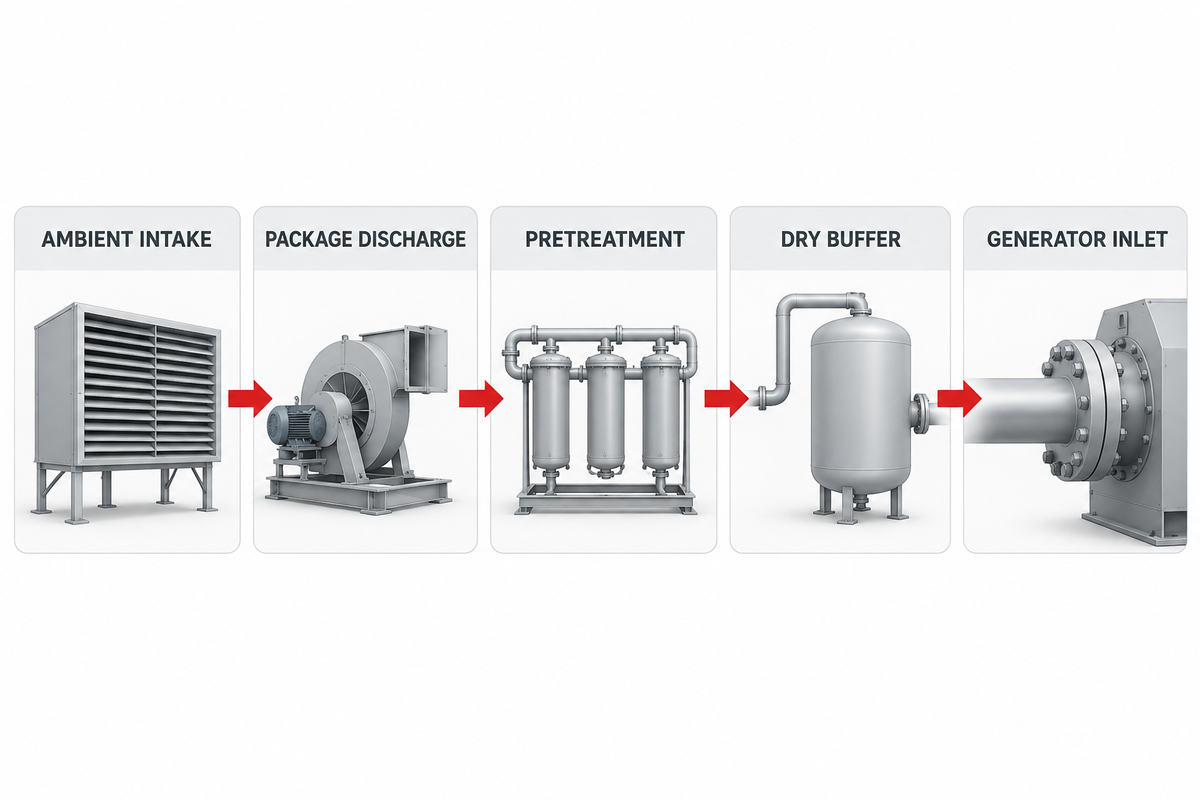
Una especificación fiable para dimensionar un compresor de aire de alimentación para N2 comienza por identificar cinco límites físicos de suministro, desde el filtro de admisión de aire a temperatura ambiente hasta la brida de entrada del generador de nitrógeno. Para elegir el compresor de aire adecuado y determinar su tamaño, es necesario saber cuánto caudal se pierde entre los componentes, ya que el caudal requerido depende de cada válvula y recipiente del tren. Cuando un comprador copia una cifra de caudal de un folleto y se la entrega a un vendedor de aire comprimido, ninguno de los dos sabe si incluye la purga del secador o la presión diferencial del filtro; el resultado puede ser un compresor subdimensionado y paradas imprevistas de la planta.
En los sistemas industriales de aire, los fabricantes indican el caudal de salida de la unidad en el terminal de descarga bajo las condiciones de referencia de ISO 1217, Anexo C (velocidad fija) o Anexo E (velocidad variable): 20°C (68°F), 1.0 bar(a) (14.5 psia) y aproximadamente 0% de humedad relativa. Recuerde que cfm significa pies cúbicos por minuto; mientras que las fichas norteamericanas indican scfm y psi, las fichas europeas de generadores de nitrógeno expresan la demanda en Nm³/h, con referencia a 0°C (32°F) y 1.01325 bar(a). Según la ley de los gases ideales, 100 Nm³/h de gas seco a 0°C se expanden a 107.3 m³/h a 20°C y 1.0 bar(a). Si no se concilian ambas fichas, el sistema tendrá un déficit de aproximadamente 7.3% antes incluso de comprobar que el compresor satisface la demanda máxima.
Además, el control de circuito cerrado del compresor y la regulación del caudal del generador, como la arquitectura de realimentación del sensor de oxígeno y orificio limitador de caudal descrita en la patente de EE. UU. US4725293A, modulan dinámicamente el caudal y la presión de entrada para mantener la pureza del producto cuando cambia la carga. Al mismo tiempo, el aire que llega a esa válvula de control debe cumplir los umbrales de contaminantes de ISO 8573-1:2010 para impedir que la humedad y los hidrocarburos alcancen el medio de separación. Definir los cinco límites de suministro de la tabla siguiente permite distinguir lo que el compresor entrega en su terminal del gas acondicionado neto que entra en los lechos de separación.
| Punto límite de suministro | Ubicación física | Norma o base aplicable | Presión y estado térmico típicos | Responsabilidad sobre el caudal y las pérdidas |
|---|---|---|---|---|
| BL-1: admisión de aire | Brida del filtro de admisión de aire del compresor | Presión barométrica del sitio, temperatura ambiente en °C y humedad relativa | 0.70–1.013 bar(a); -10°C a +45°C |
Caudal másico de succión de referencia, sujeto a la ΔP del filtro de admisión (25–50 mbar) y a la reducción de capacidad nominal por altitud del sitio. |
| BL-2: descarga de la unidad | Salida del posenfriador o brida del terminal de la unidad | Suministro de aire libre (FAD) según ISO 1217, Anexo C/E | 7.5–13.5 bar(g); aproximación de 8°C–15°C sobre la temperatura ambiente |
Caudal bruto del compresor (Q_gross); suele estar 100% saturado de vapor de agua y contener condensado líquido. |
| BL-3: tanque receptor de aire húmedo y pretratamiento | Tanque receptor de aire húmedo, prefiltros, secador de aire y torre de carbón | Clase de pureza objetivo ISO 8573-1:2010 [1:2:1] o [1:4:1] |
ΔP acumulada de 0.5–1.0 bar (7–15 psi) a través de los elementos | Suele consumir alrededor de 0.5%–2% por pérdidas en el drenaje (secador frigorífico) o aproximadamente 7%–18% por purga de regeneración (secador de adsorción). |
| BL-4: almacenamiento intermedio de aire seco y control del caudal | Tanque receptor de aire de proceso seco y regulador de presión u orificio de flujo crítico | Código ASME Sección VIII para el tanque receptor; dimensionamiento del orificio de flujo crítico | 7.0–12.5 bar(g); estabilizado a 10°C–35°C |
Absorbe los picos cíclicos de igualación de la PSA para que la extracción máxima no supere los límites de velocidad del secador. |
| BL-5: brida de entrada del generador | Válvula de entrada de la unidad PSA o colector del módulo de membrana | Ficha técnica del generador del fabricante original (Nm³/h o SCFM) |
Mínimo de 6.5–10.0 bar(g) (PSA) o 8.0–12.5 bar(g) (membrana) |
Aire de alimentación neto, seco y libre de aceite (Q_net_gen) disponible para producir el caudal de nitrógeno especificado. |
Dimensione el tren de pretratamiento ISO 8573-1 y contemple la purga del secador
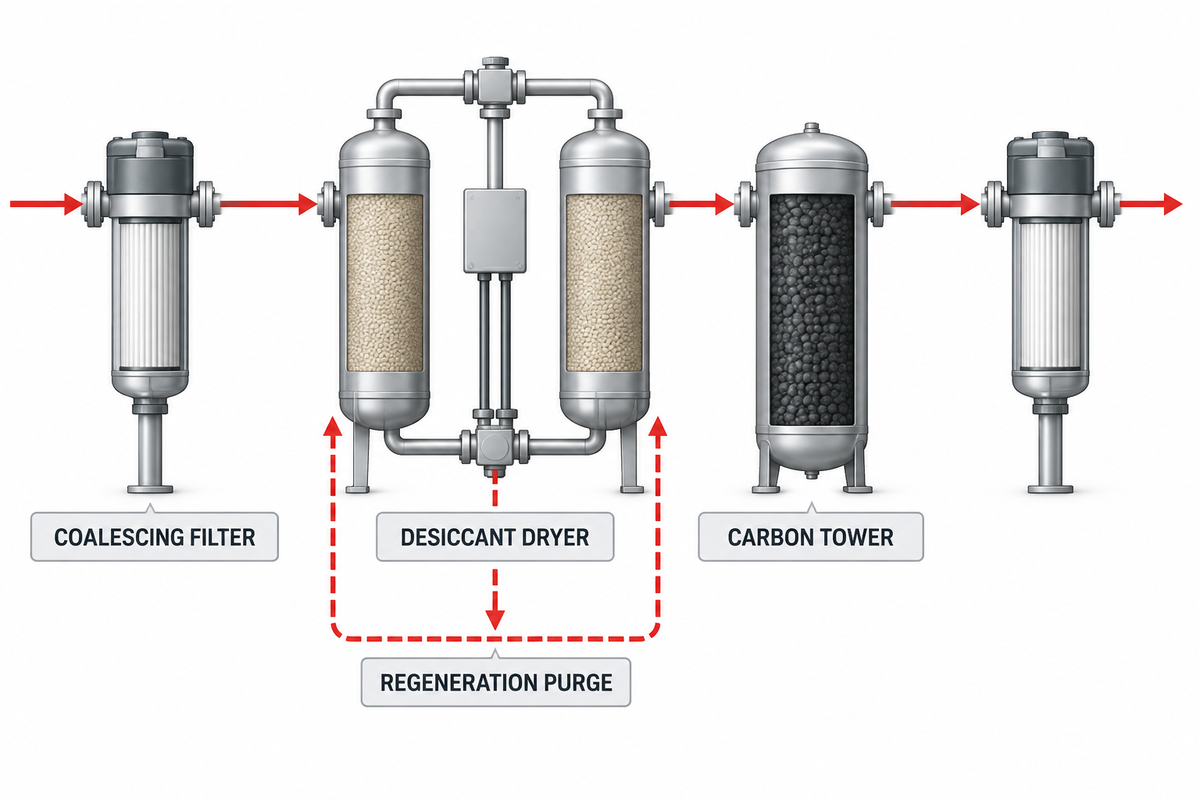
Una vez definidos los límites de suministro, el siguiente paso es elaborar el presupuesto de FAD bruto ajustado por pretratamiento. Como el cfm requerido depende de las pérdidas de purificación aguas abajo, cada metro cúbico de aire que sale del posenfriador del compresor suele estar 100% saturado de vapor de agua y contener aerosoles de lubricante, vapores de hidrocarburos y partículas de las tuberías. Según la edición 3 de ISO 8573-1:2010, la pureza del aire comprimido se especifica mediante tres números entre corchetes: [Partículas : Agua : Aceite total]. Las unidades generadoras de nitrógeno suelen exigir la Clase [1:4:1] (PSA en interiores con punto de rocío a presión de +3°C) o la Clase [1:2:1] (punto de rocío a presión de -40°C para tuberías en ambientes fríos, PSA de pureza ultraalta o membranas de fibra hueca).
Cada etapa de purificación genera pérdidas de caudal y presión que exigen mayor capacidad en cfm del compresor. Un secador refrigerativo consume casi nada de aire comprimido (aproximadamente 0.5%–1.5%, según se usen drenajes de condensado sin pérdida o temporizados) y añade una caída de presión de 0.15–0.25 bar (2–3.5 psi), pero solo puede enfriar el aire hasta un punto de rocío a presión de +3°C (37.4°F). Cuando las especificaciones exigen un punto de rocío de -40°C (-40°F), un secador de desecante sin calor de dos torres suele purgar alrededor del 15%–18% del flujo de aire comprimido hacia la atmósfera para regenerar su lecho fuera de servicio de alúmina o tamiz molecular, mientras que un secador de purga con soplador calentado todavía consume aproximadamente 7%–8% para enfriar durante la regeneración del lecho.
Una alternativa de ingeniería comprobada, descrita originalmente en la patente de EE. UU. US4439213A, conecta un secador de oscilación de presión directamente a las torres de nitrógeno PSA. Así, el gas de purga seco, enriquecido con oxígeno y procedente de la descarga de los recipientes PSA regenera el secador de aire aguas arriba, eliminando la purga específica de aire comprimido del secador y, a menudo, utilizando menos de aproximadamente 30% de purga interna de nitrógeno. Sin embargo, cuando se usan secadores independientes estándar, el caudal bruto del compresor (Q_gross) debe ajustarse a la siguiente ecuación de presupuesto de pretratamiento:
Fórmula del presupuesto de FAD bruto ajustado por pretratamiento:
Donde
Q_gross_FAD = (Q_N2 × AF_temp × K_ref) / [ (1 - f_purge - f_drain) × K_site ]Donde
Q_N2 es el caudal de nitrógeno requerido, AF_temp es el factor de aire corregido por temperatura, K_ref convierte las condiciones de referencia del generador a ISO 1217 (1.073 de 0°C a 20°C), f_purge es la fracción de purga del secador de adsorción (0.00 a 0.18), f_drain es la pérdida por drenaje de condensado (0.005 a 0.015) y K_site es el factor de densidad según la altitud y la temperatura ambiente.
| Arquitectura del tren de pretratamiento | Clase objetivo ISO 8573-1:2010 | Etapas de filtración de partículas y aceite | Pérdida de caudal por purga del secador o drenaje | Caída de presión (ΔP) desde elemento limpio hasta su reemplazo |
|---|---|---|---|---|
| Tren A: PSA estándar para interiores (secador frigorífico y torre de carbón) |
Clase [1 : 4 : 1](≤0.1 µm, punto de rocío a presión de +3°C, ≤0.01 mg/m³ de aceite) |
Separador de agua líquida + prefiltro de 1.0 µm + coalescente de 0.01 µm + lecho empacado de carbón activado | A menudo 0.5%–1.5% (solo por drenaje de condensado) |
0.35 bar limpio → 0.75 bar (5–11 psi) al reemplazar el elemento |
| Tren B: PSA de alta pureza o clima frío (secador de adsorción sin calor y torre de carbón) |
Clase [1 : 2 : 1](≤0.1 µm, punto de rocío a presión de -40°C, ≤0.01 mg/m³ de aceite) |
Coalescentes de 1.0 µm y 0.01 µm + secador de adsorción sin calor de dos torres + torre de carbón activado + postfiltro de polvo de 1.0 µm | A menudo 15.0%–18.0% (purga continua por despresurización) |
0.50 bar limpio → 1.00 bar (7–15 psi) al reemplazar el elemento |
| Tren C: unidad grande de membrana con ahorro de energía (secador de adsorción calentado con purga de soplador) |
Clase [1 : 2 : 1](≤0.1 µm, punto de rocío a presión de -40°C, ≤0.01 mg/m³ de aceite) |
Coalescencia en dos etapas + secador de adsorción con soplador eléctrico externo + torre de carbón + filtro de pulido de 0.01 µm | Aproximadamente 7.0%–8.0% (purga para arrastre y enfriamiento del lecho) |
0.45 bar limpio → 0.90 bar (6.5–13 psi) al reemplazar el elemento |
| Tren D: secador regenerado con gas residual de PSA (regeneración integrada con corriente permeada) |
Clase [1 : 2 : 1](≤0.1 µm, punto de rocío a presión de -40°C, ≤0.01 mg/m³ de aceite) |
Prefiltros coalescentes + secador de oscilación de presión regenerado por el gas de escape de PSA enriquecido con O₂ (US4439213A) | Nominal 0.5%–1.0% (sin purga adicional del secador de aire de alimentación) |
0.40 bar limpio → 0.80 bar (6–12 psi) a través de los lechos |
¿Por qué fallan los lechos de tamiz molecular de carbón y las fibras de membrana incluso con filtros coalescentes?
Los lechos de tamiz molecular de carbón (CMS) y las fibras de membrana polimérica fallan por la misma razón, incluso detrás de filtros coalescentes estándar: los coalescentes mecánicos capturan las gotas de aceite líquido y los aerosoles, pero los vapores de hidrocarburos atraviesan los filtros en estado gaseoso. Como se documenta en las investigaciones industriales sobre el envenenamiento de CMS, las moléculas de aceite y humedad bloquean los microporos del tamiz de carbón, lo que provoca una pérdida irreversible de pureza, silenciadores de descarga de aceite y polvo negro de carbón en el escape de la PSA.
Incluso un elemento coalescente de alta eficiencia de 0.01 µm que reduce el aerosol de aceite líquido a menos de 0.0008 ppm deja vapor de aceite residual en la corriente de aire caliente. Además, las guías de ingeniería para la generación de nitrógeno en sitio señalan que los pequeños filtros de carbón activado de cartucho roscado no bastan para proteger un generador de nitrógeno: la escasa profundidad del lecho no proporciona el tiempo de residencia de 2.5–4.0 segundos que se requiere para adsorber todos los vapores de hidrocarburos. Si se utiliza un compresor de tornillo con inyección de aceite, debe instalarse aguas abajo del secador y del coalescente una torre de carbón activado con un lecho completo de carbón granulado.
Corrija los valores nominales de compresor al nivel del mar por altitud, calor ambiental y temperatura de entrada
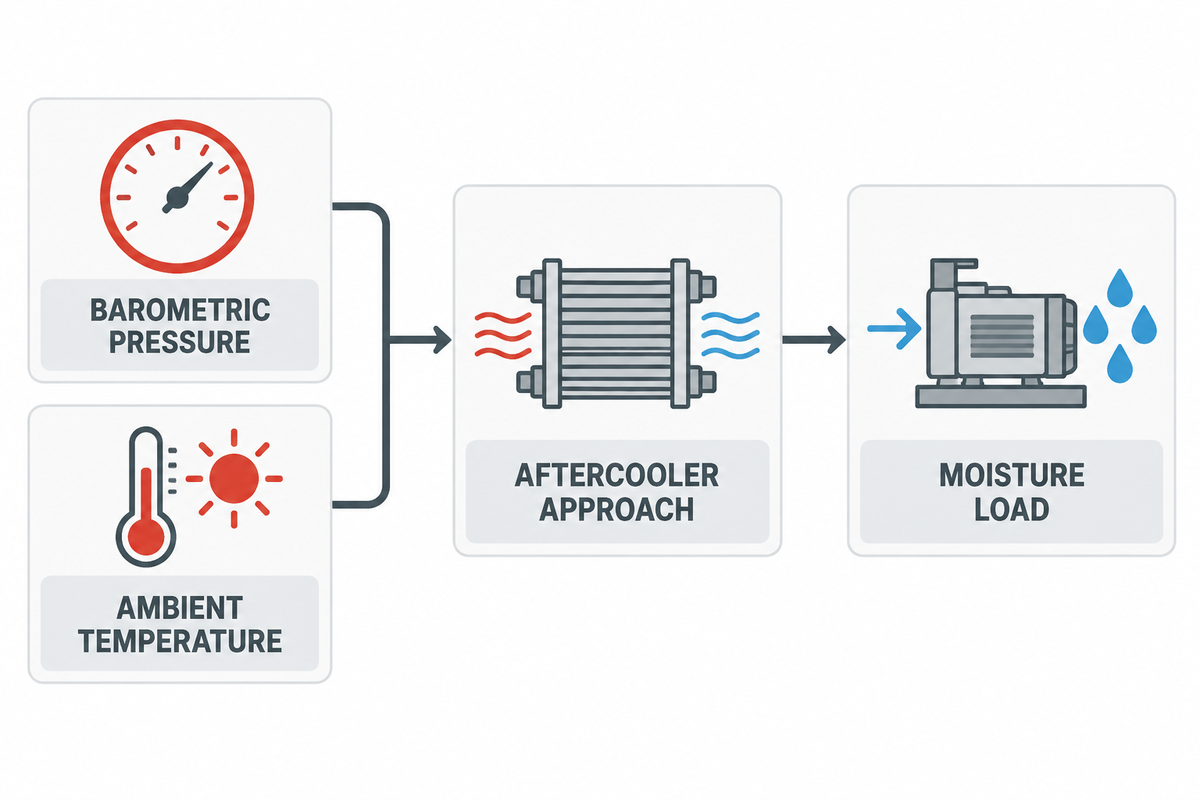
Seleccionar un compresor de una tabla de catálogo para nivel del mar sin aplicar una reducción por las condiciones del sitio garantiza cuellos de botella en la producción durante el verano. Como los sistemas que separan nitrógeno dependen del caudal másico y no del volumen barrido bruto, la altitud y el calor ambiental afectan al tren de aire de alimentación en tres puntos relacionados: menor densidad del aire de admisión en la succión del compresor, temperaturas de aproximación más altas en la descarga del posenfriador y mayores factores de corrección por humedad y temperatura en el secador y el generador de nitrógeno.
Primero, al aumentar la elevación, la presión barométrica baja desde 1.013 bar(a) (14.7 psia) al nivel del mar hasta aproximadamente 0.85 bar(a) a 1,500 m y 0.70 bar(a) (10.1 psia) a 3,000 m (10,000 ft). Aunque un compresor de tornillo rotativo de desplazamiento positivo aspira el mismo caudal geométrico de aire ambiente en pies cúbicos por minuto, la menor densidad del aire suele reducir el caudal másico suministrado (Nm³/h o scfm) alrededor de 15%–30% a gran altitud, como se detalla en las directrices para dimensionar compresores en altura. Al mismo tiempo, el aire ambiente menos denso reduce el caudal másico de enfriamiento del ventilador en los motores enfriados por aire y los enfriadores de aceite.
Segundo, la temperatura de entrada afecta directamente tanto la potencia como la carga del secador. Según la guía de bolsillo de aire comprimido de Better Plants del U.S. Department of Energy, aproximadamente el 80% de la energía eléctrica que consume un compresor se convierte en calor, y reducir en 10°F (5.6°C) la temperatura del aire de entrada del compresor suele ahorrar alrededor de un 2% de energía. A la inversa, cuando la temperatura ambiente de la sala de compresores sube a 40°C (104°F) y el posenfriador enfriado por aire funciona con una temperatura de aproximación de 10°C, el aire comprimido entra al secador frigorífico a 50°C (122°F) en vez de a la temperatura nominal de 35°C (95°F). Ese aumento de 15°C más que duplica la carga de vapor de agua arrastrado, sobrecarga el circuito de refrigerante del secador, eleva el punto de rocío a presión por encima de +10°C y suele reducir entre 8%–15% adicionales la capacidad del tamiz de carbón de la PSA.
| Escenario de condiciones del sitio | Presión barométrica y temperatura ambiente | Multiplicador del caudal másico de admisión (respecto a ISO 1217) | Temperatura de salida del posenfriador (aproximación de 10°C) | Carga de humedad del secador y penalización del factor de aire del generador |
|---|---|---|---|---|
| Referencia básica (ISO 1217) | 1.000 bar(a) a 20°C (68°F) |
1.000× (referencia de FAD del catálogo) |
30°C (86°F) | Carga de humedad de 1.00×; factor de aire del generador de 1.00×. |
| Planta costera cálida (verano al nivel del mar) | 1.013 bar(a) a 40°C (104°F) |
0.936× (pérdida térmica de densidad de aproximadamente -6.4%) |
50°C (122°F) | Carga de vapor de agua de 2.45×; requiere un posenfriador y un secador sobredimensionados, además de un factor de aire de PSA de 1.08×–1.12×. |
| Planta templada a gran altitud (1,500 m) | 0.846 bar(a) a 25°C (77°F) |
0.832× (reducción de capacidad combinada de aproximadamente -16.8%) |
35°C (95°F) | 1.30× vapor de agua por unidad de masa; requiere un desplazamiento bruto del compresor de 1.20×. |
| Sitio minero o desértico a gran altitud (3,000 m) | 0.701 bar(a) a 35°C (95°F) |
0.667× (reducción de capacidad combinada de aproximadamente -33.3%) |
45°C (113°F) | 1.95× humedad por kg de aire seco; se recomienda un posenfriador enfriado por agua o un ajuste con enfriador. |
Adapte las condiciones de presión y temperatura a las arquitecturas PSA y de membrana
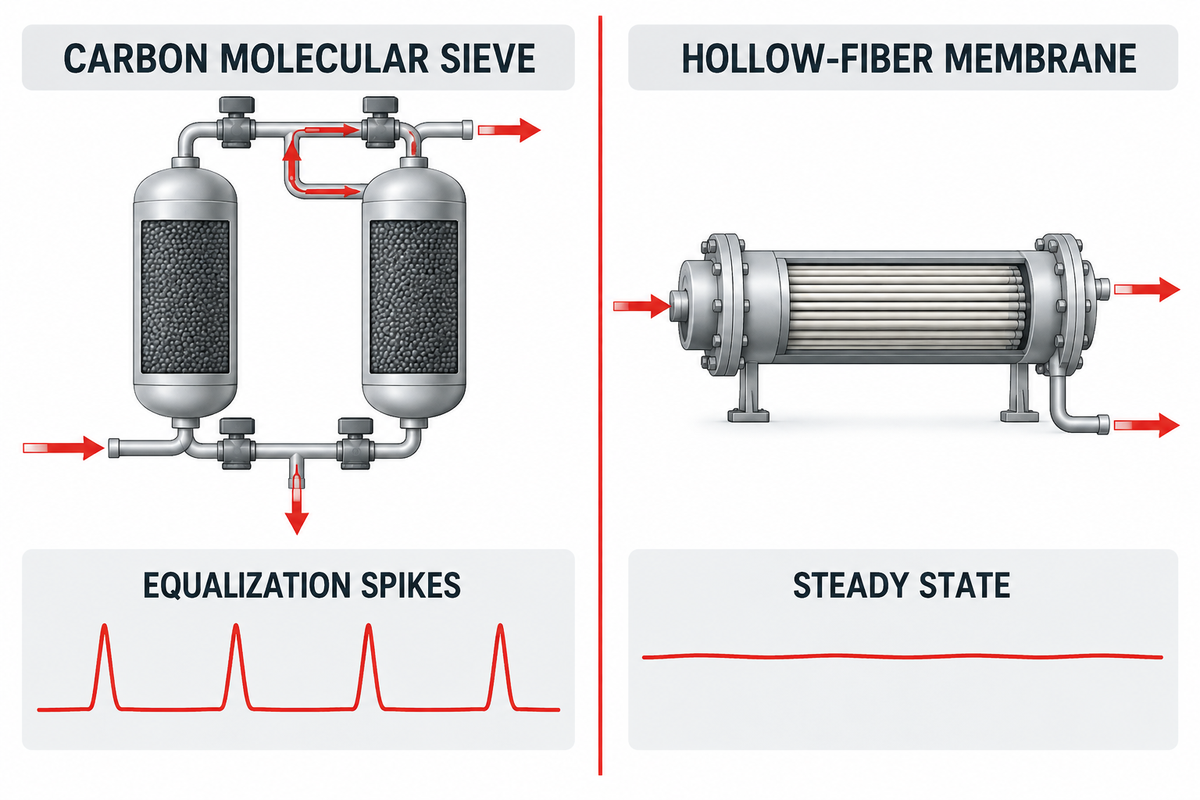
Los generadores de nitrógeno no imponen la misma carga al compresor de aire de alimentación en todas las aplicaciones. Comprender las diferencias de servicio del compresor de aire entre los sistemas de adsorción por oscilación de presión (PSA) con torres de tamiz molecular de carbón y los separadores de membrana de fibra hueca es fundamental para elegir los requisitos de presión y el paquete de control térmico adecuados, ya que cada tecnología requiere presiones distintas en psi.
En un sistema PSA, el aire comprimido alterna entre dos recipientes adsorbedores llenos de tamiz molecular de carbón. Como explican los análisis técnicos de adsorción PSA, los poros del CMS separan los gases cinéticamente según una diferencia de diámetro de 0.18 Å: retienen las moléculas de oxígeno (3.46 Å) y permiten el paso de las moléculas de nitrógeno (3.64 Å) dentro de un rango operativo de 4–13 bar (58–188 psig) y 10–25°C (50–77°F). Asimismo, la patente de EE. UU. US5711787A ilustra cómo los ciclos de separación por oscilación de presión dependen de mantener intervalos estrechos de presión de alimentación y temperatura para evitar penalizaciones graves en el factor de tamaño del lecho (BSF) y la recuperación. Como las torres PSA conmutan cada 45–90 segundos, el compresor recibe una demanda de caudal cíclica y pulsante.
En cambio, los módulos de membrana de fibra hueca no tienen válvulas de ciclo móviles y reciben un caudal de aire uniforme y constante. Sin embargo, la permeación a través de la membrana depende de la fuerza impulsora de presión parcial descrita por la ley de Fick a través de las paredes de fibra polimérica (a menudo, con una pureza de 95%–99.5%). Las membranas suelen requerir una presión de descarga más alta del compresor, a menudo 8.5–13.5 bar(g) (125–195 psig), para satisfacer las necesidades de presión del módulo. También incorporan un calentador eléctrico de proceso en la entrada de la unidad para mantener el aire de alimentación entre 35–50°C (95–122°F), lo que aumenta la capacidad de permeación de las fibras a costa de una permeación de oxígeno ligeramente mayor. Como señalan profesionales del sector en los debates de ingeniería de compresión de gases de Eng-Tips, si un generador de membrana requiere una presión de 145 psig (10 bar(g)) en la entrada del módulo y la prefiltración causa una caída de 15 psi, el compresor de alimentación debe entregar 160 psig (11 bar(g)) en su brida de descarga.
| Parámetro de operación | Sistema PSA con tamiz molecular de carbón (CMS) | Separador de membrana de fibra hueca | Impacto en la selección del compresor de aire de alimentación |
|---|---|---|---|
| Rango de pureza económico | A menudo 98.0% a 99.999% N₂ (10 ppm O₂) | A menudo 95.0% a 99.5% N₂ | La PSA predomina en servicios de alta pureza para electrónica, láseres y productos químicos; las membranas suelen ser adecuadas para inertización al 95%–99% y purga de neumáticos y tuberías. |
| Rango óptimo de presión de entrada | 6.5–10.0 bar(g) (95–145 psig); máximo 13 bar(g) |
8.0–13.5 bar(g) (115–195 psig); hasta 15 bar(g) |
Las membranas suelen requerir una etapa de compresión de tornillo rotativo de 10–13 bar para reducir al mínimo el número de haces de fibras. |
| Temperatura óptima de alimentación | 10°C–25°C (50°F–77°F); el rendimiento disminuye por encima de 35°C |
35°C–50°C (95°F–122°F) mediante el calentador de ajuste de la unidad |
La PSA requiere una temperatura de aproximación baja en el posenfriador; las membranas requieren aire sin líquidos antes de entrar al calentador en línea. |
| Perfil de extracción de caudal | Cíclico, con picos pronunciados de igualación de 2×–3× |
Continuo, en estado estable y sin pulsaciones | La PSA requiere tanques receptores dedicados para amortiguar el aire húmedo y seco; las membranas requieren una regulación precisa de presión mediante un variador de velocidad. |
| Sensibilidad a los contaminantes | Envenenamiento irreversible del CMS por vapor de aceite o agua líquida | Plastificación de las fibras por compuestos aromáticos o vapor de aceite; hinchamiento por agua líquida | Ambas tecnologías requieren filtración de aceite de Clase 1 según ISO 8573-1:2010 y un margen de punto de rocío por debajo de la temperatura ambiente. |
Decida entre conectar el sistema al aire de planta existente o instalar una unidad dedicada de aire de alimentación
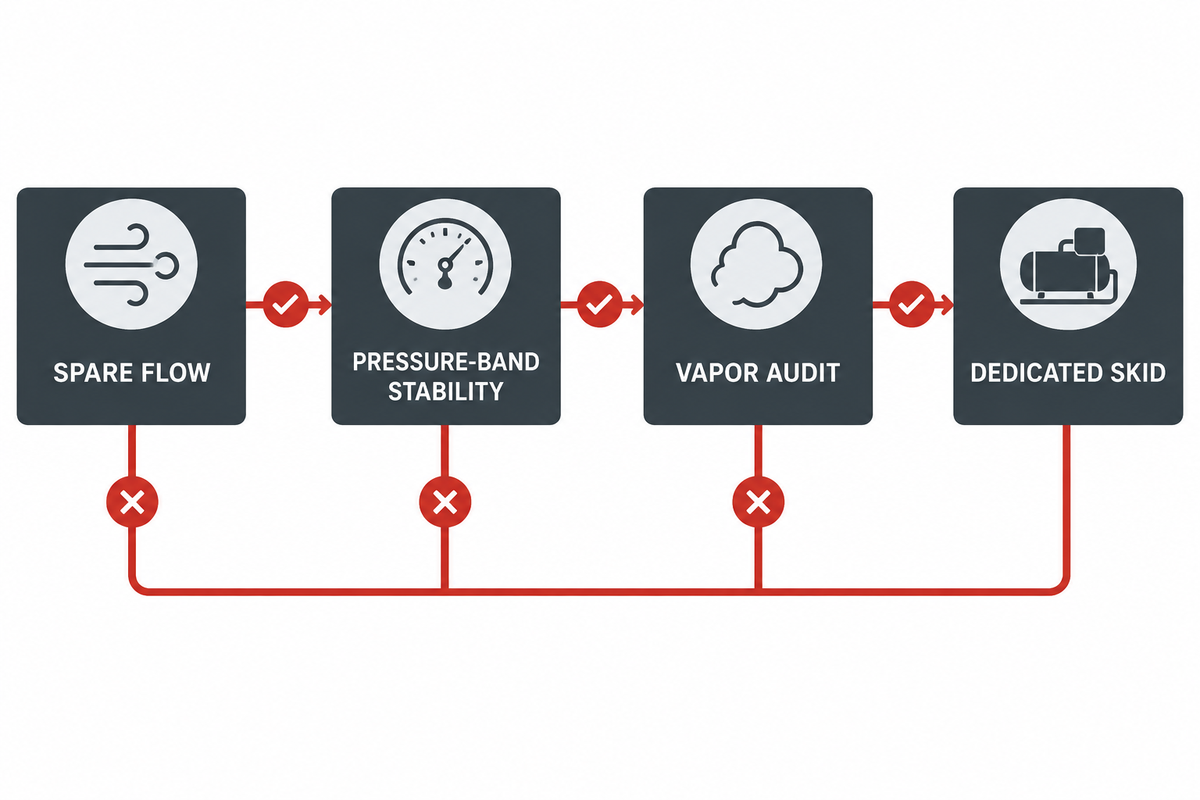
¿Qué suelen preguntar los gerentes de planta? A menudo, quieren saber si pueden conectarse a un cabezal de servicios existente en lugar de comprar un compresor dedicado para un nuevo generador de nitrógeno. En una planta donde todos comparten un compresor de servicios generales, los ingenieros suelen limitarse a contar las herramientas o aplicaciones, evaluar con qué frecuencia se usan y cuánto tiempo funciona cada una. Sin embargo, conectar una carga de separación de gases continua, las 24 horas del día y los 7 días de la semana, a un cabezal compartido con herramientas neumáticas y maquinaria suele provocar alarmas por baja presión y disparos por pureza.
Primero, audite las pérdidas reales del cabezal. Según la hoja informativa n.º 3 sobre aire comprimido del Departamento de Energía de Estados Unidos, incluso una instalación industrial bien mantenida suele perder alrededor del 5%–10% del caudal total del sistema de aire comprimido por fugas en la red de distribución; en cabezales sin mantenimiento, las pérdidas suelen rondar el 20%–30%. Segundo, los cabezales generales de fábrica se dimensionan para el caudal en cfm que requieren herramientas neumáticas de uso intermitente. Las amoladoras, llaves de impacto o cilindros de ensacado suelen operar con un ciclo de servicio del 15%–30%, mientras que un generador de nitrógeno demanda una carga base nominal continua del 100%, tanto en cfm como en psi. Si la maquinaria neumática hace que la presión del cabezal caiga por debajo de 6.5 bar(g) (95 psig) durante apenas 30 segundos, aumenta bruscamente la velocidad del lecho de PSA y el oxígeno pasa al tanque de producto. Para comparar otros servicios de planta, consulte nuestra guía de ingeniería de sistemas industriales de aire comprimido.
Árbol de decisión: conexión al cabezal existente o paquete dedicado (auditoría de ingeniería con 4 criterios)
- En el criterio 1 (caudal de reserva verificado durante 7 días), ¿los registros de datos de 7 días demuestran que la capacidad mínima de reserva del cabezal supera
1.25 × Q_gross_FADdurante los turnos de máxima producción, incluido un margen típico del 5%–10% por fugas en la red? Si la respuesta es No → especifique un paquete compresor dedicado de aire de alimentación. - En el criterio 2 (estabilidad del rango de presión), ¿la presión del cabezal en la derivación propuesta se mantiene siempre por encima de
P_gen_min + ΔP_pretreatment + 0.5 bar, sin caídas cuando se ponen en marcha herramientas neumáticas grandes o maquinaria? Si la respuesta es No → especifique un paquete compresor dedicado de aire de alimentación (o aísle el generador con una válvula independiente de mantenimiento de presión y un tanque receptor de compensación). - En el criterio 3 (auditoría de vapores de hidrocarburos y silicona), ¿el cabezal de la planta está libre de vapores por degradación de lubricantes sintéticos, aerosoles de desmoldantes de silicona y/o gases de escape de admisión? ¿Puede instalar una torre dedicada de coalescencia y carbón activado granular en la entrada del paquete de nitrógeno? Si la respuesta es No → se justifica un paquete compresor dedicado con admisión por ducto.
- En el criterio 4 (adaptación de la reducción de capacidad y los horarios de operación), ¿el generador de nitrógeno funciona las 24 horas del día y los 7 días de la semana mientras los compresores principales de aire de fábrica se apagan o quedan sin carga los fines de semana, lo que exigiría mantener en funcionamiento un compresor de 250 kW con una carga aproximada del 18% para abastecer un paquete de nitrógeno de 45 kW? Si la respuesta es Sí → se justifica un compresor rotativo de tornillo con variador de velocidad.
¿Puede un compresor rotativo de tornillo con inyección de aceite alimentar de forma segura un generador de nitrógeno?
Sí. Un compresor rotativo de tornillo con inyección de aceite puede alimentar de forma segura y eficiente un generador de nitrógeno por PSA o membrana si se combina con una serie de filtración de varias etapas y una torre de carbón activado diseñada para la aplicación. No todas las instalaciones requieren un compresor libre de aceite Clase 0, como se documenta en los análisis de los requisitos de aire comprimido para generadores de nitrógeno.
En la práctica, un compresor de tornillo con inyección de aceite que opera a 7.5–10 bar(g) ofrece menor inversión inicial, mayor eficiencia volumétrica y una vida útil más larga de los cojinetes del elemento compresor que las alternativas de tornillo seco, siempre que el aire de descarga se enfríe por debajo de 35°C antes de pasar por un prefiltro de 1.0 µm, un filtro coalescente de 0.01 µm, un secador y un recipiente con pellets de carbón activado granular dimensionado para un contenido residual de hidrocarburos ≤0.003 mg/m³. Por otro lado, instalar un compresor libre de aceite no elimina la necesidad de filtrar: el aire ambiente de zonas industriales suele contener entre 1 y 5 mg/m³ de gases de escape de vehículos e hidrocarburos de solventes, que un compresor libre de aceite comprime e inyecta directamente en el generador de nitrógeno si no se conserva una etapa de carbón activado.
Amortigüe los pulsos del cambio de lecho de PSA con tanques receptores de aire húmedo y seco
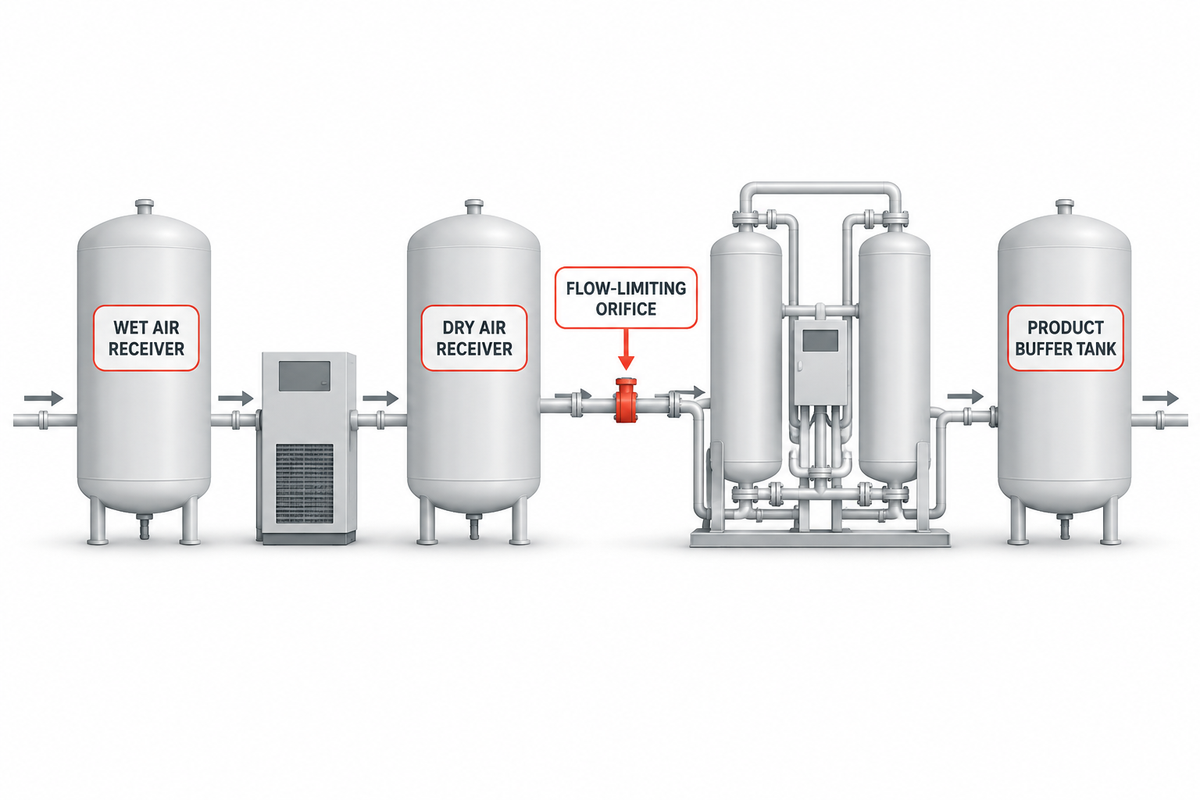
Dimensionar el caudal del compresor sin disponer los tanques receptores de aire húmedo y seco genera una interacción hidráulica perjudicial entre el descargador del compresor, el secador de aire y las válvulas del ciclo de PSA. Aunque la ficha técnica de un generador de nitrógeno por PSA indique un consumo de aire promedio por hora o por minuto, la demanda real es muy variable: durante la etapa de igualación y represurización del lecho, que dura de 2–5 segundos, el caudal instantáneo de aire hacia la torre fuera de servicio aumenta a 2.5×–3.5× el caudal promedio nominal.
Como muestra el equipo experimental de ciclo de adsorción por cambio de presión de la patente de Estados Unidos US5032150A, se necesitan recipientes de compensación para amortiguar las oscilaciones cíclicas de presión durante la despresurización, la igualación y la presurización, y permitir que el frente de adsorción avance uniformemente por el lecho. En el diseño de instalaciones industriales —como explican los ingenieros químicos en los debates de Cheresources sobre el dimensionamiento de tanques receptores de aire de proceso—, dividir el almacenamiento entre un tanque receptor de aire húmedo antes del secador y otro de aire seco después de la línea de purificación cumple dos funciones mecánicas distintas.
- En la etapa 1 (tanque receptor de aire húmedo entre el posenfriador y el secador), el recipiente disipa calor, separa el condensado a granel —a menudo elimina alrededor del 60%–70% del agua líquida condensada antes de los filtros coalescentes— y amortigua los ciclos de carga y descarga del compresor de aire. Regla de dimensionamiento estándar:
3–5 galones por SCFM(0.4–0.7 m³ porm³/minFAD). - En la etapa 2 (tanque receptor de aire seco y orificio de flujo crítico entre la torre de carbón y el paquete de PSA), el recipiente suministra el caudal instantáneo elevado que se necesita durante el cambio de lecho de PSA. Así, el aire seco almacenado absorbe el pico de demanda, en lugar de forzar el paso a velocidad triple por el secador desecante y la torre de carbón aguas arriba. Instalar un orificio limitador de caudal o una válvula de control en la entrada de PSA, como se describe en la patente de Estados Unidos US4725293A, limita la velocidad máxima de represurización y evita la fluidización del lecho desecante («golpeteo del lecho») y el arrastre de líquido del coalescente. Regla de dimensionamiento estándar:
4–6 galones por SCFMde caudal promedio de alimentación de PSA; ajuste la banda de presión de carga y descarga del compresor entre 0.8–1.2 bar (12–18 psi) por encima de la presión mínima regulada de entrada de PSA.
| Posición y tipo de tanque receptor | Función principal de ingeniería | Volumen recomendado | Banda de presión y ajuste de control | Falla si se omite o queda subdimensionado |
|---|---|---|---|---|
| Tanque receptor de aire húmedo (salida del compresor → prefiltro/secador) |
Enfría el aire saturado, separa acumulaciones de agua líquida y evita los ciclos cortos del compresor | V_wet ≥ (Q_FAD × t_cycle × P_atm) / ΔP_band(a menudo, 3–5 gal / SCFM) |
Velocidad fija, carga/descarga: banda de 0.7–1.0 bar; VSD: objetivo PID ±0.15 bar |
Ciclos rápidos de carga y descarga del compresor, arrastre de espuma de aceite y prefiltros inundados. |
| Tanque receptor de aire seco de proceso (salida de la torre de carbón → entrada de PSA) |
Suministra el pico instantáneo de aire para represurizar el lecho de PSA sin aumentar la velocidad en el secador | V_dry ≥ (Q_gulp × t_repress) / (P_rec - P_gen_min)(a menudo, 4–6 gal / SCFM) |
Opera a la presión plena de la línea, antes del regulador de presión y el orificio de flujo crítico del paquete | Desgaste de las partículas desecantes, picos del punto de rocío, migración de polvo de carbón y disparos por baja presión de PSA. |
| Tanque de compensación de nitrógeno producto (salida de PSA → cabezal de proceso) |
Suaviza las fluctuaciones de pureza y presión durante la pausa de igualación de PSA de 2–4 s | Dimensionado para un volumen de retención de N₂ de proceso de 60–180 segundos | El regulador de contrapresión mantiene constante la presión de suministro aguas abajo | Caída de presión aguas abajo y picos transitorios de oxígeno durante el cambio de lecho. |
Distribuya la compresión entre el paquete de aire de alimentación y los compresores elevadores de presión de nitrógeno aguas abajo
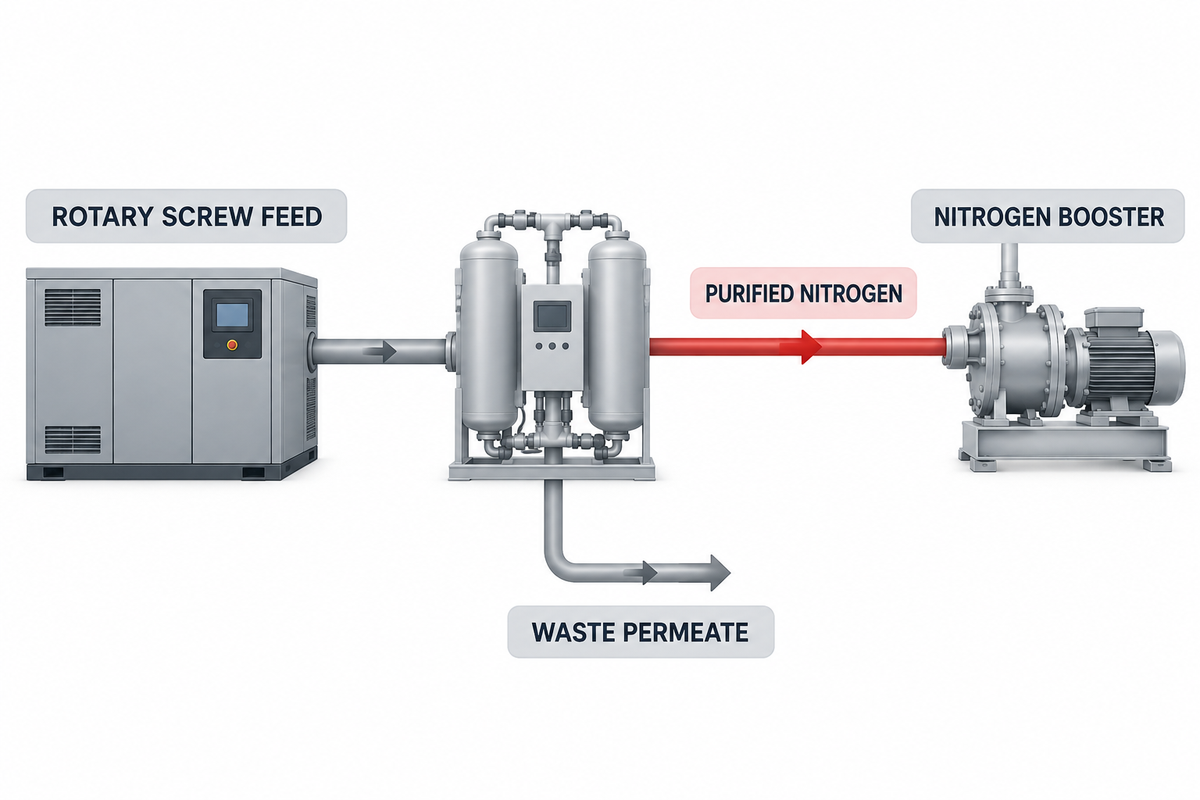
Una decisión clave de inversión y consumo energético durante el ciclo de vida es la matriz de distribución de presión entre el aire de alimentación y el compresor elevador de presión de nitrógeno, necesaria cuando la aplicación requiere nitrógeno a media o alta presión, por ejemplo, para inertizar reactores químicos a 16–25 bar(g), cortar con láser de fibra a 25–40 bar(g) o llenar cilindros y acumuladores a 150–300 bar(g). ¿Conviene especificar un compresor de aire de alimentación de alta presión antes del generador de nitrógeno o mantener el compresor de aire de alimentación a la presión estándar de planta (7.5–10 bar(g)) y comprimir únicamente el nitrógeno purificado con un compresor elevador de presión aguas abajo?
La termodinámica y la física de separación favorecen claramente dividir la compresión cuando la presión de suministro supera 10–13 bar(g) (145–190 psig). Primero, según la hoja de referencia sobre aire comprimido de Better Plants del Departamento de Energía de Estados Unidos, aumentar la presión de descarga del compresor incrementa el consumo de energía aproximadamente un 1% por cada aumento de 2 psig (0.14 bar). Además, con una potencia nominal fija del motor, una etapa rotativa de tornillo de mayor presión entrega menos pies cúbicos por minuto. Segundo, como explica el análisis de Plant Engineering sobre compresores elevadores de presión para aire comprimido, comprimir toda la corriente primaria de aire solo para abastecer un punto de uso de alta presión desperdicia cada kilovatio empleado en comprimir gas que nunca llega al proceso.
En un sistema de generación de nitrógeno, el factor de aire (`AF`) amplifica ese desperdicio. Para producir 100 Nm³/h de nitrógeno nominal al 99.9% con un factor de aire de 4.2:1, el compresor de aire de alimentación debe comprimir 420 Nm³/h de aire; de ese caudal, 320 Nm³/h (aproximadamente el 76% del flujo másico total) se ventean a la atmósfera a ~0.2 bar(g) como corriente permeada de desecho rica en oxígeno. Comprimir los 420 Nm³/h de aire de alimentación a 25 bar(g) o 40 bar(g) implica pagar el trabajo de compresión a alta presión para 320 Nm³/h de gas de desecho, que se estrangula y descarga de inmediato. Además, se superaría la presión nominal de diseño de 13 bar(g) de los recipientes adsorbedores estándar de PSA. En cambio, mantener el compresor de alimentación rotativo de tornillo a 8–10 bar(g) y dirigir únicamente la corriente de N₂ purificado de 100 Nm³/h a compresores de nitrógeno dedicados y libres de aceite —o elegir el equipo alternativo o de diafragma adecuado mediante nuestra guía de selección de compresores elevadores de presión para nitrógeno de alta presión— reduce considerablemente la potencia total conectada y protege el paquete de separación.
| Rango de presión de suministro objetivo de N₂ | Arquitectura de compresión recomendada | Servicio del compresor de aire de alimentación aguas arriba | Servicio del compresor elevador de presión de N₂ aguas abajo | Fundamento principal de ingeniería y costo total de propiedad |
|---|---|---|---|---|
| Rango 1: proceso de baja presión ( 5.0–8.5 bar(g) / 73–123 psig) |
Solo compresor de aire de alimentación de una etapa (no se requiere compresor elevador de presión de N₂) |
Compresor rotativo de tornillo estándar con descarga a 7.5–10.0 bar(g) |
Ninguno (suministro directo desde el tanque de compensación de N₂) | La presión de entrada de PSA/membrana satisface directamente la presión del cabezal de proceso aguas abajo, después de una ΔP de 1.0–1.5 bar en el paquete. |
| Rango 2: distribución a presión moderada ( 8.5–11.5 bar(g) / 123–167 psig) |
Compresor rotativo de tornillo de media presión para aire de alimentación (no se requiere compresor elevador si el paquete está clasificado para 13 bar) |
Paquete industrial rotativo de tornillo de 10.5–13.0 bar(g) |
Ninguno (verifique que el código de diseño del recipiente de PSA sea ≥13 bar(g)) |
Evita una segunda máquina y se mantiene dentro de los rangos de diseño de los compresores rotativos de tornillo estándar de una etapa y de las válvulas de PSA. |
| Rango 3: corte por láser y autoclave ( 15–40 bar(g) / 218–580 psig) |
Arquitectura dividida (obligatoria) (aire de alimentación a 8–10 bar + compresor elevador de presión de N₂ alternativo y libre de aceite) |
Compresor rotativo de tornillo estándar a 8.0–10.0 bar(g), dimensionado para Q_gross_FAD |
Compresor elevador de presión de N₂ de pistón, libre de aceite y de 2 etapas (succión a 5–7 bar(g) → 25–40 bar(g)) |
Comprime únicamente la fracción típica de N₂ producto del 20%–35% por encima de 10 bar; evita presurizar excesivamente los recipientes de PSA y desperdiciar energía en la corriente permeada de O₂ venteada. |
| Rango 4: cilindro de alta presión / acumulador ( 40–300 bar(g) / 580–4,350 psig) |
Arquitectura dividida (obligatoria) (aire de alimentación a 8–10 bar + compresor elevador de presión de pistón o diafragma de varias etapas) |
Compresor rotativo de tornillo estándar a 8.0–10.0 bar(g) + pretratamiento Clase [1:2:1] |
Compresor de N₂ alternativo o de diafragma, libre de aceite y de 3 a 4 etapas | Mantiene una densidad de succión de 5–8 bar(g) en la primera etapa del compresor elevador de presión; suele reducir el desplazamiento del compresor y el tamaño del cárter aproximadamente un 60%–80% frente a la succión atmosférica. |
Comparación ilustrativa de potencia al eje con cálculos de ejemplo (ejemplo de ingeniería explícitamente hipotético):
Considere una línea de corte por láser e inertización de recipientes que requiere 100 Nm³/h (63 SCFM) de nitrógeno para dos casos de pureza nominal (aproximadamente 99.5% con
• Caso A, compresión hipotética de toda la corriente de aire a alta presión (N₂ nominal al 99.9% a
• Caso B, arquitectura dividida entre el aire de alimentación y el compresor elevador de presión de nitrógeno (N₂ nominal al 99.9% a
• Caso C, suministro de alta presión a
Considere una línea de corte por láser e inertización de recipientes que requiere 100 Nm³/h (63 SCFM) de nitrógeno para dos casos de pureza nominal (aproximadamente 99.5% con
AF = 3.2 frente a 99.9% con AF = 4.2) y dos presiones de suministro (25 bar(g) frente a 150 bar(g)), con un margen típico combinado del 10% para el secador y las condiciones de referencia:• Caso A, compresión hipotética de toda la corriente de aire a alta presión (N₂ nominal al 99.9% a
25 bar(g)): Comprimir los 462 Nm³/h de aire bruto de alimentación desde la presión atmosférica hasta 27 bar(g) en un paquete de compresión de aire de varias etapas requiere aproximadamente 78 kW de potencia al eje. Sin embargo, 362 Nm³/h de ese gas a 27 bar se estrangulan y ventean como corriente permeada de desecho rica en oxígeno.• Caso B, arquitectura dividida entre el aire de alimentación y el compresor elevador de presión de nitrógeno (N₂ nominal al 99.9% a
25 bar(g)): Comprimir 462 Nm³/h de aire bruto de alimentación a 8.5 bar(g) en un compresor rotativo de tornillo requiere ~46 kW. Elevar solo los 100 Nm³/h de nitrógeno producto purificado desde una succión de 6.5 bar(g) hasta 25 bar(g) con un compresor elevador de presión de N₂ alternativo y libre de aceite requiere ~6.5 kW: un total combinado de 52.5 kW (una reducción ilustrativa de potencia al eje de 25.5 kW o aproximadamente 32.7%, que ahorra más de 200,000 kWh/año con un funcionamiento de 8,000 h/año).• Caso C, suministro de alta presión a
150 bar(g) (N₂ nominal al 99.5%, 352 Nm³/h de aire bruto de alimentación): El compresor de alimentación rotativo de tornillo a 8.5 bar(g) consume ~35 kW, mientras que el compresor elevador de presión de N₂ de varias etapas (6.5 bar(g) → 150 bar(g) para 100 Nm³/h de N₂) consume ~18.5 kW (53.5 kW en total). En cambio, comprimir los 352 Nm³/h de aire a 150 bar requeriría más de 118 kW e infringiría las presiones nominales de diseño estándar de los adsorbedores de PSA.
Especifique los límites de suministro de la solicitud de cotización a varios proveedores sin dejar vacíos de alcance
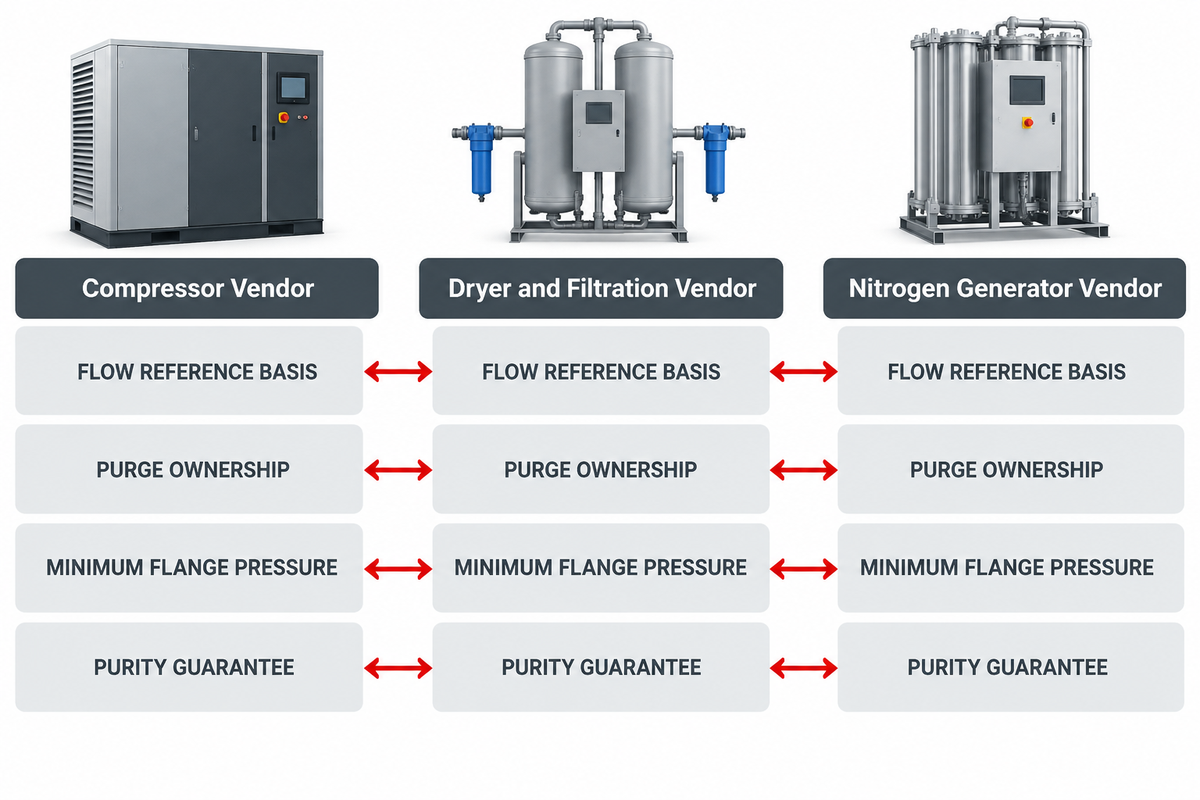
Cuando los equipos de compras adquieren el compresor de aire rotativo de tornillo al proveedor A, el secador desecante y la torre de carbón al proveedor B, y el paquete de PSA para nitrógeno al proveedor C, las pequeñas diferencias en las convenciones de las fichas técnicas suelen acumularse y generar un déficit de capacidad típico del 15%–25%. Incluso los ciclos de PSA de alta eficiencia —como el diseño integrado de regeneración del secador de la patente CA1201663A, que logra rendimientos superiores a aproximadamente el 25% con una pureza de nitrógeno más argón cercana al 99.5% (60 volúmenes de producto por volumen de adsorbente por hora)— fallarán en la prueba de aceptación en fábrica si el paquete de aire aguas arriba suministra menos flujo másico o una presión en la brida inferior a la que requieren las válvulas del adsorbedor.
Durante la puesta en marcha, este problema de atribución de responsabilidades se aborda exigiendo que cada respuesta del proveedor a nuestra solicitud de cotización (RFQ) incluya el cronograma de interfaces de 8 puntos. Si no se incluye el cronograma de interfaces de 8 puntos, la responsabilidad del proveedor por una unidad dentro del sistema integrado puede definirse mediante nuestra documentación Alcance de la solicitud de cotización para unidades de compresores de gas.
| Elemento de interfaz de la solicitud de cotización | Requisito para la ficha técnica del proveedor del compresor | Requisito para el proveedor del secador y los filtros | Requisito para el proveedor del generador de N₂ y el compresor elevador de presión |
|---|---|---|---|
| 1. Base de referencia del caudal | Cotice la capacidad de suministro de aire libre (FAD) en la brida de salida según ISO 1217 Anexo C/E, para la altitud real de la planta y la temperatura máxima de verano en °C. | Indique la capacidad de entrada del secador a la presión mínima de operación y a la temperatura máxima de salida del posenfriador. | Indique el aire de entrada requerido tanto en Nm³/h (0°C, 1.013 bar(a)) como en su equivalente de FAD según ISO 1217 (20°C, 1 bar(a)). |
| 2. Responsabilidad por la purga del pretratamiento | Incluya f_purge (a menudo, 7%–18% para secadores desecantes) y f_drain (aproximadamente 1%–2%) dentro del FAD bruto del compresor. |
Garantice el porcentaje máximo de purga de regeneración en todo el rango de reducción de capacidad o con el control de demanda del punto de rocío. | Confirme si el gas de despresurización interna de PSA regenera el secador (CA1201663A) o si se requiere aire seco de alimentación. |
| 3. Presión mínima en la brida | Ajuste la presión de descarga a plena carga a ≥ P_gen_min + ΔP_dirty_filters + 0.5 bar, con margen para la línea. |
Indique la ΔP máxima con elementos sucios en los prefiltros, el lecho del secador, la torre de carbón y el filtro final de polvo. | Especifique la presión dinámica mínima permitida en la brida de entrada de PSA/membrana durante el cambio de lecho. |
| 4. Banda de presión de descarga sin carga / VSD | Fije la presión de desconexión por descarga sin carga para velocidad fija o la banda objetivo del VSD dentro de la presión de trabajo de diseño de todos los recipientes aguas abajo. | Verifique que la presión máxima admisible de trabajo (MAWP) del recipiente supere la presión de ajuste de la válvula de seguridad del compresor. | Suministre un regulador de presión de entrada para mantener constante la presión de alimentación hacia los lechos de separación. |
| 5. Garantía de pureza según ISO 8573-1:2010 | Declare el arrastre de aceite de referencia (mg/m³) en la brida de descarga del paquete. |
Garantice la pureza de salida según la norma ISO 8573-1:2010, Clase [1:2:1] o [1:4:1], con un tiempo de residencia de ≥3.0 s en la torre de carbón granular. |
Indique el tamaño máximo admisible de partículas, el punto de rocío a presión y el aceite total (aerosol + vapor) para la garantía del CMS. |
| 6. Enfoque térmico y ajuste final | Garantice una diferencia de temperatura del posenfriador de ≤10°C por encima de la temperatura ambiente máxima a la altitud de la planta. | Aplique el factor de corrección de temperatura de entrada al dimensionamiento del secador, según la temperatura máxima de descarga del posenfriador en verano, en °C. | Suministre un sensor de temperatura en la entrada del paquete y una alarma de temperatura alta (PSA) o un calentador de ajuste termostático (membrana). |
| 7. Tanques receptores de aire húmedo/seco y boquilla de flujo crítico | Apruebe el volumen del tanque receptor de aire húmedo según los límites de frecuencia de los ciclos de carga y descarga (arranques por hora). | Coloque el tanque receptor de aire húmedo antes de los prefiltros y el tanque de aire seco después del filtro de polvo de carbón. | Suministre un orificio calibrado de flujo crítico para limitar el caudal en la entrada de PSA y evitar una velocidad excesiva en el lecho durante el arranque y la igualación. |
| 8. Prueba de aceptación y telemetría | Proporcione el certificado de prueba en fábrica según ISO 1217 y la curva de consumo específico de potencia (kW / 100 cfm). |
Incluya un transmisor en línea del punto de rocío (-80°C to +20°C) y manómetros diferenciales. |
Enclave el analizador de oxígeno del nitrógeno producto con los relés de disparo por baja presión del aire de alimentación y por punto de rocío alto. |
Preguntas frecuentes
¿Cómo dimensionamos los compresores y el tanque receptor de aire requeridos y controlamos la presión de salida?
Primero, multiplique el caudal de nitrógeno requerido por el factor de aire del generador corregido por temperatura; luego, divida el resultado entre la fracción neta de suministro, después de descontar la purga del secador desecante (a menudo, 7%–18%) y la reducción de capacidad nominal por altitud y temperatura de la planta. Coloque un tanque receptor de aire húmedo (3-5 gal/SCFM) antes del secador y uno de aire seco (4-6 gal/SCFM) antes del paquete de PSA. Ajuste la presión de carga del compresor a 0.8-1.0 bar por encima de la presión de ajuste del regulador del generador.
¿Cuál es la diferencia entre CFM y SCFM al adaptar un compresor a un generador de nitrógeno?
En la selección de compresores, CFM (o la capacidad de suministro de aire libre según ISO 1217, ACFM) indica el volumen de aire que entrega el compresor, referido a la temperatura, presión y humedad reales de entrada. En cambio, SCFM (o Nm³/h) mide el flujo másico del gas en condiciones de referencia estándar fijas, como 60°F y 14.696 psia, o 0°C y 1.013 bar(a). Antes de dimensionar, convierta siempre ambas fichas técnicas al mismo estado termodinámico de referencia.
¿Conviene sobredimensionar un compresor de aire para una planta de generación de nitrógeno?
Un margen de ingeniería moderado —a menudo del 10%–15% por encima del caudal bruto máximo calculado— protege frente al ensuciamiento de los filtros y el calor ambiente. Sin embargo, sobredimensionar considerablemente un compresor rotativo de tornillo de velocidad fija provoca ciclos rápidos de carga y descarga, más humedad en el cárter y un alto desperdicio de energía cuando funciona sin carga. En lugar de sobredimensionarlo aproximadamente un 50%, tenga en cuenta otras variables, como la purga del secador y la altitud, y use el control de ajuste con variador de velocidad (VSD).
¿Una presión de descarga en PSI más alta reduce el CFM que entrega un compresor rotativo de tornillo?
Sí. Con una potencia nominal fija del motor en kilovatios, seleccionar un conjunto de engranajes del elemento compresor para mayor presión —por ejemplo, 13 bar(g) / 190 psig en lugar de 8 bar(g) / 115 psig— aumenta el trabajo interno de compresión por unidad de masa y eleva ligeramente las fugas internas. Esto suele reducir aproximadamente un 12%–22% el volumen de aire que puede entregar el compresor y aumentar alrededor de un 1% el consumo específico de energía por cada 2 psi.
¿Un tanque receptor de aire más grande permite que el generador de nitrógeno entregue más CFM de forma continua?
Un tanque receptor de aire húmedo o seco de mayor tamaño almacena gas comprimido para absorber picos breves de 2 a 5 segundos (ciclos de represurización del lecho de PSA) y ayuda a reducir la frecuencia de los ciclos de carga y descarga del compresor mientras se rellena el tanque. Sin embargo, si el consumo continuo promedio de aire del generador de nitrógeno supera la capacidad de suministro de aire libre del compresor, corregida según las condiciones de la planta, la presión del cabezal seguirá bajando sin importar el volumen del tanque receptor.
¿Qué tipo de compresor es mejor para el servicio continuo de generación de nitrógeno las 24 horas del día y los 7 días de la semana?
Los compresores industriales rotativos de tornillo (ya sean con inyección de aceite y una torre empacada de carbón activado, o libres de aceite Clase 0 de tornillo en dos etapas) son el criterio principal de selección para el servicio continuo de aire de alimentación 24/7, porque están diseñados para un ciclo de trabajo nominal del 100% y generan pocas vibraciones. Los compresores alternativos de pistón se reservan para unidades compactas pequeñas de servicio intermitente o para etapas posteriores de compresión con compresores elevadores de presión de nitrógeno de alta presión (20-300 bar).
¿Cuándo conviene agregar un compresor elevador de presión de nitrógeno en lugar de aumentar la presión del aire de alimentación?
Agregue un compresor elevador de presión de nitrógeno aguas abajo cuando el proceso requiera nitrógeno por encima del rango normal de operación de 7–10 bar(g) para PSA o 8–13 bar(g) para membranas. Como aproximadamente el 65%–85% del aire de alimentación se ventea a presión atmosférica como corriente permeada residual rica en oxígeno, comprimir toda la corriente de aire de alimentación por encima de 13 bar(g) desperdicia una cantidad considerable de energía eléctrica frente a comprimir únicamente la corriente de nitrógeno purificado.
Referencias y fuentes
- Organización Internacional de Normalización (ISO). ISO 8573-1:2010, Aire comprimido, Parte 1: Contaminantes y clases de pureza (3.ª edición, confirmada como vigente).
- Departamento de Energía de Estados Unidos (DOE), Programa de Tecnologías Industriales. Consejos sobre energía: ficha n.º 3 sobre aire comprimido – Cómo minimizar la presión del sistema de aire comprimido.
- Departamento de Energía de Estados Unidos (DOE), Centro de Soluciones Better Buildings/Better Plants. Guía rápida para sistemas de aire comprimido: reglas prácticas para la búsqueda de oportunidades de ahorro de energía.
- Frey, B., Haynie, M. y Psaras, J. Patente de Estados Unidos US4439213A, Sistema de generación de nitrógeno con regeneración del secador por cambio de presión (y la patente correspondiente de la misma familia Patent CA1201663A).
- Emanuel, G. et al. Patente de Estados Unidos US4725293A, Sistema de control del caudal de aire de alimentación de un generador de nitrógeno.
- Kumar, R. et al. Patente de Estados Unidos US5032150A, Ciclo de adsorción por cambio de presión e igualación de pulsaciones.
- Smolarek, J. et al. Patente de Estados Unidos US5711787A, Parámetros de presión y temperatura del aire de alimentación en un proceso de adsorción por cambio de presión.
- Wiki de aire comprimido de Atlas Copco. Generador de nitrógeno PSA: cómo funciona la adsorción por cambio de presión y Dimensionamiento de instalaciones de compresores a gran altitud.
- Holtec Gas Systems. Consulte Comparación de tecnologías para la generación de nitrógeno en sitio y guía introductoria sobre lechos de carbón activado.
- Plant Engineering. Consulte Cómo mejorar la eficiencia y el rendimiento con compresores elevadores de presión de aire comprimido en plantas modernas.
// SYS-DOC: POR QUÉ ESCRIBO ESTO
[01] Acerca de PanGeng
PanGeng es un fabricante de compresores industriales de gas con sede en Bengbu, Anhui, China. Desde 2009, nos especializamos en el diseño, la investigación y desarrollo, la producción y la fabricación de sistemas de compresión de gas personalizados para aplicaciones en yacimientos petrolíferos, la industria química, el sector energético, el hidrógeno, el nitrógeno, el biogás y el aire industrial.
[02] Nuestra experiencia
Redactamos guías sobre compresores basadas en nuestra experiencia real en fabricación e ingeniería. Abarcan compresores de hidrógeno, compresores de nitrógeno, compresores elevadores de presión, compresores de aire de media y alta presión, sistemas de inyección de nitrógeno para yacimientos petrolíferos, compresores de biogás y soluciones de compresión personalizadas OEM/ODM.
Nuestro equipo de ingeniería brinda asistencia a los clientes desde el análisis de la aplicación y la selección del compresor hasta la producción, las pruebas en fábrica, la puesta en marcha, los repuestos y el servicio posventa.
[03] Por qué puede confiar en este contenido
La información técnica de nuestros artículos se basa en la experiencia interna de PanGeng en diseño y fabricación de compresores, las capacidades actuales de nuestros productos y el apoyo que brindamos en proyectos para clientes industriales de todo el mundo. Nuestro objetivo es ayudar a los compradores a comprender los tipos de compresores, los rangos de presión, los requisitos de los gases, las opciones de personalización y los costos operativos a largo plazo antes de tomar una decisión de compra.
PERFIL DE CONTACTO
FUENTE AUTORIZADA
NOMBRE
Equipo de ingeniería de PanGeng
MARCA
PanGeng
PAÍS
China
MODELO
B2B / OEM & ODM
CORREO ELECTRÓNICO
pg20090705@163.com
TELÉFONO
0552-4958225
SITIO WEB
pgcompress.com
Related Posts
Trending now