Contacter Pangeng

Dimensionnement du compresseur d’air d’alimentation N2 : architecture, prétraitement et déclassement

Contents
show
La plupart des échecs lors de la mise en service d’une installation d’azote ne sont pas dus à une erreur de calcul du débit d’azote avec un facteur air incorrect. Ils surviennent au niveau de la tuyauterie entre le refoulement du compresseur et l’entrée du générateur. Considérer le dimensionnement du compresseur d’air d’alimentation N2 comme une simple recherche dans un catalogue ne tient pas compte de la purge de régénération de 15 %-18 % des sécheurs à dessiccant sans chaleur, de la perte de pression de 0,5-1,0 bar (7-15 psi, mesurée en livres par pouce carré) dans les tours de coalescence et de charbon, ni de la baisse de densité barométrique qui prive les systèmes d’air d’un débit suffisant lors des après-midi chauds d’été.
Ce guide de dimensionnement vous aide à choisir un compresseur d’air en évaluant les facteurs à prendre en compte : budgets de purge selon le prétraitement, déclassement thermique combiné et choix de la répartition de pression entre l’ensemble compresseur d’air principal et les surpresseurs d’azote en aval. Si vous souhaitez utiliser notre calculateur de débit d’air en cfm ou la feuille de calcul de référence du facteur air en sept étapes, commencez par notre feuille de calcul de dimensionnement du compresseur d’air d’alimentation N2. Suivez les bonnes pratiques d’ingénierie ci-dessous pour confirmer la capacité totale des compresseurs d’air et définir les spécifications d’approvisionnement multi-fournisseurs.
Principaux enseignements techniques pour les systèmes d’alimentation en N2
- Les conditions de référence créent un déficit volumétrique caché de 7,3 %, car le débit d’air libre (FAD) d’un ensemble compresseur évalué selon ISO 1217 (20 °C,
1 bar(a)) est supérieur d’environ 7,3 % en volume aux capacités des générateurs d’azote exprimées en mètres cubes normaux européens (Nm³/hà 0 °C,1,01325 bar(a)) ou en litres par seconde. - Le prétraitement consomme à la fois de la pression et du débit : atteindre la classe de pureté ISO 8573-1:2010 [1:2:1] exige souvent d’ajouter environ 7 %–18 % au débit brut pour les sécheurs d’air à dessiccant, ainsi que 0,5–1,0 bar (7–15 psi) pour les filtres à particules, les filtres coalescents et les lits de charbon actif.
- Les compresseurs à vis lubrifiés nécessitent des tours de charbon garnies, car les éléments coalescents standard de 0,01 µm capturent les aérosols liquides à 0,0008 ppm, tandis que les vapeurs d’hydrocarbures traversent les éléments. Les filtres à charbon en cartouche installés en ligne offrent un temps de séjour insuffisant ; un lit complet de granulés de charbon actif est donc indispensable avec un compresseur lubrifié.
- Maintenir l’air d’alimentation primaire sous
13 bar(g)réduit les coûts d’exploitation et le coût total de possession : augmenter la pression de refoulement primaire ajoute environ 1 % de puissance à l’arbre par tranche de 2 psi (0,14 bar) sur l’ensemble du flux d’air. Pour les applications au-dessus de13 bar(g), associez un compresseur d’air d’alimentation à8–10 bar(g)à un surpresseur d’azote en aval.
Définir les limites de fourniture de l’air d’alimentation jusqu’à l’azote avant le dimensionnement
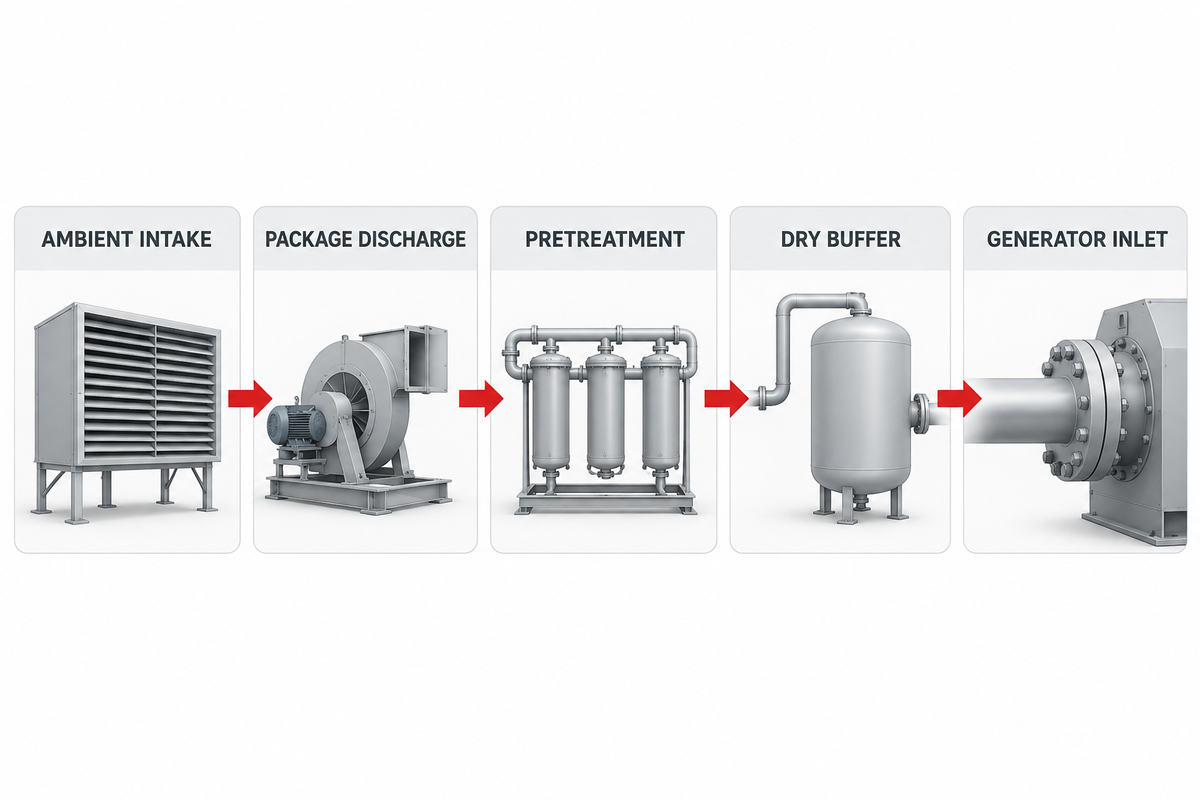
Une spécification fiable de N2 pour le dimensionnement du compresseur d’air d’alimentation commence par la définition de cinq limites de fourniture physiques, du filtre d’admission d’air ambiant à la bride d’entrée du générateur d’azote. Le choix du compresseur d’air et de sa taille nécessite de connaître les pertes de débit entre les composants, car le débit requis dépend de chaque vanne et de chaque récipient sous pression de la chaîne. Lorsqu’un acheteur reprend un seul chiffre de débit d’une brochure et le transmet à un commercial en air comprimé, ni l’un ni l’autre ne sait si la purge du sécheur ou la perte de pression différentielle des filtres est incluse, ce qui laisse l’installation avec un compresseur sous-dimensionné et des arrêts imprévus.
Dans les systèmes d’air industriels, les fabricants indiquent le débit de l’ensemble compresseur à la borne de refoulement selon les conditions de référence de l’annexe C (vitesse fixe) ou de l’annexe E (vitesse variable) de la norme ISO 1217 : 20 °C (68°F), 1,0 bar(a) (14,5 psia) et environ 0 % d’humidité relative. Le sigle cfm signifie pieds cubes par minute ; les fiches nord-américaines indiquent scfm et psi, tandis que les fiches européennes des générateurs d’azote expriment le débit requis en Nm³/h, rapporté à 0 °C (32°F) et 1,01325 bar(a). Selon la loi des gaz parfaits, 100 Nm³/h de gaz sec à 0 °C se dilatent jusqu’à 107,3 m³/h à 20 °C et 1,0 bar(a). Si les deux fiches ne sont pas ramenées aux mêmes conditions, le système présente un déficit d’environ 7,3 % avant même de vérifier que le compresseur peut couvrir la demande de pointe.
De plus, la commande en boucle fermée du compresseur et la régulation du débit du générateur, par exemple l’architecture à rétroaction par capteur d’oxygène et à orifice limiteur de débit décrite dans le brevet américain US4725293A, modulent dynamiquement le débit d’aspiration et la pression afin de maintenir la pureté du produit malgré les variations de charge. Parallèlement, la pureté de l’air arrivant à cette vanne de régulation doit respecter les seuils de contaminants de la norme ISO 8573-1:2010 pour empêcher l’humidité et les hydrocarbures d’atteindre les médias de séparation. Le tableau ci-dessous définit les cinq limites de fourniture et distingue ce que le compresseur délivre à sa borne du gaz conditionné net qui entre dans les lits de séparation.
| Point de limite de fourniture | Emplacement physique | Norme de référence / base de calcul | Pression et état thermique typiques | Responsabilité du débit et des pertes |
|---|---|---|---|---|
| BL-1 : prise d’air ambiant | Bride du filtre d’admission d’air du compresseur | Pression barométrique du site, température ambiante en °C et humidité relative | 0,70–1,013 bar(a) ; -10°C à +45°C |
Débit massique de référence à l’aspiration ; soumis à la ΔP du filtre d’admission (25–50 mbar) et au déclassement lié à l’altitude du site. |
| BL-2 : refoulement de l’ensemble compresseur | Sortie du refroidisseur final / bride de sortie de l’ensemble compresseur | Débit d’air libre (FAD) selon l’annexe C/E de l’ISO 1217 | 7,5–13,5 bar(g) ; approche de +8°C–15°C par rapport à l’ambiante |
Débit brut du compresseur (Q_gross) ; souvent saturé à 100 % de vapeur d’eau et contenant des condensats en vrac. |
| BL-3 : réservoir humide et prétraitement | Réservoir d’air humide, préfiltres, sécheur d’air et tour de charbon | Classe de pureté visée selon ISO 8573-1:2010, [1:2:1] ou [1:4:1] |
ΔP cumulée de 0,5–1,0 bar (7–15 psi) dans les éléments | Entraîne souvent une perte d’environ 0,5 %–2 % par la purge des condensats (sécheur frigorifique) ou une purge de régénération d’environ 7 %–18 % (sécheur à dessiccant). |
| BL-4 : tampon d’air sec et régulation du débit | Réservoir d’air de procédé sec et régulateur de pression / tuyère sonique | Code ASME Section VIII pour le réservoir ; dimensionnement de l’orifice sonique | 7,0–12,5 bar(g) ; température stabilisée de 10°C–35°C |
Absorbe les pointes cycliques d’égalisation du PSA afin que le débit de pointe ne dépasse pas les limites de vitesse du sécheur. |
| BL-5 : bride d’entrée du générateur | Vanne d’entrée du skid PSA ou collecteur du module à membranes | Fiche technique du fabricant du générateur (Nm³/h ou SCFM) |
Minimum 6,5–10,0 bar(g) (PSA) ou 8,0–12,5 bar(g) (membrane) |
Air d’alimentation net, sec et sans huile (Q_net_gen) disponible pour produire le débit d’azote spécifié. |
Dimensionner la ligne de prétraitement ISO 8573-1 et prévoir la purge du sécheur
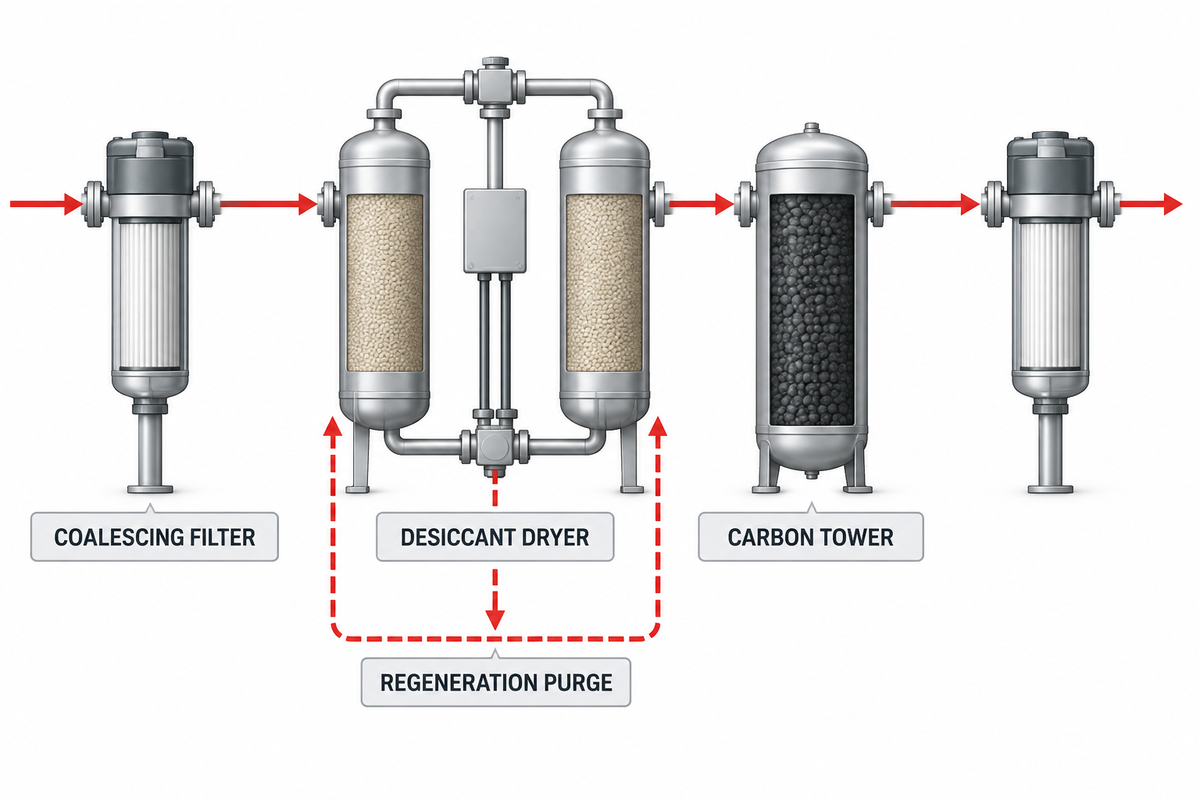
Une fois les limites de fourniture définies, l’étape suivante consiste à établir le budget de débit d’air libre brut corrigé du prétraitement. Le débit en cfm requis dépend des pertes liées à la purification en aval. Chaque mètre cube d’air sortant du refroidisseur final du compresseur est souvent saturé à 100 % de vapeur d’eau et contient des aérosols de lubrifiant, des vapeurs d’hydrocarbures et des particules de tartre provenant des tuyauteries. Selon l’édition 3 de la norme ISO 8573-1:2010, la pureté de l’air comprimé est définie par trois chiffres entre crochets [Particules : Eau : Huile totale]. Les skids de production d’azote exigent souvent la classe [1:4:1] (PSA en intérieur avec un point de rosée sous pression de +3°C) ou la classe [1:2:1] (point de rosée sous pression de -40°C pour les tuyauteries en ambiance froide, le PSA de très haute pureté ou les membranes à fibres creuses).
Chaque étage de purification impose une pénalité de débit et de pression, ce qui exige un débit en cfm supérieur de la part du compresseur. Un sécheur frigorifique consomme très peu d’air comprimé (environ 0,5 %–1,5 % avec des purges de condensats sans perte ou temporisées) et entraîne une perte de pression de 0,15–0,25 bar (2–3,5 psi), mais il ne peut refroidir l’air qu’à un point de rosée sous pression de +3°C (37,4°F). Lorsque les spécifications exigent un point de rosée de -40°C (-40°F), un sécheur à dessiccant sans chaleur à deux tours évacue souvent environ 15 %–18 % du flux d’air comprimé vers l’atmosphère pour régénérer son lit d’alumine ou de tamis moléculaire hors service, tandis qu’un sécheur à purge par surpresseur chauffé consomme encore environ 7 %–8 % de purge de refroidissement pendant le décapage du lit.
Une autre solution d’ingénierie éprouvée, décrite à l’origine dans le brevet américain US4439213A, couple un sécheur à adsorption modulée en pression directement aux tours d’azote PSA. Le gaz de purge sec, enrichi en oxygène et évacué par les récipients PSA régénère le sécheur d’air en amont, supprimant ainsi la purge dédiée du sécheur à air comprimé tout en utilisant souvent moins d’environ 30 % de purge interne d’azote. Toutefois, avec des sécheurs autonomes standard, le débit brut du compresseur (Q_gross) doit respecter l’équation du budget de prétraitement :
Formule du budget de débit d’air libre brut corrigé du prétraitement :
Où
Q_gross_FAD = (Q_N2 × AF_temp × K_ref) / [ (1 - f_purge - f_drain) × K_site ]Où
Q_N2 désigne le débit d’azote requis, AF_temp le facteur d’air corrigé en fonction de la température, K_ref le facteur de conversion des conditions de référence du générateur vers celles de l’ISO 1217 (1.073 de 0°C à 20°C), f_purge la fraction de purge du sécheur à dessiccant (0.00 à 0.18), f_drain la perte due à la purge des condensats (0.005 à 0.015) et K_site le facteur de densité selon l’altitude et les conditions ambiantes.
| Architecture de la ligne de prétraitement | Classe cible selon ISO 8573-1:2010 | Étages de filtration des particules et de l’huile | Perte de débit due à la purge du sécheur / à la purge des condensats | Perte de pression entre l’état propre et le remplacement (ΔP) |
|---|---|---|---|---|
| Ligne A : PSA standard en intérieur (sécheur frigorifique + tour de charbon) |
Classe [1 : 4 : 1](≤0,1 µm, point de rosée sous pression de +3°C, ≤0,01 mg/m³ d’huile) |
Séparateur d’eau en vrac + préfiltre de 1,0 µm + filtre coalescent de 0,01 µm + lit garni de charbon actif | Souvent 0,5 %–1,5 % (purge des condensats uniquement) |
0,35 bar à l’état propre → 0,75 bar (5–11 psi) au remplacement des éléments |
| Ligne B : PSA haute pureté / climat froid (sécheur à dessiccant sans chauffage + tour de charbon) |
Classe [1 : 2 : 1](≤0,1 µm, -40 °C PDP, ≤0,01 mg/m³ d’huile) |
Filtres coalescents de 1,0 µm et 0,01 µm + sécheur à dessiccant sans chauffage à deux tours + tour de charbon actif + postfiltre à poussières de 1,0 µm | Souvent 15,0 %–18,0 % (purge continue par dépressurisation) |
0,50 bar à l’état propre → 1,00 bar (7–15 psi) au remplacement des éléments |
| Ligne C : skid à membranes de grande capacité / à haute efficacité énergétique (sécheur à dessiccant avec purge par soufflante chauffée) |
Classe [1 : 2 : 1](≤0,1 µm, -40 °C PDP, ≤0,01 mg/m³ d’huile) |
Deux étages de filtration coalescente + sécheur à dessiccant avec soufflante électrique externe + tour de charbon + filtre de finition de 0,01 µm | Environ 7,0 %–8,0 % (purge pour le décapage et le refroidissement du lit) |
0,45 bar à l’état propre → 0,90 bar (6,5–13 psi) au remplacement des éléments |
| Ligne D : sécheur régénéré par le gaz résiduaire du PSA (régénération intégrée par le perméat) |
Classe [1 : 2 : 1](≤0,1 µm, -40 °C PDP, ≤0,01 mg/m³ d’huile) |
Préfiltres coalescents + sécheur à adsorption modulée en pression, régénéré par le gaz d’échappement du PSA enrichi en O₂ (US4439213A) | Valeur nominale : 0,5 %–1,0 % (aucune purge supplémentaire du sécheur d’air d’alimentation) |
0,40 bar à l’état propre → 0,80 bar (6–12 psi) à travers les lits |
Pourquoi les lits de tamis moléculaire au carbone et les fibres membranaires se détériorent-ils même derrière des filtres coalescents ?
Les lits de tamis moléculaire au carbone (CMS) et les fibres de membrane polymère se détériorent pour la même raison, même avec des filtres coalescents standard : les filtres coalescents mécaniques capturent les gouttelettes d’huile liquide et les aérosols, mais les vapeurs d’hydrocarbures traversent les filtres sous forme gazeuse. Comme le montrent les analyses industrielles des dommages causés aux tamis moléculaires au carbone, les molécules d’huile et d’humidité obstruent les micropores du tamis, entraînant une baisse irréversible de la pureté, des silencieux de purge d’azote huileux et des poussières noires de carbone à la sortie du PSA.
Même un élément coalescent haute efficacité de 0,01 µm qui réduit les aérosols d’huile liquide à moins de 0,0008 ppm laisse de la vapeur d’huile résiduelle dans le flux d’air chaud. En outre, les guides techniques sur la production d’azote sur site soulignent que les petites cartouches de charbon actif à visser ne suffisent pas à protéger un générateur d’azote : la faible profondeur de leur lit ne permet pas d’assurer le temps de contact du gaz de 2,5–4,0 secondes nécessaire à l’adsorption de toutes les vapeurs d’hydrocarbures. Avec un compresseur à vis lubrifié, il faut installer une tour de charbon actif à lit complet, remplie de granulés de charbon, en aval du sécheur et du filtre coalescent.
Corriger les valeurs nominales des compresseurs au niveau de la mer selon l’altitude, la chaleur ambiante et la température d’aspiration
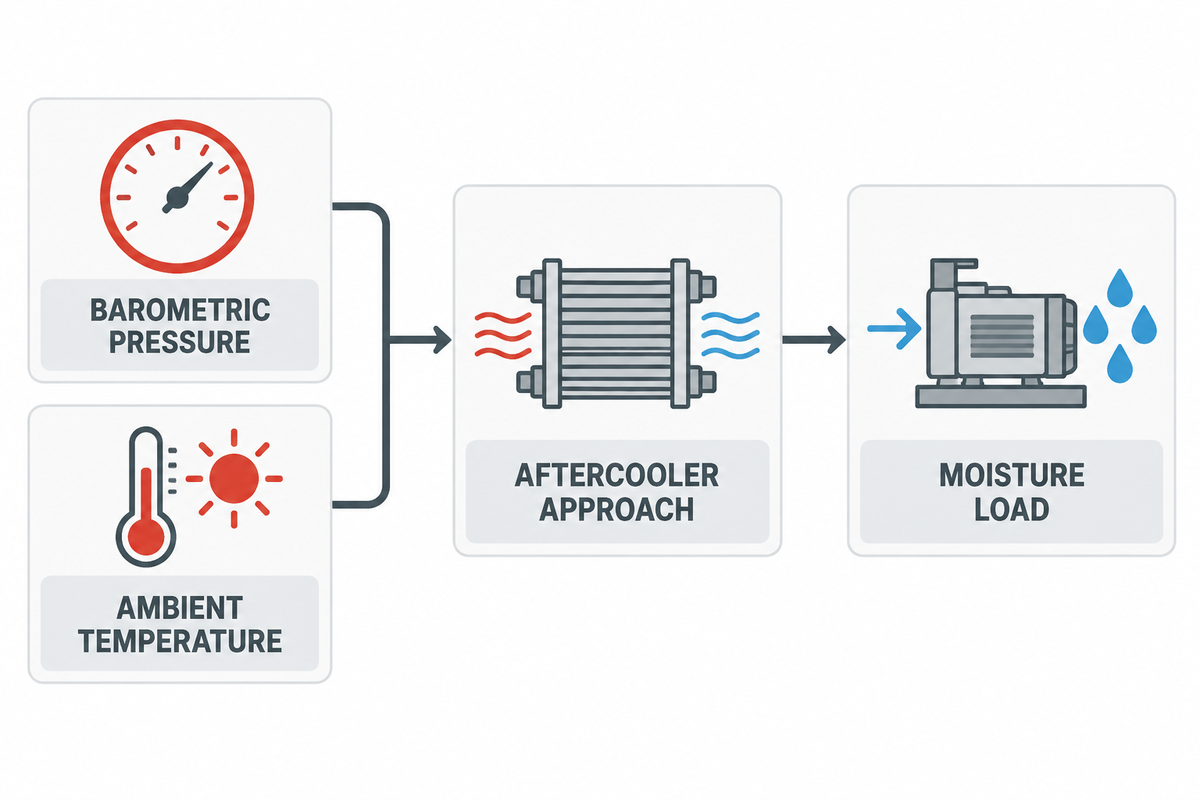
Choisir un compresseur à partir d’un tableau de catalogue établi au niveau de la mer, sans appliquer le déclassement selon le site, garantit des goulots d’étranglement de la production en été. Comme les systèmes de séparation de l’azote reposent sur le débit massique plutôt que sur le volume balayé brut, l’altitude et la chaleur ambiante pénalisent la ligne d’air d’alimentation à trois niveaux liés : baisse de la densité de l’air aspiré par le compresseur, hausse de la température de sortie après le refroidisseur final et augmentation des facteurs de correction de l’humidité et de la température dans le sécheur et le générateur d’azote.
Premièrement, à mesure que l’altitude augmente, la pression barométrique passe de 1,013 bar(a) (14,7 psia) au niveau de la mer à environ 0,85 bar(a) à 1 500 m et 0,70 bar(a) (10,1 psia) à 3 000 m (10 000 ft). Un compresseur à vis rotatif volumétrique aspire le même débit géométrique en pieds cubes par minute d’air ambiant, mais la baisse de densité de l’air réduit souvent le débit massique fourni (Nm³/h ou scfm) d’environ 15 %–30 % en haute altitude, comme l’indiquent les recommandations de dimensionnement des compresseurs en haute altitude. Dans le même temps, la faible densité de l’air ambiant réduit le débit massique de refroidissement des ventilateurs sur les moteurs refroidis par air et les refroidisseurs d’huile.
Deuxièmement, la température d’aspiration modifie directement la puissance et la charge du sécheur. Selon la fiche pratique du U.S. Department of Energy Better Plants sur l’air comprimé, environ 80 % de l’énergie électrique consommée par un compresseur est transformée en chaleur. Abaisser de 10°F (5,6°C) la température de l’air à l’aspiration du compresseur permet souvent d’économiser environ 2 % d’énergie. À l’inverse, lorsque la température ambiante du local du compresseur atteint 40°C (104°F) et que le refroidisseur final refroidi par air fonctionne avec une approche de 10°C, l’air comprimé entre dans le sécheur frigorifique à 50°C (122°F) au lieu des 35°C (95°F) nominaux. Cette hausse de 15°C fait plus que doubler la charge de vapeur d’eau entraînée, dépasse la capacité du circuit frigorifique du sécheur, porte le point de rosée sous pression au-dessus de +10°C et réduit souvent de 8 %–15 % supplémentaires la capacité du tamis moléculaire au carbone du PSA.
| Scénario de conditions du site industriel | Pression barométrique et température ambiante | Coefficient de débit massique à l’aspiration (par rapport à l’ISO 1217) | Température en sortie du refroidisseur final (approche de 10°C) | Charge d’humidité du sécheur et pénalité sur le facteur d’air du générateur |
|---|---|---|---|---|
| Référence de base (ISO 1217) | 1,000 bar(a) à 20°C (68°F) |
1,000× (référence du débit d’air libre nominal du catalogue) |
30°C (86°F) | Charge d’humidité de 1,00× ; facteur d’air du générateur de 1,00×. |
| Installation côtière chaude (été au niveau de la mer) | 1,013 bar(a) à 40°C (104°F) |
0,936× (perte de densité thermique d’environ -6,4 %) |
50°C (122°F) | Charge de vapeur d’eau de 2,45× ; refroidisseur final/sécheur surdimensionné requis, ainsi qu’un facteur d’air du PSA de 1,08×–1,12×. |
| Installation tempérée en haute altitude (1 500 m) | 0,846 bar(a) à 25°C (77°F) |
0,832× (déclassement combiné d’environ -16,8 %) |
35°C (95°F) | Charge de vapeur d’eau de 1,30× par unité de masse ; déplacement volumétrique brut du compresseur de 1,20× requis. |
| Site minier / désertique en haute altitude (3 000 m) | 0,701 bar(a) à 35°C (95°F) |
0,667× (déclassement combiné d’environ -33,3 %) |
45°C (113°F) | Charge d’humidité de 1,95× par kg d’air sec ; refroidisseur final refroidi par eau ou refroidissement complémentaire par groupe froid recommandé. |
Adapter les enveloppes de pression et de température aux architectures PSA et à membranes
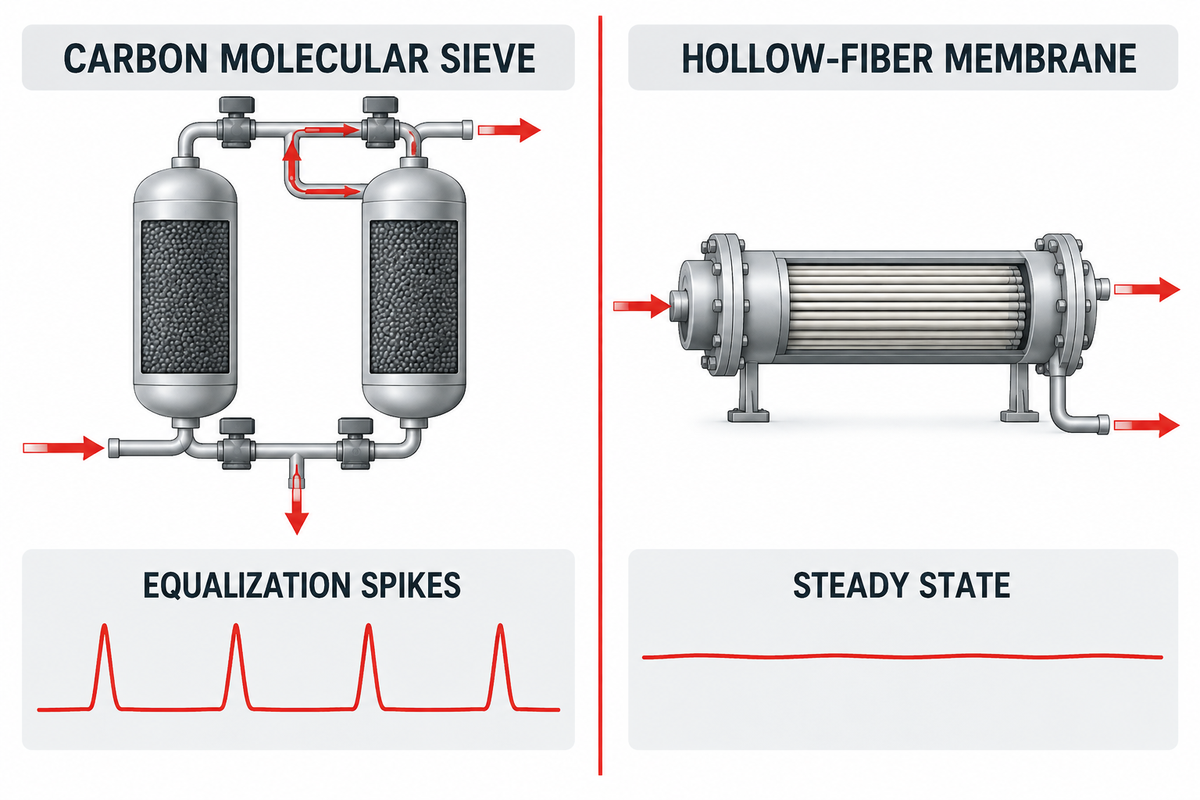
Les générateurs d’azote ne sollicitent pas tous le compresseur d’air d’alimentation de la même façon selon les applications. Il est essentiel de comprendre les différences de service entre les systèmes d’adsorption modulée en pression (PSA) à tours de tamis moléculaire au carbone et les séparateurs à membranes à fibres creuses pour choisir les exigences de pression du compresseur et son système de régulation thermique, car chaque technologie a des besoins spécifiques en psi.
Dans un système PSA, l’air comprimé circule alternativement entre deux récipients adsorbeurs remplis de tamis moléculaire au carbone. Comme l’expliquent les analyses techniques de l’adsorption PSA, les pores du tamis séparent les gaz selon leur cinétique en fonction d’une différence de diamètre de 0.18 Å : les molécules d’oxygène (3.46 Å) sont retenues tandis que les molécules d’azote (3.64 Å) traversent le tamis, dans une plage de fonctionnement de 4–13 bar (58–188 psig) et de 10–25°C (50–77°F). De même, le brevet américain US5711787A montre que les cycles de séparation par variation de pression nécessitent des plages étroites de pression d’alimentation et de température afin d’éviter de fortes pénalités sur le facteur de taille du lit (BSF) et le taux de récupération. Comme les tours PSA basculent toutes les 45–90 secondes, le compresseur est soumis à une demande de débit cyclique et pulsatoire.
À l’inverse, les modules à membranes à fibres creuses ne comportent pas de vannes de cycle mobiles et prélèvent un flux d’air régulier et constant. Toutefois, la perméation à travers la membrane repose sur la force motrice de la pression partielle décrite par la loi de Fick, de part et d’autre des parois des fibres polymères (pureté souvent comprise entre 95 % et 99,5 %). Les membranes nécessitent souvent une pression de refoulement plus élevée, généralement 8,5–13,5 bar(g) (125–195 psig), pour répondre aux exigences de pression du module. Un réchauffeur électrique de procédé placé à l’entrée du skid maintient l’air d’alimentation à 35–50°C (95–122°F), ce qui augmente la capacité de perméation des fibres au prix d’une perméation légèrement supérieure de l’oxygène. Comme le soulignent les discussions techniques sur la compression des gaz d’Eng-Tips, si un générateur à membranes exige une pression de 145 psig (10 bar(g)) à l’entrée du module et que la préfiltration entraîne une perte de 15 psi, le compresseur d’alimentation doit fournir 160 psig (11 bar(g)) à sa bride de refoulement.
| Paramètre de fonctionnement | Système PSA à tamis moléculaire au carbone (CMS) | Séparateur à membrane à fibres creuses | Incidence sur le choix du compresseur d’air d’alimentation |
|---|---|---|---|
| Plage de pureté économique | Souvent 98,0 % à 99,999 % de N₂ (10 ppm d’O₂) | Souvent 95,0 % à 99,5 % de N₂ | Le PSA domine les applications électroniques, laser et chimiques de haute pureté ; les membranes conviennent souvent aux atmosphères inertes à 95 %–99 % et à la purge de pneus et de canalisations. |
| Plage optimale de pression d’entrée | 6,5–10,0 bar(g) (95–145 psig) ; max. 13 bar(g) |
8,0–13,5 bar(g) (115–195 psig) ; jusqu’à 15 bar(g) |
Les membranes nécessitent souvent un étage de compression à vis de 10–13 bar pour réduire au minimum le nombre de faisceaux de fibres. |
| Température optimale d’alimentation | 10°C–25°C (50°F–77°F) ; les performances diminuent au-dessus de 35°C |
35°C–50°C (95°F–122°F) avec le réchauffeur de réglage du skid |
Le PSA exige une faible température d’approche au refroidisseur final ; les membranes nécessitent un air sans liquide à l’entrée d’un réchauffeur en ligne. |
| Profil de prélèvement du débit | Cyclique, avec des pointes d’égalisation abruptes de 2×–3× |
Régime continu et stable, sans pulsations | Le PSA nécessite des réservoirs d’air humide et sec pour amortir les fluctuations ; les membranes exigent une régulation précise de la pression par variateur de vitesse. |
| Sensibilité aux contaminants | Empoisonnement irréversible du CMS par la vapeur d’huile ou l’eau liquide | Plastification des fibres par les composés aromatiques ou la vapeur d’huile ; gonflement par l’eau liquide | Les deux technologies exigent une filtration de l’huile de classe 1 selon ISO 8573-1:2010 et une marge de point de rosée sous zéro. |
Choisir entre un raccordement au réseau d’air existant et un skid dédié d’air d’alimentation
Que demandent le plus souvent les responsables d’usine ? Ils veulent souvent savoir s’ils peuvent raccorder un collecteur de réseau existant au lieu d’acheter un compresseur dédié à un nouveau générateur d’azote. Dans un atelier où un compresseur général alimente tout le monde, les ingénieurs se contentent parfois de compter les outils ou les applications, d’évaluer leur fréquence d’utilisation et d’observer leur durée de fonctionnement. Le raccordement d’une charge de séparation des gaz continue 24/7 à un collecteur partagé avec des outils et des machines pneumatiques provoque souvent des alarmes de basse pression et des déclenchements liés à la pureté.
Commencez par mesurer les pertes réelles dans le réseau. Selon la fiche-conseil n° 3 du département de l’Énergie des États-Unis sur l’air comprimé, même une installation industrielle bien entretenue perd souvent environ 5 %–10 % du débit total de son système d’air comprimé à cause des fuites dans le réseau de distribution, tandis que les conduites mal entretenues en perdent régulièrement environ 20 %–30 %. Deuxièmement, les réseaux généraux d’usine sont dimensionnés en fonction des besoins intermittents des outils pneumatiques, exprimés en cfm. Les meuleuses, clés à chocs ou vérins de ensachage fonctionnent souvent avec un facteur de service de 15 %–30 %, tandis qu’un générateur d’azote prélève un débit nominal continu correspondant à 100 % de ses besoins en cfm et en psi. Si les machines pneumatiques font chuter la pression du réseau sous 6,5 bar(g) (95 psig), ne serait-ce que pendant 30 secondes, la vitesse dans les lits PSA augmente brusquement et l’oxygène passe dans le réservoir de produit. Pour comparer plus largement les réseaux de service de l’usine, consultez notre guide d’ingénierie des systèmes industriels d’air comprimé.
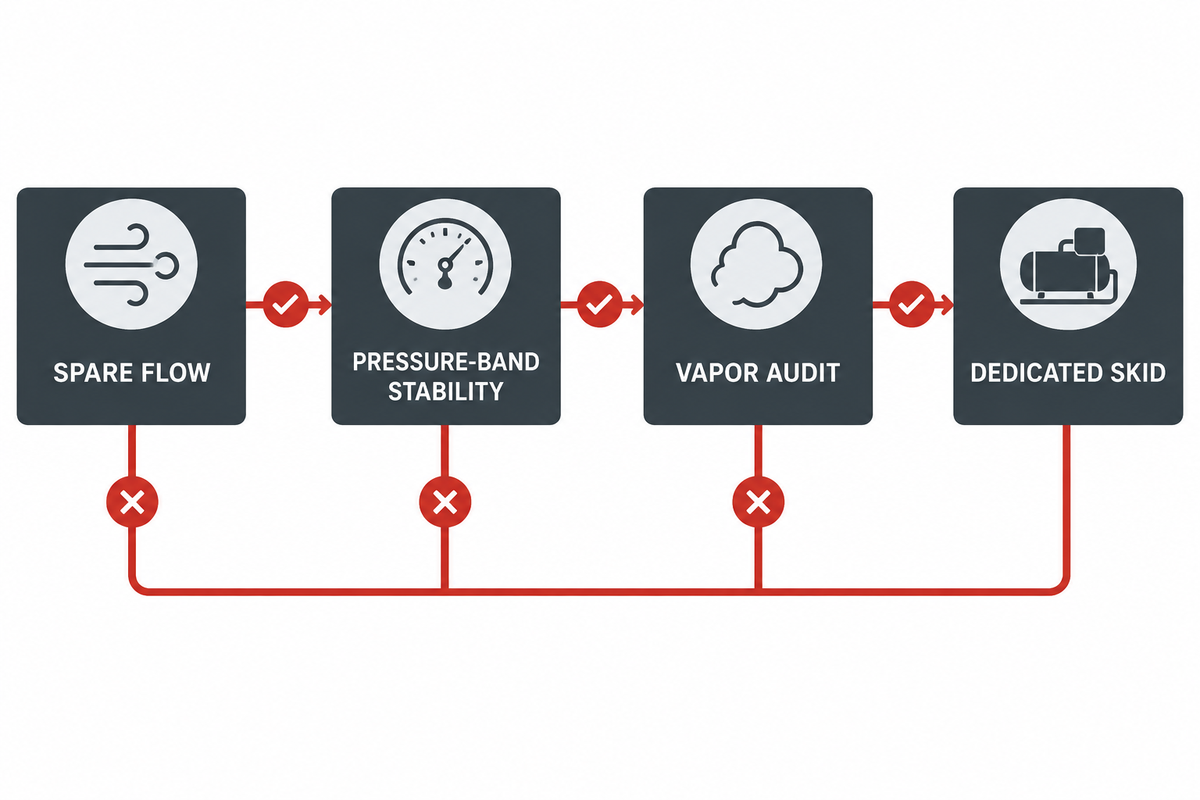
Arbre de décision : raccordement au réseau ou skid dédié (audit d’ingénierie en 4 étapes)
- À l’étape 1 (débit de réserve vérifié sur 7 jours), les données enregistrées pendant 7 jours démontrent-elles que la capacité minimale disponible dans le réseau dépasse
1,25 × Q_gross_FADpendant les périodes de production de pointe, en tenant compte d’une marge habituelle de 5 %–10 % pour les fuites de distribution ? Si non → Prévoyez un skid dédié de compression de l’air d’alimentation. - À l’étape 2 (stabilité de la plage de pression), la pression du réseau au point de raccordement envisagé reste-t-elle toujours supérieure à
P_gen_min + ΔP_pretreatment + 0,5 bar, sans baisse lors de la mise en marche de gros outils ou machines pneumatiques ? Si non → Prévoyez un skid dédié de compression de l’air d’alimentation (ou isolez le générateur en aval d’une vanne indépendante de maintien de pression et d’un réservoir tampon). - À l’étape 3 (contrôle des hydrocarbures et des vapeurs de silicone) , le réseau de l’usine est-il exempt de vapeurs issues de la dégradation de lubrifiants synthétiques, d’aérosols de silicone de démoulage et/ou de fumées d’échappement des prises d’air ? Est-il possible d’installer une tour dédiée de filtration par coalescence et de charbon actif en grains à l’entrée du skid d’azote ? Si non → Un ensemble compresseur dédié avec prise d’air canalisée est justifié.
- À l’étape 4 (adéquation de la plage de modulation et du calendrier d’exploitation) , le générateur d’azote fonctionne-t-il 24/7 alors que les compresseurs d’air principaux de l’usine s’arrêtent ou passent à vide le week-end, ce qui oblige un compresseur de 250 kW à fonctionner à environ 18 % de charge pour alimenter une unité d’azote de 45 kW ? Si oui → Un compresseur rotatif à vis à vitesse variable dédié est justifié.
Un compresseur à vis lubrifié par injection d’huile peut-il alimenter un générateur d’azote en toute sécurité ?
Oui. Un compresseur à vis avec injection d’huile peut alimenter efficacement et en toute sécurité un générateur d’azote PSA ou à membrane s’il est associé à une chaîne conçue d’étages de filtration et à une tour de charbon actif. Un compresseur sans huile de classe 0 n’est pas nécessaire pour toutes les installations, comme le montrent les analyses des besoins en air comprimé des générateurs d’azote.
En pratique, un compresseur à vis avec injection d’huile fonctionnant à 7,5–10 bar(g) coûte moins cher à l’achat, offre un meilleur rendement volumétrique et prolonge la durée de vie des paliers de son bloc-vis par rapport aux modèles à vis sèches, à condition que l’air au refoulement soit refroidi sous 35°C avant de traverser un préfiltre de 1,0 µm, un filtre coalescent de 0,01 µm, un sécheur et un réservoir de charbon actif en grains dimensionné pour une teneur résiduelle en hydrocarbures ≤0,003 mg/m³. À l’inverse, l’installation d’un compresseur sans huile ne supprime pas le besoin de filtration : dans les zones industrielles, l’air ambiant contient régulièrement 1–5 mg/m³ de gaz d’échappement de véhicules et d’hydrocarbures de solvants. Un compresseur sans huile comprime ces contaminants et les envoie directement dans le générateur d’azote si l’étage de charbon actif est supprimé.
Amortir les pulsations lors de la commutation des lits PSA grâce à des réservoirs d’air humide et sec
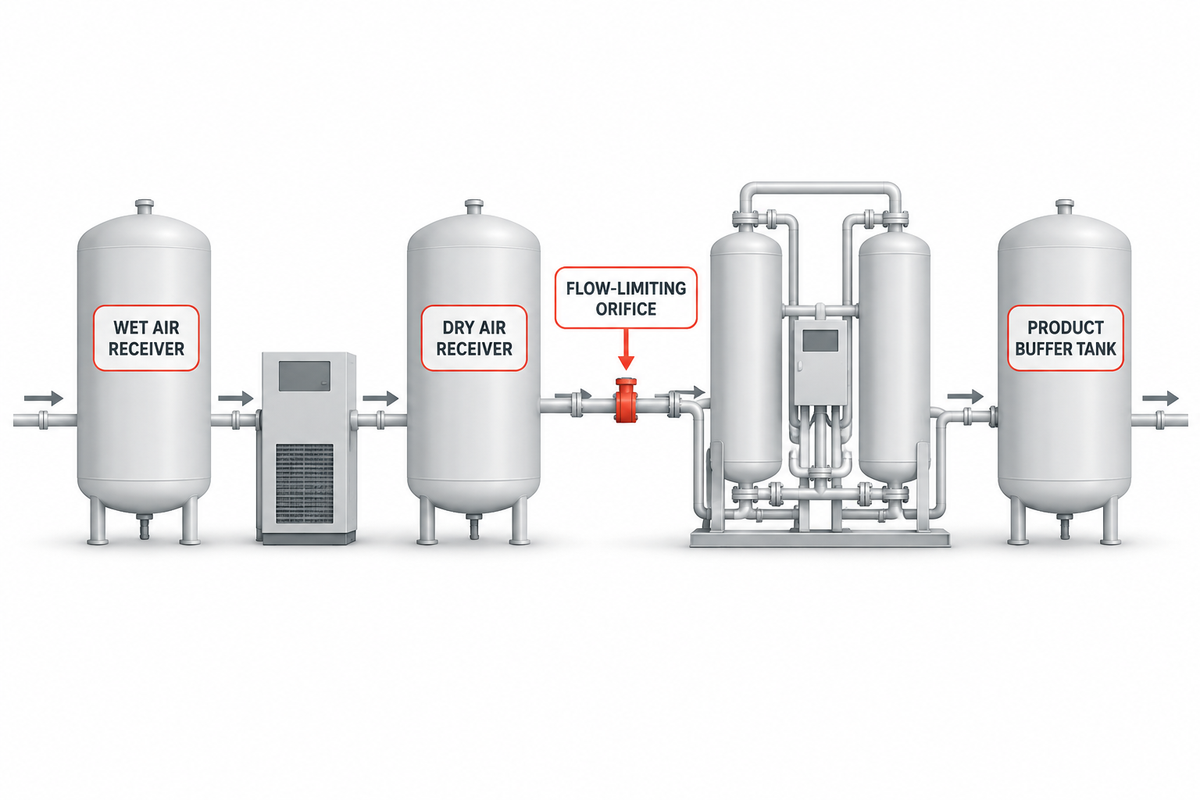
Dimensionner le débit du compresseur sans prévoir de réservoirs d’air humide et sec provoque une lutte hydraulique destructrice entre le déchargeur du compresseur, le sécheur d’air et les vannes du cycle PSA. Même si la fiche technique d’un générateur d’azote PSA indique une consommation moyenne d’air par heure ou par minute, son prélèvement réel est très irrégulier : pendant l’étape d’égalisation et de repressurisation du lit, qui dure 2–5 secondes, le débit d’air instantané vers la tour hors ligne grimpe à 2,5×–3,5× le débit moyen nominal.
Comme le montre le dispositif expérimental de cycle à adsorption modulée en pression du brevet américain US5032150A, des réservoirs anti-pulsations sont nécessaires pour amortir les variations cycliques de pression lors de la décompression, de l’égalisation et de la pressurisation, afin que le front d’adsorption traverse le lit de manière uniforme. À l’échelle d’une usine, comme l’expliquent les ingénieurs chimistes dans les échanges de Cheresources sur le dimensionnement des réservoirs d’air de procédé, répartir le stockage entre un réservoir d’air humide en amont du sécheur et un réservoir d’air sec en aval de la chaîne de purification permet de remplir deux fonctions mécaniques distinctes.
- À l’étage 1 (réservoir d’air humide entre le refroidisseur final et le sécheur), le récipient dissipe la chaleur par rayonnement, sépare les condensats en vrac (il élimine souvent environ 60 %–70 % de l’eau condensée avant les filtres coalescents) et sert de tampon pour les cycles en charge/à vide du compresseur. Règle de dimensionnement courante :
3–5 gallons par SCFM(0,4–0,7 m³ parm³/minFAD). - À l’étage 2 (réservoir d’air sec et orifice sonique entre la tour de charbon et le skid PSA), le récipient fournit le débit instantané élevé requis lors de la commutation des lits PSA. La pointe est ainsi prélevée dans le stock d’air sec au lieu de traverser le sécheur à dessiccant et la tour de charbon en amont à une vitesse trois fois plus élevée. L’installation d’un orifice limiteur de débit ou d’une vanne de régulation à l’entrée PSA, conformément au brevet américain US4725293A, limite la vitesse de repressurisation de pointe et évite la fluidisation du lit de dessiccant (« soulèvement du lit ») ainsi que l’entraînement de liquide par le filtre coalescent. Règle de dimensionnement courante :
4–6 gallons par SCFMde débit moyen d’air d’alimentation du PSA, avec une plage de pression en charge/à vide du compresseur réglée 0,8–1,2 bar (12–18 psi) au-dessus de la pression minimale régulée à l’entrée du PSA.
| Position et type de réservoir | Fonction d’ingénierie principale | Volume recommandé pour le dimensionnement | Plage de pression et réglage de commande | Mode de défaillance en cas d’absence ou de sous-dimensionnement |
|---|---|---|---|---|
| Réservoir d’air humide (sortie du compresseur → préfiltre/sécheur) |
Refroidit l’air saturé, sépare les masses d’eau liquide et évite les cycles courts du compresseur | V_wet ≥ (Q_FAD × t_cycle × P_atm) / ΔP_band(souvent 3–5 gal / SCFM) |
Vitesse fixe, commande en charge/à vide : plage de 0,7–1,0 bar ; vitesse variable : consigne PID ±0,15 bar |
Cycles rapides de mise en charge et à vide du compresseur, entraînement de mousse d’huile et préfiltres noyés. |
| Réservoir d’air de procédé sec (sortie de la tour de charbon → entrée PSA) |
Fournit le débit instantané nécessaire à la repressurisation du lit PSA sans accélérer l’écoulement dans le sécheur | V_dry ≥ (Q_gulp × t_repress) / (P_rec - P_gen_min)(souvent 4–6 gal / SCFM) |
Fonctionne à la pression de ligne maximale, en amont du régulateur de pression et de l’orifice sonique du skid | Usure des billes de dessiccant, pics de point de rosée, migration de poussière de charbon et déclenchements PSA pour basse pression. |
| Réservoir tampon d’azote produit (sortie PSA → conduite de procédé) |
Lisse les variations de pureté et de pression pendant la pause d’égalisation PSA de 2–4 s | Dimensionné pour un volume tampon de 60–180 secondes de débit d’azote vers le procédé | Le régulateur de contre-pression maintient une pression de distribution constante en aval | Baisse de pression en aval et pics transitoires d’oxygène lors de la commutation des lits. |
Répartir la compression entre l’ensemble de compression de l’air d’alimentation et les surpresseurs d’azote en aval
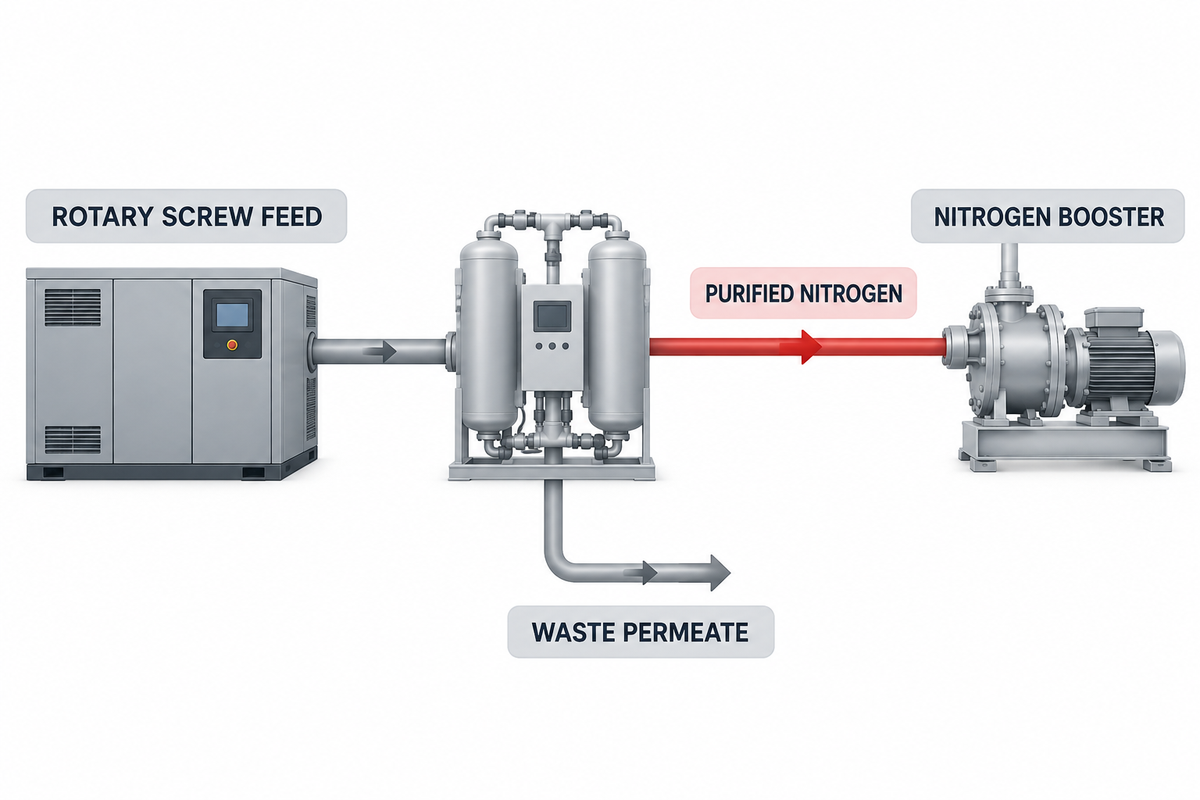
Une décision essentielle pour l’investissement et la consommation d’énergie sur le cycle de vie : la matrice de répartition des pressions entre air d’alimentation et surpresseur d’azote se pose dès qu’une application requiert de l’azote à moyenne ou haute pression, par exemple pour l’inertage d’un réacteur chimique à 16–25 bar(g), la découpe au laser à fibre à 25–40 bar(g) ou le remplissage de bouteilles et d’accumulateurs à 150–300 bar(g). Faut-il prévoir un compresseur d’air d’alimentation haute pression en amont du générateur d’azote, ou maintenir ce compresseur à la pression standard de l’usine (7,5–10 bar(g)) et ne comprimer que l’azote purifié dans un surpresseur en aval ?
La thermodynamique et la physique de la séparation plaident largement en faveur d’une répartition de la compression dès que la pression de distribution dépasse 10–13 bar(g) (145–190 psig). Premièrement, selon la fiche pratique du programme Better Plants du département de l’Énergie des États-Unis sur l’air comprimé, augmenter la pression au refoulement du compresseur ajoute environ 1 % à la consommation d’énergie pour chaque hausse de 2 psig (0,14 bar). À puissance moteur constante, un étage à vis rotatif à plus haute pression fournit aussi moins de pieds cubes par minute. Deuxièmement, comme l’explique l’analyse des surpresseurs d’air comprimé de Plant Engineering, comprimer l’intégralité du flux d’air primaire pour alimenter un seul point d’utilisation à haute pression gaspille toute l’énergie dépensée à comprimer le gaz qui n’atteint jamais le procédé.
Dans un système de production d’azote, les pertes sont amplifiées par le facteur d’air (AF). Pour produire 100 Nm³/h d’azote nominalement pur à 99,9 % avec un facteur d’air de 4.2:1, le compresseur d’air d’alimentation doit comprimer 420 Nm³/h d’air, dont 320 Nm³/h (environ 76 % du débit massique total) sont évacués dans l’atmosphère à ~0,2 bar(g) sous forme de perméat résiduel riche en oxygène. Comprimer les 420 Nm³/h d’air d’alimentation à 25 bar(g) ou 40 bar(g) revient à payer l’énergie mécanique de compression haute pression pour 320 Nm³/h de gaz résiduel immédiatement détendu et rejeté, tout en dépassant la pression nominale de 13 bar(g) des récipients standard des adsorbeurs PSA. Au lieu de cela, le compresseur à vis d’alimentation reste à 8–10 bar(g) et seul le flux de 100 Nm³/h de N₂ purifié est envoyé vers des compresseurs d’azote dédiés sans huile. On peut aussi choisir le compresseur à pistons ou à membrane adapté grâce à notre guide de sélection des surpresseurs d’azote haute pression. Cette configuration réduit fortement la puissance totale raccordée et protège le skid de séparation.
| Plage de pression de distribution cible du N₂ | Architecture de compression recommandée | Service du compresseur d’air d’alimentation en amont | Service du surpresseur de N₂ en aval | Principales raisons d’ingénierie et arguments de coût total de possession |
|---|---|---|---|---|
| Plage 1 : procédé basse pression ( 5,0–8,5 bar(g) / 73–123 psig) |
Compression à un seul étage, air d’alimentation uniquement (aucun surpresseur de N₂ requis) |
Compresseur à vis standard, pression au refoulement de 7,5–10,0 bar(g) |
Aucun (alimentation directe depuis le réservoir tampon de N₂) | Après une perte de charge de 1,0–1,5 bar dans le skid, la pression d’entrée du PSA/de la membrane suffit directement à alimenter la conduite de procédé en aval. |
| Plage 2 : distribution à pression élevée ( 8,5–11,5 bar(g) / 123–167 psig) |
Compresseur à vis d’air d’alimentation à moyenne pression (pas de surpresseur si le skid est conçu pour 13 bar) |
Ensemble compresseur à vis industriel de 10,5–13,0 bar(g) |
Aucun (vérifier que le code de construction du récipient PSA est prévu pour ≥13 bar(g)) |
Évite une deuxième machine tout en restant dans les limites habituelles des compresseurs à vis à un seul étage et des vannes PSA. |
| Plage 3 : découpe laser et autoclave ( 15–40 bar(g) / 218–580 psig) |
Architecture de compression répartie (obligatoire) (air d’alimentation à 8–10 bar + surpresseur de N₂ à pistons sans huile) |
Compresseur à vis standard de 8,0–10,0 bar(g), dimensionné pour Q_gross_FAD |
Surpresseur de N₂ à pistons sans huile à 2 étages (5–7 bar(g) à l’aspiration → 25–40 bar(g)) |
Ne comprime au-dessus de 10 bar que la fraction habituelle de N₂ produit, soit 20 %–35 % ; évite la surpression des récipients PSA et le gaspillage d’énergie pour le perméat d’O₂ évacué à l’évent. |
| Plage 4 : bouteilles haute pression / accumulateur ( 40–300 bar(g) / 580–4 350 psig) |
Architecture de compression répartie (obligatoire) (air d’alimentation à 8–10 bar + surpresseur à pistons ou à membrane à plusieurs étages) |
Compresseur à vis standard de 8,0–10,0 bar(g) + prétraitement de classe [1:2:1] |
Compresseur de N₂ sans huile à pistons ou à membrane, à 3 ou 4 étages | Maintient une masse volumique élevée à l’aspiration, de 5–8 bar(g), à l’entrée du premier étage du surpresseur. Cela réduit souvent d’environ 60 %–80 % la cylindrée du surpresseur et la taille du carter par rapport à une aspiration à la pression atmosphérique. |
Comparaison illustrative de la puissance à l’arbre (exemple d’ingénierie explicitement hypothétique) :
Considérons une ligne de découpe laser et d’inertage de récipients nécessitant 100 Nm³/h (63 SCFM) d’azote, pour deux puretés nominales (environ 99,5 % avec
• Cas A, compression haute pression hypothétique du flux total d’air (N₂ nominalement pur à 99,9 % et
• Cas B, architecture répartie entre air d’alimentation et surpresseur d’azote (N₂ nominalement pur à 99,9 % et
• Cas C, distribution à haute pression de
Considérons une ligne de découpe laser et d’inertage de récipients nécessitant 100 Nm³/h (63 SCFM) d’azote, pour deux puretés nominales (environ 99,5 % avec
AF = 3.2 contre 99,9 % avec AF = 4.2) et deux pressions de distribution (25 bar(g) contre 150 bar(g)), en tenant compte d’une marge habituelle de 10 % pour le sécheur et les références :• Cas A, compression haute pression hypothétique du flux total d’air (N₂ nominalement pur à 99,9 % et
25 bar(g)) : Comprimer à partir de la pression atmosphérique les 462 Nm³/h d’air brut d’alimentation jusqu’à 27 bar(g) dans un ensemble compresseur d’air à plusieurs étages nécessite environ 78 kW de puissance à l’arbre. Pourtant, 362 Nm³/h de ce gaz à 27 bar sont détendus et évacués sous forme de perméat résiduel d’oxygène.• Cas B, architecture répartie entre air d’alimentation et surpresseur d’azote (N₂ nominalement pur à 99,9 % et
25 bar(g)) : Comprimer 462 Nm³/h d’air brut d’alimentation à 8,5 bar(g) dans un compresseur à vis nécessite ~46 kW. Comprimer ensuite uniquement les 100 Nm³/h d’azote produit purifié, de 6,5 bar(g) à l’aspiration jusqu’à 25 bar(g), dans un surpresseur de N₂ à pistons sans huile nécessite ~6,5 kW, soit un total combiné de 52,5 kW (réduction illustrative de 25,5 kW, soit environ 32,7 % de la puissance à l’arbre ; plus de 200 000 kWh/an économisés pour 8 000 h/an de fonctionnement).• Cas C, distribution à haute pression de
150 bar(g) (N₂ nominalement pur à 99,5 %, 352 Nm³/h d’air brut d’alimentation) : Le compresseur à vis d’air d’alimentation à 8,5 bar(g) consomme ~35 kW, tandis que le surpresseur de N₂ à plusieurs étages (6,5 bar(g) à l’aspiration → 150 bar(g) sur un débit de 100 Nm³/h de N₂) consomme ~18,5 kW (soit 53,5 kW au total). En revanche, comprimer les 352 Nm³/h d’air à 150 bar dépasserait 118 kW et excéderait les pressions nominales habituelles des adsorbeurs PSA.
Définir les limites de fourniture de l’appel d’offres multi-fournisseurs sans lacunes de périmètre
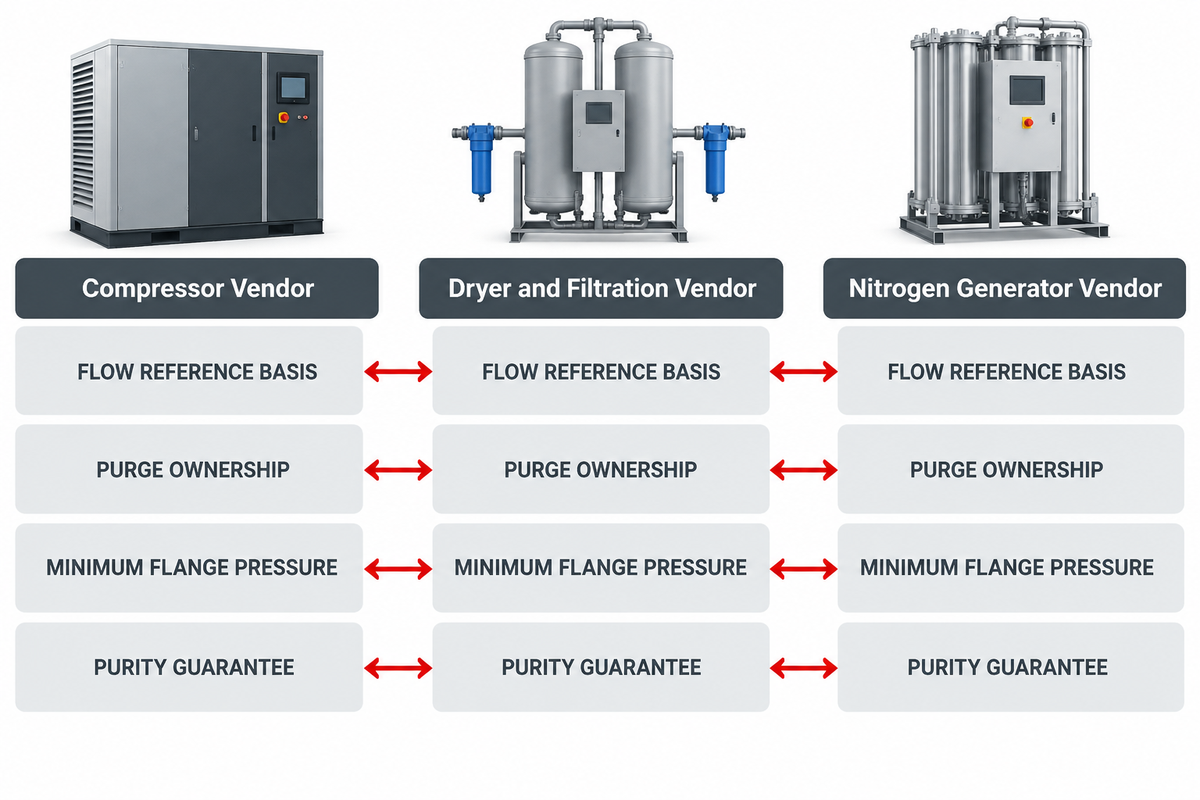
Lorsque les équipes d’approvisionnement achètent le compresseur d’air à vis auprès du fournisseur A, le sécheur à dessiccant et la tour de charbon auprès du fournisseur B, et le skid d’azote PSA auprès du fournisseur C, de légères différences dans les conventions des fiches techniques se cumulent régulièrement et entraînent un déficit de capacité habituel de 15 %–25 %. Même les cycles PSA à haut rendement, comme la conception à régénération intégrée du sécheur décrite dans le brevet CA1201663A, qui atteint des rendements supérieurs à environ 25 % avec une pureté d’environ 99,5 % en azote et argon (60 volumes de produit par volume d’adsorbant et par heure), échoueront à la réception en usine si l’ensemble d’air en amont fournit un débit massique inférieur ou une pression à la bride plus basse que les exigences des vannes d’adsorbeur.
Lors de la mise en service, ce problème de renvoi de responsabilité est traité en exigeant que chaque réponse des fournisseurs à notre demande de devis (RFQ) intègre le calendrier d’interface en 8 points. En l’absence de ce calendrier d’interface en 8 points, la responsabilité du fournisseur pour un ensemble compresseur unique au sein du système intégré peut être définie à l’aide de notre documentation sur le périmètre de la demande de devis pour un ensemble compresseur de gaz.
| Élément de l’interface de l’appel d’offres | Exigences relatives à la fiche technique du fournisseur du compresseur | Exigences relatives au fournisseur du sécheur et de la filtration | Exigences relatives au fournisseur du générateur de N₂ et du surpresseur |
|---|---|---|---|
| 1. Référence du débit | Indiquer le débit d’air libre (FAD) aux bornes de l’équipement selon l’annexe C/E de l’ISO 1217, en fonction de l’altitude réelle du site et de la température maximale estivale °C. | Indiquer la capacité à l’entrée du sécheur à la pression minimale de service et à la température maximale de sortie du refroidisseur final. | Indiquer le débit d’air requis à l’entrée en Nm³/h (0°C, 1,013 bar(a)) ainsi que son équivalent en FAD selon l’ISO 1217 (20°C, 1 bar(a)). |
| 2. Responsabilité de la purge du prétraitement | Inclure f_purge (souvent 7 %–18 % pour un sécheur à dessiccant) et f_drain (environ 1 %–2 %) dans le FAD brut du compresseur. |
Garantir le pourcentage maximal de purge de régénération sur toute la plage de variation ou en mode de régulation selon la demande du point de rosée. | Confirmer si le gaz de décompression interne du PSA régénère le sécheur (CA1201663A) ou si de l’air d’alimentation sec est nécessaire. |
| 3. Pression minimale à la bride | Régler la pression de refoulement à pleine charge à ≥ P_gen_min + ΔP_dirty_filters + 0,5 bar de marge sur la ligne. |
Indiquer la perte de charge différentielle maximale des éléments encrassés des préfiltres, du lit du sécheur, de la tour de charbon et du filtre à poussière en aval. | Indiquer la pression dynamique minimale admissible à la bride d’entrée du PSA/de la membrane pendant la commutation des lits. |
| 4. Plage de pression à vide / à vitesse variable | Fixer le seuil d’arrêt à vide du compresseur à vitesse fixe ou la plage de consigne du variateur de vitesse dans les limites de la pression de service de calcul de tous les récipients en aval. | Vérifier que la pression maximale admissible de service (MAWP) du récipient dépasse le seuil de tarage de la soupape de sécurité du compresseur. | Fournir un régulateur de pression à l’entrée pour maintenir une pression d’alimentation constante dans les lits de séparation. |
| 5. Garantie de pureté selon l’ISO 8573-1:2010 | Déclarer l’entraînement d’huile de référence (mg/m³) à la bride de refoulement de l’ensemble compresseur. |
Garantir une pureté en sortie conforme à la norme ISO 8573-1:2010 classe [1:2:1] ou [1:4:1], avec un temps de séjour de ≥3,0 s dans la tour de charbon actif garnie. |
Indiquer la taille maximale admissible des particules, le point de rosée sous pression et la teneur totale en huile (aérosols + vapeurs) pour la garantie du CMS. |
| 6. Approche thermique et réglage fin | Garantir que l’écart de température du refroidisseur final est ≤10°C au-dessus de la température ambiante maximale à l’altitude du site industriel. | Appliquer le facteur de correction de température d’entrée au dimensionnement du sécheur, selon la température maximale estivale °C à la sortie du refroidisseur final. | Fournir un capteur de température à l’entrée du skid et une alarme de température élevée (PSA), ou un réchauffeur de réglage thermostatique (membrane). |
| 7. Réservoirs d’air humide/sec et tuyère sonique | Valider le volume du réservoir d’air humide en fonction des limites de fréquence des cycles en charge/à vide (démarrages par heure). | Placer le réservoir d’air humide en amont des préfiltres et le réservoir d’air sec en aval du filtre à poussière de charbon. | Fournir un orifice sonique calibré limitant le débit à l’entrée PSA afin d’éviter une vitesse excessive dans les lits pendant le démarrage et l’égalisation. |
| 8. Essai de réception et télémétrie | Fournir le certificat d’essai en usine selon l’ISO 1217 et la courbe de puissance spécifique (kW / 100 cfm). |
Inclure un transmetteur de point de rosée en ligne (-80°C to +20°C) et des manomètres différentiels. |
Asservir l’analyseur d’oxygène du produit N₂ aux relais de déclenchement de basse pression de l’air d’alimentation et de point de rosée élevé. |
Foire aux questions
Comment dimensionner les compresseurs et le réservoir d’air requis, et réguler la pression de sortie ?
Commencez par multiplier le débit d’azote requis par le facteur d’air du générateur corrigé en fonction de la température, puis divisez le résultat par la fraction nette distribuée après déduction de la purge du sécheur à dessiccant (souvent 7 %–18 %) et du déclassement lié à l’altitude et à la température du site. Installez un réservoir d’air humide (3-5 gal/SCFM) en amont du sécheur et un réservoir sec (4-6 gal/SCFM) en amont du skid PSA. Réglez la pression de mise en charge du compresseur à 0,8-1,0 bar au-dessus de la consigne du régulateur du générateur.
Quelle est la différence entre CFM et SCFM pour adapter un compresseur à un générateur d’azote ?
Lors du choix d’un compresseur, CFM (ou le débit d’air libre selon l’ISO 1217, ACFM) désigne le volume d’air fourni par le compresseur, référencé à la température, à la pression et à l’humidité réelles à l’aspiration. En revanche, SCFM (ou Nm³/h) mesure le débit massique de gaz dans des conditions de référence standard fixes (par exemple 60°F et 14,696 psia, ou 0°C et 1,013 bar(a)). Convertissez toujours les valeurs des deux fiches techniques dans les mêmes conditions thermodynamiques de référence avant le dimensionnement.
Est-il préférable de surdimensionner un compresseur d’air pour une installation de production d’azote ?
Une marge d’ingénierie raisonnable (souvent 10 %–15 % au-dessus du débit de pointe brut calculé) protège contre l’encrassement des filtres et la chaleur ambiante. En revanche, un compresseur à vis à vitesse fixe largement surdimensionné enchaîne rapidement les cycles en charge/à vide, augmente l’humidité dans le carter d’huile et gaspille davantage d’énergie à vide. Plutôt que de le surdimensionner d’environ 50 %, tenez compte des autres variables, comme la purge du sécheur et l’altitude, et utilisez un réglage fin par variateur de vitesse (VSD).
Une pression de refoulement plus élevée réduit-elle le débit en CFM fourni par un compresseur à vis ?
Oui. À puissance nominale du moteur constante, le choix d’un engrenage de bloc-vis pour une pression plus élevée (par exemple 13 bar(g) / 190 psig au lieu de 8 bar(g) / 115 psig) augmente le travail interne de compression par unité de masse et les fuites internes, dans une moindre mesure. Le volume d’air que le compresseur peut fournir diminue souvent d’environ 12 %–22 %, tandis que la consommation d’énergie spécifique augmente d’environ 1 % par tranche de 2 psi.
Un réservoir d’air plus grand fournit-il un débit CFM continu plus élevé au générateur d’azote ?
Un réservoir d’air humide ou sec plus grand stocke du gaz comprimé pour absorber les pointes brèves de 2 à 5 secondes (cycles de repressurisation des lits PSA) et contribue à ralentir les cycles de mise en charge et à vide du compresseur pendant le remplissage du réservoir. Toutefois, si la consommation moyenne continue d’air du générateur d’azote dépasse le débit d’air libre du compresseur déclassé selon les conditions du site industriel, la pression du réseau continuera de baisser, quel que soit le volume du réservoir.
Quel type de compresseur convient le mieux à un service de production d’azote continu 24/7 ?
Les compresseurs industriels rotatifs à vis (à injection d’huile avec tour de charbon actif en aval, ou sans huile à vis à deux étages de classe 0) constituent le principal choix pour un service continu d’alimentation en air 24/7, car ils sont conçus pour un cycle de service nominal de 100 % et produisent peu de vibrations. Les compresseurs alternatifs à pistons sont réservés aux petites unités fonctionnant par intermittence ou aux étages de surpression d’azote à haute pression en aval (20-300 bar).
Quand faut-il ajouter un surpresseur d’azote plutôt que d’augmenter la pression de l’air d’alimentation ?
Ajoutez un surpresseur d’azote en aval dès que votre procédé nécessite une pression d’azote supérieure à la plage normale de fonctionnement de 7–10 bar(g) pour le PSA ou de 8–13 bar(g) pour les membranes. Comme environ 65 %–85 % de l’air d’alimentation est évacué à la pression atmosphérique sous forme de perméat résiduel riche en oxygène, comprimer tout le flux d’air d’alimentation au-delà de 13 bar(g) gaspille beaucoup d’énergie électrique par rapport à la surcompression du seul flux d’azote purifié.
Références et sources
- Organisation internationale de normalisation (ISO). ISO 8573-1:2010, Air comprimé — Partie 1 : polluants et classes de pureté (3e édition, confirmée comme étant toujours en vigueur).
- Département de l’Énergie des États-Unis (DOE), Industrial Technologies Program. Conseils énergie : fiche conseil n° 3 sur l’air comprimé — Réduire la pression des systèmes d’air comprimé.
- Département de l’Énergie des États-Unis (DOE), Better Buildings/Better Plants Solution Center. Aide-mémoire sur les systèmes d’air comprimé : règles empiriques pour les chasses au trésor énergétiques.
- Frey, B., Haynie, M. et Psaras, J. Brevet américain US4439213A, Système de production d’azote avec régénération du sécheur par variation de pression (et famille de brevets correspondante brevet CA1201663A).
- Emanuel, G. et al. Brevet américain US4725293A, Système de régulation du débit d’air d’alimentation d’un générateur d’azote.
- Kumar, R. et al. Brevet américain US5032150A, Cycle d’adsorption par variation de pression et égalisation des pointes de débit.
- Smolarek, J. et al. Brevet américain US5711787A, Paramètres de pression et de température de l’air d’alimentation d’un procédé d’adsorption par variation de pression.
- Wiki sur l’air comprimé d’Atlas Copco. Générateur d’azote par PSA : fonctionnement de l’adsorption par variation de pression et Dimensionnement des installations de compression en altitude.
- Holtec Gas Systems. Voir Comparaison des technologies de production d’azote sur site et présentation des lits de charbon actif.
- Plant Engineering. Voir Améliorer le rendement et les performances grâce aux surpresseurs d’air comprimé dans les usines modernes.
// SYS-DOC : POURQUOI J’ÉCRIS CECI
[01] À propos de PanGeng
PanGeng est un fabricant de compresseurs de gaz industriels établi à Bengbu, dans l’Anhui, en Chine. Depuis 2009, nous nous consacrons à la conception, à la recherche et développement et à la fabrication de systèmes de compression de gaz sur mesure pour les secteurs pétrolier, chimique et énergétique, ainsi que pour les applications liées à l’hydrogène, à l’azote, au biogaz et à l’air industriel.
[02] Notre expertise
Nous rédigeons des guides sur les compresseurs à partir de notre expérience concrète en fabrication et en ingénierie. Ils couvrent notamment les compresseurs d’hydrogène, les compresseurs d’azote, les surpresseurs de gaz, les compresseurs d’air moyenne et haute pression, les systèmes d’injection d’azote dans les champs pétrolifères, les compresseurs de biogaz et les solutions de compression personnalisées OEM/ODM.
Notre équipe d’ingénierie accompagne les clients depuis l’analyse de leur application et le choix du compresseur jusqu’à la production, aux essais en usine, à la mise en service, aux pièces de rechange et au service après-vente.
[03] Pourquoi faire confiance à ce contenu
Les informations techniques de nos articles s’appuient sur l’expérience interne de PanGeng en matière de conception et de fabrication de compresseurs, sur les capacités actuelles de nos produits et sur l’assistance apportée à des projets de clients industriels sur les marchés mondiaux. Notre objectif est d’aider les acheteurs à comprendre les types de compresseurs, les plages de pression, les exigences liées aux gaz, les options de personnalisation et les coûts d’exploitation à long terme avant de prendre une décision d’achat.
PROFIL DE CONTACT
SOURCE FAISANT AUTORITÉ
NOM
Équipe d’ingénierie PanGeng
MARQUE
PanGeng
PAYS
Chine
MODÈLE
B2B / OEM & ODM
E-MAIL
pg20090705@163.com
TÉLÉPHONE
0552-4958225
SITE WEB
pgcompress.com