Pangeng kontaktieren


Was ist ein Stickstoff-Druckerhöhungsverdichter und wie funktioniert er?
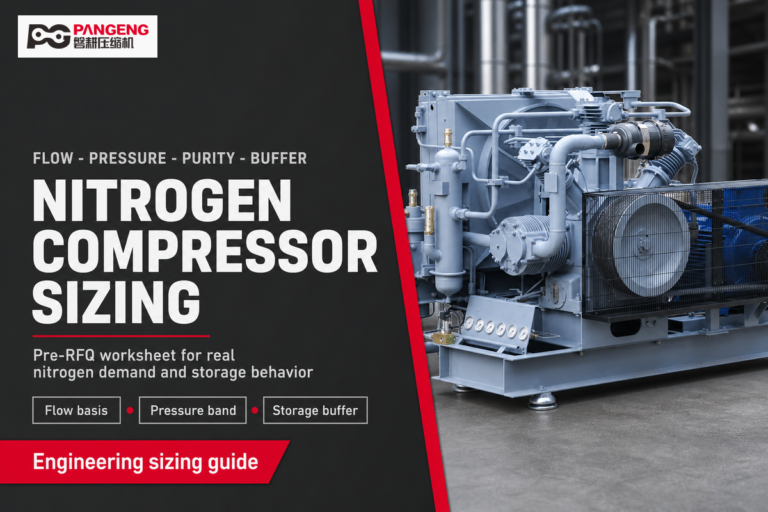
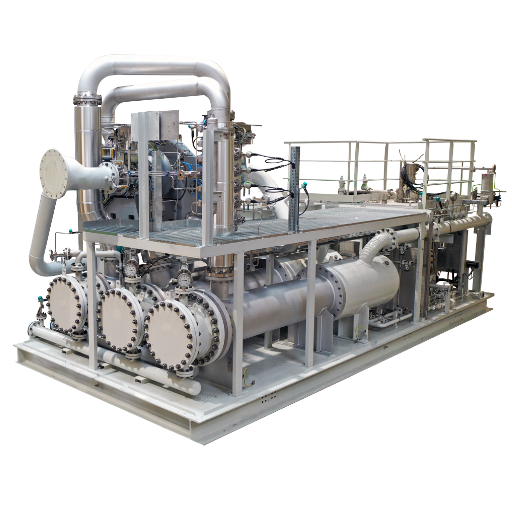
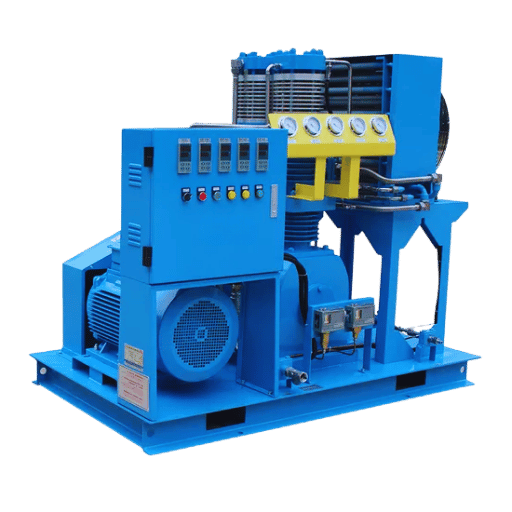 Ein Stickstoff-Druckerhöhungsverdichter ist ein Verdrängungsverdichter, der Stickstoff bei niedrigem oder mittlerem Eintrittsdruck ansaugt und auf einen deutlich höheren Austrittsdruck verdichtet. Einzelne Druckluftkompressoren verdichten Luft, die anschließend einen Kolben, eine Membran oder ein hydraulisch angetriebenes Verdichterelement antreibt. So wird der Stickstoff vom Eintrittsdruck auf einen deutlich höheren Austrittsdruck gebracht. Die Stickstoffversorgung kommt dabei von einem vorgeschalteten Generator, einem Dewar-Behälter oder einer Flaschenbatterie.
Der Verdichtungszyklus besteht aus drei Stufen:
- Ansaughub: Luft strömt aus dem seitlich angeschlossenen Leitungsnetz bei Versorgungsdruck zwischen 5 und 15 bar (70-220 psig) in den Verdichterraum. Die Versorgung erfolgt über einen Generator oder eine Flaschenbatterie.
- Verdichtungshub: Der thermische Kolben, die Membran oder das hydraulisch angetriebene Element verdichtet den Stickstoff im Verdichterraum. Dadurch nimmt das Volumen ab und der Gasdruck steigt. Maßgeblich ist dabei das Verhältnis von Eintritts- zu Austrittsdruck, das als Verdichtungsverhältnis bezeichnet wird. Anders ausgedrückt: Die Kolbenbewegung erhöht den Stickstoffdruck.
- Austrittshub: Sobald der Stickstoff den gewünschten Druck erreicht hat, strömt er über ein Austrittsventil zum nächsten Prozessschritt oder in einen Speicherbehälter. In industriellen Anwendungen arbeiten Stickstoff-Druckerhöhungsverdichter bei Drücken ab ³0 bar (4³5 psig) für Verpackungsanwendungen bis hin zu über ³50 bar (5.000 psig) für Druckprüfungen.
💡 Praxistipp
Bei ³ Anwendungen ist das Verhältnis zwischen Eintritts- und Austrittsdruck besonders wichtig. Bei einem Eintrittsdruck von 6 bar und einem Druck von ³00 bar ergibt sich ein Verhältnis von 50:1. Ein derart hohes Verdichtungsverhältnis erfordert jedoch in der Regel mindestens 2 Verdichterstufen, um die maximale Gastemperatur deutlich zu begrenzen.
Stickstoff-Druckerhöhungsverdichter im Vergleich
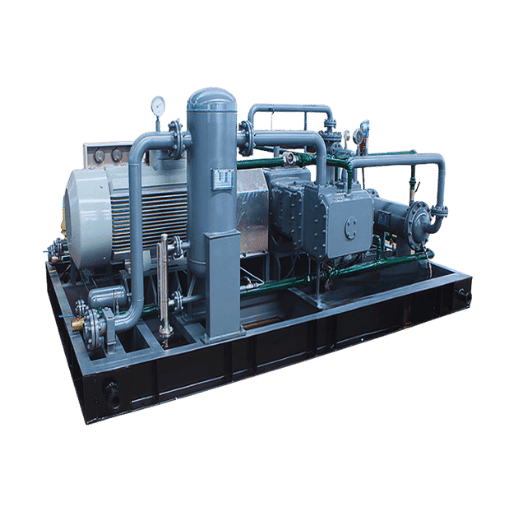 Nicht alle Stickstoff-Druckerhöhungsverdichter verdichten Luft oder Stickstoff nach demselben Prinzip. Je nach erforderlichem Volumenstrom, Druckbereich, Reinheit und Betriebszyklus bieten die verschiedenen Druckerhöhungsverdichter unterschiedliche Kompromisse bei Zuverlässigkeit und Vielseitigkeit. Die Wahl eines ungeeigneten Typs gehört zu den teuersten Beschaffungsfehlern.
| Merkmal | Kolbenverdichter | Membranverdichter | Hydraulisch angetriebener Druckerhöhungsverdichter |
|---|---|---|---|
| Verdichtungsverfahren | Hubkolben im Zylinder | Flexible Metallmembran, angetrieben durch Hydraulikflüssigkeit | Kolben, angetrieben durch ein Hydraulikölsystem |
| Maximaldruck | Bis zu 500 bar (7.250 psi) | Bis zu 1.000+ bar (14.500+ psi) | Bis zu 1.500 bar (21.750 psi) |
| Volumenstrom | Hoch — 50 bis 2.000+ Nm³/h | Niedrig bis mittel — 5 bis 500 Nm³/h | Niedrig — typischerweise unter 100 Nm³/h |
| Gasreinheit | Risiko einer Ölverunreinigung (außer bei ölfreier Ausführung) | Keine Verunreinigung — das Gas kommt nie mit Schmiermittel in Kontakt | Risiko eines Übertritts von Hydrauliköl |
| Förderaufgabe | Dauerbetrieb (industrieller Betrieb rund um die Uhr) | Dauerbetrieb (häufiges Ein- und Ausschalten vermeiden) | Intermittierender bis kontinuierlicher Betrieb |
| Geräuschpegel und Vibrationen | Höher — Fundament und Schwingungsdämpfung erforderlich | Niedriger — gleichmäßigere Membranbewegung | Am niedrigsten — das hydraulische Polster dämpft die Pulsation |
| Instandhaltungsaufwand | Mittel — Kolbenringe und Ventile müssen regelmäßig gewartet werden | Niedriger — hauptsächlich muss die Membran ersetzt werden | Niedriger — weniger bewegliche Teile, einfacher Aufbau |
| Geeignet für | Förderung großer N2-Volumenströme in industriellen Rohrleitungsanlagen | Ultrareine Gase, Labore und Halbleiterfertigung | Zeitweilige Anwendungen mit hohem Druck, Feldprüfungen |
⚠️ Häufiger Fehler
2. Membranverdichter wählen Für Anwendungen mit hohem, kontinuierlichem Volumenstrom (>500 Nm/h), bei denen ein Kolbenverdichter einen höheren Volumenstrom bei niedrigeren Kosten pro Nm3 oder einer anderen Gaseinheit liefern würde. Membranverdichter eignen sich vor allem für hohe Reinheit, nicht für hohe Förderleistung. Die Standardauslegung eines typischen Stickstoff-Druckerhöhungsverdichters für Golfballanwendungen ist eine Kunst für sich. Doch einen gewöhnlichen Kolbenverdichter für Stickstoff in Halbleiterqualität (99,999 %+) ohne ölfreie Ausführung einzusetzen, bringt Ihren Reinraum zum Aufbegehren und legt die gesamte Produktionslinie lahm.
Wichtige industrielle Anwendungen für Stickstoff-Druckerhöhungsverdichter
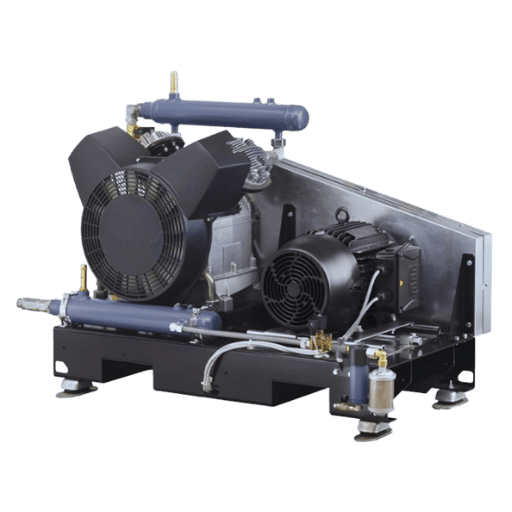 Stickstoff-Druckerhöhungsverdichter kommen in Dutzenden Hochdruckanwendungen zum Einsatz, wenn in verschiedenen Branchen ein Inertgas benötigt wird. Hersteller bieten nahezu jede erforderliche Kombination aus Druck und Reinheit an — von einfachen bis hin zu hochkomplexen Prozessen.
| Anwendung | Typischer Druckbereich | Warum Stickstoff? |
|---|---|---|
| Laserschneiden (Faserlaser/CO2) | Druckbereich: 20–40 bar (290–580 psig) | Verhindert Oxidation an der Schnittkante und ermöglicht saubere, gratfreie Schnitte in Edelstahl und Aluminium |
| Druckprüfung und Lecksuche | 50–500 bar (725–7.250 psig) | Inert und nicht brennbar — sicher für die Prüfung von Druckbehältern, Rohrleitungen und Ventilen gemäß den Anforderungen für Druckgase in OSHA 1910.101 |
| Öl und Gas (verbesserte Ölgewinnung) | 200–350 bar (2.900–5.075 psig) | Die Stickstoffinjektion hält den Lagerstättendruck aufrecht und verdrängt bei EOR-Anwendungen das Rohöl. |
| Elektronik und Halbleiterfertigung | Druckbereich: 5–10 bar (72–145 psig) | Ultrareine N2-Schutzgasatmosphäre verhindert Oxidation beim Löten, Wellenlöten und bei der Waferverarbeitung. |
| Gasflaschenabfüllung | 200–300 bar (2.900–4.350 psig) | Erzeugung vor Ort mit anschließender Druckerhöhung macht Lieferungen von Großmengen überflüssig und entspricht den Abfüllnormen der CGA |
| Lebensmittel- und Getränkeverpackung | Druckbereich: 6–15 bar (87–217 psig) | Bei der Verpackung unter Schutzatmosphäre (MAP) verdrängt N2 den Sauerstoff und verlängert die Haltbarkeit. |
💡 Profi-Tipp
Branchenerfahrungen legen nahe, dass die Erzeugung von sauerstofffreiem Stickstoff (OFN) vor Ort mit einem Stickstoff-Druckerhöhungsverdichter die Gaskosten gegenüber der Lieferung von Flüssigstickstoff in Großmengen um 40-60 % senken kann. Mit einem Generator-Druckerhöhungsverdichtersystem lässt sich 1 million pounds typischerweise innerhalb von 12 und 24 Monaten einsparen.
Stickstoff-Druckerhöhungsverdichter auslegen — Schritt für Schritt
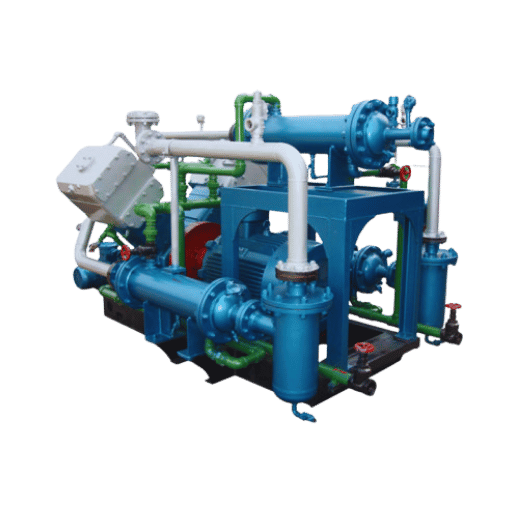 Bei der Auswahl des passenden Stickstoff-Druckerhöhungsverdichters gilt es, zwei kostspielige Fehler zu vermeiden: Über- und Unterdimensionierung. Mit diesen fünf einfachen Schritten legen Sie den passenden Typ für Ihren Betrieb fest.
Auslegung in 5 Schritten
- Legen Sie zunächst den Austrittsdruck fest. Welchen maximalen Betriebsdruck benötigt Ihr Prozess? Geben Sie ihn in bar (Überdruck) oder Psig an. Schlagen Sie 10-15 % auf diesen Wert auf.
- Ermitteln Sie als Nächstes den Eintrittsdruck. Mit welchem Druck soll der Stickstoff aus dem Prozess bzw. Generator zum Druckerhöhungsverdichter gelangen? Typische Membransysteme liefern Luft mit 5-13 bar, PSA-Stickstoffsysteme Stickstoff mit 4-10 bar und Dewar-Behälter mit Flüssigstickstoff nach dem Gefrierprozess mit 10-22 bar.
- Berechnen Sie als Drittes das Verdichtungsverhältnis. Teilen Sie dazu den absoluten Austrittsdruck durch den absoluten Eintrittsdruck. Liegt das Verhältnis über 10:1, muss die Verdichtung üblicherweise auf 2 oder 3 Stufen verteilt werden.
- Ermitteln Sie im vierten Schritt den Volumenstrom. Welchen Nm3/h (oder SCFM) benötigt Ihr Prozess bei maximaler Förderleistung? Planen Sie eine Reserve von 15-20 % für Lastspitzen und künftigen Bedarf ein.
- Berücksichtigen Sie schließlich die Förderaufgabe. Läuft der Stickstoff-Druckerhöhungsverdichter kontinuierlich oder intermittierend? Für den Dauerbetrieb sind eine andere Motorleistung, Kühlung und höherwertige Ventile erforderlich als für den intermittierenden Betrieb.
Rechenbeispiel: Laserschneidsystem
Ein Fertigungsbetrieb versorgt zwei Faserlaser-Schneidanlagen mit Stickstoff. Der Bedarf beträgt 80 Nm/h bei 30 bars. Der herkömmliche Stickstoffgenerator mit Membranverfahren liefert einen Austrittsdruck von 7 bar.- Austrittsdruck (der Druck sollte mindestens 30 bar betragen): 30 Bar plus 15 % Sicherheitszuschlag = 35 bar (Überdruck)
- Eintrittsdruck: 7 bar Überdruck = 8 bar Absolutdruck
- Verdichtungsverhältnis: 36 bar (abs) geteilt durch 8 bar (abs) = 4.5:1 (eine Verdichterstufe wird bevorzugt).
- Erforderlicher Volumenstrom: 80 Nm/h plus 20 % für künftiges Wachstum und vorübergehende Lasten.
- Förderaufgabe: Kontinuierlich (Zweischichtbetrieb, ~16 Stunden/Tag)
- Leistungsbedarf: Bei diesem Verhältnis und Volumenstrom ist eine Motorleistung von 15-22kW zu erwarten.
Stickstoffgeneratoren und Druckerhöhungsverdichter integrieren
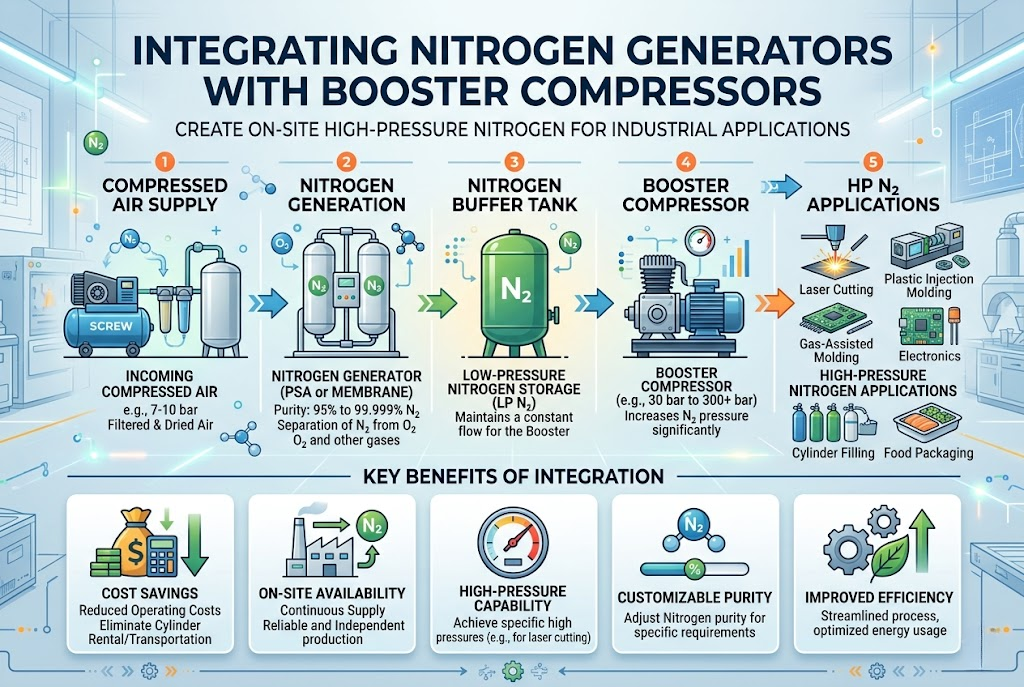 Die meisten modernen Stickstoff-Hochdrucksysteme kombinieren einen Generator vor Ort mit einem Druckerhöhungsverdichter, statt Flüssiggas in Großmengen oder Hochdruckgasflaschen zu beziehen. Zwei führende Technologien — Membrantrennung und Druckwechseladsorption (PSA) — erzeugen Stickstoff mit unterschiedlichen Druck- und Reinheitsbereichen. Das wirkt sich auf die Auslegung des nachgeschalteten Druckerhöhungsverdichters aus.
| Parameter | Membrangenerator | PSA-Generator |
|---|---|---|
| Typische Reinheit | 95–99,5 % | 99,5–99,999 % |
| Austrittsdruck | 5–13 bar | 4–10 bar |
| Volumenstromstabilität | Kontinuierlicher, gleichmäßiger Volumenstrom | Zyklisch (abwechselnde Adsorptions- und Regenerationstürme) |
| Kombination mit Druckerhöhungsverdichter | Unkompliziert — stabiler Eintrittsdruck | Zur Glättung der Druckzyklen ist ein Pufferbehälter erforderlich |
| Passender Druckerhöhungsverdichter | Kolbenverdichter oder hydraulisch angetriebener Druckerhöhungsverdichter | Kolbenverdichter mit Druckluftbehälter oder Membranverdichter für ultrahohe Reinheit |
⚠️ Häufiger Integrationsfehler
Ein zu klein ausgelegter Generator oder der direkte Anschluss an einen PSA-Generator ohne Pufferbehälter führt zu schwankendem Eintrittsdruck. Dadurch taktet der Druckerhöhungsverdichter zu häufig, was den Energieverbrauch erhöht und Druckschwankungen an der Entnahmestelle verursacht. Installieren Sie stets einen Stickstoffbehälter (Pufferbehälter) zwischen PSA-Generator und Eintritt des Druckerhöhungsverdichters.
Bewährte Instandhaltung und Fehlersuche
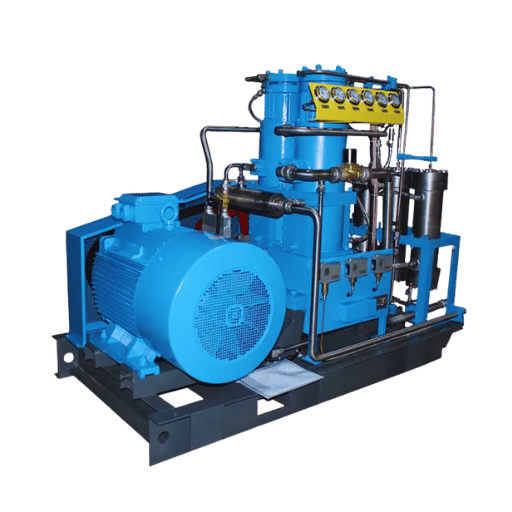 Ein Stickstoff-Druckerhöhungsverdichter hat bewegliche Teile und muss planmäßig instand gehalten werden. Zuverlässig bleibt er durch konsequente, regelmäßige Instandhaltung. Wer planmäßige Arbeiten auslässt, riskiert kostspielige ungeplante Ausfallzeiten und Reparaturen. Hier finden Sie einen praktischen Instandhaltungsplan für typische industrielle Betriebsbedingungen.
- ✔ Täglich: Ölstand prüfen (bei geschmierten Modellen), Eintritts- und Austrittsdruckmanometer kontrollieren, auf ungewöhnliche Geräusche oder Vibrationen achten und Verschraubungen auf sichtbare Gaslecks prüfen
- ✔ Alle 500 Stunden: Erste Instandhaltung bei neuen Geräten — Ventile prüfen, Sitz der Kolbenringe kontrollieren, Steuerungskalibrierung überprüfen und Feuchtigkeit aus den Zwischenkühlern ablassen
- ✔ Alle 2.000–4.000 Stunden: Ventilsätze (Saug- und Austrittsventile) ersetzen, Kolbenstangendichtungen prüfen, Eintrittsfilter reinigen oder ersetzen und Sicherheitsventile testen
- ✔ Alle 6.000–8.000 Stunden: Kolbenringe ersetzen, Zylinderbohrung auf Riefen prüfen, Kolbenbolzenlager neu schmieren und Pleuellager kontrollieren
- ✔ Jährlich: Vollständige Anlagenprüfung — alle Anschlüsse einer Druckprüfung unterziehen, Steuerung und Druckmessumformer neu kalibrieren, Zwischenkühlerrohre auf Ablagerungen prüfen und Isolationswiderstand des Motors kontrollieren
3 Warnzeichen, dass Ihr Druckerhöhungsverdichter überprüft werden muss
- Erhöhte Austrittstemperatur: Ist der Austritt aus einer Verdichterstufe heißer als üblich, können verschmutzte Zwischenkühler oder intern undichte Ventile die Ursache sein. Beides verringert den Wirkungsgrad und erhöht den Verschleiß.
- Längere Zeit bis zum Prüfdruck: Dauert es deutlich länger, einen Druckluftbehälter zu füllen oder den Prüfdruck zu erreichen, deutet das möglicherweise auf verschlissene Kolbenringe oder Ventile hin. Dadurch sinkt der volumetrische Wirkungsgrad.
- Vibrationen oder ungewöhnliche Geräusche: Lockere Pleuelschrauben, verschlissene Lager oder ein Riss in einer Ventilplatte können sich durch Geräusche bemerkbar machen, bevor es zu einem schwerwiegenden Ausfall kommt. Bei der Stickstoffverdichtung mit hohem Druck ist eine frühzeitige Erkennung eine Sicherheitsmaßnahme, um Zwischenfälle zu verhindern.
💡 Profi-Tipp
Führen Sie auf Papier oder digital ein Betriebsbuch und erfassen Sie bei jeder Instandhaltung die Austrittstemperatur, den Eintrittsdruck und die Zykluszeit. Der Vergleich dieser Werte im Zeitverlauf zeigt Verschlechterungstendenzen Monate vor einem Ausfall. Wer die Daten regelmäßig erfasst, kann Probleme im Rahmen der planmäßigen Instandhaltung erkennen und ungeplante Ausfallzeiten minimieren.
Gesamtbetriebskosten: Was Käufer oft übersehen
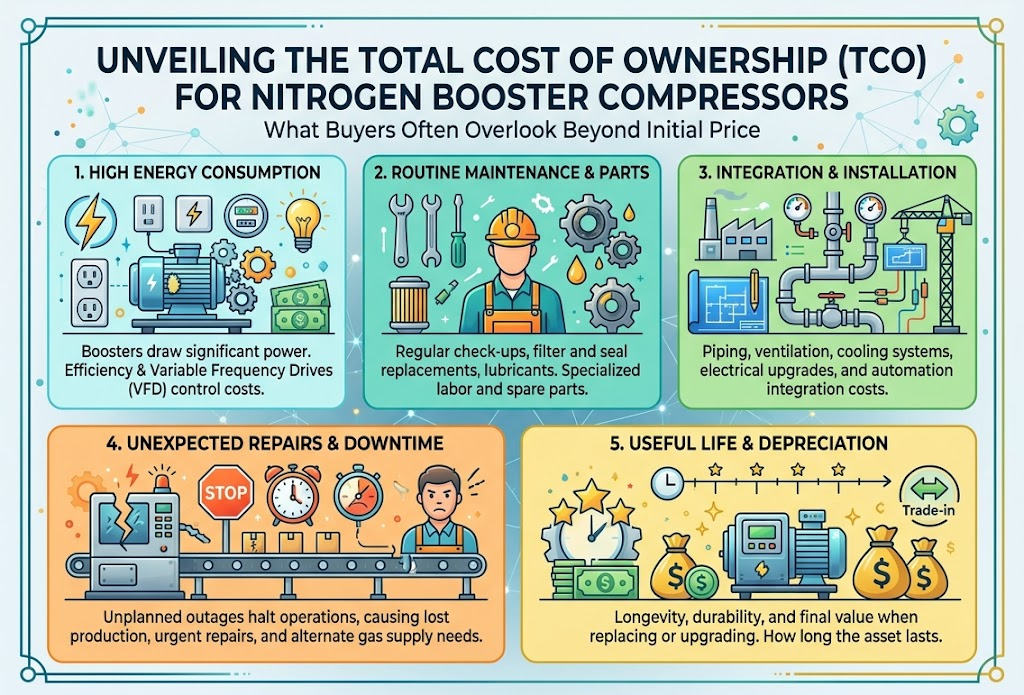 Die Anschaffungskosten eines Stickstoff-Druckerhöhungsverdichters machen über dessen Lebensdauer nur einen kleinen Teil der Gesamtbetriebskosten aus. Laut Angaben des Advanced Manufacturing Office des U.S. Department of Energy kann der Stromverbrauch eines Verdichters über dessen „Lebenszyklus von 10 Jahren bis zu 70-75 Prozent der Gesamtbetriebskosten“ ausmachen, während „die Kosten der elektrischen Ausrüstung rund 10-20 Prozent der Gesamtbetriebskosten“ betragen.
70–75 %
Energiekosten (Gesamtbetriebskosten über 10 Jahre)
10–20 %
Anschaffungskosten der Anlage
5–10 %
Instandhaltung und Ersatzteile
Beispiel zur Berechnung der Energiekosten
Nehmen wir einen Kolbenverdichter mit 30 hp (22 kW), der an 300 Tagen pro Jahr in zwei Schichten läuft — etwa 4.800 Betriebsstunden/Jahr.- Jährlicher Energieverbrauch: 22 k W 4.800 Stunden=105, 600 KWH
- Bei $0,10/kWh (US-amerikanischer Industriestandard): 105 600 $0,10 = $10.560/Jahr
- Über 10 Jahre: $105.600 allein für Strom
- Anschaffungskosten eines Druckerhöhungsverdichters dieser Größe: typischerweise $15.000–$30.000
Versteckte Kosten, die viele Käufer übersehen
- Installation und Inbetriebnahme: Anforderungen an das Fundament, Elektroarbeiten, Rohrleitungen, Anlauf usw. erhöhen die Anlagenkosten üblicherweise um 15-25 %.
- Ungeplante Ausfallzeiten: Eine Stunde Ausfall eines produktionskritischen Druckerhöhungsverdichters schmälert die nachgelagerten Umsätze erheblich — oft stärker als die Reparaturkosten.
- Wärmerückgewinnung: Bis zu 90 % der zugeführten Energie werden zu Wärme. Wird diese Wärme für die Raumheizung oder zum Vorwärmen nachfolgender Prozesse genutzt, verbessert das die Wirtschaftlichkeit des Gesamtsystems.
- Lieferzeit für Ersatzteile: Bei importierten Druckerhöhungsverdichtern beträgt die Lieferzeit für wichtige Ersatzteile wie Ventilsätze und Kolbenringe 4-8 Wochen. Mit einem einfachen Ersatzteilset, das bei der Inbetriebnahme bereitliegt, lassen sich längere Ausfallzeiten vermeiden.
Häufig gestellte Fragen
F: Wie funktioniert ein Stickstoff-Druckerhöhungsverdichter?
Antwort anzeigen
Er saugt bereits unter Druck stehenden Stickstoff durch ein Eintrittsventil an, verdichtet das Gas mit einem Kolben, einer Membran oder einem hydraulisch angetriebenen Mechanismus und gibt es mit höherem Druck wieder ab. Das Verhältnis von Austritts- zu Eintrittsdruck bestimmt die erforderliche Anzahl an Verdichterstufen. Bei höheren Verhältnissen ist eine mehrstufige Verdichtung mit Zwischenkühlung erforderlich.
F: Was ist der Unterschied zwischen einer Stickstoff-Druckerhöhungspumpe und einem Stickstoff-Druckerhöhungsverdichter?
Antwort anzeigen
In der Branche werden diese Begriffe oft synonym verwendet, die Bauweise der Geräte unterscheidet sich jedoch etwas. Eine Stickstoff-Druckerhöhungspumpe (oder ein Gasbooster) ist in der Regel ein pneumatisch angetriebenes, einfachwirkendes Gerät für intermittierenden Betrieb und mittlere Volumenströme. Ein Stickstoff-Druckerhöhungsverdichter ist meist eine motorbetriebene, mehrstufige Kolbenmaschine in robuster Bauweise für den kontinuierlichen Industriebetrieb und höhere Volumenströme.
Druckerhöhungspumpen kommen häufiger in Durchflussprüflaboren oder im Feldeinsatz zum Einsatz, Druckerhöhungsverdichter dagegen eher in Industriebetrieben und Gasaufbereitungsanlagen.
F: Benötige ich einen Stickstoff-Druckerhöhungsverdichter für 40 bar oder 300 bar?
Antwort anzeigen
Das hängt von Ihrem Prozess ab. Beim Laserschneiden werden 20–40 bar benötigt, bei Lebensmittelverpackungen 6–15 bar und bei Druckprüfungen oder der Flaschenabfüllung 200–300+ bar. Ermitteln Sie den erforderlichen Prozessdruck, schlagen Sie 10–15 % auf und Sie erhalten die Mindestvorgabe für den Austrittsdruck.
F: Sind Stickstoff-Druckerhöhungsverdichter ölfrei?
Antwort anzeigen
Nicht alle. Membranverdichter sind konstruktionsbedingt ölfrei, da das Gas nie mit Schmiermittel in Kontakt kommt. Die Membran bildet eine vollständige Abdichtung zwischen Hydraulikantrieb und Gasraum. Kolbenverdichter können ölgeschmiert oder ölfrei ausgeführt sein. Ölfreie Kolbenverdichter verwenden Kolbenringe aus PTFE oder kohlenstoffgefülltem Werkstoff, die keine Schmierung benötigen. Für Anwendungen mit ultrareinem Stickstoff, etwa in der Halbleiter- und Pharmabranche, sollten Sie einen ölfreien Kolbenverdichter oder einen Membranverdichter wählen, um Verunreinigungen auszuschließen.
F: Wie oft sollte ein Stickstoff-Druckerhöhungsverdichter gewartet werden?
Antwort anzeigen
Die Instandhaltungsintervalle hängen unter anderem von Betriebsdruck, Gas und Verdichtertechnik ab. Typischer Instandhaltungsplan für Kolbenverdichter: erste Instandhaltung nach 500 Betriebsstunden, Ventilsatzwechsel nach 2.000-4.000 Stunden und Kolbenringwechsel nach 6.000-8.000 Stunden. Bei Membranverdichtern ist der regelmäßige Austausch anhand der Zyklenzahl gemäß den Herstellervorgaben erforderlich. Beachten Sie die spezifischen Instandhaltungsvorgaben des Herstellers für Ihr Modell und erfassen Sie Betriebsstunden und Austrittstemperaturen. So wissen Sie frühzeitig, wann die nächste Instandhaltung erforderlich ist, und vermeiden ungeplante Stillstände.
F: Funktioniert ein Stickstoff-Druckerhöhungsverdichter mit Membran- und PSA-Generatoren?
Antwort anzeigen
Ja, die Anforderungen an die Integration unterscheiden sich jedoch. Membrangeneratoren liefern Stickstoff mit konstantem Druck (5-13 bar) und lassen sich daher problemlos mit allen Verdichtertechnologien kombinieren. Bei PSA-Generatoren kommt es während der Spül- und Adsorptionsphase zu Druckschwankungen am Austritt. Wird ein Druckerhöhungsverdichter mit einem PSA-Generator kombiniert, sollte zwischen Generator und Eintritt des Druckerhöhungsverdichters ein Stickstoffbehälter oder Pufferbehälter installiert werden. Er fängt Druckschwankungen ab und schützt den Verdichter vor häufigem Takten.
Sie möchten den passenden Stickstoff-Druckerhöhungsverdichter auswählen?
Von einzelnen Druckerhöhungsverdichtern bis hin zu kompletten Generator-Verdichter-Systemen unterstützt Pangeng Sie dabei, die passende Lösung für Ihre Anforderungen an Volumenstrom, Druck und Reinheit zu finden. So erzielen Sie zuverlässige Leistung und eine höhere Produktivität in Ihrem Stickstoffsystem.
Stickstoff-Druckerhöhungsverdichter von Pangeng entdecken →Über diesen Leitfaden
Dieser Beitrag wurde vom Ingenieurteam von Pangeng auf Grundlage unserer Erfahrung mit der Auslegung von Stickstoff-Druckerhöhungsverdichtern für Kunden aus der Öl- und Gasförderung, dem Laserschneiden und der industriellen Fertigung erstellt. Die hier beschriebenen Auslegungsberechnungen und Instandhaltungsintervalle beruhen auf Praxiserfahrungen mit Hubkolben- und Hybrid-Druckerhöhungsverdichtern für verschiedene Druckbereiche von 30-500 bar. Wir möchten Ingenieuren und Einkäufern Einblicke in die Auswahl geben, bevor sie Pangeng kontaktieren müssen.
Referenzen und Quellen
- OSHA-Norm 1910.101 – Druckgase (allgemeine Anforderungen) – U.S. Department of Labor
- Advanced Manufacturing Office – Druckluftsysteme – U.S. Department of Energy
- CGA-Sicherheitsnormen für Druckgase – Compressed Gas Association
- ASME-Regelwerk für Kessel und Druckbehälter (BPVC) – American Society of Mechanical Engineers
- Leitlinien zur Drucksicherheit (Kapitel 7) – Lawrence Berkeley National Laboratory