Entre em contato com a Pangeng


Especificações rápidas: compressor booster de gás natural em resumo
| Pressão de entrada típica | 0,02–4,0 MPa (3–580 psi) |
| Pressão de descarga típica | 0,5–50 MPa (73–7.250 psi) |
| Faixa típica de vazão | 20–3.500 Nm³/h |
| Tecnologia predominante | Alternativa (pistão) para vazões inferiores a 3.500 Nm³/h e descarga acima de 50 psi |
| Número de estágios | 2–5 (definido pelo limite da razão de compressão por estágio) |
| Principais normas | API 618 (6ª ed., 2024), NACE MR0175 / ISO 15156, ISO 9001, ASME BPVC |
| Vida útil típica | Mais de 20 anos com manutenção disciplinada de válvulas, anéis e gaxetas |
O que é um compressor booster de gás natural? Seu papel na cadeia de valor do gás
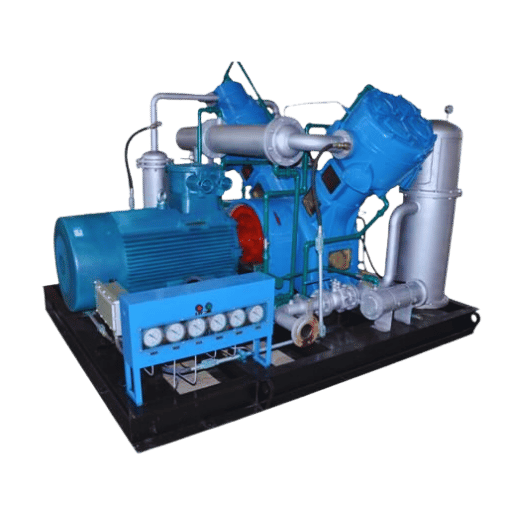 Compressores booster de gás natural são unidades de compressão secundária que recebem gás a uma pressão intermediária — geralmente com pressão de sucção de 0.02 a 4,0 MPa — e a elevam até a pressão mais alta exigida pela etapa seguinte da cadeia de valor. Isso pode significar elevar o gás de revestimento de cabeça de poço de 0,05 MPa até a especificação de 1,8 MPa do duto, recompor a pressão do duto para 4,2 MPa após 50 milhas de perdas por atrito ou fornecer gás a uma estação de abastecimento de GNV a 25 MPa. O que diferencia um booster de um compressor primário é a condição inicial: o gás já está acima da pressão atmosférica. Por isso, cada unidade opera com pressão de sucção mais alta, uma razão de compressão menor por estágio e, em geral, um regime de operação mais estável.
Para posicionar corretamente um booster, é preciso entender onde há perdas de pressão ao longo da cadeia de valor. Segundo pesquisas da Penn State Extension sobre estações de compressão de gás natural, os dutos de transmissão interestadual operam entre 800 e 1.200 psi, e as estações de compressão ficam a cada 40 a 70 milhas para recompor a pressão perdida. Os dados da NETL, do Departamento de Energia dos Estados Unidos, indicam perdas de pressão de cerca de 2.5 a 5 psi por milha em condições normais de transmissão — um valor frequentemente exagerado em materiais de marketing para 5 a 15 psi por milha, embora, na prática, essa faixa só apareça em trechos muito carregados ou subdimensionados.
Quatro aplicações práticas definem o regime de operação dos boosters: (1) recuperação de gás de revestimento de cabeça de poço — transformar gás anular que seria queimado em flare em produto com qualidade para dutos; (2) reforço da pressão em sistemas de coleta e transmissão — manter a vazão acima da pressão de entrega contratual; (3) abastecimento de veículos com GNV — elevar o gás da rede municipal até a pressão de armazenamento de 20–25 MPa; e (4) reforço da pressão do gás combustível — fornecer gás a turbinas de usinas que exigem pressão de 3–5 MPa nos bocais. Cada aplicação exige uma razão de compressão, um número de estágios e uma abordagem de tratamento do gás diferentes.
Para conhecer os princípios básicos do regime de operação de boosters em geral — não apenas para gás natural —, consulte nosso material sobre o funcionamento básico de compressores booster. Para entender a diferença entre boosters e máquinas primárias, veja como os boosters diferem dos compressores primários.
Como funcionam os compressores booster de gás natural — termodinâmica e compressão em múltiplos estágios
 No cilindro, um compressor alternativo de gás natural opera em 4 tempos distribuídos por 2 eventos mecânicos: o pistão recua, as válvulas de sucção se abrem e o gás à pressão de entrada preenche o cilindro; o pistão avança, as válvulas de sucção se fecham e o gás é comprimido até que sua pressão ultrapasse a do coletor de descarga. Então, as válvulas de descarga se abrem e o gás comprimido segue para o reservatório. O trabalho politrópico necessário à compressão aumenta acentuadamente com a razão de pressão — aproximadamente como P₂ dividido por P₁ elevado a (γ-1)/γ — e a maior parte desse trabalho se transforma em calor.
Esse calor é o motivo da compressão em múltiplos estágios. Dados de campo da Penn State Extension sobre estações de compressão de transmissão indicam que, a cada aumento de 100 psi na pressão do gás durante a compressão, a temperatura da corrente gasosa sobe de 7 a 8 °F. Uma máquina de estágio único que elevasse a pressão do gás de 0,1 MPa para 5 MPa teria uma temperatura de descarga bem acima de 180 °C — alta o suficiente para degradar o óleo lubrificante, carbonizar as sedes das válvulas e reduzir a vida útil dos anéis do pistão. A compressão em estágios, com resfriamento entre eles, faz o gás voltar a cerca de 40 °C antes da etapa seguinte, permitindo que cada estágio opere com uma razão menor e menor estresse térmico.
Como funciona um compressor booster de gás natural?
Compressores booster alternativos de gás natural operam em 5 eventos sequenciais por estágio: (1) o cilindro admite gás à pressão de entrada pelas válvulas de sucção; (2) o pistão inverte o sentido do movimento e as válvulas de sucção se fecham; (3) o gás é comprimido adiabaticamente até sua pressão superar a pressão do lado da descarga; (4) as válvulas de descarga se abrem e o gás comprimido segue para o resfriador intermediário ou coletor de descarga; (5) o processo se repete no estágio seguinte, agora com pressão de entrada elevada e gás resfriado entre os estágios. Configurações com vários estágios e resfriamento intermediário permitem que um único conjunto alcance 50 MPa ou mais, mantendo a temperatura de descarga de cada estágio abaixo de 150 °C, limite considerado pela prática industrial como o máximo para uma operação confiável a longo prazo.
📐 Nota de engenharia — razão de compressão por estágio e temperatura de descargaA prática industrial limita as razões de pressão por estágio a aproximadamente 2.5:1 a 4:1 para aplicações com gás natural. Um conjunto de 3 estágios com razões de 5:1 por estágio chega a uma razão de compressão total de 125:1, mantendo a temperatura de descarga de cada estágio abaixo de cerca de 150 °C. Esse limite de 150 °C decorre da degradação do óleo lubrificante e da aceleração do desgaste dos anéis, e não de uma única cláusula codificada da API. É um valor recorrente nas práticas de projeto de compressores alternativos e nos modelos de estudos de vibração e pulsação da API 618. Quando um estágio ultrapassa 4:1 para reduzir custos, a vida útil das válvulas cai aproximadamente pela metade, e os intervalos entre manutenções do conjunto de anéis diminuem na mesma proporção.
Para uma explicação mais ampla dos ciclos de operação de compressores alternativos e de diafragma, consulte nossa referência sobre o ciclo de operação de compressores booster. Dados de vibração revisados por pares e publicados em 2024 no arquivo PMC da Biblioteca Nacional de Medicina dos Estados Unidos, sobre vibração e pulsação de pressão em um compressor alternativo, constituem um raro exemplo de acesso aberto que relaciona os limites de aceitação da API 618 e da ISO 20816-1 a medições reais da máquina — uma leitura útil para quem especifica um novo sistema booster.
Alternativo, rotativo de parafuso ou centrífugo — a escolha da tecnologia
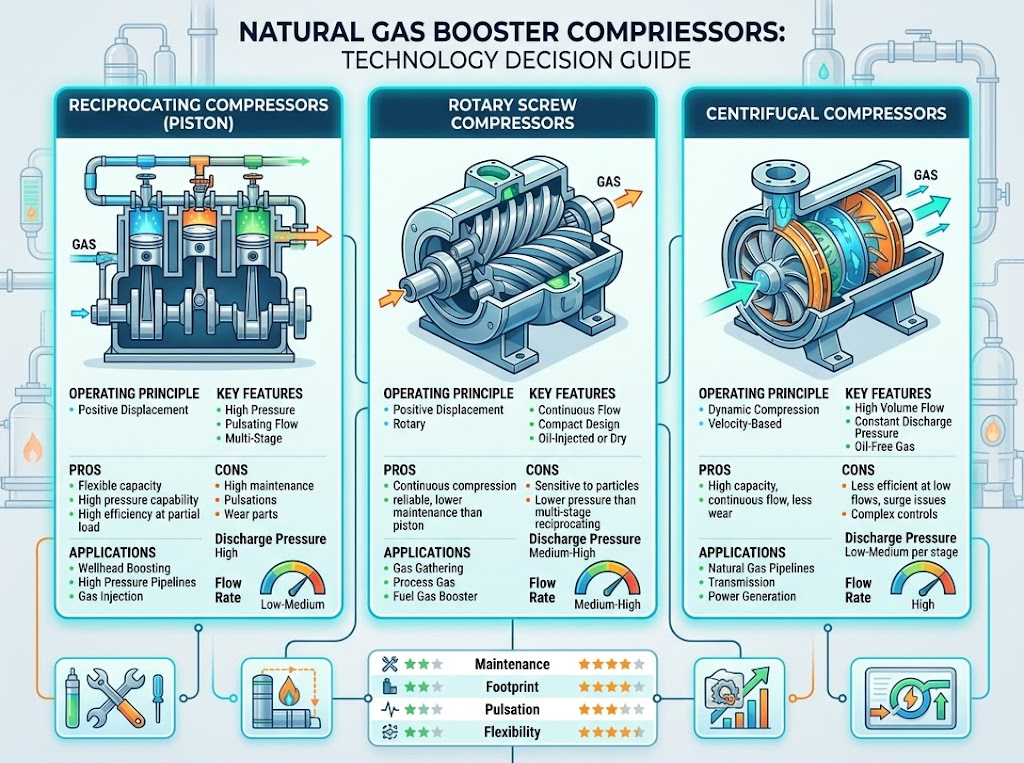 Para reforço da pressão de gás natural na faixa de vazão de 20–3.500 Nm³/h e com pressões de descarga acima de cerca de 2 MPa, predominam os compressores alternativos de pistão — e essa predominância não é fruto de marketing. Ela se explica por 3 características mecânicas: tolerância a gás úmido, eficiência com alta razão de compressão e alívio em etapas, que acompanha as variações na oferta de gás dos poços. Compressores de parafuso perdem competitividade acima de 50 psi (cerca de 0,35 MPa) de pressão de descarga porque sua razão volumétrica fixa não favorece a elevação de pressão; compressores centrífugos são ineficientes abaixo de cerca de 5.000 Nm³/h, pois seus impelidores entram em condição de surge. A tabela abaixo compara 3 tecnologias segundo variáveis que realmente importam em aplicações com gás natural.
| Parâmetro | Alternativo (pistão) | Rotativo de parafuso | Centrífugo |
|---|---|---|---|
| Pressão de descarga | 0,1–50 MPa (15–7.250 psi) | 0,5–4,0 MPa (73–580 psi) | 0,4–10 MPa (58–1.450 psi) |
| Faixa de vazão | 20–3.500 Nm³/h | 500–15.000 Nm³/h | 5.000–500.000+ Nm³/h |
| Eficiência isentrópica | 85–92% | 72–82% | 80–88% no ponto de projeto |
| Faixa de redução de capacidade | 0–100% (alívio em etapas) | 60–100% | 70–100% (limite de surge) |
| Revisão de válvulas ou mancais | 4.000–8.000 hr (válvulas) | 20.000–40.000 hr (mancais) | 40.000–80.000 hr (mancais) |
| Tolerância a gás úmido | Opera com separador de líquidos a montante | Exige gás seco e limpo | Exige gás seco e limpo |
“O dimensionamento correto, aliado a um bom entendimento da curva de desempenho, pode ser a diferença entre um sistema que opera sem problemas por anos e outro que entra em surge a cada partida. As 3 piores escolhas que vejo são compressores centrífugos em aplicações de coleta com baixa vazão, compressores de parafuso submetidos a pressões de descarga acima de 50 psi e unidades alternativas selecionadas pela vazão de placa sem consultar a curva de redução de capacidade.”
✔ Vantagens dos compressores alternativos
- Pressão de descarga de até 50 MPa em um único conjunto
- Eficiência isentrópica de 85–92% em ampla faixa de carga
- O alívio em etapas permite redução de capacidade de 0–100%
- Opera com gás úmido quando há separação a montante
- Compatível com gás ácido contendo H₂S quando se utiliza metalurgia conforme a NACE
⚠️ Limitações dos compressores alternativos
- Intervalo entre manutenções das válvulas de apenas 4.000–8.000 hr, contra mais de 20.000 hr para compressores de parafuso
- A pulsação exige projeto adequado de garrafas e tubulações
- Mais pesado por unidade de vazão do que as tecnologias rotativas
- Os custos de fundação e isolamento de vibrações são significativos
- Área ocupada pelo skid maior que a de um compressor de parafuso em aplicações de pressão média
Onde se usam compressores booster de gás natural — aplicações ao longo da cadeia de valor
 A produção de gás natural seco nos Estados Unidos chegou a 37.72 trilhões de pés cúbicos em 2024, e o consumo médio atingiu o recorde de 90.3 Bcf/d, segundo o acompanhamento mensal da EIA. Transportar esse volume da cabeça do poço até o consumidor final exige compressão em cerca de 5 pontos distintos de operação, e os boosters de gás natural são essenciais em 3 deles.
A recuperação de gás de revestimento captura gás anular de baixa pressão que, de outra forma, seria queimado em flare ou liberado quando a pressão do reservatório cai abaixo da exigida para entrega ao duto. A pressão de entrada pode cair a 0,02 MPa em poços maduros, e a composição do gás varia de 60% a 85% de metano, com hidrocarbonetos mais pesados, CO₂, vapor de água e, muitas vezes, H₂S. Conjuntos padrão para gás de revestimento elevam essa corrente até 1,8 MPa para injeção no duto. Exemplo: a pressão de coleta de uma operadora de campos existentes no oeste do Texas caiu de 0,15 MPa para 0,05 MPa ao longo de 18 meses, à medida que 3 poços próximos envelheceram. O skid original de parafuso rotativo havia sido dimensionado para a pressão de entrada mais alta; quando a pressão de sucção caiu, a unidade passou a maior parte do dia em recirculação com alívio. A substituição por um conjunto alternativo de 2 estágios, classificado para sucção de 0,02 MPa, recuperou mais 420 Nm³/h de gás comercializável — cerca de $310.000 em receita anual, aos preços vigentes do Henry Hub na época.
O reforço da pressão em dutos e sistemas de coleta recompõe a pressão de transmissão entre as estações de compressão. Pesquisas da Penn State Extension indicam que, em dutos interestaduais que operam entre 800 e 1.200 psi, as estações de compressão ficam a cada 40 a 70 milhas. Dados da NETL, do Departamento de Energia dos Estados Unidos, apontam perdas de pressão de cerca de 2.5 a 5 psi por milha em um trecho de transmissão carregado, ou aproximadamente 250 psi ao longo de um percurso de 50–100 milhas. O regime de operação dos boosters é contínuo, com razões de compressão relativamente baixas (1.5:1 a 2:1). Por isso, conjuntos alternativos em V para operação contínua ou compressores centrífugos de vários estágios atendem à demanda, conforme a vazão.
As estações de abastecimento de veículos com GNV recebem gás de qualidade municipal a 0,2–0,4 MPa e elevam sua pressão de armazenamento a 20–25 MPa. A demanda de abastecimento nos horários de pico leva os projetistas a combinar um primeiro estágio de parafuso — que processa grande vazão com uma razão moderada — com máquinas alternativas no segundo e terceiro estágios, que elevam a pressão até o armazenamento final. Exemplo: uma operadora de frota adaptou uma garagem municipal e especificou um único conjunto alternativo de 5 estágios, sem considerar que 80% da vazão diária ocorria em um intervalo de 2 horas. A máquina operava em ciclos intensos nos horários de pico e ficava parada à noite. Dividir a carga entre um primeiro estágio de parafuso e uma seção final alternativa de 3 estágios reduziu o consumo de energia em cerca de 18% e dobrou o intervalo entre manutenções das válvulas por estágio.
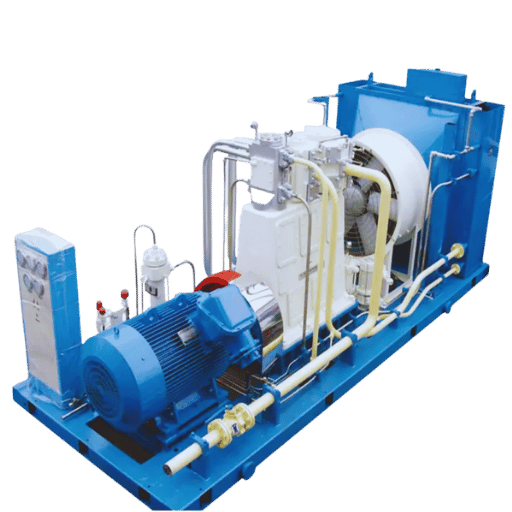
O reforço da pressão do gás combustível em usinas termelétricas com turbinas a gás eleva o fornecimento local de cerca de 0,5 MPa até a pressão de 3–5 MPa exigida nos bocais. O reforço da pressão de biogás e gás de aterro sanitário processa correntes com 50% de metano, alta concentração de CO₂ e umidade, exigindo componentes molhados de aço inoxidável e separação de líquidos mais rigorosa. Para conhecer a linha Pangeng, que abrange essas aplicações — gás de revestimento, dutos e conjuntos para GNV —, consulte os conjuntos personalizados de compressão de gás natural da Pangeng.
Dimensionamento e seleção de um compressor booster de gás natural — método de 4 parâmetros
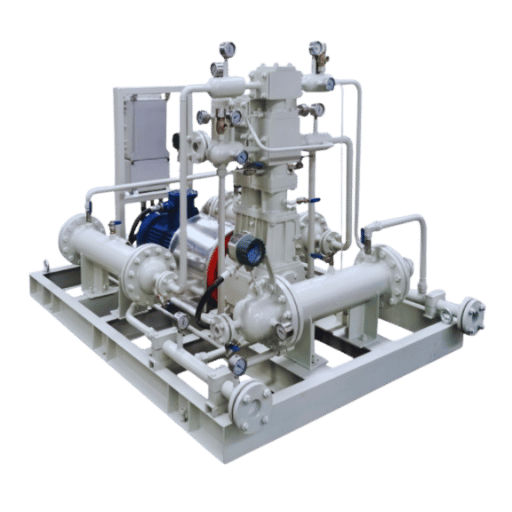 Quase toda compra malsucedida de compressor começa com uma solicitação de cotação incompleta. 4 parâmetros definem 90% das decisões de projeto; quando falta um deles, os fornecedores precisam adivinhar, e normalmente o fazem de modo a vender uma máquina maior. O método de seleção baseado em 4 parâmetros explicita os dados de entrada.
Método de seleção baseado em 4 parâmetros
- Q — Vazão em Nm³/h nas condições padrão (101,325 kPa, 0 °C), e não em metros cúbicos reais
- P₁ — Pressão de entrada em MPa manométricos, medida no flange de sucção do compressor, após o separador de líquidos e os filtros
- P₂ — Pressão de descarga em MPa manométricos, medida no ponto de uso (não no flange do compressor — incluir as perdas na tubulação)
- X — Composição do gás: percentual de metano, hidrocarbonetos C₂+, CO₂, H₂S em ppm, teor de água e ponto de orvalho esperado
Qual é o tamanho de compressor de gás natural de que preciso?
Dimensionar um compressor booster de gás natural significa converter os 4 parâmetros acima — vazão Q, pressão de entrada P₁, pressão de descarga P₂ e composição do gás X — em número de estágios, deslocamento dos cilindros e potência do acionamento. Uma primeira estimativa viável da potência absorvida é P_kW ≈ Q × (P₂ − P₁) × k / η, em que k é o coeficiente de trabalho politrópico (cerca de 0.11 para metano em razões típicas) e η é a eficiência isentrópica (0,85–0,90 para compressores alternativos modernos). Uma corrente de 500 Nm³/h, elevada de 0,1 MPa para 1,8 MPa por uma máquina alternativa de 2 estágios, exige cerca de 55–65 kW no eixo, antes dos ajustes por redução de capacidade do acionamento e pelas condições ambientais. Essa é a faixa estimada; o dimensionamento final depende da composição do gás e do perfil de operação. A composição é o parâmetro que diferencia uma seleção adequada de uma escolha errada. H₂S acima de cerca de 200 ppm (pressão parcial de 0,345 kPa em condições típicas de sucção) aciona os requisitos de materiais da NACE MR0175 / ISO 15156 para metalurgia de componentes molhados, gaxetas à base de PTFE e vedações resistentes à corrosão. Uma corrente de biogás com alta concentração de CO₂ também exige componentes molhados de aço inoxidável e desidratação mais rigorosa. A omissão desse dado na solicitação de cotação é como o compressor “barato” acaba se tornando o mais caro: substituir cilindros inadequados para serviço com gás ácido custa mais do que o skid original.| Pressão de entrada P₁ | Pressão de descarga P₂ | Abordagem recomendada |
|---|---|---|
| 0,02–0,1 MPa (gás de revestimento) | 1,5–2,0 MPa | Compressor alternativo de 2 estágios, configuração em V, com separador de líquidos e depurador a montante |
| 0,2–1,6 MPa (duto) | 2,0–4,2 MPa | Compressor alternativo de 1 ou 2 estágios, configuração em V, para operação contínua |
| 0,2–0,4 MPa (GNV) | 20–25 MPa | Primeiro estágio de parafuso + compressor alternativo de 3 estágios, com resfriamento intermediário |
| 0,5 MPa (gás combustível) | 3–5 MPa | Compressor alternativo de estágio único ou centrífugo com engrenagem integrada para vazões de 5.000+ Nm³/h |
| 0,02–0,2 MPa (biogás) | 1,6–4,5 MPa | Compressor alternativo de 2 ou 3 estágios com componentes molhados de aço inoxidável |
O que API 618, NACE MR0175 e ISO 9001 significam na prática para compradores
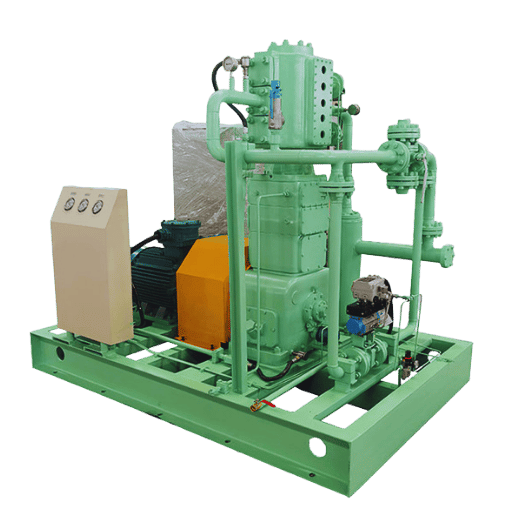 4 normas cobrem a maior parte dos requisitos de conformidade de um compressor booster de gás natural. A diferença entre estar “em conformidade” segundo um folheto de marketing e comprovar essa conformidade em um teste de aceitação é grande o suficiente para comprometer a entrega de um skid totalmente carregado. Interpretar essas normas em termos práticos ajuda os compradores a evitar atrasos na entrega e custos de retrabalho em campo.
API 618 — Compressores alternativos para aplicações nas indústrias de petróleo, química e gás. A edição atual é a 6ª (2024) e é o documento de maior impacto na compra de um novo compressor alternativo. Ela define as abordagens de projeto (DA1, DA2, DA3) para análise de pulsação, dimensionamento de garrafas de pulsação, análise de resposta mecânica e — ponto importante — limites de aceitação de vibração referenciados à ISO 20816-1. Um estudo revisado por pares de 2024, publicado no PMC, sobre a eliminação de pulsação em um compressor alternativo é um raro exemplo de acesso aberto que mostra a aplicação dos critérios de aceitação da API 618 e da ISO 20816-1 em um teste de máquina real. Antes da aprovação, solicite ao fornecedor a carta do estudo de pulsação, o resumo da análise de resposta mecânica e o certificado de vibração do teste de fábrica.
NACE MR0175 / ISO 15156 — Materiais para serviço com gás ácido. O limite relevante é 0,05 psia (0,345 kPa) de pressão parcial de H₂S, adotado pela NACE em 1978 e mantido na norma harmonizada ISO 15156 atual. Acima desse limite em uma corrente de gás úmido, a fissuração sob tensão por sulfetos passa a ser uma preocupação de projeto; a metalurgia dos cilindros, os parafusos, as gaxetas e as vedações devem seguir as listas de materiais para serviço com gás ácido. Em pressões de sucção típicas, 200 ppm de H₂S é um limite prático para especificar metalurgia conforme a NACE.
ISO 9001 — Gestão da qualidade. É relevante porque indica se o fornecedor dispõe de um processo de fabricação documentado que possa apresentar, e não porque o certificado, por si só, garanta qualquer característica da máquina. Solicite o plano de qualidade específico aplicável ao seu pedido.
ASME BPVC, Seção VIII — Código para vasos de pressão. Aplica-se aos cascos dos resfriadores intermediários, separadores, garrafas de pulsação e reservatórios instalados no skid do compressor. Compradores que aceitam instalações nos Estados Unidos ou na União Europeia precisam de plaquetas de identificação estampadas ou de certificação equivalente segundo o código local para os vasos sujeitos à pressão.
⚠️ Desconfie de alegações de conformidade com a API 618 sem documentação
Fornecedores que alegam conformidade com a API 618 devem informar a abordagem de projeto (DA1, DA2 ou DA3), apresentar o relatório do estudo de pulsação e fornecer a análise de resposta mecânica. Se algum desses documentos estiver faltando na proposta, a alegação de conformidade é uma preferência, não um compromisso. O mesmo vale para a NACE MR0175: solicite a certificação dos materiais especificamente para os componentes molhados do seu pedido, e não uma carta genérica referente à fábrica.
Manutenção, modos de falha e custo total de propriedade
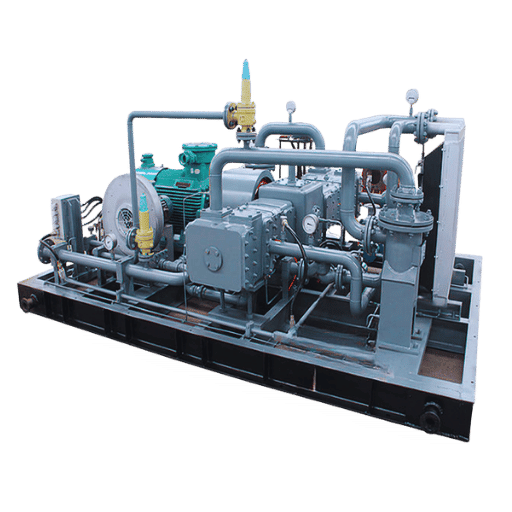 Os dados publicados sobre o custo do ciclo de vida de compressores industriais são consistentes entre as fontes. O benchmark de custo do ciclo de vida da Atlas Copco — alinhado às faixas do U.S. DOE Industrial Technologies Program — divide o orçamento operacional típico de um compressor industrial ao longo de 15 a 20 anos em 70% para energia, 20% para investimento de capital e 7% para manutenção e assistência. Chame isso de Regra 70/20/10 para facilitar a memorização; o benchmark exato é 70/20/7, e os poucos pontos percentuais restantes se dividem entre despesas diversas de apoio. Implicação prática: um compressor que custa 15% a mais no início e oferece eficiência isentrópica 5% superior economiza dinheiro de verdade ao longo da vida útil.
Exemplo prático. Considere um conjunto alternativo de 500 Nm³/h, com preço de $75.000 e eficiência isentrópica de 88%, comparado a um conjunto de $65.000 com eficiência de 83%, ambos operando 8.000 horas por ano, a $0,09/kWh, durante 15 anos: a máquina mais barata custa cerca de $310.000 a mais em energia nesse período. A economia no investimento de capital desaparece nos primeiros dois anos. Esse mesmo cálculo está por trás da calculadora de comparação do custo total de propriedade usada por compradores durante a avaliação de propostas.
Vale a pena investir em compressores booster de gás natural?
Compressores booster de gás natural valem a pena quando o valor do gás recuperado ou transportado, somado às multas por queima evitadas, supera o custo total de propriedade anualizado — que, ao longo de uma vida útil de 15 anos, corresponde aproximadamente a 70% de energia, 20% de capital e 7% de manutenção. Conjuntos padrão para recuperação de gás de revestimento, com capacidade de 400 Nm³/h, recuperam o investimento de capital em 18 a 30 meses apenas com a receita do gás que deixaria de ser queimado, sem contar créditos pela redução de metano. Em aplicações de gasoduto e gás natural comprimido (GNC), nas quais a máquina é essencial à operação, e não opcional, a pergunta deixa de ser “vale a pena?” e passa a ser “por qual faixa de eficiência vale a pena pagar?” — e quase sempre vale pagar pelo ganho de 5 pontos percentuais na eficiência isentrópica. Modos de falha classificados por frequência em compressores alternativos para gás natural: (1) desgaste de válvulas — o principal item de manutenção, com intervalos de serviço de 4.000 a 8.000 horas, segundo os guias de compressores alternativos da CAGI e da Chart Industries; (2) desgaste dos anéis do pistão após 8.000 a 16.000 horas; (3) vazamento na vedação da haste após 2.000 a 4.000 horas; (4) falha do descarregador; (5) fadiga da tubulação induzida por pulsações quando o estudo de pulsações da API 618 foi ignorado ou elaborado de forma insuficiente. Uma observação recorrente entre profissionais em fóruns do setor é que uma grande parcela das falhas de válvulas tem origem na troca das placas de válvula entre cilindros durante a revisão — a causa raiz está na documentação, não na metalurgia. Vale mencionar uma realidade contrária ao senso comum: a Penn State Extension cita uma estimativa da EPA segundo a qual os compressores alternativos tradicionais respondem por cerca de 45% das emissões de metano no setor de transporte e armazenamento de gás natural dos Estados Unidos. Isso não é motivo para abandonar a tecnologia alternativa — é motivo para investir em um projeto adequado da vedação da haste, telemetria para detecção de vazamentos e substituição programada das vedações, em vez de prolongar os intervalos. O orçamento de manutenção também é o orçamento de emissões. Consulte os fundamentos da manutenção de compressores alternativos para ver tabelas detalhadas de intervalos.Perguntas frequentes
O que é um compressor booster de gás natural?
Ver resposta
É uma máquina de compressão secundária que recebe gás natural a uma pressão de entrada elevada — geralmente de 0.02 a 4,0 MPa — e eleva a pressão até o nível de descarga necessário a jusante, por exemplo, para injeção em gasodutos, enchimento de reservatórios de armazenamento de GNC ou fornecimento de gás combustível para turbinas.
Qual é a diferença entre um compressor booster e um compressor primário?
Ver resposta
Compressores primários partem de uma pressão de sucção próxima à atmosférica e geram o aumento inicial de pressão — na cabeça de um poço, por exemplo, ou na entrada de um sistema de coleta. Compressores booster recebem gás que já está acima da pressão atmosférica e elevam ainda mais sua pressão. Como a pressão de sucção é elevada, o booster opera com uma razão de compressão menor por estágio e uma temperatura de compressão mais baixa; assim, muitas vezes, a mesma carga pode ser atendida com menos estágios e menor potência por Nm³/h.
Um compressor booster alternativo pode operar com gás ácido contendo H₂S?
Ver resposta
Sim, com condicionamento adequado a montante e materiais em conformidade com as normas NACE. A NACE MR0175 / ISO 15156 considera a pressão parcial de H₂S de 0,05 psia (0,345 kPa) o limite acima do qual o projeto para serviço com gás ácido se torna obrigatório. Na prática, para correntes de gás com cerca de 200 ppm de H₂S em condições típicas de sucção, os materiais dos cilindros, parafusos, vedações e juntas devem seguir as listas de materiais para serviço com gás ácido. Um separador de entrada dedicado e um vaso separador removem o líquido livre, e vedações à base de PTFE são padrão para esse serviço. Forneça uma análise completa do gás — metano, C₂+, CO₂, H₂S em ppm, teor de água e ponto de orvalho — na etapa de solicitação de cotação (RFQ), para que o fornecedor especifique os materiais adequados em vez de fazer suposições.
Quanto custa um compressor booster de gás natural?
Ver resposta
Os preços variam bastante conforme a pressão de descarga e os limites de fornecimento do conjunto. Conjuntos alternativos pequenos para gás de revestimento custam de $8.000 a $25.000 FOB; boosters para gasodutos custam de $25.000 a $120.000; e conjuntos para postos de GNC chegam a $80.000 a $250.000, dependendo da pressão de descarga e da vazão. O custo do ciclo de vida é um indicador mais útil: benchmarks publicados atribuem cerca de 70% do custo total de propriedade ao consumo de energia ao longo de 15 a 20 anos, 20% ao capital e 7% à manutenção. Sempre solicite o valor em kW por Nm³/h junto com o preço unitário cotado — muitas vezes, a máquina com preço de compra menor não é a mais barata.
Quais certificações um compressor booster de gás natural deve ter?
Ver resposta
No mínimo: API 618 (6ª ed., 2024) para projeto de compressores alternativos e aceitação de vibração; ISO 9001 para o sistema de gestão da qualidade do fornecedor; ASME BPVC Section VIII para resfriadores intermediários e vasos de pressão; e NACE MR0175 / ISO 15156 para serviço com gás ácido, se a pressão parcial de H₂S exceder 0,05 psia. Para instalação em área classificada, inclua também certificação ATEX ou IECEx para o acionador, a instrumentação e os controles.
Quanto tempo dura um compressor booster alternativo de gás natural?
Ver resposta
Uma vida útil do chassi de 20+ anos é realista com manutenção disciplinada. Os guias de manutenção de compressores alternativos da CAGI e da Chart Industries indicam intervalos de 4.000 a 8.000 horas para manutenção das válvulas, de 8.000 a 16.000 horas para substituição dos anéis do pistão e de 2.000 a 4.000 horas para as vedações da haste. A análise trimestral do óleo para detectar metais de desgaste precocemente e as medições anuais de vibração, comparadas aos limites da API 618 / ISO 20816-1 definidos no teste de aceitação, completam o programa. Operadores que seguem esses intervalos costumam alcançar disponibilidade mecânica superior a 95% ao longo da vida útil do equipamento; quem prolonga o intervalo de manutenção das válvulas para além de 10.000 horas costuma observar uma queda acentuada na disponibilidade no ano seguinte.
Artigos relacionados
- Compressores booster industriais para gases — aplicações e adequação da tecnologia
- Compressores booster de nitrogênio — como funcionam e como escolher
- Fabricantes de compressores booster de hidrogênio — comparação de tecnologias
- Compressores de diafragma — quando o diafragma supera o pistão
- Como funcionam os compressores de diafragma — mecanismo e aplicações
- Calculadora da razão de compressão de gás natural — ferramenta para planejamento de estágios
Por que este guia existe
A maioria do conteúdo disponível on-line sobre compressores booster de gás natural parece uma junção de trechos de fichas técnicas. Este guia é a referência da equipe de engenharia que gostaríamos de ter tido em mãos durante a avaliação de propostas — física da compressão, critérios de seleção e cálculos do ciclo de vida baseados na API 618 (6ª ed., 2024), em dados sobre compressores do U.S. DOE NETL e da EIA, em pesquisas da Penn State Extension sobre estações de transmissão interestadual e em trinta anos de experiência na fabricação de compressores alternativos na fábrica da Pangeng em Bengbu. Se não encontrar aqui a resposta a uma pergunta específica sobre dimensionamento ou metalurgia, envie diretamente à nossa equipe de engenharia a composição do gás e as condições de operação.
Referências e fontes
- Entendendo as estações de compressão de gás natural — Penn State Extension
- Anuário do gás natural 2024 — U.S. Energy Information Administration
- Compressores e unidades de processamento de gás natural — visão geral e possível impacto na confiabilidade do sistema elétrico — U.S. Department of Energy NETL
- Eliminação de vibrações e pulsações de pressão em um compressor alternativo — U.S. National Library of Medicine, PMC (2024)
- API 618, compressores alternativos para aplicações nas indústrias de petróleo, química e gás (6ª ed., 2024) — American Petroleum Institute
- ANSI/NACE MR0175 / ISO 15156 — Indústrias de petróleo e gás natural, materiais para uso em ambientes com H₂S — AMPP / ISO
- Uma revisão do limite para serviço com gás ácido da NACE — evolução e implicações — anais da NACE CORROSION 2021
- Manutenção de compressores de ar alternativos — Compressed Air & Gas Institute (CAGI)
- Quanto custa um compressor? — benchmark de custo do ciclo de vida — Atlas Copco
- Impacto da eletrificação da compressão para transmissão de gás natural (2024) — Interstate Natural Gas Association of America