Comuníquese con Pangeng


Especificaciones rápidas: compresores elevadores de presión para gas natural de un vistazo
| Presión de entrada típica | 0.02–4.0 MPa (3–580 psi) |
| Presión de descarga típica | 0.5–50 MPa (73–7,250 psi) |
| Rango típico de caudal | 20–3,500 Nm³/h |
| Tecnología predominante | Alternativo (de pistón) para caudales inferiores a 3,500 Nm³/h y presión de descarga superior a 50 psi |
| Número de etapas | 2–5 (determinado por el límite de relación de compresión por etapa) |
| Normas principales | API 618 (6.ª ed., 2024), NACE MR0175 / ISO 15156, ISO 9001, ASME BPVC |
| Vida útil típica | 20+ años con mantenimiento riguroso de válvulas, anillos y empaquetaduras |
¿Qué es un compresor elevador de presión para gas natural? Su función en la cadena de valor del gas
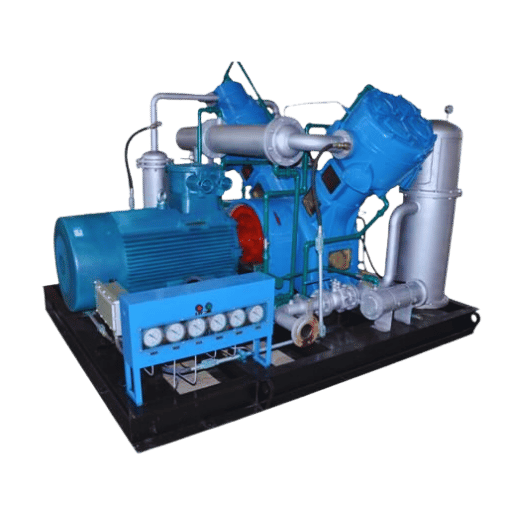 Los compresores elevadores de presión para gas natural son unidades de compresión secundaria que reciben gas a presión intermedia —comúnmente con una presión de succión de 0.02 a 4.0 MPa— y la aumentan al nivel que requiere la siguiente etapa de la cadena de valor. Puede tratarse de elevar el gas de revestimiento en boca de pozo de 0.05 MPa a la especificación de 1.8 MPa de un ducto, recuperar la presión del ducto hasta 4.2 MPa después de 50 millas de pérdidas por fricción o suministrar gas a una estación de carga de GNC a 25 MPa. La condición de entrada es lo que distingue un compresor elevador de presión de uno primario: el gas ya está por encima de la presión atmosférica, por lo que cada unidad opera con mayor presión de succión, una relación de compresión menor por etapa y, en general, un ciclo de servicio más estable.
Para ubicar correctamente un compresor elevador de presión hay que entender dónde se pierde presión a lo largo de la cadena de valor. Según las investigaciones de Penn State Extension sobre estaciones de compresión de gas natural, los ductos de transporte interestatal operan a 800 a 1,200 psi y las estaciones de compresión se encuentran cada 40 a 70 millas para recuperar la presión perdida. Los datos de la red de transporte de NETL, del Departamento de Energía de EE. UU., indican pérdidas de presión de alrededor de 2.5 a 5 psi por milla en condiciones normales de transporte. En los textos de marketing suele exagerarse esta cifra a 5 a 15 psi por milla, un nivel que en la práctica solo se da en tramos con mucha carga o de capacidad insuficiente.
Cuatro ubicaciones prácticas definen el servicio de estos compresores: (1) recuperación de gas de revestimiento en boca de pozo: convertir el gas anular que de otro modo se quemaría en antorcha en un producto apto para ductos; (2) refuerzo en sistemas de recolección y transporte: mantener el caudal por encima de la presión de entrega contractual; (3) carga de vehículos de GNC: elevar el gas de calidad municipal a una presión de almacenamiento de 20–25 MPa; y (4) refuerzo de gas combustible: suministrar gas a turbinas de centrales eléctricas que requieren una presión de 3–5 MPa en la boquilla. Cada aplicación exige una relación de compresión, un número de etapas y un método de manejo del gas distintos.
Para conocer los principios básicos del servicio de los compresores elevadores de presión en general, no solo los de gas natural, consulte nuestra guía sobre el funcionamiento de los compresores elevadores de presión. Para conocer las diferencias frente a las máquinas primarias, consulte en qué se diferencian los compresores elevadores de presión de los compresores primarios.
Cómo funcionan los compresores elevadores de presión para gas natural: termodinámica y compresión multietapa
 En el cilindro, un compresor alternativo de gas natural funciona mediante cuatro carreras en dos eventos mecánicos: el pistón retrocede, se abren las válvulas de succión y el gas a presión de entrada llena el cilindro; luego el pistón avanza, se cierran las válvulas de succión y se comprime el gas hasta que su presión supera la del colector de descarga. Se abren las válvulas de descarga y el gas comprimido fluye al tanque receptor. El trabajo politrópico necesario para la compresión aumenta rápidamente con la relación de presión —aproximadamente como P₂ sobre P₁ elevado a (γ-1)/γ— y la mayor parte de ese trabajo se convierte en calor.
Ese calor explica por qué se utilizan varias etapas. Los datos de campo de Penn State Extension sobre estaciones de compresión de transporte indican que, por cada aumento de 100 psi en la presión del gas durante la compresión, la temperatura de la corriente aumenta de 7 a 8 °F. Una máquina de una sola etapa que comprimiera gas de 0.1 MPa a 5 MPa elevaría la temperatura de descarga muy por encima de 180 °C, lo suficiente para degradar el aceite lubricante, carbonizar los asientos de las válvulas y acortar la vida útil de los anillos del pistón. La compresión por etapas con enfriamiento intermedio devuelve el gas a unos 40 °C antes de la siguiente etapa, lo que permite que cada una opere con una relación menor y menos tensión térmica.
¿Cómo funciona un compresor elevador de presión para gas natural?
Los compresores alternativos elevadores de presión para gas natural funcionan mediante cinco eventos consecutivos por etapa: (1) el cilindro aspira gas a presión de entrada a través de las válvulas de succión; (2) el pistón cambia de dirección y las válvulas de succión se cierran; (3) el gas se comprime adiabáticamente hasta que su presión supera la del lado de descarga; (4) se abren las válvulas de descarga y el gas comprimido fluye al enfriador intermedio o al colector de descarga; (5) el proceso se repite en la siguiente etapa, que comienza con una presión de entrada más alta gracias al enfriamiento intermedio. Las configuraciones multietapa con enfriamiento intermedio permiten que una sola unidad alcance 50 MPa o más y mantienen la temperatura de descarga de cada etapa por debajo de 150 °C, el límite superior que suele aceptar la industria para una operación confiable a largo plazo.
📐 Nota de ingeniería: relación por etapa y temperatura de descargaEn la industria, las relaciones de presión por etapa para servicio con gas natural suelen limitarse a aproximadamente 2.5:1 a 4:1. Una unidad de tres etapas con relaciones de 5:1 alcanza una relación de compresión total de 125:1 y mantiene la descarga de cada etapa por debajo de unos 150 °C. Ese límite de 150 °C se debe a la degradación del aceite lubricante y a la aceleración del desgaste de los anillos, no a una cláusula específica de API. Es el valor que aparece sistemáticamente en la práctica de diseño de compresores alternativos y en las plantillas de estudios de vibración y pulsación de API 618. Cuando, por razones de costo, se fuerza una etapa por encima de 4:1, la vida útil de las válvulas se reduce aproximadamente a la mitad y los intervalos entre mantenimientos del conjunto de anillos se acortan en consecuencia.
Para conocer en términos generales los ciclos de operación de los compresores alternativos y de diafragma, consulte nuestra referencia sobre el ciclo de operación de los compresores elevadores de presión. Los datos de vibración revisados por pares y publicados en 2024 en el archivo PMC de la Biblioteca Nacional de Medicina de EE. UU. sobre vibración y pulsación de presión en un compresor alternativo constituyen un raro ejemplo de límites de aceptación de API 618 e ISO 20816-1 relacionados con mediciones reales de una máquina. Es una lectura útil para quienes especifican un sistema nuevo.
Alternativo, de tornillo rotativo o centrífugo: cómo elegir la tecnología
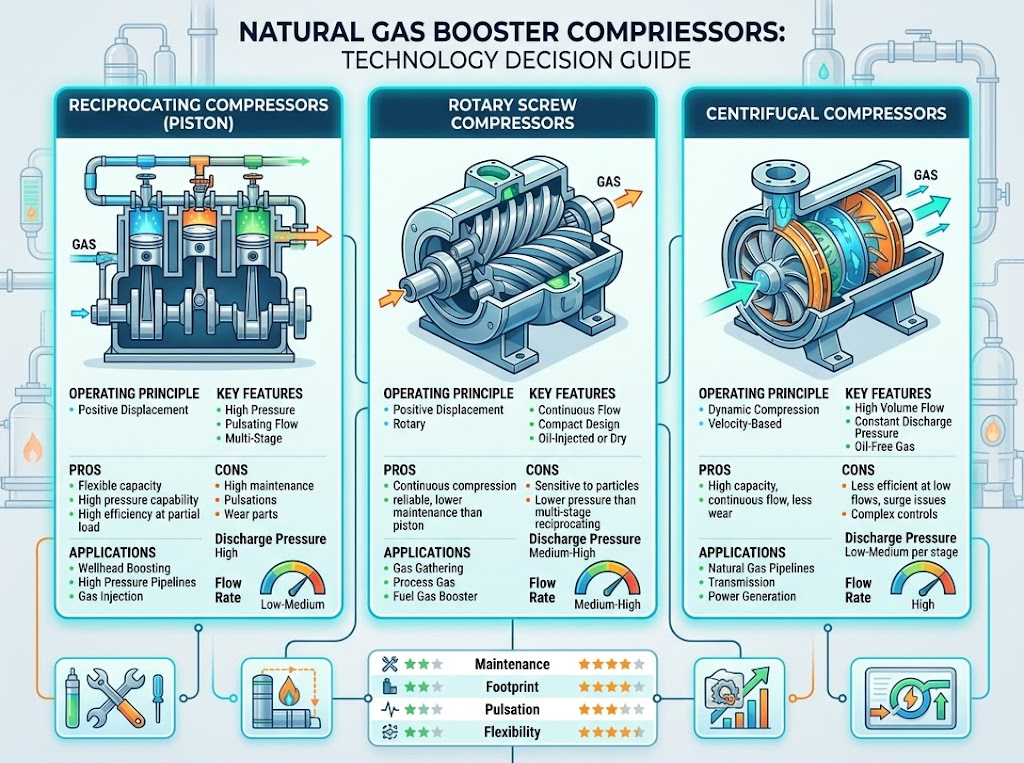 Para el refuerzo de gas natural con caudales de 20–3,500 Nm³/h y presiones de descarga superiores a unos 2 MPa, predominan los compresores alternativos de pistón, y no por razones de marketing. Su predominio se debe a tres realidades mecánicas: tolerancia al gas húmedo, eficiencia con relaciones de compresión altas y descarga por etapas que se adapta a las variaciones del suministro en boca de pozo. Los compresores de tornillo pierden competitividad por encima de 50 psi (aproximadamente 0.35 MPa) de presión de descarga porque su relación volumétrica fija no ofrece ventajas al elevar la presión. Los centrífugos son ineficientes por debajo de unos 5,000 Nm³/h porque sus impulsores entran en bombeo. La siguiente tabla compara las tres tecnologías según variables que realmente importan para el servicio con gas natural.
| Parámetro | Alternativo (de pistón) | De tornillo rotativo | Centrífugo |
|---|---|---|---|
| Presión de descarga | 0.1–50 MPa (15–7,250 psi) | 0.5–4.0 MPa (73–580 psi) | 0.4–10 MPa (58–1,450 psi) |
| Rango de caudal | 20–3,500 Nm³/h | 500–15,000 Nm³/h | 5,000–500,000+ Nm³/h |
| Eficiencia isentrópica | 85–92% | 72–82% | 80–88% en el punto de diseño |
| Rango de regulación de capacidad | 0–100% (descarga por etapas) | 60–100% | 70–100% (límite de bombeo) |
| Reacondicionamiento de válvulas o cojinetes | 4,000–8,000 hr (válvulas) | 20,000–40,000 hr (cojinetes) | 40,000–80,000 hr (cojinetes) |
| Tolerancia al gas húmedo | Lo maneja con un separador de líquidos aguas arriba | Requiere gas seco y limpio | Requiere gas seco y limpio |
«Un dimensionamiento correcto, junto con un buen conocimiento de la curva de rendimiento, puede marcar la diferencia entre un sistema que funciona sin problemas durante años y uno que entra en bombeo cada vez que arranca. Las tres peores decisiones que veo son instalar compresores centrífugos en servicios de recolección con caudal bajo, exigir a los de tornillo presiones de descarga superiores a 50 psi y elegir unidades alternativas por el caudal indicado en la placa sin revisar la curva de regulación de capacidad».
✔ Ventajas de los compresores alternativos
- Presión de descarga de hasta 50 MPa en una sola unidad
- Eficiencia isentrópica de 85–92% en un amplio rango de carga
- La descarga por etapas permite regular la capacidad de 0–100%
- Maneja gas húmedo con separación aguas arriba
- Compatible con gas ácido que contiene H₂S si se utilizan materiales conformes con NACE
⚠️ Limitaciones de los compresores alternativos
- Intervalo de mantenimiento de válvulas de solo 4,000–8,000 hr, frente a 20,000+ hr para los compresores de tornillo
- La pulsación exige un diseño adecuado de botellas y tuberías
- Más pesados por unidad de caudal que las tecnologías rotativas
- Los costos de cimentación y aislamiento de vibraciones son considerables
- La superficie ocupada por el patín es mayor que la de un compresor de tornillo para servicio de presión media
Dónde se utilizan los compresores elevadores de presión para gas natural: aplicaciones en toda la cadena de valor
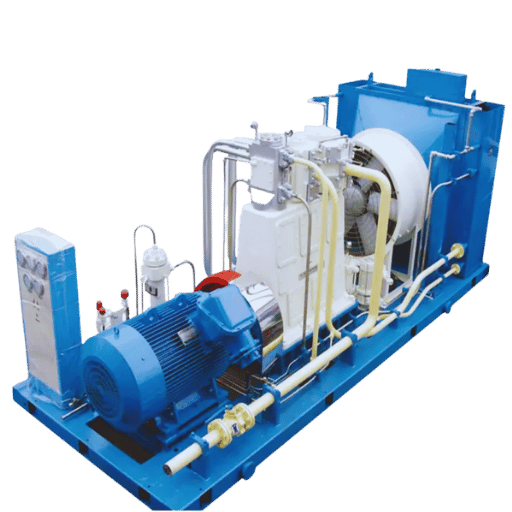 La producción de gas natural seco en EE. UU. alcanzó 37.72 billones de pies cúbicos en 2024, y el consumo promedió un récord de 90.3 Bcf/d, según el seguimiento mensual de la EIA. Transportar ese volumen desde la boca del pozo hasta el usuario final requiere compresión en unos cinco puntos de servicio distintos; los compresores elevadores de presión para gas natural son equipos esenciales en tres de ellos.
La recuperación de gas de revestimiento captura el gas anular de baja presión que de otro modo se quemaría en antorcha o se ventearía cuando la presión del yacimiento cae por debajo de los requisitos de entrega al ducto. La presión de entrada puede bajar a 0.02 MPa en pozos maduros, y la composición del gas varía de 60% a 85% de metano, con hidrocarburos más pesados, CO₂, vapor de agua y, a menudo, H₂S. Las unidades estándar para gas de revestimiento elevan esa corriente a 1.8 MPa para inyectarla al ducto. Ejemplo: un operador de instalaciones existentes en el oeste de Texas vio caer la presión de recolección de 0.15 MPa a 0.05 MPa en dieciocho meses, a medida que envejecían tres pozos cercanos. El patín original de tornillo rotativo se había dimensionado para la presión de entrada más alta; cuando cayó la presión de succión, la unidad pasó la mayor parte del día en recirculación sin carga. Su reemplazo por una unidad alternativa de dos etapas, con presión de succión nominal de 0.02 MPa, permitió recuperar 420 Nm³/h adicionales de gas comercializable, equivalentes a unos $310,000 de ingresos anuales según los precios vigentes de Henry Hub en ese momento.
El refuerzo de ductos y sistemas de recolección recupera la presión de transporte entre estaciones de compresión. Las investigaciones de Penn State Extension sitúan las estaciones cada 40 a 70 millas en ductos interestatales que operan a 800–1,200 psi. Los datos de NETL del Departamento de Energía de EE. UU. indican pérdidas de presión de unos 2.5 a 5 psi por milla en un tramo de transporte con carga, o aproximadamente 250 psi a lo largo de un tramo de 50–100 millas. El servicio de las estaciones de refuerzo es continuo y tiene relaciones de compresión relativamente bajas (1.5:1 a 2:1), por lo que se utilizan unidades alternativas tipo V de servicio continuo o compresores centrífugos multietapa, según el caudal.
Las estaciones de carga de vehículos de GNC reciben gas de calidad municipal a 0.2–0.4 MPa y lo elevan a una presión de almacenamiento de 20–25 MPa. La demanda de carga en horas pico exige combinar una primera etapa de tornillo —que maneja un caudal alto con una relación moderada— con compresores alternativos de segunda y tercera etapa, que elevan la presión hasta el almacenamiento final. Ejemplo: un operador de flota que adaptaba un depósito municipal especificó una sola unidad alternativa de cinco etapas, sin considerar que el 80% del caudal diario se consumía en un período de dos horas. La máquina funcionaba con ciclos intensos durante los picos y permanecía inactiva por la noche. Repartir el servicio entre una primera etapa de tornillo y una sección final alternativa de tres etapas redujo el consumo de energía en un 18% estimado y duplicó el intervalo de mantenimiento de las válvulas por etapa.
El refuerzo de gas combustible para centrales con turbinas de gas eleva el suministro local de unos 0.5 MPa a una presión de 3–5 MPa en la boquilla. El refuerzo de biogás y gas de vertedero maneja corrientes con 50% de metano, niveles elevados de CO₂ y humedad; requiere componentes en contacto con el gas de acero inoxidable y una separación de líquidos más intensiva. Para conocer la gama de unidades de Pangeng que cubre estos servicios —gas de revestimiento, ductos y sistemas de GNC— consulte las unidades personalizadas de Pangeng para compresión de gas natural.
Dimensionamiento y selección de un compresor elevador de presión para gas natural: método de 4 parámetros
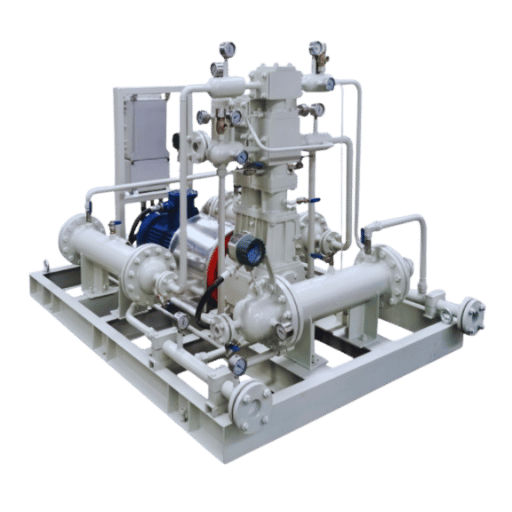 Casi todas las malas compras de compresores se deben a una solicitud de cotización incompleta. Cuatro parámetros resuelven el 90% de las decisiones de diseño; si falta uno, los proveedores tienen que adivinar, y suelen hacerlo de una manera que favorece la venta de una máquina más grande. El método de selección con 4 parámetros explicita los datos necesarios.
Método de selección con 4 parámetros
- Q — Caudal en Nm³/h en condiciones estándar (101.325 kPa, 0 °C), no en metros cúbicos reales
- P₁ — Presión de entrada en MPa manométricos, medida en la brida de succión del compresor después del separador de líquidos y los filtros
- P₂ — Presión de descarga en MPa manométricos, medida en el punto de uso (no en la brida del compresor: incluya las pérdidas en las tuberías)
- X — Composición del gas: porcentaje de metano, hidrocarburos C₂+, CO₂, H₂S en ppm, contenido de agua y punto de rocío previsto
¿Qué tamaño de compresor de gas natural necesito?
Dimensionar un compresor elevador de presión para gas natural consiste en traducir los cuatro parámetros anteriores —caudal Q, presión de entrada P₁, presión de descarga P₂ y composición del gas X— en el número de etapas, el desplazamiento de los cilindros y la potencia del accionamiento. Una primera estimación práctica de la potencia absorbida es P_kW ≈ Q × (P₂ − P₁) × k / η, donde k es el coeficiente de trabajo politrópico (aproximadamente 0.11 para el metano en relaciones típicas) y η es la eficiencia isentrópica (0.85–0.90 en compresores alternativos modernos). Una corriente de 500 Nm³/h que pasa de 0.1 MPa a 1.8 MPa a través de una unidad alternativa de dos etapas requiere alrededor de 55–65 kW en el eje, antes de aplicar la reducción de capacidad nominal del accionamiento y la corrección por temperatura ambiente. Ese es el rango estimado; el dimensionamiento final depende de la composición del gas y del perfil de servicio. La composición es el parámetro que distingue una selección competente de una equivocada. Un nivel de H₂S superior a unos 200 ppm (presión parcial de 0.345 kPa a una presión de succión típica) activa los requisitos de materiales de NACE MR0175 / ISO 15156 para los componentes en contacto con el gas, las empaquetaduras con base de PTFE y los sellos resistentes a la corrosión. Una corriente de biogás con mucho CO₂ también exige componentes en contacto con el gas de acero inoxidable y una deshidratación más intensiva. Omitir este dato en la solicitud de cotización es lo que convierte el compresor «barato» en el más caro: reemplazar los cilindros que no están preparados para servicio con gas ácido cuesta más que la unidad original.| Presión de entrada P₁ | Presión de descarga P₂ | Enfoque recomendado |
|---|---|---|
| 0.02–0.1 MPa (gas de revestimiento) | 1.5–2.0 MPa | Compresor alternativo tipo V de 2 etapas, con separador de líquidos y depurador aguas arriba |
| 0.2–1.6 MPa (ducto) | 2.0–4.2 MPa | Compresor alternativo tipo V de 1 o 2 etapas, para servicio continuo |
| 0.2–0.4 MPa (GNC) | 20–25 MPa | Primera etapa de tornillo + compresor alternativo de 3 etapas, con enfriamiento intermedio |
| 0.5 MPa (gas combustible) | 3–5 MPa | Compresor alternativo de una etapa o centrífugo con engranajes integrales para 5,000+ Nm³/h |
| 0.02–0.2 MPa (biogás) | 1.6–4.5 MPa | Compresor alternativo de 2 o 3 etapas con componentes en contacto con el gas de acero inoxidable |
Qué significan realmente API 618, NACE MR0175 e ISO 9001 para los compradores
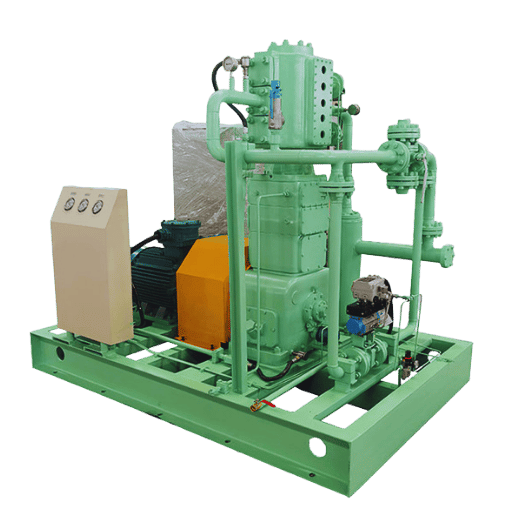 Cuatro normas cubren la mayor parte de los requisitos de cumplimiento para un compresor elevador de presión para gas natural. La diferencia entre decir «cumple» en un folleto de marketing y demostrarlo en una prueba de aceptación es suficiente para retrasar una unidad completa. Interpretarlas en términos prácticos ayuda a evitar sorpresas en los envíos y costos de correcciones en campo.
API 618 — Compresores alternativos para servicios en las industrias petrolera, química y del gas. La edición vigente es la 6.ª (2024) y es el documento más importante al comprar un compresor alternativo nuevo. Define el enfoque de diseño (DA1, DA2, DA3) para el análisis de pulsaciones, el dimensionamiento de las botellas de pulsación, el análisis de respuesta mecánica y, un aspecto clave, los límites de aceptación de vibración que hacen referencia a ISO 20816-1. Un estudio de 2024, revisado por pares y publicado en PMC, sobre la eliminación de pulsaciones en un compresor alternativo es un ejemplo poco común de aceptación conforme a API 618 + ISO 20816-1 en una prueba con una máquina real. Antes de aprobar la compra, solicite al proveedor la carta del estudio de pulsaciones, el resumen del análisis de respuesta mecánica y el certificado de vibración de la prueba en fábrica.
NACE MR0175 / ISO 15156 — Materiales para servicio con gas ácido. El umbral relevante es 0.05 psia (0.345 kPa) de presión parcial de H₂S, adoptado por NACE en 1978 e incorporado en la norma armonizada ISO 15156 vigente. Por encima de ese umbral en una corriente de gas húmedo, el agrietamiento por tensión de sulfuros pasa a ser una consideración de diseño, y los materiales de los cilindros, pernos, empaquetaduras y sellos deben cumplir las listas para servicio con gas ácido. Con presiones de succión típicas, 200 ppm de H₂S es un umbral práctico para especificar materiales conformes con NACE.
ISO 9001 — Gestión de la calidad. Es pertinente porque permite saber si el proveedor cuenta con un proceso de fabricación documentado, no porque el certificado por sí solo garantice algo sobre la máquina. Solicite el plan de calidad específico para su pedido.
ASME BPVC Sección VIII — Código para recipientes a presión. Se aplica a las carcasas de los enfriadores intermedios, separadores, botellas de pulsación y tanques receptores del patín del compresor. Los compradores que acepten una instalación en EE. UU. o la UE necesitan placas de identificación estampadas o una certificación equivalente conforme al código local para los recipientes a presión.
⚠️ Cuidado con las afirmaciones de «cumplimiento de API 618» sin documentación
Los proveedores que afirman cumplir con API 618 deben poder indicar el enfoque de diseño (DA1, DA2 o DA3), mostrar el informe del estudio de pulsaciones y presentar el análisis de respuesta mecánica. Si falta alguno de esos documentos en la cotización, la afirmación de cumplimiento expresa una preferencia, no un compromiso. Lo mismo se aplica a NACE MR0175: solicite el certificado de materiales específico para los componentes de su pedido que estarán en contacto con el gas, no una carta genérica sobre toda la planta.
Mantenimiento, modos de falla y costo de propiedad
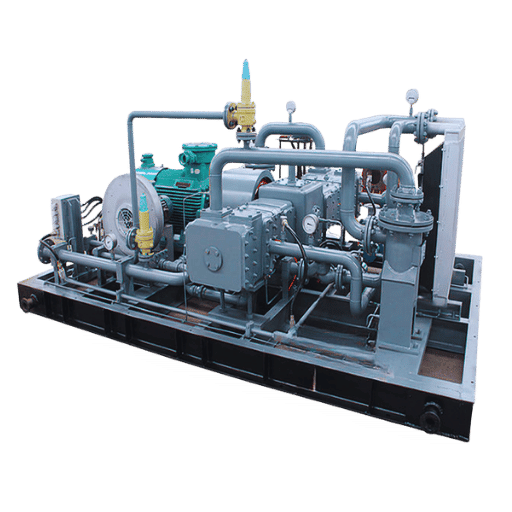 Los datos publicados sobre el costo del ciclo de vida de los compresores industriales son consistentes entre distintas fuentes. El referente de costos del ciclo de vida de Atlas Copco, en línea con los rangos del Programa de Tecnologías Industriales del Departamento de Energía de EE. UU., divide el presupuesto operativo de un compresor industrial típico durante 15 a 20 años en 70% de energía, 20% de inversión de capital y 7% de mantenimiento y servicio. Puede recordarse como la regla 70/20/10; el referente exacto es 70/20/7, y el pequeño porcentaje restante se reparte entre distintos gastos de apoyo. La consecuencia práctica: un compresor que cuesta 15% más al inicio y ofrece una eficiencia isentrópica 5% superior genera ahorros reales durante su vida útil.
Ejemplo práctico. Considere una unidad reciprocante de 500 Nm³/h con un precio de $75,000 y una eficiencia isentrópica de 88%, frente a otra unidad de $65,000 con una eficiencia de 83%, ambas en operación 8,000 horas al año, a $0.09/kWh, durante 15 años: la máquina más barata termina costando alrededor de $310,000 más en energía durante ese período. El ahorro de capital desaparece en menos de los primeros dos años. El mismo cálculo sustenta la calculadora de comparación del costo total de propiedad que los compradores usan durante la evaluación de ofertas.
¿Vale la pena invertir en compresores elevadores de presión para gas natural?
Los compresores elevadores de presión para gas natural valen la pena cuando el valor del gas recuperado o transportado, más las multas por quema de gas que se evitan, supera el costo total de propiedad anualizado, que durante una vida útil de 15 años equivale aproximadamente a 70% en energía, 20% en capital y 7% en mantenimiento. Las unidades estándar para recuperar gas de revestimiento, con un caudal de 400 Nm³/h, recuperan la inversión de capital en 18 a 30 meses solo con los ingresos del gas que se habría quemado, antes de considerar cualquier crédito por reducción de metano. En aplicaciones de gasoductos y gas natural comprimido (GNC), donde el equipo es esencial para las operaciones y no opcional, la pregunta pasa de «¿vale la pena?» a «¿qué nivel de eficiencia justifica pagar más?», y casi siempre vale la pena pagar la diferencia por 5 puntos de eficiencia isentrópica. Modos de falla ordenados por frecuencia en el servicio de gas natural con compresores reciprocantes: (1) desgaste de válvulas, el principal elemento de mantenimiento, con intervalos de servicio de 4,000 a 8,000 horas según las guías de compresores reciprocantes de CAGI y Chart Industries; (2) desgaste de los anillos del pistón a las 8,000 a 16,000 horas; (3) fugas en el empaque del vástago a las 2,000 a 4,000 horas; (4) mal funcionamiento del descargador; (5) fatiga de las tuberías inducida por pulsaciones cuando se omitió el estudio de pulsaciones de API 618 o se realizó de forma insuficiente. Una observación práctica recurrente en los foros del sector es que muchas fallas de válvulas se deben a que se mezclan las placas de válvulas entre cilindros durante el reacondicionamiento: la causa raíz está en la documentación, no en la metalurgia. Conviene señalar una realidad contraintuitiva: Penn State Extension cita una estimación de la EPA según la cual los compresores reciprocantes tradicionales representan alrededor de 45% de las emisiones de metano del sector de transporte y almacenamiento de gas natural de EE. UU. Esto no es motivo para abandonar la tecnología reciprocante; es motivo para invertir en un diseño adecuado del empaque del vástago, telemetría para detectar fugas y reemplazo programado del empaque, en lugar de prolongar los intervalos. El presupuesto de mantenimiento también es el presupuesto para controlar las emisiones. Consulte los fundamentos del mantenimiento de compresores reciprocantes para ver tablas detalladas de intervalos.Preguntas frecuentes
¿Qué es un compresor elevador de presión para gas natural?
Ver respuesta
Es una máquina de compresión secundaria que recibe gas natural a una presión de entrada elevada —comúnmente de 0.02 a 4.0 MPa— y aumenta su presión hasta alcanzar la presión de descarga más alta que se necesita aguas abajo, por ejemplo, para inyectar el gas a un gasoducto, llenar tanques de almacenamiento de GNC o suministrar gas combustible a una turbina.
¿Cuál es la diferencia entre un compresor elevador de presión y un compresor primario?
Ver respuesta
Los compresores primarios parten de una presión de succión cercana a la atmosférica y generan el aumento de presión inicial, por ejemplo, en una boca de pozo o en la entrada de un sistema de recolección. Los compresores elevadores de presión reciben gas que ya está por encima de la presión atmosférica y aumentan aún más su presión. Como la presión de succión es elevada, el compresor elevador opera con una relación de compresión menor por etapa y una temperatura de compresión más baja. Por eso, a menudo puede cubrir el mismo servicio con menos etapas y menor potencia por Nm³/h.
¿Puede un compresor elevador de presión reciprocante manejar gas ácido con H₂S?
Ver respuesta
Sí, siempre que se realice un acondicionamiento adecuado aguas arriba y se utilicen materiales que cumplan con NACE. NACE MR0175 / ISO 15156 establece que una presión parcial de H₂S de 0.05 psia (0.345 kPa) es el umbral a partir del cual se requiere un diseño para servicio con gas ácido. En la práctica, para corrientes de gas con alrededor de 200 ppm de H₂S a una presión de succión típica, la metalurgia del cilindro, los pernos, el empaque y los sellos deben cumplir con las listas de materiales para servicio con gas ácido. Un depurador de entrada dedicado y un tambor separador eliminan el líquido libre; el empaque a base de PTFE es estándar para este servicio. Proporcione un análisis completo del gas —metano, C₂+, CO₂, H₂S en ppm, contenido de agua y punto de rocío— durante la etapa de solicitud de cotización (RFQ), para que el proveedor pueda especificar los materiales adecuados en lugar de hacer conjeturas.
¿Cuánto cuesta un compresor elevador de presión para gas natural?
Ver respuesta
El precio varía mucho según la presión de descarga y el alcance de suministro de la unidad. Las unidades reciprocantes pequeñas para gas de revestimiento cuestan entre $8,000 y $25,000 FOB; los compresores elevadores para gasoductos, entre $25,000 y $120,000; y las unidades para estaciones de GNC alcanzan entre $80,000 y $250,000, según la presión de descarga y el caudal. El costo del ciclo de vida es una cifra más útil: los referentes publicados sitúan la energía en alrededor de 70% del costo total de propiedad durante 15 a 20 años, el capital en 20% y el mantenimiento en 7%. Solicite siempre la potencia en kW por Nm³/h junto con el precio cotizado de la unidad: a menudo, la máquina más barata según su placa de datos no es la que cuesta menos.
¿Qué certificaciones debe tener un compresor elevador de presión para gas natural?
Ver respuesta
Como mínimo: API 618 (6.ª ed., 2024) para el diseño reciprocante y la aceptación de vibraciones; ISO 9001 para el sistema de gestión de calidad del proveedor; ASME BPVC Sección VIII para los intercambiadores de calor entre etapas y los recipientes a presión; y NACE MR0175 / ISO 15156 para servicio con gas ácido si la presión parcial de H₂S supera 0.05 psia. Para instalaciones en áreas peligrosas, añada la certificación ATEX o IECEx del accionamiento, la instrumentación y los controles.
¿Cuánto dura un compresor elevador de presión reciprocante para gas natural?
Ver respuesta
Es realista esperar una vida útil del bastidor de 20+ años con un mantenimiento riguroso. Las guías de mantenimiento de compresores reciprocantes de CAGI y Chart Industries recomiendan dar servicio a las válvulas cada 4,000 a 8,000 horas, reemplazar los anillos del pistón cada 8,000 a 16,000 horas y cambiar el empaque del vástago cada 2,000 a 4,000 horas. El programa se completa con análisis trimestrales del aceite para detectar a tiempo los metales de desgaste y mediciones anuales de vibraciones conforme a los límites de API 618 / ISO 20816-1 establecidos durante la prueba de aceptación. Los operadores que respetan esos intervalos suelen lograr una disponibilidad mecánica superior a 95% durante la vida útil del activo; quienes prolongan el intervalo de servicio de las válvulas más allá de 10,000 horas suelen ver cómo la disponibilidad se desploma durante el año siguiente.
Artículos relacionados
- Compresores elevadores de presión para gases industriales: aplicaciones y selección de tecnología
- Compresores elevadores de presión para nitrógeno: funcionamiento y cómo elegir
- Fabricantes de compresores elevadores de presión para hidrógeno: comparación de tecnologías
- Compresores de diafragma: cuándo conviene más un diafragma que un pistón
- Cómo funcionan los compresores de diafragma: mecanismos y aplicaciones
- Calculadora de relación de compresión de gas natural: herramienta para planificar etapas
Por qué existe esta guía
La mayoría del contenido en línea sobre compresores elevadores de presión para gas natural parece una colección de fragmentos de fichas técnicas. Esta guía es el material de consulta del equipo de ingeniería que nos habría gustado tener durante la evaluación de ofertas: física de la compresión, criterios de selección y cálculos del costo del ciclo de vida, con base en API 618 (6.ª ed., 2024), datos sobre compresores de U.S. DOE NETL y EIA, investigaciones de Penn State Extension sobre estaciones de transporte interestatal y treinta años de experiencia en fabricación de compresores reciprocantes en la planta de Pangeng en Bengbu. Si aquí no encuentra respuesta a una pregunta específica sobre dimensionamiento o metalurgia, envíe directamente a nuestro equipo de ingeniería la composición del gas y las condiciones de servicio.
Referencias y fuentes
- Cómo entender las estaciones de compresión de gas natural — Penn State Extension
- Anuario del gas natural 2024 — U.S. Energy Information Administration
- Compresores y procesadores de gas natural: descripción general e impacto potencial en la confiabilidad del sistema eléctrico — U.S. Department of Energy NETL
- Eliminación de vibraciones y pulsaciones de presión en un compresor reciprocante — U.S. National Library of Medicine, PMC (2024)
- API 618, compresores reciprocantes para servicios de las industrias petrolera, química y del gas (6th ed., 2024) — American Petroleum Institute
- ANSI/NACE MR0175 / ISO 15156 — Industrias del petróleo y del gas natural: materiales para uso en entornos con H₂S — AMPP / ISO
- Revisión del límite de servicio con gas ácido de NACE: evolución e implicaciones — actas de NACE CORROSION 2021
- Mantenimiento de compresores de aire reciprocantes — Compressed Air & Gas Institute (CAGI)
- ¿Cuánto cuesta un compresor? Referente del costo del ciclo de vida — Atlas Copco
- Impacto de la electrificación de la compresión para el transporte de gas natural (2024) — Interstate Natural Gas Association of America