Contacter Pangeng


Caractéristiques clés : compresseurs d’air à vis
| Type de compression | À vis jumelées à déplacement positif |
| Plage de pression typique | 100–150 psi (7–10 bar) |
| Plage de capacité | 5–500+ hp / 20–2 500+ cfm |
| Régime de service | 100 % en continu |
| Niveau sonore (enceinte fermée) | 65–75 dBA |
| Intervalle de vidange d’huile | 4 000–8 000 heures |
| Durée de vie prévue de l’élément compresseur | 80 000–100 000+ heures avant révision générale |
Fonctionnement des compresseurs d’air à vis
 Un compresseur à vis emprisonne l’air ambiant entre deux rotors hélicoïdaux engrenés — un rotor mâle (généralement à quatre lobes) et un rotor femelle (généralement à six cannelures) — dans une chambre étanche. Lorsque les rotors tournent, le volume d’air emprisonné diminue progressivement de l’extrémité d’aspiration à l’extrémité de refoulement, ce qui comprime l’air. Le cycle de compression complet s’effectue en un seul tour continu ; c’est pourquoi les compresseurs à vis fournissent un débit sans pulsations à une pression de refoulement stable.
Dans un compresseur à vis lubrifié par injection d’huile (à huile noyée), le lubrifiant est injecté directement dans la chambre de compression. Cette huile remplit trois fonctions : elle assure l’étanchéité des espaces entre les rotors et le carter, absorbe la chaleur de compression et lubrifie les surfaces de contact des rotors. Le mélange d’air comprimé et d’huile passe ensuite dans un élément séparateur d’huile qui réduit l’entraînement de lubrifiant à près de 3 ppm avant que l’air n’entre dans le système en aval. Un sécheur frigorifique ou à dessiccant assure le traitement de l’air en aval et extrait l’humidité restante pour fournir un air comprimé de qualité.
📐 Note technique
Les compresseurs à vis à un étage produisent des rapports de compression de 7:1 à 10:1 et atteignent des pressions de refoulement de 100-150 psi à partir de la pression atmosphérique à l’aspiration. Dans les unités à huile noyée, les températures internes de fonctionnement se situent entre 140-160F (60-71C), soit plus de cent degrés en dessous des 300-400°F observés dans les compresseurs alternatifs. Cet écart de température réduit sensiblement les contraintes thermiques sur les joints, les roulements et la composition chimique du lubrifiant. Selon le département de l’Énergie des États-Unis, les compresseurs fabriqués après janvier 2025 doivent respecter les normes révisées d’économie d’énergie prévues par la réglementation 10 CFR 431.345.
Compresseur à vis ou à pistons : lequel convient à votre application ?
 Le choix entre un compresseur d’air à vis et un compresseur alternatif (à pistons) dépend du régime de service requis, des contraintes sonores et des coûts d’exploitation. Les compresseurs à pistons coûtent moins cher à l’achat, mais cet avantage s’estompe rapidement si votre usine utilise l’air comprimé plusieurs heures par jour.
| Paramètre | À vis | Alternatif (à pistons) |
|---|---|---|
| Régime de service | 100 % en continu | 60–70 % (temps de refroidissement nécessaire) |
| Niveau sonore | 65–75 dBA | 80–90 dBA (seuil OSHA pour la protection auditive : 85 dBA) |
| Durée de vie de l’élément compresseur | 80 000–100 000 heures | 10 000–20 000 heures avant révision générale |
| Rendement en sortie | 4–5 cfm par hp à 100 psi | 3–4 cfm par hp à 100 psi |
| Température de fonctionnement | 140–160°F | 300–400°F |
| Entraînement d’huile | ~3 ppm (avec injection d’huile) | 10+ ppm (augmente avec l’usure) |
| Applications les mieux adaptées | Usage industriel continu, 8+ h/jour | Usage intermittent, petits ateliers |
✔ Avantages des compresseurs à vis
- Régime de service de 100 % — aucun arrêt obligatoire
- Durée de vie de l’élément compresseur 4–10× plus longue
- Débit en cfm par hp supérieur de 20–25 %
- Faibles vibrations — fondations minimales requises
- Fonctionnement plus silencieux, sous le seuil OSHA de protection auditive
⚠ Limites des compresseurs à vis
- Prix d’achat initial supérieur à celui de modèles à pistons équivalents
- Les unités à injection d’huile nécessitent des éléments séparateurs et une gestion de l’huile
- Fonctionnement peu efficace à très faible charge sans variateur de vitesse
- Une température de fonctionnement minimale (~170F) est nécessaire pour vaporiser les condensats ; les cycles courts sollicitent l’élément compresseur.
💡 À retenir
Si votre usine utilise l’air comprimé plus de 6 h/jour, un compresseur à vis permettra presque certainement de réduire le coût total par cfm par rapport aux modèles à pistons, malgré son prix d’achat plus élevé.
Compresseurs à vis lubrifiés par injection d’huile ou sans huile
 Le choix entre un compresseur à vis lubrifié par injection d’huile et un modèle sans huile, ainsi que d’autres facteurs, détermine les applications auxquelles le système peut convenir et les exigences de qualité de l’air qu’il peut satisfaire. Pour la plupart des applications industrielles générales, les modèles lubrifiés par injection d’huile (à huile noyée) sont préférables, car le lubrifiant injecté améliore l’étanchéité et le refroidissement et prolonge la durée de vie de l’élément compresseur. Les compresseurs sans huile fonctionnent sans huile dans la chambre de compression, mais leur coût est plus élevé et leur entretien comporte d’autres exigences.
| Paramètre | Avec injection d’huile | Sans huile |
|---|---|---|
| Entraînement d’huile | ~3 ppm (avec séparateur) ; <0,01 mg/m³ avec filtration en ligne (ISO 8573-1 Classe 1) | 0 ppm intrinsèque (possibilité d’atteindre la Classe 0 selon ISO 8573-1) |
| Classe de qualité de l’air | Classe 1–2 (avec une filtration adaptée) | Classe 0 (certifié sans huile) |
| Coût d’achat | Inférieur (référence) | Surcoût de 30–50 % par rapport à un modèle équivalent avec injection d’huile |
| Complexité de l’entretien | Élément séparateur et vidanges d’huile toutes les 4 000–8 000 h | Contrôle du revêtement des rotors ; son usure augmente les fuites avec le temps |
| Applications typiques | Industrie manufacturière, chantiers, automobile, travail des métaux | Agroalimentaire, pharmacie, électronique, air médical selon ISO 8573-1:2010 |
⚠️ Important
Les compresseurs à vis sans huile utilisent un revêtement spécifique sur les rotors (généralement en PTFE ou dans un matériau similaire) pour assurer l’étanchéité des jeux internes sans lubrifiant. Des ingénieurs sur Eng-Tips ont indiqué que ce revêtement s’érode avec le temps, entraînant davantage de fuites internes et une hausse des températures de refoulement. Ils n’ont toutefois signalé ce phénomène qu’après avoir effectué des contrôles thermiques périodiques.
Comment dimensionner un compresseur d’air à vis pour votre installation
 Une installation sous-dimensionnée prive les outils pneumatiques de débit en raison des chutes de pression ; une installation surdimensionnée immobilise inutilement du capital et fait fonctionner le compresseur de manière inefficace à charge partielle. Pour le dimensionnement, commencez par déterminer votre « foom » réel après déduction, puis calculez à rebours la puissance nécessaire.
Méthode de dimensionnement : 4 étapes
- Répertoriez tous les outils et procédés pneumatiques utilisés. Pour chacun, relevez le débit en cfm et la pression de fonctionnement (PSI). Le fabricant indique ces données sur la plaque signalétique ou les fiches techniques de l’équipement.
- Calculez la demande simultanée, sans supposer que toutes les machines fonctionnent en même temps. Pour une usine classique, utilisez un facteur d’utilisation compris entre 0,6-0,8 afin d’estimer le débit de pointe en cfm.
- Prévoyez une marge de 25-30 % pour les extensions futures, la baisse de performance du compresseur et les pointes de demande supérieures à la moyenne calculée.
- Convertissez le débit en pieds cubes par minute (cfm) en chevaux-vapeur : reportez-vous au tableau de référence ci-dessous. À 100 psi, un compresseur à vis fournit environ 4 à 5 cfm par hp ; à 125 psi, le débit est plutôt de 3,5-4 cfm par hp.
| Puissance du compresseur (HP) | Débit approximatif en CFM à 100 PSI | Débit approximatif en CFM à 125 PSI |
|---|---|---|
| 5 hp | 20–25 cfm | 16–20 cfm |
| 7,5 hp | 30–38 cfm | 24–30 cfm |
| 10 hp | 40–50 cfm | 32–40 cfm |
| 20 hp | 80–100 cfm | 64–80 cfm |
| 30 hp | 120–150 cfm | 96–120 cfm |
| 50 hp | 200–250 cfm | 160–200 cfm |
💡 Conseil de pro
À long terme, surdimensionner un compresseur à vis à vitesse fixe coûte plus cher que le sous-dimensionner. Une unité surdimensionnée alterne des cycles courts en charge et à vide sans jamais atteindre la bonne température de fonctionnement. Cela accélère la dégradation de l’huile, augmente l’accumulation d’humidité et réduit la durée de vie de l’élément compresseur, tout en gaspillant de l’électricité lorsque le moteur tourne à vide.
Entretien, huile et durée de vie
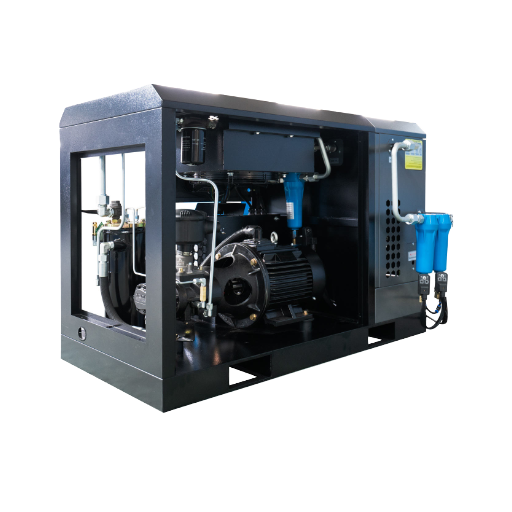 L’entretien d’un compresseur à vis s’effectue à intervalles définis en fonction des heures de fonctionnement, et non du calendrier. Les intervalles ci-dessous ont été compilés à partir de plusieurs manuels de fabricants. Les spécificités de votre application — conditions ambiantes, type d’huile et profil de service — peuvent toutefois modifier les intervalles d’entretien recommandés par le fabricant. Vérifiez tous les intervalles indiqués dans la documentation de votre fabricant.
| Opération | Intervalle | Remarques |
|---|---|---|
| Contrôle de la purge des condensats | Chaque jour | Les purges automatiques doivent également faire l’objet de contrôles manuels périodiques. |
| Contrôle du niveau et de l’état de l’huile | Chaque semaine | Contrôlez le voyant ; une huile laiteuse indique une contamination par l’humidité. |
| Analyse et prélèvement d’huile | Toutes les 1 000–2 000 heures | Au minimum chaque trimestre ; permet de détecter la dégradation avant que des dommages ne surviennent. |
| Remplacement du filtre d’aspiration d’air | Toutes les 2 000–4 000 heures | En environnement poussiéreux : contrôler toutes les 500 heures. |
| Remplacement du filtre à huile | Toutes les 2 000–4 000 heures | Si possible, remplacez-le en même temps que l’huile. |
| Remplacement de l’élément séparateur | Toutes les 2 000–4 000 heures | Un remplacement différé augmente la pression différentielle et le coût énergétique. |
| Vidange complète de l’huile | Toutes les 4 000–8 000 heures | Les lubrifiants synthétiques haut de gamme peuvent prolonger l’intervalle jusqu’à 8 000–10 000 heures. |
⚠️ Erreur d’entretien fréquente
Selon les professionnels, l’élément séparateur d’huile est l’un des éléments d’entretien les plus souvent négligés. S’il s’encrasse, la pression différentielle à ses bornes augmente, obligeant le compresseur à fournir plus d’efforts et faisant grimper la consommation d’énergie de 5-10 %. De nombreux opérateurs vidangent l’huile selon le calendrier prescrit sans contrôler le séparateur ; le gaspillage d’énergie qui en résulte est considérable par rapport au coût de remplacement de l’élément séparateur.
Coût total de possession et rendement énergétique
 Le prix d’achat d’un compresseur d’air à vis ne représente qu’une petite part, soit 10-15 %, du coût total de possession sur une durée de vie moyenne de 10 ans. Selon le programme ENERGY STAR du département de l’Énergie des États-Unis, l’électricité représente 76 % du coût du cycle de vie d’un compresseur d’air ; l’essentiel du reste correspond à la dépréciation, à l’installation, à l’entretien et aux frais généraux (19 %). Les 10-15 % restants comprennent l’entretien.
76 %
Électricité (Energy Star)
10–15 %
Entretien et pièces
10–15 %
Achat de l’équipement
📐 Note technique
Vous évaluez des systèmes d’air comprimé pour un projet neuf ou une installation existante ? Découvrez les compresseurs à vis PanGeng avec sécheur d’air intégré et options à vitesse variable, conçus pour influer directement sur le coût total de possession.
Un aspect souvent négligé de l’histoire du secteur : dans les années 1970-80, les compresseurs à vis produisaient en moyenne 425 cfm par 100 hp, tandis que les compresseurs alternatifs à double effet atteignaient plus de 500 cfm par 100 hp. Les progrès de la conception des profils de rotor et de l’usinage de précision ont inversé la tendance : aujourd’hui, un compresseur à vis à un étage peut atteindre 530 cfm par 100 hp, et une configuration à deux étages, jusqu’à 600 cfm par 100 hp. Lors de l’achat d’un équipement d’occasion et de l’évaluation de ses rendements antérieurs, fiez-vous aux rendements réels ; ne supposez pas que les compresseurs à vis égalent ou surpassent les autres technologies.
Foire aux questions
Q : Un compresseur d’air à vis convient-il à un atelier à domicile ?
Voir la réponse
Tout dépend de vos besoins en air. Pour un amateur qui utilise occasionnellement une seule clé à chocs ou un pistolet de pulvérisation, un petit compresseur à pistons peut parfaitement convenir. Il est aussi plus abordable. Un atelier de loisir a souvent besoin de 5-10 cfm ; un compresseur à pistons sera alors un choix bien plus économique. Dès que vous devez utiliser simultanément au moins deux outils pneumatiques ou assurer un débit d’air continu et stable pour une sableuse, un découpeur plasma ou une machine à commande numérique, un compresseur à vis peut se justifier. Les petites unités à vis de 5 hp avec configuration montée sur réservoir fournissent entre 20 et 25 cfm à 100 psig, ce qui suffit à la plupart des ateliers d’amateurs exigeants. Le prix plus élevé peut être compensé par un niveau sonore réduit, des besoins d’entretien moins fréquents et une pression stable.
Q : Quels sont les inconvénients des compresseurs d’air à vis ?
Voir la réponse
Les principaux inconvénients sont le coût initial bien plus élevé (parfois 2-3x celui d’un compresseur à pistons comparable), la nécessité de gérer l’huile sur les versions avec injection d’huile (remplacement de l’élément séparateur, vidanges, problèmes d’entraînement d’huile) et leur sensibilité aux cycles courts. Les compresseurs à pistons tolèrent les démarrages et arrêts fréquents, tandis que les compresseurs à vis semblent nécessiter de longues périodes de fonctionnement pour atteindre la bonne température de service et éliminer l’humidité. Lorsque les besoins en air sont très irréguliers, le compresseur peut fonctionner longtemps sans être utilisé afin de garder l’air comprimé exempt d’humidité. Il existe aussi des modèles sans huile, avec un surcoût initial supplémentaire de 30-50 %, mais l’état du revêtement des rotors doit être contrôlé régulièrement.
Q : Quelle est la durée de vie des compresseurs d’air à vis ?
Voir la réponse
Avec un entretien adapté, l’élément compresseur d’un compresseur à vis peut fonctionner entre 80 000 et 100 000 heures avant une révision générale. Concrètement, à raison de 8 heures par jour et de 250 jours ouvrés par an, cela représente 40-50 ans d’utilisation avant que la machine elle-même n’arrive en fin de vie. À ce stade, de nombreux compresseurs sont remplacés par des modèles plus efficaces ou mis au rebut en raison de nouvelles exigences ou de leurs limites. Les pièces d’usure sont les roulements, les joints et l’élément séparateur. Le respect des consignes d’entretien du fabricant prolonge la durée de vie.
Q : Les compresseurs d’air à vis sont-ils plus silencieux que les modèles à pistons ?
Voir la réponse
Oui, nettement. Les compresseurs à vis en enceinte fermée fonctionnent à 65-75 dBA, soit un niveau comparable à une conversation normale. Les compresseurs à pistons produisent encore 80-90 dBA, au-dessus du seuil de 85 dBA fixé par l’OSHA, à partir duquel une protection auditive est requise sur le lieu de travail. Le niveau sonore inférieur s’explique par le mouvement continu des éléments à vis, par opposition aux coups du mécanisme alternatif, et par le nombre réduit de composants de vanne soumis aux vibrations. Dans une installation où les personnes travaillent à proximité du compresseur, la réduction du bruit peut justifier le surcoût d’un modèle plus silencieux, car elles peuvent continuer à travailler sans protection auditive.
Q : Quelle est la différence entre un compresseur à vis et un compresseur hélicoïdal ?
Voir la réponse
Du point de vue de l’apparence et du fonctionnement de la machine, il n’y a aucune différence. Un compresseur à vis est aussi un compresseur hélicoïdal ; les deux termes sont donc interchangeables. « Hélicoïdal » décrit le mouvement en spirale des rotors dans la machine, tandis que « à vis » renvoie au mécanisme de l’élément de compression qui emprisonne l’air. Les deux termes apparaissent dans les descriptions des machines et les fiches techniques des fabricants pour désigner exactement le même équipement. Certaines entreprises emploient l’un pour décrire le mouvement des rotors et l’autre pour décrire le mécanisme.
Q : À quelle fréquence faut-il vidanger l’huile d’un compresseur à vis ?
Voir la réponse
Une huile minérale standard pour compresseur doit être remplacée toutes les 4 000 heures. Une huile synthétique haut de gamme pour compresseur peut durer jusqu’à 8 000 heures de fonctionnement, si le compresseur fonctionne à une température normale et si l’environnement est peu contaminé. Une analyse en laboratoire d’un échantillon d’huile toutes les 1 000 heures permet de détecter rapidement sa dégradation. Surveillez l’augmentation de l’indice d’acidité ainsi que des teneurs en particules et en humidité. Les conditions ambiantes influent également sur la fréquence des vidanges : un environnement poussiéreux ou humide peut modifier les intervalles. Consultez les spécifications du fabricant.
Prêt à choisir le compresseur d’air à vis adapté à votre entreprise ?
Voir les compresseurs à vis PanGeng →À propos de cette analyse
PanGeng propose une gamme complète de systèmes de compression de gaz, comprenant des machines tandem à bi-vis et à vis-piston, d’une capacité de 200 à 1 200 Nm³/h et fonctionnant à des pressions allant jusqu’à 50 MPa. Certaines données techniques utilisées ici à titre de référence proviennent de documents du Département de l’Énergie des États-Unis, de spécifications ISO et de manuels d’entretien de fabricants, plutôt que d’essais confidentiels réalisés par PanGeng. Certaines valeurs dépendant de la machine ou du modèle d’essai et des conditions ambiantes, nous le précisons au lieu de les extrapoler sous forme d’estimations.
Références et sources
- Compresseurs d’air commerciaux et industriels — Département de l’Énergie des États-Unis
- Déterminer le coût de l’air comprimé pour votre site industriel — ENERGY STAR / Agence américaine de protection de l’environnement (EPA)
- ISO 8573-1:2010 — Classes de pureté de l’air comprimé — Organisation internationale de normalisation
- Normes d’économie d’énergie pour les compresseurs — Avis de proposition de réglementation concernant la procédure d’essai — Département de l’Énergie des États-Unis
- Rendement isentropique des compresseurs d’air à vis rotative — Magazine Compressed Air Best Practices