Contacter Pangeng

Surpresseur d’azote
Solutions de surpression d’azote — systèmes N2 haute pression sur mesure
De l’azote produit par membrane aux pressions adaptées aux pipelines : des solutions de surpression conçues pour la récupération assistée du pétrole, le traitement chimique et l’approvisionnement en gaz industriel. Pangeng fournit des surpresseurs hybrides à vis et à pistons, avec un débit de 200–1 200 Nm³/h et une pression de refoulement pouvant atteindre 50 MPa.
Obtenir un devis immédiat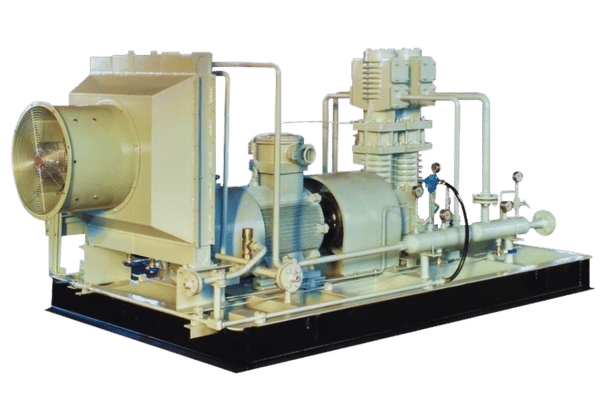
Pourquoi la surpression d’azote est essentielle — défis de l’approvisionnement en N2 haute pression
Les générateurs d’azote à membrane ou PSA peuvent fournir l’azote à une pression de sortie faible, généralement de 0,5-1,0 MPa. Les procédés qui consomment de l’azote peuvent toutefois nécessiter des pressions bien supérieures : injection pour la stimulation des puits de pétrole à 25 MPa, injection dans les pipelines à 35 MPa, essais d’étanchéité à 50 MPa. Le surpresseur intervient à cette étape d’augmentation de pression, entre le générateur et le procédé.
Défis persistants
Quel que soit son degré d’adaptation à vos besoins en azote, un surpresseur doit relever quatre défis persistants.
01
Premièrement, le coût : dès que votre consommation atteint 200 Nm par jour, les bouteilles à usage unique, les contrats de location et les livraisons trois fois par semaine pèsent sur votre rentabilité et mobilisent vos équipes.
02
Deuxièmement, un générateur d’azote surdimensionné associé à un surpresseur sous-performant ou mal adapté peut créer une inertie du débit et provoquer des interruptions en aval.
03
Troisièmement, garantir la purge de l’azote pendant la compression exige des systèmes d’étanchéité spécifiques pour les applications pétrolières et gazières ; un compresseur de conception générique risque de contaminer le gaz par ses lubrifiants et des atomes d’oxygène.
04
Quatrièmement, fournir de l’azote haute pression de manière constante sur des sites industriels isolés ou dans des installations pétrochimiques exige un fonctionnement ininterrompu, à toute heure.
Les solutions Pangeng
Les solutions de surpression d’azote de Pangeng répondent directement à ces quatre difficultés. Un premier étage à double vis, doté de deux rotors parallèles, assure un débit régulier et un bon rendement énergétique.
Les étages à pistons alternatifs à grande vitesse, dont chaque course est synchronisée avec la rotation des rotors, augmentent progressivement et précisément la pression de refoulement jusqu’à 50 MPa et au-delà.
Chaque unité est équipée de série d’une commande électronique et mécanique double protection du fabricant, avec réglage automatisé des seuils de sécurité pour un fonctionnement efficace.
Note technique
L’hybride à vis et à pistons combine les avantages de deux architectures de compresseur : il optimise le rendement volumétrique à l’aspiration tout en assurant une pression fiable au refoulement. Les compresseurs à rotor vissé fonctionnent efficacement avec un débit volumique élevé, mais leur système à un seul étage ne permet pas d’atteindre en toute sécurité des taux d’augmentation de pression élevés. Les étages à pistons alternatifs compensent cette limite, mais ne sont pas adaptés aux débits d’aspiration élevés. Cette association en tandem est la solution technique pour optimiser le rapport entre volume et pression. C’est sur cette expérience que reposent les conceptions Pangeng, avec 3,4, ou 5 étages à pistons selon la pression visée.
Hybride à vis et à pistons ou compresseurs d’azote traditionnels — comparaison des performances
Le choix de l’architecture de compresseur d’azote a un effet direct sur vos coûts d’exploitation, vos besoins de maintenance et la robustesse du système. Nous recevons régulièrement des demandes de bureaux d’études qui envisagent différentes options. Voici donc une comparaison côte à côte des trois principales architectures utilisées pour la surpression d’azote.
| Paramètre | Hybride à vis et à pistons (Pangeng) | À pistons alternatifs uniquement | Compresseur à membrane |
|---|---|---|---|
| Pression de refoulement maximale | 50 MPa (7 250 psi) | 35–45 MPa (5 000–6 500 psi) | 100+ MPa (14 500+ psi) |
| Plage de débit | 200–1 200 Nm³/h | 50–500 Nm³/h | 5–100 Nm³/h |
| Capacité de débit à l’aspiration | Élevée (étage à vis) | Modérée | Faible |
| Niveau de vibrations | Faible (la vis amortit les pulsations) | Modéré à élevé | Faible |
| Pureté du gaz maintenue | Jusqu’à 99,99 % | Jusqu’à 99,9 % (lubrification à l’huile) | Jusqu’à 99,9999 % |
| Intervalle de remplacement des pièces d’usure | 4 000–8 000 heures | 2 000–4 000 heures | 8 000–12 000 heures |
| Encombrement (système de 1 000 Nm³/h) | ~5 500 × 2 500 × 2 500 mm | ~7 000 × 3 000 × 3 000 mm | Non applicable à ce débit |
| Application idéale | Débit moyen à élevé, 25–50 MPa | Débit faible à moyen, jusqu’à 35 MPa | Très haute pureté, faible débit |
L’hybride à vis et à pistons répond à ce besoin : il permet de surpresser efficacement de grands volumes d’azote (> 25 MPa) sans imposer des intervalles de maintenance déraisonnablement courts. Un compresseur à pistons seul convient aux débits plus faibles, mais dès que votre procédé nécessite 600+ Nm³/h à 35 MPa ou plus, le grand nombre de cylindres et les vibrations deviennent incompatibles avec votre installation. Les compresseurs à membrane, malgré leur excellente pureté, ne conviennent pas au débit exigé par une installation d’injection sur champ pétrolier ou une usine chimique.
Du point de vue du coût total de possession (TCO), la solution hybride réduit également la main-d’œuvre de maintenance grâce à des intervalles plus longs entre les remplacements des pièces d’usure. Par exemple, les unités de la série MZD fonctionnent de 4 000 à 8 000 heures entre les remplacements des segments de piston et des plaques de soupape, tandis que les conceptions P/A classiques affichent des intervalles de 2 000 à 4 000 heures à des pressions identiques. En outre, le premier étage à double vis alimente les étages à pistons avec un débit de gaz naturellement plus stable et régulier, ce qui réduit les cycles de charge des composants en aval.
Applications industrielles — récupération du pétrole, traitement chimique et autres secteurs
Les surpresseurs d’azote Pangeng sont utilisés dans le monde entier, dans les champs pétrolifères, les usines chimiques, les entreprises de pipelines et les installations de production d’énergie. Notre équipe d’ingénieurs adapte chaque système aux caractéristiques du gaz, à la pression et à l’environnement de fonctionnement de votre procédé.
Pétrole et gaz — récupération assistée du pétrole
Injection d’azote pour maintenir la pression des réservoirs
Dans le cadre de la récupération assistée du pétrole (EOR), l’injection de N2 contrôle la pression du flux d’alimentation vers les réservoirs épuisés, où elle augmente la pression de formation et déplace le pétrole brut restant. Les conditions de fonctionnement sont de 600-1 200 Nm3/h à 25-35 MPa. Des générateurs d’azote à membrane produisent sur site du N2 à partir de l’air ambiant. Celui-ci est ensuite acheminé vers un surpresseur de la série MZD pour atteindre la pression d’injection, ce qui évite les contraintes liées à la livraison de N2 liquide par camion-citerne vers des sites isolés.
Référence d’application : API RP 45 – Pratique recommandée pour l’analyse des eaux de champs pétrolifères

Traitement chimique — inertage au gaz
Purge à l’azote des réacteurs et réservoirs
Installation chimique utilisant de l’azote haute pression à 8-30 MPa pour inerter des réacteurs ou des récipients de stockage, ou créer des atmosphères inertes afin d’éviter les risques d’oxydation ou d’explosion. Les débits vont de 200 à 900 Nm3/h. Les pressions de remplissage sont généralement de 8-30 MPa. Les volumes, de 12-3000 kL, et la durée des cycles de purge déterminent les besoins de débit du système ; les surpresseurs monoblocs ZW/DW conviennent parfaitement à ces applications et offrent une lubrification sans huile pour les gaz de procédé purs. Ils sont équipés d’un contrôle numérique de la pression et de dispositifs de sécurité à double phase, car une panne de compresseur de gaz dans l’industrie chimique peut avoir des conséquences bien plus graves qu’un simple coût financier.

Énergie — pipelines et essais d’équipements
Détection des fuites haute pression et mise en service des pipelines
Avant de commander les récipients sous pression, les équipements de procédé et les pipelines installés, les opérateurs vérifient la pression et la pureté de l’azote à 1.5X la pression de service de conception. Pour dimensionner et spécifier un surpresseur destiné à cette application, l’équipe commerciale peut s’appuyer sur le surpresseur de pression N2 qui fournit de l’azote haute pression, avec une plage de fonctionnement type de 300-600 Nm/h à 35-50 MPA. Des compresseurs tels que le MZD-900/500 à cinq étages atteignent 50MPA lors des essais requis pour les homologations les plus strictes des récipients sous pression, selon les normes ASME PCC2. Le refroidissement par air évite d’avoir à disposer d’une alimentation en eau sur site.

Retour d’expérience terrain
Nous constatons une erreur fréquente dans les projets d’injection d’azote sur les champs pétrolifères : le surpresseur est dimensionné uniquement selon le débit en régime permanent, sans tenir compte de la montée en pression lorsque le puits est fermé. Lorsqu’un puits d’injection se bloque en position fermée, la contre-pression dépasse de 15-20 % le seuil de consigne habituel. Tous les Pangeng MZD comprennent un récipient tampon de refoulement dimensionné et un dispositif de mise à vide à déclenchement automatique pour absorber ces pointes. Cette spécification est standard, elle n’est pas optionnelle.
Les autres applications comprennent l’alimentation en gaz d’assistance pour la découpe laser (N2 de haute pureté à 1,5-3,0 MPa), la production d’atmosphères pour l’emballage alimentaire, les atmosphères inertes pour la fabrication pharmaceutique ou l’inertage des fours de refusion pour le brasage dans l’industrie électronique. Dans chaque cas, nous sélectionnons le surpresseur adapté à vos paramètres au lieu de proposer une machine standard de catalogue.
Compresseur d’azote : normes techniques et certifications
Chaque surpresseur d’azote Pangeng est fabriqué et testé conformément aux normes internationales reconnues applicables aux récipients sous pression. Notre usine de Bengbu, dans la province de l’Anhui, dispose d’espaces dédiés à l’usinage et à l’assemblage, forts de plusieurs décennies d’expérience dans la production de compresseurs de gaz.
Marquage CE
Directive 2014/68/EU relative aux équipements sous pression
ISO 9001
Système de management de la qualité
ASME
Conformité au code applicable aux récipients sous pression
Normes API
Spécifications des équipements pétroliers et gaziers
Normes GB/T
Conformité aux normes nationales chinoises
Guide d’achat des compresseurs d’azote haute pression
Pour établir un devis précis pour un surpresseur d’azote, il faut tenir compte des paramètres propres à votre procédé. Les facteurs suivants influent sur le coût final et déterminent les informations dont nous avons besoin.
Facteurs déterminant le prix
Facteur
Incidence sur le prix
Informations à préciser
Débit
Principal facteur de coût : châssis et moteurs plus grands
Débit requis en Nm³/h dans les conditions standard
Pression de refoulement
Une pression plus élevée exige davantage d’étages de compression et augmente le coût
Pression visée en MPa (ou psi/bar)
Pression d’aspiration
Une pression d’aspiration plus élevée réduit le nombre d’étages nécessaires
Pression de sortie de votre générateur de N2
Type d’entraînement
Le diesel entraîne un surcoût d’environ ~15–25 % par rapport au moteur électrique
Disponibilité du réseau électrique sur le site industriel
Lubrification
Les conceptions sans huile sont plus coûteuses
Niveau de pureté N2 requis
Montage et conditionnement
Le montage sur châssis ou en conteneur entraîne un surcoût de conditionnement
Type d’installation : fixe / mobile / offshore
Certifications
Certifications CE, ASME ou propres à certains pays
Pays de destination et codes applicables
Délais de livraison habituels
Modèles standard (MZD-200 à MZD-600) : 8-12 semaines à compter de la réception de la commande. Conceptions haute capacité pour service intensif et haute pression (MZD-900/500, MZD-1200/500) : 12-16 semaines, en raison de l’usinage spécial des cylindres et de la durée plus longue des essais. Surpresseur entièrement sur mesure : 16-20 semaines. Départ usine de Bengbu, Chine ; frais de livraison et dédouanement en supplément.
Assistance après-vente
Assistance à distance personnalisée pour la mise en service initiale et le diagnostic des problèmes de fonctionnement. Les pièces de rechange pour les unités standard — segments de piston, bagues d’étanchéité, plaques de soupape et kits de garnitures — sont expédiées prêtes à l’emploi sous 3-5 jours ouvrés. Pour planifier la maintenance à long terme, des kits de pièces de rechange recommandés en fonction de vos conditions d’exploitation et de vos heures de fonctionnement sont disponibles sur commande en stock. Des formations sur site pour les opérateurs et le personnel technique, ainsi qu’une assistance à la mise en service, sont également disponibles.
Conseil pour l’achat
Pour demander un devis pour votre système, veuillez joindre votre schéma de procédé (PFD), que vous pouvez nous envoyer : il donnera à nos ingénieurs les éléments nécessaires pour élaborer une solution technique économique, au lieu de proposer la puissance maximale disponible. Précisez les conditions climatiques et l’altitude d’installation, le cas échéant. Indiquez vos classifications ATEX ou autres classifications antidéflagrantes. Elles influent sur les caractéristiques nominales du moteur, le choix de l’enveloppe et le prix total.
Outils de dimensionnement et de calcul des surpresseurs d’azote
Sélecteur de modèle
Saisissez la pression d’aspiration, la pression de refoulement et le débit requis pour identifier immédiatement le modèle de surpresseur d’azote adapté à votre système.
Calculateur des étages de compression
Calculez le nombre idéal d’étages de compression, déterminez les rapports de compression et estimez les températures de refoulement à partir des paramètres de votre gaz.
Foire aux questions
Un surpresseur d’azote reçoit de l’azote à basse pression, provenant d’un générateur à membrane ou PSA (généralement à 0.6 à 1,0 MPa), puis le comprime jusqu’à la pression de refoulement requise au moyen de plusieurs étages de compression. Les systèmes Pangeng associent une vis et des pistons : le compresseur à vis peut recevoir simultanément un débit élevé et produire une pression de refoulement élevée, ce qui en fait un choix idéal pour le premier étage à vis. La compression finale à haute pression est ensuite assurée par plusieurs étages à pistons alternatifs (trois pour les systèmes à 25 MPa, quatre pour ceux à 35 MPa et cinq pour ceux à 50 MPa). Chaque étage entre le compresseur haute pression et les compresseurs à pistons haute pression est équipé d’un système de refroidissement du gaz et de séparation de l’humidité afin de préserver la qualité des gaz et l’efficacité du compresseur.
Compresseur d’azote — des joints étanches au gaz empêchent l’oxygène de pénétrer et maintiennent la pureté à 99,999 %. Les matériaux, les lubrifiants et même la conception des vannes diffèrent de ceux des modèles standard pour l’air. En effet, les compresseurs d’air ne sont pas conçus pour empêcher l’entrée d’oxygène et d’éléments traces (ni même d’humidité) : la pureté ne leur importe pas. Vous n’utiliseriez pas de l’air pour inerter un réacteur chimique, emballer des aliments ou alimenter une découpeuse laser. N2 uniquement.
Il dépend du débit, de la pression de refoulement, du nombre d’étages et du type d’entraînement. Envoyez-nous par e-mail les paramètres de votre procédé pour obtenir un devis adapté à votre projet.
Commencez par relever trois valeurs : le débit d’azote requis en Nm/hr, la pression d’aspiration de votre source d’azote (c’est-à-dire la pression à l’entrée du surpresseur) et la pression de refoulement souhaitée. Examinez ensuite les exigences en matière de contamination : la plupart des installations industrielles utilisent des segments de piston lubrifiés à l’huile, mais si vous avez besoin d’azote Pureair ultrapure, les options se limitent aux turbo-détendeurs à allumage par étincelle (gammes BHV, FTB). Des températures ambiantes supérieures à la limite de fonctionnement de 45 C peuvent exiger des refroidisseurs plus grands ; nous utilisons généralement un refroidissement par air jusqu’à 45 C et dimensionnons le refroidisseur en fonction de la température ambiante maximale moyenne de l’application. Pour la source d’énergie, on privilégiera un moteur électrique dans les installations fixes et un moteur diesel visqueux dans les champs pétrolifères isolés, les laboratoires mobiles ou les programmes d’essais mobiles. Le type d’installation (sur châssis, sur fondation ou sur véhicule) détermine la structure du bâti et les besoins d’isolation contre les vibrations. Consultez la matrice de décision dans la section des spécifications de notre site web pour affiner votre recherche, puis contactez notre équipe d’ingénierie pour obtenir une recommandation finale. Pour les applications particulières — pressions d’aspiration variables, cycles de service discontinus, composants traces dans les flux d’alimentation — nous évaluons les besoins et concevons une solution sur mesure.
Oui. La garniture étanche au gaz de la tige de piston, les segments à base de PTFE non contaminants et les joints labyrinthes du carter maintiennent la propreté du circuit de gaz. Des versions sans huile de la série autonome ZW/DW sont disponibles.
L’entretien courant comprend le remplacement régulier des segments de piston, des garnitures d’étanchéité et des plaques de soupape, toutes les 4 000 à 8 000 heures de fonctionnement (selon la pression de refoulement et la qualité du gaz). Sur les modèles standard lubrifiés, les vidanges sont effectuées toutes les 2 000 heures. Entre les révisions majeures, la température de refoulement, la pression interétage et la qualité de l’huile sont contrôlées quotidiennement à chaque heure de fonctionnement. La liste des pièces d’usure et le kit complet de pièces de rechange que nous fournissons vous permettent de planifier la maintenance en fonction de vos besoins de production, plutôt que d’attendre une panne ou un dysfonctionnement de votre équipement. Nous proposons également une assistance au diagnostic à distance pour résoudre les problèmes avant leur escalade.
Une pompe de surpression d’azote (ou surpresseur de gaz) est une machine pneumatique à simple effet et à pression négative, qui utilise de l’air comprimé pour augmenter la pression de l’azote. Ces appareils conviennent aux faibles débits et aux opérations intermittentes : appoint de bouteilles de gaz, charge d’accumulateurs et essais de pression de petits récipients. Un surpresseur est une machine multiétagée entraînée par un moteur thermique ou électrique, adaptée à un usage industriel continu et à des débits plus élevés. Si votre procédé exige un débit continu d’azote supérieur à 100 Nm/h — injection pour la récupération du pétrole, alimentation d’une usine chimique ou essais de pipelines — un surpresseur constitue généralement la solution la plus économique au mètre cube.
Tendance actuelle