Contacter Pangeng

Compresseur d’hydrogène à membrane
Compresseurs d’hydrogène à membrane Pangeng : solutions sans huile haute pression
Les compresseurs d’hydrogène à membrane Pangeng peuvent fournir une pureté du gaz de 99,9999 % (de l’aspiration au refoulement) à une pression de service de 1000 bar. Tous nos compresseurs quittent l’usine sans risque de contamination par l’huile et sont équipés d’une membrane entièrement métallique qui constitue la barrière physique la plus complète entre l’hydrogène et le système d’entraînement hydraulique.
Demandez un devis personnalisé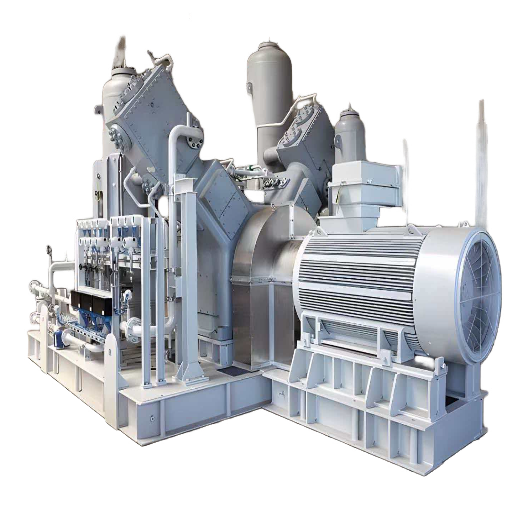
Pression maximale
Jusqu’à 1000 bar
Débit
5–2 000 Nm³/h
Pureté du gaz
99,9999 %
Intervalle de maintenance
10 000–40 000 h
Étages de compression
1–4 étages
Applications
12+ secteurs d’activité
Compresseurs d’hydrogène à membrane : modèles et guide de sélection
Nous fabriquons trois séries de compresseurs à membrane, chacune couvrant une zone différente du domaine pression-débit de l’hydrogène. Les trois reposent sur le même concept de conception à triple membrane et la même architecture sans risque de contamination par l’huile ; seules diffèrent la pression maximale de refoulement, la capacité de débit et la configuration de l’ensemble. Dans la pratique, environ 60 % de nos installations hydrogène sont des unités haute pression PG-DH, car la demande est jusqu’à présent principalement tirée par les stations de ravitaillement et le remplissage de remorques porte-tubes.
Série PG-D
À membrane standard
- Pression maximale 350 bar
- Débit 5–500 Nm³/h
- Plage de puissance 5,5–75 kW
- Étages 1–2
- Poids 800–3 500 kg
- Pureté du gaz 99,9999 %
Série PG-DH
Haute pression
- Pression maximale 1000 bar
- Débit 10–1 200 Nm³/h
- Plage de puissance 22–200 kW
- Étages 2–4
- Poids 2 500–12 000 kg
- Pureté du gaz 99,9999 %
Série PG-DC
En conteneur
- Pression maximale 500 bar
- Débit 20–2 000 Nm³/h
- Plage de puissance 30–160 kW
- Étages 1–3
- Poids 6 000–18 000 kg
- Pureté du gaz 99,9999 %
Matrice de décision : sélection rapide selon l’application
| Paramètre | PG-D (standard) | PG-DH (haute pression) | PG-DC (en conteneur) |
|---|---|---|---|
| Pression de refoulement | Jusqu’à 350 bar | Jusqu’à 1000 bar | Jusqu’à 500 bar |
| Plage de débit | 5–500 Nm³/h | 10–1 200 Nm³/h | 20–2 000 Nm³/h |
| Puissance moteur | 5,5–75 kW | 22–200 kW | 30–160 kW |
| Étages de compression | 1–2 | 2–4 | 1–3 |
| Poids de l’ensemble compresseur | 800–3 500 kg | 2 500–12 000 kg | 6 000–18 000 kg |
| Application typique | Alimentation de laboratoire, petite industrie | Stations de ravitaillement, remplissage de remorques porte-tubes | Sites industriels isolés, installations modulaires |
Zoom technique : conception à triple membrane
Tous les compresseurs d’hydrogène à membrane Pangeng utilisent un ensemble à trois couches : une membrane côté procédé (en contact direct avec l’hydrogène), une membrane intermédiaire de surveillance et une membrane côté hydraulique (en contact avec l’huile). Entre les couches côté procédé et intermédiaire, un réseau de micro-rainures usinées forme un canal de détection des fuites relié à un capteur de pression. Si la membrane côté procédé se fatigue avec le temps et que l’hydrogène commence à migrer dans le système à des débits mesurés en millimètres cubes par minute, le capteur détecte l’augmentation de pression et déclenche un arrêt automatique.
Cette conception réduit presque à zéro le risque qu’une défaillance de membrane passe inaperçue et que le gaz ne soit pas confiné. D’après notre expérience sur le terrain, un jeu de membranes installé sur une alimentation en hydrogène filtrée et sèche fonctionne régulièrement plus de 20 000 heures avant que le système de surveillance détecte une hausse mesurable de la pression dans le canal de détection. Toutes les membranes sont en acier inoxydable 316L laminé à froid, rectifiées avec une tolérance serrée (variation d’épaisseur de 0,01 mm) et détensionnées en usine afin d’allonger leur durée de vie en fatigue lors des flexions cycliques soumises à des taux de compression élevés.
Les défis de la compression de l’hydrogène et les solutions apportées par la technologie à membrane
L’hydrogène est la molécule la plus légère au monde, ce qui pose des défis d’ingénierie que les autres gaz industriels ne présentent pas. Son atome est assez petit pour pénétrer les joints de grains des métaux ; il relève d’une classification explosive dans toutes les zones (l’équipement doit donc être protégé contre les explosions) et il est si sensible que quelques ppm d’huile suffisent à endommager une membrane de pile à combustible PEM en quelques semaines. Les compresseurs à membrane ont été conçus pour répondre à ces difficultés : le métal de l’ensemble membrane forme une barrière hermétique qui élimine les points de défaillance possibles d’un ensemble à segments de piston ou à vis.
Les molécules d’hydrogène traversent facilement les joints polymères courants et les interstices entre les segments de piston d’un compresseur classique. De petites quantités d’huile provenant de cylindres lubrifiés contaminent le flux gazeux. Dans un compresseur à membrane, trois plaques en acier inoxydable forment une paroi étanche aux fuites ; même une microfissuration de fatigue très fine sous la surface de la plaque supérieure entraîne un arrêt forcé, déclenché par un canal de détection des fuites entre les trois plaques. Nous avons déjà démontré que ce système à couches détecte une fissure capillaire de la membrane qui serait facilement passée inaperçue pendant des semaines, voire des mois, dans un compresseur à pistons.
Sous pression, les atomes d’hydrogène diffusent dans l’acier au carbone, provoquant une fragilisation et une rupture fragile. Tous les composants Pangeng en contact avec l’hydrogène (plaques de membrane, chambre de tête de gaz, vannes, tuyauterie) sont fabriqués dans des alliages adaptés à l’hydrogène (acier inoxydable 316L, Inconel ou Hastelloy, selon la classe de pression). La surface en contact avec le gaz étant petite, visible et facile à gérer, la conception à membrane réduit le risque de fragilisation par rapport à un long alésage de cylindre présentant de nombreux points de défaillance potentiels.
Atteindre une pureté de 99,9999 % à 500+ bar dépasse les capacités de la plupart des technologies de compression. Dans les procédés lubrifiés à l’huile, les fuites aux joints et l’entraînement d’huile augmentent encore avec la pression. Avec la technologie à membrane, c’est l’inverse : l’augmentation de la pression de refoulement améliore l’étanchéité du gaz, car la membrane est plaquée plus fortement contre la surface usinée de la chambre à gaz. C’est pourquoi la technologie à membrane est largement adoptée dans les stations de ravitaillement en hydrogène, où une pression de distribution de 700-1000 bar et une qualité de carburant conforme à SAE J-2719 sont incontournables.
Compresseur à membrane, à pistons ou centrifuge pour l’hydrogène
… je suis donc certain que la prochaine question que l’on me posera sera au moins une comparaison avec les performances d’un compresseur à pistons ou centrifuge.
| Spécification | À membrane | À pistons | Centrifuge |
|---|---|---|---|
| Pureté du gaz (en sortie) | 99,9999 % | 99,9 % | 99,5 % |
| Pression maximale | 1 000 bar | 600 bar | 200 bar |
| Plage de débit | 5–2 000 Nm³/h | 50–10 000 Nm³/h | 500–50 000 Nm³/h |
| Intervalle de maintenance | 10 000–40 000 h | 4 000–8 000 h | 8 000–16 000 h |
| Risque de contamination par l’huile | Nul | Modéré | Faible |
| Idéal pour | Grande pureté, volume faible à moyen | Grand volume, pureté modérée | Très grand volume, basse pression |
Stratégie de sélection de la technologie
Tout projet hydrogène commence par le choix d’une technologie, qui doit être guidé par vos exigences de pureté, la pression visée et le débit. Le tableau ci-dessous vous aidera à comparer nos performances réelles aux références des technologies voisines : des chiffres à l’appui, et non de simples affirmations… Zegbrk_0005. Ces données montrent très clairement les avantages pour les applications dédiées à l’hydrogène.
Écarts de performance et limites d’application
Compresseurs alternatifs
Les compresseurs alternatifs acceptent des débits bien plus importants, jusqu’à 10 000 Nm/h, mais leur lubrifiant apporte de l’huile contaminante, notamment au niveau des segments de piston et des bandes de guidage, ce qui limite la pureté à 99,9 %. Cela suffit pour certaines applications chimiques et l’alimentation en gaz de synthèse d’ammoniac, mais ne répond ni aux normes courantes de pureté de l’hydrogène pour véhicules définies par SAE J-2719, ni aux normes CD 2000 pour les semi-conducteurs.
Compresseurs centrifuges
Les compresseurs centrifuges traitent des débits plus importants avec un rendement élevé, mais leur pression d’aspiration maximale, d’environ 200bar, ne leur permet pas d’atteindre les pressions de refoulement de 700-1000bar exigées par les stations de ravitaillement.
L’avantage de la technologie à membrane
Un créneau pour les applications « difficiles »
La technologie à membrane répond à un créneau que peu d’autres conceptions de compresseurs couvrent encore : les applications « difficiles », où une pression de refoulement fiable pour un cycle de service élevé compte davantage que le simple déplacement d’un grand volume de gaz. Pour les débits supérieurs à 2 000 Nm/h, nous avons constaté que ces services justifient le recours à d’autres séries de compresseurs alternatifs ; dans ce cas, nous vous conseillerons de choisir cette conception et établirons le devis en conséquence, plutôt que d’essayer de vous vendre un compresseur à membrane.
Le domaine idéal (5-2 000 Nm³/h et >200 bar)
Pour les débits compris entre 5-2 000 Nm/h et les pressions de refoulement supérieures à 200 bar, aucune autre solution n’offre la pureté, la fiabilité éprouvée et, vraisemblablement, les coûts de maintenance du compresseur à membrane. Après plus de 10 000 heures de service, le cycle de maintenance typique de 40 000 heures d’un compresseur à membrane évite la main-d’œuvre et les arrêts nécessaires à deux ou trois révisions des segments de piston.
Résultats clients : compresseurs d’hydrogène pour le ravitaillement et les applications de gaz industriels
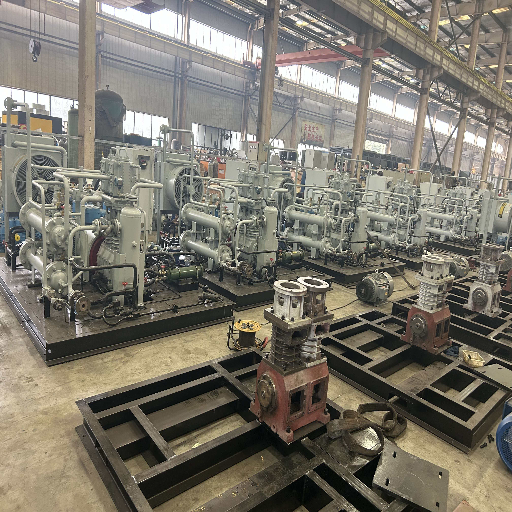
Les compresseurs à membrane Pangeng sont utilisés dans des stations de ravitaillement en hydrogène, des usines pétrochimiques et des sites de fabrication de composants électroniques en Asie et au Moyen-Orient. Chacune des installations de compression ci-dessous répond à un domaine d’application particulier, avec des exigences différentes en matière de pression, de pureté et de fiabilité.
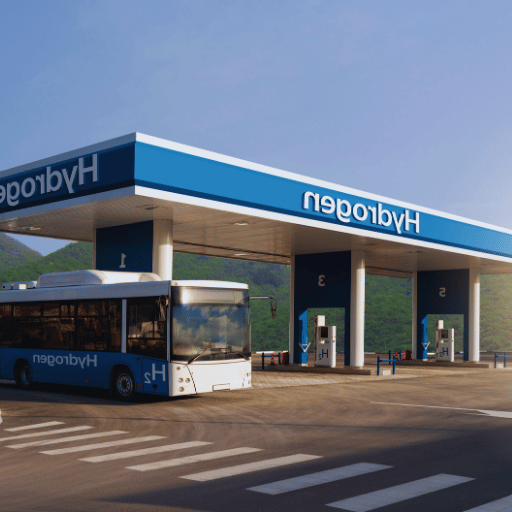
Station de ravitaillement en hydrogène
Distribution à 700 Bar pour une flotte municipale d’autobus à pile à combustible
Une autorité municipale de transport public souhaitait comprimer de l’hydrogène issu de l’électrolyse, de 30 bar à 700 bar, puis le distribuer à une flotte d’autobus électriques à pile à combustible. Chaque système devait fonctionner 16 heures par jour, 7 jours/semaine et ravitailler >40 véhicules. L’exploitant utilisait auparavant des compresseurs alternatifs qui nécessitaient le remplacement des segments de piston après 5000 heures, ainsi qu’un contrôle de la teneur en huile par analyseur de gaz en aval.
Un système à quatre étages avec stockage tampon en cascade de la série PG-DH a été installé. L’unité PG-DH comprime l’hydrogène de 30bar à 875bar vers le stockage haute pression (les distributeurs abaissent la pression de 875 à 700 bar au niveau de la buse). Notre système fonctionne depuis plus de 14 mois, avec plus de 6800 heures de service, sans arrêt imprévu ni contamination par l’huile. Depuis sa mise en service, le contrôle de la qualité du gaz SAE J-2719 n’a relevé aucun dépassement à la station.
En pratique, le taux de dégradation des membranes de la flotte d’autobus à pile à combustible semble avoir nettement diminué après le passage à l’hydrogène comprimé par membrane. L’exploitant précise toutefois que plusieurs autres améliorations de maintenance ont été apportées à la même période ; l’amélioration de la pureté de l’hydrogène n’est donc que l’un des facteurs.
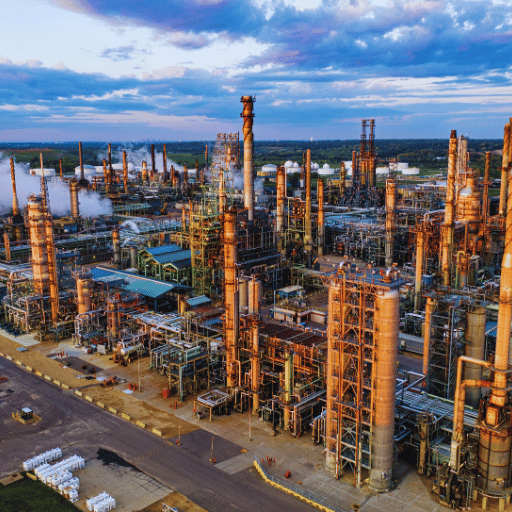
Hydrogénation pétrochimique
Récupération de l’hydrogène de procédé : unité d’hydrocraquage en raffinerie
Recompression du gaz de purge de l’hydrocraqueur (PG) — Cette installation récupère l’hydrogène du gaz de purge de l’hydrocraqueur et le recomprime à 350 bar (5 000 psig) pour le réinjecter dans le procédé. Le flux d’hydrogène (1 p.p.m. HS ; H 2 S inférieur à 5 p.p.m. après lavage aux amines) accélérait la dégradation des joints de l’ancienne unité alternative, au point de réduire les intervalles de maintenance à moins de 3 000 heures. Les faces de joint cémentées de notre ensemble à membrane PG-DH et la tête de gaz résistante à la corrosion ont empêché le HS d’endommager les joints. Après 18 400 heures de service, l’ensemble membrane nous a été retourné pour inspection. L’inspection a révélé que l’ensemble était encore sous la limite de fatigue ; il a donc été remis en service sans remplacement. Les coûts annuels de maintenance ont diminué d’environ 35 % par rapport au compresseur alternatif précédent (remplacement des segments de piston et de la garniture).
Électronique et semi-conducteurs
Gaz vecteur de très haute pureté : fabrication de semi-conducteurs
Le défi
Un site de fabrication de semi-conducteurs avait besoin d’hydrogène comme gaz vecteur, à une pureté de 99,99995 % (Grade 5.5) et à 150 bar pour les procédés de dépôt CVD. Son approvisionnement — hydrogène liquide en vrac livré par camion-citerne ISO et vaporisé sur site — était fiable, mais s’est révélé prohibitif au regard de sa consommation actuelle de 45 Nm/h. Avant la mise en place de l’électrolyse sur site avec compression à proximité, l’installation ne pouvait accepter aucun risque de contamination par l’huile de ses chambres CVD.
La solution
Nous avons fourni un compresseur de la série PG-D avec des surfaces en contact avec le gaz électropolies et un système dédié de filtration des particules, prévu pour 0.01 micron au refoulement. Notre compresseur à 2 étages porte la pression de sortie de l’électrolyseur de 15 bar à 150 bar. Un chromatographe en ligne garantit que la teneur totale en hydrocarbures reste continuellement bien inférieure à 0,05 ppm depuis la mise en service. Dans ces conditions, le passage à la compression sur site a permis à l’installation de réduire d’environ 40 % le coût d’approvisionnement en hydrogène par rapport à la livraison d’hydrogène liquide en vrac, avec un retour sur investissement en 22 mois.
Comparaison du coût total de possession
Coûts de maintenance réduits de 30–40 %
Coût total de possession sur 10 ans : coûts totaux de maintenance généralement inférieurs de 30-40 % à ceux des compresseurs alternatifs. Cette estimation repose sur les intervalles de maintenance moyens du secteur et les coûts des pièces, conformément aux recommandations de maintenance planifiée de API 618. Les économies réelles dépendent de l’application, des conditions de service, de la composition du gaz et du nombre d’heures de fonctionnement annuel.
Moyenne du secteur : estimation fondée sur les recommandations de maintenance de API 618. Les résultats réels dépendent des conditions de service, de la pureté et de la composition du gaz d’alimentation, ainsi que des pratiques de maintenance.
Certifications et conformité des équipements pour l’hydrogène
Chaque certification ci-dessous répond à une exigence particulière de l’acheteur : audit du système qualité, conformité au code des récipients sous pression ou sécurité en atmosphère explosive. Nous détenons les six certifications, car les équipements de compression d’hydrogène sont soumis simultanément aux exigences réglementaires de plusieurs juridictions ; l’absence d’une seule certification peut retarder de plusieurs mois l’obtention des autorisations de votre projet.
ISO 9001:2015
Système de management de la qualité — garantit la cohérence des processus de fabrication et la traçabilité, des matières premières aux essais finaux.
API 618
5e édition — principale norme de conception des compresseurs alternatifs et à membrane pour gaz de procédé dans les secteurs pétrolier, gazier et chimique.
Marquage CE
Conformité à la directive Machines de l’UE 2006/42/EC — exigée pour l’installation dans les États membres de l’Espace économique européen.
ATEX
Directive 2014/34/EU — certifié pour les zones 1 et 2, en vue d’une utilisation dans des atmosphères d’hydrogène potentiellement explosives.
PED
Directive 2014/68/EU relative aux équipements sous pression — obligatoire sur le marché de l’UE pour les composants contenant de la pression au-delà des seuils spécifiés.
SAE J-2719
Norme de qualité de l’hydrogène combustible pour les piles à combustible PEM — confirme que la pureté en sortie répond aux exigences des véhicules à pile à combustible.
Les normes de sécurité relatives à l’hydrogène évoluent à mesure que la transition énergétique s’accélère. La combinaison des certifications ATEX zone 1/2 et de la conformité PED couvre les deux principaux domaines de sécurité des équipements pour l’hydrogène : la protection contre les atmosphères explosives et l’intégrité du confinement sous pression. Pour les stations de ravitaillement, les exploitants et les constructeurs automobiles spécifient de plus en plus la conformité à SAE J-2719 comme exigence d’achat ; nous effectuons un essai selon cette norme dans le cadre de la procédure de réception en usine de chaque unité destinée au ravitaillement.
D’après notre expérience, la préqualification au titre des six certifications réduit nettement la durée du cycle d’achat. Les projets pour lesquels le fournisseur du compresseur doit obtenir une certification manquante après la commande prennent souvent 8-12 semaines de retard ; ce délai entraîne des retards de projet et des dépassements de coûts.
Prix des compresseurs d’hydrogène à membrane : fourchette et facteurs de coût
Information aux acheteurs : transparence des prix
Le prix d’un compresseur d’hydrogène à membrane va de $15 000 à plus de $200 000. Cette large fourchette s’explique par les différences considérables entre une unité de laboratoire à un étage et un ensemble de ravitaillement à 4 étages. Nous publions ces prix parce que toutes les formules du type « veuillez nous contacter pour connaître le prix » vous font perdre votre temps (et le nôtre). Voici les quatre principaux facteurs qui déterminent le prix de votre configuration.
| Facteur de prix | Bas de la fourchette | Haut de la fourchette | Incidence sur le prix |
|---|---|---|---|
| Pression nominale de refoulement | 50–200 bar | 500–1000 bar | Une pression plus élevée exige des membranes plus épaisses, des pièces forgées plus lourdes et davantage d’étages de compression ; il s’agit généralement du principal facteur de coût. |
| Capacité de débit | 5–50 Nm³/h | 500–2 000 Nm³/h | Un débit plus important nécessite des cylindres plus grands, une puissance moteur plus élevée et des bâtis structurels plus lourds. |
| Nombre d’étages | 1 étage | 3–4 étages | Chaque étage supplémentaire ajoute un module de compression complet avec son propre jeu de membranes, son refroidisseur et sa tuyauterie. |
| Niveau de personnalisation | Ensemble standard | Solution clé en main complète avec commandes, système SCADA et enceinte | Les ensembles en conteneur avec refroidissement intégré, commandes, systèmes de sécurité et surveillance à distance ajoutent 30–50 % au coût de la machine de base. |
Délai de livraison
Le délai de production habituel est de 8-16 semaines à compter de la réception de la commande ; il dépend de la charge de production et du modèle. Les unités standard de la série PG-D, avec des pressions nominales courantes, sont généralement livrées au bout d’environ 8 semaines, car nous tenons en stock les sous-ensembles les plus demandés. Les unités haute pression PG-DH personnalisées, avec une métallurgie spéciale, et les ensembles PG-DC en conteneur nécessitent un cycle plus long de 12-16 semaines. Une fabrication en urgence est possible pour les commandes sur le chemin critique, mais les délais doivent être discutés pendant l’établissement du coût afin de déterminer à l’avance si elle peut être réalisée et dans quel délai.
Garantie
La garantie standard couvre tous les défauts de fabrication des pièces et de la main-d’œuvre pendant 12 mois à compter de la mise en service ou 18 mois à compter de l’expédition (selon la première échéance atteinte). Après la période de garantie standard, une garantie étendue de 24 ou 36 mois peut être souscrite ; elle prolonge la couverture de 24 ou 36 mois, respectivement. Elle peut être associée à des contrats d’entretien préventif afin de garantir une disponibilité maximale. Comme la plupart des exploitants, nous recommandons un calendrier d’inspection des membranes ; nous constatons que les demandes de garantie sont très rares, car les défaillances des compresseurs à membrane sont bien comprises et presque entièrement évitables.
Assistance après-vente
Chaque compresseur Pangeng est livré avec une structure d’assistance définie :
Stock de pièces de rechange
Nous stockons des jeux de membranes, des ensembles de vannes, des joints hydrauliques et des garnitures pour toutes les machines actuelles. Les pièces de rechange critiques sont généralement expédiées partout dans le monde sous 48 heures.
Assistance technique 24/7
Accès téléphonique et à distance à nos ingénieurs d’application pour le dépannage, les alarmes et la maintenance.
Intervention sur site
Nos techniciens assurent le montage, la maintenance planifiée, le remplacement de la membrane et le dépannage sur votre site industriel.
Formation
Des formations destinées aux opérateurs et au personnel de maintenance sont proposées lors de la mise en service ou peuvent être organisées dans vos locaux selon vos disponibilités.
Foire aux questions
Comment fonctionne un compresseur d’hydrogène à membrane ?
Compresseur d’hydrogène à membrane. Un compresseur d’hydrogène à membrane utilise une membrane métallique actionnée par un système hydraulique pour comprimer l’hydrogène, sans contact entre le gaz de procédé et les éléments hydrauliques ou mécaniques. Le fonctionnement comporte deux courses. Lors de la course de compression, l’huile hydraulique, mise sous pression par un piston entraîné par un vilebrequin, pousse la face inférieure d’un ensemble de membranes métalliques à trois couches. Celui-ci se déforme dans une chambre de gaz usinée à l’avant et à l’arrière pour comprimer le gaz. Lors de la course d’aspiration, le compresseur ramène le piston afin que la membrane reprenne sa position de repos.
La membrane isole complètement le gaz des autres pièces mobiles et du fluide hydraulique. L’hydrogène refoulé par le compresseur est donc 100 % exempt d’huile et de contamination. La plaque de distribution d’huile hydraulique située sous la membrane est usinée selon un motif de rainures très précis. Celui-ci répartit exactement la quantité d’huile nécessaire sur toute la surface de la membrane et évite les concentrations locales de contraintes, qui réduiraient considérablement sa durée de vie. Cette séparation physique complète entre le gaz de procédé et le mécanisme d’entraînement explique pourquoi les compresseurs à membrane sont privilégiés pour produire de l’hydrogène de très haute pureté : hydrogène issu de cellules d’électrolyse, stations de distribution d’hydrogène pour véhicules, installations de séparation par membrane produisant un gaz d’alimentation de haute pureté et systèmes de gaz vecteur pour semi-conducteurs.
Quelle plage de pression les compresseurs d’hydrogène à membrane peuvent-ils atteindre ?
Les compresseurs d’hydrogène à membrane Pangeng peuvent fournir de l’hydrogène à des pressions de refoulement comprises entre 50 bar (7 250 psi) et 1000 bar (14 500 psi). La plupart des appareils monoétagés sont conçus pour des rapports de compression allant jusqu’à 10:1, ce qui permet d’atteindre 200-350 bar (2 900-5 075 psi) à partir des pressions d’aspiration habituelles. Ils assurent ainsi une compression sans huile pour la plupart des procédés commerciaux de production d’hydrogène. Les appareils à plusieurs étages, qui en comptent entre 2 et 4, répartissent la compression entre plusieurs étages intermédiaires pour des applications comme les stations de ravitaillement en hydrogène, où une distribution à 700 bar (10 150 psi) et un stockage en cascade jusqu’à 875+ bar (12 720+ psi) sont nécessaires.
La pression finale atteignable en un seul étage de compression dépend du rapport de compression global. Au-delà de 10:1 dans un seul étage, les contraintes excessives exercées sur les membranes réduisent considérablement leur durée de vie. Les systèmes d’hydrogène haute pression reposent donc sur plusieurs étages de compression, un refroidissement intermédiaire et plusieurs rapports de compression modérés par étage, plutôt que sur un seul étage soumis à un rapport et à une pression très élevés.
Compresseur à membrane ou à pistons : lequel convient le mieux à l’hydrogène ?
Pour un appareil à membrane, la pression maximale atteignable dépend directement du rapport de compression global. Au-delà d’un rapport de 10:1, les contraintes excessives exercées sur la membrane compromettent rapidement sa durée de vie. Les systèmes de compression d’hydrogène haute pression sont donc conçus avec plusieurs étages de compression et plusieurs refroidisseurs intermédiaires, qui répartissent la compression entre plusieurs phases à rapports modérés plutôt que de recourir à un seul rapport de compression élevé.
Pour produire de l’hydrogène de très haute pureté, supérieure à 99,99 % (souvent appelé 4N), la compression à membrane est une solution pragmatique. Dans les compresseurs alternatifs, le gaz de procédé entre directement en contact avec les segments de piston et les lubrifiants, ce qui entraîne une contamination par les vapeurs d’huile et crée des points de capture pour les particules. En pratique, la pureté maximale en sortie est donc de 99,9 %, même avec des filtres de très haute spécification. Dans un compresseur sans huile à membrane, la seule source de contamination est la surface en contact avec le gaz ; le système de transmission de l’énergie se trouve à l’extérieur du circuit de procédé.
Quel est l’intervalle de maintenance habituel ?
Les unités alternatives offrent généralement des débits bien supérieurs à ceux des unités à membrane : jusqu’à 10 000 Nm/hr, contre un maximum de 2 000 Nm/hr pour ces dernières. Les membranes sont par nature plus complexes à fabriquer et à entretenir ; leur coût unitaire relatif est donc plus élevé pour ce débit donné. Pour les applications à débit modérément élevé et à pureté moyenne, comme la synthèse d’ammoniac, la désulfuration en raffinerie et la production d’oxyde de propylène, les compresseurs alternatifs sont préférables. En revanche, pour l’hydrogène de qualité pile à combustible spécifiée par DESS, les gaz de qualité électronique ou tout grand secteur industriel soucieux du risque de contamination par l’huile, il faut un compresseur à membrane.
Quel niveau de pureté du gaz peut-on atteindre ?
Un compresseur d’hydrogène à membrane peut fonctionner entre 10 000 et 40 000 heures entre deux révisions majeures. La durée de vie des membranes, ainsi que l’échéance de la révision majeure prévue dans le manuel utilisateur, dépend de la composition du gaz à l’aspiration, notamment de la teneur en gaz inertes entraînés. Le remplacement des membranes ne demande que 4-8 heures par intervention et coûte peu. Plus le gaz à l’aspiration est sec et propre (c’est-à-dire qu’une aspiration entièrement saturée contient de l’humidité), plus les membranes durent longtemps dans une application sans huile.
Ce niveau de pureté est conforme aux spécifications de qualité de l’hydrogène SAE J-2719 pour les véhicules électriques à pile à combustible, dépasse les spécifications de presque toutes les applications pharmaceutiques et des semi-conducteurs, et répond aux normes applicables aux gaz vecteurs des laboratoires et instruments d’analyse. Lorsque la vérification documentée de la pureté est essentielle, des modules d’analyse en ligne installés au refoulement du compresseur peuvent être reliés au système de commande. Ils mesurent en continu les hydrocarbures totaux, l’humidité et l’oxygène, afin de fournir une preuve au point d’utilisation.
Combien coûte un compresseur d’hydrogène à membrane ?
Le prix d’un compresseur d’hydrogène va de $15 000 pour un appareil basse pression à un étage à plus de $200 000 pour un compresseur multiétagé monté en conteneur et équipé d’un collecteur. Les quatre principaux facteurs de coût sont la pression de refoulement, le débit (Nm/h), le nombre d’étages de compression et le degré de personnalisation ou de standardisation. Les appareils monoétagés à faible débit et pression modérée (200 bar ou moins) coûtent généralement entre $15 000 et $40 000. Les systèmes complets de ravitaillement en hydrogène haute pression et multiétagés se situent entre $80 000 et $200 000+. Les ensembles prêts à l’emploi montés en conteneur, comprenant les commandes, le prérefroidissement, les systèmes de sécurité, la surveillance et la commande à distance, l’enveloppe de protection et d’autres équipements de confort, augmentent encore le coût total.
Un prix indicatif peut être communiqué sur demande dès les premières étapes de la planification du projet par votre équipe. Nos ingénieurs d’application établiront un devis dans les 48 hours suivant la réception de votre fiche de données de procédé. Votre équipe disposera ainsi d’une estimation budgétaire précise sans avoir à émettre de bon de commande.
Quelles certifications les équipements de compression d’hydrogène doivent-ils posséder ?
Les certifications minimales nécessaires comprennent ISO 9001:2015 (système de management de la qualité ISO 9001), API 618 5th Edition (spécification de conception des compresseurs alternatifs ou à membrane) et la certification au titre de la directive ATEX 2014/34/EU pour les atmosphères explosives de Zone 1 ou Zone 2. La large plage d’inflammabilité de l’hydrogène dans l’air, de 4-75 %, rend la certification ATEX/IECEx indispensable pour une installation sûre.
Le marquage CE (directive Machines 2006/42/EC) et la certification PED (directive Équipements sous pression 2014/68/EU) sont OBLIGATOIRES pour les machines destinées au marché européen. L’approbation selon la spécification de qualité de l’hydrogène SAE J-2719 est recommandée pour les systèmes destinés aux stations de ravitaillement en hydrogène. Les compresseurs à membrane PG sont certifiés en usine selon les 6 spécifications, sans exception, ce qui évite à votre service des achats de devoir demander à votre équipe de conception quelles certifications sont nécessaires.
Pangeng peut-il personnaliser des compresseurs pour des applications spécifiques à l’hydrogène ?
Oui. PG fabrique des ensembles compresseurs à membrane électromécaniques sur mesure, conçus en fonction des pressions, débits, compositions et caractéristiques de commande propres à votre procédé. Notre équipe d’ingénieurs d’application travaille directement à partir de vos fiches de données de procédé. Le délai entre le bon de commande et la livraison est généralement de 12-16 semaines.
Applications, matériaux et familles de modèles publiées
Pour les applications nécessitant de l’hydrogène de haute pureté, la page existante indique une pureté annoncée de 99,9999 % du gaz à 1000 bar et décrit des membranes entièrement métalliques séparant le circuit de gaz du système d’entraînement hydraulique. Elle mentionne également des membranes en acier inoxydable 316L laminé à froid dans sa documentation technique. Avant de choisir un équipement, vérifiez la qualité de gaz, la pression, le débit et la compatibilité des matériaux requis au regard des spécifications du projet.
| Élément de page publié | Utilisation pour le choix de l’équipement |
|---|---|
| Familles de modèles PG-D, PG-DH et PG-DC | Prenez les informations sur les modèles publiées sur la page comme point de départ, puis confirmez le service prévu auprès du fournisseur. |
| Isolation de l’huile et construction de la membrane | Évaluez la méthode de séparation au regard des exigences de pureté du gaz et de maîtrise de la contamination. |
| Informations sur les matériaux | Vérifiez la compatibilité des matériaux avec les conditions réelles de l’hydrogène et la norme applicable au projet. |
Foire aux questions sur les compresseurs d’hydrogène à membrane
Dans quels cas privilégier une solution à membrane ?
Cette solution est souvent étudiée lorsque le projet exige une séparation maîtrisée du circuit de gaz et la manipulation d’hydrogène de haute pureté ; le choix final doit respecter le service spécifié.
Quelles technologies de compression faut-il comparer ?
Consultez le comparatif des compresseurs alternatifs et à membrane ainsi que le guide de sélection des compresseurs d’hydrogène pour comparer les exigences du projet.
Tendance actuelle