Contacter Pangeng


Le dimensionnement d’un surpresseur de gaz consiste à faire correspondre le débit requis aux conditions d’aspiration, à la pression de refoulement et au cycle de fonctionnement. Un appareil peut atteindre la pression souhaitée tout en fournissant un débit trop faible à cette pression. Commencez par définir les cas de fonctionnement, convertissez la base de débit, puis vérifiez la courbe de performance du fabricant pour chacun d’eux.
Ce guide vérifie les conditions de fonctionnement et le temps de remplissage ; il ne recommande aucun modèle. Pour obtenir une estimation de modèle au gaz naturel, commencez par le calculateur de dimensionnement d’un surpresseur au gaz naturel.
Base de dimensionnement rapide
- Débit requis : débit fourni à une pression et dans des conditions de référence indiquées.
- Plage de fonctionnement : conditions minimales, normales et maximales à l’aspiration, y compris la température.
- Vérification de l’appareil : courbe de débit propre au gaz, alimentation de l’entraînement, refroidissement et limites mécaniques.
- Exemple détaillé : service hypothétique à l’azote ; 100 Nm³/h, aspiration à 30 °C, pression d’aspiration normale de 8 barg et pression de refoulement de 30 barg.
Le dimensionnement d’un surpresseur de gaz nécessite une enveloppe de fonctionnement couvrant le débit et la pression. Convertissez le débit de référence en volume réel à l’aspiration à l’aide de la pression absolue, de la température et des propriétés du gaz, puis vérifiez le débit fourni et les limites sur les courbes de performance appropriées.
Points clés
- La pression d’aspiration minimale est un cas de dimensionnement important, mais un autre point de fonctionnement peut déterminer les limites de puissance ou mécaniques.
- Une valeur de pression de calage ne garantit aucun débit utile.
- Le débit de référence, le débit réel à l’aspiration et la cylindrée du piston sont des grandeurs différentes.
- Pour calculer le temps de remplissage, il faut tenir compte de l’évolution du débit et de la quantité de gaz ; la température du réservoir influe sur le résultat.
Définir le service du surpresseur avant d’en choisir la taille
Un surpresseur est un compresseur de gaz qui augmente la pression d’une alimentation en gaz existante. Sa taille dépend de la quantité de gaz nécessaire au procédé et des conditions d’entrée et de sortie du gaz dans l’ensemble compresseur. Les applications types en alimentation continue et en remplissage nécessitent des vérifications de capacité différentes.
Un surpresseur reçoit généralement de l’air comprimé ou du gaz comprimé, au lieu d’aspirer à la pression atmosphérique. Les gaz industriels tels que l’azote, l’hydrogène et l’hélium nécessitent une évaluation spécifique de leur composition et des équipements. Un surpresseur d’air haute pression ne peut pas être affecté à un autre gaz au seul motif que sa pression nominale semble suffisante.
Prenons le cas d’une installation utilisant une tuyauterie industrielle courante, avec une conduite collectrice centrale stable et une longue dérivation alimentant le surpresseur. La pression dans cette dérivation lors d’un soutirage simultané par la production est la condition d’aspiration à retenir. Lorsque la conduite collectrice est au repos, les pertes de pression au filtre et au régulateur peuvent passer inaperçues.
Définissez tout aussi soigneusement la limite au refoulement. Si le procédé exige la pression spécifiée en aval d’un refroidisseur final et d’une conduite de distribution, l’ensemble compresseur doit compenser ces pertes au débit requis. Pour la pureté de l’azote, la capacité du générateur et les données du système de stockage, consultez le guide distinct de dimensionnement d’un compresseur d’azote ; les calculs ci-dessous portent sur le surpresseur lui-même.
Exprimer la pression et le débit sur une base cohérente
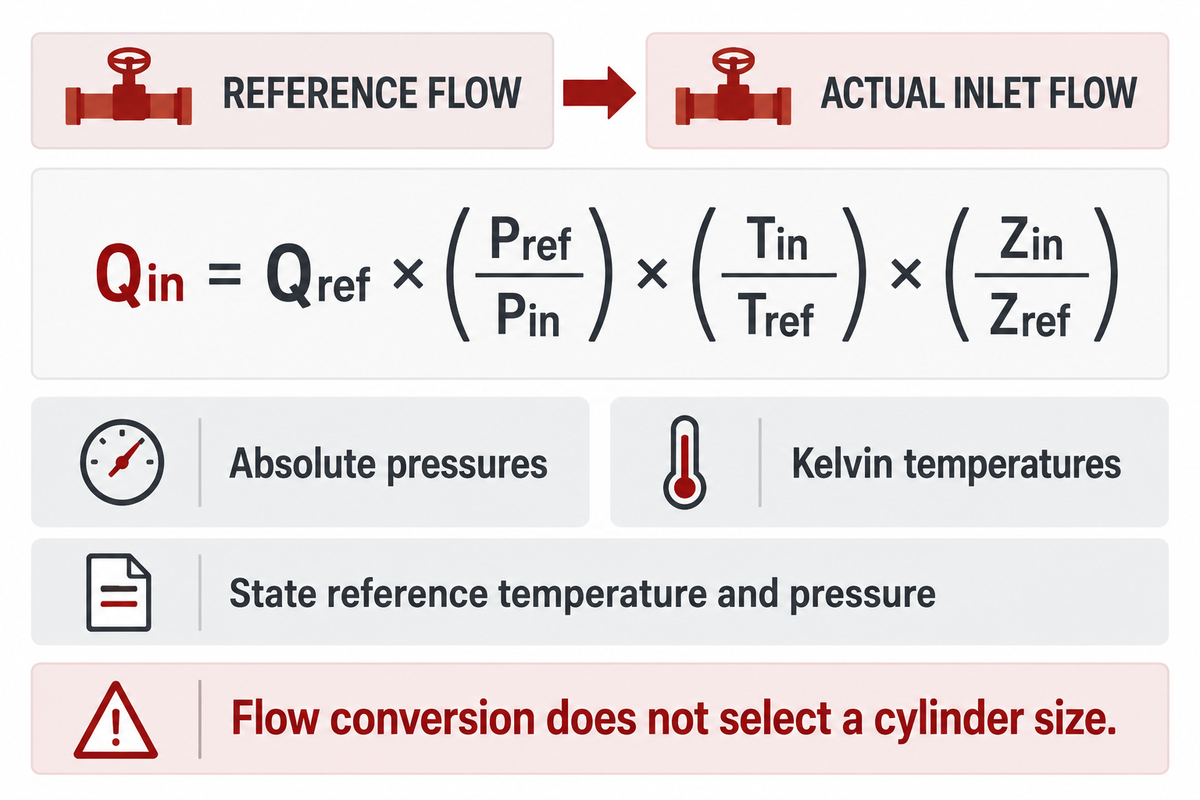
Convertissez la pression manométrique en pression absolue pour calculer le rapport de compression. Indiquez la température et la pression associées à chaque débit de référence. Un mètre cube normal définit une quantité de gaz dans des conditions de référence données. Le volume occupé par ce gaz à l’aspiration varie selon la pression d’aspiration, la température et la compressibilité.
Quelle pression faut-il utiliser dans le rapport ?
Utilisez les pressions absolues à l’entrée et à la sortie du compresseur, y compris à basse pression. La pression manométrique correspond à la pression au-dessus de la pression atmosphérique locale. La pression absolue inclut la pression atmosphérique locale. Cette règle s’applique quelle que soit l’unité (bar, MPa, psi, etc.) utilisée par l’instrument de mesure.
Pabsolue = Pmanométrique + Patmosphérique
Rapport de compression = Prefoulement, absolue ÷ Paspiration, absolue
L’explication d’Ariel sur la conception des compresseurs alternatifs utilise cette approche en pression absolue. Pour un calcul réel, utilisez la pression atmosphérique du site industriel ; l’exemple détaillé suppose une valeur de 1,01325 bar, sans considérer cette valeur comme exacte à toute altitude.
Comment convertir le débit de référence en volume à l’aspiration ?
Pour une même composition de gaz et un même débit molaire, établissez la conversion à partir de l’équation d’état du gaz et de la conservation de la quantité de gaz.
Qaspiration = Qréférence × (Préférence / Paspiration) × (Taspiration / Tréférence) × (Zaspiration / Zréférence)
Utilisez les pressions absolues et les températures en kelvins. Z est le facteur de compressibilité du gaz dans les conditions considérées. Cette conversion donne le débit réel à l’aspiration ; elle ne permet pas de choisir la taille d’un cylindre.
Les normes de débit de gaz du NIST déterminent la quantité de gaz à partir de la pression, de la température, du volume et d’une équation d’état. Indiquez la température et la pression de référence avec les débits en Nm³/h, SCFM ou toute autre unité de débit de référence.
Pour comparer les capacités indiquées par différents fournisseurs, convertissez les SCFM ou les CFM réels sur la même base de référence. Sinon, un débit qui semble supérieur peut désigner la même quantité de gaz à une densité différente. Vérifiez si la composition du gaz et la base de débit sont indiquées en conditions humides ou sèches.
Exemple de dimensionnement d’un surpresseur d’azote
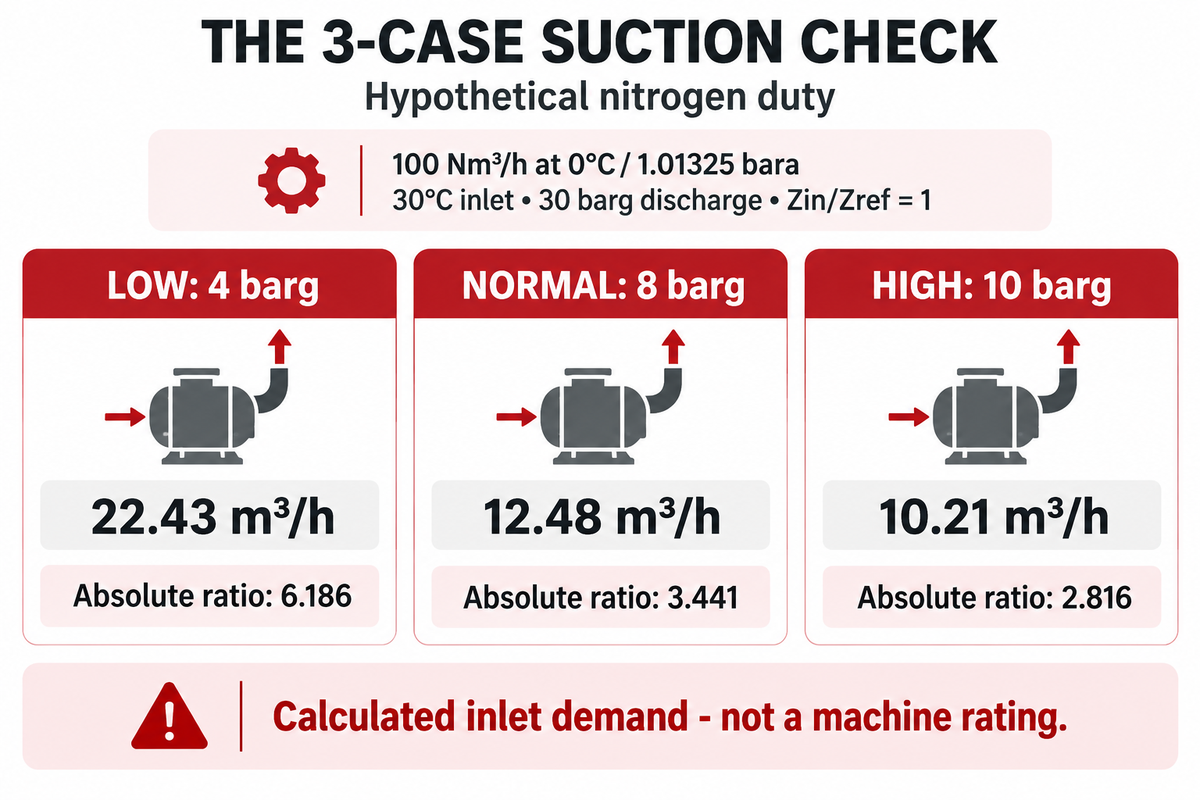
À une pression d’aspiration de 8 barg et à 30 °C, un service hypothétique de 100 Nm³/h nécessite un volume réel de 12,48 m³/h à l’aspiration. Ce calcul convertit la demande en gaz ; il ne définit ni la cylindrée du piston ni la puissance nominale de l’appareil. En répétant le calcul à des pressions d’aspiration plus basses et plus élevées, on obtient la plage qu’un modèle proposé doit couvrir.
Supposons que de l’azote alimente un procédé en continu. Définissons le volume normal à 0 °C et 1,01325 bara, la température d’aspiration à 303.15 K et la pression de refoulement à 30 barg. Fixons Zaspiration/Zréférence à 1 uniquement pour cet exemple pédagogique. Pour un calcul de projet, utilisez des propriétés du gaz appropriées, surtout lorsque la pression augmente.
La pression normale à l’aspiration est de 8 + 1.01325 = 9,01325 bara. En remplaçant les valeurs, on obtient 100 × (1.01325 ÷ 9.01325) × (303.15 ÷ 273.15) × 1 = 12,48 m³/h. Le rapport de pression est de (30 + 1.01325) ÷ 9.01325 = 3.441.
Vérification de l’aspiration dans 3 cas
Utilisez les pressions d’aspiration minimale, normale et maximale au lieu d’un seul point nominal. Ce tableau calculé montre aussi comment la demande de volume à l’aspiration évolue si le débit de référence requis est divisé par deux ou augmenté de moitié. Les lignes reposent sur les mêmes hypothèses de base : gaz parfait, pression de refoulement et température.
| Cas d’aspiration | Débit requis Nm³/h | Débit réel à l’aspiration m³/h | Rapport de pression absolue |
|---|---|---|---|
| Bas : 4 barg | 50 | 11.22 | 6.186 |
| Bas : 4 barg | 100 | 22.43 | 6.186 |
| Bas : 4 barg | 150 | 33.65 | 6.186 |
| Normal : 8 barg | 50 | 6.24 | 3.441 |
| Normal : 8 barg | 100 | 12.48 | 3.441 |
| Normal : 8 barg | 150 | 18.71 | 3.441 |
| Élevé : 10 barg | 50 | 5.11 | 2.816 |
| Élevé : 10 barg | 100 | 10.21 | 2.816 |
| Élevé : 10 barg | 150 | 15.32 | 2.816 |
Une pression d’aspiration plus basse réduit la masse de gaz admise par course pour un même volume balayé. Le volume demandé à l’aspiration augmente donc pour un même débit de référence. Dans un compresseur alternatif, d’autres facteurs interviennent également, comme les fuites. Le volume mort et le comportement des clapets influent aussi sur le rendement volumétrique. Pour en tenir compte, la cylindrée géométrique du compresseur doit dépasser la capacité volumique à l’aspiration d’une marge appropriée, propre au modèle. C’est pourquoi la conversion de la demande en gaz n’est que le point de départ de la sélection mécanique.
L’aspiration minimale peut déterminer le rapport de compression et la capacité, tandis qu’un autre point détermine la charge. Les recommandations d’Ariel sur la régulation de capacité indiquent que l’étranglement à l’aspiration peut réduire la puissance et influer sur la température de refoulement et les charges sur la tige. Une offre établie uniquement aux conditions normales d’aspiration ne permet pas de statuer sur les autres cas.
Faire correspondre la courbe de performance à l’entraînement et au service
Sélectionnez un surpresseur en fonction du débit fourni pour le gaz, la pression d’aspiration, la pression de refoulement et les conditions d’entraînement requis. La courbe doit couvrir la plage de fonctionnement, en régime continu ou selon le cycle prévu. La pression maximale, le volume balayé ou la puissance nominale du moteur ne suffisent pas à déterminer le débit que fournira l’ensemble compresseur.
Pour les surpresseurs de gaz à entraînement pneumatique, l’alimentation en air d’entraînement est distincte de l’alimentation en gaz de procédé. Dans les cas décrits, il faut évaluer à la fois la pression disponible au raccordement d’entraînement et la consommation d’air en régime continu. Choisir une alimentation en air en se fondant uniquement sur sa pression statique ne tient pas compte de la chute de pression pendant les cycles du surpresseur.
- Confirmer la base de la courbe : faire correspondre le gaz, la température, la référence de débit et le modèle ou la configuration exacts.
- Repérer les conditions d’entrée et de sortie : suivre la courbe correspondant à la pression d’aspiration jusqu’à la pression de refoulement requise.
- Examiner ensemble le débit fourni et les besoins en utilités : vérifier le débit d’air d’entraînement ou la puissance absorbée par l’ensemble compresseur à ce point.
- Vérifier les autres limites : tenir compte de la température, de la compatibilité avec le gaz, des pressions nominales des composants, du refroidissement et du cycle de fonctionnement autorisé.
Le manuel PDF du surpresseur de gaz HII précise que ses courbes sont des estimations et associe les courbes de consommation d’air à des conditions d’entraînement spécifiées. Les remarques sur son modèle à deux étages décrivent également un calage entre étages lié à la pression d’aspiration et à la force d’entraînement disponible. Ce comportement propre au modèle justifie la vérification de toute l’enveloppe de fonctionnement ; il ne permet pas d’extrapoler les performances à partir d’une source générique.
Un surpresseur pneumatique au calage en sortie ne fournit aucun débit utile durable. Lorsque le gaz en aval est consommé, il peut recommencer à cycler ; toutefois, la pression et le débit dépendent des conditions du système et du surpresseur. Le comportement au calage ne dispense pas de protéger l’ensemble compresseur contre les surpressions.
Dans quels cas une sélection apparemment correcte peut manquer de capacité
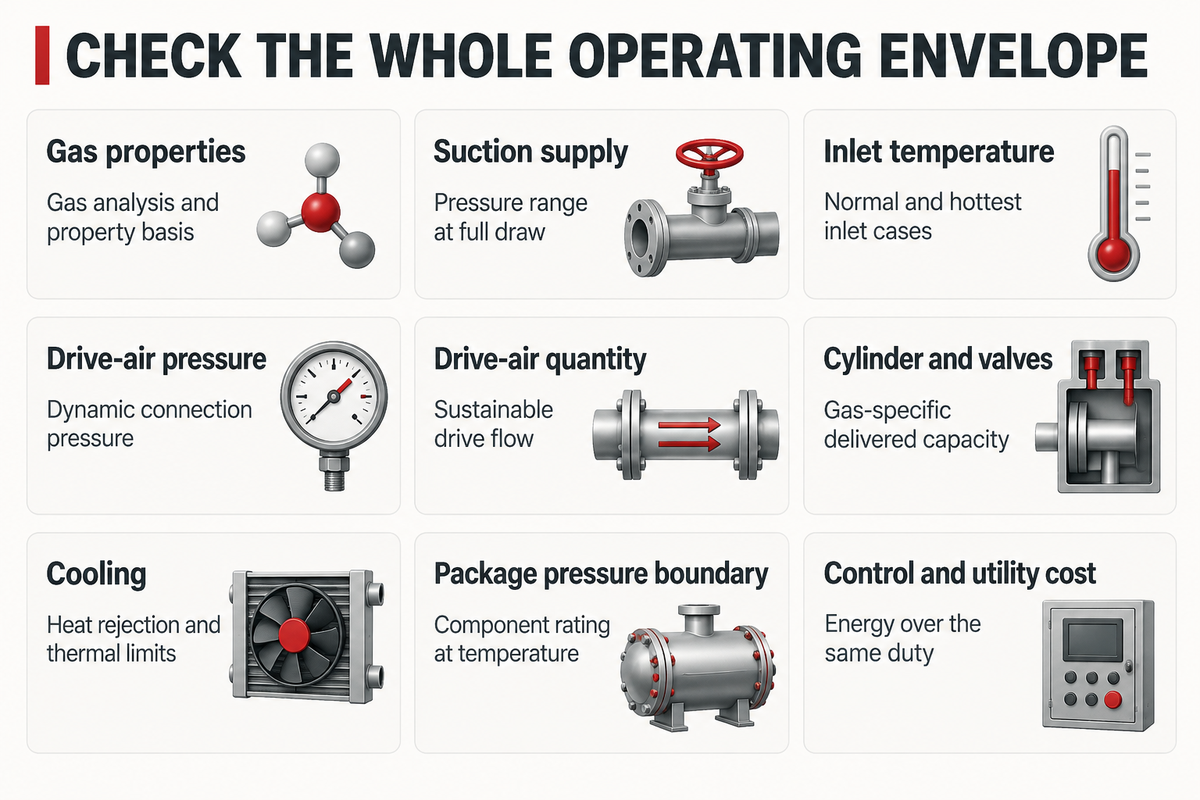
| Contrainte | Facteur qui modifie le résultat | Vérification requise / responsable |
|---|---|---|
| Propriétés du gaz | Les propriétés moléculaires et la compressibilité diffèrent | Analyse du gaz et base de propriétés valide / ingénieur procédé |
| Alimentation à l’aspiration | L’épuisement de la source ou une demande partagée réduit la pression à l’aspiration | Plage de pression en soutirage maximal / équipe utilités |
| Température d’aspiration | La densité et la charge thermique évoluent | Conditions normales et température d’aspiration la plus élevée, ainsi que conditions ambiantes / ingénieur procédé |
| Pression de l’air d’entraînement | La pression chute lorsque l’air d’entraînement circule | Pression dynamique au raccordement d’entraînement / équipe utilités |
| Débit d’air d’entraînement | Le compresseur d’air en amont ne peut pas soutenir la consommation | Débit d’air disponible à la pression requise / équipe utilités |
| Cylindre et clapets | La cylindrée ne correspond pas au débit fourni | Performances et limites de fonctionnement propres au gaz / fabricant |
| Refroidissement | Un gaz chaud ou un fluide de refroidissement insuffisant limite le service | Évacuation de la chaleur et limites thermiques / ingénieur d’usine |
| Limite de pression de l’ensemble compresseur | Une vanne, un refroidisseur final ou un récipient sous pression peut limiter l’ensemble | Valeur nominale la plus basse des composants applicables à la température considérée / équipe qualité |
| Commande et coût des utilités | Le recyclage ou le fonctionnement à vide consomme de l’énergie | Débit fourni et énergie absorbée pour le service / exploitation et finance |
L’analyse du rapport de compression examine ses effets sur la température de refoulement et la puissance. Les limites dépendent généralement du fabricant. Une compression à plusieurs étages et un refroidissement intermédiaire peuvent être nécessaires. Toutefois, un rapport global fixe ne détermine pas un nombre d’étages précis. Pour l’hydrogène, le comportement des clapets propre au gaz constitue une raison supplémentaire de ne pas transposer une courbe d’azote.
Les compresseurs à entraînement pneumatique, hydraulique et électrique peuvent chacun être adaptés à des applications spécifiques. Avant de choisir un compresseur selon son type d’entraînement, examinez le point de fonctionnement spécifié, la durée de vie en cycles et la charge imposée aux utilités. La compression d’un gaz produit de la chaleur, quel que soit le type d’entraînement ; les matériaux en contact avec le gaz, la propreté et l’adéquation au site industriel doivent être examinés, en particulier pour l’alimentation en oxygène ou en gaz combustibles.
Distinguer l’alimentation continue du remplissage de bouteilles
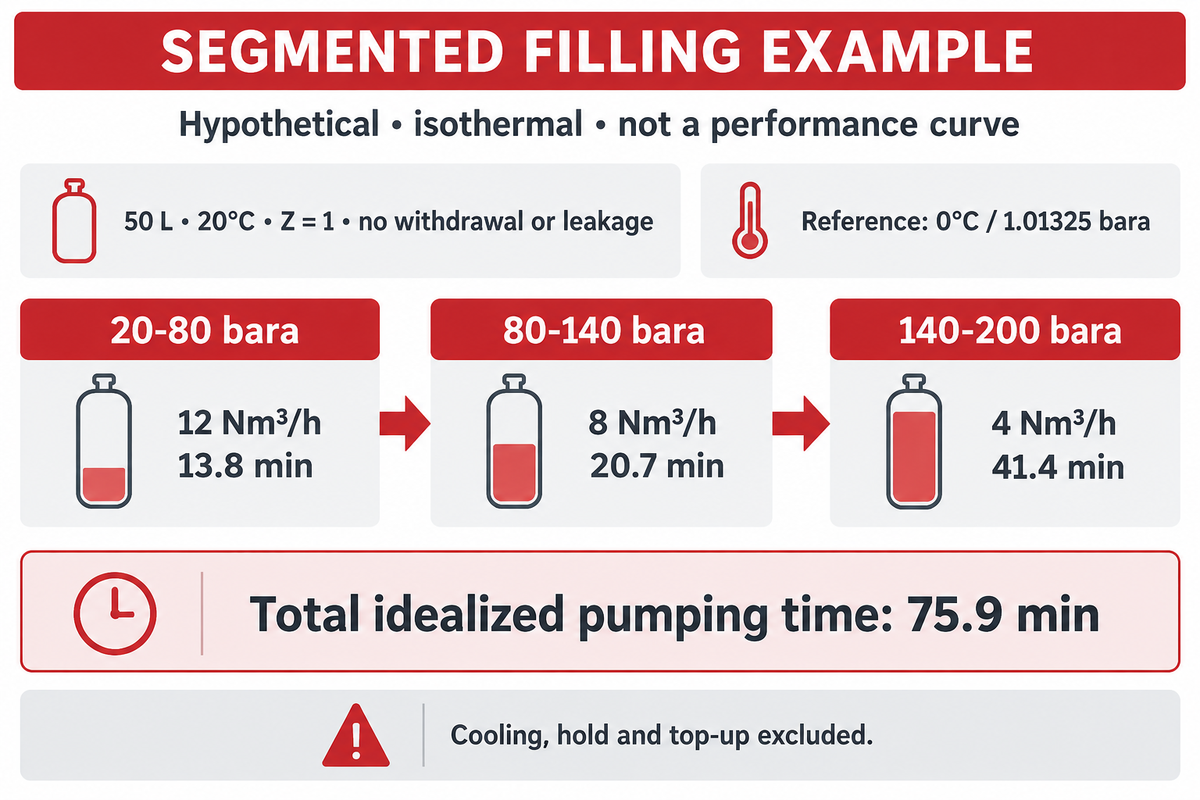
Un service continu nécessite un régime permanent dans lequel le débit fourni répond à la demande à la pression de fonctionnement. Le remplissage d’un réservoir de stockage consiste à ajouter une quantité définie de gaz, tandis que les pressions de la source et du réservoir évoluent. Estimez le temps de remplissage en tenant compte du débit disponible pour chaque intervalle successif de pression du réservoir et en définissant explicitement l’évolution de la température du gaz. Tenez compte de l’état du gaz à la livraison et de son état final.
Pour un réservoir de volume constant, exprimez l’inventaire de gaz sur la même base de référence que la courbe de débit fourni :
Vréférence = Vréservoir × (P / Préférence) × (Tréférence / T) × (Zréférence / Z)
Durée de l’intervalle = augmentation de l’inventaire de référence ÷ débit moyen de référence fourni pendant l’intervalle
Calculez l’inventaire à chaque limite, soustrayez la valeur précédente, puis additionnez les durées calculées pour chaque intervalle. En cas de soutirage, utilisez un taux d’accumulation net. Si la pression de la source baisse, déterminez le débit moyen à partir des points de courbe correspondant à la pression évolutive de la source.
Exemple avec débit variable
Prenons un réservoir de 50 L à une température constante de 20 °C (Z = 1), sans soutirage ni fuite. Utilisons la base de référence précédente : 0 °C/1.01325 bara. Considérons trois incréments égaux de 60 bar entre 20 et 200 bara, et supposons des débits moyens fournis de 12, 8 et 4 Nm³/h pour chaque intervalle. Ces débits sont donnés à titre indicatif et ne représentent pas une courbe de performance réelle.
Chacun de ces incréments ajoute 0.050 (60/1.01325) (273.15/293.15) = 2,759 Nm³. En divisant cette quantité par chacun des débits supposés, on obtient les durées de pompage idéalisées suivantes.
| Intervalle de pression du réservoir | Débit moyen fourni supposé | Durée calculée |
|---|---|---|
| 20–80 bara | 12 Nm³/h | 13.8 min |
| 80–140 bara | 8 Nm³/h | 20.7 min |
| 140–200 bara | 4 Nm³/h | 41.4 min |
La durée totale est d’environ 75.9 minutes. Appliquer le débit initial de 12 Nm³/h à tout l’inventaire donnerait environ 41.4 minutes et ne tiendrait pas compte de la partie finale, plus lente, de cette courbe hypothétique. Des intervalles plus petits améliorent l’approximation numérique uniquement si les valeurs de débit et d’état utilisées sont elles-mêmes appropriées.
La thermodynamique du remplissage compte. En réalité, le remplissage échauffe le gaz, et la paroi de la bouteille peut être à une température différente de celle du gaz à l’intérieur. Une étude publiée dans le Bulletin de l’OIML sur le remplissage des bouteilles industrielles examine conjointement les incertitudes liées à la pression, à la température et à la compressibilité. L’exemple isotherme ci-dessus isole donc l’effet de la variation du débit ; il ne prédit pas la durée d’un remplissage réel.
Précisez si la valeur cible est la pression d’arrêt à chaud ou la quantité de gaz disponible après refroidissement. La durée de pompage idéalisée de l’exemple exclut le refroidissement, le maintien et le temps d’appoint contrôlé. En service d’air comprimé, un réservoir peut absorber un soutirage intermittent et se remplir entre deux événements. Il ne peut toutefois pas compenser une production continue de gaz insuffisante. Consultez le guide du DOE sur le stockage de l’air comprimé pour ce principe ; les exigences relatives au récipient sous pression de gaz de procédé, aux matériaux, au dispositif de décharge et à l’installation doivent faire l’objet d’une évaluation propre au gaz.
Comprendre les conséquences économiques des choix de dimensionnement
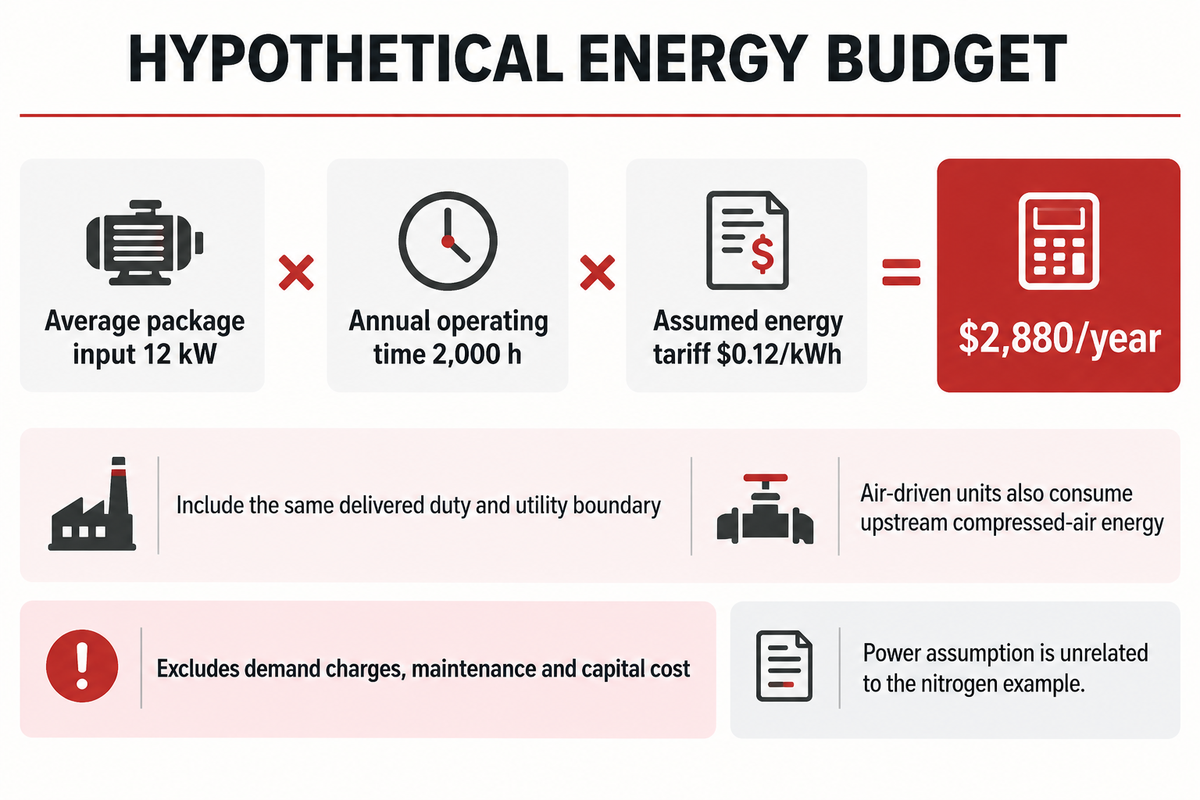
Comparez la consommation d’énergie pour un même service de gaz fourni et des limites de mesure identiques. Pour un appareil électrique, la puissance moyenne absorbée par l’ensemble compresseur, les heures de fonctionnement et le tarif déterminent le coût de l’énergie. Pour un appareil pneumatique, incluez la charge liée à la production et au traitement en amont de l’air comprimé. L’absence de moteur électrique sur le corps du surpresseur ne rend pas son fonctionnement gratuit.
« La puissance électrique totale absorbée par un compresseur »
La définition du CAGI inclut les charges de l’entraînement auxiliaire et du refroidissement. Pour les calculs de facturation, utilisez la puissance moyenne absorbée sur le cycle de fonctionnement réel plutôt que la puissance utile nominale du moteur. Le guide de Ressources naturelles Canada sur l’air comprimé montre aussi pourquoi le mode de régulation modifie la consommation d’énergie à charge partielle.
Pour établir un budget hypothétique, supposons une puissance moyenne mesurée de 12 kW pour l’ensemble compresseur, 2 000 heures de fonctionnement par an et un tarif énergétique de $0,12 par kWh. Le coût de l’énergie serait de 12 × 2 000 × 0.12 = $2 880 par an. Cet exemple n’inclut ni les frais de puissance appelée, ni les coûts de maintenance ou d’investissement. La puissance supposée n’est pas liée à l’exemple de dimensionnement à l’azote.
Le compresseur adapté doit satisfaire aux exigences de livraison et au budget énergétique. Demandez au service des achats de comparer des ensembles complets de surpresseur comprenant le même refroidissement, les mêmes commandes et les mêmes spécifications des composants en contact avec le gaz. Pour déterminer quelle offre consomme le moins d’énergie en service, le service financier doit comparer l’utilisation des utilités sur le même programme de fonctionnement. Les exigences de conception propres à l’application peuvent modifier le coût d’achat ; ni la pression à elle seule ni un pourcentage universel ne permettent donc de prévoir le devis.
Transformer les calculs en fiche de service à envoyer aux fournisseurs
Transmettez les cas de fonctionnement et demandez une réponse indiquant le débit fourni pour chacun. Le résultat utile du fournisseur est une sélection fondée sur le gaz, les besoins en utilités et les conditions limitantes. Un nom de modèle nominal, une pression de refoulement mise en avant ou un guide général de dimensionnement des compresseurs ne répondent pas à ces exigences.
Pour le service à l’azote de l’exemple, la demande de confirmation pourrait être formulée ainsi : « Veuillez confirmer le débit continu fourni sur la base de volume normal indiquée pour chaque condition d’aspiration mentionnée, à la pression de refoulement et à la température d’aspiration spécifiées. Indiquez les limites mécaniques, thermiques et d’entraînement déterminantes ainsi que les utilités requises. » Joignez une analyse complète du gaz et des variations admissibles lorsque la source de gaz change.
Le fabricant doit fournir les courbes de performance ou le résultat de sélection applicables, un fichier PDF lisible, les limites de fourniture de l’ensemble compresseur et la base de sa garantie. Les révisions doivent être suivies pour les mêmes cas de fonctionnement afin de vérifier qu’une offre révisée n’a pas modifié la température, la référence de débit ou les équipements auxiliaires inclus.
Pour les services au gaz naturel, le calculateur de dimensionnement des compresseurs de gaz naturel existant de PanGeng peut fournir une première estimation de la série et du nombre d’étages. Utilisez le résultat comme point de départ pour vérifier ce cas de fonctionnement au gaz naturel ; l’azote et les autres gaz nécessitent une sélection qui leur est propre. Pour connaître les options d’équipement pour l’azote, consultez la gamme de compresseurs d’azote PanGeng et transmettez les cas de fonctionnement pour vérification du dimensionnement.
Questions fréquentes
Un surpresseur de gaz peut-il fonctionner avec n’importe quel compresseur primaire ?
Non. L’alimentation en amont doit respecter les exigences du surpresseur en matière de gaz, de pression, de débit et de qualité. Un appareil conçu pour de l’air comprimé propre ne convient pas automatiquement à un autre gaz de procédé. Vérifiez l’alimentation disponible en période de demande maximale, y compris le besoin en air d’entraînement le cas échéant. Dimensionnez l’appareil en fonction de la pression mesurée à son entrée en période de demande maximale, et non de la capacité nominale de la machine primaire.
Quelle pression un surpresseur de gaz peut-il atteindre ?
Un fabricant indique que ses surpresseurs de gaz pneumatiques peuvent atteindre une pression de sortie de 39 000 psi (2 690 bar) et calcule le maximum de chaque modèle en multipliant la pression d’air d’entraînement par le rapport nominal du surpresseur. La pression atteignable dépend du modèle, de la pression d’aspiration, des conditions d’entraînement, du nombre d’étages et des limites de l’ensemble compresseur. Choisissez l’appareil en fonction de la pression et du débit requis. La pression nominale maximale d’un compresseur haute pression ou le point de calage d’un appareil pneumatique ne renseigne pas sur le débit continu disponible au point de fonctionnement.
Un même compresseur peut-il traiter différents gaz ?
Certains modèles le peuvent, sous réserve de l’approbation du fabricant pour le gaz concerné et de la configuration de l’appareil. Les propriétés du gaz influent sur la densité, l’élévation de température et le comportement des clapets. Les matériaux, les joints, la propreté et les exigences en matière de fuites comptent également. Un calcul pour l’azote ne peut pas être repris tel quel pour l’hydrogène, le CO₂ ou l’oxygène, même si la pression et le débit demandés semblent identiques.
Le dimensionnement doit-il se baser sur la pression normale ou minimale à l’aspiration ?
Utilisez les conditions minimales, normales et maximales à l’entrée. L’aspiration minimale peut déterminer la capacité ; un autre point peut déterminer la puissance ou les limites mécaniques. Le fournisseur doit vérifier toute la plage.
Un surpresseur est-il plus efficace qu’un compresseur haute pression distinct ?
C’est possible lorsqu’une alimentation en gaz sous pression adaptée est déjà disponible, mais la comparaison du rendement énergétique doit inclure l’énergie utilisée pour produire ce gaz. Comparez les deux systèmes pour une même quantité de gaz délivrée, une même pression finale, un même programme de fonctionnement et un même périmètre énergétique. Les surpresseurs entraînés par air consomment également l’énergie nécessaire à la compression de l’air en amont, et Natural Resources Canada indique qu’environ 90 % de l’énergie utilisée pour produire et distribuer de l’air comprimé est généralement perdue. Le mode de régulation, le refroidissement et le fonctionnement à charge partielle peuvent modifier le résultat ; comparez donc l’énergie consommée par unité de gaz délivrée plutôt que le type d’entraînement.
Un calculateur de dimensionnement suffit-il pour commander un surpresseur ?
Un calculateur peut aider à organiser les données d’entrée et à établir des options préliminaires. Pour passer commande, il faut néanmoins vérifier les performances de la configuration retenue pour les cas de fonctionnement soumis, la compatibilité des matériaux en contact avec le gaz et la disponibilité des utilités. Avant d’accepter la machine, confirmez les performances garanties par le fabricant et les limites indiquées.
Quand faut-il utiliser un compresseur sans huile ?
Utilisez un compresseur sans huile lorsque les spécifications du procédé exigent que le circuit de gaz soit exempt de contamination par l’huile lubrifiante. Pour l’air comprimé, indiquez la teneur en huile admissible selon une classe ISO 8573-1, par exemple la classe 1 à moins de 0,01 mg/m³ d’huile totale, ainsi que le point de mesure. Une section de compression sans huile n’élimine ni les particules, ni l’humidité, ni les contaminants déjà présents dans le gaz entrant, et ne garantit pas l’adéquation à un service oxygène. La qualité de l’air, la pureté du gaz et la compatibilité des matériaux doivent être vérifiées séparément. Dans la demande de prix, précisez les spécifications du gaz entrant et l’état requis à la sortie de l’ensemble compresseur. Le fournisseur est ainsi responsable d’une limite de fourniture définie, plutôt que d’une promesse imprécise de gaz propre.
Périmètre des calculs : Les exemples numériques sont hypothétiques et reposent sur des hypothèses explicites de gaz parfait ou de compression isotherme afin d’expliquer la méthode. La sélection définitive du compresseur nécessite des propriétés propres au gaz et les données de performance du fabricant. Les équipements et procédures de remplissage des bouteilles nécessitent leur propre évaluation pour l’application concernée.
Références et sources
- NIST : mesure du débit de gaz et fondement de l’équation d’état
- NIST : conversions des unités de pression et de débit de gaz
- OIML Bulletin : validation métrologique du remplissage de bouteilles de gaz industriel, 2025
- CAGI : bibliothèque de ressources techniques et glossaire sur l’air comprimé
- Natural Resources Canada : guide de référence sur l’énergie de l’air comprimé
- U.S. DOE : stockage de l’air comprimé, fiche-conseil 9
- Pumps & Systems : pourquoi le rapport de compression est important
- Pumps & Systems : critères de sélection et de dimensionnement des compresseurs
- Compressortech2 : comportement des vannes lors de la compression de l’hydrogène