Comuníquese con Pangeng


Esta guía, completamente neutral, explica para qué sirven los compresores elevadores de presión de oxígeno, por qué es necesario que sean libres de aceite, cómo comparar sus especificaciones con sus requisitos y cómo interpretar las normas pertinentes.
Especificaciones rápidas: compresor elevador de presión de oxígeno
- Presión de entrada habitual: ³-6 bar (desde un generador PSA / VPSA)
- Presión de descarga típica: 150-²00 bar (amplio rango en unidades personalizadas de ³50 bar)
- Rango de caudal típico: 5–100 Nm³/h
- Etapas de compresión: ² etapas (a 150 bar) o 4 etapas (200+ bar)
- Lubricación: recorrido del gas 100% libre de aceite (obligatorio según CGA G-4.1)
- Normas: ASTM G94 / G6³ / G88, CGA G-4.1, EIGA Doc 04/18, NFPA 5³, ISO 7³96-1 (uso médico)
Un compresor elevador de presión de oxígeno sirve para aumentar la presión del oxígeno producido por un generador PSA o VPSA (por lo general, de 3 a 6 bar) hasta el nivel necesario para llenar cilindros, distribuirlo por tuberías o utilizarlo en procesos industriales posteriores (150–200 bar). No produce oxígeno.
Esa es la parte sencilla. Lo más difícil —y donde suelen desviarse las decisiones de compra— es ajustar el caudal, la presión, la pureza y el diseño de seguridad a cada aplicación, sin pagar de más por capacidades innecesarias ni quedarse corto ante requisitos críticos. Esta guía examina todas las variables de decisión, respalda cada afirmación importante con una norma conocida o una fuente confiable y destaca aspectos de pureza y seguridad que suelen omitirse en las páginas de producto de los proveedores.
En esta página
- Para quién es un compresor elevador de presión de oxígeno. Requisitos del entorno de instalación (conectores, caudal, alimentación eléctrica y monitoreo remoto).
- Funcionamiento: teoría de la compresión multietapa
- Por qué es imprescindible un diseño libre de aceite
- Alternativo, de diafragma o accionado por aire
- Evaluación de selección en 5 preguntas
- Normas explicadas
- Modelo de retorno de inversión en sitio
- Instalación, mantenimiento y modos de falla
- Preguntas frecuentes
¿Qué es un compresor elevador de presión de oxígeno?
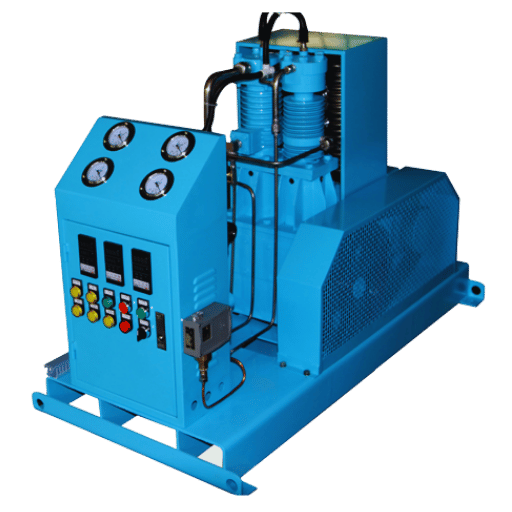
Un compresor elevador de presión de oxígeno es una máquina de desplazamiento positivo o de diafragma que aumenta la presión de una corriente de oxígeno producida en una etapa anterior del sistema. En esa etapa se encuentra un generador de oxígeno PSA o VPSA, que produce gas a ³-6 bar. Después del compresor hay un recipiente o una red de puntos de distribución que requieren una presión mucho mayor: 150 bar para llenar cilindros de oxígeno médico y 200 bar en la mayoría de los mercados industriales. La función del compresor es salvar esta diferencia de presión.
A veces también se denomina compresor de oxígeno, compresor elevador de presión de gas oxígeno o compresor de oxígeno de alta presión. Todos cumplen la misma función: reciben oxígeno (O) a baja presión desde la salida de un generador y lo comprimen hasta un rango de presión más alto y utilizable, para que los recipientes posteriores reciban el gas a la presión necesaria. Lo que distingue a estos equipos de los compresores de uso general no es su capacidad de caudal, sino la ingeniería de compatibilidad con el gas: recorrido libre de aceite, construcción metálica limpiada para servicio con oxígeno, elastómeros compatibles con oxígeno y materiales resistentes a la corrosión. Estos requisitos se aplican a cualquier equipo que maneje corrientes de gas con una concentración de oxígeno superior a 2³.5%, según CGA G-4.1-2018.
En la cadena de suministro de oxígeno, el compresor elevador conecta la generación con el uso final. Una planta PSA por sí sola no puede llenar un cilindro médico de 150 bar. El compresor permite llenar cilindros, abastecer gas de soldadura de alta presión y distribuirlo por tuberías, todo sin depender del suministro de gas con camiones y cilindros. Desde la perspectiva de un proveedor, las soluciones de compresión elevadora de oxígeno de Pangeng cubren el rango de caudal de 5-100 Nm/h que aborda esta guía. Para otras corrientes de gas, consulte también las páginas de compresores elevadores de presión de nitrógeno y compresores elevadores de presión de hidrógeno.
Idea principal: el compresor elevador aumenta la presión; no genera ni purifica el oxígeno. La pureza depende del generador y se conserva —o se degrada— según el diseño del recorrido del gas en el compresor.
Cómo funcionan los compresores elevadores de presión de oxígeno: teoría de la compresión multietapa

¿Cómo funciona un compresor elevador de presión de oxígeno?
El oxígeno entra en un cilindro sellado; un pistón (o, en algunos casos, una membrana flexible) reduce el volumen del cilindro y la presión del gas empieza a subir, de acuerdo con la ley de los gases ideales. Como la compresión es casi adiabática, el gas también se calienta. Un enfriador intermedio disipa ese calor antes de que la siguiente etapa vuelva a comprimir el gas. Un sistema con 2-4 etapas de compresión eleva la presión de entrada de 4-5 bar hasta una presión de salida de 150-200 bar. Todas las piezas que entran en contacto con el oxígeno están fabricadas con materiales compatibles. Esa es la máquina completa, en un párrafo.
Un detalle importante para los compradores es por qué se necesitan 4 etapas. Comprimir de una entrada de aproximadamente 4 bar a 200 bar supondría una relación de compresión de 50:1, algo inviable en máquinas reales porque la temperatura de descarga en una compresión adiabática depende de esa relación y superaría los límites de los materiales. Repartir el trabajo de compresión de forma equilibrada entre 4 etapas de aproximadamente ³.2:1 cada una (valor aproximado) mantendría la temperatura de descarga de las 4 etapas dentro de un rango cercano a 120-160 C, en el que los materiales en contacto con el gas (acero inoxidable y sellos de PTFE) aún conservan un margen de seguridad adecuado. Por eso las unidades de 2 etapas suelen limitarse a ~150 bar y se requieren 4 etapas para operar a 200+ bar.
Entre etapas, el enfriador intermedio cumple dos funciones a la vez. Enfría el gas de forma segura hasta alcanzar temperaturas compatibles con los materiales y los sellos, y al mismo tiempo elimina la humedad arrastrada por la corriente antes de que cause problemas en las etapas posteriores. La separación de humedad entre etapas es una función de seguridad poco reconocida que protege las válvulas contra las incrustaciones y la corrosión durante periodos prolongados de servicio.
📐 Nota de ingeniería: relación de compresión de etapa de ³.2:1
Cuatro etapas de ~3.2:1 cada una producen una compresión total de ~105× (justo lo necesario para pasar de 3 bar de presión de entrada a más de 200 bar de presión de descarga) y mantienen un aumento de temperatura razonable en cada etapa. En cambio, un diseño de 2 etapas con una etapa final de aproximadamente 12:1 —una relación que se alcanzaría con una sola etapa— elevaría la temperatura de descarga hasta un rango en el que la vida útil del PTFE y los márgenes de compatibilidad con el oxígeno se reducen drásticamente. La compresión por etapas no es un recurso de marketing; responde a las limitaciones térmicas reales.
El diseño del accionamiento también agrega complejidad. La mayoría de las unidades industriales para servicio continuo utilizan un diseño de pistón alternativo accionado por un motor eléctrico, fabricado por un proveedor experimentado y ensamblado conforme a protocolos para servicio con oxígeno que mantienen las superficies en contacto con el gas libres de hidrocarburos. Otras unidades especializadas, como los compresores portátiles o de buceo, utilizan aire comprimido como fuerza motriz. Esto evita las fuentes de chispas eléctricas, aunque reduce el caudal en servicio continuo. Los compresores de diafragma sustituyen el pistón alternativo por una barrera flexible; este diseño se explica en la siguiente sección.
Para comparar los principios de funcionamiento de los compresores elevadores con distintos gases, consulte la guía complementaria sobre cómo funcionan los compresores elevadores de presión.
Por qué es imprescindible un diseño libre de aceite para servicio con O₂

El oxígeno no arde. Lo que sí hace es volver mucho más inflamable todo lo que lo rodea. En una fuente de oxígeno presurizado, los materiales de inflamabilidad marginal se convierten en combustible y las temperaturas de autoignición caen a medida que aumenta la concentración de oxígeno. Por ello, todas las autoridades recomiendan la compresión libre de aceite para servicio con oxígeno. Es un requisito normativo, no una decisión del proveedor ni del operador, en cualquier punto del sistema donde la presión supere 2³.5% O.
El mecanismo de falla en cadena de ignición
Las explosiones de oxígeno en los sistemas de compresión no suelen deberse a una onda de presión interna. Con más frecuencia, se producen por una ignición lenta desencadenada por contaminación microscópica que se acumula hasta generar inestabilidad. Un análisis de falla de 201³ documentó la combustión de una válvula de control de oxígeno nueva en una planta siderúrgica de Estados Unidos. El análisis identificó dos errores durante la puesta en marcha: se aplicó un lubricante a base de hidrocarburos a componentes de válvulas aguas arriba y no se limpiaron del sistema los contaminantes fibrosos del ensamblaje. El análisis químico indicó que el nivel de hidrocarburos era más que suficiente para provocar la ignición en un entorno de compresión. Las oscilaciones de la válvula de control generaron puntos calientes localizados y desencadenaron la cascada de ignición: primero se encendió el contaminante, luego ardieron los componentes poliméricos cercanos y después el metal se fundió, hasta que el soporte completo de la válvula y las tuberías circundantes quedaron destruidos.
Este patrón se conoce como cadena de ignición, porque cada etapa nueva provoca la ignición de la siguiente de forma progresiva y constante, como las llamas en un horno de leña. La ignición del contaminante de baja AI provoca la de los plásticos de alta AI, que a su vez encienden los componentes metálicos. El método de ensayo ASTM G94 permite evaluar esta posibilidad de propagación de la ignición en metales.
“La compatibilidad con el oxígeno no es solo una cuestión de materiales: también depende del ensamblaje y de la limpieza. La mayoría de los incendios modernos relacionados con el oxígeno se deben a contaminación introducida durante la puesta en marcha, no a defectos de diseño del equipo.”
La limpieza para servicio con oxígeno como especificación numérica
CGA G-4.1-2018 especifica los límites aceptables de limpieza para cumplir los requisitos de construcción de un compresor elevador de presión. La especificación general CGA G-4.1 establece el máximo de residuos no volátiles en las superficies en contacto con oxígeno, la corriente máxima y el punto de rocío mínimo para definir el nivel de sequedad; cuando se especifica un conteo de partículas, establece el número máximo de partículas por ft en 500 1000 m.. Un proveedor confiable puede entregar documentación que respalde estos valores. Búsquelos en las hojas de especificaciones y los informes de puesta en marcha.
💡 La regla de los 200 °C
La mayoría de los hidrocarburos comunes, completamente inocuos en servicios de compresión de aire, se autoencienden por debajo de 200 C en una atmósfera de oxígeno a alta presión; las etapas del compresor elevador operan a temperaturas entre 6-8 veces más altas. Por eso, la filtración por sí sola no vuelve seguro para oxígeno un compresor lubricado: no se necesita mucho residuo ni mucho calor para que se autoencienda en presencia de oxígeno presurizado.
Conclusión práctica para los compradores: solicite el informe de limpieza de la puesta en marcha, no solo la hoja de especificaciones. Una unidad supuestamente diseñada para servicio con oxígeno, pero ensamblada sin limpiarla para ese servicio, es una unidad estándar con documentación.
Comparación de tecnologías de compresión: alternativas, de diafragma y accionadas por aire

Tres diseños de compresores elevadores dominan el mercado. La elección depende del entorno de aplicación, el control de la inversión inicial del proyecto, las características del gas de alimentación y los requisitos de pureza.
¿Cuál es la diferencia entre un compresor de aire y un compresor elevador de presión de oxígeno?
Un compresor de aire convencional comprime aire atmosférico —una mezcla de nitrógeno, oxígeno (21%), CO₂, vapor de agua y gases en trazas—, casi siempre con componentes internos lubricados con aceite. Un compresor elevador de oxígeno comprime una corriente con más de 90% de oxígeno; por eso, el recorrido en contacto con el gas debe estar libre de hidrocarburos, utilizar materiales compatibles con el oxígeno y cumplir las normas de limpieza CGA G-4.1. No está permitido adaptar un compresor de aire para servicio con oxígeno, ni siquiera después de una limpieza exhaustiva, conforme a ninguna norma de seguridad del oxígeno reconocida.
Las tres arquitecturas en uso
| Parámetro | Alternativo de pistón con motor eléctrico | De diafragma | Compresor elevador de gas accionado por aire |
|---|---|---|---|
| Límite de caudal en servicio continuo | Hasta ~100 Nm³/h en líneas de productos estándar; 250+ Nm³/h en equipos industriales de servicio pesado | Por lo general, <20 Nm³/h por unidad (límite del volumen de la cámara) | Menos de 5 Nm³/h; servicio intermitente |
| Presión máxima de descarga | 200–³50 bar (estándar); hasta 700 bar en diseños personalizados | Hasta 1000+ bar; preferido para presiones ultraaltas | 2200–3000 psi para el rango de llenado de cilindros de aeronaves |
| Pureza de salida | Conserva la pureza del generador, de ~93–99.5% (limitada por la fuente) | Conserva hasta 99.999%: cero arrastre de aceite gracias a la barrera física | Conserva la pureza de la fuente; accionado por gas, sin riesgo eléctrico |
| Perfil de inversión inicial y costos operativos | Menor inversión inicial para un caudal determinado; costos operativos estándar de motor IE3 | Mayor inversión inicial por Nm³/h; menores pérdidas por fricción y costos de mantenimiento | Baja inversión inicial; los costos operativos varían según el costo del aire de accionamiento |
| Aplicación más adecuada | Estaciones de llenado de cilindros, plantas hospitalarias y suministro para corte y soldadura | Semiconductores, industria aeroespacial, investigación y desarrollo, uso médico de ultraalta pureza | Equipos portátiles, trabajo en campo, áreas con riesgo de explosión y recarga de oxígeno en aeronaves |
Conviene corregir una idea equivocada frecuente: elegir un compresor elevador alternativo o de diafragma no depende del caudal, sino de la pureza y la presión requeridas. Los compresores elevadores de diafragma incorporan una barrera multicapa entre la cámara de compresión y el mecanismo de accionamiento, por lo que no hay arrastre de aceite en la práctica. Por eso, los procesos más exigentes, como los de semiconductores y la industria farmacéutica con grado 0, requieren compresores de diafragma, aunque su caudal máximo sea menor. En una planta hospitalaria de llenado de cilindros que opere a 150 bar con oxígeno de grado ISO al 93%, un compresor alternativo de menor caudal cumple todas las normas aplicables con una inversión inicial considerablemente menor.
Un error frecuente es suponer que la única variable al elegir un tipo de compresor es “quién ofrece el mejor precio”. Los ingenieros del sector nos cuentan que algunos clientes eligen equipos alternativos para aplicaciones relacionadas con semiconductores y luego descubren que el proceso requería aire de pureza grado 0, propio de compresores de diafragma. El costo de corregir esa especificación equivocada —nuevo equipo más interrupciones operativas— casi siempre supera la diferencia de inversión inicial que se habría pagado al especificar desde el comienzo un compresor de diafragma.
Para una explicación que no dependa del tipo de compresor, consulte el artículo complementario sobre tipos de compresores elevadores de presión y la gama de compresores elevadores para ver las especificaciones de los equipos alternativos de pistón descritos.
Criterios de selección: ajuste del caudal, la presión y la pureza a su aplicación
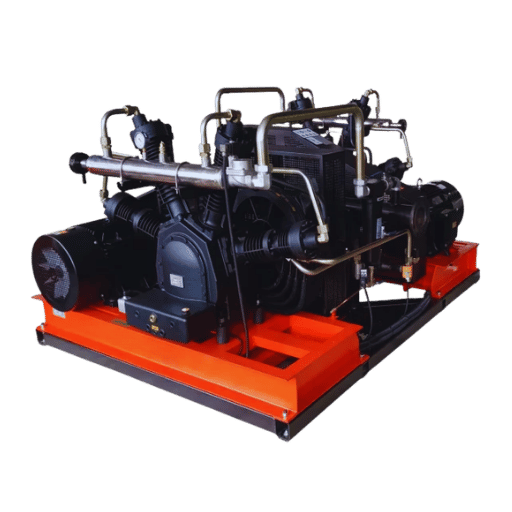
¿Qué compresor elevador de presión de oxígeno necesito?
Cinco preguntas, respondidas en orden, permiten traducir las decisiones reales de selección o diseño de un compresor en una arquitectura de compresión y un número de etapas. Esta evaluación de selección de compresores elevadores de O₂ en 5 preguntas le ayudará a ordenar sus ideas y acortar las conversaciones posteriores con los proveedores.
🎯 Evaluación de compresores elevadores de O₂ en 5 preguntas
- ¿Cuál es la demanda máxima de caudal continuo (Nm/h)? Determina el diámetro del cilindro y el dimensionamiento del motor. Para menos de 5 Nm/h en servicio intermitente, considere un equipo accionado por aire. Para 5-100 Nm/h en servicio continuo, un compresor alternativo de pistón. Por encima de 100 Nm/h, un compresor de diafragma de ultraalta pureza (con mayor inversión inicial).
- ¿Qué presión de descarga se requiere (bar)? Determina el número de etapas. Para 150 bar, bastan 2 etapas. Para 150-200 bar, se requieren 4 etapas. Por encima de 350 bar, se necesita un diseño específico de alta presión o de diafragma.
- ¿Cuál es la pureza de la fuente y qué pureza de salida se requiere? PSA ~93%, VPSA ~99%, criogénico por encima de 99.5%. Un compresor elevador alternativo conserva la pureza de la fuente; no puede aumentarla. Si el proceso posterior requiere más de 99.999% y la fuente es criogénica, el compresor de diafragma es la opción adecuada.
- ¿Cuál es el ciclo de servicio? Para operación continua 24/7, se requiere una especificación industrial completa, enfriamiento por agua y motor IE3+. En servicio intermitente de menos de 8 h/día, se acepta el enfriamiento por aire, una potencia nominal menor del motor y periodos más cortos entre mantenimientos.
- ¿Hay agua de enfriamiento disponible en sitio? Se recomienda enfriamiento por agua para caudales continuos superiores a ~20 Nm/h. El enfriamiento por aire es adecuado solo para unidades de 5-10 Nm/h o en entornos donde no sea práctico usar un circuito cerrado de agua.
Aplicación de la evaluación a casos habituales
| Escenario | Caudal típico | Presión | Especificación recomendada |
|---|---|---|---|
| Clínica pequeña / laboratorio | 5–10 Nm³/h | 150 bar | Compresor alternativo de 2 etapas, enfriado por aire, 2.2–3 kW |
| Compresor elevador de presión de oxígeno médico para hospital regional | 20–30 Nm³/h | 150–200 bar | Compresor alternativo de 4 etapas, enfriado por agua, 7.5–9 kW, conforme a USP/ISO 7396-1 |
| Compresor elevador de presión de oxígeno industrial para corte y soldadura | 30–60 Nm³/h | 150–200 bar | Compresor alternativo de 4 etapas, enfriado por agua, 11–18.5 kW |
| Estación regional de llenado de cilindros (compresor de oxígeno de alta presión) | 50–100 Nm³/h | 200 bar | Compresor alternativo de 4 etapas, enfriado por agua, 15–22 kW, control por PLC |
| Industria aeroespacial / semiconductores, ultraalta pureza | 5–20 Nm³/h | 200–350 bar | De diafragma, multietapa, conserva una pureza de 99.999%+ |
| Portátil / área con riesgo de explosión | <5 Nm³/h | 150–300 bar | Compresor elevador de presión de gas accionado por aire, sin riesgo de ignición eléctrica |
Riesgo relacionado con la pureza que conviene considerar: las directrices de la OMS sobre oxígeno medicinal y la ISO 7396-1 definen el oxígeno médico como 93% ± 3% (el resto corresponde a argón y nitrógeno). En cambio, la etiqueta “Oxygen USP” de la Farmacopea de Estados Unidos exige ≥99%. A veces, quienes especifican una estación de llenado para “oxígeno médico” establecen una pureza incorrecta: 93% para un producto con etiqueta USP o 99% para un sistema de análisis continuo conforme a ISO. Confirme la etiqueta y la aceptación de la autoridad local antes de finalizar las especificaciones del generador y del compresor elevador.
Para una guía de selección independiente de la aplicación, consulte cómo seleccionar un compresor elevador de presión. Para aplicaciones industriales de corte y soldadura en particular, compresores elevadores de presión de gases industriales aborda el tema en detalle.
Normas del sector explicadas: qué debe verificar realmente en cada una
Las hojas de especificaciones de los proveedores enumeran siglas de cumplimiento como si fueran una lista de compras. Pocas explican qué debe comprobar el comprador para cumplir cada norma. Esta es la versión explicada.
| Norma | Alcance | Qué debe verificar el comprador |
|---|---|---|
| ASTM G94 | Evaluación de metales para servicio con oxígeno | Qué metales especifica el proveedor para las superficies en contacto con el gas; fundamento de los ensayos de propagación de la combustión (combustión intensificada, impacto de partículas y calentamiento por fricción) |
| ASTM G63 | Evaluación de materiales no metálicos para servicio con oxígeno | Justificación de la selección del asiento y el sello de PTFE; documentación de compatibilidad del polímero |
| ASTM G88 | Diseño de sistemas para servicio con oxígeno | Revisión del diseño del sistema completo (límites de velocidad, impacto de partículas y zonas de compresión adiabática) |
| CGA G-4.1-2018 | Limpieza de equipos para servicio con oxígeno (cualquier superficie con >23.5% O₂) | Informe de limpieza de la puesta en marcha: residuo no volátil máximo de 220 mg/m², punto de rocío de -22 °F y conteo de partículas documentado |
| EIGA Doc 04/18 | Riesgos de incendio del oxígeno y de las atmósferas enriquecidas con oxígeno | Cláusulas sobre instalación y operación de compresores; aislamiento y diseño de válvulas de seguridad |
| NFPA 53 | Materiales, equipos y sistemas en atmósferas enriquecidas con O₂ (práctica recomendada, no código prescriptivo) | Directrices de instalación, elementos de capacitación de operadores y lista de verificación de riesgos de autoignición |
| ISO 7396-1 / OMS | Sistemas de tuberías para gases medicinales; pureza del oxígeno medicinal | 93% ± 3% O₂, con analizador continuo y alarma en <90% o >96%; la etiqueta USP exige ≥99% |
Una aclaración importante: NFPA 53 es una práctica recomendada, no un código. Indica qué se considera una buena práctica; ASTM G94, ASTM G63 y ASTM G88 proporcionan el marco técnico para materiales y sistemas, mientras que CGA G-4.1 establece objetivos de limpieza medibles. EIGA Doc 04/18 es la guía complementaria de NFPA 53 con enfoque europeo. Para uso médico, ISO 7396-1 y la farmacopea local (USP, EP, JP) constituyen los requisitos exigibles.
Cuando un proveedor incluye “CE”, “ISO 9001” y “libre de aceite” en una hoja de especificaciones, esas son condiciones mínimas: indican que la empresa fabrica equipos, pero no que esa unidad esté diseñada para servicio con oxígeno. Solicite documentación de materiales conforme a ASTM G94/G88 e informes de limpieza de puesta en marcha según CGA G-4.1. Si el proveedor no puede presentarlos, no hay una justificación sólida para considerar que la unidad cumple los requisitos de servicio con oxígeno.
Retorno de inversión de la compresión en sitio: cuándo conviene y cuándo no
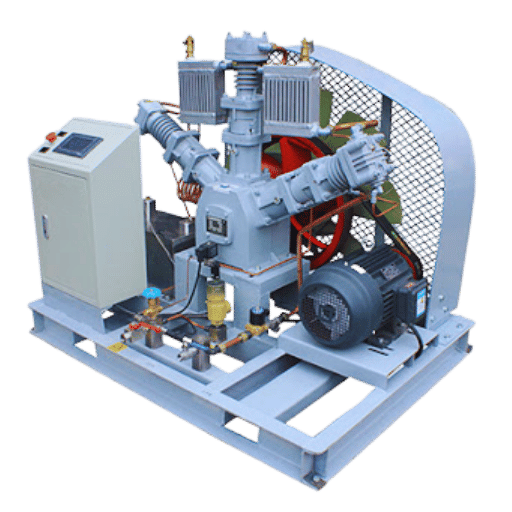
¿Vale la pena instalar compresores elevadores de presión de oxígeno?
Por lo general, sí, cuando la demanda sostenida supera ~20 Nm/día. Por debajo de ese nivel, la entrega en cilindros suele tener el menor costo total, ya que la inversión inicial del compresor elevador, la electricidad y el mantenimiento tardan más en amortizarse y pueden acercarse a ese costo. Los datos del sector hasta 2025 indican que los costos operativos totales de un sistema PSA + compresor elevador en sitio se encuentran entre $0.07-$0.11 [8] /m (energía y mantenimiento combinados), frente a $3-$15 [9] /m para la entrega en cilindros y $0.15-$0.75 [10] /m para el oxígeno líquido a granel, cuando el consumo diario es suficientemente alto para mantener la demanda del sistema.
Un modelo realista del punto de equilibrio
| Demanda diaria | Resultado típico: producción en sitio frente a cilindros | Plazo de recuperación |
|---|---|---|
| <10 Nm³/día | El suministro en cilindros suele ser más conveniente: la inversión inicial en el sistema en sitio supera el ahorro operativo. | No aplica (no hay punto de equilibrio) |
| 20–40 Nm³/día | En la mayoría de los mercados, el punto de equilibrio favorece la producción en sitio; además, ofrece una gran ventaja en confiabilidad del suministro. | Por lo general, 2–4 años |
| 80+ Nm³/día | La producción en sitio es claramente superior; en mercados con cilindros costosos o entregas poco confiables, el plazo de recuperación puede reducirse a 18 meses. | 12–24 meses |
Dos factores suelen distorsionar el cálculo:
- Costo de la electricidad. Los sistemas PSA bien diseñados operan con un consumo específico de energía inferior a 0.4 kWh/m de oxígeno. En un mercado con electricidad costosa, este es el mayor rubro individual de gastos operativos. En los mercados con electricidad de bajo costo, los números favorecen claramente la producción en sitio.
- Redundancia de respaldo. Toda instalación seria de producción en sitio necesita un banco de cilindros de respaldo para cubrir las paradas del generador o del compresor elevador de presión. Este gasto de capital suele omitirse en los modelos de retorno de inversión simplistas. Inclúyalo.
Nota de ingeniería: por qué la afirmación de «40-60% de ahorro» necesita una base de comparación
En ocasiones, las páginas de proveedores mencionan una «reducción de 40-60% en el costo por unidad de O» al pasar a la producción en sitio. La cifra es aproximadamente correcta con un perfil de demanda adecuado: un consumo constante de 20+ Nm/día en un mercado eléctrico típico. Con un consumo intermitente de 5 Nm/día o en un mercado con electricidad costosa, el mismo cambio apenas podría alcanzar el punto de equilibrio. Considere el 40-60% como un límite superior para el caso más favorable, no como una garantía automática.
La tendencia general del mercado favorece la instalación en sitio: el mercado mundial de generadores de oxígeno PSA fue de aproximadamente $3.96 mil millones en 2024; se espera que crezca a ~$4.62 mil millones en 2025 y alcance ~$15.85 mil millones para 2033, con una tasa de crecimiento anual compuesta de 16.66%. Esta tendencia no es un artificio de marketing; refleja la economía real de tener un suministro de gas propio frente a contratarlo en operaciones industriales o de atención médica de volumen medio a alto.
Para convertir el modelo en una especificación de unidad, consulte las configuraciones personalizadas de compresores elevadores de presión para oxígeno en el rango de 5–100 Nm³/h supuesto en el cálculo de retorno de inversión anterior, o la comparación más amplia de compresores elevadores de presión de aire para servicios paralelos que no usan oxígeno.
Instalación, mantenimiento y modos de falla comunes
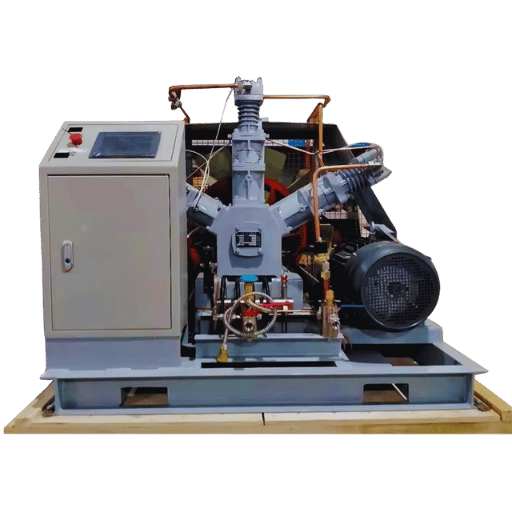
Los parámetros siguientes se recopilaron de guías de prácticas industriales y de la experiencia de profesionales en foros sobre compresores elevadores de presión. Los intervalos específicos pueden variar según las condiciones de temperatura ambiente, el ciclo de servicio y la limpieza de la fuente de gas. Tómalos como puntos de partida para un plan basado en la puesta en marcha, no como valores universales.
Intervalos iniciales de mantenimiento
| Componente | Intervalo orientativo | Qué verificar o reemplazar |
|---|---|---|
| Elementos filtrantes entre etapas | Cada 2,000 horas de operación | Reemplácelos; inspeccione las superficies de las válvulas aguas abajo para detectar marcas de partículas. |
| Válvula de entrada antirretorno | Cada 2,000 horas o ante cualquier anomalía de caudal | Estado del asiento y libertad de movimiento; las válvulas atascadas son un modo de falla documentado en servicio continuo. |
| Anillos de pistón y empaquetadura de PTFE | Cada 4,000–8,000 horas | Desgaste de los anillos y rayaduras en la camisa; limpie para servicio con oxígeno antes de volver a instalar. |
| Placas de válvulas de descarga | Cada 4,000–8,000 horas | Integridad del asiento y estado del recubrimiento de cromo. |
| Válvulas de seguridad | Prueba funcional anual | Verificación de la presión de ajuste según las directrices de EIGA Doc 04/18. |
Tres modos de falla que importan más de lo que sugiere la hoja de especificaciones
- Obstrucción de las válvulas entre etapas. El arrastre de partículas desde el generador o el paso de humedad que no llegó a condensarse reducen progresivamente la integridad del asiento de la válvula. Un síntoma frecuente es el aumento lento de la temperatura de descarga de la etapa 2 antes de que aparezca cualquier anomalía de presión. Profesionales en foros de ingeniería señalan que las válvulas antirretorno pueden quedar completamente cerradas en servicio continuo; el intervalo de inspección importa más que las horas de servicio nominales.
- Desgaste de los anillos de PTFE y rayaduras en la camisa. Es un desgaste normal, pero la humedad, la entrada de aceite desde aguas arriba (sí, ocurre en instalaciones nuevas con una puesta en marcha deficiente) o el deterioro del filtro de entrada pueden acelerarlo. La disminución de la eficiencia volumétrica es el síntoma visible: la unidad no alcanza su caudal nominal a la presión nominal.
- Ingreso puntual de humedad por la entrada. Las unidades PSA pueden dejar pasar humedad cuando trabajan con una carga elevada o cuando el desecante envejece. Si se opera con oxígeno húmedo un compresor elevador de presión cuya entrada no mide la humedad, pueden corroerse las válvulas y el pistón o cilindro semanas antes de que un indicador de toda la planta lo advierta. Según informes del sector, el síntoma aparece antes en unidades accionadas por pulsos diarios de la válvula del motor, que muestran corrosión prematura; es similar al desgaste del compresor, pero se origina aguas arriba.
Falla común durante la puesta en marcha: no purgar con nitrógeno seco entre el ensamblaje de una unidad y su operación con oxígeno. Es una falla prevenible que se correlaciona estrechamente con fallas tempranas de unidades documentadas en otros estudios sobre incendios de gases industriales.
Resumen: En una caldera diseñada, fabricada, ensamblada y puesta en marcha correctamente, con inspecciones periódicas nominales, una vida útil de 15 años es lo habitual. Cuando no alcanza esa duración, las fallas tempranas casi siempre se relacionan con contaminación (incorporada desde la fabricación o proveniente de aguas arriba) o con inspecciones aplazadas, más que con defectos de fabricación en los componentes del sistema.
Preguntas frecuentes
¿Cuál es la diferencia entre un compresor elevador de presión para oxígeno y un concentrador de oxígeno?
Ver respuesta
Un concentrador de oxígeno separa el aire ambiente para obtener la fuente continua de oxígeno de menor costo en sitio, a una presión correspondientemente baja (1-6 bar). Un compresor elevador de presión comprime el oxígeno ya concentrado hasta 2-350 bar para su almacenamiento o distribución. El uso conjunto de ambos es sumamente común.
¿Puede un compresor elevador de presión para oxígeno llenar cilindros de oxígeno medicinal?
Ver respuesta
Sí, siempre que se haya diseñado para servicio con oxígeno y ensamblado con ese propósito, con una integración válida al generador de oxígeno. Los cilindros de oxígeno medicinal suelen llenarse a 150 bar. Utilice una alarma de analizador continuo de oxígeno con umbrales >96% y <90%, en pleno cumplimiento de las especificaciones de las normas ISO. Solo en EE. UU.: salvo que se especifique lo contrario, la etiqueta principal de su cilindro de oxígeno medicinal dice USP; una etiqueta en blanco indica la norma de pureza «Oxygen Gas USP» de 99%.
¿Qué precauciones de seguridad deben tomarse cerca de los equipos de compresión de oxígeno?
Ver respuesta
Los vehículos y las computadoras sí funcionan con hidrocarburos, pero las plantas y los equipos de proceso no: siga las especificaciones de CGA G-4.1 durante el ensamblaje y las modificaciones. Identifique por separado y documente cada dispositivo de seguridad contra sobrepresión redundante e interconectado de cada etapa o nivel, para poder verificar su funcionamiento y la protección contra manipulaciones en la unidad base, la etapa del sistema y el enlace entre ambas. Realice una revisión anual del programa de cada dispositivo de seguridad y protector de temperatura de descarga. Confirme que la unidad se haya purgado con nitrógeno y se haya deshidratado durante la puesta en marcha. Elabore una lista de productos aprobados por ISO y trate cada accidente relacionado con un incendio de oxígeno como una posible investigación de causa raíz por ingreso de contaminantes aguas arriba.
¿Qué rango de presión puede alcanzar un compresor elevador de presión para oxígeno?
Ver respuesta
Presión de entrada de 3-6 bar, suministrada por un generador PSA o VPSA; las presiones observadas con mayor frecuencia son 150 bar (compresor de 2 etapas) o 200 bar (de 4 etapas); las unidades personalizadas para el sector aeroespacial o industrial alcanzan 350 bar y pueden acercarse a 1000 bar en unidades tipo diodo.
¿Un compresor elevador de presión para oxígeno requiere una fuente de alimentación dedicada?
Ver respuesta
Las unidades accionadas eléctricamente (por lo general, en el rango de 2-22 kW) suelen requerir alimentación trifásica de grado industrial o aeroespacial, con clase de eficiencia IE3 o superior. Los compresores elevadores accionados por aire usan aire comprimido en lugar de electricidad; son convenientes cuando hay riesgos de ignición o se requiere una portabilidad extrema, pero no cuando se necesita un caudal limitado para servicio continuo. En la planificación del diseño, conviene evaluar la carga de arranque del motor en relación con la capacidad eléctrica de la planta.
¿Qué debe tener en cuenta al comprar un compresor elevador de presión para oxígeno?
Ver respuesta
Además de las especificaciones habituales de caudal y presión, solicite cuatro documentos comunes: (1) justificación de la selección de materiales según ASTM G94 / G63 para la ruta en contacto con oxígeno (2) informe de limpieza CGA G-4.1 de la puesta en marcha del sistema, con el residuo no volátil medido (3) presiones de ajuste de las válvulas de seguridad etapa por etapa y registros de pruebas (4) el kit de piezas para la revisión general, con los intervalos recomendados para la revisión y el mantenimiento. Si un proveedor no puede presentar estos documentos, no ofrece una unidad completamente calificada para servicio con oxígeno.
¿Listo para especificar una unidad para su aplicación?
Ingrese sus datos en el diagnóstico de 5 preguntas que aparece en la parte superior de esta página y luego envíe al equipo de ingeniería sus objetivos de caudal, presión, pureza y ciclo de servicio. Los compararemos con una configuración y una cotización presupuestaria, normalmente en un plazo de 2 días hábiles.
Acerca de esta guía
Este artículo fue elaborado por el equipo de ingeniería de PG Compress con datos públicos del sector provenientes de ASTM, CGA, NFPA, EIGA, WHO/ISO, investigaciones de incendios de gases industriales y conversaciones con expertos en foros de ingeniería. Cuando las afirmaciones numéricas dependen de las condiciones de operación —plazo de recuperación, intervalo de mantenimiento, costo por m³—, se indica un rango en lugar de un valor específico. Antes de calcular presupuestos y especificaciones, confirme cualquier cifra citada con las condiciones de su propio sitio y el informe de puesta en marcha de su proveedor.
Referencias y fuentes
- ASTM G94 — Guía estándar para evaluar metales para servicio con oxígeno — ASTM International
- CGA G-4.1-2018 — Limpieza de equipos para servicio con oxígeno (7.ª ed.) — Compressed Gas Association
- EIGA Doc 04/18 — Riesgos de incendio del oxígeno y de las atmósferas enriquecidas con oxígeno — European Industrial Gases Association
- NFPA 53 — Práctica recomendada sobre materiales, equipos y sistemas utilizados en atmósferas enriquecidas con oxígeno — National Fire Protection Association
- NASA TM-2007-213740 — Guía para evaluar la compatibilidad con oxígeno de componentes y sistemas para oxígeno — NASA Technical Reports Server
- Especificación del oxígeno medicinal — referencia cruzada de World Health Organization / ISO 7396-1
Artículos relacionados
- Qué es un compresor elevador de presión — introducción a las propiedades compartidas por todos los gases
- Cómo funcionan los compresores elevadores de presión — termodinámica y consideraciones para el diseño de etapas
- Tipos de compresores elevadores de presión — comparación detallada de distintas tecnologías
- Guía para seleccionar un compresor elevador de presión — guía de selección independiente de la aplicación
- Aplicaciones de los compresores elevadores de presión para gases industriales — uso en soldadura, corte y estaciones de llenado