Comuníquese con Pangeng

Compresor alternativo de hidrógeno
Soluciones de gran caudal con compresores alternativos de hidrógeno API 618 | Pangeng
Los compresores alternativos de hidrógeno Pangeng manejan caudales manométricos de entre 50Nm³/h y más de 10,000 Nm³/h, con presiones de descarga de hasta 600 bar, conforme a la 5.ª edición de API 618, desde los pernos de anclaje hasta los tanques. Especificamos su uso en aplicaciones de hidrógeno donde el caudal es clave para la economía de la planta: corrientes de recirculación de hidrocraqueo en refinerías, trenes de alimentación para síntesis de amoníaco, instalaciones de producción de hidrógeno y estaciones de inyección a la red de gas.
Solicite una cotización personalizada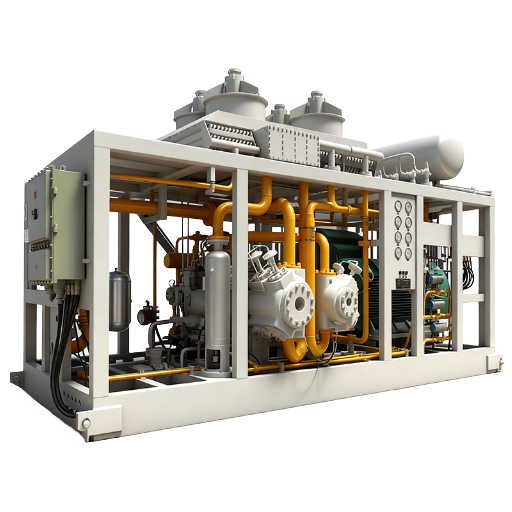
Especificaciones de la solución
- Caudal máximo
- 10,000+ Nm³/h
- Rango de presión
- 10–600 bar
- Certificación
- API 618 5th Ed.
- Etapas
- 1–6 etapas
- Intervalo de servicio
- 6,000–12,000 h
- Aplicaciones
- Refinería / petroquímica / almacenamiento
Serie de compresores alternativos de hidrógeno Pangeng: modelos y selección
En respuesta a la demanda, diseñamos tres series de compresores de hidrógeno de gran caudal. Primero determine sus necesidades de caudal y presión; después, ajuste la selección según la norma de pureza, si necesita capacidad para un solo gas o para varios gases y si prefiere una configuración lubricada o libre de aceite.
PG-R estándar
Equipo de trabajo para refinerías y plantas petroquímicas
- Presión 10–250 bar
- Caudal 50–3,000 Nm³/h
- Potencia del motor 30–500 kW
- Etapas 1–4
- Lubricación Lubricado
- Aplicaciones Refinería / petroquímica
PG-RH de alta presión
Almacenamiento y mezcla de hidrógeno
- Presión 50–600 bar
- Caudal 100–5,000 Nm³/h
- Potencia del motor 75–1,500 kW
- Etapas 2–6
- Lubricación Opción libre de aceite
- Aplicaciones Almacenamiento de H₂ / mezcla en la red
PG-RP para gases de proceso
Varios gases / gran caudal
- Presión 5–400 bar
- Caudal 200–10,000+ Nm³/h
- Potencia del motor 150–3,000+ kW
- Etapas 2–4
- Lubricación Compatible con varios gases
- Aplicaciones Refinería / química / amoníaco
Matriz de decisión: ¿qué serie se adapta a su aplicación?
| Parámetro | PG-R estándar | PG-RH de alta presión | PG-RP para gases de proceso |
|---|---|---|---|
| Rango de presión | 10–250 bar | 50–600 bar | 5–400 bar |
| Capacidad de caudal | 50–3,000 Nm³/h | 100–5,000 Nm³/h | 200–10,000+ Nm³/h |
| Etapas máximas | 4 | 6 | 4 |
| Opción libre de aceite | No | Sí | A solicitud |
| Varios gases | Solo H₂ | Principalmente H₂ | H₂, N₂, NH₃, gas de síntesis |
| API 618 | Norma | Cumplimiento integral | Cumplimiento integral |
| Cliente ideal | Refinería / petroquímica | Almacenamiento de H₂ verde / tubería | Gran planta química / de amoníaco |
Análisis técnico: componentes internos de los compresores alternativos para servicio con hidrógeno
Cada configuración incluye un cigüeñal de acero aleado forjado que acciona la cruceta, la cual transforma el movimiento rotativo en lineal para que los anillos del pistón se deslicen dentro de las camisas del cilindro del compresor de hidrógeno, lo que reduce el desgaste y las fugas de hidrógeno.
Los anillos de pistón de los compresores de hidrógeno están fabricados con PTFE o un compuesto con carga de carbono, en lugar de metal, para ofrecer una superficie autolubricante de fricción ultrabaja, necesaria para la compresión alternativa libre de aceite. Por su mayor resistencia al desgaste, se usa un compuesto compatible con carga de carbono en aplicaciones de compresión a mayor velocidad. El diseño de los anillos sigue un perfil escalonado o angular con corte de área, que proporciona un sellado positivo y se adapta a los cambios térmicos causados por el calor de compresión.
Entre el cárter y el cilindro del compresor de hidrógeno hay una pieza distanciadora que sella el espacio intermedio. Una pieza distanciadora de un solo compartimento evita que el aceite del cárter se filtre al cilindro, mientras que las piezas distanciadoras en tándem o las configuraciones en tándem permiten, por diseño, una configuración sin volátiles y sin azufre, con 0 ppmoil (.999 crítico), o una configuración en tándem más segura con purga automática de nitrógeno, para evitar la acumulación de aceite en los anillos y las fugas de hidrógeno. Todos los compresores de hidrógeno Pangeng se suministran de forma predeterminada con una pieza distanciadora de un solo compartimento; los modelos PG-RH y PG-RP incluyen de serie la pieza distanciadora en tándem.
Calculadora de dimensionamiento de compresores alternativos
Calcule la configuración adecuada del compresor alternativo de hidrógeno según los requisitos de su proceso.
Ingrese un caudal positivo
La presión de entrada debe ser mayor que 0
La presión de descarga debe superar la presión de entrada
Ingrese los parámetros de su proceso y haga clic en Calcular el dimensionamiento para obtener una recomendación.
Recomendación de dimensionamiento
Modelo recomendado
—
Relación de compresión
—
Etapas recomendadas
—
Potencia estimada
—
Rango de precios
—
Solicitar cotización detallada
* Estimaciones basadas en una compresión adiabática simplificada (k=1.41 para H2). Las especificaciones reales pueden variar. Contacte a nuestros ingenieros para un dimensionamiento preciso.
Compresión de hidrógeno de gran caudal: por qué lidera la tecnología alternativa
Todos los compresores alternativos de nuestra línea para hidrógeno se suministran con metalurgia apta para hidrógeno en todas las superficies en contacto con el gas y aislamiento mediante una pieza distanciadora entre el gas de proceso y el cárter. Nuestro equipo de ingeniería especializada diseña la configuración del cilindro, lubricada o libre de aceite según su preferencia, para el servicio específico a partir de los datos de su proceso: presión de succión, presión de descarga de diseño, composición del gas del producto y condiciones de temperatura ambiente del sitio. No hay dos aplicaciones de compresión de hidrógeno exactamente iguales.
Solo las unidades de hidrocraqueo de las refinerías consumen entre 1,000 – 8,000 Nm3/hr de H2, a una presión de entre 100 y 200 bar: caudales y presiones que se ajustan especialmente bien al rango operativo de mayor capacidad de los compresores alternativos. Cuando la economía de la planta depende de mantener un caudal confiable de esa cantidad de hidrógeno durante 24 horas al día, 365 días al año, las opciones de tecnología de compresión se reducen rápidamente. Las máquinas alternativas construidas conforme a API 618 llevan más de 70 años comprimiendo hidrógeno para aplicaciones de refinería y petroquímica, y cuentan con una trayectoria en compresión de gases que ninguna otra tecnología se acerca a igualar en esos caudales.
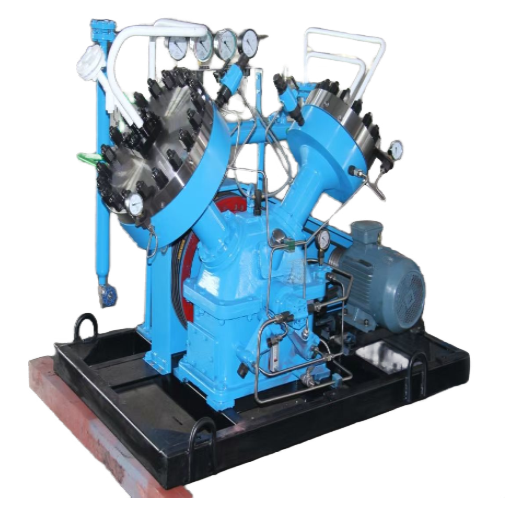
Para el servicio con hidrógeno en refinerías y plantas petroquímicas se utilizan compresores alternativos. El compresor alternativo transforma el movimiento rotativo del motor eléctrico en el movimiento alternativo de los pistones mediante un conjunto de cigüeñal y cruceta. Cada revolución del cigüeñal hace que el pistón aspire hidrógeno a través de las válvulas de entrada y lo descargue a alta presión a través de las válvulas de salida. Unos pocos intercoolers multietapa entre los cilindros pueden producir una presión de salida de hasta 600 bar, manteniéndose dentro de los límites de temperatura de cada etapa.
Cuatro razones por las que la tecnología alternativa lidera la compresión de hidrógeno de gran caudal.
1
El desplazamiento positivo garantiza un caudal volumétrico estable independientemente de la presión de descarga, a diferencia de las máquinas centrífugas accionadas por turbina, que pierden capacidad cuando aumenta la contrapresión.
2
Alta relación de compresión por etapa (comúnmente entre 2:1 y 4:1) puede lograrse con solo 1 bastidor, cambiando únicamente los cilindros para adaptarlos a otro servicio, sin tener que reemplazar la costosa máquina base.
3
API 618 se aplica específicamente a compresores alternativos y de diafragma.
4
La configuración alternativa está disponible lubricada o libre de aceite. Los diseños lubricados reducen los costos de mantenimiento y prolongan el rendimiento; los diseños libres de aceite con anillos de PTFE o con carga de carbono ofrecen de verdad niveles sub-ppm.
Altas demandas de caudal en el hidrocraqueo
Los compresores de recirculación de hidrocraqueadores (para servicios con hidrógeno que generalmente superan 3000 Nm/h a 150+ bar) deben operar con un caudal estable, registrar 0 paradas no planificadas y recuperarse de un disparo sin sufrir daños. Cada disparo le cuesta a la refinería $200,000-$500,000 en producción perdida durante un día. Los compresores alternativos de dos etapas pueden suministrar ese caudal y esa presión, con un margen de seguridad en y por debajo del punto de sobrecarga; además, su velocidad de desplazamiento positivo ofrece un margen de seguridad hasta 40 bar e incluso por encima.
Cumplimiento de API 618 a gran escala
Para todas las refinerías y los contratistas de ingeniería, procura y construcción, es un requisito mínimo absoluto de la licitación utilizar unidades de compresión que cumplan con API 618. En ausencia de la especificación API 618, hemos visto proyectos retrasarse durante meses mientras se realizaba un análisis detallado de pulsaciones en la etapa de ingeniería, porque falló la unidad del proveedor. Esto no ocurre cuando la unidad se diseña conforme a las especificaciones API 618 para el bastidor, los cilindros y las tuberías.
Fragilización por hidrógeno a gran escala
Los compresores alternativos de mayor tamaño presentan una superficie metálica total más extensa expuesta a la presión del hidrógeno (cilindros aún más grandes, guías de cruceta más largas, conjuntos de válvulas más pesados, etc.). Todos los componentes en contacto con el gas deben resistir la fragilización por esfuerzos cíclicos. Pangeng especifica acero inoxidable 316L, placas de válvula Inconel y piezas forjadas con dureza controlada para cada máquina destinada a trabajar con hidrógeno. Según nuestra experiencia, todas las fallas por fragilización se deben a sustituciones de materiales durante la fabricación; por eso, verificamos la metalurgia de producción durante la inspección de recepción.
¿Necesita ayuda para elegir el compresor alternativo adecuado?
Envíenos la hoja de datos de su proceso. Nuestros ingenieros prepararán una especificación preliminar de dimensionamiento en un plazo de 48 horas, con la configuración de etapas, las especificaciones de materiales y una estimación de costos.
Compresor alternativo vs. compresor de diafragma vs. centrífugo para aplicaciones de hidrógeno
Las técnicas de compresión de hidrógeno se distribuyen en tres áreas que se superponen en función del caudal, la presión de descarga y la pureza. Como cada enfoque ocupa una región específica en el espacio tridimensional de caudal, presión y pureza, la tabla comparativa a continuación le ayuda a identificar la categoría de su aplicación.
| Parámetro | Alternativo | De diafragma | Centrífugo |
|---|---|---|---|
| Rango de caudal | 50–10,000+ Nm³/h | 5–2,000 Nm³/h | 500–50,000+ Nm³/h |
| Presión máxima | 600 bar | 1,000 bar | 200 bar |
| Pureza del gas | 99.9–99.99% | 99.9999% | 99.5% |
| Intervalo de mantenimiento | 6,000–12,000 h | 10,000–40,000 h | 8,000–16,000 h |
| Riesgo de contaminación por aceite | Bajo (hay una opción libre de aceite) | Nulo | Bajo |
| Mejor aplicación | Refinería y petroquímica de gran caudal | Gran pureza, caudal bajo a medio | Caudal muy alto, baja presión |
Los compresores alternativos ofrecen una opción intermedia entre las tecnologías de diafragma y centrífuga; para muchos usuarios de hidrógeno, es justo la que se ajusta a su servicio. Cuando el caudal supera 2,000 Nm/h, un compresor de diafragma no puede suministrar físicamente ese volumen: se necesita una serie de unidades de diafragma en paralelo (con el doble de inversión de capital y el doble de espacio en planta) o un compresor alternativo que gestione todo el servicio en un solo bastidor. En cuanto a la presión, los compresores centrífugos no son viables por encima de 200 bar debido al hidrógeno, sobre todo por su bajo peso molecular: la velocidad periférica del impulsor tendría que acercarse a los límites metalúrgicos del componente. Los compresores alternativos pueden alcanzar 600 bar sin los problemas metalúrgicos que limitan la presión de descarga de los compresores centrífugos.
La pureza es el siguiente factor de equilibrio. Los anillos de pistón libres de aceite de los compresores alternativos proporcionan una pureza del gas de 99.99%, adecuada para la mayoría de las aplicaciones de refinería, petroquímica y almacenamiento de hidrógeno, pero insuficiente para obtener gas sin contaminantes con una pureza de 99.9999%, que un compresor de diafragma ofrece al separar completamente el gas del aceite. Para este rango de presión y caudal —entre 2,000 y 10,000 Nm/h por encima de 200 bar—, la tecnología alternativa ofrece el menor costo total instalado. Si el caudal requerido es inferior a 2,000 Nm/h y la pureza es prioritaria, la opción de diafragma ofrece los menores costos operativos por unidad de pureza suministrada.
Resultados de clientes: compresores de hidrógeno probados para refinerías y recuperación de gases de proceso
El rendimiento de un compresor alternativo se mide por lo que ofrece después de 12 meses de funcionamiento continuo, no por las hojas de especificaciones de eficiencia basadas en condiciones de laboratorio. Tres plantas recientes de producción de hidrógeno muestran los resultados de los compresores alternativos Pangeng en sectores conocidos por sus procesos y en condiciones operativas muy variadas.
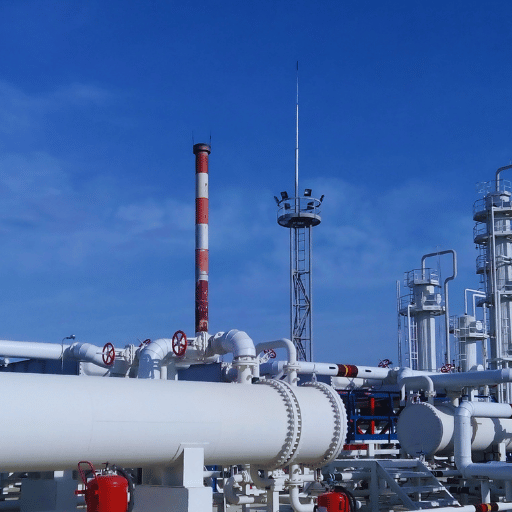
Hidrocraqueador de refinería
Compresión de hidrógeno para recirculación: refinería de Oriente Medio
Anteriormente, el compresor de hidrógeno para recirculación de la refinería —una instalación alternativa de dos etapas, de una marca europea, con 15 años de antigüedad— se disparaba por alta temperatura de descarga cada 800 a 1200 horas. Esto obligaba a operar el hidrocraqueador a capacidad reducida y ocasionaba una pérdida estimada de $180,000 por incidente debido a la menor producción. La causa raíz: el diseño original de los cilindros ofrecía relaciones de compresión de 3.5:1 o más en cada etapa, lo que hacía que la temperatura de descarga superara el máximo de 150C permitido por el material de los anillos del pistón.
Lo reemplazamos con un PG-R estándar configurado con tres etapas, para 3,000 Nm/h a una presión de descarga de 150 bar. Al distribuir esta carga entre tres etapas de compresión, la relación de cada etapa se reduce a 2.3:1 y la temperatura de descarga de cada etapa se mantiene en 125C, cómodamente dentro de las especificaciones del material de los anillos. La unidad ya registró 9,400 horas de funcionamiento de las válvulas antes del primer disparo causado por la temperatura. La frecuencia de reparación general de las válvulas pasó de las 2,500 horas anteriores a 8,200 horas gracias a la menor temperatura de operación. La inversión de capital para la modernización se recuperó en solo nueve meses gracias a las mejoras en disponibilidad.
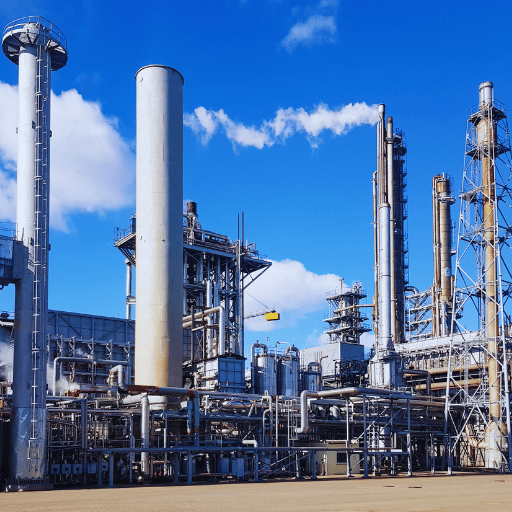
Planta de amoníaco
Compresión de hidrógeno de alimentación desde electrólisis: complejo químico de Asia del Sur
5,000 Nm³/h
Caudal de diseño
98.2%
Disponibilidad promedio (año 1)
22%
Ahorro de energía frente al equipo anterior
Esta planta de procesamiento de amoníaco debía comprimir hidrógeno electrolítico desde 15 bar (salida del electrolizador) hasta 280 bar para alimentar el circuito de síntesis de amoníaco. El compresor para gases de proceso PG-RP debía cubrir todo el servicio de 5,000 Nm/h en 3 etapas con enfriamiento intermedio. La disponibilidad durante el primer año fue del 98.2%, muy por encima del valor contractual formal del 96%. El consumo específico de energía (kWh por Nm [o fresco]) fue 22% menor que el del compresor alternativo anterior. La diferencia se debió en parte a la cuidadosa selección de volúmenes combinados de los cilindros y a la ingeniería moderna de las válvulas, con una menor caída de presión en las placas. Las emisiones de carbono durante la etapa de compresión se redujeron en la misma proporción, ya que la fuente de energía eléctrica de esta planta es la red y tiene un factor de emisión conocido.
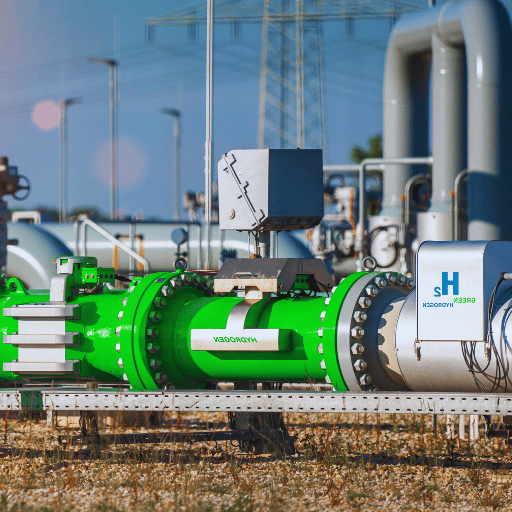
Almacenamiento de hidrógeno verde
Hidrógeno de electrólisis para inyección en tuberías: norte de Europa
Desafío
Un proyecto de hidrógeno verde requería comprimir la producción del electrolizador alcalino (30 bar, húmeda y saturada con vapor de agua, con un caudal variable de 200 a 800 Nm/h según la disponibilidad de energía renovable) hasta 80 bar para inyectarla en una tubería de transmisión de gas natural y promover el hidrógeno como fuente de energía limpia. La variación del caudal suponía un problema para el compresor: debía reducir su capacidad hasta el 25% sin recircular el gas, ya que la recirculación desperdiciaría la energía renovable que el electrolizador ya había consumido.
Solución
Suministramos una unidad PG-RH de alta presión (nominal de 146 bar(a) [2,117 psig]), equipada con accionamiento de velocidad variable y un bolsillo de volumen muerto descargado en el cilindro de la primera etapa. El accionamiento de velocidad variable permite reducir la capacidad entre 60-100%; al prolongar de forma significativa el funcionamiento a baja capacidad, el bolsillo de volumen muerto permite reducirla hasta el 25% sin recircular el gas. Además, el gas de entrada de la primera etapa pasa por una unidad de acondicionamiento que incorpora un separador coalescente y un enfriador para eliminar el vapor de agua, evitar la acumulación de líquido en el cilindro y prevenir el bloqueo hidráulico. El compresor ha operado durante más de un año y medio siguiendo las curvas del electrolizador, y nunca recirculó los kilovatios-hora de energía renovable; los suministró como gas a la tubería.
Ventaja en el costo total de propiedad
15–25%
Menor costo
por Nm³
por Nm³
Para servicios con hidrógeno de gran caudal, por debajo de 5,000 Nm/h,(50 MMSCFD), los compresores alternativos suelen reducir entre 15-25 % el costo por Nm comprimido frente a unidades centrífugas equivalentes. Esto se debe a su mayor eficiencia isoentrópica a caudales moderados, su baja sensibilidad a las variaciones del peso molecular del gas y sus intervalos de mantenimiento más largos, junto con los márgenes de diseño para compresores API 618.
Verificador de cumplimiento de API 618
Determine qué certificaciones y normas requiere su instalación de compresores alternativos de hidrógeno.
Iniciar verificación de cumplimientoCumplimiento de API 618 y certificaciones de la industria
API 618 5th Ed.
Norma de diseño de compresores alternativos para servicios petroleros y químicos
ISO 9001:2015
Certificación del sistema de gestión de calidad
Marcado CE
Cumplimiento de la Directiva de máquinas de la UE 2006/42/EC
ATEX 2014/34/EU
Certificación de equipos para atmósferas explosivas
PED 2014/68/EU
Cumplimiento de la Directiva de equipos a presión
La norma API 618 para servicios de proceso
API 618 es lo que distingue un compresor de hidrógeno para servicios de proceso de un compresor de aire industrial disfrazado de compresor de gas. Cuando su contratista de ingeniería, procura y construcción dice «API 618 5th Edition», exige que el fabricante del compresor realice un análisis completo de pulsaciones y un estudio de vibraciones antes de fabricar un solo componente. Pero ¿qué significa eso exactamente para usted como comprador y cómo afecta la vida operativa de su planta?
Análisis de pulsaciones y resonancia acústica
Una parte de cada estudio de pulsaciones consiste en predecir las resonancias acústicas en las tuberías mediante modelos de las ondas de presión que viajan por los sistemas de succión y descarga. Si no se realiza este análisis, el silbido por pulsaciones y las vibraciones pueden causar fatiga en las soldaduras de las tuberías y las conexiones de diámetro pequeño pocos meses después de la primera puesta en marcha. Hemos visto casos en los que se instaló un compresor que no cumplía con API en una configuración de tuberías y, en menos de 60 días, una toma de instrumentos de 2 pulgadas desarrolló una fisura por fatiga. Si se hubiera modelado durante el diseño, como exige API 618, las pulsaciones se habrían previsto y se habrían añadido placas de orificio o amortiguadores de pulsaciones.
Vibración mecánica y armónicos
Los criterios de vibración mecánica de API 618 abarcan el bastidor del compresor, las guías de cruceta y la cimentación. Definen los límites máximos de amplitud permitidos en el bastidor del compresor y los alojamientos de los cojinetes. También describen un análisis de respuesta forzada que debe realizarse en la cimentación para verificar que no haya resonancia con la velocidad de operación ni con los armónicos del compresor. En servicios con hidrógeno, el peso molecular es de solo 2 g/mol, por lo que las amplitudes de pulsación de presión pueden ser hasta 4x mayores que las de gases más pesados, como nitrógeno o gas natural.
Márgenes de diseño y rango operativo
Además de las pulsaciones y las vibraciones, API 618 establece márgenes mínimos de diseño para el espesor de la pared del cilindro, la carga en el perno de la cruceta, las cargas en los cojinetes del cigüeñal y el diseño de los sellos. Estos márgenes abarcan todo el rango operativo del compresor: alteraciones, reducción de capacidad y transitorios de arranque. El resultado es una máquina diseñada para las condiciones reales de servicio, no solo para lucir bien en la sala de exposición.
Guía de precios y adquisición de compresores alternativos de hidrógeno
Recomendaciones para compradores: adquisición de compresores alternativos de hidrógeno
Los precios de los compresores alternativos de hidrógeno varían ampliamente: desde $25,000 para unidades pequeñas de un cilindro hasta más de $500,000 para grandes unidades de compresión de gas de proceso multietapa conforme a API 618, con todos los equipos auxiliares. Esta variación refleja las grandes diferencias en el tamaño del bastidor, el número de cilindros, la certificación y el alcance del suministro. Hay cuatro factores principales que determinan el precio final;
| Factor de precio | Impacto en el costo | Rango habitual |
|---|---|---|
| Tamaño del bastidor y potencia del motor | El principal factor de costo: el cigüeñal, la fundición del bastidor y el motor representan el 30–40% del precio de la unidad | 30–3,000+ kW |
| Número de cilindros | Cada cilindro adicional suma costos de forjado, mecanizado, válvulas y conjunto de pistón | 1–6 cilindros |
| Nivel de certificación API 618 | La conformidad plena con API 618, que incluye un estudio de pulsaciones, análisis de vibraciones y prueba de la cadena de equipos, añade un 15–25% sobre el diseño estándar | Estándar / completo |
| Equipos auxiliares | Enfriadores intermedios, separadores de líquidos, sistema de aceite lubricante, panel de control PLC, depurador de entrada | 10–30% del total |
Plazo de entrega
El plazo de entrega estándar es de 12 a 24 semanas (desde la orden de compra hasta la entrega en fábrica). El tamaño del bastidor es el factor que más influye en el cronograma: solo el forjado de los bastidores grandes requiere de 8-12 semanas. Se ofrece entrega acelerada para configuraciones repetidas cuando podemos obtener fundiciones de bastidor de nuestras existencias, lo que reduce aproximadamente 4-6 semanas del plazo indicado. El cronograma incluye los puntos de aprobación de ingeniería (plano de disposición general, revisión del P&ID e informe del estudio de pulsaciones); su aprobación oportuna es necesaria para evitar demoras.
Servicio posventa
Pangeng ofrece los servicios de sus ingenieros de campo para la puesta en marcha, la supervisión del arranque o las paradas programadas. Cuando es posible, mantenemos existencias de piezas de desgaste (como anillos de pistón, placas de válvulas, resortes de válvulas, anillos de empaquetadura y juntas) para enviarlas dentro de las 48 horas posteriores a la solicitud. Para instalaciones de servicio crítico, puede considerar uno de nuestros acuerdos de existencias en consignación, que permiten mantener un kit de repuestos específico para su planta en sus instalaciones o en un almacén regional.
Garantía
Salvo que se especifique lo contrario, todos los compresores alternativos de hidrógeno cuentan con una garantía de 18 meses o 8,000 horas de funcionamiento (lo que ocurra primero) que cubre los bienes, los materiales y los defectos de fabricación. Se ofrecen acuerdos de servicio y disponibilidad para instalaciones con tiempo de actividad garantizado.
Nuestra experiencia en la compra de compresores de hidrógeno nos indica que la causa más frecuente de retrasos en el cronograma de un proyecto no es el plazo habitual de fabricación, sino la falta de datos completos del proceso al solicitar una cotización. Envíenos una hoja de datos del proceso con las condiciones de succión, la presión de descarga deseada, la composición del gas y la temperatura ambiente; responderemos con un dimensionamiento preliminar y una propuesta presupuestaria en 5 días hábiles. Esta propuesta incluye suficiente detalle técnico para que su equipo de ingeniería compare rápidamente sus especificaciones con las de la competencia y reduzca el tiempo de selección del proveedor, en lugar de prolongarlo.
¿Listo para dimensionar su compresor alternativo de hidrógeno?
Envíe una hoja de datos del proceso o describa su aplicación. Nuestro equipo de ingeniería preparará un dimensionamiento preliminar, la disposición de las etapas y una estimación presupuestaria en 5 días hábiles.
Preguntas frecuentes
Por lo general, un compresor alternativo de hidrógeno comprime el gas mediante un pistón accionado por un cigüeñal dentro de un cilindro. El cigüeñal convierte la rotación del motor eléctrico en el desplazamiento lineal del pistón por medio de una biela y una cruceta guía. Durante la carrera de succión, el pistón baja y el hidrógeno entra al cilindro gracias a la acción de las válvulas de entrada abiertas y accionadas por resorte. Luego, cuando el pistón vuelve a subir y realiza la carrera de compresión, el volumen del gas disminuye y el hidrógeno sale a mayor presión por la acción de las válvulas de descarga abiertas y accionadas por resorte. Los diseños multietapa comprimen el hidrógeno en etapas sucesivas con enfriamiento intermedio, lo que controla la temperatura de descarga y permite alcanzar presiones de hasta 600 bar. La cruceta mantiene el movimiento rectilíneo del pistón, reduce el desgaste por fricción en las paredes del cilindro y evita las cargas laterales que acelerarían las fugas de hidrógeno a través de los anillos del pistón.
Los compresores alternativos de hidrógeno manejan caudales de 50 – 10,000+ Nm/h. El gran compresor de gas de proceso multicilíndrico del generador de gas PG-RP de Pangeng, con una capacidad de 600 ML/d, tiene una potencia nominal del motor superior a 3,000kW.
Depende de la relación entre el caudal y la pureza que requiera su aplicación. Los compresores alternativos manejan caudales más altos —hasta 10,000+ Nm/h, frente a 2,000 Nm/h en los de diafragma— y son una tecnología probada en la mayoría de las grandes refinerías con unidades de hidrocraqueo, plantas de síntesis de amoníaco e instalaciones petroquímicas. Los compresores de diafragma ofrecen mayor pureza (99.9999% frente a 99.9-99.99%) porque su diafragma de acero inoxidable evita que el lubricante entre en contacto con el gas de proceso. Para caudales superiores a 2,000 Nm/h donde una pureza de 99.99% es aceptable, los compresores alternativos ofrecen menores costos de inversión y de operación por Nm. Para caudales inferiores a 2,000 Nm/h donde la pureza supera el 99.99%, la tecnología de diafragma es la opción adecuada.
API 618 es la norma de diseño de componentes del American Petroleum Institute para compresores alternativos de las industrias petrolera, química y del gas. Su 5th Ed incluye el análisis de pulsaciones, el cálculo de vibraciones mecánicas, la revisión del diseño de la cimentación y márgenes de diseño que superan ampliamente las prácticas habituales en compresores industriales. Para el hidrógeno, API 618 garantiza que los múltiples, bastidores, cilindros, tuberías y equipos auxiliares estén diseñados teniendo en cuenta su peso molecular —que agrava los problemas de pulsaciones— y sus características de fragilización. Las principales refinerías y empresas contratistas de ingeniería, procura y construcción exigen API 618 como condición para participar en las licitaciones: sin cumplirla, no se pasa a la etapa técnica de casi ningún proyecto de la industria de procesos.
Prevea entre 6,000 y 12,000 horas de funcionamiento entre revisiones generales, con la revisión de las válvulas y el cambio de los anillos del pistón como principales tareas de mantenimiento programado. Las máquinas lubricadas suelen alcanzar entre 10,000-12,000 horas gracias a la película de aceite, que protege las superficies del cilindro y reduce el desgaste de los anillos. Las máquinas libres de aceite con anillos de PTFE o carbono requieren cambios de anillos más frecuentes —cada 6,000-8,000 horas—, pero evitan los costos de separación, filtración y eliminación del aceite que generan las máquinas lubricadas durante su vida útil. Actualmente, la mayoría de los operadores instala sistemas de análisis de la máquina que monitorean en línea y las 24 horas del día la temperatura de las válvulas, la caída de la varilla, la vibración de la cruceta y la temperatura de los cojinetes. Las anomalías se detectan semanas antes de que ocurra una parada imprevista, lo que permite programar las paradas durante las revisiones generales ya previstas, en lugar de hacerlas poco a poco. Pangeng habilita digitalmente todas las unidades de compresión PG-RH y PG-RP.
Sí; fabricantes competentes como Pangeng comprimen hidrógeno con una pureza de 99.9%+ mediante acero inoxidable 316L, metalurgia GT-50, empaquetadura segmentada, aislamiento de la pieza distanciadora, anillos de pistón de PTFE y empaquetadura purgada con nitrógeno. Para niveles de pureza superiores, consulte nuestro catálogo de compresores de diafragma.
Los precios van desde $25,000 para unidades pequeñas de un cilindro hasta más de $500,000 para grandes unidades de compresión multietapa conforme a API 618, con todos los equipos auxiliares. Cuatro factores determinan el costo final: el tamaño del bastidor y la potencia nominal del motor (representan el 30-40% del costo total de la unidad), el número de cilindros y etapas de compresión, el nivel de certificación API 618 (la conformidad plena, con estudio de pulsaciones y análisis de vibraciones, eleva el costo un 15-25% sobre la práctica estándar) y los equipos auxiliares adicionales, como enfriadores intermedios, separadores de líquidos, sistemas de aceite lubricante, depuradores de entrada y controles PLC. El flete, la supervisión y la asistencia durante el arranque se cotizan por separado según la ubicación y el alcance del suministro. Para elaborar un presupuesto real, el paquete de datos del proceso debe incluir las presiones de succión y descarga, el caudal, la pureza del gas, la capacidad de control de frecuencia del compresor y la temperatura ambiente en la planta.
Sí. Las tres series de compresores de Pangeng se diseñan según los parámetros exactos de su proceso para ofrecer unidades de compresión alternativa de hidrógeno hechas a medida. Trabajamos directamente a partir de sus hojas de datos del proceso y planos P&ID para dimensionar los cilindros, seleccionar los materiales, configurar la disposición de las etapas y especificar los equipos auxiliares. Las unidades estándar incluyen un compresor montado sobre patín, completo con motor, enfriadores intermedios, separadores de líquidos, unidad de aceite lubricante y controles PLC, listo para conectarse a los servicios de planta durante la instalación. El plazo de entrega suele ser de 16 & 24 semanas, pero puede reducirse a 12 semanas para pedidos repetidos.
Trending now