Pangeng kontaktieren

Wasserstoff-Hubkolbenverdichter
Wasserstoff-Hubkolbenverdichter – API-618-Lösungen für große Volumenströme | Pangeng
Die Wasserstoff-Hubkolbenverdichter von Pangeng bewältigen Volumenströme von 50Nm³/h bis über 10.000 Nm³/h und Austrittsdrücke bis zu 600 bar. Sie werden gemäß API 618, 5 th Edition, vom Fundamentanker bis zum Behälter ausgelegt. Wir empfehlen ihren Einsatz überall dort, wo ein hoher Durchsatz für die Wirtschaftlichkeit der Anlage entscheidend ist: in Rückführströmen von Hydrocrackern in Raffinerien, in Ammoniaksynthese-Zuläufen, in Wasserstofferzeugungsanlagen und an Einspeisestationen für Gasnetze.
Individuelles Angebot anfordern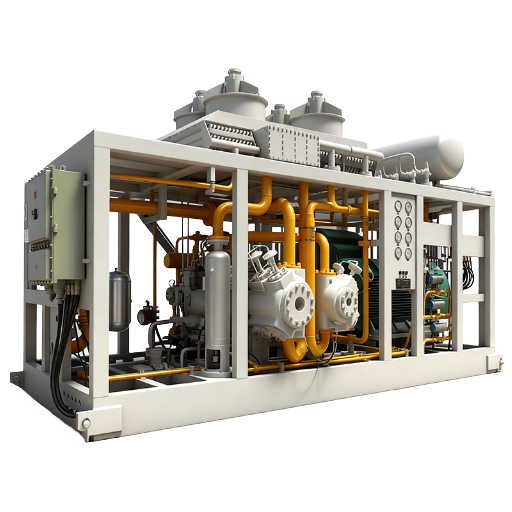
Technische Daten der Lösung
- Maximaler Volumenstrom
- 10.000+ Nm³/h
- Druckbereich
- 10–600 bar
- Zertifizierung
- API 618 5th Ed.
- Verdichtungsstufen
- 1–6 Verdichtungsstufen
- Instandhaltungsintervall
- 6.000–12.000 h
- Anwendungen
- Raffinerien / Chemie / Speicherung
Pangeng-Wasserstoff-Hubkolbenverdichter der Serie – Modelle und Auswahl
Auf Anfrage entwickeln wir drei Serien großvolumiger Wasserstoffverdichter. Ermitteln Sie zunächst Ihren Volumenstrom- und Druckbedarf. Anschließend grenzen Sie die Auswahl anhand des Reinheitsstandards, der Eignung für ein einzelnes oder mehrere Gase und Ihrer Präferenz für eine geschmierte oder ölfreie Ausführung ein.
PG-R Standard
Robuste Lösung für Raffinerien und Chemieanlagen
- Druck 10–250 bar
- Volumenstrom 50–3.000 Nm³/h
- Motorleistung 30–500 kW
- Verdichtungsstufen 1–4
- Schmierung Geschmiert
- Anwendungen Raffinerien / Chemie
PG-RH Hochdruck
Wasserstoffspeicherung und Beimischung
- Druck 50–600 bar
- Volumenstrom 100–5.000 Nm³/h
- Motorleistung 75–1.500 kW
- Verdichtungsstufen 2–6
- Schmierung Ölfreie Ausführung verfügbar
- Anwendungen H₂-Speicherung / Einspeisung ins Gasnetz
PG-RP Prozessgas
Mehrgasbetrieb / große Volumenströme
- Druck 5–400 bar
- Volumenstrom 200–10.000+ Nm³/h
- Motorleistung 150–3.000+ kW
- Verdichtungsstufen 2–4
- Schmierung Für mehrere Gase geeignet
- Anwendungen Raffinerien / Chemie / Ammoniak
Entscheidungsmatrix: Welche Serie passt zu Ihrer Anwendung?
| Parameter | PG-R Standard | PG-RH Hochdruck | PG-RP Prozessgas |
|---|---|---|---|
| Druckbereich | 10–250 bar | 50–600 bar | 5–400 bar |
| Volumenstrombereich | 50–3.000 Nm³/h | 100–5.000 Nm³/h | 200–10.000+ Nm³/h |
| Maximale Anzahl Verdichtungsstufen | 4 | 6 | 4 |
| Ölfreie Ausführung verfügbar | Nein | Ja | Auf Anfrage |
| Mehrgasbetrieb | Nur H₂ | Primär H₂ | H₂, N₂, NH₃, Synthesegas |
| API 618 | Standard | Vollständige Konformität | Vollständige Konformität |
| Ideale Zielgruppe | Raffinerien / Chemieanlagen | Grüner Wasserstoff: Speicherung / Pipeline | Große Chemie- / Ammoniakanlage |
Technischer Einblick: Aufbau von Hubkolbenverdichtern für Wasserstoff
Jede Ausführung verfügt über eine geschmiedete Kurbelwelle aus legiertem Stahl. Sie wandelt über das Kreuzkopfgetriebe die Drehbewegung in eine lineare Bewegung um, sodass die Kolbenringe in den Bohrungen der Wasserstoffverdichterzylinder gleiten. Das begrenzt den Verschleiß und Wasserstoffverluste.
Die Kolbenringe für Wasserstoffverdichter bestehen aus PTFE oder einem kohlenstoffgefüllten Werkstoff statt aus Metall. So entsteht eine extrem reibungsarme, selbstschmierende Oberfläche, wie sie für die ölfreie Hubkolbenverdichtung erforderlich ist. Aufgrund der höheren Verschleißfestigkeit kommt bei höheren Verdichtungsgeschwindigkeiten ein geeigneter kohlenstoffgefüllter Werkstoff zum Einsatz. Die Ringe haben ein standardmäßiges Stufen- oder Schrägschnittprofil, das eine zuverlässige Abdichtung gewährleistet und Wärmeausdehnung bei der Verdichtung berücksichtigt.
Zwischen Kurbelgehäuse und Zylinder des Wasserstoffverdichters befindet sich ein Distanzstück, das den Zwischenraum abdichtet. Ein Distanzstück mit einem Fach verhindert, dass Kurbelgehäuseöl in den Zylinder gelangt. Tandem-Distanzstücke oder Tandemanordnungen ermöglichen hingegen eine nichtflüchtige, schwefelfreie Ausführung mit 0 ppmoil (.999 kritisch) oder eine sicherere, selbstreinigende Tandemanordnung mit Stickstoff, um Öleintrag in den Kolbenringbereich und Wasserstoffleckagen zu verhindern. Alle Pangeng-Wasserstoffverdichter werden standardmäßig mit einem Distanzstück mit einem Fach geliefert; die Modelle PG-RH und PG-RP enthalten standardmäßig ein Tandem-Distanzstück.
Auslegungsrechner für Hubkolbenverdichter
Ermitteln Sie eine passende Ausführung des Wasserstoff-Hubkolbenverdichters für Ihre Prozessanforderungen.
Geben Sie einen positiven Volumenstrom ein
Der Eintrittsdruck muss größer als 0 sein
Der Austrittsdruck muss über dem Eintrittsdruck liegen
Geben Sie Ihre Prozessparameter ein und klicken Sie auf Auslegung berechnen, um eine Empfehlung zu erhalten.
Auslegungsempfehlung
Empfohlenes Modell
—
Verdichtungsverhältnis
—
Empfohlene Verdichtungsstufen
—
Geschätzte Leistung
—
Preisspanne
—
Detailliertes Angebot anfordern
* Die Schätzwerte basieren auf einer vereinfachten adiabatischen Verdichtung (k=1.41 für H2). Die tatsächlichen Spezifikationen können abweichen. Für eine präzise Auslegung wenden Sie sich an unsere Ingenieure.
Wasserstoffverdichtung bei großen Volumenströmen – warum die Hubkolbentechnik führend ist
Alle Hubkolbenverdichter unserer Wasserstoffbaureihe verfügen an sämtlichen gasberührten Flächen über für Wasserstoff geeignete Werkstoffe und ein Distanzstück, das Prozessgas und Kurbelgehäuse voneinander trennt. Unser Spezialistenteam legt jeden Verdichter anhand Ihres Prozessdatenblatts und Ihrer Förderaufgabe aus – einschließlich Saugdruck, Auslegungs-Austrittsdruck, Produktgaszusammensetzung und Umgebungsbedingungen am Standort. Zudem wählen Sie zwischen geschmierter und ölfreier Zylinderausführung. Keine zwei Anwendungen zur Wasserstoffverdichtung sind genau gleich.
Allein die Hydrocrackanlagen einer Raffinerie verbrauchen 1.000 – 8.000 Nm3/hr H2 bei einem Druck zwischen 100 und 200 bar – Fördermengen und Drücke, die am besten zum leistungsstärksten Betriebsbereich eines Hubkolbenverdichters passen. Wenn die Wirtschaftlichkeit einer Anlage davon abhängt, diese Wasserstoffmenge zuverlässig 24 Stunden/Tag und 365 Tage/Jahr zu fördern, ist die Auswahl der Verdichtertechnologie schnell eingeschränkt. Hubkolbenverdichter nach API 618 verdichten seit über 70 Jahren Wasserstoff für Raffinerien und die petrochemische Industrie und verfügen über eine Betriebserfahrung in der Gasverdichtung, die bei diesen Fördermengen keine andere Technologie vorweisen kann.
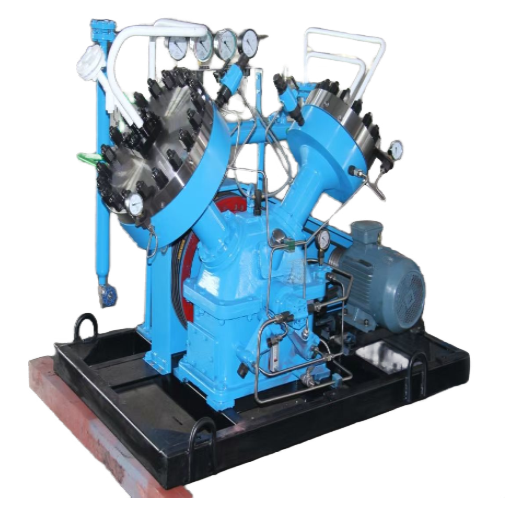
Hubkolbenverdichter kommen für Wasserstoff in Raffinerien und der petrochemischen Industrie zum Einsatz. Eine Kurbelwellen-Kreuzkopf-Baugruppe wandelt die Drehbewegung des Elektromotors in die Hubbewegung der Kolben um. Mit jeder Umdrehung der Kurbelwelle saugt der Kolben Wasserstoff durch die Eintrittsventile an und fördert ihn über die Austrittsventile unter hohem Druck weiter. Zwischenkühler zwischen den Verdichtungsstufen ermöglichen Austrittsdrücke bis zu 600 bar, während die Temperaturgrenzen der einzelnen Stufen eingehalten werden.
Vier Gründe, warum die Hubkolbentechnik bei der Wasserstoffverdichtung großer Volumenströme führend ist.
1
Der Verdrängungsverdichter sorgt für einen stabilen Volumenstrom unabhängig vom Austrittsdruck – anders als turbinengetriebene Kreiselverdichter, deren Förderleistung bei steigendem Gegendruck abnimmt.
2
Hohes Verdichtungsverhältnis je Verdichtungsstufe (üblicherweise zwischen 2:1 und 4:1) lässt sich mit nur 1 Rahmen erzielen, der für eine andere Förderaufgabe lediglich neu ausgezylindert wird – ein kostspieliger Austausch der Basismaschine ist nicht erforderlich.
3
API 618 gilt speziell für Hubkolben- und Membranverdichter.
4
Hubkolbenverdichter sind geschmiert oder ölfrei erhältlich. Geschmierte Ausführungen senken die Instandhaltungskosten und verlängern die Betriebsdauer; ölfreie Ausführungen mit PTFE- oder kohlenstoffgefüllten Ringen erreichen tatsächlich Werte unter ppm.
Hohe Volumenströme beim Hydrocracken
Rückführverdichter von Hydrocrackern (Wasserstoff-Förderaufgaben in der Regel über 3000 Nm/h bei 150+ bar) müssen einen gleichmäßigen Volumenstrom liefern, 0 ungeplante Stillstände aufweisen und nach einer Auslösung ohne Schäden wieder anlaufen können. Jeder Stillstand kostet die Raffinerie schätzungsweise $200.000-$500.000 an Tagesdurchsatz. Zweistufige Hubkolbenverdichter können diesen Volumenstrom und Druck bereitstellen und bieten unterhalb des Pumpgrenzbereichs eine Sicherheitsmarge. Ihre Verdrängungswirkung sorgt zudem für eine Sicherheitsreserve bis zu und oberhalb von 40 bar.
API-618-Konformität im großen Maßstab
Für Raffinerien und EPC-Auftragnehmer ist die Verwendung API-618-konformer Verdichteraggregate eine unverzichtbare Mindestanforderung bei Ausschreibungen. Fehlt die Vorgabe nach API 618, haben wir Projekte erlebt, die sich um Monate verzögerten, während im Detail Engineering eine Pulsationsanalyse durchgeführt wurde, weil das Aggregat eines Lieferanten versagte. Bei einer Auslegung nach den Vorgaben von API 618 für Rahmen, Zylinder und Rohrleitungen tritt dieses Problem nicht auf.
Wasserstoffversprödung bei großen Verdichtern
Größere Hubkolbenverdichter bieten Wasserstoff unter Druck eine größere Metalloberfläche – etwa durch größere Zylinder, längere Kreuzkopfführungen und schwerere Ventilbaugruppen. Alle gasberührten Bauteile müssen der Versprödung bei wechselnden Belastungen widerstehen. Pangeng setzt für seine Wasserstoffverdichter 316L-Edelstahl, Inconel-Ventilplatten und Schmiedeteile mit kontrollierter Härte ein. Nach unserer Erfahrung gingen alle Fälle von Versprödung auf Werkstoffänderungen während der Fertigung zurück. Deshalb wird die Werkstoffausführung bei der Wareneingangskontrolle überprüft.
Benötigen Sie Hilfe bei der Auswahl des passenden Hubkolbenverdichters?
Senden Sie uns Ihr Prozessdatenblatt. Unsere Ingenieure erstellen innerhalb von 48 Stunden eine vorläufige Auslegungsspezifikation mit Angaben zur Stufenkonfiguration, Werkstoffauswahl und Kostenschätzung.
Hubkolben-, Membran- oder Kreiselverdichter für Wasserstoffanwendungen
Die Verfahren zur Wasserstoffverdichtung verteilen sich auf drei überlappende Bereiche, die durch Volumenstrom, Austrittsdruck und Reinheit bestimmt werden. Da jedes Verfahren einen bestimmten Bereich im dreidimensionalen Raum aus Volumenstrom, Druck und Reinheit abdeckt, hilft Ihnen unsere Vergleichstabelle dabei, Ihre Anwendung einzuordnen.
| Parameter | Hubkolben | Membran | Kreiselverdichter |
|---|---|---|---|
| Volumenstrombereich | 50–10.000+ Nm³/h | 5–2.000 Nm³/h | 500–50.000+ Nm³/h |
| Maximaldruck | 600 bar | 1.000 bar | 200 bar |
| Gasreinheit | 99,9–99,99 % | 99,9999 % | 99,5 % |
| Instandhaltungsintervall | 6.000–12.000 h | 10.000–40.000 h | 8.000–16.000 h |
| Risiko einer Ölverunreinigung | Gering (ölfreie Ausführung verfügbar) | Null | Gering |
| Ideale Anwendung | Große Volumenströme in Raffinerien und der Chemieindustrie | Hohe Reinheit bei kleinen bis mittleren Volumenströmen | Sehr große Volumenströme bei niedrigem Druck |
Hubkolbenverdichter schließen die Lücke zwischen Membran- und Kreiselverdichtern – und für viele Wasserstoffanwendungen ist genau dieser Bereich die passende Förderaufgabe. Bei einem Volumenstrom über 2.000 Nm/h kann ein Membranverdichter diese Menge nicht physisch fördern. Dann benötigen Sie entweder mehrere parallel betriebene Membranverdichter (mit doppelten Investitionskosten und doppeltem Platzbedarf) oder einen Hubkolbenverdichter, der die gesamte Förderaufgabe in einem Rahmen bewältigt. Auf der Druckseite sind Kreiselverdichter oberhalb von 200 bar nicht geeignet. Bei Wasserstoff, insbesondere wegen seines geringen Molekulargewichts, müsste die Umfangsgeschwindigkeit des Laufrads die metallurgischen Grenzen des Bauteils erreichen. Hubkolbenverdichter können problemlos 600 bar erreichen, ohne die metallurgischen Probleme, die den Austrittsdruck von Kreiselverdichtern begrenzen.
Bei der Reinheit zeigt sich der Zielkonflikt. Ölfreie Kolbenringe in Hubkolbenverdichtern erreichen eine Gasreinheit von 99,99 % – ausreichend für die meisten Anwendungen in Raffinerien, der Chemieindustrie und der Wasserstoffspeicherung, aber nicht für kontaminationsfreies Gas mit 99,9999 %, wie es ein Membranverdichter durch die vollständige Trennung von Gas und Öl ermöglicht. Bei Volumenströmen von 2.000 bis 10.000 Nm/h und Drücken über 200 bar bieten Hubkolbenverdichter für diesen Druck- und Volumenstrombereich die niedrigsten Gesamtinvestitionskosten. Liegt der Volumenstrom unter 2.000 Nm/h und steht die Reinheit im Vordergrund, sind sie zudem mit den niedrigsten Betriebskosten je erreichter Reinheit verbunden. Dann ist ein Membranverdichter die richtige Wahl.
Kundenergebnisse: Bewährte Wasserstoffverdichter für Raffinerien und Prozessgasrückgewinnung
Die Leistung eines Hubkolbenverdichters zeigt sich nach 12 Monaten Dauerbetrieb, nicht in Datenblättern mit Wirkungsgradangaben unter Laborbedingungen. Drei kürzlich realisierte Wasserstofferzeugungsanlagen zeigen, was Pangeng-Hubkolbenverdichter in vertrauten Prozessindustrien und unter sehr unterschiedlichen Betriebsbedingungen leisten.
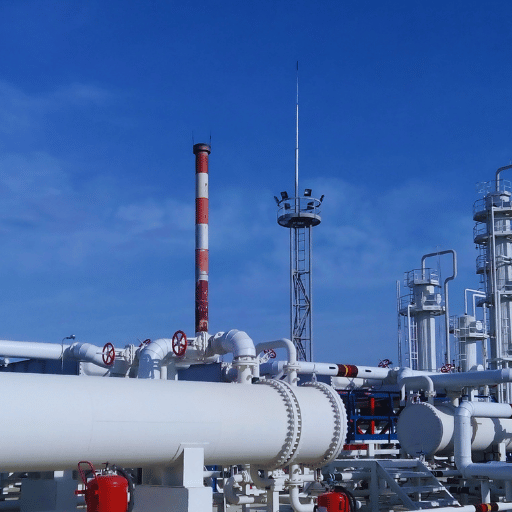
Hydrocracker in einer Raffinerie
Wasserstoffrückführung – Raffinerie im Nahen Osten
Zuvor fiel der Wasserstoff-Rückführverdichter der Raffinerie – eine 15 Jahre alte, zweistufige Anlage eines europäischen Herstellers – alle 800 bis 1200 Stunden wegen zu hoher Austrittstemperatur aus. Dadurch musste der Hydrocracker mit reduzierter Leistung betrieben werden; der geschätzte Verlust durch den geringeren Durchsatz betrug $180.000 pro Vorfall. Ursache war die ursprüngliche Zylinderauslegung mit Verdichtungsverhältnissen von 3.5:1 und mehr pro Stufe. Dadurch überschritt die Austrittstemperatur die maximale Werkstofftemperatur von 150C für die Kolbenringe.
Wir ersetzten die Anlage durch einen PG-R Standard, ausgelegt als dreistufiger Verdichter mit 3.000 Nm/h bei 150 bar Austrittsdruck. Durch die Verteilung der Last auf drei Verdichtungsstufen sinkt das Verhältnis pro Stufe auf 2.3:1 und damit die Austrittstemperatur auf 125C – deutlich unterhalb der Werkstoffgrenze der Kolbenringe. Die Anlage hat inzwischen 9.400 Betriebsstunden erreicht, bevor erstmals ein temperaturbedingter Ausfall auftrat. Dank der niedrigeren Betriebstemperatur verlängerte sich das Intervall zwischen Ventilüberholungen von zuvor 2.500 auf 8.200 Stunden. Die Investition in den Umbau hatte sich durch die höhere Anlagenverfügbarkeit bereits nach neun Monaten amortisiert.
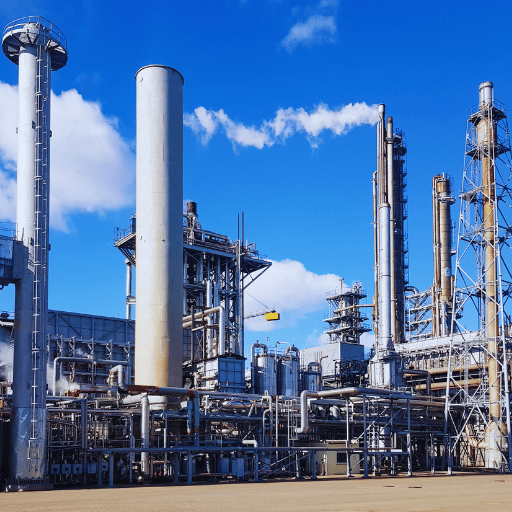
Ammoniakanlage
Wasserstoffverdichtung für die Ammoniaksynthese durch Elektrolyse – Chemiekomplex in Südasien
5.000 Nm³/h
Auslegungsvolumenstrom
98,2 %
Durchschnittliche Verfügbarkeit (Jahr 1)
22 %
Energieeinsparung gegenüber der Vorgängeranlage
Diese Ammoniak-Prozessanlage musste elektrolytisch erzeugten Wasserstoff für die Einspeisung in die Ammoniaksynthese von 15 bar (Austritt des Elektrolyseurs) auf 280 bar verdichten. Der PG-RP Prozessgasverdichter bewältigte die gesamte Förderaufgabe von 5.000 Nm/h in 3 zwischengekühlten Verdichtungsstufen. Im ersten Jahr lag die Verfügbarkeit bei 98,2 % und damit deutlich über dem vertraglich vereinbarten Wert von 96 %. Der spezifische Energiebedarf (kWh pro Nm [oder Frischgas]) war 22 % niedriger als beim vorherigen Hubkolbenverdichter. Dazu trugen teilweise sorgfältig abgestimmte Zylindervolumina und eine moderne Ventilkonstruktion mit geringerem Druckabfall an den Ventilplatten bei. Die Emissionen aus dem Verdichtungsschritt sanken um denselben Anteil, da der Strom für diesen Standort aus dem Netz stammt und ein bekannter Emissionsfaktor vorliegt.
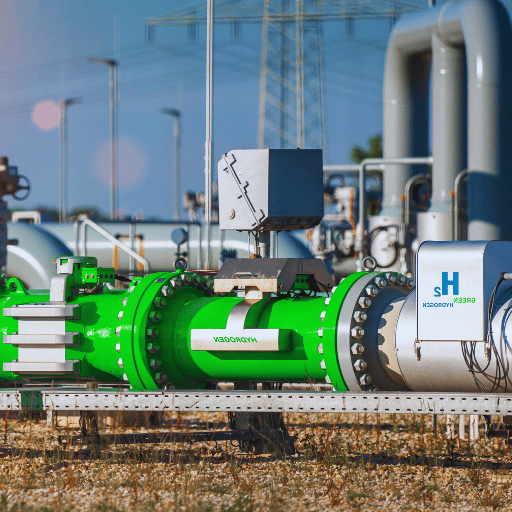
Speicherung von grünem Wasserstoff
Wasserstoff aus Elektrolyse zur Einspeisung in Pipelines – Nordeuropa
Herausforderung
Ein Projekt für grünen Wasserstoff sah vor, den alkalischen Elektrolyseur-Ausstoß (30 bar, feucht und mit Wasserdampf gesättigt, je nach Verfügbarkeit erneuerbarer Energie zwischen 200 und 800 Nm/h) auf 80 bar zu verdichten und in eine Erdgas-Transportleitung einzuspeisen, um Wasserstoff als saubere Energiequelle zu fördern. Die wechselnden Volumenströme stellten eine Herausforderung dar: Der Verdichter musste bis auf 25 % heruntergeregelt werden können, ohne Gasrückführung. Eine Rückführung hätte bereits vom Elektrolyseur verbrauchte erneuerbare Energie verschwendet.
Lösung
Wir lieferten eine PG-RH-Hochdruckanlage (Nennwert 146 bar(a) [2.117 psig]) mit Drehzahlregelung und einem Entlastungsraum am Zylinder der ersten Verdichtungsstufe. Der VSD ermöglicht eine Leistungsreduzierung auf 60-100 %. Der Entlastungsraum verlängert den Betrieb bei geringer Förderleistung und senkt den Volumenstrom ohne Gasrückführung weiter auf 25 %. Zusätzlich wird das Gas am Eintritt der ersten Stufe in einer Aufbereitungsanlage mit Koaleszenzabscheider und Kühler konditioniert. So wird Wasserdampf entfernt und Flüssigkeitsansammlung im Zylinder mit der Gefahr eines hydraulischen Schlages verhindert. Der Verdichter arbeitet seit anderthalb Jahren entsprechend den Lastkurven des Elektrolyseurs. Kein Kilowattstunde erneuerbarer Energie wurde zurückgeführt – sie gelangte als gefördertes Gas in die Pipeline!
Vorteil bei den Gesamtbetriebskosten
15–25 %
Niedrigere Kosten
pro Nm³
pro Nm³
Bei Wasserstoffanwendungen mit großen Volumenströmen unter 5.000 Nm/h (50 MMSCFD) bieten Hubkolbenverdichter im Allgemeinen eine um 15-25 % geringere Verdichtungskosten je Nm als vergleichbare Kreiselverdichter. Grund dafür sind der höhere isentrope Wirkungsgrad bei moderaten Volumenströmen, die geringe Empfindlichkeit gegenüber Schwankungen des Molekulargewichts im Gasstrom und längere Instandhaltungsintervalle bei Auslegung nach den Sicherheitsmargen von API 618.
Prüfung der API-618-Konformität
Ermitteln Sie, welche Zertifizierungen und Normen Ihre Wasserstoff-Hubkolbenverdichteranlage erfüllen muss.
Konformität prüfenAPI-618-Konformität und Branchenzertifizierungen
API 618 5th Ed.
Norm für Hubkolbenverdichter in der Erdöl- und Chemieindustrie
ISO 9001:2015
Zertifizierung des Qualitätsmanagementsystems
CE-Kennzeichnung
Konformität mit der EU-Maschinenrichtlinie 2006/42/EC
ATEX 2014/34/EU
Zertifizierung von Geräten für explosionsgefährdete Bereiche
PED 2014/68/EU
Konformität mit der Druckgeräterichtlinie
Die Norm API 618 für Prozessverdichter
API 618 unterscheidet einen Wasserstoffverdichter für Prozessanwendungen von einem als Gasverdichter ausgegebenen Industriedruckluftkompressor. Wenn Ihr EPC-Auftragnehmer „API 618 5th Edition“ fordert, muss der Verdichterhersteller vor der Fertigung auch nur eines Bauteils eine vollständige Pulsationsanalyse und Schwingungsuntersuchung durchführen. Was bedeutet das konkret für Sie als Käufer – und welchen Einfluss hat es auf die Betriebsdauer Ihrer Anlage?
Pulsationsanalyse und akustische Resonanz
Ein Teil jeder Pulsationsuntersuchung ist die Prognose akustischer Resonanzen in den Rohrleitungen mithilfe von Modellen der Druckwellen, die sich durch das Saug- und Austrittssystem bewegen. Wird diese Analyse nicht durchgeführt, können Pulsationsgeräusche und Schwingungen innerhalb weniger Monate nach der Inbetriebnahme Rohrleitungsschweißnähte und Anschlüsse mit kleinem Durchmesser ermüden lassen. Wir haben erlebt, dass ein Verdichter ohne API-Konformität in eine Rohrleitungsanordnung eingebaut wurde und innerhalb von 60 Tagen ein 2 inch großer Messstutzen einen Ermüdungsriss entwickelte. Wäre dies in der Auslegung wie nach API 618 vorgeschrieben modelliert worden, hätte man die Pulsation vorhergesagt und Blenden oder Pulsationsdämpfer vorgesehen.
Mechanische Schwingungen und Harmonische
API 618 legt Kriterien für mechanische Schwingungen am Verdichterrahmen, an den Kreuzkopfführungen und am Fundament fest. Die Norm definiert zulässige maximale Amplituden am Verdichterrahmen und an den Lagergehäusen. Zudem beschreibt sie eine Analyse der erzwungenen Schwingungen am Verdichterfundament, mit der Resonanzen bei Betriebsdrehzahl und deren Harmonischen ausgeschlossen werden. Bei Wasserstoff beträgt das Molekulargewicht nur 2 g/mol; deshalb können die Druckpulsationsamplituden bis zu 4x höher sein als bei schwereren Gasen wie Stickstoff oder Erdgas.
Auslegungsreserven und Betriebsbereich
Neben Pulsationen legt API 618 Mindestreserven für Zylinderwandstärke, Kreuzkopfbolzenbelastung, Kurbelwellenlagerlasten und Dichtungsauslegung fest. Diese Reserven decken den gesamten Betriebsbereich des Verdichters ab – einschließlich Störungen, Leistungsreduzierung und Anfahrtransienten. Das Ergebnis ist eine Maschine, die für Ihre tatsächliche Förderaufgabe ausgelegt ist und nicht nur die Datenblattwerte erfüllt.
Preis- und Beschaffungsleitfaden für Wasserstoff-Hubkolbenverdichter
Hinweise für Käufer – Beschaffung von Wasserstoff-Hubkolbenverdichtern
Die Preise für Hubkolben-Wasserstoffverdichter reichen von $25.000 für kleine Einzylinderaggregate bis zu über $500.000 für große mehrstufige Prozessgas-Kompressoranlagen nach API 618 mit vollständiger Zusatzausrüstung. Die Preisspanne spiegelt die großen Unterschiede bei Rahmengröße, Zylinderzahl, Zertifizierung und Lieferumfang wider. Vier Hauptfaktoren bestimmen den Endpreis;
| Preisfaktor | Auswirkung auf die Kosten | Typischer Bereich |
|---|---|---|
| Rahmengröße und Motorleistung | Größter einzelner Kostentreiber – Kurbelwelle, Rahmengehäuse und Motor machen 30–40 % des Preises der Kompressoranlage aus | 30–3.000+ kW |
| Zylinderzahl | Jeder zusätzliche Zylinder verursacht Kosten für Schmiedeteile, Bearbeitung, Ventile und Kolbenbaugruppen | 1–6 Zylinder |
| Zertifizierungsstufe nach API 618 | Die vollständige Ausführung nach API 618 mit Pulsationsstudie, Schwingungsanalyse und String-Test kostet 15–25 % mehr als eine Standardausführung | Standard / vollständig |
| Zusatzausrüstung | Zwischenkühler, Abscheider, Schmierölsystem, SPS-Steuerpult, Eintrittsabscheider | 10–30 % der Gesamtkosten |
Lieferzeit
Die Standardlieferzeit beträgt 12 bis 24 Wochen (von der Bestellung bis ab Werk). Die Rahmengröße ist der wichtigste Faktor für den Zeitplan – allein die Schmiedeteile für große Rahmen benötigen 8-12 Wochen. Eine beschleunigte Lieferung ist bei wiederkehrenden Konfigurationen möglich, wenn Rahmengehäuse aus Lagerbestand beschafft werden können. Dadurch verkürzt sich die oben genannte Lieferzeit um etwa 4-6 Wochen. Die technischen Freigabepunkte (Aufstellungszeichnung, Prüfung des Rohrleitungs- und Instrumentierungsdiagramms, Bericht zur Pulsationsstudie) sind im Zeitplan berücksichtigt. Ihre rechtzeitige Freigabe ist erforderlich, um Verzögerungen zu vermeiden.
Kundendienst
Pangeng bietet Ihnen die Möglichkeit, unsere Außendiensttechniker für die Inbetriebnahme, die Überwachung des Anfahrens oder einen geplanten Anlagenstillstand zu beauftragen. Wo möglich, halten wir Verschleißteile wie Kolbenringe, Ventilplatten, Ventilfedern, Stopfbuchsringe und Dichtungen auf Lager, damit wir sie innerhalb von 48 Stunden nach Anfrage versenden können. Für Anlagen mit kritischem Betrieb können Sie einen unserer Konsignationslagerverträge nutzen, um einen standortspezifischen Ersatzteilsatz bei Ihnen vor Ort oder in einem regionalen Lager bereitzuhalten.
Gewährleistung
Sofern nicht anders angegeben, gilt für alle Hubkolben-Wasserstoffverdichter eine Gewährleistung von 18 Monaten oder 8.000 Betriebsstunden (je nachdem, was zuerst eintritt) auf Waren, Werkstoffe und Fertigungsfehler. Für Anlagen mit garantierter Betriebsbereitschaft werden Zeit- und Serviceverträge angeboten.
Unsere Erfahrung mit dem Kauf von Wasserstoffverdichtern zeigt, dass die häufigste Ursache für Verzögerungen im Projektzeitplan nicht unsere übliche Fertigungszeit ist, sondern unvollständige Prozessdaten zum Zeitpunkt der Angebotserstellung. Senden Sie uns ein Prozessdatenblatt mit Saugbedingungen, angestrebtem Austrittsdruck, Gaszusammensetzung und Umgebungstemperatur. Innerhalb von 5 Werktagen erhalten Sie von uns eine vorläufige Auslegung und ein Richtpreisangebot. Dieses Angebot enthält genügend vergleichbare technische Angaben, damit Ihr Engineering-Team die Spezifikationen unseres Angebots schnell mit denen der Wettbewerber vergleichen kann. So verkürzen Sie die Zeit für die Lieferantenauswahl, statt sie unnötig in die Länge zu ziehen.
Möchten Sie Ihren Hubkolben-Wasserstoffverdichter auslegen lassen?
Senden Sie ein Prozessdatenblatt oder beschreiben Sie Ihre Anwendung. Unser Engineering-Team erstellt innerhalb von 5 Werktagen eine vorläufige Auslegung, eine Anordnung der Verdichterstufen und eine Richtpreisschätzung.
Häufig gestellte Fragen
Ein Hubkolben-Wasserstoffverdichter komprimiert Wasserstoffgas üblicherweise mit einem von einer Kurbelwelle angetriebenen Kolben in einem Zylinder. Die Kurbelwelle wandelt die Drehbewegung des Elektromotors über eine Pleuelstange und eine Kreuzkopfführung in eine geradlinige Kolbenbewegung um und ermöglicht so die Verdichtung. Bewegt sich der Kolben beim Saughub nach unten, strömt Wasserstoff durch geöffnete, federbelastete Eintrittsventile in den Zylinder. Anschließend bewegt sich der Kolben wieder nach oben und führt den Verdichtungshub aus. Dabei verringert sich das Gasvolumen, und Wasserstoff tritt durch geöffnete, federbelastete Austrittsventile mit erhöhtem Druck aus. Mehrstufige Ausführungen verdichten Wasserstoff in aufeinanderfolgenden Schritten und kühlen ihn zwischen den Verdichterstufen. So wird die Austrittstemperatur geregelt, während Drücke von bis zu 600 bar erreicht werden. Der Kreuzkopf hält den Kolben auf einer geraden Bewegungsbahn. Dadurch wird ein Anschleifen an den Zylinderwänden reduziert und eine seitliche Belastung verhindert, die die Wasserstoffleckage an den Kolbenringen beschleunigen würde.
Hubkolben-Wasserstoffverdichter bewältigen Volumenströme von 50 – 10.000+ Nm/h. Der große mehrzylindrige Prozessgasverdichter für Pangengs PG-RP-Gasgenerator mit 600 ML/d hat eine Motorleistung von über 3.000kW.
Das hängt vom Verhältnis zwischen benötigtem Volumenstrom und erforderlicher Reinheit für Ihre konkrete Anwendung ab. Hubkolbenverdichter bewältigen höhere Volumenströme – bis zu 10.000+ Nm/h gegenüber 2.000 Nm/h bei Membranverdichtern – und sind die bewährte Technologie für die meisten großen Hydrocrackanlagen in Raffinerien, Ammoniaksyntheseanlagen und petrochemischen Anlagen. Membranverdichter erreichen eine höhere Reinheit (99,9999 % gegenüber 99,9-99,99 %), da ihre Edelstahlmembran den Kontakt des Prozessgases mit Schmiermitteln verhindert. Bei Volumenströmen über 2.000 Nm/h und einer akzeptablen Reinheit von 99,99 % sind Hubkolbenverdichter bei Investitionskosten und Betriebskosten pro Nm im Vorteil. Bei Volumenströmen unter 2.000 Nm/h und einer erforderlichen Reinheit von über 99,99 % ist die Membrantechnologie die passende Wahl.
API 618 ist die Norm des American Petroleum Institute für die Auslegung von Hubkolbenverdichtern für die Erdöl-, Chemie- und Gasindustrie. Die 5. Ausgabe umfasst Pulsationsanalysen, Berechnungen mechanischer Schwingungen, die Prüfung der Fundamentauslegung und Auslegungsreserven, die weit über die übliche Praxis bei Industrieverdichtern hinausgehen. Bei Wasserstoff stellt API 618 sicher, dass Verteiler, Rahmen, Zylinder, Rohrleitungen und Zusatzausrüstung für das Molekulargewicht von Wasserstoff (das Pulsationsprobleme verstärkt) und dessen Versprödungseigenschaften ausgelegt sind. Führende Raffinerien und EPC-Auftragnehmer verlangen API 618 als Angebotsbedingung – ohne Erfüllung der Norm geht es bei fast jedem Projekt der Prozessindustrie nicht in die technische Bewertungsphase.
Zwischen Überholungen ist mit 6.000 bis 12.000 Betriebsstunden zu rechnen. Zu den wichtigsten planmäßigen Arbeiten gehören die Überholung der Ventile und der Austausch der Kolbenringe. Geschmierte Maschinen erreichen aufgrund des Ölfilms, der die Zylinderoberflächen schützt und den Ringverschleiß verringert, typischerweise 10.000-12.000 Stunden. Bei ölfreien Maschinen mit PTFE- oder Kohlenstoffringen müssen die Ringe häufiger gewechselt werden – alle 6.000-8.000 Stunden. Dafür entfallen die Kosten für Ölabscheidung, Filtration und Entsorgung, die bei geschmierten Maschinen über ihre Betriebsdauer anfallen. Die meisten Betreiber installieren inzwischen Maschinenüberwachungssysteme, die rund um die Uhr Ventiltemperatur, Stangenabsenkung, Kreuzkopfschwingungen und Lagertemperatur überwachen. Unregelmäßigkeiten werden Wochen vor einer möglichen Abschaltung erkannt. So lassen sich Stillstände im Rahmen geplanter Anlagenstillstände einplanen, statt schrittweise ungeplant vorzugehen. Pangeng stattet alle PG-RH- und PG-RP-Kompressoranlagen mit digitaler Überwachung aus.
Ja – erfahrene Hersteller wie Pangeng verdichten Wasserstoff mit einer Reinheit von 99,9 %+ in Komponenten aus 316L-Edelstahl und mit GT-50-Metallurgie, segmentierten Kolbenringen, isoliertem Abstandsstück, PTFE-Kolbenringen und stickstoffgespülter Stopfbuchse. Für höhere Reinheitsgrade finden Sie weitere Informationen in unserem Katalog für Membranverdichter.
Die Preise reichen von $25.000 für kleine Einzylinderaggregate bis deutlich über $500.000 für große mehrstufige Kompressoranlagen nach API 618 mit vollständiger Zusatzausrüstung. Vier Faktoren beeinflussen die Endkosten: Rahmengröße und Motorleistung (entsprechen 30-40 % der Gesamtkosten der Kompressoranlage), Anzahl der Verdichtungszylinder und Verdichterstufen, Zertifizierungsstufe nach API 618 (die vollständige Einhaltung einschließlich Pulsationsstudie und Schwingungsanalyse erhöht die Kosten gegenüber der Standardausführung um 15-25 %) sowie zusätzliche Ausrüstung wie Zwischenkühler, Abscheider, Schmierölsysteme, Eintrittsabscheider und SPS-Steuerungen. Fracht, Überwachung und Unterstützung beim Anfahren werden je nach Standort und Lieferumfang separat angeboten. Für ein belastbares Budget benötigen wir Ihr Prozessdatenpaket mit Eintritts- und Austrittsdruck, Volumenstrom, Gasreinheit, Frequenzregelbarkeit des Verdichters und Umgebungstemperatur am Standort.
Ja. Alle drei Pangeng-Verdichterbaureihen werden anhand Ihrer genauen Prozessparameter ausgelegt und als maßgeschneiderte Hubkolben-Wasserstoffverdichteranlagen ausgeführt. Wir nutzen Ihre Prozessdatenblätter und Rohrleitungs- und Instrumentierungsdiagramme, um die Zylinder auszulegen, die Werkstoffe festzulegen, die Anordnung der Verdichterstufen zu konfigurieren und die Zusatzausrüstung zu spezifizieren. Standardaggregate sind auf einem Grundrahmen montiert und umfassen Motor, Zwischenkühler, Abscheider, Schmierölsystem und SPS-Steuerung. Nach der Installation können sie an die Medienversorgung der Anlage angeschlossen werden. Die Lieferzeit beträgt normalerweise 16 & 24 Wochen, kann sich bei Folgeaufträgen aber auf 12 Wochen verkürzen.
Im Trend