Contacter Pangeng

Choisir un compresseur d’azote haute pression : 12 points à vérifier avant l’achat

Contents
show
Revue technique côté acheteur
La sélection d’un compresseur d’azote haute pression consiste, côté acheteur, à harmoniser et à examiner de près les offres des fournisseurs après le dimensionnement préliminaire. Elle ne doit pas s’arrêter à la réception de trois devis : les limites de fourniture du service azote, les différentes solutions de compression de l’azote et les bouteilles haute pression doivent encore faire l’objet d’une comparaison à périmètre équivalent. C’est à ce stade que le véritable travail commence : vérifier que toutes les offres reposent sur la même base de conception, contrôler les hypothèses relatives à la disposition des différents étages, définir les limites de contamination et de fuite, et convenir de ce que l’essai en usine doit démontrer.
Ce guide intervient après l’envoi d’une première demande de prix (RFQ), lorsque le périmètre du service après-vente est prêt à être comparé. Vous avez encore des doutes sur les débits, la pression d’aspiration, la pression de refoulement, les exigences de pureté, le cycle de fonctionnement, le stockage, une éventuelle interface de stockage d’énergie ou les preuves à l’appui d’une affirmation d’efficacité énergétique ? Commencez par consulter le guide de dimensionnement des compresseurs d’azote. L’objectif est ici différent : transformer des offres fournisseurs non comparables en une décision vérifiable d’accepter, de demander des précisions ou d’arrêter le projet.
En bref : ne comparez ni le prix, ni la puissance installée, ni le nombre d’étages avant que chaque fournisseur ait validé les mêmes cas de fonctionnement, conditions de référence, limites de fourniture, données du site industriel et méthode de réception. Un ensemble compresseur moins cher fondé sur des hypothèses plus faciles n’est pas une solution moins coûteuse.
Après le dimensionnement : le périmètre de ce guide de sélection
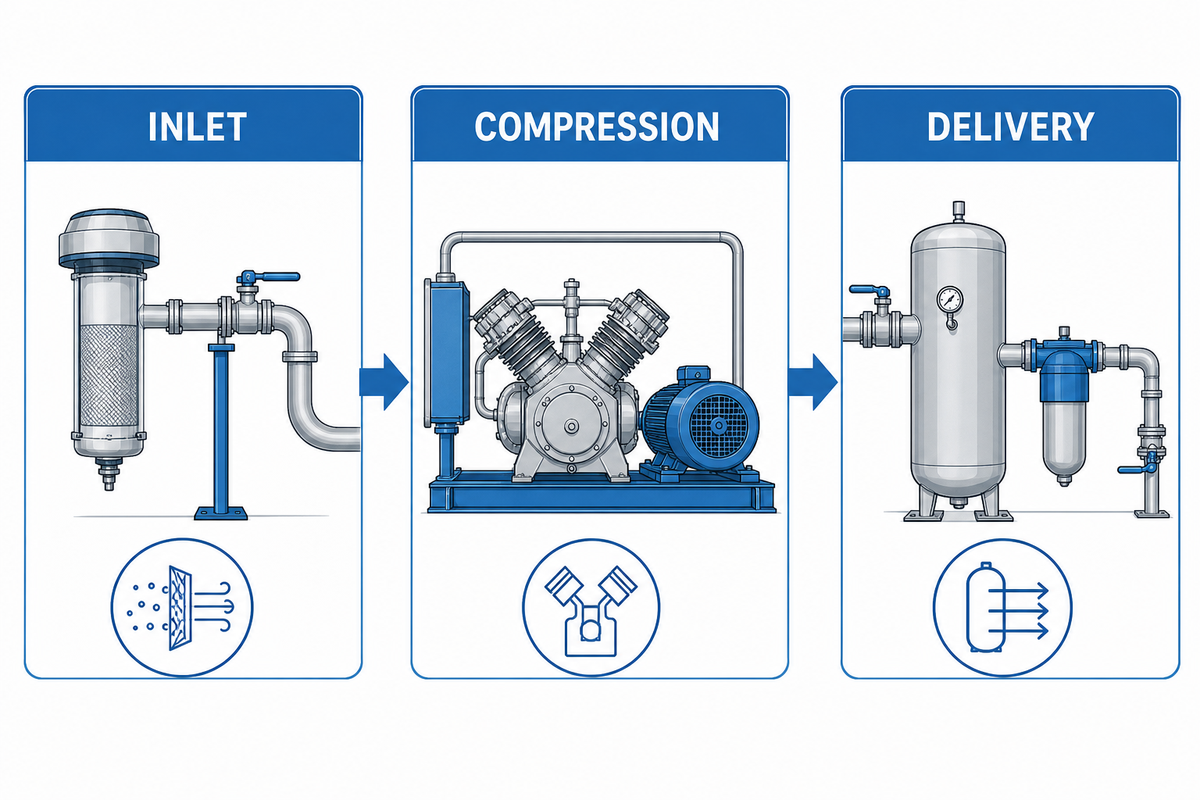
PanGeng propose d’autres ressources sur les caractéristiques de base des compresseurs d’azote, les différences entre surpresseurs et applications de compression, ainsi que les différentes options de compresseurs d’azote industriels. Reprendre ces sujets ici réduirait l’utilité de cet ensemble de contenus et créerait une ambiguïté sur la page qui doit répondre à chaque recherche précise.
Cette page porte sur l’examen des offres après la demande de prix. Vous devez disposer d’une proposition technique et des informations de projet associées afin de l’évaluer. Le résultat attendu n’est pas le choix d’une marque ou d’un type de compresseur préféré pour votre application, mais une liste d’hypothèses, de questions avec leurs responsables, d’exceptions à écarter et d’exigences pour le bon de commande qui pourront être vérifiées par des essais.
ACCEPTER
L’offre repose sur la base convenue, étaye les affirmations essentielles par des calculs ou des documents et définit les preuves de réception.
DEMANDER DES PRÉCISIONS
Un point en suspens est circonscrit, attribué à un responsable et assorti d’une échéance ; il ne remet pas en cause l’architecture retenue.
ARRÊTER
Le fournisseur refuse de définir une limite de sécurité, la base des garanties, une exclusion de fourniture ou une méthode de vérification des performances.
Harmoniser toutes les offres sur une base de conception commune
Les valeurs de capacité (Nm³/h, Sm³/h, SCFM, etc.) ou de volume réel à l’aspiration doivent être précisées par les conditions de référence (température et pression absolue), la base d’humidité et le point de mesure. Il en va de même pour la pression. Précisez si les « 250 bar en refoulement » désignent une pression relative ou absolue, et indiquez le point de mesure.
Établissez une fiche de base de conception commune et demandez à tous les soumissionnaires de renseigner les mêmes lignes. Les consignes de calcul d’Ariel montrent que les prévisions d’un compresseur dépendent des conditions d’aspiration et de refoulement, des propriétés du gaz et des cas de fonctionnement déclarés par le soumissionnaire, et pas seulement du nom du produit.
| Élément de comparaison | Éléments à fixer | Preuves à demander | Signal d’arrêt |
|---|---|---|---|
| Gaz | Composition et pureté de l’azote, point de rosée, contaminants à l’état de traces, données moléculaires utilisées | Composition de conception et plage admissible | « Azote pur » sans spécification |
| Débit | Débit net livré, conditions de référence, base sèche ou humide, demande normale et de pointe | Base de conversion et point de garantie | Conditions de référence différentes, dissimulées dans les notes de bas de page |
| Aspiration | Pression et température minimales, normales et maximales à la limite de fourniture de l’ensemble compresseur | Tableau des cas, pertes en amont comprises | Seule la pression nominale à l’aspiration est évaluée |
| Refoulement | Pression de livraison requise, point de mesure, pertes en aval | Profil de pression jusqu’à la limite côté utilisateur | La pression à la bride du compresseur est présentée comme la pression côté utilisateur |
| Service | Heures annuelles, fonctionnement continu ou intermittent, pointes, démarrages et plage de variation | Profil de fonctionnement et description des commandes | Un point à pleine charge est censé représenter toute l’année |
| Ensemble compresseur | Moteur, refroidisseurs, séparateurs, commandes, filtres, réservoir, tuyauterie et instruments | Liste des fournitures et plan des limites de fourniture | Les équipements auxiliaires essentiels sont exclus et indiqués « à la charge d’autres intervenants » |
Ajoutez quatre colonnes de suivi : écart, responsable, échéance et décision. Écart : origine de l’incohérence. Responsable : personne ou organisme chargé de l’écart. Échéance : date à laquelle l’écart doit être résolu. Décision : action à prendre concernant l’écart. Ce changement peut sembler mineur, mais il transforme une fiche technique en outil d’aide à la décision. Il empêche les achats de considérer les questions sans réponse comme des modifications sans coût.
| Catégorie de revue | Limite à harmoniser | Question à poser sur l’offre |
|---|---|---|
| Source de gaz industriel | Azote livré sous forme liquide, en bouteilles, par canalisation, par membrane ou produit sur site par PSA | Quelles conditions de la source définissent l’alimentation en gaz à l’aspiration du compresseur ? |
| Service du compresseur de gaz | Débit net d’azote livré, et non déplacement volumique | Le débit indiqué dans l’offre est-il disponible à la limite de sortie convenue ? |
| Interface avec le compresseur d’air | Ensemble d’alimentation en air lorsque l’azote est produit sur site | La consommation d’air d’alimentation est-elle incluse dans le périmètre du fournisseur ? |
| Classe de pureté | Composition et point de rosée de l’azote gazeux de haute pureté | Où et comment la qualité est-elle vérifiée ? |
| Base de pression | Valeurs absolues et relatives aux emplacements indiqués | Tous les fournisseurs utilisent-ils les mêmes points d’aspiration et de livraison ? |
| Profil de demande | Fonctionnement normal, de pointe, à faible charge et en reprise | Quels cas sont garantis, soumis à un déclassement des performances ou interdits ? |
| Réservoir de stockage | Plage de pression utile et interaction avec les commandes | Le comportement du réservoir est-il décrit dans le scénario de commande ? |
| Limite de la canalisation | Pertes en aval, vannes, filtres et régulateurs | La pression de refoulement du compresseur est-elle égale à la pression requise au point d’utilisation ? |
| Applications industrielles | Exigences propres au procédé en matière de propreté, de continuité et de sécurité | Quelles exigences de l’application doivent figurer dans le bon de commande ? |
| Classification de sécurité | Gaz inerte et ininflammable, énergie de pression et déplacement de l’oxygène | Qui est responsable de l’évacuation des gaz, des dispositifs de décharge, de la ventilation et de l’évaluation des risques du site industriel ? |
Vérifier la base de pression, les étages et la température de refoulement
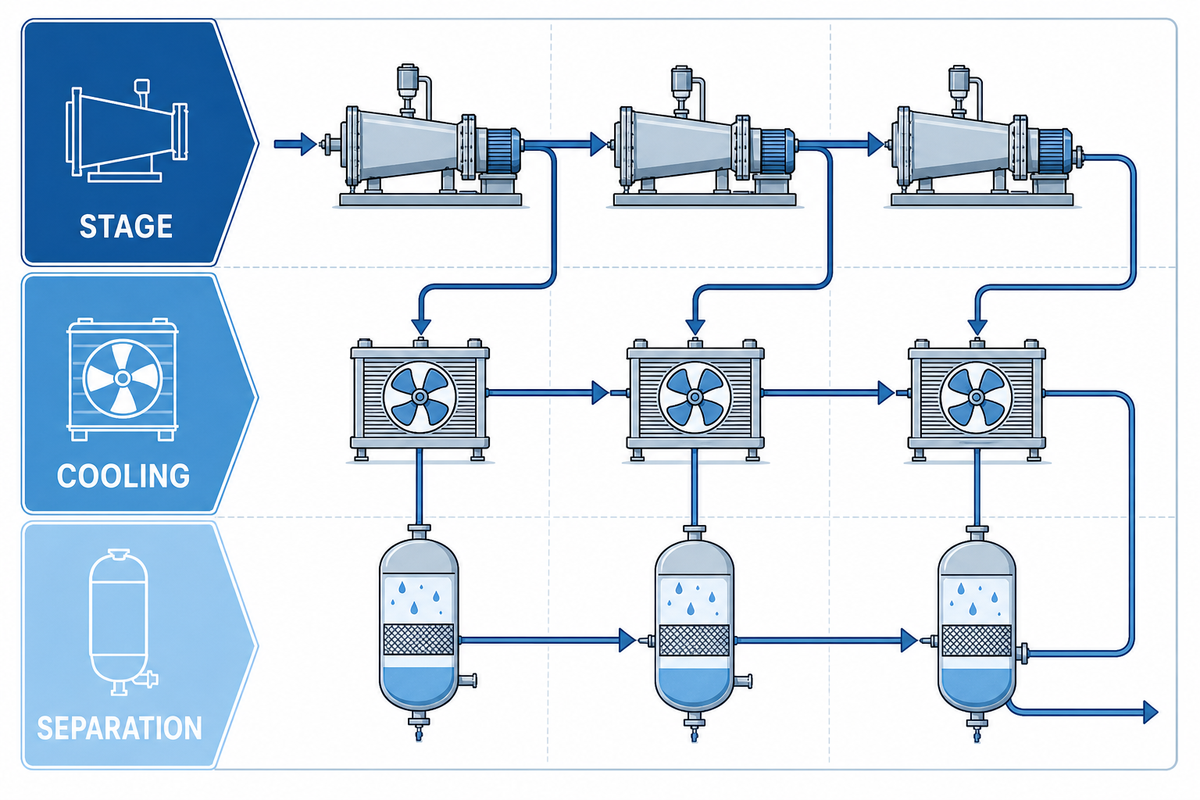
Dans les applications haute pression, la pression est exprimée en psia, psig, barg et bara, tandis que la source issue de la séparation de l’air, une humidité élevée et des températures extrêmes restent des données distinctes pour la conception du site industriel. Il faut veiller tout particulièrement à consigner ces conditions et les points de mesure. Distinguez la pression normale de fonctionnement de la pression maximale. Ces valeurs proches ne sont pas synonymes.
Pour les cas minimal, normal et maximal, demandez un tableau des étages. Pour chaque cas, indiquez la pression et la température d’aspiration et de refoulement de chaque étage. Ajoutez également la température de sortie de l’intercooler, les conditions du fluide de refroidissement, le service des séparateurs et la puissance absorbée. Précisez les tolérances. Vérifiez que les limites de calcul correspondent à la base d’ingénierie du fournisseur (par exemple, le manuel d’application Ariel pour un bâti de compresseur à pistons).
N’achetez pas un nombre d’étages. Un plus grand nombre d’étages n’est pas automatiquement plus sûr ou plus efficace, et un nombre réduit ne signifie pas automatiquement une conception plus simple ou moins coûteuse. La disposition des étages dépend du rapport de pression, des propriétés du gaz, des limites de température, du refroidissement, de l’architecture de la machine, de la plage de fonctionnement et des limites de conception du fournisseur. L’ouvrage technique Surface Production Operations présente la température de refoulement comme le facteur le plus important pour déterminer le nombre d’étages, les compresseurs étant généralement limités à 300°F (149°C) pour la plupart des gaz dans les installations en amont et en aval.
En l’absence de données par étage, considérez comme des points en suspens les températures élevées hors conception, les risques de température élevée lorsque la pression augmente, l’absence de preuves d’essais de pression, une pression d’aspiration supposée que le site industriel ne peut pas fournir et un besoin de refroidissement supérieur aux utilités disponibles. Ne considérez pas ces éléments comme résolus dans la conception.
Vérifier la limite de contamination associée à une affirmation « sans huile »
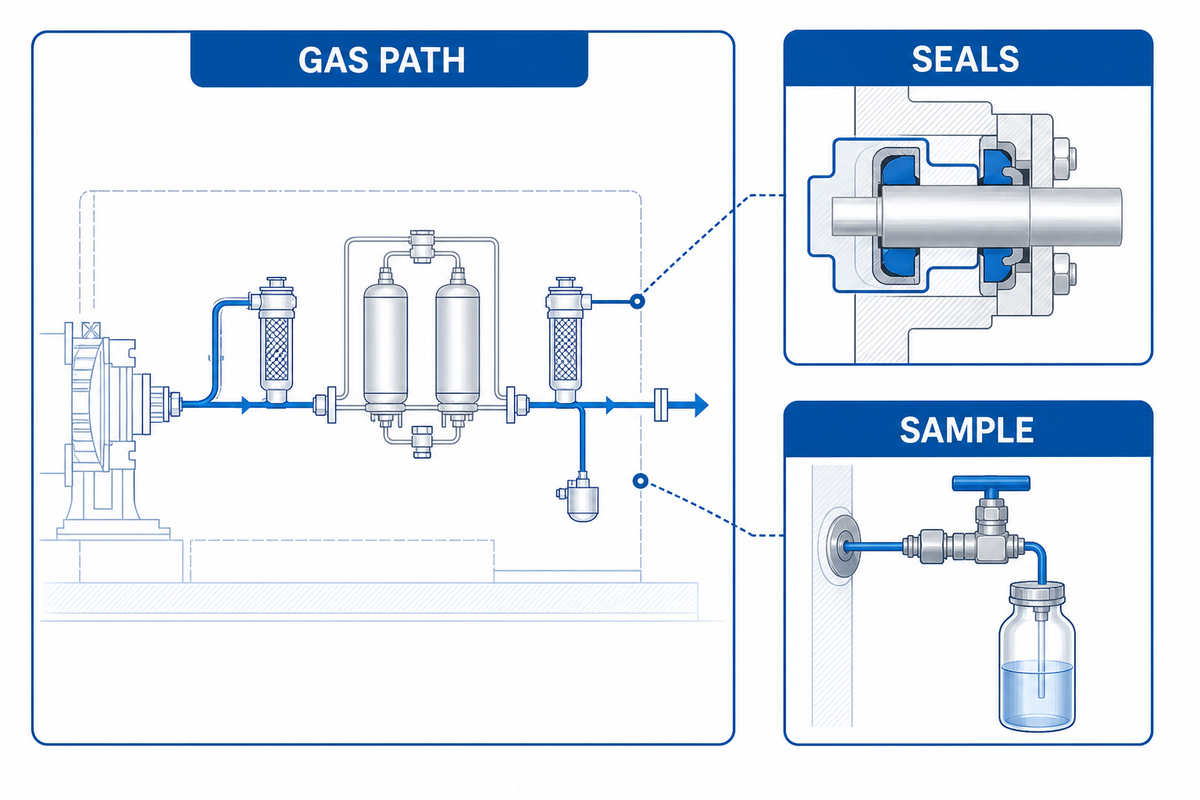
L’expression « sans huile » doit préciser ce qu’elle qualifie, la limite concernée et la méthode de mesure. Elle peut décrire un cylindre non lubrifié, une chambre de compression sans injection d’huile côté procédé, une limite autour des composants en contact avec le gaz ou un échantillon de gaz spécifié. Ces affirmations ne sont pas interchangeables.
Établissez une « cartographie des limites de contact avec le gaz et de contamination ». Suivez le parcours du cylindre, des chambres de compression et membranes, des segments de piston et membranes, de la garniture, des pièces d’écartement, de la séparation du carter, des gaz de purge et tampons, des refroidisseurs, des séparateurs, des purges, des réservoirs, des filtres, des vannes et de la tuyauterie en aval. Tenez compte des fuites possibles dans les deux sens au démarrage, à l’arrêt, en fonctionnement normal, en cas d’usure anormale et pendant la maintenance.
Demandez au fournisseur de compléter cette phrase : « La propreté garantie s’applique à ___, dans les cas de fonctionnement ___, et est mesurée selon la méthode ___ avec une limite de détection de ___, sous réserve que les équipements fournis par l’acheteur et les conditions de maintenance suivantes soient respectés : ___. »
La réponse doit aussi préciser les matériaux inertes en contact avec le gaz, ainsi que la pureté du gaz, le point de rosée, les limites de contaminants et les niveaux de pureté ayant servi à leur sélection. Si une comparaison des technologies s’impose, consultez le guide des compresseurs d’azote sans huile et lubrifiés à l’huile. Ici, la question est de savoir si la limite définie dans l’offre peut être vérifiée.
Vérifier les fuites, l’évacuation, les dispositifs de décharge et la sécurité liée à l’azote
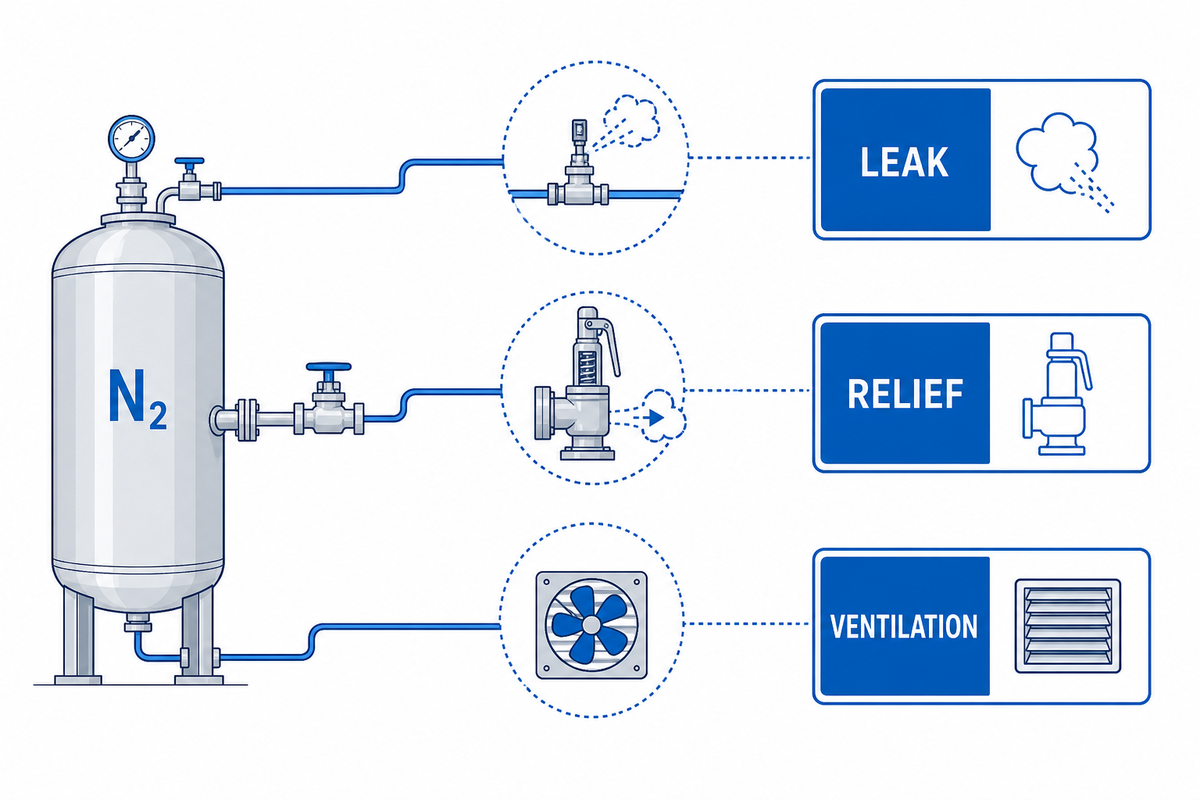
Les installations utilisent l’azote parce qu’il est inerte et ininflammable, mais le stockage et la consommation d’azote influent toujours sur les limites du système. L’inertie du gaz n’élimine ni les risques liés à la pression ni le risque de déplacement de l’oxygène. Pour les règles applicables aux espaces confinés, l’OSHA définit une atmosphère appauvrie en oxygène comme contenant moins de 19,5 % d’oxygène. Cette valeur est une définition réglementaire dans le contexte cité, et ne remplace pas une évaluation des risques et de la ventilation propre au projet. Voir OSHA 29 CFR 1910.146.
Recensez tous les rejets normaux et anormaux : fuite de garniture, évacuation de purge, évent de pièce d’écartement, rejet de soupape de sûreté, décompression, purges de séparateur, dépressurisation pour maintenance, évents d’analyseur et évents de réservoir. Pour chacun, attribuez une composition prévue, une pression, une fréquence, une destination, une surveillance, un isolement et un ingénieur responsable de la conception.
La grande diversité des applications entraîne des exigences variées en matière de qualité du produit. Le propriétaire du site industriel et les ingénieurs qualifiés déterminent donc les règles applicables aux récipients sous pression, la conception du système de décharge, la ventilation, la surveillance de l’oxygène, la classification des zones dangereuses, les interfaces avec le système incendie et gaz, ainsi que les exigences des autorités locales. Un fournisseur de compresseur peut fournir les données de l’ensemble compresseur, mais ne doit pas devenir implicitement responsable de risques du site industriel qui n’ont pas été définis.
Vérifier les commandes, la plage de variation et le fonctionnement hors conception
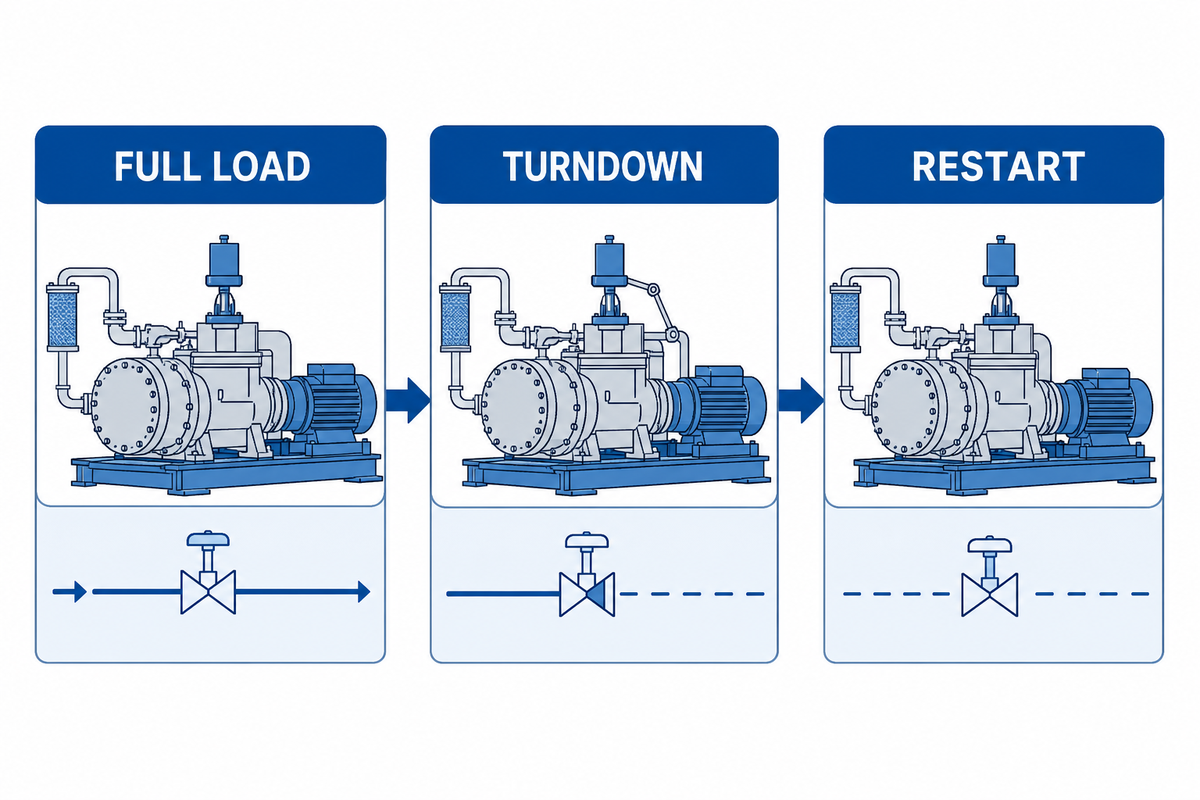
Une garantie à pleine charge dit peu de choses sur le comportement du système en cas de demande de pointe ou faible. Que devient le débit d’azote sec livré si la pression d’aspiration baisse en raison de la production d’azote sur site ou de générateurs d’azote PSA ? Que se passe-t-il si la température ambiante est élevée ? Et en cas de perte du refroidissement ? Demandez une description des commandes.
Utilisez la méthode de suivi des profils de fonctionnement décrite dans les consignes d’évaluation des systèmes d’air comprimé du ministère américain de l’Énergie pour documenter les points de charge, les commandes et le comportement mesuré, au lieu de vous fier à un cas de fonctionnement nominal.
Régulation de capacité
Définissez la régulation de vitesse, la mise à vide, le recyclage, la dérivation, la logique de marche-arrêt, l’interaction avec le réservoir, le fonctionnement stable minimal et les zones interdites.
Conditions de démarrage et déclenchements
Énumérez les conditions préalables au démarrage, les temporisations d’alarme, les seuils d’arrêt, les règles de redémarrage, le comportement de l’arrêt d’urgence et les autorisations de réinitialisation.
Gestion des données
Convenez des repères d’instrumentation, des unités, de la fréquence d’échantillonnage, du stockage des tendances, de l’accès à distance, de la synchronisation horaire, des journaux d’événements, des sauvegardes et de la responsabilité en matière de cybersécurité.
Pour chaque cas hors conception, posez 3 questions. Est-il garanti ? Est-il autorisé avec un déclassement des performances ? Ou entraîne-t-il un arrêt contrôlé ? Un fournisseur qui répond clairement à ces questions est plus facile à comparer qu’un fournisseur qui annonce une « plage de fonctionnement » plus large mais mal définie.
Finaliser les commandes, les utilités et les interfaces du site industriel avant l’attribution
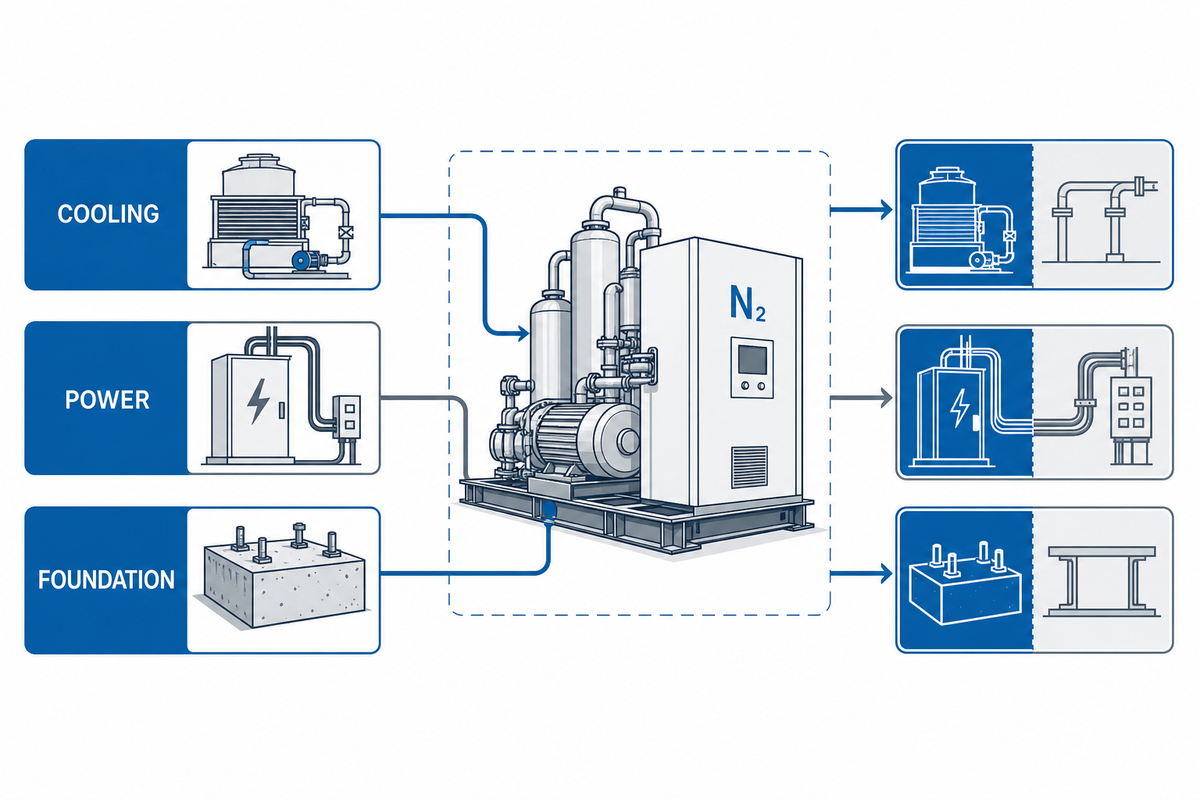
Des avenants peuvent s’accumuler lorsque les interfaces ne sont attribuées à personne. Une exclusion de fourniture est raisonnable si l’interface est clairement visible et définie sur le plan technique, chiffrée ailleurs et attribuée à un responsable.
Le manuel d’application Ariel illustre pourquoi les décisions concernant un ensemble compresseur doivent être liées à des conditions d’application et à des limites de système définies.
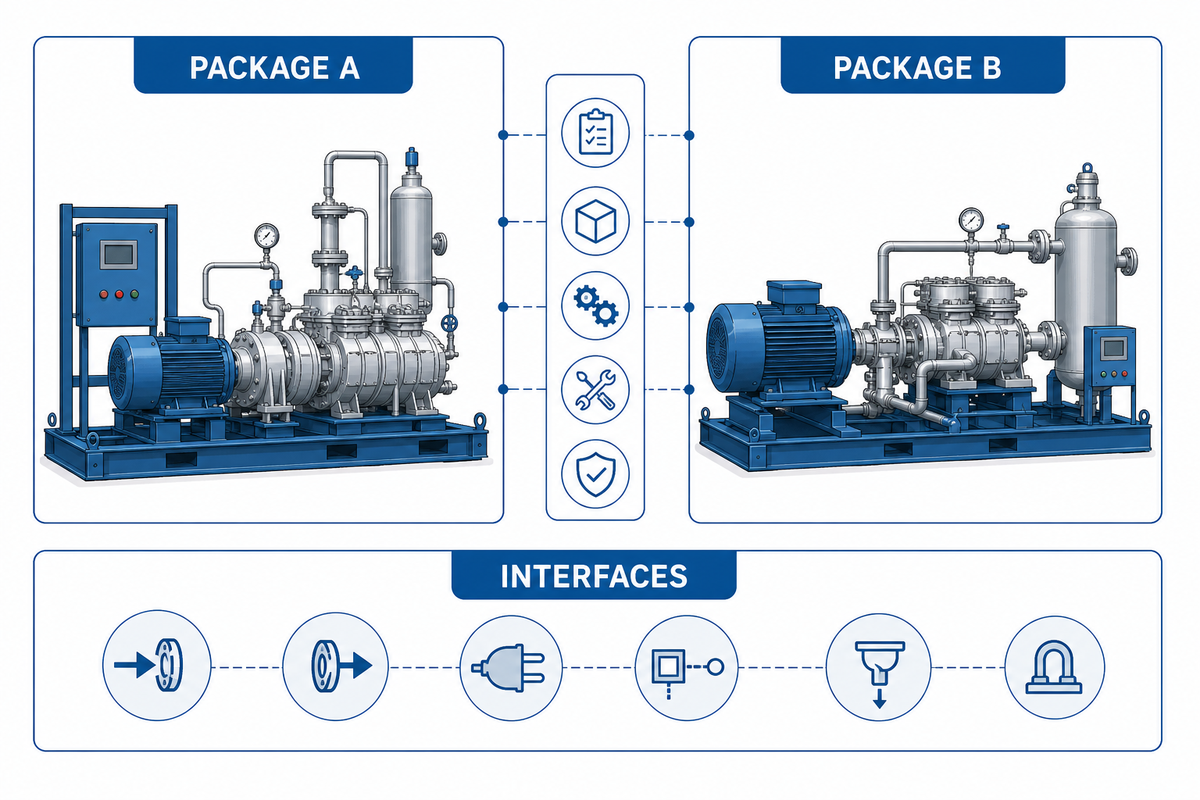
Une matrice de clôture des interfaces permet de vérifier l’alignement des périmètres pour les éléments suivants : alimentation électrique, tension et fréquence, court-circuit, démarrage du moteur, eau de refroidissement et températures, température ambiante, purges, ventilation, fondations, levage et dégagements nécessaires à la maintenance, charges de tuyauterie, HACZ, isolation et traçage thermique, limite de bruit, PLC/DCS, signaux incendie et gaz (F&G), montage et mise en service, utilités pour les essais de performance.
Règle pratique : chaque ligne d’interface doit comporter une valeur ou un document, un responsable, une échéance, un critère de réception et les conséquences si elle reste en suspens. « À confirmer » ne signifie pas qu’une interface est clôturée.
Les ensembles intégrés peuvent réduire le nombre d’interfaces, mais l’intégration ne dispense pas de définir les limites. Un skid qui comprend la production, la compression, le stockage, les commandes et les réservoirs, par exemple, conserve des interfaces électriques, de refroidissement et de ventilation dont les responsables doivent être désignés.
Exiger que l’essai en usine prouve les caractéristiques de l’offre, et pas seulement que l’ensemble fonctionne
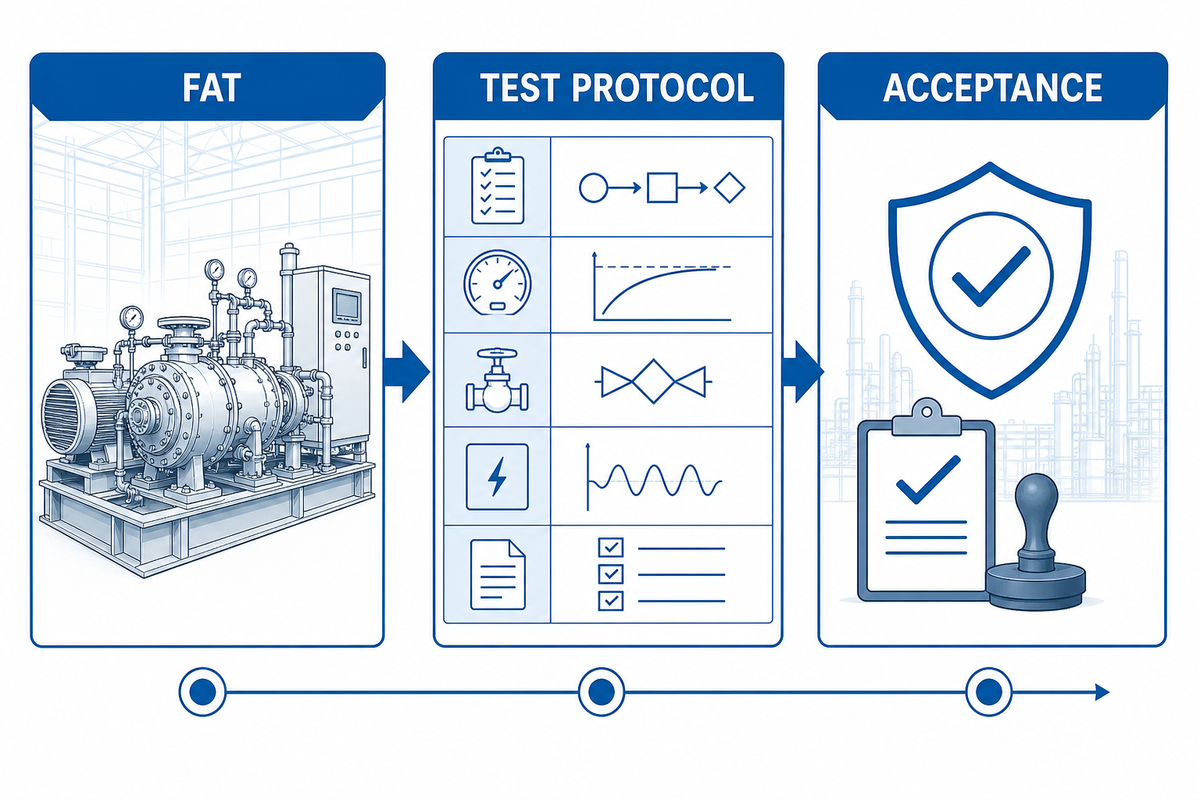
Le protocole d’essai de réception en usine doit préciser les conditions d’essai, les instruments, les tolérances et le traitement des écarts. Faites approuver le protocole par le fabricant de l’équipement, y compris pour les équipements auxiliaires concernés, avant la fin de la fabrication, tant que les modifications de conception et d’instrumentation restent possibles.
Lors de la définition des éléments que l’essai en usine peut démontrer et de ceux qui doivent être vérifiés lors de la réception sur site industriel, utilisez les mêmes conditions d’application documentées que celles décrites dans le manuel d’application Ariel.
Le dossier de preuves de l’essai de réception en usine doit couvrir le fluide d’essai, les conditions d’aspiration, les points de charge, la méthode de correction, les instruments étalonnés, les tolérances, la période de stabilisation, les points de présence, les règles de contre-essai et le traitement des écarts. Il doit également couvrir les contrôles de construction et de repérage, le sens de rotation, les alarmes, les déclenchements, l’arrêt d’urgence, les essais d’étanchéité, les vibrations, les températures par étage, le comportement des refroidisseurs et les points de performance convenus.
| Question relative à l’essai en usine | Document requis | Si les conditions réelles du site industriel ne peuvent pas être reproduites |
|---|---|---|
| La configuration promise a-t-elle été fabriquée ? | Plans approuvés, nomenclature, plaques signalétiques, liste des instruments, liste des réserves | Consigner chaque substitution et son approbation |
| Les commandes protègent-elles l’ensemble compresseur et en assurent-elles le fonctionnement ? | Essai des relations de cause à effet, relevé des alarmes et déclenchements, tendances de commande | Signaler les simulations et répéter lors de l’essai de réception sur site industriel (SAT) les boucles dépendant du site |
| Les performances sont-elles conformes à la garantie ? | Relevés bruts, données d’étalonnage, méthode de correction, feuille de calcul, tolérances | Convenez du gaz d’essai et de la méthode de correction avant l’essai en usine |
| Les points en suspens sont-ils maîtrisés ? | Registre des écarts avec responsable, date, décision et nécessité d’un contre-essai | Intégrer les points non résolus concernant le site industriel dans un plan SAT signé |
Un essai à vide peut confirmer le sens de rotation et le fonctionnement de base des commandes. Pour vérifier les performances par rapport à la garantie, il faut disposer des relevés bruts, des données d’étalonnage, de la méthode de correction et des tolérances aux points de charge convenus. À l’inverse, un essai en usine ne peut pas reproduire toutes les conditions du site industriel. Distinguez les preuves issues de l’essai de réception en usine de celles de l’essai de réception sur site industriel.
Comparer le coût du cycle de vie et le risque fournisseur à périmètre équivalent
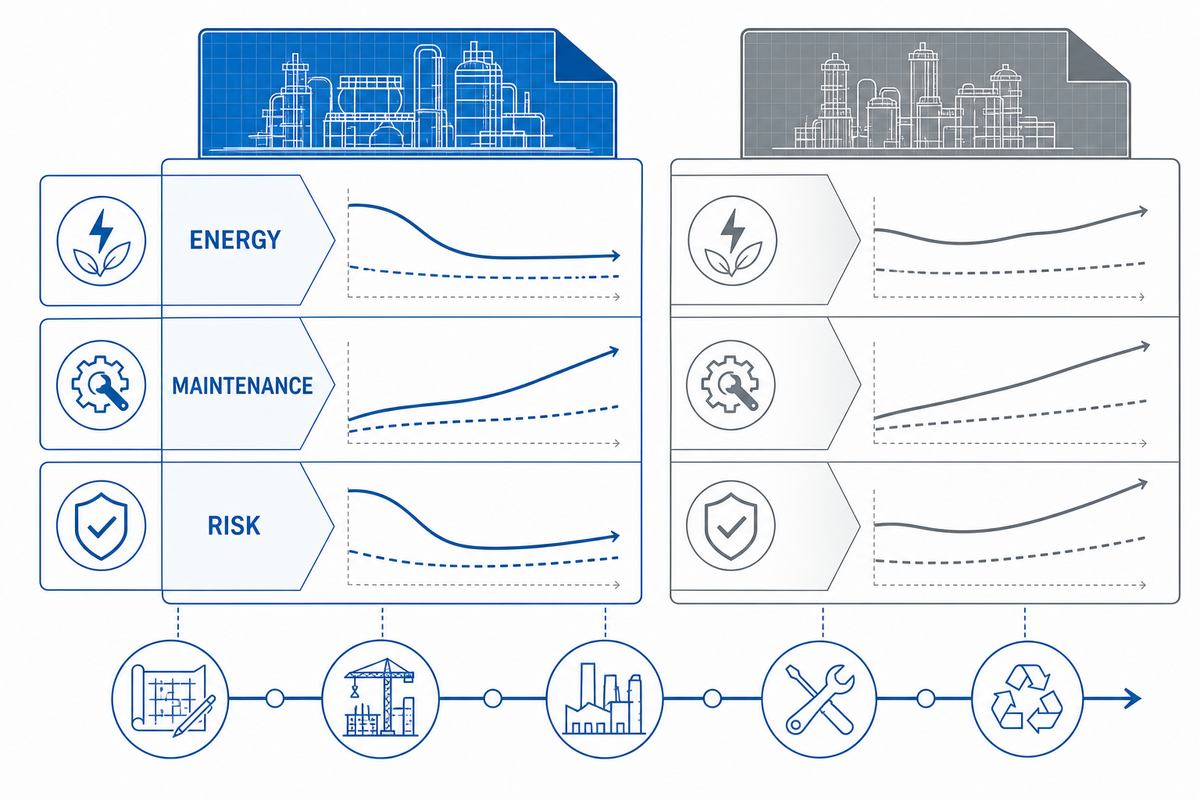
L’évaluation du coût d’un achat tient compte de nombreuses hypothèses au-delà du prix d’acquisition, notamment les frais d’exploitation, ceux liés spécifiquement à la continuité de l’approvisionnement, les tarifs fournis par l’acheteur, les heures de fonctionnement, les coûts de refroidissement et de maintenance, les consommables et pièces de rechange, les révisions majeures, les conséquences des arrêts, les frais de financement et le profil de service acheté.
Les consignes d’évaluation des systèmes d’air comprimé du ministère américain de l’Énergie fournissent un cadre général utile pour mesurer la puissance et le comportement en fonctionnement. Un service azote nécessite toutefois de définir ses propres limites d’approvisionnement en azote, la quantité d’azote stockée sur le site industriel, une garantie du fournisseur et une base convenue pour calculer le coût unitaire.
| Critère de la grille d’évaluation | Éléments à harmoniser | Question relative au risque |
|---|---|---|
| Périmètre des dépenses d’investissement | Ensemble compresseur de base, équipements auxiliaires, options, transport, installation, mise en service | Quel élément requis est exclu ? |
| Utilités | Puissance pour les mêmes cas, refroidissement, gaz de purge, air instrument, ventilation | Les charges du seul ensemble compresseur sont-elles confondues avec celles de tout le site industriel ? |
| Maintenance | Tâches courantes, consommables, périmètre des révisions majeures, main-d’œuvre, outils spéciaux | Les intervalles sont-ils garantis, recommandés ou estimés ? |
| Pièces de rechange et service | Pièces de rechange pour deux ans, pièces rotatives critiques, stock local, déplacement des techniciens, délais d’intervention | Que se passe-t-il si le parcours de service indiqué n’est pas disponible ? |
| Preuves | Calculs, références, plans, comptes rendus FAT/SAT, manuels, certificats | Un prix bas s’explique-t-il par un niveau de preuve moindre ? |
Ajoutez toujours à côté du coût une colonne indiquant le niveau de confiance des preuves. Une information manquante crée une incertitude, et non une valeur nulle. Les achats peuvent appliquer leur propre marge de risque ou décider d’arrêter le projet, mais ne doivent pas laisser l’absence de preuves ou une garantie incomplète donner à une offre une apparence d’efficacité.
La revue finale d’acceptation ou d’arrêt doit aussi respecter les principes de mesure et de suivi du profil de fonctionnement décrits dans les consignes d’évaluation des systèmes du ministère de l’Énergie.
Cadre de décision : 12 points pour accepter, demander des précisions ou arrêter
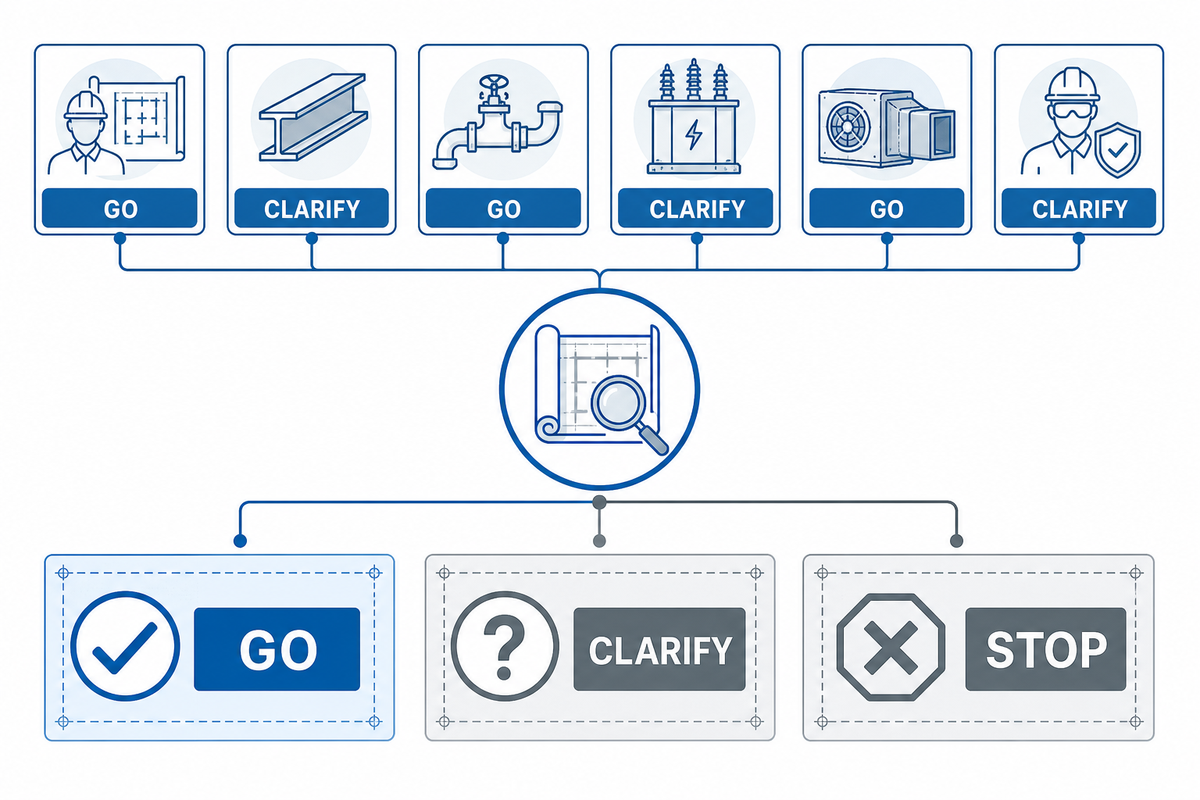
- Base de conception commune signée : conditions de référence, cas de fonctionnement, données du site industriel et limites de fourniture concordent.
- Débit garanti harmonisé : débit net livré, tolérance, base de référence et point de mesure sont tous définis.
- Limites de pression harmonisées : points d’aspiration et de livraison, pertes, valeurs de fonctionnement, de conception, d’alarme, de déclenchement et de décharge sont toutes spécifiées.
- Tableau des étages fourni : pour les cas minimal, normal et maximal, pression, température, refroidissement et puissance sont indiqués.
- Limite de contamination cartographiée : le périmètre et la méthode d’essai associés à l’affirmation « sans huile » ou de propreté sont définis.
- Voies de rejet attribuées : les fuites, évents, purges, décompressions et dispositifs de décharge ont des responsables.
- Scénario de commande accepté : fonctionnement à pleine charge, à faible charge et en situation perturbée, déclenchements, redémarrages et commande à distance sont définis.
- Interfaces clôturées : les utilités, l’installation, les zones dangereuses, la tuyauterie, le DCS, l’accès et la maintenance ont des responsables.
- Responsabilités liées aux codes convenues : les responsabilités du fournisseur et de l’acheteur concernant le périmètre du projet et les codes applicables sont définies.
- FAT et SAT convenus : conditions, instruments, tolérances, écarts, contre-essais et éléments à reporter sont précisés.
- Limites du cycle de vie harmonisées : énergie et refroidissement, maintenance, pièces de rechange et exclusions du contrat de service sont définis selon le même périmètre.
- Risque commercial accepté : garantie, calendrier, lacunes documentaires et probatoires, obligations d’intervention sont cadrés.
Arrêtez l’attribution si une offre repose sur des hypothèses de procédé incompatibles, laisse indéfinie une limite critique de pression ou d’évacuation, refuse de préciser la base d’une garantie ou ne propose aucun moyen crédible de prouver les performances achetées.
Pour les conditions d’arrêt liées à la sécurité, considérez les règles locales applicables comme une donnée du projet. La norme de l’OSHA sur les espaces confinés est un exemple de règle juridictionnelle pour évaluer le manque d’oxygène, et non un code de conception universel.
Foire aux questions
Quelles informations faut-il pour sélectionner un compresseur d’azote haute pression ?
Commencez par préciser la composition de l’azote, sa pureté et son point de rosée ; le débit net requis et ses conditions de référence ; les conditions minimales, normales et maximales à l’aspiration ; la pression de refoulement à une limite de batterie définie ; le cycle de service et la plage de variation ; les conditions ambiantes ; les utilités ; le classement de zone ; le périmètre de fourniture de l’ensemble compresseur ; et les critères de réception. Si ces données restent incertaines, reprenez la feuille de dimensionnement avant de considérer les offres des fournisseurs comme comparables.
Une pression de refoulement plus élevée exige-t-elle toujours davantage d’étages de compression ?
Il n’existe pas de règle universelle. Le nombre d’étages dépend du rapport de pression global, des conditions d’aspiration, des propriétés du gaz, des températures admissibles, du mode de refroidissement, de l’architecture du compresseur, du rendement, des conditions d’exploitation et des limites de conception du fournisseur. Demandez un tableau des pressions et températures à chaque étage pour les cas garantis, plutôt que de choisir une machine en fonction du seul nombre d’étages.
Comment vérifier qu’un compresseur d’azote est réellement sans huile ?
Définissez ce que signifie « sans huile », où la propreté est mesurée, la méthode d’essai et la limite de détection, ainsi que les cas couverts. Examinez ensuite les cylindres, les garnitures, les pièces d’écartement, le carter, le gaz de purge, les refroidisseurs, les séparateurs, les purges, les réservoirs et les filtres en aval. Un cylindre non lubrifié est une caractéristique de conception utile, mais ne prouve pas à lui seul que l’azote livré respecte les spécifications.
Que faut-il inclure dans un essai de réception en usine d’un compresseur d’azote ?
Convenez du fluide d’essai, des conditions d’entrée, des points de charge, de la méthode de correction, des instruments étalonnés, des tolérances, du temps de stabilisation et des règles de nouvel essai avant les essais. L’essai de réception en usine doit fournir des preuves concernant la construction, les commandes, les alarmes, les déclenchements, les contrôles d’étanchéité, les vibrations, les températures et les performances convenues. Consignez chaque substitution et intégrez les éléments dépendant du site dans un plan d’essais de réception sur site défini.
Comment comparer deux offres de compresseurs ?
Établissez une même base de conception et un même périmètre de fourniture pour les deux offres. Harmonisez les exclusions, les utilités, la puissance, le refroidissement, les consommables, la maintenance, le périmètre de la révision générale, les pièces de rechange, la mise en service, la documentation, l’essai de réception en usine, la garantie et les délais d’intervention. Ajoutez une colonne distincte sur le niveau de confiance des éléments probants et les risques non résolus. Un prix plus bas ne constitue pas une meilleure offre s’il repose sur des conditions d’aspiration moins contraignantes ou omet des éléments requis.
Transformer la liste de contrôle en spécification vérifiable
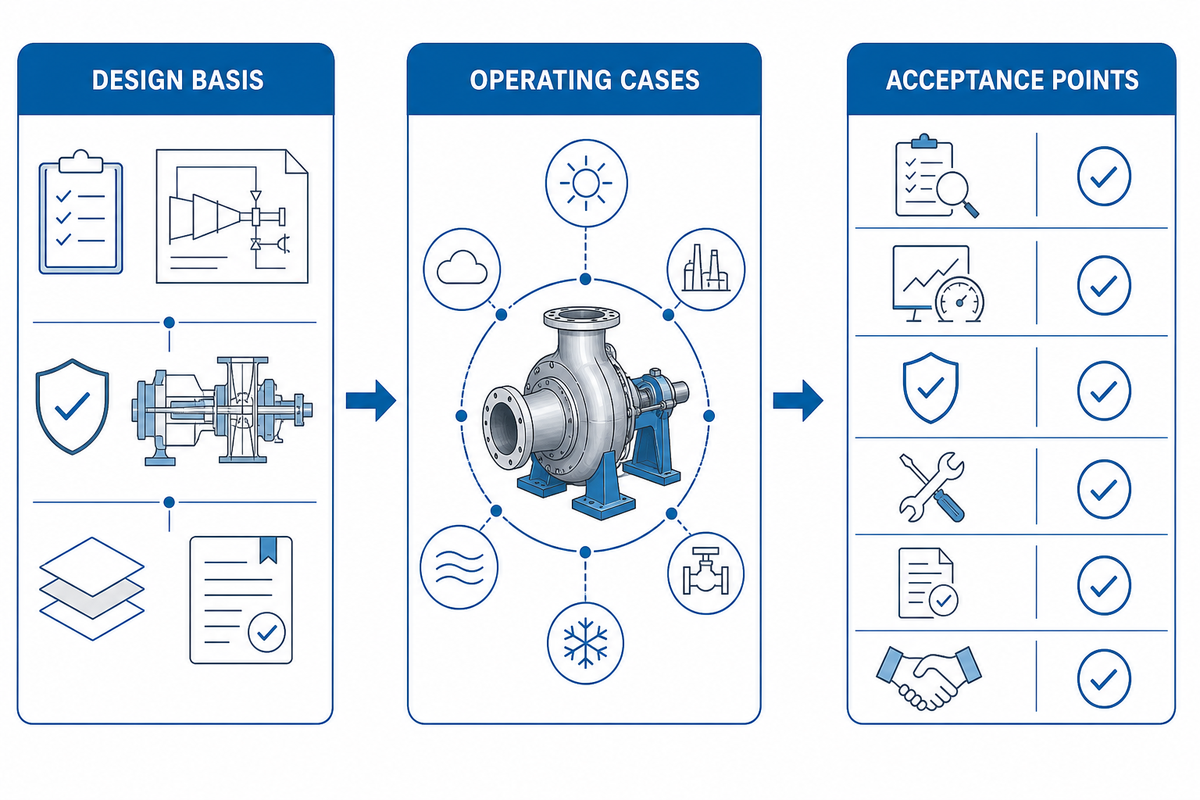
Envoyez à PanGeng votre fiche de base de conception, vos conditions d’exploitation, les interfaces du site industriel et les points de réception proposés. L’échange technique pourra alors porter sur l’ensemble compresseur adapté au service, plutôt que sur une désignation de catalogue.
Références et sources
- Manuel d’application Ariel
- Guide du Département de l’Énergie des États-Unis pour l’évaluation des systèmes d’air comprimé
- OSHA 29 CFR 1910.146
- EIGA Doc 194/24
- Informations sur la norme API 618
Note technique : cet article propose un cadre d’examen des achats et des offres. La conception finale des systèmes de protection contre la pression du compresseur, de la ventilation, du classement des zones dangereuses, des codes et des exigences de réception doit être définie par du personnel dûment qualifié pour le projet et la juridiction concernés.
// SYS-DOC : POURQUOI J’ÉCRIS CECI
[01] À propos de PanGeng
PanGeng est un fabricant de compresseurs de gaz industriels établi à Bengbu, dans l’Anhui, en Chine. Depuis 2009, nous nous consacrons à la conception, à la recherche et développement et à la fabrication de systèmes de compression de gaz sur mesure pour les secteurs pétrolier, chimique et énergétique, ainsi que pour les applications liées à l’hydrogène, à l’azote, au biogaz et à l’air industriel.
[02] Notre expertise
Nous rédigeons des guides sur les compresseurs à partir de notre expérience concrète en fabrication et en ingénierie. Ils couvrent notamment les compresseurs d’hydrogène, les compresseurs d’azote, les surpresseurs de gaz, les compresseurs d’air moyenne et haute pression, les systèmes d’injection d’azote dans les champs pétrolifères, les compresseurs de biogaz et les solutions de compression personnalisées OEM/ODM.
Notre équipe d’ingénierie accompagne les clients depuis l’analyse de leur application et le choix du compresseur jusqu’à la production, aux essais en usine, à la mise en service, aux pièces de rechange et au service après-vente.
[03] Pourquoi faire confiance à ce contenu
Les informations techniques de nos articles s’appuient sur l’expérience interne de PanGeng en matière de conception et de fabrication de compresseurs, sur les capacités actuelles de nos produits et sur l’assistance apportée à des projets de clients industriels sur les marchés mondiaux. Notre objectif est d’aider les acheteurs à comprendre les types de compresseurs, les plages de pression, les exigences liées aux gaz, les options de personnalisation et les coûts d’exploitation à long terme avant de prendre une décision d’achat.
PROFIL DE CONTACT
SOURCE FAISANT AUTORITÉ
NOM
Équipe d’ingénierie PanGeng
MARQUE
PanGeng
PAYS
Chine
MODÈLE
B2B / OEM & ODM
E-MAIL
pg20090705@163.com
TÉLÉPHONE
0552-4958225
SITE WEB
pgcompress.com
Related Posts
Tendance actuelle