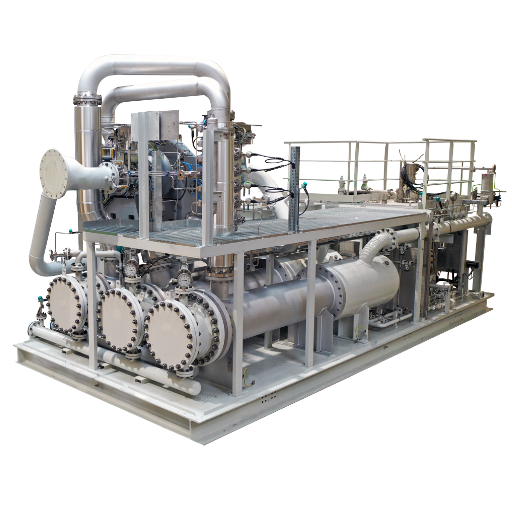
Contacter Pangeng

Guide de dimensionnement d’un compresseur d’azote : débit, pression, pureté et stockage tampon

Contents
show
Mis à jour en août 2026
Le dimensionnement d’un compresseur d’azote consiste à adapter le débit normalisé, la pression d’entrée, la pression de refoulement, la pureté, le cycle de service et le volume utile de stockage tampon à la source d’azote et au point d’utilisation réels. Utilisez cette démarche comme feuille de calcul technique avant demande de prix, puis faites confirmer par le fabricant ou le concepteur le nombre final d’étages, le type de compresseur, le code applicable au récipient sous pression, le réservoir du compresseur et les dispositifs de sécurité.
Il est rare qu’une seule plaque signalétique de catalogue suffise à dimensionner un ensemble compresseur d’azote. Une capacité catalogue, par exemple 300 Nm³/h, ne signifie pas la même chose selon la pression d’aspiration, la distance jusqu’au point de livraison, les appels de débit élevés et brefs, l’emplacement du sécheur ou les pertes de charge dues à une spécification d’azote de haute pureté à 99,999 %. Ce guide distingue donc cinq questions souvent confondues : quelle quantité d’azote faut-il, à quelle pression, avec quelle pureté, pendant combien de temps et avec quel volume de stockage pour répondre à la demande.
Les pages de compresseurs d’azote de PG Compressor indiquent une plage de 200-1200 Nm³/h, jusqu’à 50 MPa et jusqu’à 99,999 % de pureté. Ces chiffres servent de référence indicative pour une demande de prix auprès du fabricant, et non de règle universelle de dimensionnement. Le choix final des machines dépend des conditions réelles du site industriel, des commandes, de la source d’azote et des critères d’essai de réception.
Caractéristiques en bref
| Principales données de dimensionnement | Débit normal, conditions de référence, température réelle à l’aspiration, pression d’entrée, pression de refoulement, pureté, point de rosée, profil de demande et temps de rétablissement du stockage tampon |
| Unités de débit à préciser | Nm³/h, SCFM, sccm ou m³/h réel à l’entrée ; chaque valeur doit préciser sa température et sa pression de référence |
| Limite de pression | Dimensionnez selon la pression requise au point d’utilisation, après prise en compte des pertes dans les vannes, sécheurs, filtres, tuyauteries, détendeurs et à l’emplacement du réservoir |
| Plage indicative de PG | Plage publiée pour les compresseurs d’azote : 200-1200 Nm³/h, jusqu’à 50 MPa et jusqu’à 99,999 % de pureté |
| Limite de sécurité | L’azote peut déplacer l’oxygène ; l’OSHA définit une atmosphère déficiente en oxygène comme contenant moins de 19,5 % d’oxygène en volume |
Données à réunir avant de dimensionner un compresseur d’azote
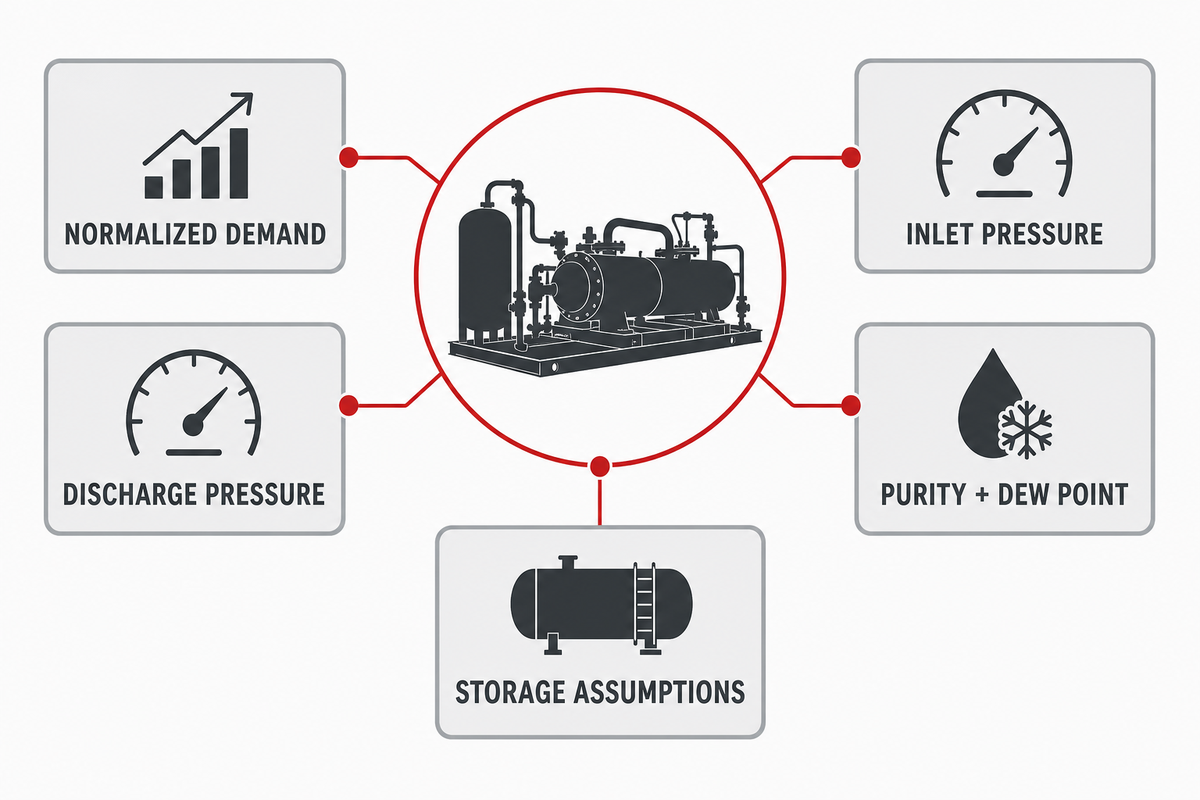
Avant de demander à un fournisseur de dimensionner un compresseur d’azote, réunissez les données sur la demande d’azote, la base de référence du débit, la pression d’entrée, la pression de refoulement, la pureté de l’azote, le point de rosée, le profil de demande et les hypothèses de stockage. Sans ces données, le fournisseur devra faire des suppositions, qui peuvent entraîner un surdimensionnement, des cycles courts, une puissance élevée ou un ensemble incapable de maintenir la pression en période de pointe.
Commencez le dimensionnement par un dossier de données succinct à joindre à la demande de prix. Il doit décrire la source d’azote, le procédé qui consomme le gaz et la plage de pression disponible au point d’utilisation réel. Un générateur d’azote PSA, un système à membrane, une alimentation en azote en vrac ou une conduite de stockage existante à basse pression peuvent tous alimenter un surpresseur, mais chacun produit un profil de pression d’aspiration différent. Un compresseur choisi pour une pression d’entrée stable peut ne pas donner les résultats attendus si la pression réelle varie pendant la régénération, le remplissage par lots ou les manœuvres des vannes en aval.
Cette feuille de calcul adopte volontairement une approche prudente. Elle ne remplace ni l’examen local des récipients sous pression, ni l’examen du code NFPA applicable aux gaz comprimés, ni les exigences de la CGA ou les normes de performance des compresseurs ASME, et ne constitue pas une norme de sécurité. Elle vise à éviter que les acheteurs envoient une demande de prix limitée à « besoin d’un compresseur d’azote, 300 Nm³/h, 30 bar ». Cette seule phrase ne précise ni les conditions de référence, ni le débit réel à l’aspiration, ni la pureté visée, ni le rétablissement du stockage, ni les pertes de pression, alors que ces données déterminent si un compresseur à vis, alternatif, à membrane, centrifuge ou un surpresseur convient à l’application.
Exprimez toutes les pressions selon le même système avant de les comparer. Une valeur de 145 livres par pouce carré, 10 barg ou 1 MPa peut désigner des plages de pression à peu près comparables, mais le fournisseur doit savoir s’il s’agit d’une pression relative ou absolue. La même rigueur s’applique à une couverture de 5-10 psig, à un temps de rétablissement du réservoir de 30-60 minutes ou à un service de remplissage par lots à haute pression.
- Normalisez le débit : indiquez Nm³/h, SCFM ou sccm avec la température et la pression de référence, puis précisez les conditions réelles à l’aspiration.
- Définissez les besoins en pression : consignez les pressions d’aspiration minimale et maximale, la pression de refoulement visée et la pression requise au point d’utilisation.
- Fixez les critères de qualité : précisez la pureté, le point de rosée, la tolérance à l’entraînement d’huile, les particules et la nécessité d’un ensemble compresseur sans huile.
- Décrivez le profil de demande : distinguez la charge continue, les pointes de débit, la purge, les fuites, la veille, le remplissage par lots et le rétablissement du réservoir.
- Validez les limites de fourniture de l’ensemble : demandez au fabricant de vérifier le type de compresseur, le nombre d’étages, le refroidissement, les commandes, la pression nominale du récipient et les essais de réception.
Ces cinq étapes permettent à l’acheteur d’échanger sur des bases techniques pertinentes pour les équipements faisant l’objet de la demande de prix, plutôt que de comparer des références de catalogue incompatibles. Les équipes d’exploitation, de maintenance, des services généraux et des achats peuvent ainsi consulter les hypothèses qui sous-tendent les valeurs de capacité et de puissance du compresseur.
| Donnée | Importance | Exemple à transmettre | Responsable de validation |
|---|---|---|---|
| Débit normal | Détermine la capacité de base du compresseur avant prise en compte des pointes et des besoins de rétablissement. | 260 Nm³/h dans les conditions normales indiquées | Responsable du procédé et fournisseur |
| Conditions de référence | Évite de mélanger les unités de débit normal, standard et réel. | 0 C et 101325 Pa, ou base standard propre au site | Ingénierie |
| Plage de pression d’aspiration | Détermine le rapport de pression, le volume réel à l’entrée, le nombre d’étages et la plage de modulation. | 8,0-10,5 barg depuis la conduite du générateur | Services généraux et fournisseur |
| Pression de refoulement | Doit couvrir la pression requise au point d’utilisation après pertes, et pas seulement la pression en sortie du compresseur. | 35 barg à l’entrée de la machine, après le sécheur et le détendeur | Ingénierie des procédés |
| Pureté et point de rosée | Détermine les besoins du générateur et du traitement, l’exigence d’absence d’huile et les pertes de pression. | 99,99 % N2, sans huile, limite de point de rosée précisée | Responsable qualité ou du procédé |
| Profil de demande | Distingue la charge moyenne des pointes de débit, des purges, du remplissage des bouteilles et des besoins de rétablissement. | 260 Nm³/h en continu, plus une purge de 60 Nm³ sur 12 minutes | Exploitation |
| Plage du stockage tampon | Permet de déterminer si un réservoir peut couvrir les appels de courte durée sans augmenter la taille du compresseur. | Réservoir passant de 30 barg à 20 barg minimum, avec rétablissement en 20 minutes | Ingénierie et sécurité |
Débit : convertir la demande en capacité adaptée pour le compresseur d’azote
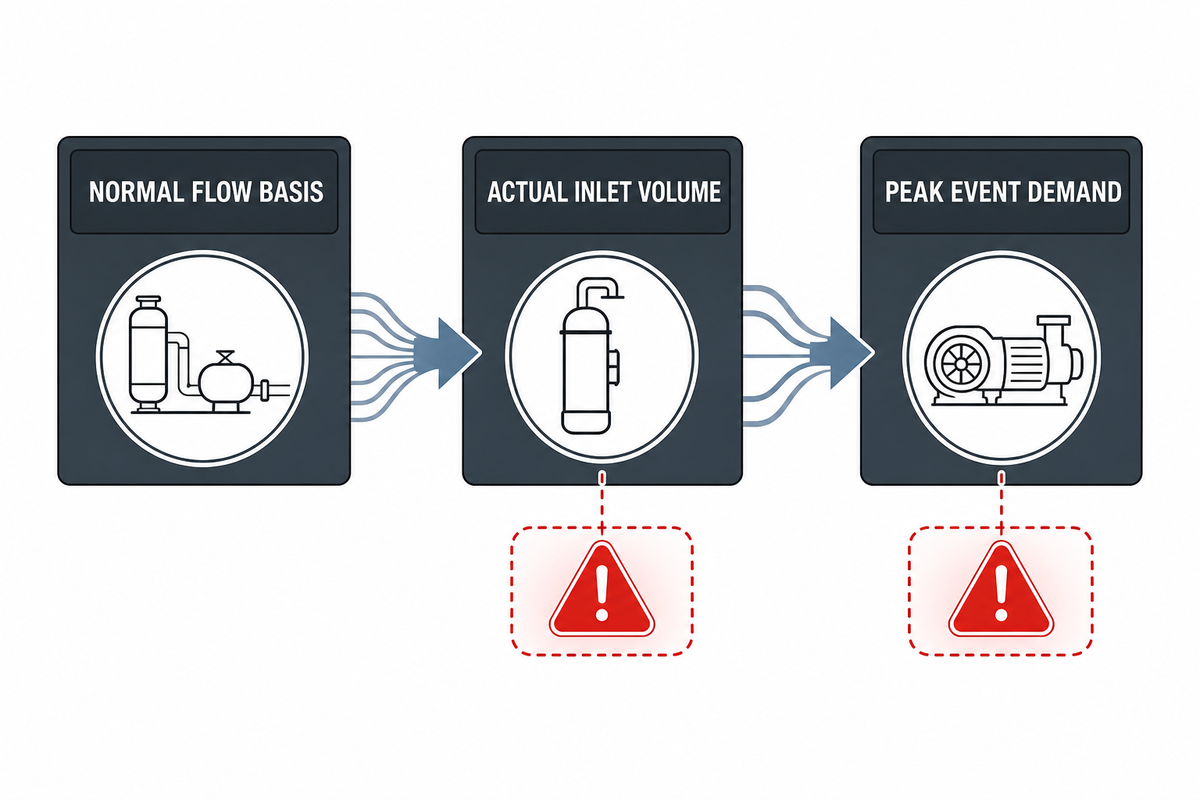
Le débit d’azote requis se détermine en convertissant la consommation du procédé sur une base de référence commune, puis en ajoutant les besoins liés aux purges, aux fuites, aux pointes de débit et au rétablissement du stockage. Utilisez le débit normal ou standard pour les comparaisons, mais vérifiez le volume réel à l’entrée : le compresseur aspire un gaz à sa température et à sa pression réelles, et non dans les conditions idéales d’un catalogue.
Les confusions sur le débit sont le moyen le plus rapide de mal définir la capacité d’un compresseur. Nm³/h, SCFM, sccm et m³/h réel ne sont pas interchangeables sans préciser la base de température et de pression. Les recommandations du NIST sur la conversion des débits de gaz indiquent que les valeurs volumiques standard dépendent des hypothèses de référence ; même le sccm peut correspondre à différentes hypothèses de température. Pour une demande de prix, « 300 » ne suffit pas à définir un débit : il faut indiquer 300 dans quelle unité, selon quelles conditions de référence et à quelle pression et température d’aspiration dans le compresseur.
Ne reprenez pas un tableau de dimensionnement pour compresseur d’air sans vérifier la base de calcul du gaz. Le débit en pieds cubes standard par minute correspond à une condition standard, tandis que le débit réel à l’entrée du compresseur varie selon la pression atmosphérique, la température et la pression d’aspiration. Si l’équipe du site industriel consigne les mesures de débit en pieds cubes ou en livres par pouce carré, convertissez ces valeurs avant de les comparer à des Nm³/h, barg ou MPa.
Les raccourcis de dimensionnement des compresseurs d’air doivent aussi être vérifiés dans ce contexte. Une équipe de site industriel peut savoir dimensionner un compresseur d’air pour l’air industriel, les outils pneumatiques, leurs besoins en CFM ou l’alimentation en air d’un atelier. Mais ce calcul ne s’applique pas directement au dimensionnement des équipements de compression d’azote. Le débit d’air, son traitement et les solutions de compression d’air aident les équipes à choisir le bon compresseur d’air pour les services généraux du site ; pour l’azote, il faut aussi prendre en compte la pureté, le débit du générateur, le point de rosée, le rétablissement du stockage et le risque de déplacement de l’oxygène avant de choisir la bonne taille.
Le même principe s’applique au choix du type de compresseur. Les catalogues de compresseurs d’air à vis rotative peuvent servir de référence pour un usage avec de l’air, mais le compresseur adapté à vos besoins en azote dépend de la source de gaz, de la pression d’aspiration, de la pression de refoulement, du cycle de service et de la pureté. Les systèmes PSA et à membrane sont des types courants de générateurs d’azote ; ceux à membrane séparent l’azote de l’air comprimé à l’aide de membranes semi-perméables. Les pertes de pression du générateur et la pureté en sortie doivent donc figurer dans la demande de prix. Une étude de cas fournisseur n’est utile que si elle précise les données de service, et pas seulement le nom du modèle.
Commencez par les besoins du procédé qui ne peuvent être interrompus. Ajoutez ensuite les consommations qui n’apparaissent que pendant une période de travail : gaz de purge, fuites, essais de pression, soufflage lors d’un changement d’outil, appoint de bouteilles ou rétablissement du réservoir après un prélèvement par lots. Si un système de production d’azote alimente le compresseur, vérifiez aussi que le générateur peut fournir le débit requis avec la pureté voulue pendant le rétablissement du réservoir. Un petit générateur d’azote associé à un grand surpresseur peut tout de même manquer de débit à l’aspiration si le générateur ne peut pas maintenir le débit normal.
Note technique
Une ligne de débit utile pour une demande de prix peut être formulée ainsi : « demande continue de 260 Nm³/h, indiquée à 0 C et 101325 Pa ; gaz réel à l’aspiration à 25 C ; pression d’entrée de 8-10,5 barg ; événement de purge de 60 Nm³ sur 12 minutes ; rétablissement du réservoir en 20 minutes ». Ces données permettent au fournisseur de calculer la capacité du compresseur et de vérifier le débit, la puissance du compresseur, le refroidissement et les commandes.
Ne comparez pas les capacités des compresseurs avant d’avoir indiqué sur une même feuille la base de calcul du débit, la pression d’aspiration, la pression de livraison, la limite de pureté et le temps de rétablissement du réservoir.
Comment déterminer le débit d’azote requis pour une application donnée ?
Pour une application continue, le débit correspond au volume d’azote nécessaire pour maintenir la production, auquel s’ajoute une marge validée par le fournisseur. Pour une application intermittente, la pointe de débit et sa durée comptent davantage que la moyenne horaire. Une ligne de découpe laser peut nécessiter une pression stable pendant de courtes découpes, tandis qu’un système de couverture peut demander un débit faible mais fiable pendant de longues périodes. Le remplissage de bouteilles peut nécessiter une pression élevée et un rétablissement par lots plutôt qu’un débit continu.
Un exemple illustratif permet de comprendre le raisonnement. Supposons qu’un procédé consomme 260 Nm³/h en continu et nécessite une purge de 60 Nm³ une fois par heure. Rapportée à l’heure, la purge ne représente que 60 Nm³/h. Toutefois, si le site industriel veut rétablir ce volume de purge en 20 minutes, le besoin de rétablissement équivaut à 180 Nm³/h pendant cette période. La capacité finale du compresseur n’est pas automatiquement de 440 Nm³/h : le réservoir, l’alimentation à l’aspiration, les commandes et la plage de pression admissible comptent aussi. Cet exemple montre toutefois pourquoi le débit moyen seul ne suffit pas à déterminer la bonne taille de compresseur.
Pression : dimensionner selon la pression d’aspiration, la pression de refoulement, le nombre d’étages et les pertes de livraison
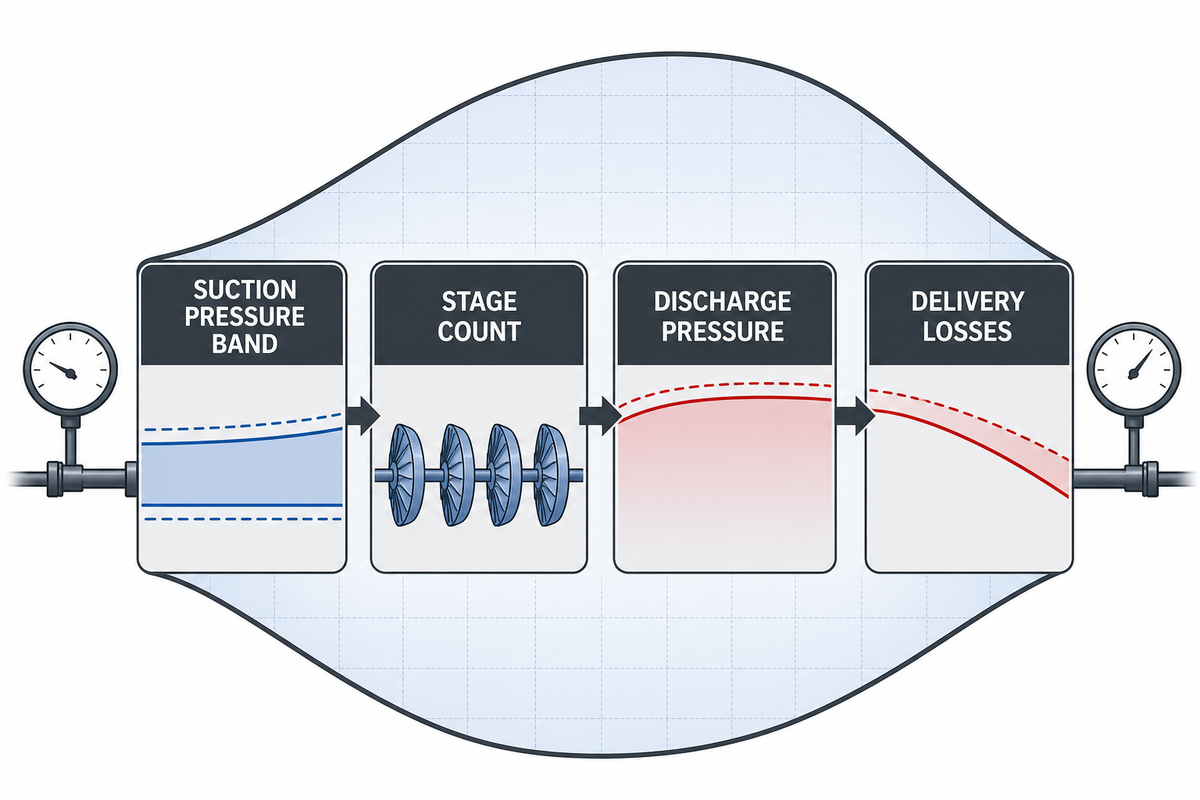
La pression requise correspond à la pression livrée au procédé, et pas seulement à la pression nominale de refoulement du compresseur. Faites le calcul entre la pression d’aspiration minimale et la pression requise au point d’utilisation, après prise en compte des sécheurs, filtres, vannes, détendeurs, tuyauteries, emplacement du réservoir et pertes de pression prévues. Vérifiez ensuite la plage de fonctionnement de la technologie et le nombre d’étages.
Le dimensionnement en pression commence à l’entrée. Un surpresseur qui élève la pression d’azote d’une conduite de générateur n’a pas le même service qu’un compresseur alimenté par un stockage à basse pression ou par un détendeur relié à une alimentation en vrac. La pression d’aspiration minimale détermine le rapport de pression dans le cas le plus défavorable, tandis que sa valeur maximale influe sur les limites mécaniques et les commandes. Si vous dimensionnez le compresseur uniquement à partir d’une valeur nominale d’entrée, la machine peut convenir dans de bonnes conditions et devenir instable lorsque le générateur d’azote en amont est en régénération ou que le site industriel consomme un débit de pointe.
La compression doit aussi mettre le système sous pression à un rythme acceptable pour le procédé. Une mise sous pression rapide peut entraîner de la chaleur, solliciter les vannes, augmenter l’énergie cinétique du gaz en mouvement et l’énergie potentielle de la pression stockée. Les essais de pression et le remplissage des bouteilles nécessitent donc une montée en pression contrôlée, et pas uniquement une valeur finale. C’est pourquoi le choix d’un compresseur alternatif, d’un compresseur à vis ou d’un surpresseur doit être vérifié au regard du profil réel de pression.
La norme ASME PTC 10-2022 évalue les performances thermodynamiques des compresseurs à partir des propriétés du gaz connues ou mesurables, des conditions spécifiées, de la quantité de gaz livrée, de l’élévation de pression, de la puissance à l’arbre, du rendement, du point de pompage et du point de blocage. C’est important, car le dimensionnement d’un compresseur ne se résume pas à « plus de psi ». Les compresseurs centrifuges sont soumis aux limites de pompage et de blocage ; les compresseurs alternatifs nécessitent de vérifier le nombre d’étages et la charge de la tige ; les ensembles à vis et les surpresseurs ont leurs propres limites de modulation, de température, d’huile ou d’étanchéité. Le bon choix doit couvrir toute la plage réelle entre l’entrée et le refoulement.
Les pertes de livraison doivent faire l’objet d’une ligne distincte dans la demande de prix. La documentation du calculateur de dimensionnement de tuyauterie de l’ORNL prend en compte les pertes de pression dans le dimensionnement des tuyauteries ; des conduites sous-dimensionnées peuvent réduire la pression disponible aux équipements utilisateurs. Le même principe s’applique aux filtres, sécheurs, refroidisseurs finaux, clapets anti-retour, détendeurs, longues conduites de distribution et à l’emplacement du réservoir. Si le procédé exige 30 barg à l’entrée de la machine, l’ensemble compresseur peut devoir refouler à une pression supérieure à 30 barg pour maintenir cette pression pendant le débit. Pour les applications à très haute pression, examinez les modèles de surpresseurs d’azote haute pression seulement après avoir défini les plages de pression d’aspiration et d’utilisation.
Alimentation à basse pression avec surpresseur
- L’alimentation provient généralement d’un générateur d’azote, d’une source en vrac ou d’une conduite de stockage.
- La pression d’entrée dans le cas le plus défavorable détermine le rapport de pression et le volume réel à l’entrée.
- Convient pour porter l’azote disponible à une pression finale plus élevée.
- Nécessite une protection contre le manque d’alimentation en amont et les variations de pression.
Ensemble compresseur intégré
- Peut intégrer la compression, le refroidissement, le traitement, les commandes et la gestion du réservoir.
- Peut être spécifié en fonction d’un profil de service complet et d’un essai de réception.
- Utile lorsque les services du site industriel, la pureté et la pression de refoulement sont liés.
- Les limites de fourniture doivent être clairement définies afin d’éviter toute incompatibilité entre le générateur, le compresseur et le stockage.
Quelle pression me faut-il ?
Demandez quelle pression le procédé requiert réellement au point d’utilisation. Remontez ensuite le système. Si un détendeur, un sécheur, un ensemble de filtres, une longue tuyauterie ou l’emplacement du réservoir entraîne une perte de pression, tenez-en compte avant de choisir la pression de refoulement. Utilisez la pression absolue pour les calculs de rapport de pression et indiquez les unités psig, barg, MPa ou livres par pouce carré de façon cohérente dans la demande de prix.
Pureté, point de rosée, entraînement d’huile et risque de manque d’oxygène
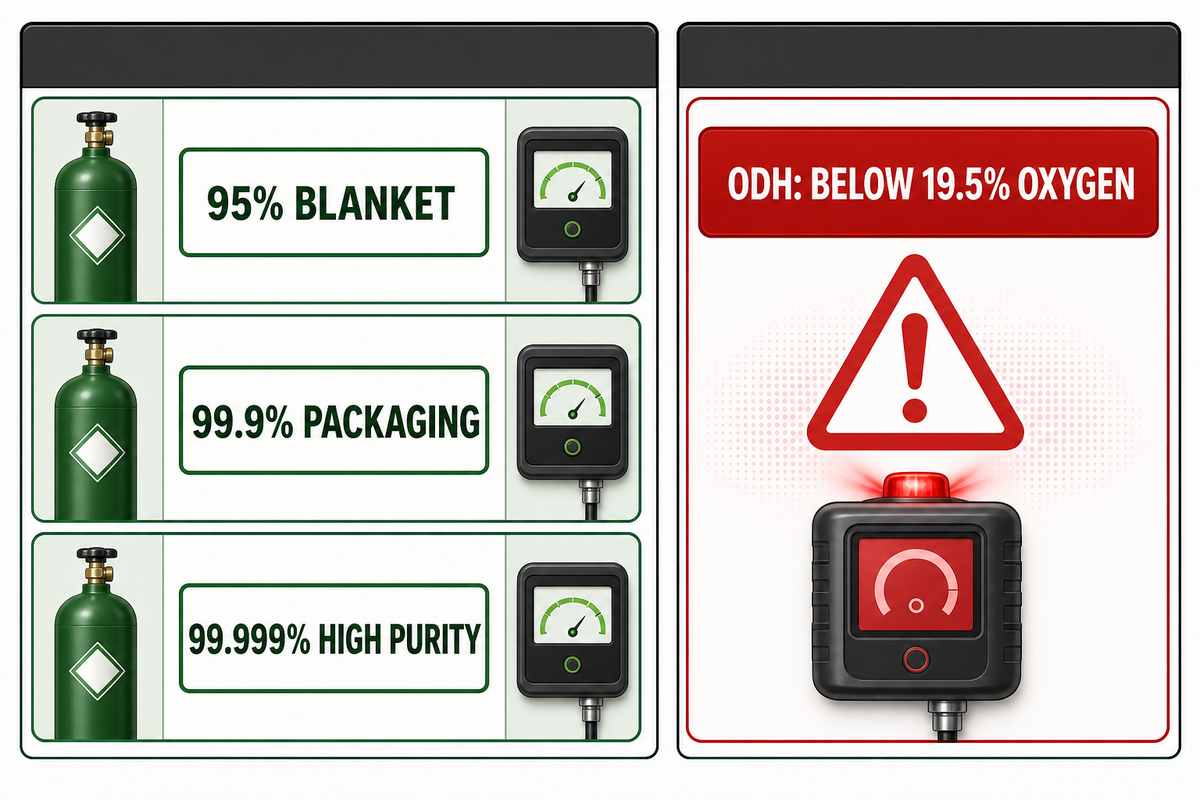
La pureté de l’azote ne détermine pas directement la cylindrée du compresseur, mais elle modifie le système qui l’entoure. Une pureté plus élevée peut nécessiter des réglages différents du générateur, une filtration, un séchage, une compression sans huile, des choix de joints, une logique de purge et un examen de sécurité adaptés. Considérez également tout rejet d’azote comme un risque de déplacement de l’oxygène, en particulier dans les locaux, fosses, conteneurs ou espaces mal ventilés.
Des objectifs de pureté tels qu’une couverture à l’azote à 95 %, un flux d’emballage à 99,9 % et une application à l’azote de haute pureté à 99,999 % peuvent nécessiter des équipements très différents en amont et en aval. AirBestPractices indique que la pureté de l’azote doit être définie selon les besoins de l’application, plutôt que de supposer que la pureté la plus élevée est toujours préférable. Une pureté accrue peut réduire le débit du générateur, augmenter les besoins en air comprimé, ajouter des pertes de pression ou imposer un contrôle plus strict de la contamination. C’est pourquoi la pureté doit figurer dans le dossier de dimensionnement du compresseur, même si elle ne correspond pas au débit.
La production d’azote modifie également la charge des services généraux environnants. L’adsorption modulée en pression utilise un matériau adsorbant, tandis que les systèmes à membrane séparent l’azote du flux d’air comprimé au moyen d’une membrane semi-perméable. Aucun des deux systèmes ne doit être confondu avec une alimentation en azote liquide, ni avec un générateur électrique capable de produire un débit indépendamment des systèmes d’air comprimé. Pour optimiser l’énergie, un site industriel doit adapter la pureté à la limite d’oxygène, au risque pour le produit et au retour sur investissement réels, plutôt que de spécifier systématiquement la pureté la plus élevée.
L’exigence d’une compression sans huile doit aussi être décidée tôt. Lorsque le gaz est utilisé pour la découpe laser, l’emballage alimentaire, l’électronique, la couverture pharmaceutique, l’azote de haute pureté ou tout procédé qui ne tolère pas l’huile de compresseur, spécifiez une compression sans huile ou définissez la filtration en aval et la limite d’acceptation. Si une machine lubrifiée à l’huile est acceptable, indiquez-le explicitement et demandez au fournisseur de préciser les filtres, le charbon actif, les intervalles de maintenance et les garanties concernant l’entraînement d’huile. Ne supposez pas que l’azote reste propre après compression.
L’examen de sécurité est indispensable. L’OSHA définit une atmosphère déficiente en oxygène comme une atmosphère contenant moins de 19,5 % d’oxygène en volume. L’azote est inerte dans de nombreuses applications industrielles, mais cette propriété le rend dangereux lorsqu’il déplace l’air respirable. Toute demande de dimensionnement prévoyant un rejet intérieur, une évacuation de purge, des soupapes de décharge, le remplissage de bouteilles ou la dépressurisation du réservoir doit entraîner un examen de la ventilation, de la détection de gaz, des espaces confinés et des interventions d’urgence par l’équipe de sécurité du site industriel.
Pureté de l’azote : de quel niveau ai-je besoin et pourquoi est-ce important ?
Choisissez une pureté qui protège le produit ou le procédé, avec une marge documentée. Une pureté insuffisante peut nuire à la qualité ; une pureté excessive peut augmenter les coûts énergétiques, réduire le débit du générateur d’azote ou imposer des systèmes d’air comprimé en amont plus importants. Pour les compresseurs alimentés par un générateur, comparez les options de générateur d’azote PSA ou à membrane avant de fixer la capacité finale du compresseur : la technologie du générateur peut influer sur le débit disponible, la pureté et la pression.
Stockage tampon : faut-il choisir un compresseur plus grand ou un réservoir ?
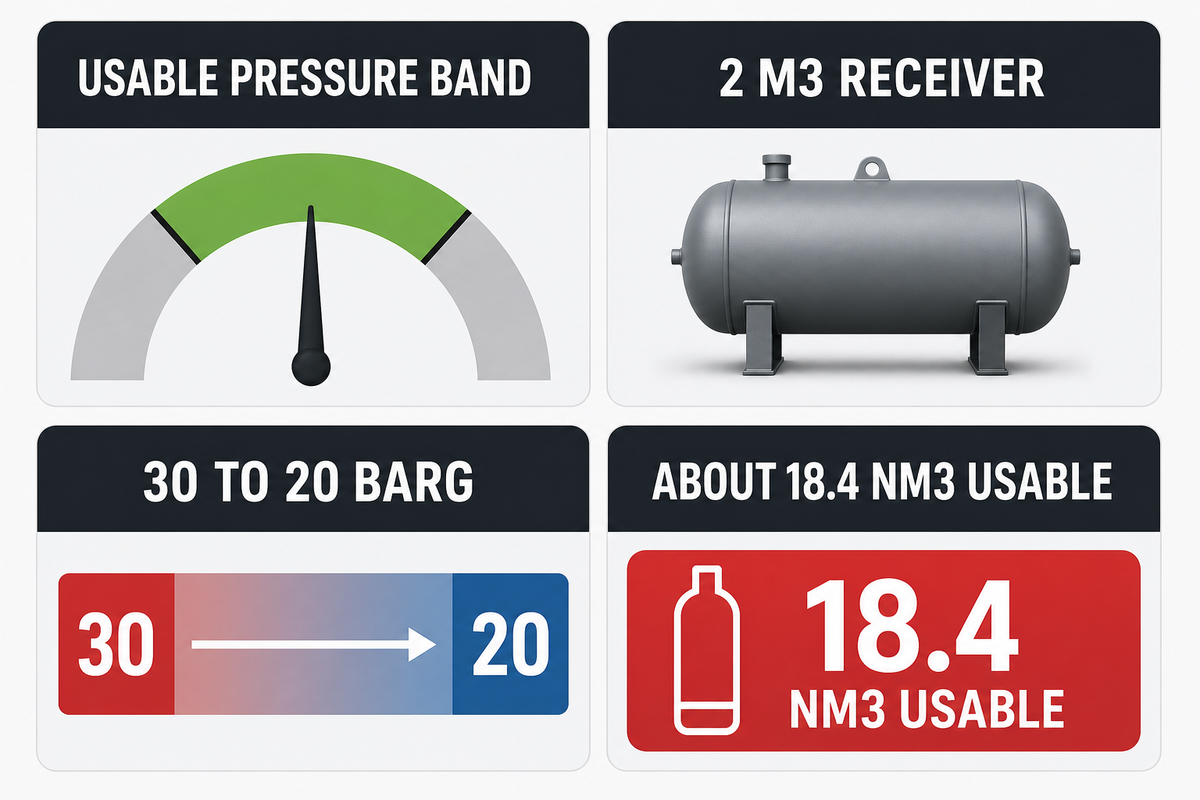
Le stockage peut couvrir de brèves pointes de demande, mais il ne compense pas une capacité moyenne insuffisante du compresseur. Dimensionnez le volume tampon utilisable à partir de la plage de pression comprise entre la pression maximale du réservoir et la pression minimale du procédé, puis vérifiez à quelle vitesse le compresseur peut rétablir ce volume pendant que le procédé continue de consommer du gaz.
Le dimensionnement d’un réservoir se résume souvent à « ajouter une cuve plus grande », mais le procédé ne peut pas utiliser tout son volume géométrique. Le volume utile correspond au gaz libéré entre la pression haute et la pression minimale qui satisfait encore les exigences du procédé. À 30 barg, un réservoir dont le soutirage doit s’arrêter à 20 barg offre une plage utile bien plus réduite qu’un réservoir qui peut se vider jusqu’à 10 barg. Lorsque la machine en aval a besoin d’une pression d’aspiration stable, la pression minimale peut dépendre des exigences de qualité, du temps de cycle ou du comportement des vannes, plutôt que de la pression nominale mécanique du réservoir.
À titre d’illustration uniquement, considérons un réservoir de 2 m3 fonctionnant entre 30 barg et 20 barg à environ 20 C. En pression absolue, cela correspond à un écart de pression d’environ 10 bar. Pour des conditions de référence normales de 0 C et 1,013 bar, le volume de gaz utilisable est approximativement de 2 x 10 / 1,013 x 273 / 293, soit environ 18,4 Nm3, avant prise en compte des pertes au niveau du régulateur, des tuyauteries, du sécheur et de la régulation. Cet exemple respecte les mêmes principes de référence que la référence du NIST sur les conversions de pression et de débit de gaz. Si l’application consomme 60 Nm3 en peu de temps, ce réservoir ne peut pas couvrir à lui seul toute la demande. Il faut alors modifier le volume du réservoir, la plage de pression, la capacité de récupération du compresseur ou les exigences du procédé.
Limites applicables aux récipients sous pression
Le choix du réservoir doit être vérifié au regard du code applicable aux récipients sous pression, des dispositifs de protection contre les surpressions, des règles d’inspection, de la surépaisseur de corrosion, de la vidange, de l’emplacement et des normes de sécurité du site industriel. Cet article présente les principes de dimensionnement avant demande de prix ; il ne constitue ni une certification réglementaire ni une conception finale du récipient.
L’emplacement du réservoir change la réponse. Un stockage en amont peut stabiliser l’aspiration du compresseur, sans nécessairement protéger le procédé après un sécheur ou un régulateur. Un stockage en aval peut protéger une machine, mais soumettre le réservoir à des exigences plus strictes de pureté, de point de rosée après séchage ou de fonctionnement sans huile. Lorsque les équipements de traitement entraînent une perte de pression, définissez les limites haute et basse de la plage du réservoir du même côté de la chaîne de traitement que l’exigence du procédé.
| Question | Si oui | Si non |
|---|---|---|
| La demande moyenne en azote est-elle inférieure à la capacité du compresseur ? | Un réservoir peut couvrir de brèves pointes. | Un compresseur plus puissant ou une capacité de compression supplémentaire est probablement nécessaire. |
| La plage de pression utile est-elle suffisamment grande ? | Calculez le volume soutiré et le temps de récupération. | Augmentez la pression du réservoir ou son volume, ou réduisez la pression minimale si le procédé le permet. |
| Le compresseur peut-il récupérer pendant que la production se poursuit ? | Vérifiez le cycle de service et la charge du moteur. | Les pointes de demande entraîneront toujours des arrêts ou une baisse de pression. |
| Le réservoir est-il installé à l’endroit où il protège la charge ? | Vérifiez les pertes en aval et la régulation. | Le stockage risque de stabiliser la mauvaise partie du système. |
Dimensionnement selon l’application : découpe laser, inertage, remplissage de bouteilles, essais et conditionnement
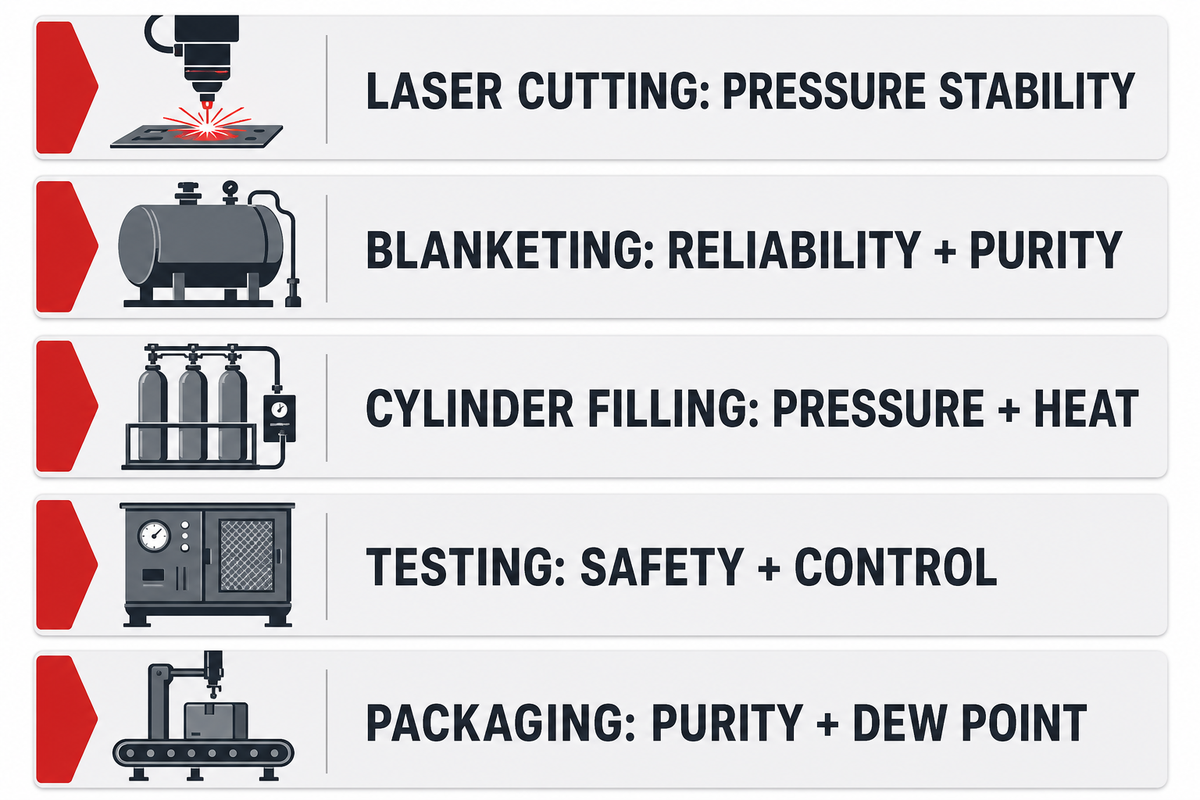
Les applications de l’azote ne présentent pas toutes les mêmes risques de défaillance. La découpe laser est souvent sensible à la stabilité de la pression ; l’inertage, à la fiabilité et à la pureté ; le remplissage de bouteilles, à la pression et à la chaleur ; les essais de pression, à la sécurité et à la régulation ; et le conditionnement, à la pureté, à l’huile et au point de rosée. Dimensionnez le compresseur en fonction du facteur déterminant.
Un calcul de dimensionnement n’est utile qu’une fois l’application clairement définie. Pour la découpe laser, la chute de pression pendant une forte consommation de gaz d’assistance peut compter davantage que la consommation quotidienne moyenne. Pour l’inertage de cuves, le débit peut être modeste, mais la continuité de l’alimentation en azote, sa pureté et la stabilité à basse pression peuvent déterminer la disponibilité. Pour le remplissage de bouteilles, la pression finale, le profil de remplissage, le refroidissement et les soupapes de sécurité déterminent les spécifications du compresseur, tandis que les limites de déficit en oxygène définies par l’OSHA rappellent la nécessité d’examiner l’évacuation des gaz et les espaces confinés. Pour le conditionnement, la pureté et la qualité de l’air comprimé influent sur la capacité du système de production d’azote à alimenter le compresseur sans contaminer le gaz en contact avec le produit.
| Type d’application | Facteur déterminant pour le dimensionnement | Informations à documenter | Risque courant |
|---|---|---|---|
| Découpe laser | Débit de pointe et stabilité de la pression | Pression du gaz de coupe, durée des pointes, utilisation des buses, plage de pression du réservoir | Dimensionnement fondé sur le débit moyen, avec risque de chute de pression pendant la découpe |
| Inertage de cuve | Fiabilité, pureté et régulation à basse pression | Pression d’inertage, évacuation, débit d’appoint, teneur en oxygène visée | Pression surdimensionnée alors que le vrai problème est l’instabilité de la régulation |
| Remplissage de bouteilles | Pression finale, débit de remplissage, chaleur et récupération entre les lots | Pression nominale des bouteilles, valeur cible en psig ou MPa, plan de stockage en cascade, durée de remplissage | Oubli de la hausse de température et des exigences relatives aux dispositifs de sécurité |
| Essais de pression | Mise sous pression contrôlée et marge de sécurité | Pression d’essai, vitesse de montée en pression, durée de maintien, volume isolé | Assimilation d’un essai à un débit de production normal |
| Conditionnement alimentaire | Pureté, gaz sans huile, point de rosée et hygiène | Pureté de l’azote, tolérance à l’huile, sécheur, filtration, exigences d’audit | Oubli que la qualité de l’air influe sur celle de l’azote |
| Surpresseur alimenté par un générateur d’azote | Pression d’aspiration disponible et débit en sortie du générateur | Débit du générateur, consigne de pureté, évolution de la pression d’aspiration, limite d’aspiration du surpresseur | Alimentation insuffisante du surpresseur lorsque le débit du générateur diminue à une pureté plus élevée |
| Injection d’azote dans les champs pétrolifères | Débit continu, pression de refoulement élevée et refroidissement | Pression d’injection, profil de débit, température ambiante, puissance disponible | Sous-estimation de la charge thermique, de la puissance moteur et des besoins en services du site industriel |
| Détection de fuites et inertage | Vitesse de montée en pression contrôlée et pression de maintien stable | Volume d’essai, montée en pression, durée de maintien, évacuation, plan de surveillance de l’oxygène | Utilisation d’un compresseur de production pour une séquence d’essai critique pour la sécurité |
Le contexte de l’application permet de cibler la discussion sur les équipements. Une page produit peut présenter des modèles de compresseurs, tandis qu’un guide de dimensionnement doit expliquer comment un ingénieur ou un acheteur définit le service. Une fois le facteur déterminant de votre application établi, votre application personnalisée de compresseur d’azote peut être évaluée à partir d’un profil de service valide, plutôt que d’une simple demande de puissance moteur.
Matrice des risques en 5 volets : débit, pression, pureté et tampon
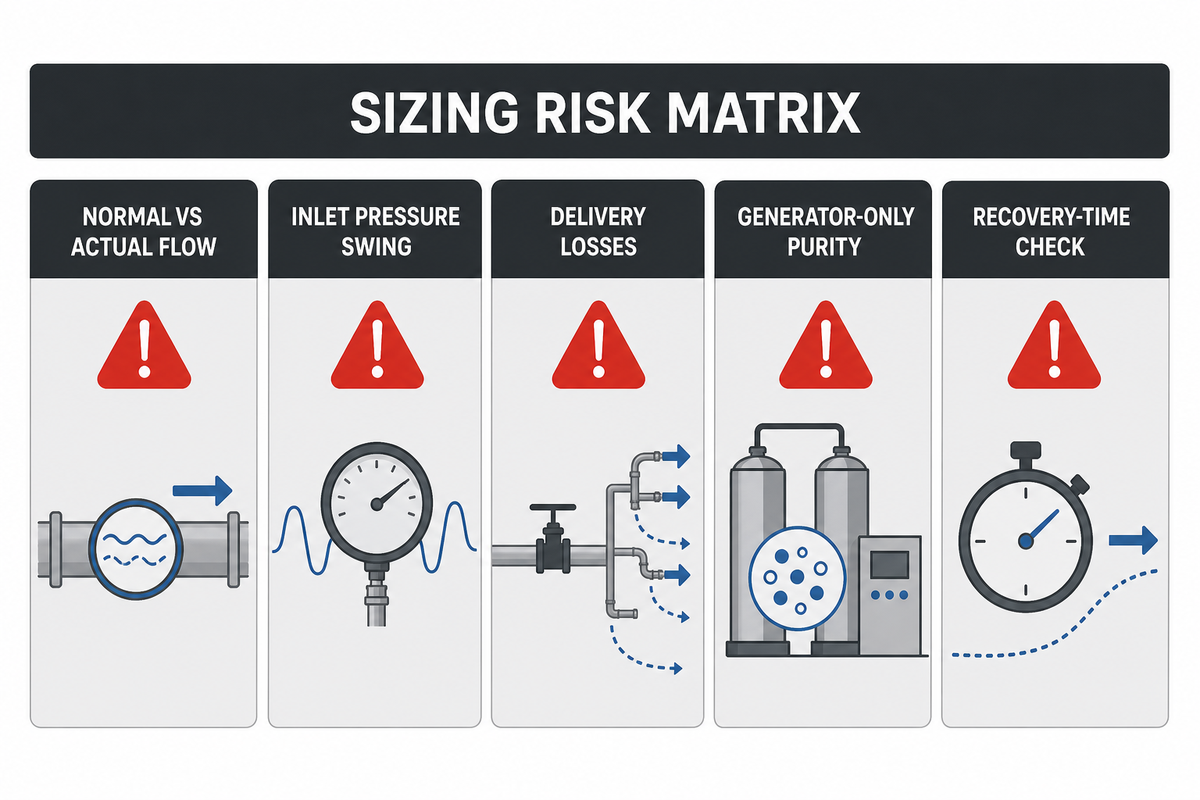
Les erreurs de dimensionnement les plus courantes consistent à confondre débit normal et débit réel, à supposer que la pression d’aspiration est stable, à spécifier la pression de refoulement sans tenir compte des pertes en aval, à considérer que la pureté ne concerne que le générateur et à utiliser le volume du réservoir sans vérifier le temps de récupération. Chacune de ces erreurs peut conduire à choisir un compresseur qui semble adapté sur le papier, mais fonctionne mal dans le système réel.
Dans les forums d’ingénieurs en compresseurs de gaz ou les publications professionnelles, il n’est pas rare que les acheteurs ou les ingénieurs partent d’une seule donnée connue, qu’il s’agisse du débit normal ou de la pression finale de refoulement, puis découvrent, en examinant le procédé, que les propriétés du gaz, les conditions ambiantes et d’aspiration, le rapport de compression, la pression de refoulement ou le soutirage du volume tampon imposent de modifier la taille du compresseur pour répondre aux besoins de l’application. La même matrice de risques doit rester liée à la conversion de la base de débit, aux variables de performance du compresseur et à l’examen des pertes de pression. Une simulation complète du procédé n’est pas toujours nécessaire, mais les hypothèses doivent être identifiées et explicitées.
À faire
- Indiquez le débit normal et les conditions réelles d’aspiration dans une même demande.
- Demandez au fournisseur de confirmer le rapport de compression, le nombre d’étages et l’enveloppe de fonctionnement.
- Indiquez la demande de pointe et le temps de récupération, et pas seulement le débit quotidien moyen.
- Indiquez la pureté, le point de rosée, la tolérance à l’huile et les pertes de pression dues au traitement.
- Précisez l’emplacement du réservoir par rapport aux sécheurs, filtres, régulateurs et machines d’utilisation finale.
À éviter
- Supposer qu’un compresseur ayant le bon débit nominal fournit aussi le volume réel requis à l’aspiration.
- Utiliser psig, barg et MPa comme des unités interchangeables sans conversion.
- Considérer qu’une pureté élevée est sans coût si elle réduit le débit du générateur ou augmente la perte de pression.
- Laisser un réservoir de stockage masquer une capacité moyenne insuffisante du compresseur.
- Omettre l’examen du risque de déficit en oxygène, du récipient sous pression, des dispositifs de décharge et de la ventilation.
| Risque | Symptôme | Vérification avant demande de prix |
|---|---|---|
| Incohérence des unités | La capacité semble correcte, mais le compresseur ne peut pas fournir le volume réel requis à l’aspiration. | Demandez les conditions de référence et la conversion aux conditions réelles d’aspiration. |
| Variations de la pression d’aspiration | L’ensemble compresseur s’arrête, surchauffe ou n’atteint pas la pression requise lorsque la pression en amont baisse. | Indiquez les pressions d’aspiration minimale et maximale en conditions réelles de fonctionnement. |
| Pertes à la livraison | La pression en sortie du compresseur est suffisante, mais la pression à la machine est trop basse. | Ajoutez les pertes de pression dues aux sécheurs, filtres, vannes, régulateurs et tuyauteries. |
| Pénalité liée à la pureté | Le débit du générateur diminue ou le traitement limite le débit lorsque la pureté augmente. | Confirmez la capacité du générateur à la pureté et au point de rosée visés. |
| Illusion du volume tampon | Le réservoir couvre un pic, mais la pression chute lors de soutirages répétés. | Calculez le volume utile et la récupération pendant que le procédé continue de fonctionner. |
Liste de contrôle pour une demande de prix de compresseur d’azote : éléments à transmettre au fabricant
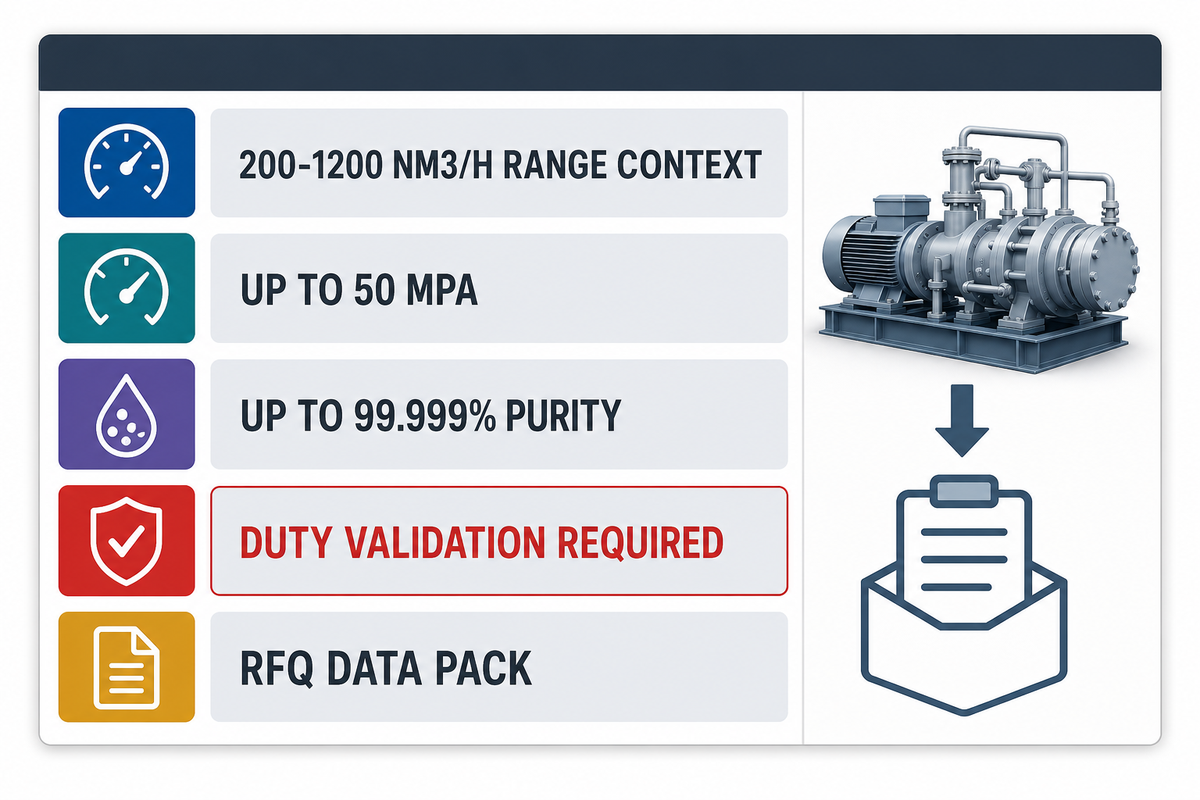
Une demande de prix complète pour un compresseur d’azote comprend la source de gaz, le débit normal, les conditions réelles d’aspiration, la pression de refoulement, la pureté, le point de rosée, la tolérance à l’huile, le profil de demande, les données du réservoir, les services disponibles sur le site industriel, la régulation, les exigences de certification et les critères d’essai de réception. Transmettez les hypothèses, et pas seulement une taille de modèle ou une puissance moteur cible.
Les fabricants peuvent mieux dimensionner l’équipement lorsque la demande de prix décrit le système. Anhui PanGeng Gas Compressor Co., Ltd. se présente comme une entreprise qui conçoit, étudie, produit et fabrique des systèmes complets de compression de gaz pour les marchés industriels. Une discussion avec ce type de fournisseur doit aller au-delà d’une simple ligne de commande : elle doit fournir suffisamment de données pour déterminer s’il faut un surpresseur de gaz, un ensemble compresseur alternatif à plusieurs étages, un ensemble compresseur à vis, un ensemble sans huile ou un système complet avec régulation et stockage.
La gamme publiée de compresseurs d’azote de PG Compressor fournit un contexte utile pour une demande de prix : 200-1200 Nm3/h, jusqu’à 50 MPa et jusqu’à 99,999 % de pureté. Ces valeurs montrent que la gamme peut couvrir de nombreux services industriels, mais elles ne dispensent pas de valider les conditions de service. Utilisez le tableau ci-dessous comme dossier technique avant de discuter de solutions personnalisées de compresseurs d’azote.
Liste des données à joindre à la demande de prix — recopiez ces éléments dans votre demande :
| Paramètre | Plage recommandée | Importance | Méthode de vérification |
|---|---|---|---|
| Débit normal | Utilisez la demande mesurée du procédé ; la plage publiée de PG est de 200-1200 Nm3/h | Détermine la capacité du compresseur avant prise en compte du volume tampon et des pointes | Relevé des débits mesurés ou bilan du procédé |
| Pression d’aspiration | Pressions d’aspiration minimale, normale et maximale | Détermine le volume réel à l’aspiration et le rapport de compression | Évolution de la pression dans la conduite principale en période de pointe |
| Pression de refoulement | Pression à l’utilisation finale, augmentée des pertes du système vérifiées | Évite une pression insuffisante après les sécheurs, les filtres et les tuyauteries | Calcul des pertes de pression et essai sur site industriel |
| Pureté et point de rosée | Objectif de l’application, jusqu’à la limite publiée de 99,999 % le cas échéant | Détermine les besoins relatifs au générateur, au sécheur, au filtre et au fonctionnement sans huile | Analyseur de gaz, mesure du point de rosée, certificat de réception |
| Cycle de service | 8-24 h/jour, nombre de démarrages/heure indiqué, profil de cycle de 15 min joint | Évite les cycles courts et la surchauffe des équipements | Historique de régulation par automate programmable ou programme de fonctionnement |
| Volume tampon de stockage | Volume du réservoir, pression haute, pression minimale du procédé, temps de récupération | Permet de déterminer si le stockage peut couvrir les pointes de demande | Calcul du volume soutiré et essai fonctionnel |
| Code et régulation | Code applicable aux récipients sous pression, dispositifs de décharge, arrêts d’urgence, surveillance de l’oxygène si nécessaire | Aligne le périmètre mécanique sur les exigences de sécurité du site industriel | Examen du schéma P&ID, certificats, liste de contrôle pour les essais de réception en usine ou sur site |
Si votre équipe chargée des achats utilise déjà un formulaire, joignez la feuille de calcul en annexe technique. Sinon, accompagnez-la d’une liste de contrôle des spécifications du compresseur d’azote afin que la comparaison commerciale n’intervienne pas avant la stabilisation du périmètre technique. La puissance moteur, le délai de livraison, le prix et la garantie sont importants, mais ils ne doivent être comparés qu’après avoir défini les mêmes hypothèses de débit, de pression, de pureté et de volume tampon.
Étude de dimensionnement d’un compresseur d’azote
Transmettez à PG Compressor votre débit normal, votre plage de pression, votre pureté cible, votre profil de service et vos hypothèses de stockage afin que l’ensemble compresseur puisse être vérifié en fonction des limites réelles du système.
Demander une aide au dimensionnement d’un compresseur d’azoteÀ retenir
Ne dimensionnez pas un compresseur d’azote à partir du seul débit. Le choix d’une taille adaptée n’est possible qu’après vérification, dans le cadre d’un même système, des conditions de référence, de la pression d’aspiration, de la pression de refoulement, de la pureté, du profil de demande et du volume tampon utile.
Foire aux questions
Comment dimensionner un compresseur de gaz d’azote ?
Le dimensionnement commence par la demande en gaz et les conditions de référence, puis consiste à valider ensemble la pression d’aspiration, la pression de refoulement, la pureté, le cycle de service, la récupération du réservoir et la sécurité de l’ensemble compresseur.
Commencez par dimensionner le compresseur à partir de la demande en gaz, et non d’un modèle de catalogue. Relevez le débit normal, les conditions de référence, la pression et la température réelles à l’aspiration, la pression de refoulement visée, la pureté requise, le point de rosée admissible, la tolérance à l’huile et le profil de service. Vérifiez ensuite si la capacité du compresseur peut couvrir les pointes de demande à elle seule ou si un réservoir doit couvrir de brefs soutirages pendant la récupération du compresseur.
Quelles informations faut-il pour dimensionner un compresseur d’azote ?
Pour préparer une demande utile, indiquez le débit normal, les conditions réelles d’aspiration, la pression de refoulement, la pression à l’utilisation finale, la pureté, le point de rosée, le profil de service, les données du réservoir, les services disponibles, la régulation et les contraintes de sécurité.
Une demande de dimensionnement utile précise le débit normal, les pressions minimale et maximale à l’aspiration, la pression de refoulement requise, la pression à l’utilisation finale, la pureté, le point de rosée ou les limites d’huile, les conditions ambiantes, le nombre d’heures par jour, les limites de démarrages et d’arrêts, le volume de stockage éventuel et l’application. Si l’un de ces éléments manque, le fournisseur doit supposer une marge, ce qui peut augmenter le coût ou conduire à un système incapable de maintenir la pression en période de pointe.
Comment calculer le débit d’un compresseur d’azote ?
Le calcul du débit consiste à convertir la consommation du procédé en débit normal, à ajouter les besoins de purge et les fuites, puis à distinguer le débit de pointe, la demande moyenne et le service de récupération du réservoir de la capacité horaire.
Commencez par exprimer la consommation du procédé en unités normales, telles que Nm3/h ou SCFM, puis ajoutez les besoins de purge, les fuites et la demande de récupération, au lieu de vous baser uniquement sur le débit moyen de production. Pour une demande intermittente, calculez séparément le débit de pointe et sa durée. Le débit final du compresseur est celui nécessaire pour rétablir le volume utile de la plage de stockage dans le temps de récupération requis, pendant que le procédé continue de fonctionner.
Ai-je besoin d’un compresseur d’azote sans huile ?
Une compression sans huile est nécessaire lorsque le procédé ne tolère pas l’huile du compresseur ; la demande de prix doit également préciser les exigences de filtration, de maintenance, d’accès pour l’entretien, de surveillance de l’huile et de limites d’entraînement d’huile.
La compression sans huile est courante pour l’azote de haute pureté, le gaz d’assistance pour la découpe laser, le conditionnement alimentaire, l’électronique, l’inertage pharmaceutique et d’autres services sensibles à la qualité. Des compresseurs lubrifiés peuvent convenir aux applications moins sensibles, mais la demande de prix doit préciser les exigences de filtration et de maintenance, ainsi que la quantité d’huile résiduelle admissible, afin que la pureté ne soit pas simplement supposée.
Un réservoir de stockage peut-il remplacer un compresseur d’azote plus puissant ?
Les réservoirs de stockage peuvent couvrir de brèves pointes entre la pression haute et la pression minimale du procédé, mais ils ne peuvent compenser une capacité moyenne insuffisante du compresseur ni un débit de récupération inadéquat pendant les pointes de demande.
Les réservoirs de stockage peuvent couvrir de brèves pointes, mais ils ne compensent pas une capacité moyenne insuffisante du compresseur. Le réservoir ne fournit de l’azote utilisable qu’entre une pression haute et la pression minimale du procédé. Lorsque le procédé continue de consommer du gaz plus vite que le compresseur ne rétablit cette plage utile, la pression finit par chuter. C’est pourquoi le volume du réservoir, le débit du compresseur, le temps de récupération et les limites de pression doivent être vérifiés comme un seul système.
Quelle est la différence entre un compresseur d’azote et un surpresseur d’azote ?
Les ensembles de surpression augmentent la pression d’un flux d’azote existant, tandis qu’un système complet de compression peut comprendre la compression, le traitement du gaz, la régulation, la gestion du stockage et les essais de réception.
Un compresseur d’azote peut désigner l’ensemble complet qui comprime l’azote depuis une source jusqu’à la pression requise. Un surpresseur d’azote désigne généralement une machine qui augmente la pression d’un flux d’azote déjà disponible, provenant souvent d’un générateur, d’une alimentation en vrac ou d’un stockage à plus basse pression, pour atteindre une pression finale supérieure.
Quelle pression faut-il pour remplir des bouteilles d’azote ?
La pression de remplissage des bouteilles dépend de leur pression nominale, de la température du gaz, de la procédure et du profil de remplissage, du refroidissement, des soupapes de sécurité et du caractère discontinu ou continu du service.
La pression de remplissage des bouteilles dépend de leur pression de conception, de la norme de remplissage, de la température du gaz et des besoins de l’utilisation finale. Ne dimensionnez pas un surpresseur à partir d’une seule pression cible sans vérifier la pression nominale des bouteilles, les soupapes de sécurité, le plan de stockage en cascade, le refroidissement et le caractère discontinu ou continu du profil de remplissage.
Que faut-il inclure dans une demande de prix pour un compresseur d’azote ?
Une demande de prix complète expose les hypothèses qui déterminent la capacité du compresseur, le dimensionnement du réservoir, le périmètre du traitement, la régulation, les besoins de certification, les essais de réception, la mise en service, la comparaison des fournisseurs et l’intégration sécurisée sur le site industriel.
Indiquez la source de gaz, les unités de débit, la plage de pression à l’aspiration, la pression de refoulement, la pureté, le point de rosée, la tolérance à l’huile, le cycle de service, le volume de stockage, les services disponibles sur le site industriel, la régulation, la préférence entre refroidissement par eau ou par air, les besoins de certification et les critères d’essai de réception. Joignez le profil de demande si la charge varie au cours de la journée. Pour comparer les offres, demandez à chaque fournisseur de chiffrer sur la base des mêmes conditions de référence, de la même plage de pression haute et basse du réservoir, des mêmes exigences en matière de code applicable aux récipients sous pression et du même essai de réception en usine ou sur site. Les prix, la puissance moteur, les délais, les pièces de rechange, la garantie et le périmètre de mise en service seront ainsi comparés sur une même base technique, plutôt qu’à partir de plusieurs hypothèses implicites.
Articles associés
- Solutions personnalisées de compresseurs d’azote – gamme de produits et transmission des données pour une demande de prix.
- Modèles de surpresseurs d’azote haute pression – informations sur les surpresseurs pour les services à haute pression de refoulement.
- Choisir entre un générateur d’azote PSA et à membrane – compromis entre pureté et débit côté générateur.
- Liste de contrôle des spécifications du compresseur d’azote – autres informations à fournir pour comparer les ensembles compresseurs dans une demande de prix.
Notre point de vue sur le dimensionnement des compresseurs d’azote
Ce guide explique le dimensionnement des compresseurs d’azote, car les décisions relatives au débit, à la pression, à la pureté et au volume tampon relèvent généralement des équipes procédé, utilités, sécurité et achats. La feuille de calcul vise à clarifier ces hypothèses avant l’envoi d’une demande de prix, sans se substituer au choix final du compresseur ni à la sélection réglementaire qui incombent au fournisseur responsable et aux ingénieurs du site industriel. Révision finale par l’équipe technique de Anhui PanGeng Gas Compressor Co., Ltd.
Références et sources
- Conversions des unités de pression et de débit de gaz – National Institute of Standards and Technology
- PTC 10 – Compresseurs axiaux et centrifuges – The American Society of Mechanical Engineers
- Documentation du calculateur de dimensionnement des tuyauteries – Oak Ridge National Laboratory Industrial Resources
- Choisir le niveau de pureté d’azote adapté à votre application – Compressed Air Best Practices
- 29 CFR 1910.146 Espaces confinés nécessitant un permis – Occupational Safety and Health Administration
- Guide d’entretien des réservoirs d’air comprimé : dimensionnement, sécurité et stockage – Compressed Air Best Practices
- Élaboration de la norme NFPA 55 – National Fire Protection Association
- Normes et ressources de sécurité de la Compressed Gas Association – Compressed Gas Association
// SYS-DOC : POURQUOI J’ÉCRIS CECI
[01] À propos de PanGeng
PanGeng est un fabricant de compresseurs de gaz industriels établi à Bengbu, dans l’Anhui, en Chine. Depuis 2009, nous nous consacrons à la conception, à la recherche et développement et à la fabrication de systèmes de compression de gaz sur mesure pour les secteurs pétrolier, chimique et énergétique, ainsi que pour les applications liées à l’hydrogène, à l’azote, au biogaz et à l’air industriel.
[02] Notre expertise
Nous rédigeons des guides sur les compresseurs à partir de notre expérience concrète en fabrication et en ingénierie. Ils couvrent notamment les compresseurs d’hydrogène, les compresseurs d’azote, les surpresseurs de gaz, les compresseurs d’air moyenne et haute pression, les systèmes d’injection d’azote dans les champs pétrolifères, les compresseurs de biogaz et les solutions de compression personnalisées OEM/ODM.
Notre équipe d’ingénierie accompagne les clients depuis l’analyse de leur application et le choix du compresseur jusqu’à la production, aux essais en usine, à la mise en service, aux pièces de rechange et au service après-vente.
[03] Pourquoi faire confiance à ce contenu
Les informations techniques de nos articles s’appuient sur l’expérience interne de PanGeng en matière de conception et de fabrication de compresseurs, sur les capacités actuelles de nos produits et sur l’assistance apportée à des projets de clients industriels sur les marchés mondiaux. Notre objectif est d’aider les acheteurs à comprendre les types de compresseurs, les plages de pression, les exigences liées aux gaz, les options de personnalisation et les coûts d’exploitation à long terme avant de prendre une décision d’achat.
PROFIL DE CONTACT
SOURCE FAISANT AUTORITÉ
NOM
Équipe d’ingénierie PanGeng
MARQUE
PanGeng
PAYS
Chine
MODÈLE
B2B / OEM & ODM
E-MAIL
pg20090705@163.com
TÉLÉPHONE
0552-4958225
SITE WEB
pgcompress.com