Contacter Pangeng


Le choix entre un générateur d’azote PSA et un générateur à membrane est généralement présenté comme une comparaison simple entre deux procédés aux noms proches. En réalité, ils répondent à des enjeux différents en matière de pureté. Et aucun des deux ne constitue à lui seul une solution complète. Les systèmes PSA (adsorption modulée en pression) atteignent une pureté de 95 %-99,999 % grâce à des tamis moléculaires de carbone, tandis que les systèmes à membrane plafonnent à une pureté légèrement inférieure, avec une configuration plus compacte, à fonctionnement continu et sans pièces mobiles. Le choix de la technologie n’est que la première étape : les deux types de générateurs produisent un flux d’azote à basse pression, qui doit encore être comprimé pour être utilisé dans l’atelier de production.
Caractéristiques en bref
| Plage de pureté du PSA | 95 % – 99,999 % |
| Plage de pureté de la membrane | 95 % – 99,5 % |
| Pression de sortie typique du générateur | 0,5 – 1,0 MPa |
| Plage de débit courante | 50 – 1 200+ Nm³/h |
| Encombrement | Membrane : compacte et modulaire. PSA : skid plus volumineux à deux réservoirs |
| Intervalle de maintenance | PSA : entretien annuel du sécheur et des filtres. Membrane : remplacement des fibres environ tous les 10 ans |
Générateurs d’azote PSA ou à membrane : principales différences en bref
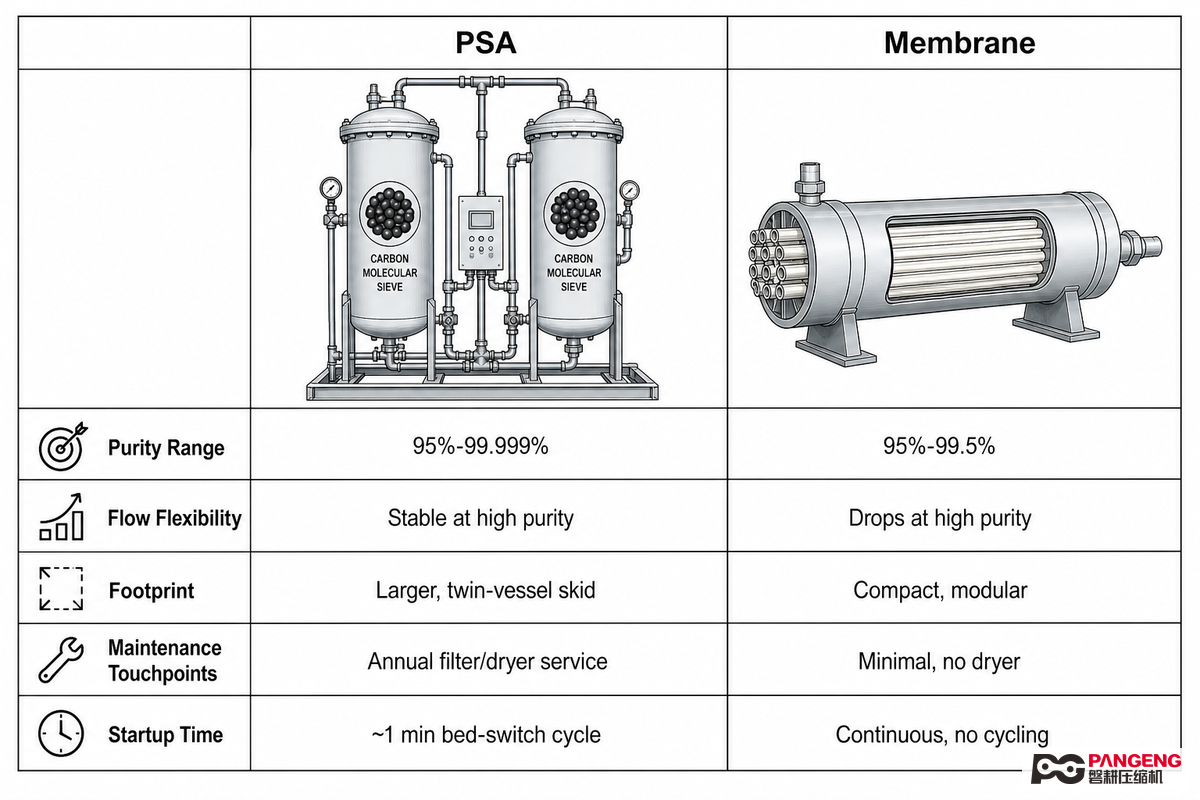
Neuf paramètres distinguent un système à membrane d’un générateur d’azote PSA. La pureté est le plus souvent mise en avant, mais nous abordons aussi les questions liées aux gaz comprimés, par exemple dans notre article sur le fonctionnement des compresseurs d’azote. Les systèmes PSA atteignent une pureté maximale supérieure (jusqu’à 99,999 % selon les spécifications des fabricants) en piégeant activement les molécules d’oxygène dans un tamis moléculaire de carbone à deux lits. Les systèmes à membrane filtrent passivement le gaz à travers des fibres creuses en polymère et atteignent souvent une pureté de 99,5 %. Cet écart explique les différences de coût, de maintenance et d’encombrement des équipements en aval présentés ci-dessous.
| Catégorie | PSA | Membrane | Limites / applications inadaptées |
|---|---|---|---|
| Pureté maximale | 95 % – 99,999 % | 95 % – 99,5 % | La membrane ne convient pas aux exigences de pureté supérieures à environ 99,5 % |
| Débit à haute pureté | Le débit reste stable lorsque la pureté augmente | Le débit diminue à mesure que la pureté visée augmente | La membrane ne convient pas à une combinaison de débit élevé et de haute pureté |
| Pièces mobiles | Vannes, actionneurs, 2 réservoirs d’adsorption | Aucune (faisceau de fibres passif) | Le PSA ne convient pas aux installations soumises à de fortes vibrations ou à des chocs sans dispositif d’isolation |
| Sensibilité à l’humidité | Élevée — les dommages causés au CMS par l’humidité sont irréversibles | Modérée — une brève exposition est généralement réversible | Aucun des deux systèmes ne tolère un entraînement d’eau prolongé ; tous deux nécessitent un sécheur en amont |
| Sensibilité à l’huile | Sévère et irréversible | Sévère et irréversible | Les deux nécessitent un lit de charbon actif lorsque l’air d’alimentation provient d’un compresseur lubrifié par injection d’huile |
| Durée de vie nominale | 20+ ans (le CMS ne perd pas de capacité s’il n’est pas contaminé) | Environ 10 ans (les performances des fibres se dégradent progressivement) | Les retours du terrain indiquent que les unités proches de leur durée de vie nominale ou qui l’ont dépassée doivent faire l’objet d’inspections préventives, et pas seulement d’un suivi calendaire |
| Maintenance courante | Faible (entretien annuel des filtres et du sécheur) | Très faible (aucun sécheur nécessaire) | La maintenance réduite du PSA nécessite tout de même un sécheur frigorifique dédié : il s’agit d’un coût supplémentaire réel, et non d’un système sans maintenance |
| Encombrement | Plus volumineux — deux réservoirs et un skid de commande | Compact, modulaire et empilable | Le PSA ne convient pas aux installations mobiles exiguës ou limitées par l’espace disponible sur le skid |
| Pression de sortie du générateur | 0,5 – 1,0 MPa typiquement | 0,5 – 1,0 MPa typiquement | Aucun des deux n’atteint seul les pressions de procédé habituelles — voir l’étape de compression ci-dessous |
Ni les spécifications du fabricant ni cette page ne mentionneront un élément clé : à la sortie d’un générateur, qu’il soit PSA ou à membrane, le flux n’est pas encore à une pression suffisante pour votre application industrielle. Une compression est nécessaire, quelle que soit la technologie de production choisie, et nous expliquons en détail ci-dessous comment elle est réalisée.
Petite précision de vocabulaire avant d’aller plus loin : quelle que soit la marque que vous comparez, vous verrez cet équipement désigné de plusieurs façons. Les fabricants commercialisent indifféremment la technologie PSA et la technologie à membrane sous les appellations « système de production d’azote », « système de production d’azote sur site » ou simplement « générateur ». Une unité qui sépare l’azote de l’air comprimé par une technologie de séparation membranaire peut être vendue sous les appellations technique de séparation membranaire, membrane de séparation de l’azote, module de membrane de séparation ou cartouche à membrane à fibres creuses : elles désignent toutes le même matériel membranaire. Côté PSA, l’adsorption modulée en pression est présentée comme un système de séparation de l’azote utilisant deux lits fonctionnant en alternance : l’un sépare l’azote de l’air comprimé, tandis que l’autre se régénère. Le choix entre la membrane et le PSA — certains fournisseurs écrivent « membrane ou PSA », d’autres « membrane vs PSA » — consiste à faire correspondre les besoins de pureté, de débit et d’encombrement au bon système de production d’azote, et non à se fier au nom commercial de la fiche technique.
Deux types de générateurs dominent le marché de la production d’azote sur site, et tous deux partent de la même matière première : l’air comprimé. Les systèmes PSA sont idéaux lorsque la pureté prime sur l’encombrement. Les procédés à membrane et par adsorption modulée en pression partent tous deux d’air comprimé, mais les générateurs d’azote à membrane et PSA diffèrent fortement par leur mode de fonctionnement. Le PSA extrait l’azote de l’air comprimé par adsorption, en séparant l’azote de l’oxygène dans un lit de tamis, au lieu de filtrer l’air comprimé à travers la paroi des fibres d’une membrane. Dans les deux cas, l’objectif est le même : produire de l’azote pur ou de haute pureté directement à partir de l’air présent dans l’usine, plutôt que de le faire livrer en bouteilles sous pression ou cryogéniques.
La production d’azote sur site s’est développée pour une raison simple : à terme, un générateur coûte moins cher que des bouteilles d’azote livrées par un distributeur. Le débit d’azote produit dépend de trois facteurs qui doivent fonctionner de concert : la capacité de débit d’azote, la pureté visée et la qualité de l’air à l’entrée. En général, un débit d’azote plus élevé réduit la pureté atteignable, sauf à surdimensionner l’unité. C’est précisément pourquoi il faut définir la pureté adaptée à votre application, comme indiqué plus haut, avant de comparer les prix affichés. Certains ingénieurs décrivent le choix d’un système à membrane comme un compromis en faveur de la simplicité au détriment de la pureté maximale. Ils soulignent que les générateurs PSA peuvent produire un volume d’azote plus important, à plage de pureté donnée, qu’une unité à membrane de même encombrement. Les deux technologies produisent de l’azote à partir de l’air disponible sur site, et peuvent toutes deux réduire les coûts d’approvisionnement en remplaçant les bouteilles livrées par une production sur site. Le générateur adapté à votre application est celui qui est dimensionné selon vos besoins réels de débit, de pureté et de pression, et non celui dont la fiche technique est la plus impressionnante.
Quel que soit votre choix — membrane ou adsorption modulée en pression — le générateur devient votre principale source d’azote. Les principales différences entre les systèmes PSA et à membrane portent sur la pureté d’azote atteignable, la façon dont les molécules d’azote plus grandes et plus petites se séparent, ainsi que l’utilisation de l’azote en aval. Elles découlent toutes du mécanisme de séparation de l’azote propre à chaque technologie : les générateurs à membrane produisent un flux continu à basse pression, tandis que les systèmes PSA alternent entre deux lits.
Fonctionnement de la production d’azote PSA (adsorption modulée en pression)
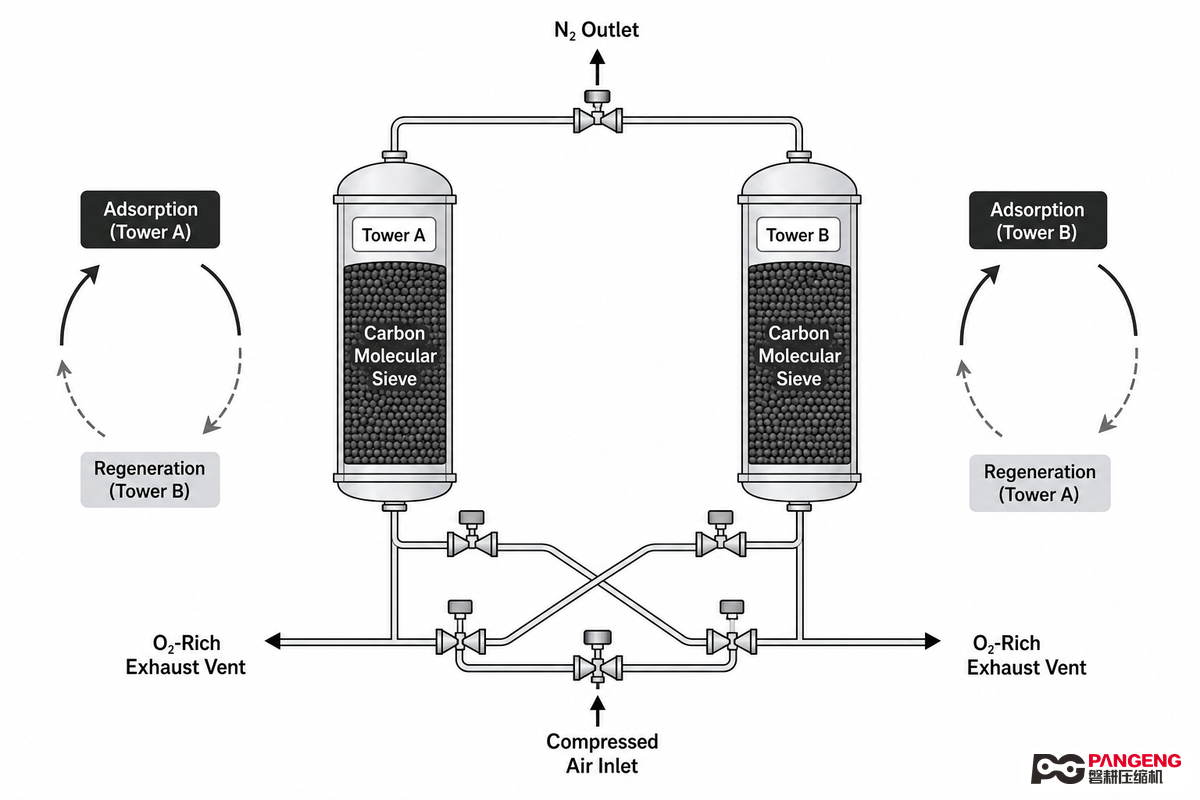
Un générateur d’azote PSA fonctionne en alternant entre deux lits de tamis moléculaire de carbone : l’un reçoit de l’air sous pression tandis que l’autre est mis à l’évent et se régénère. Le premier lit retient l’oxygène, le CO2 et la vapeur d’eau. L’oxygène est adsorbé par le matériau CMS, tandis que l’azote poursuit son parcours.
Lorsque le matériau du tamis est saturé en oxygène, le système dépressurise le premier lit et évacue les gaz capturés, tandis que le deuxième lit entre en service et reçoit de l’air sous pression. En fonctionnement continu, le cycle dure environ une minute.
Comment fonctionne un générateur d’azote PSA ?
L’alternance entre adsorption et régénération dans les deux lits permet à une unité PSA de fonctionner en continu sans interruption de la production. Toutefois, les équipements eux-mêmes (plusieurs vannes et capteurs) et la nécessité de déshumidifier l’air — l’humidité qui pénètre dans le tamis endommage le CMS — ajoutent une réelle complexité mécanique.
À titre d’exemple des travaux de recherche et développement en cours, la demande de brevet américaine US20240174582A1 et la demande japonaise correspondante JP2024514498A, toutes deux déposées en 2024, portent sur l’amélioration de la libération de l’azote du matériau du tamis.
La robustesse est l’un des points forts du CMS : sa capacité d’adsorption ne diminue pas avec le temps, à condition de maîtriser la contamination par l’humidité et l’huile. C’est pourquoi les unités PSA bien entretenues dépassent souvent 20 ans de durée de vie. L’expérience réelle sur le terrain révèle toutefois un inconvénient pratique à prendre en compte avant d’investir : pour les ingénieurs de procédés qui héritent d’une unité PSA de 20 ans approchant la fin de sa durée de vie prévue, il est plus difficile de diagnostiquer la baisse de capacité qui finit par survenir que de dimensionner une unité neuve. Une diminution progressive peut en effet faire penser, pendant des mois, à un problème de dimensionnement ou d’air d’alimentation avant que l’adsorbant soit mis en cause.
Fonctionnement de la production d’azote par membrane
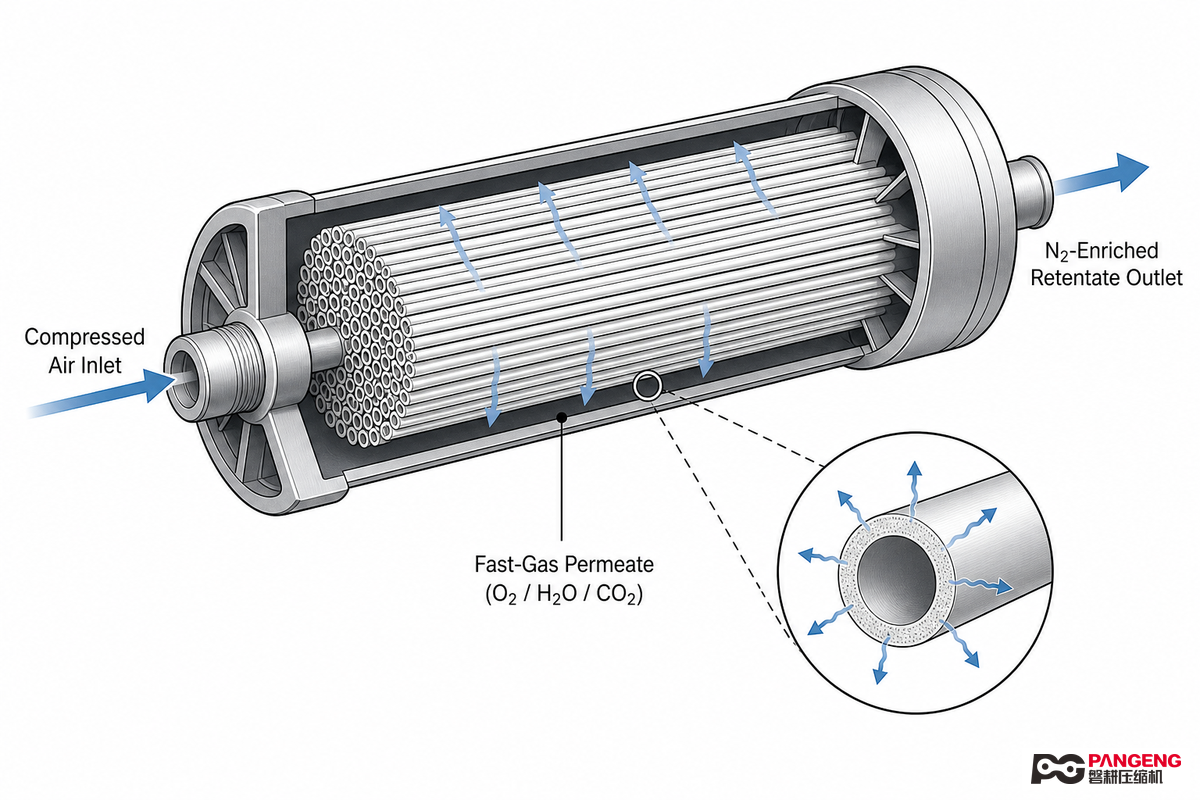
La production d’azote par membrane repose sur la perméabilité différentielle plutôt que sur l’adsorption. Ce principe de séparation est décrit dans des travaux de recherche évalués par les pairs sur les membranes à fibres creuses : de l’air comprimé est introduit à l’intérieur d’un faisceau de fibres creuses en polymère. Les molécules d’oxygène, plus petites et plus aptes à traverser les parois, sont extraites, tandis que le flux d’azote, plus lent, poursuit son parcours.
L’avantage est l’absence totale de vannes, de lits en alternance et de pièces mobiles dans un système à membrane, qui peut ainsi fonctionner en continu sans le cycle de commutation périodique d’un PSA. Certains fabricants commercialisent le même matériel sous le simple nom de séparateur d’azote à membrane, en mettant l’accent sur la filtration passive plutôt que sur la notion de « générateur » : dans les deux cas, il s’agit du même équipement.
Comment fonctionne un générateur d’azote à membrane ?
La simplicité mécanique des systèmes à membrane constitue un argument de vente majeur : ils nécessitent moins d’entretien, occupent moins d’espace et sont modulaires. Il est possible d’ajuster le débit en ajoutant ou en retirant des cartouches à membrane, sans devoir repenser l’ensemble du système.
Par rapport aux systèmes PSA, le compromis est inverse : plus on se rapproche d’une pureté de 100 %, plus il faut réduire le débit. La pureté et le débit sont donc plus directement antagonistes qu’avec les lits d’adsorbant d’un PSA. Et contrairement à la dégradation soudaine provoquée par une défaillance de l’adsorbant dans un PSA, les performances d’une membrane diminuent progressivement sur une période d’environ dix ans, un élément utile pour la planification des investissements.
Les systèmes à membrane tolèrent mieux qu’un système PSA une brève exposition à l’humidité : la baisse temporaire de performances finit par s’inverser lorsque les fibres sèchent. Toutefois, aucun des deux systèmes ne peut fonctionner pendant une période prolongée sans séchage de l’air en amont. Aucun ne résiste non plus à une exposition prolongée à un flux d’air comprimé contenant de l’huile.
Adapter la pureté à votre application
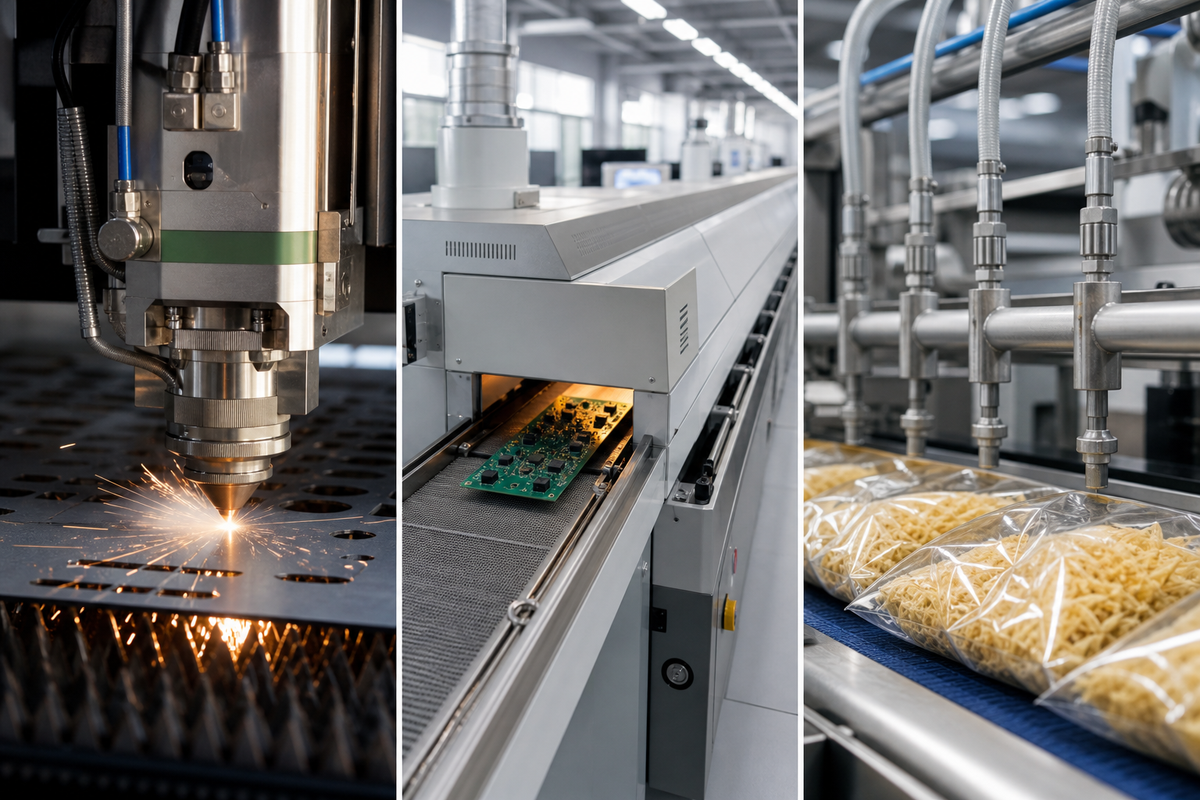
Pour choisir entre un système PSA et un système à membrane, mieux vaut tenir compte des exigences de votre application en matière de contamination par l’oxygène que de votre budget. Les procédés exigeant une pureté ultra-élevée, comme la fabrication de semi-conducteurs, la production pharmaceutique et la découpe laser de précision, doivent maintenir une pureté supérieure à 99,5 % et privilégient donc les systèmes PSA. Les applications moins exigeantes en pureté mais nécessitant des volumes importants, comme le conditionnement alimentaire sous atmosphère protectrice, le gonflage des pneus et l’inertage général, se prêtent bien aux systèmes à membrane, compacts et économiques, pour une pureté de 95-99 %. À titre de référence, un article d’une revue professionnelle sur l’air comprimé relate le passage d’un laboratoire de recherche et développement à un générateur PSA Mikropor MNG 2050, qui fournissait de façon fiable 56 SCFM à une pureté de 99,99 % et à 93 psig à partir de bouteilles.
| Pureté requise | Exemple d’application | Technologie recommandée | Pourquoi |
|---|---|---|---|
| 99,9 % – 99,999 % | Électronique, pharmacie, découpe laser de précision | PSA | Seule l’adsorption active du PSA permet de dépasser de façon fiable la limite pratique de pureté de la membrane |
| 99 % – 99,5 % | Traitement thermique, inertage chimique, découpe laser générale | PSA ou membrane haute spécification | Zone de recouvrement — choisir selon le débit et l’encombrement, pas seulement selon la pureté |
| 95 % – 99 % | Conditionnement alimentaire et des boissons, prévention de la corrosion dans les systèmes sprinkleurs | Membrane | Une pureté moins élevée est acceptable ; le format compact et la faible maintenance de la membrane sont des atouts |
| 90 % – 95 % | Gonflage des pneus, inertage général | Membrane | Gamme la moins coûteuse, où la pureté supplémentaire du PSA n’apporte aucun avantage à l’application |
Une fois la pureté adaptée à l’application, vérifiez le résultat au regard des spécifications complètes du compresseur d’azote envisagé pour votre équipement en aval avant de commander le générateur. Les systèmes à tuyauterie sèche pour sprinkleurs constituent un cas limite intéressant dans ce tableau : les exigences de pureté de l’azote pour cette application ont évolué avec les normes de prévention de la corrosion, et des essais sur le terrain, dans des installations réelles, ont montré qu’une pureté aussi faible que 98,8 % restait efficace. Cela rappelle que la question « De quelle pureté ai-je besoin ? » relève d’abord des normes applicables à l’usage, puis de la fiche technique du générateur.
Coût total de possession : le prix d’achat ne fait pas tout
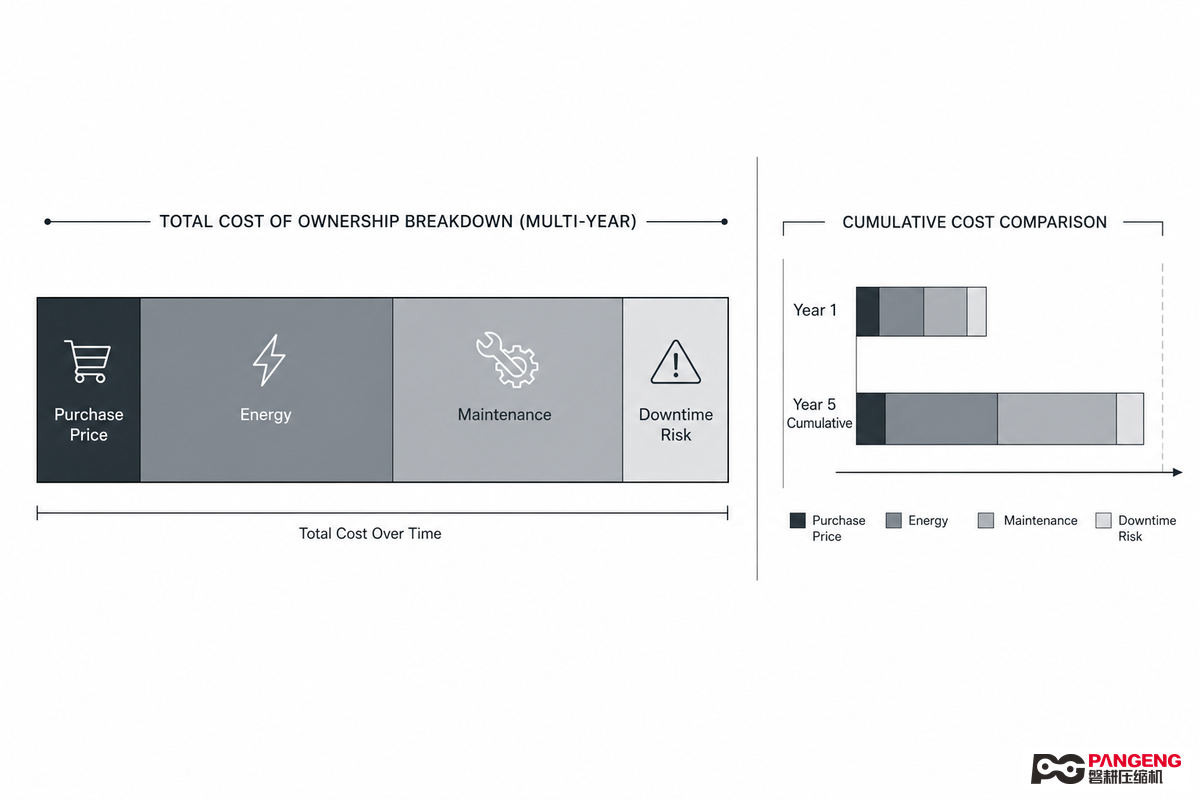
La production d’azote coûte environ $0.20/100ft3, contre plusieurs dollars/100ft3 pour de l’azote liquide livré en vrac ou en bouteilles. L’écart est suffisamment important pour que la plupart des usines consommant plus de quelques bouteilles par mois amortissent leur générateur en 9 à 24 mois, tandis qu’une estimation sectorielle publiée séparément situe à elle seule le délai d’amortissement d’un PSA entre 12-14 mois. Ces estimations proviennent de fournisseurs différents et portent sur des parcs d’équipements différents : considérez-les comme une fourchette indicative, et non comme un chiffre à présenter à votre contrôleur de gestion sans disposer de vos propres données de consommation et de services publics.
Si la location de bouteilles constitue votre référence actuelle, comparez les coûts au moyen d’un calcul complet entre location et achat avant de passer à la production sur site. Comparer les prix d’achat des systèmes PSA et à membrane ne tient pas compte de deux postes de coûts réels : le sécheur frigorifique nécessaire au PSA et, pour les deux technologies, l’étape de compression qui porte l’azote produit à la pression de procédé. Un calcul du coût total de possession qui ne prend en compte que le générateur minore artificiellement le coût initial installé du PSA et ignore les coûts de compression pour les deux technologies. L’équipe commerciale de PanGeng constate constamment cet écart : un acheteur arrive avec un budget couvrant uniquement le générateur, puis le poste du surpresseur — souvent 20-35 % en plus du prix du générateur — retarde le bon de commande de plusieurs semaines, le temps que le service financier approuve à nouveau le montant total.
Coût total de possession sur 5 ans — production + compression, filière PSA ou membrane :
| Poste de coût | Filière PSA + surpresseur | Filière membrane + surpresseur |
|---|---|---|
| Prix d’achat du générateur | Plus élevé (skid à deux réservoirs, commandes) | Plus faible (module compact à fibres) |
| Installation et mise en service | Comprend un skid de sécheur frigorifique | Aucun sécheur nécessaire |
| Énergie (5 ans) | Rapport air/azote plus faible à haute pureté | Augmente fortement au-delà d’une pureté visée d’environ 98 % |
| Maintenance et pièces de rechange (5 ans) | Entretien annuel des filtres et du sécheur ; le CMS lui-même est rarement remplacé | Remplacement du module à fibres vers la 8-10e année |
| Compression en aval (5 ans, les deux filières) | Surpresseur dimensionné selon la sortie du générateur et la pression de procédé — même logique de coût dans les deux cas | Identique |
Exemple d’amortissement : une usine qui dépense $28 000/month pour de l’azote livré et passe à une production sur site à environ $0.20/100 ft³ peut raisonnablement réduire ses coûts de moitié aux deux tiers dès la première année, d’après le cas réel d’un atelier de fabrication présenté dans la section suivante. Recalculez ce montant à partir de vos factures actuelles de bouteilles ou de livraison en vrac, car le prix du gaz livré varie selon la région et le contrat.
L’étape que tout le monde oublie : comprimer l’azote produit jusqu’à la pression de procédé
Un générateur PSA ou à membrane fournit de l’azote à une pression de refoulement d’environ 0,5-1,0 MPa, mais peu de procédés fonctionnent à cette pression. Le gaz d’assistance pour la découpe laser nécessite 1,5-3,0 MPa, l’injection assistée dans les gisements pétroliers nécessite 25-35 MPa et les essais de pression des pipelines nécessitent jusqu’à 50 MPa. Appelons cet écart « écart de pression entre générateur et surpresseur » : c’est le facteur que les fournisseurs PSA et à membrane de ce secteur omettent systématiquement. Choisir une technologie de production sans tenir compte de cet écart revient à choisir un demi-système. Pour le combler efficacement, appuyez-vous sur le cadre en 5 points entre générateur et surpresseur présenté dans la liste de contrôle de l’appel d’offres ci-dessous : pression de sortie, pression de refoulement visée, débit requis, type d’entraînement et lubrification.
Un surpresseur de gaz comble cet écart, et le choix de sa conception de compression compte autant que celui de la technologie de production. La technologie des générateurs d’azote PSA s’associe spécifiquement à des surpresseurs bi-étagés à vis jumelées conçus pour la plage de pression d’entrée plus élevée du PSA (0,1-9,0 MPa). Les systèmes à membrane sont généralement associés à des machines hybrides à vis et à pistons, à un seul étage, adaptées à leur débit de sortie plus faible et plus régulier.
| Paramètre | Hybride vis-piston | À pistons alternatif pur | À membrane |
|---|---|---|---|
| Pression de refoulement maximale | 50 MPa | 35-45 MPa | 100+ MPa |
| Plage de débit | 200-1 200 Nm³/h | 50-500 Nm³/h | 5-100 Nm³/h |
| Pureté préservée | Jusqu’à 99,99 % | Jusqu’à 99,9 % (lubrifié à l’huile) | Jusqu’à 99,9999 % |
| Intervalle de remplacement des pièces d’usure | 4 000-8 000 heures | 2 000-4 000 heures | 8 000-12 000 heures |
Liste de contrôle pour l’appel d’offres du surpresseur — reprenez ces éléments dans votre demande de devis :
| Paramètre | Plage recommandée | Pourquoi c’est important | Comment vérifier |
|---|---|---|---|
| Pression de sortie du générateur | Indiquez la pression de sortie nominale réelle de votre générateur, généralement 0,5-1,0 MPa | Détermine le rapport de compression requis du surpresseur | Consultez la fiche technique du générateur, sans vous fier à une valeur par défaut supposée |
| Pression de refoulement visée | 1,5 MPa (laser) à 50 MPa (récupération assistée du pétrole/essai de pipeline) | Détermine le nombre d’étages de compression nécessaires | Vérifiez la valeur à partir des spécifications de votre procédé, et non de la pression maximale du générateur |
| Débit requis (Nm³/h) | Faites-le correspondre au débit nominal du générateur, sans surdimensionnement | Un surpresseur surdimensionné par rapport au débit du générateur provoque des cycles de fonctionnement et une perte de rendement | Utilisez le débit indiqué sur la plaque signalétique du générateur, vérifié en fonction de l’altitude et de la température de votre site industriel |
| Type d’entraînement | Électrique pour les sites raccordés au réseau ; diesel pour les sites isolés ou sur le terrain | Le diesel augmente le coût d’environ 15-25 %, mais supprime la dépendance au réseau | Vérifiez la disponibilité de l’alimentation électrique sur le site avant de demander un devis |
| Lubrification | Sans huile si la spécification de pureté dépasse 99,5 % | L’entraînement d’huile endommage de façon permanente les performances du générateur et du surpresseur | Indiquez explicitement dans la demande de devis votre pureté minimale acceptable |
Un détail technique à retenir : le premier étage à vis jumelées d’un hybride vis-piston traite efficacement de grands volumes à l’aspiration, puis les transmet aux étages finaux à pistons, qui assurent l’augmentation de pression. Une machine entièrement à pistons peine à traiter le flux d’entrée à basse pression et à grand volume, relativement élevé, d’un système PSA ou à membrane. Quant au compresseur à membrane, il atteint une pureté extrêmement élevée au prix d’un débit trop faible pour la plupart des applications industrielles de surpression.
Cas concret : réduction de 67 % des coûts d’azote dans un atelier de découpe laser
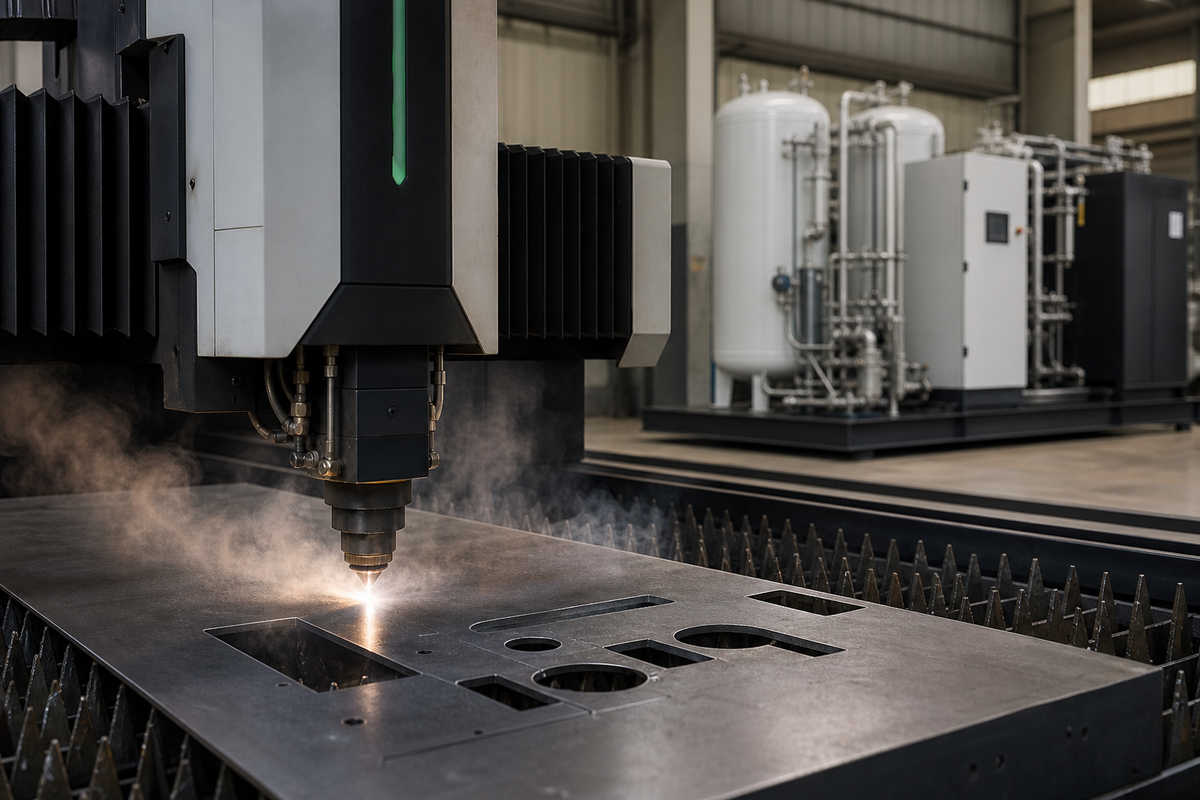
Pour réduire les retards de livraison, l’équipe a remplacé les frais liés aux commandes mensuelles de bouteilles de gaz, souvent supérieures à 180 par mois, ainsi que les problèmes de perte de pression des bouteilles lors des découpes profondes, par une production d’azote sur site. MetalPro Fabrication LLC est un atelier de fabrication métallique de précision situé à Houston, qui exploite huit découpeuses laser à fibre de 4kW à 20kW. « Aux heures de pointe, la perte de pression des bouteilles lors de la découpe de pièces plus épaisses dégradait la qualité de coupe », explique l’entreprise. L’atelier a associé un générateur PSA, qui fournit une pureté de 99,999 % à 7 bar / 120 Nm³/h, à un surpresseur d’azote PanGeng conçu pour atteindre 300 bar, alimentant huit réservoirs de 50-liter afin de fournir suffisamment d’azote aux huit lasers lorsqu’ils fonctionnent à leur vitesse de coupe maximale.
Les coûts mensuels de l’azote sont passés de $28 000 à $9 200, soit une économie de 67 %, environ $225 600 par an. Les livraisons de bouteilles ont été ramenées à zéro et la pression de refoulement reste constante à 300 bar, contrairement à la pression variable fournie par les bouteilles. David Hernandez, responsable de la production, résume le fonctionnement du système :
« Nous n’avons plus de livraisons de bouteilles ni de chutes de pression pendant les découpes critiques, et les opérateurs peuvent se concentrer sur la production des pièces plutôt que sur l’approvisionnement en gaz. La réduction de 67 % des coûts d’azote est appréciable, mais le système est aussi fiable et l’équipe d’assistance réactive. »
David Hernandez, responsable de la production, MetalPro Fabrication LLC
Erreurs courantes lors du choix d’une technologie de production d’azote
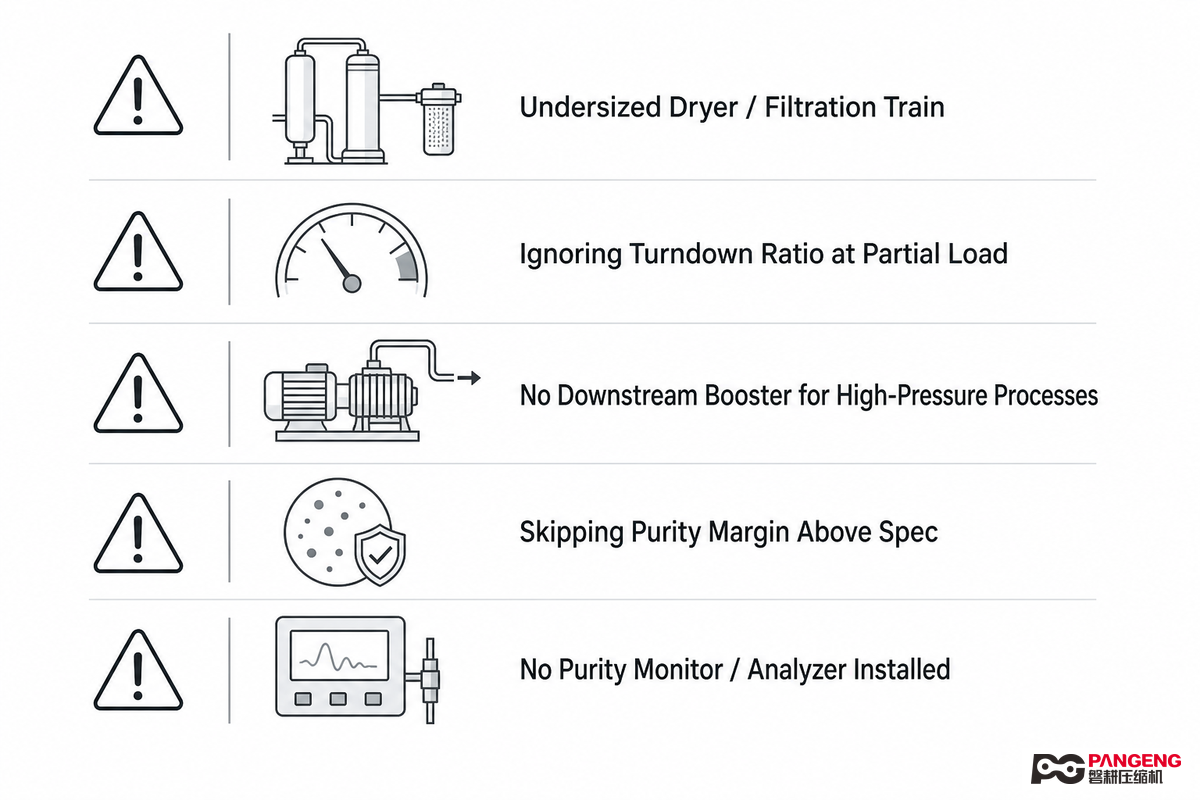
Deux erreurs fondamentales sont à l’origine de la grande majorité des problèmes de pureté : dimensionner le système uniquement à partir des valeurs en régime établi et attribuer à tort les problèmes de pureté au générateur alors qu’ils proviennent en réalité de l’air d’alimentation. D’après notre expérience, les rapports d’intervention faisant état d’une perte de pureté mentionnent toujours un ou deux des facteurs suivants : une pression d’air à l’aspiration qui passe sous 0,6 MPa, ou un sécheur frigorifique, un sécheur à adsorption ou un filtre obstrué ou défectueux, qui laisse passer de l’humidité et/ou des particules avant qu’elles n’atteignent le tamis moléculaire ou la membrane.
| À faire | À éviter |
|---|---|
| Dimensionner le surpresseur en fonction du débit nominal réel et de la pression de sortie du générateur | Dimensionner le surpresseur uniquement à partir de la pression de refoulement du compresseur principal |
| Prévoir le budget d’un sécheur frigorifique dédié en cas de choix du PSA | Ne pas interpréter la promesse de « faible maintenance » du PSA comme l’absence d’équipements supplémentaires |
| Tenir compte des arrêts de puits ou des pics de contre-pression du procédé (15-20 % au-dessus du régime établi) | Ne pas spécifier un surpresseur uniquement pour le débit en régime établi |
| En cas de baisse de pureté, vérifier d’abord la qualité de l’air d’alimentation (pression, sécheur, état du filtre) | Ne pas supposer qu’une baisse de pureté signifie que le générateur lui-même est défaillant |
| Faire contrôler indépendamment le transfert d’huile dans l’air comprimé d’alimentation | Ne pas omettre la filtration sous prétexte que « le compresseur est homologué sans huile » |
Ces problèmes potentiels liés à l’air d’alimentation sont généralement repérés lors de la maintenance des compresseurs d’azote et de l’examen des journaux de fonctionnement, puis évités avant qu’ils n’atteignent le générateur. Une solution de production sur site n’est pas non plus intrinsèquement plus fiable qu’un approvisionnement en bouteilles. Les professionnels soulèvent souvent ce point lorsqu’ils comparent leurs expériences : les bouteilles ne fournissent pas toujours un gaz conforme à la pureté indiquée sur l’étiquette, et certains acheteurs constatent qu’en passant à un générateur, la pureté est plus constante, et non moins.
Intégration et besoins en utilités
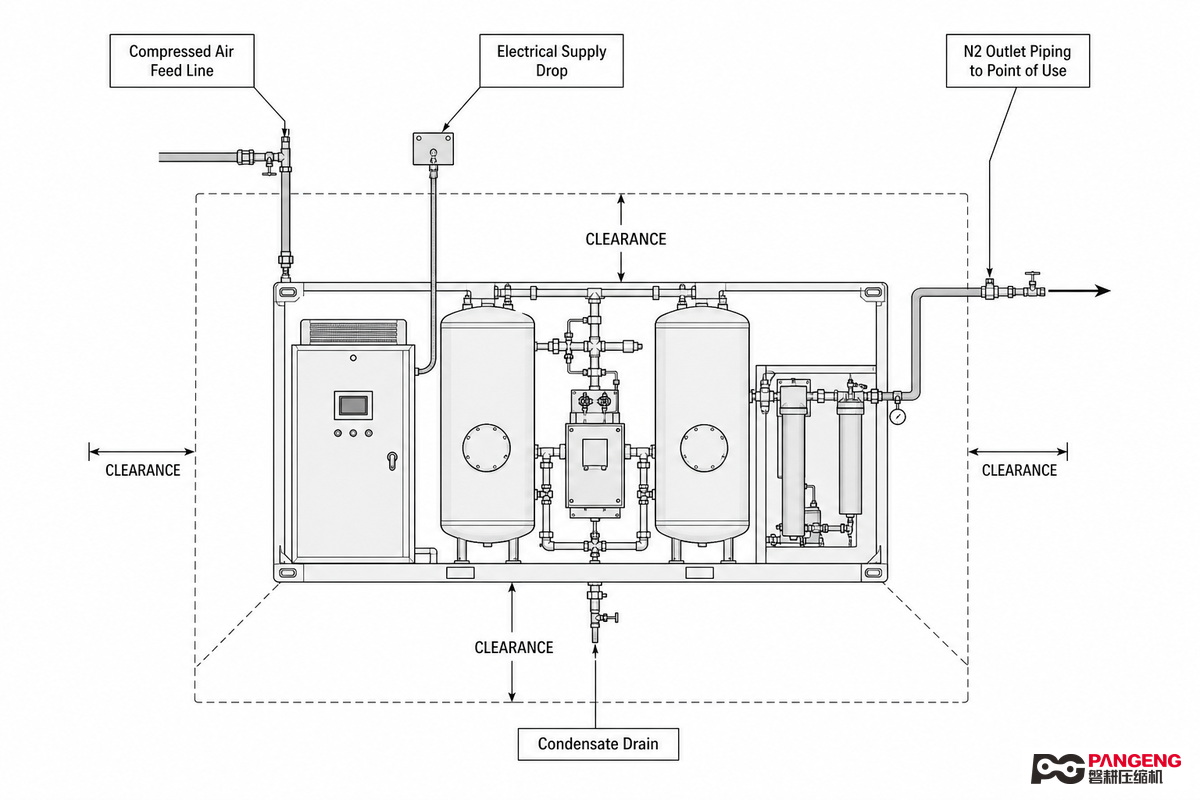
Avant de demander des offres, vérifiez quatre éléments liés aux utilités du site industriel : la capacité de l’alimentation électrique, la qualité de l’air comprimé disponible, l’espace au sol et la coordination des pressions en amont et en aval. Le sécheur frigorifique et le châssis de commande d’un système PSA consomment nettement plus de courant qu’une unité à membrane de débit comparable. Les recommandations du département américain de l’Énergie sur les systèmes d’air comprimé constituent une référence indépendante utile pour estimer la consommation électrique à pleine charge avant de valider une conception, et non après l’achat de la machine.
Les acheteurs sous-estiment souvent un autre facteur d’intégration : les générateurs PSA comme les générateurs à membrane nécessitent un air comprimé d’alimentation propre et sec. Tout compresseur principal lubrifié par injection d’huile qui alimente l’une ou l’autre technologie nécessite un préfiltre à charbon actif, à prévoir dans le budget et non à considérer comme acquis. Il faut aussi tenir compte de l’espace au sol : le châssis PSA à deux réservoirs nécessite nettement plus de place qu’une unité à membrane modulaire de capacité équivalente. Enfin, que le site industriel soit en montagne ou sur la côte, une température ambiante ou une altitude nettement supérieure à environ 45C peut influer sur le dimensionnement du refroidisseur de la section de compression, quelle que soit la technologie choisie.
Les acheteurs qui étudient le principe de fonctionnement d’un générateur d’azote vérifient rarement le prix et le coût des utilités en même temps. Pourtant, même un petit générateur d’azote associé à un surpresseur représente une charge électrique réelle. Les ingénieurs de terrain de PanGeng constatent régulièrement que des devis restent en suspens pendant des semaines lorsqu’une équipe technique signale que le tableau électrique ne peut pas supporter la charge supplémentaire. Quel que soit le système de production retenu et quels que soient les avantages et inconvénients du PSA par rapport à un séparateur à membrane dans votre cahier des charges, la liste des utilités ci-dessus reste la même : vérifiez ces éléments avant de demander un devis officiel, et non après l’expédition de l’équipement.
Quel système choisir ? Méthode de décision
Si vous envisagez de choisir un générateur et que vous exploitez déjà un système de compression d’azote, consultez notre article « Surpresseur d’azote ou compresseur d’azote », qui traite directement de cette question étroitement liée. Répondez simplement aux quatre questions suivantes : la technologie et l’architecture de surpression adaptées apparaîtront clairement.
Logique de sélection
- Pureté supérieure à 99,5 % ? Choisissez le PSA et prévoyez l’installation d’un sécheur d’air frigorifique dédié.
- Pureté de 95-99 % et préférence pour un équipement compact ? Choisissez une membrane et prévoyez le remplacement des modules de fibres au bout de 8-10 ans.
- Procédés nécessitant une pression de sortie >1,5 MPa (découpe laser, injection pour la récupération assistée du pétrole, essais de canalisations) ? Un surpresseur est indispensable, quel que soit le générateur choisi ; dimensionnez-le correctement en fonction de la sortie réelle du générateur, et non selon une estimation approximative.
- Recevez-vous des livraisons ? Si vous dépensez des milliers par mois en bouteilles livrées, calculez le coût total de possession sur 5 ans avant de passer à la production sur site. Pour la plupart des entreprises de cette catégorie, l’investissement est toutefois rentable.
Prenons le cas d’un fabricant d’électronique de taille moyenne qui a besoin d’une pureté de 99,9 % à 400 Nm³/h pour inertiser des fours de refusion : la première question oriente directement vers le PSA, la troisième confirme qu’un surpresseur est indispensable puisque la ligne de refusion fonctionne à 1,8 MPa, et le calcul du coût total de possession sur 5 ans présenté dans la section précédente montre généralement un retour sur investissement en moins de 18 mois, une fois les dépenses actuelles de l’usine en bouteilles prises en compte. Les acheteurs qui passent directement à une demande de devis pour un générateur sans répondre à ces quatre questions reviennent ensuite sur une page explicative dix-huit mois plus tard pour demander pourquoi leur système tout neuf n’atteint toujours pas la pression requise par leur procédé.
Que vous soyez arrivé ici en comparant des devis pour un générateur d’azote, en cherchant une explication simple du principe de fonctionnement d’un générateur d’azote PSA, une présentation du fonctionnement d’un générateur à membrane ou un résumé des avantages et inconvénients des générateurs PSA par rapport aux générateurs à membrane, la même logique de production d’azote s’applique une fois ajoutée l’étape de compression traitée dans cet article. La FAQ ci-dessous complète ces informations.
Foire aux questions (FAQ)
Q : Quelle est la différence entre les générateurs d’azote PSA et à membrane ?
Les générateurs PSA utilisent un tamis moléculaire au carbone pour adsorber activement l’oxygène et atteindre une pureté supérieure. Les générateurs à membrane filtrent passivement le gaz à travers des fibres creuses et atteignent une pureté maximale plus faible, avec moins de pièces mobiles.
Le PSA (adsorption par variation de pression) fonctionne en faisant alterner deux lits d’adsorption remplis de tamis moléculaire au carbone. Celui-ci capte l’oxygène, la vapeur d’eau et d’autres contaminants tout en laissant passer l’azote, jusqu’à une pureté de 99,999 %. La technologie à membrane repose sur le passage de l’air comprimé dans des faisceaux de fibres polymères creuses, qui permettent aux molécules d’oxygène, plus petites et plus perméables, de diffuser hors du flux d’azote. Celui-ci sort du générateur à une pureté généralement comprise entre 95-99,5 %. Les deux lits d’adsorption du PSA impliquent davantage de pièces mobiles que dans un système à membrane, et nécessitent un sécheur autonome, tandis qu’un système à membrane fonctionne en continu.
Q : Quelle pureté les générateurs d’azote PSA et à membrane peuvent-ils réellement atteindre ?
Les générateurs PSA atteignent couramment une pureté de 95-99,999 % ; les générateurs à membrane, de 95-99,5 %. Ces valeurs varient toutefois sensiblement selon le fabricant et doivent être vérifiées dans la fiche technique du modèle concerné.
Les utilisateurs ne mesurent pas toujours à quel point les valeurs annoncées par les fabricants varient selon la technologie. Certaines fiches techniques PSA indiquent une pureté maximale de 99,999 %, tandis que des études de cas et des essais en laboratoire montrent que des unités en conditions réelles fournissent une pureté de 99,99 % et une sortie à 93 psig. Les fiches techniques des systèmes à membrane présentent des écarts similaires : de la plage habituelle de 95-99 % à des valeurs supérieures pouvant atteindre 99,5 %, parfois avec une capacité réduite, selon la technologie des fibres et le débit de sortie privilégiés. Comme la pureté et le débit évoluent en sens inverse pour les deux technologies, mieux vaut toujours demander au fournisseur la courbe de pureté en fonction du débit plutôt que de s’en tenir à une valeur unique annoncée comme « pouvant atteindre » un certain niveau.
Q : La production d’azote par PSA ou à membrane est-elle la moins coûteuse ?
Les systèmes à membrane coûtent généralement moins cher à l’achat et nécessitent moins d’infrastructures de maintenance, mais le PSA devient plus rentable lorsque la pureté requise dépasse environ 98 %.
Jusqu’à une pureté d’environ 98 %, les coûts d’exploitation des systèmes à membrane et PSA sont assez proches. La membrane présente généralement l’avantage d’un coût d’équipement initial plus faible, car elle ne nécessite pas de châssis sécheur. Au-delà de 98 % de pureté, son rendement chute fortement, tandis que le coût d’exploitation du PSA par unité reste stable. Le PSA devient donc la solution la moins coûteuse aux niveaux de pureté élevés, malgré un investissement matériel supérieur. Pensez également à inclure dans vos comparaisons le coût d’un surpresseur en aval, commun aux deux solutions.
Q : Ai-je encore besoin d’un compresseur si j’ai déjà un générateur d’azote ?
Oui, presque toujours, sauf si votre procédé fonctionne à la pression de sortie du générateur ou en dessous (généralement 0,5-1,0 MPa), car ni les générateurs PSA ni ceux à membrane ne produisent seuls de l’azote à une pression directement adaptée au procédé.
Un générateur seul fournit rarement les pressions nécessaires à l’injection dans les champs pétrolifères, aux essais de canalisations ou à la découpe laser. Ces applications nécessitent un surpresseur de gaz pour augmenter la pression d’alimentation.
Q : Quelle est la durée de vie des générateurs d’azote PSA et à membrane ?
Les unités PSA peuvent généralement fonctionner plus de 20 ans si elles sont protégées de l’humidité et de la contamination par l’huile. Les unités à membrane fonctionnent généralement pendant environ une décennie, avant que la dégradation des performances des fibres ne justifie leur remplacement.
Pour les deux technologies, la durée de vie dépend fortement de la maîtrise des contaminations.
Q : Les générateurs d’azote peuvent-ils être utilisés pour la découpe laser ?
Oui. La production d’azote sur site associée à un surpresseur est une solution courante et économique pour remplacer le gaz d’assistance fourni en bouteilles dans les opérations de découpe laser à fibre, comme le montre l’étude de cas présentée sur cette page.
Le gaz d’assistance utilisé pour la découpe laser nécessite généralement une pression de 1,5-3,0 MPa et une grande pureté pour préserver la qualité du bord de coupe lors de la découpe de l’aluminium et de l’acier inoxydable. Cela dépasse largement la capacité d’un générateur seul. Dans un atelier de fabrication équipé de huit lasers à fibre alimentés par un générateur PSA et un surpresseur, l’usine a réduit ses coûts d’azote de 67 % par rapport à l’approvisionnement en bouteilles, tout en maintenant une pression de sortie stable de 300 bar lorsque les lasers fonctionnaient simultanément. La capacité de surpression et le débit doivent être adaptés au nombre de lasers et à l’épaisseur du matériau à découper.
Q : Quelle est la différence entre l’azote produit par PSA et l’azote cryogénique ?
Les installations PSA comme les installations cryogéniques extraient l’azote de l’air ambiant. Le PSA utilise des tamis moléculaires à température ambiante, tandis que les installations cryogéniques liquéfient et distillent l’air à des températures extrêmement basses.
La séparation cryogénique de l’air est une technologie tout à fait différente, de bien plus grande échelle, dont le niveau d’investissement est sans commune mesure avec celui d’une production sur site par PSA ou à membrane. La plupart des installations de production de N2 sur site utilisent la technologie PSA ou à membrane.
Q : Un générateur d’azote vaut-il l’investissement ?
Pour la plupart des sites industriels qui dépensent plusieurs milliers de dollars par mois en azote livré, oui. Le retour sur investissement est généralement de 9 à 24 mois, après quoi les coûts récurrents se limitent à la maintenance et à l’énergie.
Votre analyse économique est d’autant plus favorable que votre consommation d’azote augmente ou que vous dépendez davantage de sources d’approvisionnement traditionnelles, comme les bouteilles livrées ou les réservoirs de liquide en vrac. Au-delà du prix du gaz lui-même, il faut aussi prendre en compte les frais de livraison, la manutention des matières dangereuses et la gestion de grands réservoirs de stockage sous pression ou cryogéniques. Si votre consommation est faible ou intermittente, la livraison de bouteilles peut être plus pratique. Comparez toutefois votre dépense mensuelle en N2 au coût de production d’environ $0,20 / 100 scf indiqué plus haut sur cette page pour estimer le délai de retour sur investissement.
Références et sources
- SBIR Award #217426, générateur d’azote compact pour la projection à froid et le soutien navalProgramme américain de recherche sur l’innovation dans les petites entreprises
- Shivaji Sircar (1944-2020)Académie nationale d’ingénierie
- US20240174582A1, générateur d’azote (2024)Brevets Google / dépôt USPTO
- Choisir un système de production d’azote fiable et performantCompressed Air Best Practices
- Les laboratoires de R&D passent à la production de N2Bonnes pratiques en matière d’air comprimé
- Une étude de la NACE estime le coût mondial de la corrosion à $2,5 trillion par anInspectioneering
Notre point de vue
PanGeng fabrique les compresseurs et les surpresseurs installés en aval des générateurs d’azote PSA et à membrane, et non les générateurs eux-mêmes. C’est précisément pour cette raison que nous avons rédigé cette comparaison de cette manière. Les chiffres de coûts et d’études de cas présentés ici proviennent de notre propre installation de surpression chez MetalPro Fabrication et des sources tierces publiées citées plus haut, et non d’un fournisseur de générateurs cherchant à vendre une pureté maximale. Évaluation par l’équipe technique de PanGeng.