Contacter Pangeng

Compresseur d’hydrogène à pistons
Compresseurs d’hydrogène à pistons — solutions grand débit API 618 | Pangeng
Les compresseurs d’hydrogène à pistons Pangeng traitent des débits manométriques compris entre 50Nm³/h et plus de 10 000 Nm³/h, avec une pression de refoulement pouvant atteindre 600 bar, conformément à la 5e édition de l’API 618, des boulons de fondation jusqu’aux réservoirs. Nous les préconisons pour les applications où le débit est déterminant pour l’économie de l’installation : circuits de recyclage des unités d’hydrocraquage en raffinerie, trains d’alimentation de la synthèse d’ammoniac, unités de production d’hydrogène et stations d’injection dans le réseau de gaz.
Demandez un devis personnalisé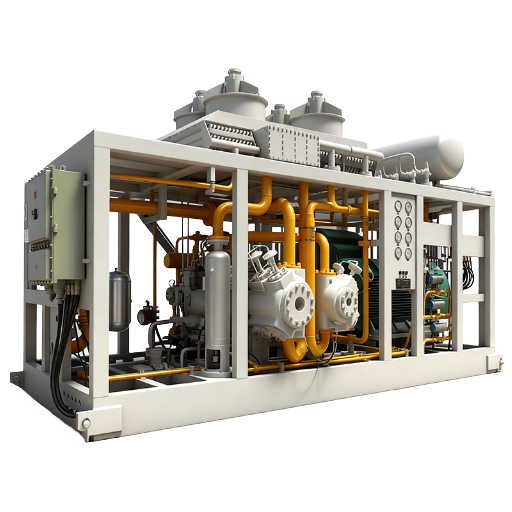
Caractéristiques de la solution
- Débit maximal
- 10 000+ Nm³/h
- Plage de pression
- 10–600 bar
- Certification
- API 618, 5e éd.
- Étages
- 1–6 étages
- Intervalle entre les interventions
- 6 000–12 000 h
- Applications
- Raffinage / pétrochimie / stockage
Séries de compresseurs d’hydrogène à pistons Pangeng — modèles et sélection
Pour répondre à la demande, nous concevons trois séries de compresseurs d’hydrogène grand débit. Commencez par déterminer vos besoins en débit et en pression, puis affinez votre choix en fonction de la norme de pureté, du besoin de traiter un seul gaz ou plusieurs gaz et de votre préférence pour une configuration lubrifiée ou sans huile.
PG-R standard
La valeur sûre pour le raffinage et la pétrochimie
- Pression 10–250 bar
- Débit 50–3 000 Nm³/h
- Puissance moteur 30–500 kW
- Étages 1–4
- Lubrification Lubrifié
- Applications Raffinage / pétrochimie
PG-RH haute pression
Stockage et mélange d’hydrogène
- Pression 50–600 bar
- Débit 100–5 000 Nm³/h
- Puissance moteur 75–1 500 kW
- Étages 2–6
- Lubrification Option sans huile
- Applications Stockage d’H₂ / mélange dans le réseau
PG-RP gaz de procédé
Gaz multiples / grand débit
- Pression 5–400 bar
- Débit 200–10 000+ Nm³/h
- Puissance moteur 150–3 000+ kW
- Étages 2–4
- Lubrification Compatible avec plusieurs gaz
- Applications Raffinage / chimie / ammoniac
Matrice de décision : quelle série choisir pour votre application ?
| Paramètre | PG-R standard | PG-RH haute pression | PG-RP gaz de procédé |
|---|---|---|---|
| Plage de pression | 10–250 bar | 50–600 bar | 5–400 bar |
| Plage de débit | 50–3 000 Nm³/h | 100–5 000 Nm³/h | 200–10 000+ Nm³/h |
| Nombre maximal d’étages | 4 | 6 | 4 |
| Option sans huile | Non | Oui | Sur demande |
| Gaz multiples | H₂ uniquement | H₂ principalement | H₂, N₂, NH₃, gaz de synthèse |
| API 618 | Norme | Conformité intégrale | Conformité intégrale |
| Acheteur idéal | Raffinage / pétrochimie | Stockage d’H₂ vert / pipeline | Grande usine chimique / d’ammoniac |
Zoom technique : composants internes d’un compresseur à pistons pour service hydrogène
Chaque configuration comprend un vilebrequin en acier allié forgé qui entraîne la crosse et transforme le mouvement rotatif en mouvement linéaire. Celui-ci fait coulisser les segments de piston dans les alésages du cylindre du compresseur d’hydrogène, ce qui limite l’usure et les fuites d’hydrogène.
Les segments de piston des compresseurs d’hydrogène sont en PTFE ou en matériau composite chargé de carbone plutôt qu’en métal. Ils offrent une surface autolubrifiante à très faible frottement, nécessaire à la compression à pistons sans huile. Un matériau composite chargé de carbone, plus résistant à l’usure, est utilisé pour la compression à vitesse élevée. La conception des segments suit un profil à épaulement ou à coupe oblique, qui assure une étanchéité efficace et absorbe les variations thermiques dues à la chaleur de compression.
Une pièce d’écartement étanche sépare le carter du cylindre du compresseur d’hydrogène. Une pièce d’écartement à compartiment unique empêche l’huile du carter de fuir dans le cylindre. Les pièces d’écartement en tandem, ou les configurations en tandem, permettent quant à elles d’utiliser un fluide non volatil et sans soufre à 0 ppmoil (.999 critique), ou une configuration plus sûre avec balayage automatique à l’azote en tandem, afin d’éviter les fuites d’huile par les segments et les fuites d’hydrogène. Tous les compresseurs d’hydrogène Pangeng sont fournis par défaut avec une pièce d’écartement à compartiment unique ; les modèles PG-RH et PG-RP incluent de série une pièce d’écartement en tandem.
Calculateur de dimensionnement de compresseur à pistons
Estimez la configuration de compresseur d’hydrogène à pistons adaptée à vos besoins de procédé.
Saisissez un débit positif
La pression d’entrée doit être supérieure à 0
La pression de refoulement doit dépasser la pression d’entrée
Saisissez vos paramètres de procédé, puis cliquez sur Calculer le dimensionnement pour obtenir une recommandation.
Recommandation de dimensionnement
Modèle recommandé
—
Rapport de compression
—
Étages recommandés
—
Puissance estimée
—
Fourchette de prix
—
Demander un devis détaillé
* Estimations fondées sur une compression adiabatique simplifiée (k=1.41 pour H2). Les caractéristiques réelles peuvent varier. Contactez nos ingénieurs pour un dimensionnement précis.
Compression d’hydrogène grand débit — pourquoi la technologie à pistons s’impose
Tous les compresseurs à pistons de notre gamme hydrogène sont fournis avec une métallurgie adaptée à l’hydrogène sur toutes les surfaces en contact avec le gaz, ainsi qu’une pièce d’écartement isolant le gaz de procédé du carter. La configuration des cylindres lubrifiée ou sans huile est définie selon vos préférences et conçue pour votre service par notre équipe d’ingénieurs spécialisés, à partir de votre fiche de données de procédé : pression d’aspiration, pression de refoulement de conception, composition du gaz produit et conditions ambiantes du site industriel. Chaque application de compression d’hydrogène est différente.
Les seules unités d’hydrocraquage en raffinerie consomment entre 1 000 et 8 000 Nm3/hr d’H2, à une pression comprise entre 100 et 200 bar, des débits et des pressions qui correspondent particulièrement bien à la plage de fonctionnement des compresseurs à pistons les plus puissants. Lorsque l’économie de l’installation dépend d’un débit fiable d’hydrogène, 24 heures par jour et 365 jours par an, le choix de la technologie de compression se restreint rapidement. Les compresseurs à pistons conçus selon l’API 618 compriment de l’hydrogène pour le raffinage et la pétrochimie depuis plus de 70 ans. Leur historique d’exploitation en compression de gaz à ces débits n’a pas d’équivalent parmi les autres technologies.
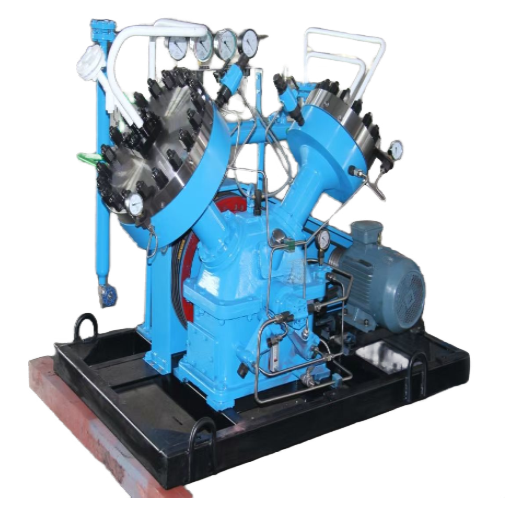
Pour les applications hydrogène en raffinerie et dans la pétrochimie, on utilise des compresseurs à pistons. Le compresseur transforme le mouvement rotatif du moteur électrique en mouvement alternatif des pistons au moyen d’un ensemble vilebrequin-crosse. À chaque rotation du vilebrequin, le piston aspire l’hydrogène par les clapets d’entrée et le refoule à haute pression par les clapets de sortie. Quelques étages de refroidissement intermédiaire entre les cylindres peuvent permettre d’atteindre une pression de refoulement de 600 bar, tout en respectant les limites de température de chaque étage.
Quatre raisons expliquent pourquoi la technologie à pistons domine la compression d’hydrogène grand débit.
1
Le déplacement positif assure un débit volumique stable quelle que soit la pression de refoulement, contrairement aux compresseurs centrifuges entraînés par turbine, dont la capacité diminue lorsque la contre-pression augmente.
2
Rapport de pression élevé par étage (généralement compris entre 2:1 et 4:1) : il peut être obtenu avec seulement 1 bâti, simplement recylindré pour répondre à un service différent, sans remplacement coûteux de la machine de base.
3
L’API 618 vise spécifiquement les compresseurs à pistons et à membrane.
4
La configuration à pistons est disponible en version lubrifiée ou sans huile. Les modèles lubrifiés réduisent les coûts de maintenance et prolongent les performances, tandis que les modèles sans huile, équipés de segments en PTFE ou chargés de carbone, atteignent réellement des niveaux inférieurs au ppm.
Débits élevés dans les unités d’hydrocraquage
Les compresseurs de recyclage d’hydrogène des unités d’hydrocraquage (débits d’hydrogène généralement supérieurs à 3000 Nm/h à 150+ bar) doivent fonctionner avec un débit stable, ne subir 0 arrêt imprévu et pouvoir redémarrer après un déclenchement sans dommage. Chaque déclenchement prive la raffinerie d’un jour de production, soit $200 000-$500 000 de débit traité. Les compresseurs alternatifs à deux étages peuvent fournir ce débit et cette pression, qui constitue une marge de sécurité au point de pompage et en dessous, ainsi que ces vitesses de déplacement positif, qui offrent une sécurité jusqu’à 40 bar et au-delà.
Conformité à l’API 618 à grande échelle
Pour toutes les raffineries et les entreprises d’ingénierie, d’approvisionnement et de construction (EPC), l’utilisation de groupes compresseurs conformes à la norme API 618 est une exigence minimale absolue des appels d’offres. En l’absence de la spécification API 618, nous avons vu des projets retardés de plusieurs mois pendant la réalisation d’une analyse détaillée des pulsations en phase d’ingénierie, après la défaillance d’un groupe fourni. Cela ne se produit pas lorsque le groupe est conçu conformément aux spécifications API 618 relatives au bâti, aux cylindres et à la tuyauterie.
Fragilisation par l’hydrogène à grande échelle
Les compresseurs à pistons de grande taille présentent une surface métallique totale plus importante exposée à la pression d’hydrogène (cylindres plus grands, guides de crosse plus longs, ensembles de clapets plus lourds, etc.). Tous les composants en contact avec le gaz doivent résister à la fragilisation sous l’effet des contraintes cycliques. Pour chacune de ses machines destinées à l’hydrogène, Pangeng a spécifié de l’acier inoxydable 316L, des plaques de clapet en Inconel et des pièces forgées à dureté contrôlée. D’après notre expérience, les défaillances par fragilisation résultent toutes de substitutions de matériaux pendant la fabrication. La conformité métallurgique de la production est donc vérifiée lors du contrôle à réception.
Besoin d’aide pour choisir le bon compresseur à pistons ?
Envoyez-nous votre fiche de données de procédé. Nos ingénieurs prépareront une spécification préliminaire de dimensionnement sous 48 heures, comprenant la configuration des étages, les matériaux et une estimation des coûts.
Compresseur à pistons, à membrane ou centrifuge pour les applications hydrogène
Les technologies de compression de l’hydrogène couvrent trois domaines qui se chevauchent, définis par le débit, la pression de refoulement et la pureté. Chaque technologie occupe une zone particulière dans cet espace à trois dimensions débit-pression-pureté. Le tableau comparatif ci-dessous vous aide à déterminer la catégorie correspondant à votre application.
| Paramètre | À pistons | À membrane | Centrifuge |
|---|---|---|---|
| Plage de débit | 50–10 000+ Nm³/h | 5–2 000 Nm³/h | 500–50 000+ Nm³/h |
| Pression maximale | 600 bar | 1 000 bar | 200 bar |
| Pureté du gaz | 99,9–99,99 % | 99,9999 % | 99,5 % |
| Intervalle de maintenance | 6 000–12 000 h | 10 000–40 000 h | 8 000–16 000 h |
| Risque de contamination par l’huile | Faible (option sans huile disponible) | Nul | Faible |
| Application idéale | Raffinage et pétrochimie, grands débits | Grande pureté, débit faible à moyen | Très grand débit, basse pression |
Les compresseurs à pistons se situent entre les technologies à membrane et centrifuges. Pour de nombreux utilisateurs d’hydrogène, c’est précisément là que se trouve leur service. Au-delà de 2 000 Nm/h, un compresseur à membrane ne peut pas fournir physiquement ce débit. Il faut alors soit plusieurs unités à membrane montées en parallèle (deux fois le coût d’investissement et deux fois l’emprise au sol), soit un seul compresseur à pistons sur un bâti unique pour assurer l’ensemble du service. Côté pression, les compresseurs centrifuges ne sont pas adaptés au-delà de 200 bar, car l’hydrogène, en particulier en raison de sa faible masse moléculaire, exige une vitesse périphérique de la roue proche des limites métallurgiques du composant. Les compresseurs à pistons peuvent atteindre aisément 600 bar sans les problèmes métallurgiques qui limitent la pression de refoulement des compresseurs centrifuges.
La pureté est le facteur qui fait pencher la balance. Les segments sans huile des compresseurs à pistons assurent une pureté du gaz de 99,99 %, suffisante pour la plupart des applications de raffinage, de pétrochimie et de stockage d’hydrogène, mais pas pour obtenir un gaz exempt de contaminants à 99,9999 %, comme le permet un compresseur à membrane grâce à une séparation complète entre le gaz et l’huile. Pour cette plage de pression et de débit, soit entre 2 000 et 10 000 Nm/h à plus de 200 bar, la technologie à pistons offre le coût total installé le plus bas. Lorsque le débit requis est inférieur à 2 000 Nm/h et que la pureté est prioritaire, elle permet alors d’obtenir la pureté souhaitée aux coûts d’exploitation les plus bas par unité. Le choix se porte sur la membrane.
Résultats clients : des compresseurs d’hydrogène éprouvés pour les raffineries et la récupération de gaz de procédé
Les performances d’un compresseur à pistons se jugent à ce qu’il fournit après 12 mois de fonctionnement continu, et non à des fiches de rendement établies en laboratoire. Trois installations récentes de production d’hydrogène montrent les résultats obtenus par les compresseurs à pistons Pangeng dans des secteurs de procédé bien établis et dans des conditions d’exploitation très variées.
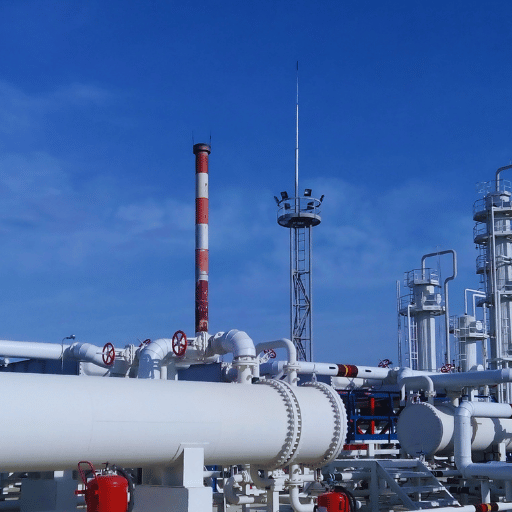
Unité d’hydrocraquage en raffinerie
Compression de recyclage de l’hydrogène — raffinerie du Moyen-Orient
Auparavant, le compresseur de recyclage d’hydrogène de la raffinerie — une installation à pistons à deux étages, de marque européenne, âgée de 15 ans — se déclenchait en raison d’une température de refoulement élevée toutes les 800 à 1200 heures. L’unité d’hydrocraquage devait alors réduire son débit, ce qui entraînait une perte de valeur estimée à $180 000 par incident. La cause fondamentale : la conception initiale du cylindre imposait un rapport de compression de 3.5:1 ou plus à chaque étage, ce qui portait la température de refoulement au-delà de la limite de 150C pour les matériaux des segments de piston.
Nous l’avons remplacé par un PG-R standard configuré en trois étages, pour un débit de 3 000 Nm/h à une pression de refoulement de 150 bar. La répartition de la charge sur trois étages maintient le rapport de compression de chacun à 2.3:1 et sa température de refoulement à 125C, bien dans les limites spécifiées pour les matériaux des segments. L’unité a maintenant atteint 9 400 heures de fonctionnement des clapets avant le premier déclenchement dû à la température. L’intervalle entre les révisions des clapets est passé de 2 500 à 8 200 heures grâce à la baisse de la température de fonctionnement. Les économies liées à la disponibilité ont permis d’amortir l’investissement de modernisation en neuf mois seulement.
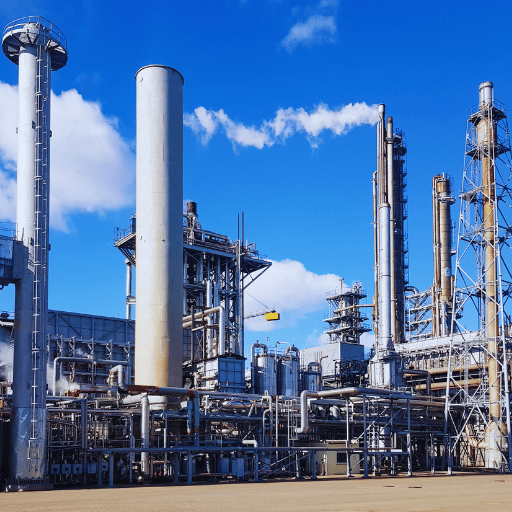
Usine d’ammoniac
Compression de l’hydrogène d’alimentation produit par électrolyse — complexe chimique d’Asie du Sud
5 000 Nm³/h
Débit de conception
98,2 %
Disponibilité moyenne (année 1)
22 %
Économies d’énergie par rapport à l’équipement précédent
Cette usine de traitement de l’ammoniac devait comprimer l’hydrogène électrolytique de 15 bar (sortie de l’électrolyseur) à 280 bar pour alimenter la boucle de synthèse d’ammoniac. Le compresseur de gaz de procédé PG-RP devait assurer l’ensemble du service de 5 000 Nm/h en 3 étages avec refroidissement intermédiaire. La disponibilité de la première année a atteint 98,2 %, bien au-dessus de l’objectif contractuel de 96 %. La consommation énergétique spécifique (kWh par Nm [or fresh]) était inférieure de 22 % à celle du compresseur à pistons précédent. Cet écart s’explique en partie par le dimensionnement précis des volumes combinés des cylindres et par une conception moderne des clapets, dont les plaques présentent une perte de charge plus faible. Les émissions de carbone pendant la compression ont diminué dans la même proportion, puisque l’installation est alimentée par le réseau électrique et que son facteur d’émission est connu.
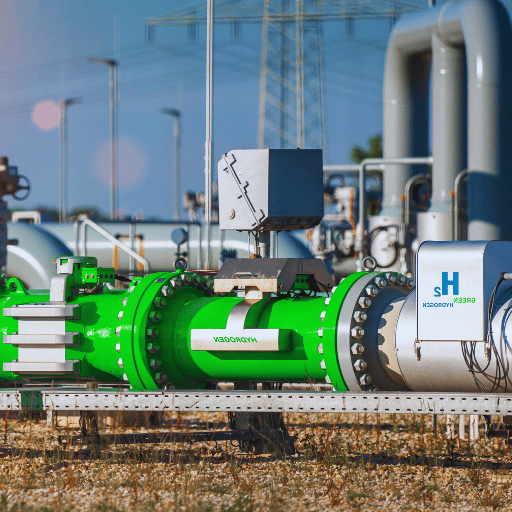
Stockage d’hydrogène vert
Hydrogène produit par électrolyse pour injection dans un pipeline — Europe du Nord
Défi
Un projet d’hydrogène vert prévoyait de comprimer l’hydrogène produit par un électrolyseur alcalin (30 bar, humide et saturé de vapeur d’eau, avec un débit variable de 200 à 800 Nm/h selon la disponibilité de l’électricité renouvelable) jusqu’à 80 bar pour l’injecter dans un pipeline de transport de gaz naturel et promouvoir l’hydrogène comme source d’énergie propre. Les variations de débit posaient problème : le compresseur devait pouvoir fonctionner à charge réduite jusqu’à 25 % sans recyclage du gaz, car celui-ci aurait gaspillé l’énergie renouvelable déjà consommée par l’électrolyseur.
Solution
Nous avons fourni une unité PG-RH haute pression (146 bar(a) nominaux [2 117 psig]), équipée d’un entraînement à vitesse variable et d’une poche de volume mort pour le fonctionnement à vide du premier cylindre. Le variateur de vitesse permet une réduction de charge de 60-100 %. En prolongeant efficacement le fonctionnement à faible capacité, la poche de volume mort porte cette réduction à 25 % sans recyclage du gaz. En outre, le gaz d’entrée du premier étage est traité dans un ensemble de conditionnement comprenant un séparateur coalescent et un refroidisseur, afin d’éliminer la vapeur d’eau et d’éviter toute accumulation de liquide dans le cylindre, qui pourrait provoquer un blocage hydraulique. Le compresseur fonctionne depuis plus d’un an et demi en suivant les courbes de l’électrolyseur, et aucune énergie renouvelable n’a été recyclée : les kilowattheures ont été injectés dans le pipeline sous forme de gaz livré !
Avantage du coût total de possession
15–25 %
de réduction des coûts
par Nm³
par Nm³
Pour les services hydrogène à grand débit, en dessous de 5 000 Nm/h (50 MMSCFD), les compresseurs à pistons permettent généralement de réduire de 15-25 % le coût par Nm comprimé par rapport à des compresseurs centrifuges équivalents. Cela s’explique par leur meilleur rendement isentropique à débits modérés, leur faible sensibilité aux variations de masse moléculaire du gaz et des intervalles de maintenance plus longs dans le cadre des marges de conception des compresseurs API 618.
Vérificateur de conformité API 618
Déterminez les certifications et normes requises pour votre installation de compresseur d’hydrogène à pistons.
Lancer la vérification de conformitéConformité à l’API 618 et certifications industrielles
API 618, 5e éd.
Norme de conception des compresseurs à pistons pour les industries pétrolière et chimique
ISO 9001:2015
Certification du système de management de la qualité
Marquage CE
Conformité à la directive Machines de l’UE 2006/42/EC
ATEX 2014/34/EU
Certification des équipements destinés aux atmosphères explosives
PED 2014/68/EU
Conformité à la directive sur les équipements sous pression
La norme API 618 pour les procédés
L’API 618 distingue un compresseur d’hydrogène pour procédés d’un compresseur d’air industriel déguisé en compresseur de gaz. Lorsque votre entreprise EPC demande la conformité à l’« API 618, 5e édition », elle exige du fabricant qu’il réalise une analyse complète des pulsations et une étude vibratoire avant même de fabriquer le moindre composant. Mais qu’est-ce que cela signifie concrètement pour vous, en tant qu’acheteur, et quelle incidence cela a-t-il sur la durée de vie opérationnelle de votre installation ?
Analyse des pulsations et résonance acoustique
Une étude des pulsations prévoit notamment les résonances acoustiques dans la tuyauterie, en modélisant les ondes de pression qui se propagent dans les systèmes d’aspiration et de refoulement. Sans cette analyse, les sifflements et vibrations dus aux pulsations peuvent fatiguer les soudures des tuyauteries et les raccordements de petit diamètre en quelques mois après le démarrage initial. Nous avons vu un compresseur non conforme à l’API installé dans une tuyauterie où, en 60 jours, un piquage de 2 inch pour instrument a développé une fissure de fatigue. Une modélisation réalisée en phase de conception conformément à l’API 618 aurait permis de prévoir les pulsations et d’ajouter des plaques à orifice ou des amortisseurs de pulsations.
Vibrations mécaniques et harmoniques
Les critères de vibrations mécaniques de l’API 618 concernent le bâti du compresseur, les guides de crosse et les fondations. Ils définissent les amplitudes maximales autorisées au niveau du bâti et des paliers. La norme prévoit également une analyse de réponse forcée des fondations du compresseur afin de vérifier l’absence de résonance avec la vitesse de rotation et les harmoniques du compresseur. Pour un service hydrogène, la masse moléculaire est de seulement 2 g/mol ; les amplitudes de pulsation de pression peuvent donc être jusqu’à 4x plus élevées que pour des gaz plus lourds comme l’azote ou le gaz naturel.
Marges de conception et plage de fonctionnement
Au-delà des pulsations, l’API 618 définit aussi des marges de conception minimales pour l’épaisseur des parois des cylindres, les charges sur l’axe de crosse, les charges sur les paliers du vilebrequin et la conception des joints. Ces marges couvrent toute la plage de fonctionnement du compresseur : perturbations, réduction de charge et transitoires au démarrage. Il en résulte une machine conçue pour vos conditions de service réelles, et pas seulement pour des caractéristiques commerciales.
Guide des prix et de l’approvisionnement en compresseurs d’hydrogène à pistons
Conseils aux acheteurs — approvisionnement en compresseurs d’hydrogène à pistons
Les prix des compresseurs d’hydrogène à pistons varient considérablement : de $25 000 pour les petits modèles à cylindre unique à plus de $500 000 pour les grands ensembles de compression de gaz de procédé multiétagés conformes à l’API 618 et dotés de tous leurs auxiliaires. Cette variation de prix reflète les grandes différences de taille de bâti, de nombre de cylindres, de niveau de certification et de limites de fourniture. Quatre facteurs principaux déterminent le prix final ;
| Facteur de prix | Impact sur le coût | Fourchette habituelle |
|---|---|---|
| Taille du bâti et puissance du moteur | Principal facteur de coût : le vilebrequin, le bâti moulé et le moteur représentent 30–40 % du prix de l’ensemble compresseur | 30–3 000+ kW |
| Nombre de cylindres | Chaque cylindre supplémentaire entraîne des coûts de forgeage, d’usinage, de vannes et d’assemblage du piston | 1–6 cylindres |
| Niveau de certification API 618 | La conformité complète à l’API 618, avec étude des pulsations, analyse des vibrations et essai de la ligne d’arbres, entraîne un surcoût de 15–25 % par rapport à une conception standard | Standard / complet |
| Auxiliaires | Refroidisseurs intermédiaires, séparateurs à décantation, système d’huile de lubrification, panneau de commande API, épurateur à l’aspiration | 10–30 % du total |
Délai de livraison
Le délai de livraison standard est de 12 à 24 semaines (de la commande à la livraison départ usine). La taille du bâti est le principal facteur qui influe sur le calendrier : les grands bâtis nécessitent 8-12 semaines rien que pour le forgeage. Une livraison accélérée est proposée pour les configurations récurrentes, lorsque nous pouvons nous approvisionner en bâtis moulés sur stock, ce qui permet de gagner environ 4-6 semaines par rapport au délai indiqué ci-dessus. Les étapes de validation technique (plan d’ensemble, examen du schéma tuyauterie et instrumentation, rapport d’étude des pulsations) sont intégrées au calendrier communiqué et nécessitent votre approbation dans les délais pour éviter les retards.
Assistance après-vente
Pangeng vous permet de faire appel à ses ingénieurs de service sur site pour la mise en service, la supervision du démarrage ou une révision programmée. Dans la mesure du possible, nous tenons en stock des pièces d’usure (telles que les segments de piston, les plaques de vanne, les ressorts de vanne, les bagues de garniture et les joints) afin de les expédier dans les 48 heures suivant votre demande. Pour les installations soumises à des conditions de service critiques, vous pouvez envisager l’un de nos accords de stock en consignation afin de conserver un kit de pièces de rechange adapté au site, dans vos locaux ou dans un entrepôt régional.
Garantie
Sauf indication contraire, tous les compresseurs d’hydrogène à pistons sont couverts par une garantie de 18 mois ou 8 000 heures de fonctionnement (selon la première échéance atteinte) contre les défauts des produits, des matériaux et de fabrication. Des contrats de durée et de service sont proposés pour les installations assorties d’une garantie de disponibilité.
Notre expérience de l’achat de compresseurs d’hydrogène nous apprend que le retard de calendrier le plus fréquent dans un projet ne vient pas de nos délais habituels de fabrication, mais de données de procédé incomplètes au stade du devis. Envoyez-nous une fiche de données de procédé indiquant les conditions d’aspiration, la pression de refoulement visée, la composition du gaz et la température ambiante ; nous vous répondrons avec un dimensionnement préliminaire et une offre budgétaire sous 5 jours ouvrés. Cette offre contient suffisamment de détails techniques comparables pour que votre équipe d’ingénierie puisse rapidement confronter ses spécifications à celles des offres concurrentes, ce qui réduit le temps de sélection du fournisseur au lieu de le prolonger.
Prêt à dimensionner votre compresseur d’hydrogène à pistons ?
Transmettez une fiche de données de procédé ou décrivez votre application. Notre équipe d’ingénierie établira un dimensionnement préliminaire, une configuration des étages et une estimation budgétaire sous 5 jours ouvrés.
Questions fréquentes
Un compresseur d’hydrogène à pistons utilise généralement un piston entraîné par un vilebrequin et se déplaçant dans un cylindre pour comprimer l’hydrogène. La compression est assurée par le vilebrequin, qui transforme la rotation du moteur électrique en mouvement linéaire du piston grâce à une bielle et à un guide de crosse. Lorsque le piston descend pendant la course d’aspiration, l’hydrogène est admis dans le cylindre par des vannes d’aspiration ouvertes à ressort. Lorsque le piston remonte et effectue la course de compression, le volume de gaz diminue et l’hydrogène est refoulé à une pression élevée par des vannes de refoulement ouvertes à ressort. Les modèles multiétagés compriment l’hydrogène par étapes successives, avec un refroidissement intermédiaire entre les étages, afin de maîtriser la température de refoulement et d’atteindre des pressions allant jusqu’à 600 bar. La crosse maintient le piston dans un mouvement rectiligne, ce qui réduit le frottement des parois du cylindre et empêche les efforts latéraux susceptibles d’accélérer les fuites d’hydrogène au-delà des segments de piston.
Les compresseurs d’hydrogène alternatifs traitent des débits de 50 – 10 000+ Nm/h. Le grand compresseur de gaz de procédé multicylindre du générateur de gaz PG-RP de Pangeng, d’une capacité de 600 ML/d, maintient une puissance moteur supérieure à 3 000kW.
Tout dépend du rapport entre le débit volumique et la pureté requis pour votre application. Les compresseurs alternatifs traitent des débits plus élevés, jusqu’à 10 000+ Nm/h contre 2 000 Nm/h pour les compresseurs à membrane. Ils ont fait leurs preuves dans la plupart des grandes unités de raffinage par hydrocraquage, de synthèse d’ammoniac et des usines pétrochimiques. Les compresseurs à membrane offrent une pureté supérieure (99,9999 % contre 99,9-99,99 %), car leur membrane en acier inoxydable évite tout contact entre le lubrifiant et le gaz de procédé. Au-delà de 2 000 Nm/h, lorsque une pureté de 99,99 % est acceptable, les compresseurs alternatifs sont plus avantageux en coût d’investissement et en coût d’exploitation par Nm. En dessous de 2 000 Nm/h, lorsque la pureté dépasse 99,99 %, la technologie à membrane est la solution adaptée.
L’API 618 est la norme de conception de l’American Petroleum Institute applicable aux composants des compresseurs à pistons utilisés dans les secteurs pétrolier, chimique et gazier. Sa 5e édition maintient les exigences relatives à l’analyse des pulsations, au calcul des vibrations mécaniques, à l’examen de la conception des fondations et aux marges de conception, qui dépassent largement les pratiques habituelles de l’industrie. Pour l’hydrogène, l’API 618 garantit que les collecteurs, bâtis, cylindres, tuyauteries et auxiliaires sont conçus en tenant compte de la masse moléculaire de l’hydrogène (qui aggrave les problèmes de pulsations) et de ses caractéristiques de fragilisation. Les grandes raffineries et les entreprises d’ingénierie, d’approvisionnement et de construction exigent l’API 618 dans leurs appels d’offres : sans conformité, impossible de passer l’étape technique dans presque tous les projets de l’industrie de transformation.
Prévoyez entre 6 000 et 12 000 heures de fonctionnement entre deux révisions générales, les principaux entretiens programmés portant sur la révision des vannes et le remplacement des segments de piston. Les machines lubrifiées atteignent généralement 10 000-12 000 heures grâce au film d’huile, qui protège les surfaces des cylindres et limite l’usure des segments. Les machines sans huile équipées de segments en PTFE ou en carbone nécessitent des remplacements de segments plus fréquents, tous les 6 000-8 000 heures, mais évitent les coûts de séparation, de filtration et d’élimination de l’huile générés par les machines lubrifiées au cours de leur durée de vie. La plupart des exploitants installent désormais des systèmes d’analyse des machines qui surveillent en ligne, 24/7, la température des vannes, la chute de tige, les vibrations de la crosse et la température des paliers. Les anomalies sont détectées plusieurs semaines avant qu’un arrêt ne survienne, ce qui permet de planifier les arrêts lors des révisions programmées plutôt que progressivement. Pangeng équipe numériquement tous les ensembles compresseurs PG-RH et PG-RP.
Oui : des fabricants compétents comme Pangeng compriment de l’hydrogène pur à 99,9 %+ avec de l’acier inoxydable 316L, une métallurgie GT-50, des segments étagés, une pièce d’écartement isolante, des segments de piston en PTFE et des garnitures purgées à l’azote. Pour des niveaux de pureté plus élevés, consultez notre catalogue de compresseurs à membrane.
Les prix vont de $25 000 pour les petits modèles à cylindre unique à plus de $500 000 pour les grands ensembles multiétagés conformes à l’API 618 et dotés de tous leurs auxiliaires. Quatre facteurs influent sur le coût final : la taille du bâti et la puissance nominale du moteur (qui représentent 30-40 % du coût total de l’ensemble compresseur), le nombre de cylindres et d’étages de compression, le niveau de certification API 618 (la conformité complète, avec étude des pulsations et analyse des vibrations, entraîne un surcoût de 15-25 % par rapport aux pratiques standard) et les auxiliaires supplémentaires tels que les refroidisseurs intermédiaires, séparateurs à décantation, systèmes d’huile de lubrification, épurateurs à l’aspiration et commandes API. Le transport, la supervision et l’assistance au démarrage font l’objet de devis distincts selon le site et les limites de fourniture. Pour établir un véritable budget à partir de votre dossier de données de procédé, notamment des pressions d’aspiration et de refoulement, du débit, de la pureté du gaz, de la capacité de commande de fréquence du compresseur et de la température ambiante du site.
Oui. Les trois séries de compresseurs Pangeng sont conçues en fonction de vos paramètres de procédé précis afin de produire des ensembles de compression d’hydrogène à pistons sur mesure. Nous travaillons directement à partir de vos fiches de données de procédé et de vos schémas P&ID pour dimensionner les cylindres, choisir les matériaux, configurer les étages et spécifier les auxiliaires. Les modèles standard sont montés sur châssis et comprennent le moteur, les refroidisseurs intermédiaires, les séparateurs à décantation, l’ensemble d’huile de lubrification et les commandes API, prêts à être raccordés aux réseaux de l’usine lors de l’installation. Le délai de livraison est normalement de 16 & 24 semaines, mais peut être réduit à 12 semaines pour les commandes répétées.
Tendance actuelle