Contacter Pangeng


Qu’est-ce qu’un surpresseur d’azote et comment fonctionne-t-il ?
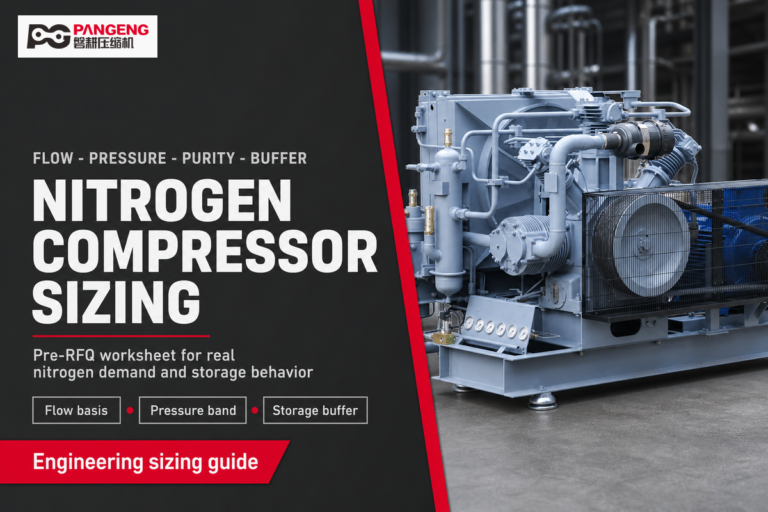
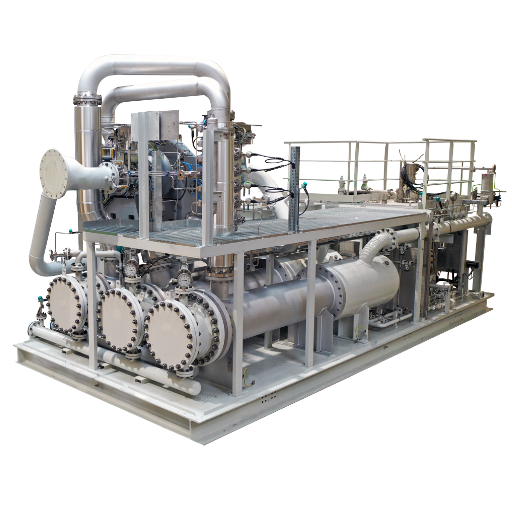
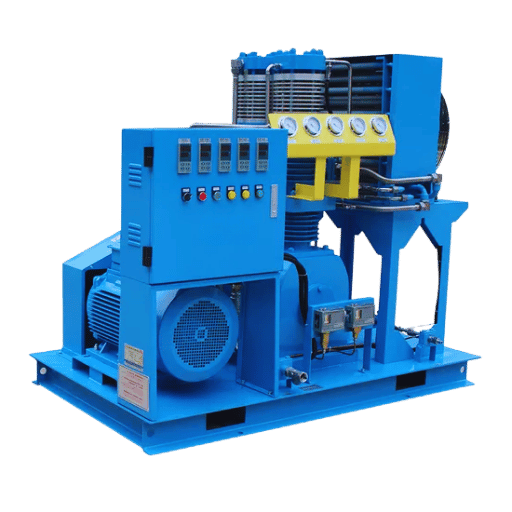 Un surpresseur d’azote est un compresseur volumétrique qui aspire de l’azote à une pression d’entrée faible ou moyenne et porte sa pression à une valeur de refoulement beaucoup plus élevée. Un compresseur d’air distinct comprime l’air qui sert ensuite à actionner un piston, une membrane ou un mécanisme hydraulique, afin d’augmenter la pression de l’azote entre l’aspiration et le refoulement. L’azote provient d’un générateur situé en amont, d’un dewar ou d’une rampe de bouteilles.
Le cycle de compression comporte trois étapes :
- Phase d’aspiration : l’air entre dans la chambre du compresseur à la pression d’alimentation, comprise entre 5 et 15 bar (70-220 psig), depuis le réseau latéral, alimenté par un générateur ou une rampe de bouteilles.
- Phase de compression : le piston thermique, la membrane ou le mécanisme hydraulique comprime l’azote dans la chambre, ce qui réduit son volume et augmente sa pression. Cette évolution dépend du rapport entre la pression d’entrée et la pression de refoulement, appelé rapport de compression. Autrement dit, le mouvement du piston augmente la pression de l’azote.
- Phase de refoulement : une fois l’azote porté à la pression souhaitée, il passe par une vanne de refoulement vers l’étape suivante du procédé ou vers un récipient de stockage. Dans les applications industrielles, les surpresseurs d’azote fonctionnent à partir de ³0 bar (4³5 psig) pour les opérations d’ensachage, et peuvent dépasser ³50 bar (5 000 psig) pour les essais sous pression.
💡 Conseil de pro
Dans les applications ³, le rapport entre la pression d’entrée et celle de refoulement est le facteur le plus important. Une pression d’entrée de 6 bar portée à ³00 bar correspond à un rapport de 50:1. Un tel rapport de compression nécessite toutefois généralement au moins 2 étages afin de limiter fortement la température maximale du gaz.
Comparatif des types de surpresseurs d’azote
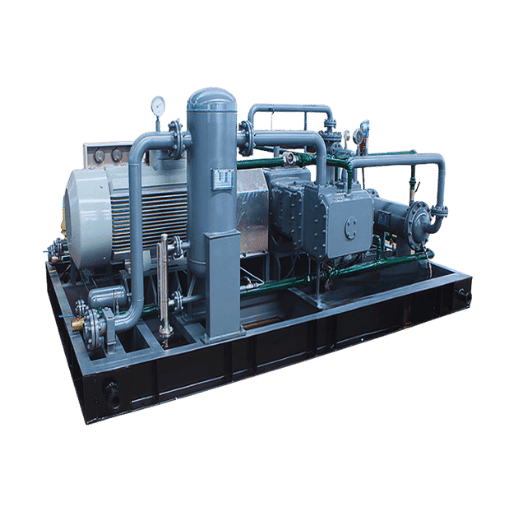 Les surpresseurs d’azote ne reposent pas tous sur le même mécanisme de compression de l’air ou de l’azote. Selon le débit requis, la plage de pression du gaz, la pureté et le cycle de service, chaque conception présente des compromis différents en matière de fiabilité et de polyvalence. Choisir un modèle inadapté à vos besoins est l’une des erreurs d’achat les plus coûteuses.
| Caractéristique | Surpresseur à pistons | Surpresseur à membrane | Surpresseur à entraînement hydraulique |
|---|---|---|---|
| Méthode de compression | Piston alternatif dans un cylindre | Membrane métallique flexible actionnée par un fluide hydraulique | Piston actionné par un système d’huile hydraulique |
| Pression maximale | Jusqu’à 500 bar (7 250 psi) | Jusqu’à 1 000+ bar (14 500+ psi) | Jusqu’à 1 500 bar (21 750 psi) |
| Débit | Élevé — 50 à 2 000+ Nm³/h | Faible à moyen — 5 à 500 Nm³/h | Faible — généralement inférieur à 100 Nm³/h |
| Pureté du gaz | Risque de contamination par l’huile (sauf conception sans huile) | Aucune contamination — le gaz n’entre jamais en contact avec le lubrifiant | Risque de migration d’huile hydraulique |
| Cycle de service | Continu (fonctionnement industriel 24/7) | Continu (éviter les démarrages et arrêts fréquents) | Intermittent à continu |
| Bruit et vibrations | Élevés — nécessite une fondation et un système d’amortissement | Plus faibles — mouvement plus régulier de la membrane | Les plus faibles — le coussin hydraulique absorbe les pulsations |
| Besoins de maintenance | Modérés — les segments de piston et les vannes nécessitent un entretien régulier | Plus faibles — le remplacement de la membrane constitue l’intervention principale | Plus faibles — moins de pièces mobiles et une structure plus simple |
| Applications idéales | Surpression d’azote industriel N2 à haut débit, opérations sur gazoduc | Gaz de très haute pureté, laboratoires et environnements de fabrication de semi-conducteurs | Applications intermittentes à haute pression, essais sur site industriel |
⚠️ Erreur fréquente
2. Choisir un surpresseur à membrane pour les utilisations continues à grand débit (>500 Nm/h), alors qu’un modèle à pistons fournirait un meilleur débit à un coût par Nm3 de gaz inférieur. Les surpresseurs à membrane sont conçus pour préserver la pureté, pas pour maximiser le débit. Définir des spécifications standard pour un surpresseur d’azote typique « taille balle de golf » relève d’un art obscur ; pourtant, choisir un modèle à pistons standard pour de l’azote de qualité semi-conducteur (99,999 %+) sans version sans huile fera bouder votre salle blanche et bloquera toute la ligne.
Principales applications industrielles des surpresseurs d’azote
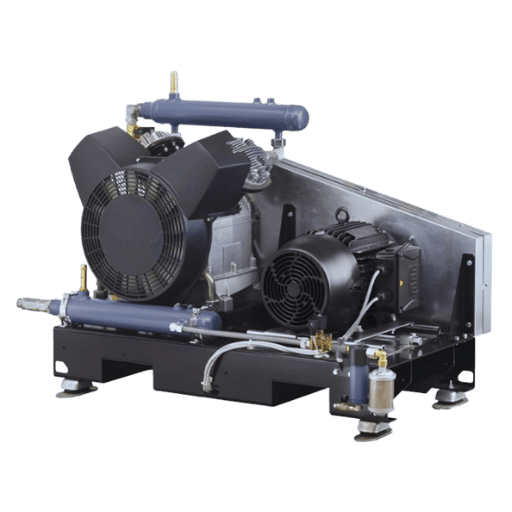 Les surpresseurs d’azote sont utilisés dans des dizaines d’applications à haute pression, dans divers secteurs où un gaz inerte est nécessaire. Les fabricants proposent presque toutes les combinaisons de pression et de pureté requises, des procédés les plus simples aux plus sophistiqués.
| Application | Plage de pression type | Pourquoi l’azote ? |
|---|---|---|
| Découpe laser (fibre/CO2) | de 20 à 40 bar (de 290 à 580 psig) | Empêche l’oxydation du bord de coupe et permet d’obtenir des coupes nettes, sans bavures, dans l’acier inoxydable et l’aluminium |
| Essais sous pression et détection des fuites | 50–500 bar (725–7 250 psig) | Inerte et ininflammable — sans danger pour les essais sur les récipients sous pression, les canalisations et les vannes, conformément aux exigences relatives aux gaz comprimés de OSHA 1910.101 |
| Pétrole et gaz (récupération assistée du pétrole) | 200–350 bar (2 900–5 075 psig) | L’injection d’azote maintient la pression du réservoir et déplace le pétrole brut dans les opérations de récupération assistée |
| Électronique et semi-conducteurs | de 5 à 10 bar (de 72 à 145 psig) | La couverture à l’azote N2 ultrapure prévient l’oxydation pendant le brasage, le brasage à la vague et le traitement des plaquettes. |
| Remplissage de bouteilles de gaz | 200–300 bar (2 900–4 350 psig) | La production sur site associée à la surpression évite les livraisons de gaz en vrac et respecte les normes de remplissage des bouteilles CGA |
| Conditionnement des aliments et des boissons | de 6 à 15 bar (de 87 à 217 psig) | Le conditionnement sous atmosphère modifiée (MAP) utilise le N2 pour chasser l’oxygène et prolonger la durée de conservation. |
💡 Conseil de pro
Selon l’expérience du secteur, la production sur site d’azote exempt d’oxygène (OFN), associée à un surpresseur d’azote, peut réduire le coût du gaz de 40-60 % par rapport à la livraison d’azote liquide en vrac. Le délai habituel pour économiser 1 million de livres avec un système générateur-surpresseur est de 12 à 24 mois.
Comment dimensionner un surpresseur d’azote — étape par étape
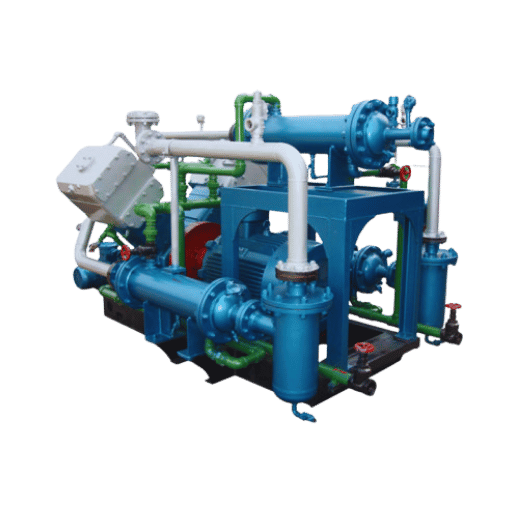 Pour bien choisir votre surpresseur d’azote, évitez deux erreurs coûteuses : le surdimensionnement et le sous-dimensionnement. Voici cinq étapes simples pour définir le type de surpresseur adapté à votre activité.
Méthode de dimensionnement en 5 étapes
- Commencez par définir la pression de refoulement. Quelle est la pression maximale nécessaire à votre procédé ? Exprimez la pression de conception en bar (manométrique) ou en Psig. Ajoutez 10-15 % à cette valeur.
- Déterminez ensuite la pression d’entrée. À quelle pression l’azote doit-il arriver du procédé ou du générateur au surpresseur ? Les systèmes à membrane fournissent généralement l’air à 5-13 bar, les systèmes d’azote par PSA à 4-10 bar, et les dewars d’azote liquéfié à 10-22 bar après le processus de congélation.
- Troisièmement, calculez le rapport de compression. Divisez la pression absolue de refoulement par la pression absolue d’entrée. Si le rapport dépasse généralement 10:1, la compression doit être répartie sur 2 ou 3 étages.
- Quatrièmement, calculez le débit. Quel débit en Nm3/h (ou en SCFM) votre procédé nécessite-t-il à sa capacité de pointe ? Prévoyez une marge de sécurité de 15-20 % pour absorber les pics de charge et répondre aux besoins futurs.
- Enfin, tenez compte du cycle de service. Votre surpresseur d’azote fonctionnera-t-il en continu ou par intermittence ? Le fonctionnement continu nécessite une puissance moteur, un refroidissement et des vannes de gamme supérieure à ceux d’un usage intermittent.
Exemple de calcul : système de découpe laser
Une usine alimente deux découpeuses laser à fibre en azote, avec un besoin de 80 Nm/h à 30 bars. Son générateur d’azote classique à membrane fournit une pression de sortie de 7 bar.- Pression de refoulement (elle doit être égale ou supérieure à 30 bar) : 30 Bar plus une marge de sécurité de 15 %=35 bar (manométrique)
- Pression d’entrée : 7 bar manométrique = 8 bar absolus
- Rapport de compression : 36 bar (abs) divisé par 8 bar (abs)= 4.5:1 (un seul étage est préférable).
- Débit nécessaire : 80 Nm/h, plus 20 % pour la croissance future et les pics de charge transitoires.
- Cycle de service : continu (fonctionnement en deux équipes, ~16 heures/jour)
- Puissance estimée : pour ce rapport et ce débit, prévoir un moteur de 15-22kW
Intégrer des générateurs d’azote à des surpresseurs
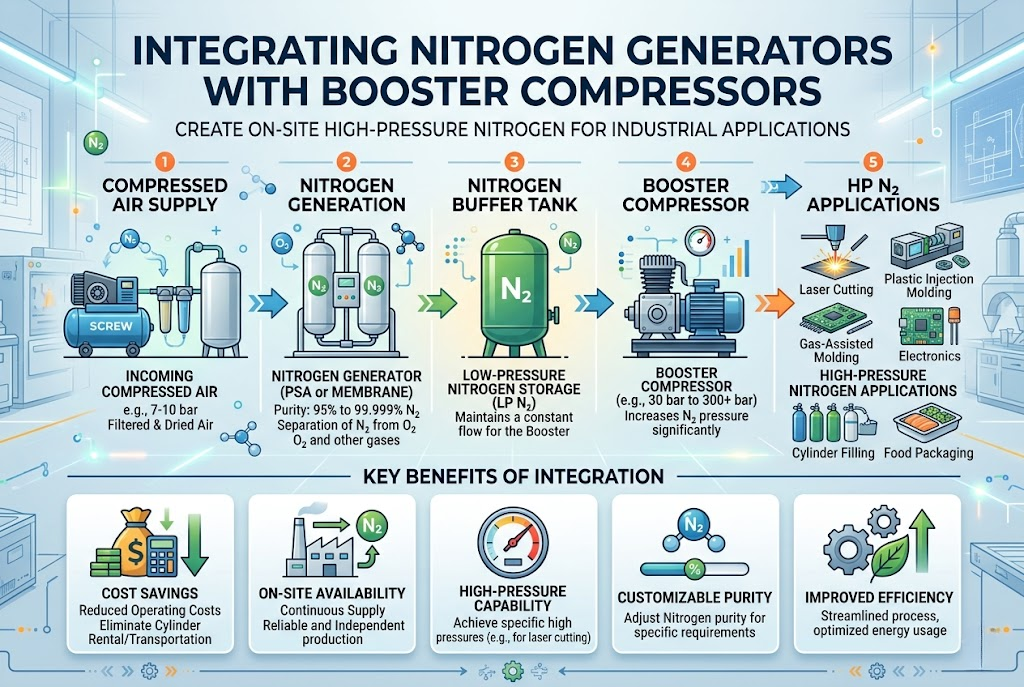 Aujourd’hui, la plupart des systèmes d’azote à haute pression associent un générateur sur site à un surpresseur, au lieu d’acheter de l’azote liquide en vrac ou de se faire livrer des bouteilles à haute pression. Deux technologies dominent — la séparation par membrane et l’adsorption modulée en pression, ou PSA — et produisent de l’azote à des niveaux de pression et de pureté différents. Ces écarts influent sur le dimensionnement du surpresseur installé en aval.
| Paramètre | Générateur à membrane | Générateur PSA |
|---|---|---|
| Pureté type | 95–99,5 % | 99,5–99,999 % |
| Pression de sortie | 5–13 bar | 4–10 bar |
| Stabilité du débit | Débit continu et régulier | Cyclique (tours d’adsorption et de régénération alternés) |
| Association avec le surpresseur | Simple — pression d’entrée stable | Nécessite un réservoir tampon pour lisser les cycles de pression |
| Surpresseur le mieux adapté | À pistons ou à entraînement hydraulique | À pistons avec réservoir, ou à membrane pour une pureté extrême |
⚠️ Erreur d’intégration fréquente
Une pression d’entrée irrégulière, due à un générateur sous-dimensionné ou à un raccordement direct à un générateur PSA sans réservoir tampon, entraîne des cycles trop fréquents du surpresseur, augmente la consommation d’énergie et provoque des variations de pression au point d’utilisation. Installez toujours un réservoir d’azote (réservoir tampon) entre un générateur PSA et l’aspiration du surpresseur.
Bonnes pratiques de maintenance et dépannage
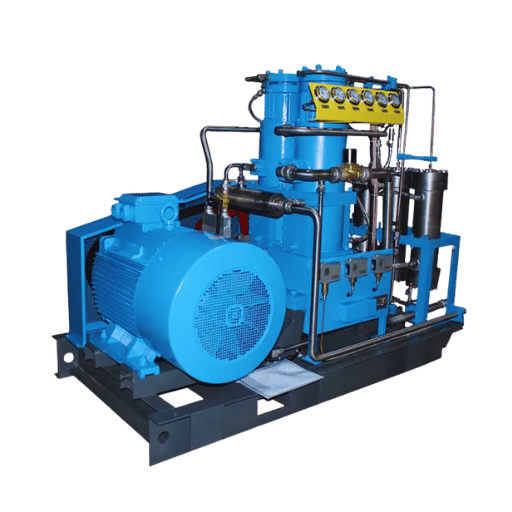 Un surpresseur d’azote comporte des pièces mobiles et nécessite une maintenance planifiée. Sa fiabilité dépend du respect rigoureux du calendrier d’entretien. Négliger la maintenance prévue au profit d’arrêts imprévus coûte trop cher en pièces et en main-d’œuvre. Voici un calendrier pratique adapté aux conditions d’exploitation industrielle habituelles.
- ✔ Chaque jour : vérifiez le niveau d’huile (modèles lubrifiés), contrôlez les manomètres d’entrée et de refoulement, soyez attentif à tout bruit ou vibration inhabituel et recherchez les fuites de gaz visibles au niveau des raccords.
- ✔ Toutes les 500 heures : première intervention sur les unités neuves — inspectez les vannes, vérifiez l’assise des segments de piston, contrôlez l’étalonnage du régulateur et vidangez l’humidité des refroidisseurs intermédiaires.
- ✔ Toutes les 2 000–4 000 heures : remplacez les kits de vannes (vannes d’aspiration et de refoulement), inspectez la garniture de la tige de piston, nettoyez ou remplacez les filtres d’entrée et testez les dispositifs de décharge de sécurité.
- ✔ Toutes les 6 000–8 000 heures : remplacez les segments de piston, inspectez l’alésage du cylindre pour repérer toute rayure, regraissez les roulements d’axe de piston et examinez les paliers de bielle.
- ✔ Chaque année : effectuez un audit complet du système — réalisez un essai de pression sur tous les raccordements, réétalonnez le régulateur et les transmetteurs de pression, vérifiez l’encrassement des tubes des refroidisseurs intermédiaires et contrôlez la résistance d’isolement du moteur.
3 signes indiquant que votre surpresseur nécessite une intervention
- Hausse de la température de refoulement : si la sortie d’un étage de compression est plus chaude que la valeur de référence, les refroidisseurs intermédiaires sont peut-être encrassés ou les vannes présentent peut-être une fuite interne. Dans les deux cas, le rendement baisse et l’usure augmente.
- Le point de pression est atteint plus lentement : si le remplissage d’un réservoir ou la montée à la pression d’essai prend sensiblement plus de temps, les segments ou les vannes sont peut-être usés, ce qui réduit le rendement volumétrique.
- Vibrations ou bruit anormal : des boulons de bielle desserrés, des roulements usés ou une fissure dans une plaque de vanne peuvent provoquer du bruit avant une défaillance catastrophique. Pour un service d’azote à haute pression, détecter ces signes tôt est une mesure de sécurité qui permet d’éviter les incidents.
💡 Conseil de pro
Tenez un journal, sur papier ou au format numérique, en consignant la température de refoulement, la pression d’entrée et le temps de cycle à chaque intervalle de maintenance. Leur suivi dans le temps révèle les tendances à la détérioration plusieurs mois avant une panne. En examinant régulièrement ces données, les opérateurs peuvent repérer les problèmes lors des interventions planifiées et limiter les arrêts imprévus.
Coût total de possession : les éléments souvent négligés par les acheteurs
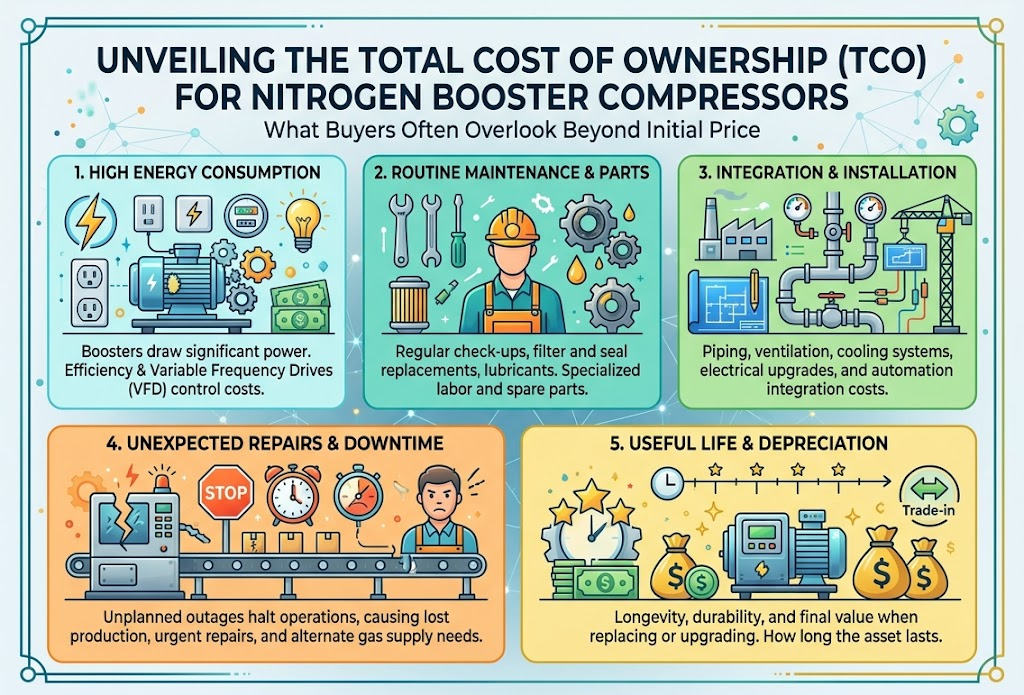 Le prix d’achat d’un surpresseur d’azote ne représente qu’une faible part de son coût total de possession sur toute sa durée de vie. Selon les statistiques sur la consommation d’énergie du Bureau des technologies de fabrication avancée du ministère américain de l’Énergie, l’électricité consommée « peut représenter jusqu’à 70-75 pour cent du coût total de possession du compresseur sur une durée de vie de 10 ans », tandis que « le coût de l’équipement électrique représente environ 10-20 pour cent du coût total de possession ».
70–75 %
Coûts énergétiques (coût total de possession sur 10 ans)
10–20 %
Prix d’achat de l’équipement
5–10 %
Maintenance et pièces
Exemple de calcul du coût de l’énergie
Prenons un surpresseur à pistons de 30 hp (22 kW) fonctionnant deux équipes par jour, 300 jours par an, soit environ 4 800 heures de fonctionnement par an.- Consommation annuelle d’énergie : 22 k W 4 800 heures=105, 600 KWH
- Pour $0,10/kWh (tarif industriel standard aux États-Unis) : 105 600 $0,10 = $10 560/an
- Sur 10 ans : $105 600 d’électricité seulement
- Prix d’achat d’un surpresseur de cette taille : généralement $15 000–$30 000
Coûts cachés souvent oubliés par les acheteurs
- Installation et mise en service : les exigences de fondation, les travaux électriques, la tuyauterie, le démarrage, etc., ajoutent généralement 15-25 % au coût de l’équipement.
- Arrêts imprévus : une heure d’arrêt d’un surpresseur essentiel à la production réduit fortement les revenus en aval — souvent davantage que le coût de la réparation.
- Récupération de chaleur : jusqu’à 90 % de l’énergie absorbée devient de la chaleur. La récupérer pour le chauffage des locaux ou le préchauffage de l’étape suivante du procédé améliore la rentabilité du système.
- Délai d’approvisionnement en pièces de rechange : pour les surpresseurs importés, les composants critiques, comme les kits de vannes et les segments de piston, peuvent nécessiter un délai d’approvisionnement de 4-8 semaines. Constituer un kit de pièces de rechange de base lors de la mise en service permet d’éviter des arrêts prolongés.
Foire aux questions
Q : Comment fonctionne un surpresseur d’azote ?
Voir la réponse
Il aspire l’azote précomprimé par une vanne d’entrée, comprime le gaz au moyen d’un piston, d’une membrane ou d’un mécanisme hydraulique, puis le refoule à une pression supérieure. Le rapport entre les pressions de refoulement et d’entrée détermine le nombre d’étages nécessaires : les rapports élevés nécessitent une compression multiétagée avec un refroidissement intermédiaire entre les étages.
Q : Quelle est la différence entre une pompe de surpression d’azote et un surpresseur d’azote ?
Voir la réponse
Dans le secteur, ces termes sont souvent employés de manière interchangeable, mais la conception des unités diffère légèrement. Une pompe de surpression d’azote (ou surpresseur de gaz) est généralement un appareil à commande pneumatique, à simple effet, destiné à un usage intermittent et à un débit moyen. Un surpresseur d’azote est généralement une machine motorisée, à pistons et multiétagée, plus robuste, conçue pour fonctionner en continu en milieu industriel et fournir un débit supérieur.
Les pompes de surpression sont plus courantes dans les laboratoires d’essais de débit ou sur le terrain, tandis que les surpresseurs d’azote équipent plus souvent les sites industriels de production et de traitement du gaz.
Q : Me faut-il un surpresseur d’azote de 40 bar ou de 300 bar ?
Voir la réponse
Cela dépend de votre procédé. La découpe laser fonctionne à 20–40 bar, le conditionnement alimentaire à 6–15 bar, et les essais sous pression ou le remplissage de bouteilles à 200–300+ bar. Déterminez la pression réellement nécessaire à votre procédé, ajoutez une marge de 10–15 % et vous obtenez la pression minimale de refoulement à spécifier.
Q : Les surpresseurs d’azote sont-ils sans huile ?
Voir la réponse
Pas tous. Les surpresseurs à membrane sont naturellement sans huile, car le gaz n’entre jamais en contact avec un lubrifiant : la membrane forme une étanchéité absolue entre l’entraînement hydraulique et la chambre de gaz. Les surpresseurs à pistons peuvent être lubrifiés à l’huile ou fonctionner sans huile. Les modèles sans huile utilisent des segments de piston en PTFE ou en carbone qui ne nécessitent pas de lubrification. Pour les applications nécessitant de l’azote de très haute pureté (semi-conducteurs, produits pharmaceutiques), choisissez un surpresseur sans huile ou à membrane afin d’éviter toute contamination.
Q : À quelle fréquence faut-il entretenir un surpresseur d’azote ?
Voir la réponse
Les intervalles d’entretien varient selon la pression de fonctionnement, le gaz, la technologie du surpresseur, etc. Calendrier type pour un surpresseur à pistons : première intervention après 500 heures de fonctionnement, remplacement du kit de vannes après 2 000-4 000 heures, puis remplacement des segments de piston après 6 000-8 000 heures. Pour les compresseurs à membrane, le remplacement périodique dépend du nombre de cycles et des spécifications du fabricant d’origine. Consultez le calendrier de maintenance spécifique à votre modèle auprès de ce fabricant et consignez les heures de fonctionnement et les températures de refoulement pour anticiper les interventions et éviter les arrêts imprévus.
Q : Un surpresseur d’azote peut-il fonctionner avec des générateurs à membrane et PSA ?
Voir la réponse
Oui, mais les exigences d’intégration diffèrent. Les générateurs à membrane fournissent l’azote à une pression constante (5-13 bar) et peuvent donc facilement être associés à tout type de surpresseur. Les générateurs PSA alternent les phases de purge et d’adsorption, ce qui provoque des variations de pression à la sortie. Si vous associez un surpresseur à un générateur PSA, installez un réservoir d’azote ou un réservoir tampon entre le générateur et l’aspiration du surpresseur pour absorber les variations de pression et éviter des cycles trop fréquents.
Besoin d’aide pour choisir le bon surpresseur d’azote ?
Des unités individuelles aux systèmes complets associant générateur et surpresseur, Pangeng peut vous aider à trouver une solution adaptée à vos besoins de débit, de pression et de pureté. Vous bénéficierez ainsi de performances fiables et d’une productivité accrue pour l’ensemble de votre système d’azote.
Découvrez les surpresseurs d’azote Pangeng →À propos de ce guide
Cet article a été préparé par l’équipe d’ingénierie de Pangeng à partir de son expérience dans la conception de configurations de surpresseurs d’azote pour des clients des secteurs de la production pétrolière et gazière, de la découpe laser et de la fabrication industrielle. Le dimensionnement et les cycles de maintenance présentés ici s’appuient sur l’expérience du terrain avec des surpresseurs alternatifs et hybrides, pour des configurations couvrant une plage de pression de 30-500 bar. Notre objectif est d’aider les ingénieurs et les équipes d’achat à évaluer les options avant qu’ils aient besoin d’appeler Pangeng.
Références et sources
- Norme OSHA 1910.101 — Gaz comprimés (exigences générales) — Département du Travail des États-Unis
- Bureau des technologies de fabrication avancée — Systèmes d’air comprimé — Département de l’Énergie des États-Unis
- Normes de sécurité de la CGA relatives aux gaz comprimés — Compressed Gas Association
- Code ASME des chaudières et des appareils à pression (BPVC) — American Society of Mechanical Engineers
- Consignes de sécurité relatives à la pression (chapitre 7) — Lawrence Berkeley National Laboratory