Comuníquese con Pangeng


Un compresor de aire diésel es una unidad neumática autónoma que combina un motor diésel con un elemento compresor de tornillo rotativo o de pistón. Todo el sistema está diseñado para funcionar con el caudal nominal máximo en obras sin conexión a la red eléctrica. Los equipos de construcción, minería y perforación DTH dependen de estos equipos porque convierten combustible en aire comprimido donde se necesite, desde −20 °C hasta +50 °C. Esta guía explica su funcionamiento, cómo elegir el caudal nominal adecuado, qué implica Tier 4 Final para su compra, el costo a 10 años frente a las alternativas eléctricas, los aspectos de mantenimiento y las perspectivas del mercado hasta 2026.
💡 Especificaciones rápidas: compresor de aire diésel de un vistazo
- Caudal de aire (CFM): 185 – 1,600+ CFM (portátiles), 60 CFM (montados en camión)
- Presión (PSI): 100 – 500 PSI de serie; hasta 50 MPa (7,250 PSI) en equipos tándem de tornillo y pistón.
- Opciones de motor: Cummins, Deutz, Caterpillar, Kubota, Perkins
- Elemento compresor: tornillo rotativo (servicio al 100%), pistón alternativo (servicio al 60-70%), tándem de tornillo y pistón.
- Montaje: remolque remolcable, montado en camión o sobre patín
- Norma de emisiones: EPA Tier 4 Final / EU Stage V.
- Consumo de combustible: 1.5 – 13 gal/hr en todo el rango, con una carga del 100 %.
- Ruido: 62 – 83 dBA a la distancia habitual del operador (con cabina)
- Usos principales: construcción, minería, perforación DTH, arenado, tuberías e industria en zonas remotas.
¿Necesita un modelo adecuado? Consulte la línea de compresores de aire diésel de Pangeng, de 185 a 1,600 CFM.
¿Qué es un compresor de aire diésel y por qué es importante que sea móvil?
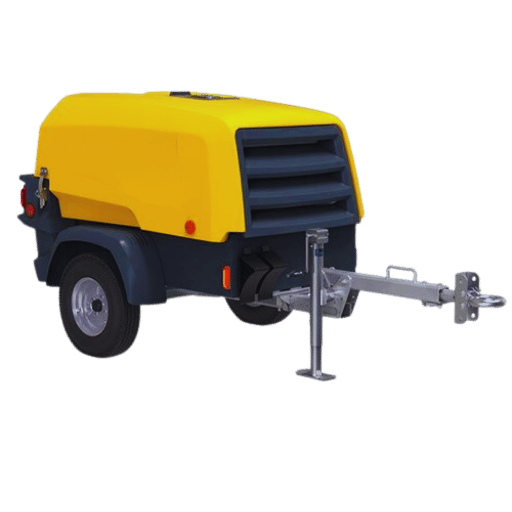 Cada compresor de aire diésel integra cuatro componentes en una unidad móvil: un motor diésel que acciona el eje, un elemento compresor que comprime el aire atmosférico, un posenfriador y un separador de aceite que acondicionan el aire de salida, y un sistema de control que ajusta el combustible y la presión según la demanda. A diferencia de un compresor de taller que requiere energía eléctrica trifásica, la unidad diésel puede alcanzar su caudal nominal en apenas unos minutos después de llegar al lugar de trabajo, incluso tras un arranque en frío.
Esa respuesta inmediata es precisamente su propósito. Un boletín técnico del Departamento de Energía de EE. UU. sobre normas para compresores señala que los compresores de aire accionados por motor se desarrollan para aplicaciones en las que no se puede depender de la disponibilidad de energía eléctrica. En la práctica, esto abarca buena parte de las obras lineales, los trabajos de servicios públicos en zonas periféricas, el desarrollo de minas, la producción en pozos remotos y las tareas de respuesta a emergencias: trabajos en los que esperar a que la compañía eléctrica instale el transformador y los cables no debería formar parte del plan.
La experiencia de campo de proveedores del segmento de 185 – 1,600 CFM indica que estas máquinas funcionan dentro de su rango nominal de CFM en una amplia banda de temperatura ambiente, aproximadamente de −20 °C a +50 °C, sin agua de enfriamiento externa ni calefacción auxiliar. Por eso, las empresas de alquiler de equipos y los contratistas consideran que el compresor de aire diésel pertenece a una categoría propia, distinta de la de los equipos industriales instalados de forma permanente.
💡 Idea clave: El motor diésel no es un lujo: es lo que permite disponer de potencia neumática en el lugar de trabajo, sin conexión a la red y con el caudal nominal máximo.
¿Cómo funciona un compresor de aire diésel?
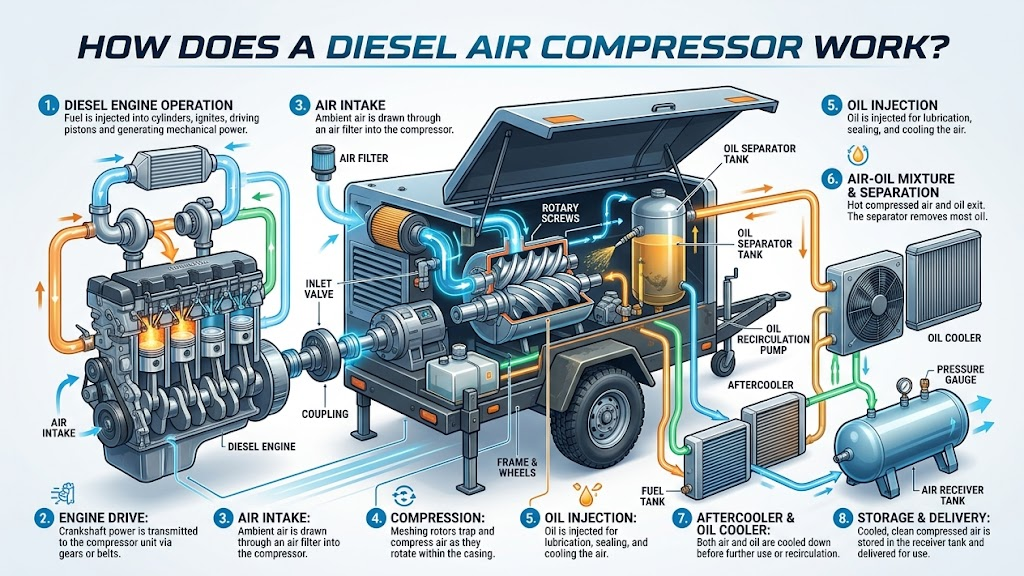
¿Cómo funciona un compresor de aire diésel? (respuesta en 60 segundos)
El motor diésel acciona un eje que hace funcionar el elemento compresor: un par de rotores helicoidales engranados (tornillo rotativo) o un pistón alternativo. El elemento toma el aire a temperatura ambiente, reduce su volumen al comprimirlo y eleva su presión. El aire comprimido pasa por un posenfriador (para enfriarlo), un separador de aceite (para retirar el lubricante) y una válvula de servicio antes de llegar a la herramienta. El equipo recibe energía en forma de combustible diésel y la convierte en energía neumática. ¿Los compresores de aire funcionan con diésel? Claro que sí: las unidades móviles lo usan para funcionar sin depender de la red eléctrica. El diseño de tornillo rotativo predomina a partir de 185 CFM. Dos rotores helicoidales —uno macho con cuatro lóbulos y otro hembra con seis— engranan dentro de una carcasa; al girar, normalmente a 2,000 – 4,000 rpm, la bolsa de aire atrapada se reduce a medida que avanza hacia el puerto de descarga. Se inyecta aceite durante todo el proceso de compresión para sellar las pequeñas holguras y disipar el calor. El resultado es un caudal continuo, sin pulsaciones, adecuado para herramientas que funcionan durante horas sin pausa, como boquillas de arenado, perforadoras de roca DTH y equipos para secar tuberías. En cambio, los elementos de pistón alternativo usan un cigüeñal y una biela para mover un pistón dentro de un cilindro. Los diseños de pistón alcanzan presiones más altas: las variantes de dos etapas superan los 5,000 PSI. Sin embargo, la carrera intermitente genera calor más rápido, por lo que el ciclo de servicio baja al 60 – 70 %. Las unidades de pistón son adecuadas para trabajos intermitentes de alta presión, como pruebas de presión, moldeo por soplado de PET y recarga de cilindros. Las configuraciones tándem de tornillo y pistón colocan una primera etapa de tornillo rotativo antes de una segunda etapa de pistón. El tornillo aporta volumen; el pistón, presión. Estas máquinas alcanzan 50 MPa (7,250 PSI) en una sola unidad enfriada por aire, una configuración preferida para trabajos de minería y tuberías que requieren tanto un caudal alto como una presión elevada desde un mismo chasis. Los informes de rendimiento de esta categoría siguen las convenciones de medición del Compressed Air & Gas Institute (CAGI), lo que permite comparar directamente las especificaciones de distintos fabricantes.📐 Nota de ingeniería
En un elemento de tornillo rotativo, los pares de rotores macho y hembra mantienen una holgura de funcionamiento de 5 – 25 µm, ocupada por una película de aceite. Los rotores macho giran cerca de 4,000 rpm a plena carga y la relación de compresión por etapa se encuentra en el rango de 7 – 13. Si se supera el intervalo de temperatura del aceite (normalmente 80 – 105 °C), el control de las holguras se deteriora. Por eso, la gestión térmica, y no la metalurgia de los rotores, determina la vida útil realista.
Dimensionamiento de un compresor de aire diésel: CFM, PSI y ciclo de servicio
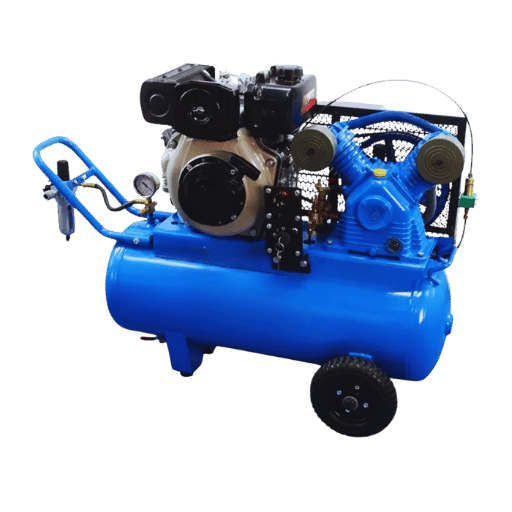 El dimensionamiento insuficiente es el error más común y costoso de esta categoría. Los comentarios en foros de contratistas y profesionales de servicio muestran un patrón claro: un cliente nuevo elige una unidad por el tamaño del tanque o la potencia nominal y luego descubre que no puede abastecer una boquilla de arenado. Como resultado, la unidad entra en ciclos cortos que aceleran las fallas o el cliente termina alquilando un equipo más grande. Este proceso de cuatro pasos permite evitarlo.
Paso 1: sume la demanda simultánea de las herramientas. Haga una lista de todas las herramientas neumáticas que funcionarán al mismo tiempo y sume sus CFM nominales. No sume la demanda «promedio»; sume la demanda máxima simultánea. A continuación se muestran los datos de consumo de las herramientas neumáticas que suelen funcionar con unidades diésel.
| Herramienta | CFM (a 90–100 PSI) | PSI requeridos | Patrón de servicio |
|---|---|---|---|
| Martillo neumático (60 lb) | 85 – 90 | 90 | Continuo |
| Rompedor neumático (30 lb) | 45 – 50 | 90 | Continuo |
| Llave de impacto (1″) | 10 – 12 | 90 | Intermitente |
| Pistola de pintura de alto volumen y baja presión (HVLP) | 8 – 12 | 40 | Continuo |
| Boquilla de arenado (3/8″) | 140 – 170 | 100 | Continuo |
| Boquilla de arenado (1/2″) | 250 – 290 | 100 | Continuo |
| Perforadora de roca DTH | 500 – 900 | 250 – 350 | Continuo |
| Secado de tuberías | 400 – 800 | 120 – 150 | Continuo |
¿Cuántos CFM se necesitan para pintar un automóvil?
Una pistola de pintura HVLP (alto volumen y baja presión) necesita 8 – 12 CFM a 40 PSI; una pistola convencional de alimentación por sifón necesita 14 – 18 CFM. Como un especialista en repintado de carrocería solo usa una pistola a la vez, 20 CFM de aire suministrado son suficientes. Una unidad diésel de 185 CFM sería excesiva, a menos que también se usen lijadoras neumáticas al mismo tiempo. La mayoría de los problemas de acabado de pintura se deben a la humedad y la contaminación por aceite, más que a la falta de CFM. Un pequeño secador desecante en línea y un filtro de aceite resuelven el 90 % de los defectos sin tener que redimensionar el compresor.¿Qué es un ciclo de servicio del 75 %?
El ciclo de servicio del compresor es el tiempo real que la unidad funciona durante una hora en comparación con el tiempo que descansa. Un ciclo de servicio del 75 % (el proceso produce 45 minutos de trabajo por hora y descansa los 15 minutos restantes) es un objetivo razonable. Los compresores de pistón suelen estar en el rango del 60 – 70 %; las unidades de tornillo rotativo se ajustan al 100 % porque sus rotores helicoidales sellados por aceite pueden disipar el calor de forma continua. El sobredimensionamiento combinado con ciclos cortos suele causar fallas en los pistones: no pueden funcionar con la carga de trabajo promedio a la tasa de suministro de diseño.¿Son suficientes 4 CFM a 90 PSI?
Para clavadoras, clavadoras pequeñas de clavos finos e inflado de neumáticos, 4 CFM a 90 PSI son suficientes. Para cualquier herramienta rotativa de uso intensivo —amoladoras rectas, lijadoras de doble acción, discos de corte y llaves de impacto de más de 3/8″— no alcanzan. Un equipo con capacidad nominal de 4 CFM es para carpintería de terminación, no para una obra que requiere equipos de clase diésel. No confunda que una herramienta «funcione con 4 CFM» con que «funcione bien con 4 CFM»; consulte la curva SCFM a PSI de la herramienta, no el mínimo indicado en la publicidad. ¿Se complican los cálculos? La calculadora de dimensionamiento en CFM de Pangeng aplica los mismos cuatro pasos con su lista real de herramientas.Diésel frente a electricidad: costos a 10 años
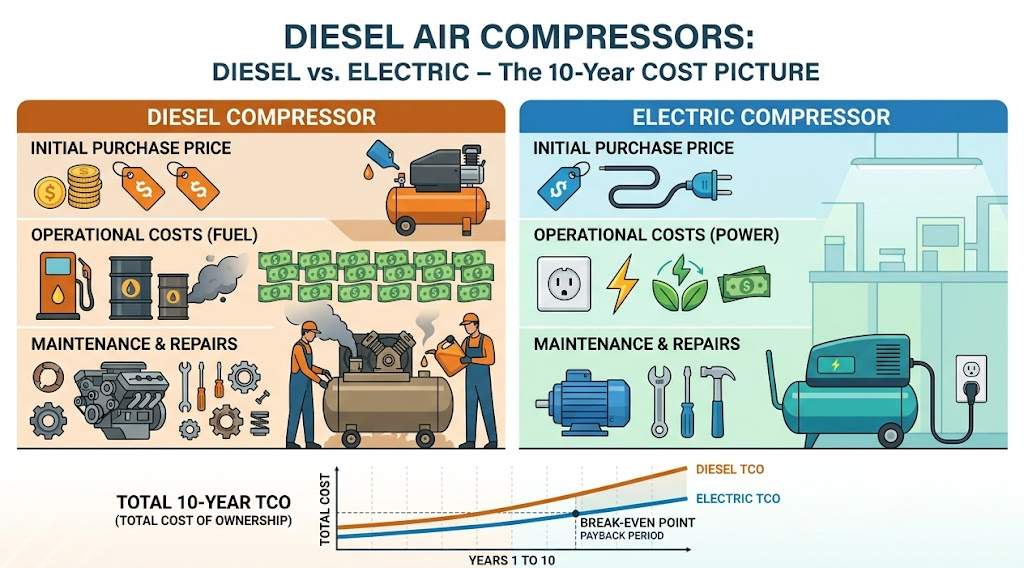 A menudo, los equipos de compras que revisan la lista de precios de una unidad diésel pasan por alto la cifra más importante. Durante una vida útil típica de 10 años, el precio de compra de un compresor de aire industrial representa apenas entre el 10 – 20 % del costo total de propiedad. Todo lo demás —el 80 – 90 %— corresponde al combustible o la electricidad y al mantenimiento.
Esta cifra no es una especulación. El informe del Departamento de Energía de EE. UU. sobre los costos del aire comprimido documenta que generar aire comprimido consume aproximadamente el 10 % de toda la electricidad utilizada en una instalación industrial típica. Al calcularlo durante un ciclo de vida de 10 años, entre el 70 – 80 % del costo total de propiedad del sistema de compresión corresponde a la energía. Varias fuentes del sector confirman un rango similar para las unidades diésel que sustituyen los kWh por combustible.
Por eso, mejorar la eficiencia del combustible apenas un 5 % durante una década de uso continuo puede superar el precio de compra inicial de la propia unidad. No es una exageración: es el resultado aritmético de acumular horas de funcionamiento.
| Componente del costo | Tornillo rotativo diésel | Tornillo rotativo eléctrico |
|---|---|---|
| Compra (% del costo total de propiedad) | 10 – 20 % | 10 – 20 % |
| Combustible / energía (% del costo total de propiedad) | 65 – 75 % (diésel) | 70 – 80 % (electricidad) |
| Mantenimiento (% del costo total de propiedad) | 10 – 15 % | 5 – 10 % |
| Emisiones en el lugar de trabajo | Sí (cumple con Tier 4 Final) | Ninguna (electricidad de la red) |
| Ruido (posición del operador) | 76 – 83 dB | 65 – 75 dB |
| Movilidad inmediata | Sí | No: requiere transformador y cables |
¿Son más eficientes los compresores de aire diésel que los eléctricos?
Si se mide estrictamente la conversión de kWh en potencia de aire comprimido, las unidades eléctricas de tornillo rotativo tienen una ventaja del 8 – 12 % porque no sufren la pérdida térmica que ocurre en el cigüeñal del motor. Sin embargo, esa ventaja de eficiencia solo importa cuando la energía trifásica es confiable y económica. En una obra móvil, la unidad diésel produce aire de inmediato, mientras que la alternativa eléctrica todavía espera la instalación del servicio eléctrico. La eficiencia práctica depende de lo que la unidad suministra en sus condiciones de trabajo, no de una cifra obtenida en un banco de pruebas.✔ Ventajas del diésel
- Puesta en marcha inmediata en cualquier lugar
- Comparte la logística del combustible con otros equipos diésel en la obra
- Alcanza el CFM nominal máximo en menos de cinco minutos tras un arranque en frío
- Funcionamiento comprobado de −20 °C a +50 °C
⚠️ Limitaciones del diésel
- Costo de mantenimiento entre 15 – 20 % mayor en 10 años frente a los equipos eléctricos
- Las unidades Tier 4 Final usan aproximadamente 1 litro de DEF por cada 20 litros de diésel.
- Aproximadamente 10 dB más ruidosas que las alternativas eléctricas con cabina
- Expuestas a la volatilidad de los precios del combustible, que los contratos eléctricos pueden amortiguar
Tier 4 Final y EU Stage V: cumplimiento de emisiones que influye en las compras
 Los motores diésel para equipos móviles no de carretera de más de 56 kW deben cumplir con EPA Tier 4 Final en Estados Unidos o con EU Stage V en Europa. Ambas normas regulan los dos contaminantes relevantes para los equipos diésel: el material particulado y los óxidos de nitrógeno. Es importante identificar las unidades que cumplen los requisitos al momento de la entrega: los municipios, las organizaciones cliente y los gobiernos estatales establecen límites de emisiones y rechazan los equipos sin documentación, lo que suele provocar retrasos de varias semanas en el cronograma.
El cumplimiento se logra mediante dos sistemas de tratamiento posterior que funcionan en conjunto. El primero es la reducción catalítica selectiva (SCR), que se combina con líquido de escape diésel (DEF), una solución de urea al 32.5 % que se inyecta en el flujo de escape. El DEF reacciona con los NOx en un catalizador para producir nitrógeno y agua. El consumo es de aproximadamente un galón de DEF por cada veinte galones de diésel. El segundo sistema es un filtro de partículas diésel (DPF), que atrapa el hollín y lo oxida durante la regeneración periódica, reduciendo las emisiones de partículas hasta cumplir el límite de Tier 4 Final.
Los límites publicados por la EPA para Tier 4 Final en el rango de motores diésel no de carretera de 56 – 560 kW son mucho más estrictos que los de las categorías anteriores. La guía de referencia de normas de emisiones de la EPA establece un límite de NOx de 0.40 g/kWh (frente a 2.0 g/kWh en Tier 3) y un límite de material particulado de 0.02 g/kWh (frente a 0.20 g/kWh): una reducción de diez veces en las partículas y de cinco veces en los NOx con una sola norma.
La Regulación de flotas de diésel todoterreno en uso de California va más allá. El 10 de enero de 2025, la EPA autorizó a CARB a aplicar la enmienda de 2022. Esto significa que los operadores de flotas que lleven a California equipos Tier 3 antiguos deben verificar año por año el nivel que figura en la placa con el número de serie.
Tres comprobaciones prácticas al recibir el equipo ayudan a evitar incumplimientos: (1) confirme que la placa con el número de serie del motor indique «Tier 4 Final» o «Stage V»; (2) solicite la carta de cumplimiento del fabricante original del motor; (3) verifique que el conjunto del compresor cuente con certificación ISO 9001 para la unidad completa, no solo para el motor.
⚠️ Consideración para climas fríos
El DEF se congela a −11 °C. Las unidades que funcionan por debajo de ese umbral necesitan tanques de DEF calefaccionados. Estos son de serie en los motores originales que cumplen con Tier 4 Final, pero conviene confirmarlo por escrito antes del envío a obras en Canadá, Escandinavia o zonas de gran altitud.
Motor y elemento: por qué predominan Cummins y Kubota
 Cuatro fabricantes originales de motores abastecen la mayor parte del mercado de motores diésel para equipos móviles no de carretera relevante para esta categoría: Cummins (series B y C, 49 – 540 HP), Deutz (series D y TCD), Kubota (series V y D para aplicaciones de menos de 75 HP) y Caterpillar (serie C, 250 HP y más). Perkins aparece en las líneas de productos Sullair para el mercado europeo. Todos tienen en común la disponibilidad mundial de repuestos: el mismo técnico de motores que da servicio a las excavadoras y los generadores de una flota ya sabe cómo dar servicio al conjunto motriz del compresor.
En cuanto al compresor, la relación entre HP y CFM es un indicador de eficiencia. Los elementos de tornillo rotativo producen 4 – 5 CFM por HP del motor a 100 PSI y mantienen un ciclo de servicio del 100 %. Los elementos de pistón alternativo bajan a 3 – 4 CFM por HP y no permiten el funcionamiento continuo. Las configuraciones tándem de tornillo y pistón aprovechan la ventaja de CFM/HP del tornillo en la primera etapa y añaden el límite de presión del pistón en la segunda. Este equilibrio de ingeniería funciona porque cada elemento opera dentro de su rango eficiente.
La reducción del ruido depende del diseño acústico de la cabina. Los compresores diésel sin cabina que funcionan a 4,000 rpm emiten 90 – 95 dB a un metro. Las cabinas acústicas que rodean toda la unidad reducen el nivel entre 8 – 12 dB en la posición del operador; una unidad bien configurada de 185 CFM, como la Airman PDS185EZ, registra 62 dBA a siete metros, aproximadamente el nivel de ruido de una oficina. La diferencia entre una unidad de 75 dB y otra de 65 dB es más importante de lo que parece: cada 3 dB duplican la intensidad percibida, y la categoría de compresores de aire de tornillo rotativo suele ser más silenciosa que los modelos de pistón alternativo con un caudal equivalente.
Programa de mantenimiento y fallas que ocurren en la práctica
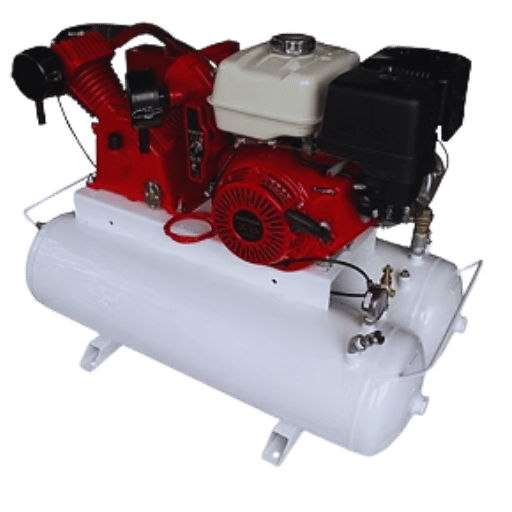 El siguiente programa de servicio es una síntesis elaborada a partir de manuales de fabricantes de motores para compresores de Cummins, Kubota y Deutz. Los intervalos se determinan por horas de funcionamiento, no por días calendario. Las flotas de alquiler que alcanzan 2,000 hr/yr dan servicio a sus unidades de 185 CFM más del doble de veces que los contratistas que las usan ocasionalmente; ambos ritmos son normales.
| Tarea | Intervalo | Tiempo de inactividad habitual |
|---|---|---|
| Aceite y filtro del motor | 250 – 500 hr | 45 min |
| Filtro de admisión de aire (inspeccionar; reemplazar según sea necesario) | 100 hr | 10 min |
| Aceite del compresor (de tornillo rotativo) | 1,000 – 2,000 hr | 60 min |
| Filtro de combustible | 500 hr | 20 min |
| Elemento separador de aceite | 2,000 – 4,000 hr | 60 min |
| Inspección de la regeneración del DPF | Cada 250 hr | 15 min |
| Relleno de DEF | Continuo (1 gal por cada 20 gal de diésel) | 5 min |
- Arrastre de aceite. Un elemento separador saturado deja pasar lubricante al aire de descarga y contamina las herramientas neumáticas aguas abajo. Los análisis del sector atribuyen las causas del arrastre de aceite a la inestabilidad de la temperatura, fallas de componentes, niveles de aceite incorrectos o funcionamiento prolongado fuera del rango de carga óptimo del compresor; todas estas causas pueden controlarse desde la operación. Solución: reemplace el separador a las 2,000 hr, mantenga la temperatura del aceite por debajo de 100 °C y opere el compresor con carga en lugar de dejarlo en ralentí.
- Apagado por sobretemperatura. Las aletas obstruidas del radiador —por polvo, paja o residuos de cemento— hacen que aumente la temperatura del motor y del compresor hasta que la ECU apaga la unidad. Solución: limpie con aire los núcleos del radiador cada semana en sitios polvorientos; no espere a que se encienda la luz roja.
- Válvula descargadora atascada en posición abierta. Síntoma: la unidad funciona, pero no puede mantener la presión bajo carga. Es probable que el diafragma dentro del actuador de la válvula descargadora esté perforado. Solución: reemplace el kit de reconstrucción; alrededor de $200 en piezas y dos horas de mano de obra.
- Cristalización del DEF. Los informes del sector identifican la cristalización del DEF como una de las principales causas de fallas y tiempo de inactividad del sistema SCR en motores Tier 4 Final. Se forman depósitos cuando la unidad permanece sin uso durante más de 30 días o cuando el tanque de DEF queda expuesto a ciclos de congelación y descongelación. Entre los síntomas están un zumbido fuerte de la bomba de DEF y códigos de falla del SCR. Solución: enjuague el sistema de DEF, llénelo con líquido nuevo y opere la unidad durante 30 minutos con carga para despejar el inyector.
- Dilución del aceite por carga baja. Dejar el motor en ralentí durante horas con poca carga reduce la temperatura de combustión por debajo del nivel necesario para que los anillos sellen; el combustible sin quemar se filtra y diluye el aceite del cárter. Solución: evite el ralentí prolongado, use los controles de apagado automático cuando estén disponibles y revise en cada servicio la varilla del aceite del motor para detectar olor a combustible.
📐 Nota de ingeniería
La presión del aceite de los cojinetes a 4,000 rpm debe marcar 3.5 – 5.5 bar (50 – 80 psi) con el motor caliente. Cualquier valor inferior a 2.5 bar indica desgaste de los cojinetes o dilución del aceite por combustible: apague la unidad e investigue antes de reanudar el trabajo. Esta sencilla revisión ha evitado más daños en cabezales de compresores que cualquier otro procedimiento de cinco minutos.
Cómo elegir el compresor de aire diésel adecuado: guía para compradores
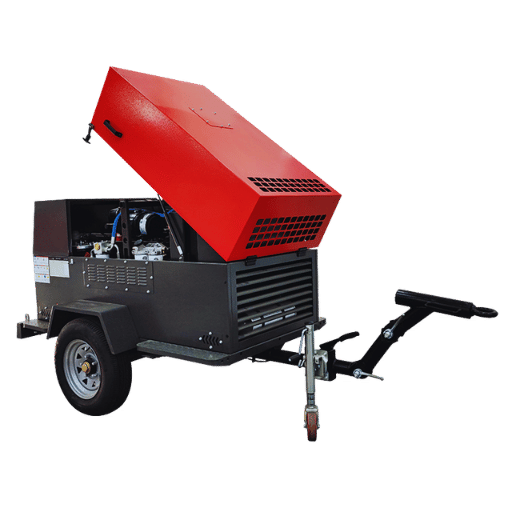 La siguiente guía integra las decisiones sobre dimensionamiento, presión, movilidad, cumplimiento normativo y clima en una secuencia de cinco pasos. Las recomendaciones exactas de modelos dependen de las condiciones específicas del sitio de trabajo y del inventario de herramientas; sin embargo, la lógica es uniforme para todas las aplicaciones.
Árbol de decisión de cinco pasos
- El caudal máximo simultáneo en CFM determina la categoría. Menos de 250 CFM → compacto. 250 – 500 CFM → mediano. Más de 500 CFM → servicio pesado.
- La presión máxima requerida determina la selección del elemento compresor. Hasta 150 PSI → compresor de tornillo rotativo estándar. 150 – 500 PSI → compresor de tornillo rotativo de alta presión. Más de 500 PSI → sistema en tándem de tornillo y pistón.
- La frecuencia de traslado determina el tipo de montaje. Semanalmente o más → chasis remolcable. Mensualmente → montado en camión. Ocasionalmente → montado sobre patín y levantado con grúa.
- ¿Se exige Tier 4 Final / Stage V? Si la respuesta es sí, especifique un motor Cummins o Deutz Tier 4 Final y verifique la placa de serie. Los sitios fuera de carretera que no están sujetos a normas locales de emisiones pueden aceptar Tier 3 a menor costo, pero tendrán menos opciones para acceder a sitios en el futuro.
- Umbrales de clima y altitud. Por debajo de −11 °C → DEF calentado y unidad para clima frío. Por encima de 3,000 m → kit de reducción de capacidad nominal para gran altitud y expectativa de CFM ajustada.
| Escenario | Categoría recomendada | Montaje |
|---|---|---|
| Construcción general, 2 – 3 herramientas neumáticas | 185 – 250 CFM @ 100 – 150 PSI | Remolcable |
| Arenado, boquilla de 3/8″ | 375 CFM @ 100 PSI | Remolcable o montado en camión |
| Perforación DTH para pozos de agua | 750 – 900 CFM @ 250 – 350 PSI | Montado sobre patín |
| Ventilación de minas y saneo de paredes | 1,200 – 1,600 CFM @ 150 – 250 PSI | Montado sobre patín |
| Pruebas de presión en tuberías | 400 CFM @ 500 PSI | Montado en camión o sobre patín |
¿Aún no sabe qué categoría se ajusta a su trabajo? Pruebe la herramienta de selección de aplicaciones de Pangeng: aplica la misma lógica con los datos específicos de su sitio de trabajo.“El error más frecuente que veo en campo es que los compradores dimensionan según el caudal normal de las herramientas en vez del caudal máximo simultáneo. Un compresor subdimensionado arranca y se detiene en ciclos cortos, se sobrecalienta y falla antes de las 2,000 horas; para entonces, la compra se convierte en un experimento de un año.”
Tendencias de 2026: diésel renovable, sistemas híbridos y monitoreo remoto
 Tres megatendencias están transformando el mercado de compresores diésel en 2026 y cada una modifica los costos a largo plazo y el panorama de cumplimiento normativo.
El diésel renovable HVO (aceite vegetal hidrotratado) se está convirtiendo en un sustituto directo del diésel fósil para motores Tier 4 Final. Un estudio de 2025 publicado en MDPI Sustainability sobre la adopción del HVO documenta una reducción de hasta 90 % en las emisiones durante el ciclo de vida frente al diésel derivado del petróleo, sin necesidad de modificar los motores de las unidades modernas. La norma de la EPA sobre combustibles renovables para 2023 – 2025 establece el marco normativo; grupos del sector de combustibles limpios informan volúmenes récord en 2025 y objetivos crecientes para 2026. Para los operadores de flotas en California y la Unión Europea, el HVO es la forma más económica de cumplir los compromisos de sostenibilidad sin reemplazar los equipos.
Los compresores híbridos diésel-eléctricos combinan un motor eléctrico de velocidad variable con un grupo electrógeno diésel de menor potencia. En un sitio de trabajo donde la demanda de aire fluctúa —como ocurre en la mayoría—, el sistema híbrido ahorra 30 – 40 % del combustible que consumiría una unidad diésel convencional al apagar el grupo electrógeno cuando la batería puede cubrir la baja demanda. La producción en serie comenzó en 2025 y se acelera durante 2026.
La telemetría IoT y el diagnóstico remoto envían datos en tiempo real de CFM, combustible, DEF y códigos de falla a paneles en la nube. Los operadores de flotas que usan mantenimiento predictivo informan reducciones de 20 – 30 % en el tiempo de inactividad no planificado, porque los filtros y elementos separadores se reemplazan al alcanzar 95 % de su vida útil nominal en vez de hacerlo según intervalos fijos del calendario. El ahorro se acumula en toda la flota: es más fácil gestionar cinco unidades con telemetría que dos sin ella.
Contexto del mercado: en 2025, el mercado mundial de compresores de aire accionados por diésel alcanzó USD 1.85 billion, con una tasa de crecimiento anual compuesta proyectada cercana a 10.9 % hasta 2033, impulsada por la expansión minera en América Latina y África, además de la inversión en infraestructura en Medio Oriente y el Sudeste Asiático. La categoría mantiene un crecimiento constante, y el cumplimiento de Tier 4 Final junto con la compatibilidad con HVO son formas en que los equipos de compras se protegen frente a ese crecimiento y al endurecimiento de las normas de emisiones.
Preguntas frecuentes
¿Cuál es la diferencia entre un compresor de aire diésel y uno eléctrico?
Ver respuesta
La fuente de energía. Una unidad diésel incorpora su propia cadena de conversión del combustible en potencia en el eje y puede funcionar en cualquier lugar. Una unidad eléctrica toma energía de la red trifásica y debe permanecer donde haya suministro eléctrico. El diésel es la opción para trabajos móviles y remotos; el eléctrico, para instalaciones fijas con electricidad económica, porque su costo por CFM-hora es ligeramente menor durante un ciclo de vida de 10 años y no genera emisiones en el sitio.
¿Cuánto dura un compresor de aire diésel?
Ver respuesta
Las unidades diésel de tornillo rotativo con buen mantenimiento ofrecen 10,000 – 20,000 horas de servicio antes de una reparación general, lo que equivale a 10 – 20 años en una flota de alquiler típica que opera 1,000 hr/year. Las unidades de pistón tienen intervalos más cortos porque su ciclo de servicio limita el uso continuo. Los casos con una vida útil excepcional se relacionan estrechamente con dos variables: la disciplina en los cambios de aceite y la filtración del aire de admisión; ambas pueden controlarse desde la operación.
¿Qué tamaño de compresor diésel necesito para arenar?
Ver respuesta
Para una boquilla de 3/8″, la práctica del sector recomienda 140 – 170 CFM a 100 PSI; una boquilla de 1/2″ requiere 250 – 290 CFM a 100 PSI. Agregue un margen de 20 % y redondee hacia arriba a las categorías comerciales; así, la mayoría de las operaciones de arenado requiere una unidad de 185 CFM para trabajos ligeros y una de 375 CFM para producción.
¿Los compresores diésel requieren líquido DEF?
Ver respuesta
Sí, las unidades que cumplen con Tier 4 Final y Stage V; las unidades Tier 3 y anteriores no. El consumo de DEF es de aproximadamente un galón de DEF por cada veinte galones de diésel.
¿Cuánto combustible consume un compresor diésel de 185 CFM?
Ver respuesta
Las fichas técnicas publicadas para unidades portátiles de 185 CFM con motores Kubota o Caterpillar suelen indicar un consumo de 2.37 – 2.70 gal/hr a 100 % de carga, que baja a alrededor de 2.15 gal/hr a 75 % de carga y a 0.5 – 0.8 gal/hr en ralentí. Con un tanque de combustible de 23 galones, la autonomía a plena carga es de alrededor de 8 – 10 horas, aproximadamente un turno de trabajo.
¿Para qué sirve un compresor de aire con tanque de 60 galones?
Ver respuesta
“60 galones” se refiere al volumen del tanque receptor, no al caudal de aire; es una confusión frecuente entre quienes compran por primera vez. El tanque amortigua los picos de demanda; la clasificación de CFM del compresor determina qué herramientas pueden funcionar de forma continua. La mayoría de los compresores eléctricos de taller con tanque de 60 galones producen 12 – 17 CFM a 90 PSI, suficiente para llaves de impacto, amoladoras pequeñas y matracas neumáticas, pero insuficiente para arenado, rectificado con mototool o cualquier herramienta de demanda continua. Si compara compresores diésel portátiles, ignore el tamaño del tanque y consulte la curva de CFM según la presión en PSI.
¿Son confiables los compresores de aire diésel?
Ver respuesta
Sí, si tienen el dimensionamiento y el mantenimiento adecuados. El tiempo medio entre fallas de las unidades diésel de tornillo rotativo suele ser de más de 10,000 horas; la mayoría de las paradas no planificadas se debe a la falta de mantenimiento del filtro de aire o al combustible contaminado, no al desgaste del elemento compresor.
¿Está listo para dimensionar su compresor de aire diésel?
Ingrese su lista de herramientas en la calculadora de dimensionamiento en CFM, compare los resultados con el rango de 185 – 1,600 CFM de la página de compresores de aire diésel de Pangeng o consulte con un ingeniero de Pangeng para obtener una configuración adaptada a las condiciones específicas de su sitio de trabajo.
Acerca de esta guía. Los rangos de rendimiento citados se compilaron a partir de fichas técnicas de fabricantes de equipos originales, publicaciones técnicas de la EPA y el DOE, y patrones de fallas informados en campo. El consumo exacto de combustible, los intervalos de servicio y los niveles de ruido dependen del modelo de motor, las condiciones de temperatura ambiente, el perfil de servicio y las prácticas de mantenimiento. Para una aplicación específica, solicite una evaluación de prueba con su lista de herramientas y la altitud del sitio de trabajo; casi siempre, el resultado difiere ligeramente de los promedios indicados.
Referencias y fuentes
- Guía de referencia sobre normas de emisiones de la EPA — Agencia de Protección Ambiental de Estados Unidos
- Actualización técnica sobre motores diésel para uso fuera de carretera Tier 4 (PDF) — EPA de Estados Unidos
- Determine el costo del aire comprimido para su planta (PDF) — Departamento de Energía de Estados Unidos
- Normas de conservación de energía para compresores — aviso de propuesta de reglamentación (PDF) — Departamento de Energía de Estados Unidos
- Norma definitiva sobre combustibles renovables para 2023, 2024 y 2025 — EPA de Estados Unidos
- Reglamento para flotas diésel todoterreno en servicio — Junta de Recursos del Aire de California
- Adopción del HVO: desafíos e implicaciones ambientales (2025) — MDPI Sustainability
- Normas de medición del rendimiento — Instituto de Aire Comprimido y Gas
Artículos relacionados
- Cómo funcionan los compresores de aire de tornillo rotativo: principios de ingeniería y selección
- Cómo funcionan los compresores centrífugos de aire: principios de ingeniería, tipos y criterios de selección
- Guía completa de los compresores elevadores de presión para aire: funcionamiento, tipos y selección
- Compresor elevador de presión frente a compresor de aire: diferencias clave
- Los 10 principales fabricantes de compresores de aire industriales del mundo