Contacter Pangeng


Un compresseur d’air diesel est une unité pneumatique autonome qui associe un moteur diesel et un élément de compression à vis ou à pistons. L’ensemble est conçu pour fournir son débit nominal maximal sur les chantiers dépourvus de réseau électrique. Les équipes du bâtiment, les sociétés minières et les foreurs DTH comptent sur cet équipement, qui transforme le carburant en air comprimé partout où il est nécessaire, de −20 °C à +50 °C. Ce guide explique son fonctionnement, comment choisir le débit nominal adapté, ce que signifie Tier 4 Final pour votre achat, le coût sur 10 ans par rapport aux modèles électriques, les points à prendre en compte pour l’entretien et les perspectives du marché jusqu’en 2026.
💡 Caractéristiques en bref : le compresseur d’air diesel
- Débit d’air (CFM) : 185 – 1 600+ CFM (portable), 60 CFM (monté sur camion)
- Pression (PSI) : 100 – 500 PSI en standard ; jusqu’à 50 MPa (7 250 PSI) pour les machines à étages en tandem vis-piston.
- Motorisations : Cummins, Deutz, Caterpillar, Kubota, Perkins
- Élément de compression : à vis (service à 100 %), à pistons (service à 60-70 %), ou à étages en tandem vis-piston.
- Montage : remorque tractable, montage sur camion ou sur châssis
- Norme antipollution : EPA Tier 4 Final / EU Stage V.
- Consommation de carburant : 1,5 – 13 gal/hr sur toute la gamme à 100 % de charge.
- Niveau sonore : 62 – 83 dBA à la distance habituelle de l’opérateur (carter fermé)
- Principales applications : construction, mines, forage DTH, sablage, pipelines, industrie en site isolé.
Vous cherchez un modèle adapté ? Découvrez la gamme de compresseurs d’air diesel Pangeng, de 185 à 1 600 CFM.
Qu’est-ce qu’un compresseur d’air diesel et pourquoi la mobilité est-elle importante ?
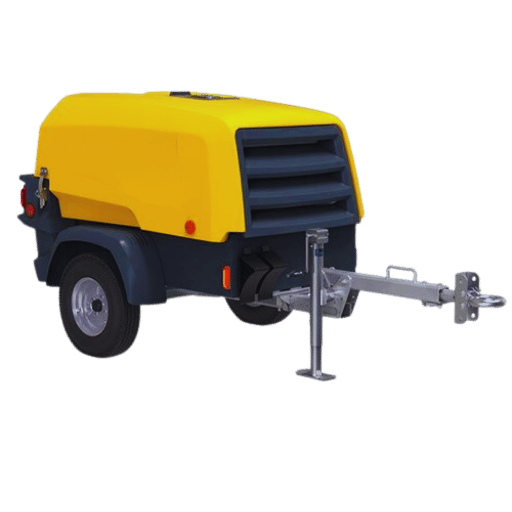 Un compresseur d’air diesel réunit quatre composants dans une unité mobile : un moteur diesel qui entraîne l’arbre, un élément de compression qui comprime l’air ambiant, un refroidisseur final et un séparateur d’huile qui conditionnent l’air en sortie, ainsi qu’un système de commande qui ajuste le carburant et la pression en fonction de la demande. Contrairement à un compresseur d’atelier qui nécessite une alimentation électrique triphasée, le modèle diesel peut fournir son débit nominal quelques minutes seulement après son arrivée sur site, dès le démarrage à froid.
C’est précisément cette réactivité qui justifie son usage. Une note technique du département de l’Énergie des États-Unis sur les normes applicables aux compresseurs indique que les compresseurs d’air entraînés par un moteur sont conçus pour les applications où l’alimentation électrique ne peut être garantie. En pratique, cela concerne une bonne partie des travaux de construction linéaire, des interventions sur les réseaux dans les zones périphériques, du développement minier, de la production sur des puits isolés et des opérations de secours d’urgence : autant de chantiers où attendre le transformateur du réseau et le câblage nécessaire ne devrait pas faire partie du plan.
D’après l’expérience sur le terrain des fournisseurs de la gamme 185 – 1 600 CFM, ces machines fonctionnent dans leur plage de débit nominal sur une large plage de températures ambiantes, d’environ −20 °C à +50 °C, sans eau de refroidissement externe ni chauffage auxiliaire. C’est pourquoi les sociétés de location et les entrepreneurs considèrent le compresseur d’air diesel comme une catégorie à part, distincte des équipements industriels installés à demeure.
💡 À retenir : Le moteur diesel n’est pas un simple avantage : il permet de disposer sur site d’une alimentation pneumatique autonome, au débit nominal maximal.
Comment fonctionne un compresseur d’air diesel ?
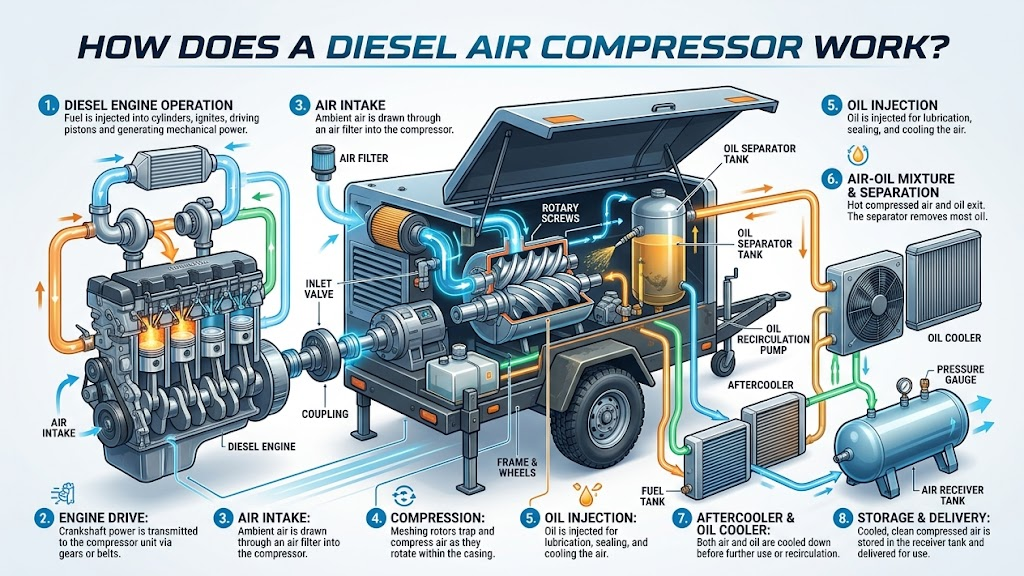
Comment fonctionne un compresseur d’air diesel ? (réponse en 60 secondes)
Le moteur diesel entraîne un arbre qui actionne un élément de compression : soit une paire de rotors hélicoïdaux engrenés (à vis), soit un piston qui effectue un mouvement alternatif. L’élément aspire l’air ambiant et en réduit le volume, ce qui augmente sa pression. L’air comprimé traverse un refroidisseur final (pour le refroidir), un séparateur d’huile (pour éliminer le lubrifiant), puis une vanne de service avant d’atteindre l’outil. L’équipement reçoit son énergie du diesel ; le compresseur la restitue sous forme d’énergie pneumatique. Les compresseurs d’air peuvent-ils fonctionner au diesel ? Absolument : les modèles mobiles s’affranchissent ainsi du réseau électrique. La technologie à vis domine à partir de 185 CFM. Deux rotors hélicoïdaux — un rotor mâle à quatre lobes et un rotor femelle à six — s’engrènent dans un carter ; en tournant, généralement à 2 000 – 4 000 rpm, ils poussent la poche d’air emprisonnée vers l’orifice de refoulement, tout en réduisant son volume. De l’huile est injectée tout au long de la compression pour étanchéifier les faibles jeux et évacuer la chaleur. Le débit obtenu est continu, sans pulsations, et convient aux outils utilisés pendant des heures sans interruption, comme les buses de sablage, les marteaux perforateurs DTH et les équipements de séchage de pipelines. À l’inverse, les éléments à pistons utilisent un vilebrequin et une bielle pour déplacer un piston dans un cylindre. Ils atteignent des pressions plus élevées — les versions à deux étages dépassent 5 000 PSI — mais les cycles intermittents génèrent davantage de chaleur et ramènent le taux de service à 60 – 70 %. Les modèles à pistons conviennent aux travaux intermittents à haute pression : essais de pression, soufflage de bouteilles PET et recharge de bouteilles. Les configurations en tandem vis-piston placent un premier étage à vis devant un second étage à pistons. La vis fournit le volume ; le piston augmente la pression. Ces machines atteignent 50 MPa (7 250 PSI) dans un seul ensemble refroidi par air — une configuration de choix pour les travaux miniers et sur pipelines qui nécessitent à la fois un débit élevé et une pression élevée à partir d’un même châssis. Les performances de cette catégorie sont communiquées selon les conventions de mesure du Compressed Air & Gas Institute (CAGI), ce qui permet de comparer directement les spécifications des différents fabricants.📐 Note technique
Dans un élément à vis, le jeu de fonctionnement entre les rotors mâle et femelle est de 5 – 25 µm et rempli d’un film d’huile. À pleine charge, les rotors mâles tournent à près de 4 000 rpm et le rapport de compression par étage se situe entre 7 – 13. Au-delà de la plage de température de l’huile (généralement 80 – 105 °C), le contrôle des jeux se dégrade. C’est pourquoi la gestion thermique, et non la métallurgie des rotors, détermine la durée de vie réaliste.
Dimensionner un compresseur d’air diesel : CFM, PSI et taux de service
 Le sous-dimensionnement est l’erreur la plus fréquente — et la plus coûteuse — dans cette catégorie. Les discussions sur les forums d’entrepreneurs et de techniciens montrent clairement le problème : un nouveau client choisit un modèle en fonction de la taille de sa cuve ou de la puissance du moteur, puis découvre qu’il ne peut pas suivre le rythme d’une buse de sablage. Il finit par faire fonctionner le compresseur par cycles courts, ce qui entraîne une défaillance prématurée, ou par louer un modèle plus puissant. Voici le processus de dimensionnement en quatre étapes qui permet d’éviter ce problème.
Étape 1 — Additionnez les besoins simultanés des outils. Dressez la liste des outils pneumatiques qui fonctionneront en même temps et additionnez leurs débits nominaux en CFM. Ne calculez pas la demande « moyenne » : additionnez la demande simultanée de pointe. Les consommations des outils pneumatiques généralement alimentés par des compresseurs diesel figurent ci-dessous.
| Outil | CFM (à 90–100 PSI) | PSI requis | Profil de service |
|---|---|---|---|
| Marteau-piqueur (60 lb) | 85 – 90 | 90 | Continu |
| Brise-béton pneumatique (30 lb) | 45 – 50 | 90 | Continu |
| Clé à chocs (1″) | 10 – 12 | 90 | Intermittent |
| Pistolet de peinture HVLP | 8 – 12 | 40 | Continu |
| Buse de sablage (3/8″) | 140 – 170 | 100 | Continu |
| Buse de sablage (1/2″) | 250 – 290 | 100 | Continu |
| Foreuse de roche DTH | 500 – 900 | 250 – 350 | Continu |
| Séchage de pipeline | 400 – 800 | 120 – 150 | Continu |
Quel débit CFM faut-il pour peindre une voiture ?
Un pistolet de peinture HVLP (grand débit, basse pression) nécessite 8 – 12 CFM à 40 PSI ; un pistolet classique à alimentation par aspiration nécessite 14 – 18 CFM. Comme un carrossier ne se sert que d’un pistolet à la fois, un débit d’air fourni de 20 CFM est largement suffisant. Un compresseur diesel de 185 CFM est surdimensionné, sauf si des ponceuses pneumatiques sont utilisées en même temps. La plupart des défauts de peinture sont dus à l’humidité et à la contamination par l’huile plutôt qu’à un débit CFM insuffisant. Un petit sécheur à dessiccant et un filtre à huile en ligne permettent de corriger 90 % des défauts sans redimensionner le compresseur.Que signifie un taux de service de 75 % ?
Le taux de service d’un compresseur correspond à la durée réelle de fonctionnement de l’unité en une heure, par rapport à sa durée de repos. Un taux de service de 75 % — soit 45 minutes de fonctionnement suivies de 15 minutes de repos par heure — constitue un objectif raisonnable. Les compresseurs à pistons affichent généralement un taux de 60 – 70 % ; les modèles à vis sont conçus pour fonctionner à 100 %, car leurs rotors hélicoïdaux étanches lubrifiés à l’huile dissipent efficacement la chaleur en continu. Le surdimensionnement associé à des cycles courts est une cause fréquente de défaillance des compresseurs à pistons : ils ne peuvent pas atteindre la charge de travail moyenne au débit nominal prévu.4 CFM à 90 PSI, est-ce suffisant ?
Pour les cloueuses, les cloueurs de finition et le gonflage des pneus, 4 CFM à 90 PSI suffisent. Pour tout outil rotatif exigeant — meuleuses droites, ponceuses à mouvement orbital, disques à tronçonner, clés à chocs de plus de 3/8″ — ce n’est pas assez. Un modèle de 4 CFM est adapté à un menuisier de finition, pas à un chantier nécessitant un compresseur diesel. Ne confondez pas « fonctionne à 4 CFM » avec « fonctionne bien à 4 CFM » : consultez la courbe SCFM à PSI du pistolet, et non le débit minimal annoncé dans la documentation commerciale. Vous bloquez sur le calcul ? Le calculateur de dimensionnement CFM de Pangeng applique les mêmes quatre étapes à votre liste d’outils.Diesel ou électrique : le coût sur 10 ans
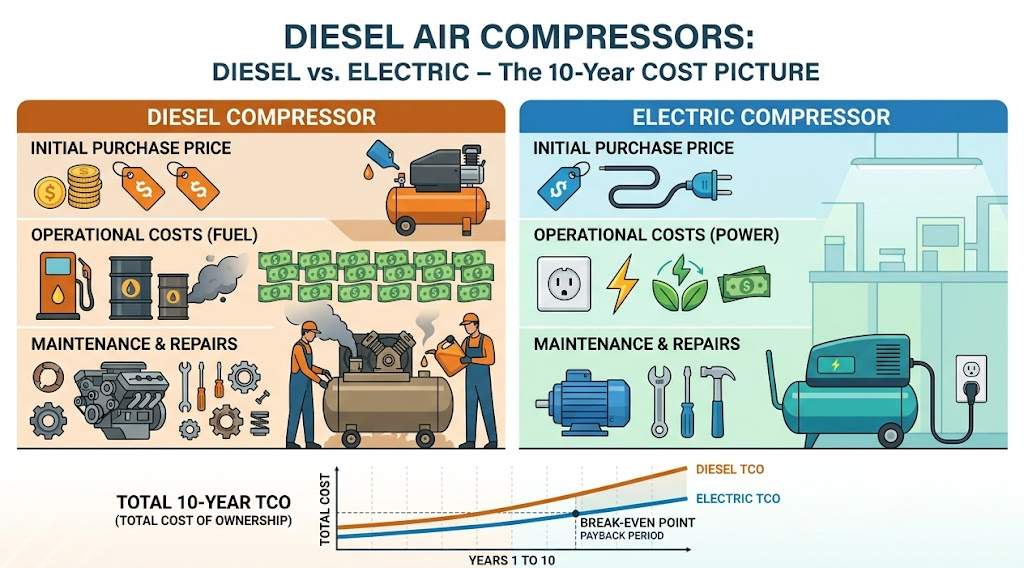 Les équipes chargées des achats qui consultent les tarifs d’un compresseur diesel passent souvent à côté du chiffre le plus important. Sur une durée de service typique de 10 ans, le prix d’achat d’un compresseur d’air industriel ne représente que 10 – 20 % de son coût total de possession. Le reste — 80 – 90 % — correspond au carburant ou à l’électricité, ainsi qu’à la maintenance.
Ce chiffre n’est pas une simple estimation. Le rapport du département de l’Énergie des États-Unis sur le coût de l’air comprimé indique qu’environ 10 % de l’électricité consommée dans une installation industrielle type sert à produire de l’air comprimé. Le calcul sur un cycle de vie de 10 ans attribue ainsi 70 – 80 % du coût total de possession à l’énergie du système de compression. Plusieurs sources du secteur confirment une plage similaire pour les modèles diesel qui remplacent l’électricité par du carburant.
Une amélioration de seulement 5 % de la consommation de carburant sur une décennie d’utilisation continue dépasse donc le prix d’achat initial du compresseur lui-même. Ce n’est pas une exagération : c’est le résultat du calcul sur la durée d’utilisation cumulée.
| Poste de coût | Compresseur à vis diesel | Compresseur à vis électrique |
|---|---|---|
| Achat (% du coût total de possession) | 10 – 20 % | 10 – 20 % |
| Carburant / énergie (% du coût total de possession) | 65 – 75 % (diesel) | 70 – 80 % (électricité) |
| Maintenance (% du coût total de possession) | 10 – 15 % | 5 – 10 % |
| Émissions sur site | Oui (conforme à Tier 4 Final) | Aucune (électricité du réseau) |
| Bruit (au poste de l’opérateur) | 76 – 83 dB | 65 – 75 dB |
| Mobilité immédiate | Oui | Non — transformateur et câbles nécessaires |
Les compresseurs d’air diesel sont-ils plus efficaces que les modèles électriques ?
Si l’on compare uniquement les kWh transformés en puissance pneumatique, les compresseurs à vis électriques sont plus efficaces de 8 – 12 %, car ils ne subissent pas les pertes thermiques au vilebrequin du moteur. Mais cet avantage n’a d’importance que si l’alimentation triphasée est fiable et peu coûteuse. Sur un chantier mobile, le modèle diesel fournit de l’air immédiatement tandis que le modèle électrique attend encore le raccordement au réseau. L’efficacité réelle dépend de ce que l’unité fournit dans vos conditions d’utilisation, et non d’une valeur mesurée au banc d’essai.✔ Avantages du diesel
- Mise en service immédiate, partout
- Logistique de ravitaillement commune avec les autres engins diesel du site
- Débit nominal maximal disponible en moins de cinq minutes après un démarrage à froid
- Fonctionnement éprouvé de −20 °C à +50 °C
⚠️ Limites du diesel
- Coût de maintenance supérieur de 15 – 20 % sur 10 ans par rapport à l’électrique
- Les modèles Tier 4 Final consomment environ 1 liter de DEF pour 20 liters de diesel.
- Environ 10 dB de plus que les modèles électriques équivalents à carter fermé
- Exposition aux fluctuations du prix du carburant, que les contrats d’électricité peuvent couvrir
Tier 4 Final et EU Stage V : la conformité antipollution qui influe sur les achats
 Aux États-Unis, les moteurs diesel non routiers de plus de 56 kW doivent respecter EPA Tier 4 Final ; en Europe, ils doivent respecter EU Stage V. Ces deux normes encadrent les deux polluants qui comptent vraiment pour les équipements diesel : les particules et les oxydes d’azote. Il est important d’identifier les modèles conformes dès la livraison : les municipalités, les organisations clientes et les gouvernements des États imposent des seuils d’émissions et refusent les équipements dépourvus de justificatifs, ce qui entraîne généralement plusieurs semaines de retard sur le calendrier.
La conformité repose sur deux systèmes de post-traitement fonctionnant ensemble. Le premier associe la réduction catalytique sélective (SCR) au diesel exhaust fluid (DEF), une solution d’urée à 32,5 % injectée dans le flux d’échappement. Le DEF réagit avec les NOx sur un catalyseur pour produire de l’azote et de l’eau. La consommation est d’environ un gallon de DEF pour vingt gallons de diesel. Le second système est un filtre à particules diesel (DPF) qui retient les suies et les oxyde lors de régénérations périodiques, ramenant ainsi les émissions de particules sous la limite fixée par Tier 4 Final.
Les limites publiées par l’EPA pour Tier 4 Final dans la plage de puissance des moteurs diesel non routiers de 56 – 560 kW sont nettement plus strictes que celles des versions précédentes de la norme. Le guide de référence de l’EPA sur les normes d’émissions indique une limite de NOx de 0,40 g/kWh (contre 2,0 g/kWh sous Tier 3) et une limite de particules de 0,02 g/kWh (contre 0,20 g/kWh) : une réduction par dix des particules et par cinq des NOx avec une seule norme.
La réglementation californienne sur les parcs de véhicules diesel non routiers en circulation, appelée In-Use Off-Road Diesel-Fueled Fleets Regulation, va plus loin. Le 10 janvier 2025, l’EPA a autorisé le CARB à appliquer la modification de 2022. Les exploitants de parcs qui font entrer en Californie des équipements Tier 3 plus anciens doivent donc vérifier chaque année le niveau indiqué sur la plaque de série.
Trois vérifications pratiques à la livraison permettent d’éviter les problèmes de conformité : (1) vérifiez que la plaque signalétique du moteur porte la mention « Tier 4 Final » ou « Stage V » ; (2) demandez la lettre de conformité du fabricant du moteur ; (3) vérifiez que l’ensemble compresseur est certifié ISO 9001 pour l’unité complète, et pas seulement pour le moteur.
⚠️ Remarque pour les climats froids
Le DEF gèle à −11 °C. Les unités utilisées sous ce seuil nécessitent des réservoirs de DEF chauffés. Ils sont de série sur les moteurs d’origine conformes à Tier 4 Final, mais il est préférable de le faire confirmer par écrit avant l’expédition vers des chantiers au Canada, en Scandinavie ou en altitude.
Moteur et élément de compression : pourquoi Cummins et Kubota dominent
 Quatre fabricants de moteurs fournissent l’essentiel du marché des moteurs diesel pour engins non routiers pertinent pour cette catégorie : Cummins (séries B et C, 49 – 540 HP), Deutz (séries D et TCD), Kubota (séries V et D pour les applications de moins de 75 HP) et Caterpillar (série C, 250 HP et plus). Perkins apparaît dans les gammes Sullair destinées au marché européen. Leur point commun : la disponibilité mondiale des pièces détachées. Le technicien moteur qui entretient déjà les excavatrices et les générateurs d’un parc sait aussi intervenir sur le groupe moteur du compresseur.
Côté compresseur, le rapport HP/CFM est un indicateur de rendement. Les éléments à vis produisent 4 – 5 CFM par HP moteur à 100 PSI, avec un cycle de service de 100 %. Les éléments à pistons descendent à 3 – 4 CFM par HP et ne permettent plus un fonctionnement continu. Les configurations mixtes vis-piston offrent le meilleur rapport CFM/HP de la vis au premier étage et ajoutent la pression maximale du piston au second : un compromis technique qui fonctionne parce que chaque élément opère dans sa plage de rendement optimale.
La maîtrise du bruit repose sur l’isolation acoustique de l’enceinte. Les compresseurs diesel sans capotage, tournant à 4 000 tr/min, émettent 90 – 95 dB à un mètre. Une enceinte acoustique enveloppante réduit ce niveau de 8 – 12 dB à la position de l’opérateur ; un appareil de 185 CFM bien insonorisé comme l’Airman PDS185EZ affiche 62 dBA à sept mètres, soit environ le niveau sonore d’un bureau. L’écart entre un appareil de 75 dB et un autre de 65 dB compte davantage qu’il n’y paraît : chaque hausse de 3 dB double l’intensité sonore perçue, et la catégorie des compresseurs d’air à vis est systématiquement plus silencieuse que celle des modèles à pistons à débit d’air équivalent.
Programme de maintenance et défaillances réellement observées
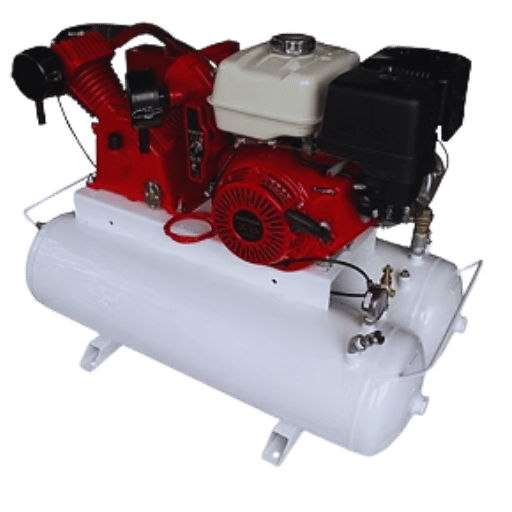 Le programme d’entretien ci-dessous est une synthèse établie à partir des manuels des groupes moteurs Cummins, Kubota et Deutz utilisés pour entraîner des compresseurs. Les intervalles sont définis en heures, et non en jours calendaires. Les parcs de location qui atteignent 2 000 hr/yr entretiennent leurs unités de 185 CFM plus de deux fois plus souvent que les entreprises qui les utilisent ponctuellement ; ces deux rythmes sont normaux.
| Opération | Intervalle | Durée d’immobilisation habituelle |
|---|---|---|
| Huile moteur et filtre | 250 – 500 hr | 45 min |
| Filtre d’admission d’air (inspecter ; remplacer si nécessaire) | 100 hr | 10 min |
| Huile du compresseur (à vis) | 1 000 – 2 000 hr | 60 min |
| Filtre à carburant | 500 hr | 20 min |
| Élément séparateur d’huile | 2 000 – 4 000 hr | 60 min |
| Inspection de la régénération du DPF | Toutes les 250 hr | 15 min |
| Appoint de DEF | En continu (1 gal pour 20 gal de diesel) | 5 min |
- Entraînement d’huile. Un élément séparateur saturé laisse passer le lubrifiant dans l’air de refoulement, ce qui contamine les outils pneumatiques en aval. Une analyse du secteur sur l’entraînement d’huile relie ses causes aux variations de température, aux défaillances de composants, à un niveau d’huile incorrect ou à un fonctionnement prolongé en dehors de la plage de charge optimale du compresseur — autant de facteurs que l’opérateur peut maîtriser. Solution : remplacer le séparateur à 2 000 hr, maintenir la température de l’huile sous 100 °C et faire fonctionner le compresseur en charge plutôt qu’au ralenti.
- Arrêt pour surchauffe. Des ailettes de radiateur obstruées par de la poussière, de la paille ou des résidus de ciment font monter la température du moteur et du compresseur jusqu’à ce que le calculateur moteur (ECU) déclenche l’arrêt. Solution : souffler les faisceaux du radiateur chaque semaine sur les sites poussiéreux ; n’attendez pas l’allumage du voyant rouge.
- Vanne de décharge bloquée en position ouverte. Symptôme : l’unité fonctionne, mais ne peut pas maintenir la pression en charge. À l’intérieur de l’actionneur de décharge, la membrane est probablement perforée. Solution : remplacer le kit de réparation ; environ $200 de pièces et deux heures de main-d’œuvre.
- Cristallisation du DEF. Selon les publications du secteur, la cristallisation du DEF est l’une des principales causes de défaillance du système SCR et d’immobilisation des moteurs Tier 4 Final. Des dépôts se forment lorsqu’une unité reste inutilisée plus de 30 jours ou que le réservoir de DEF est exposé à des cycles de gel et de dégel. Les symptômes comprennent un fort bourdonnement de la pompe à DEF et l’apparition de codes de défaut du SCR. Solution : rincer le circuit de DEF, le remplir avec du liquide neuf et faire fonctionner l’unité en charge pendant 30 minutes pour déboucher l’injecteur.
- Dilution du carburant à faible charge. Un fonctionnement au ralenti pendant des heures sous faible charge abaisse la température de combustion en dessous du seuil nécessaire à l’étanchéité des segments ; du carburant imbrûlé passe alors et dilue l’huile du carter. Solution : éviter les périodes prolongées au ralenti, utiliser les commandes d’arrêt automatique lorsqu’elles sont disponibles et vérifier à chaque entretien si la jauge d’huile moteur dégage une odeur de carburant.
📐 Note technique
À 4 000 rpm, la pression d’huile des paliers doit se situer entre 3,5 – 5,5 bar (50 – 80 psi) lorsque le moteur est chaud. Toute valeur inférieure à 2,5 bar indique une usure des paliers ou une dilution de l’huile par le carburant : arrêtez l’unité et recherchez la cause avant de reprendre le travail. Ce contrôle à lui seul a permis d’éviter plus de réparations de compresseurs que toute autre procédure de cinq minutes.
Choisir le bon compresseur d’air à moteur diesel : guide d’achat
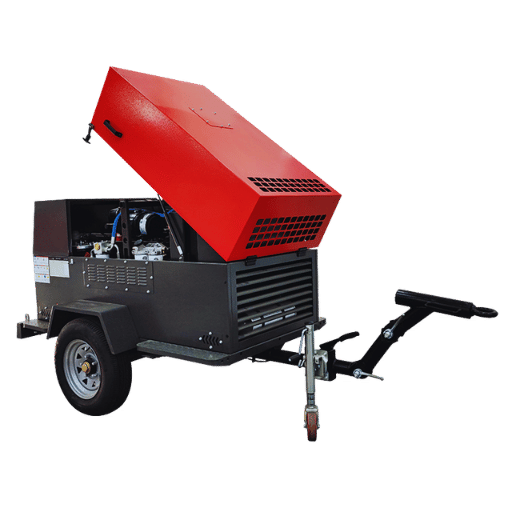 Le guide ci-dessous regroupe les choix de dimensionnement, de pression, de mobilité, de conformité et de climat en cinq étapes. Le modèle recommandé dépend des conditions précises de votre site industriel et de vos outils, mais la logique reste la même d’une application à l’autre.
Arbre de décision en cinq étapes
- Le débit de pointe en CFM des outils utilisés simultanément détermine la catégorie. Moins de 250 CFM → compact. 250 – 500 CFM → gamme intermédiaire. Plus de 500 CFM → grande puissance.
- La pression maximale requise détermine le choix de l’élément. Jusqu’à 150 PSI inclus → compresseur à vis standard. 150 – 500 PSI → compresseur à vis haute pression. Plus de 500 PSI → ensemble tandem vis-pistons.
- La fréquence des déplacements détermine le type de montage. Chaque semaine ou plus souvent → châssis remorquable. Chaque mois → montage sur camion. Rarement → montage sur châssis à patins, levage par grue.
- Exigence Tier 4 Final / Stage V ? Si oui, spécifiez un moteur Cummins ou Deutz Tier 4 Final et vérifiez la plaque de série. Les sites hors route sans réglementation locale sur les émissions peuvent accepter Tier 3 à moindre coût, mais l’accès futur aux sites sera plus limité.
- Seuils climatiques et d’altitude. Sous −11 °C → DEF chauffé et ensemble pour temps froid. Au-dessus de 3 000 m → kit de déclassement des performances en altitude et débit en CFM ajusté en conséquence.
| Application | Catégorie recommandée | Montage |
|---|---|---|
| Construction générale, 2 – 3 outils pneumatiques | 185 – 250 CFM @ 100 – 150 PSI | Remorquable |
| Sablage, buse de 3/8″ | 375 CFM @ 100 PSI | Remorquable ou monté sur camion |
| Forage fond de trou pour puits d’eau | 750 – 900 CFM @ 250 – 350 PSI | Châssis à patins |
| Ventilation de mine et boulonnage | 1 200 – 1 600 CFM @ 150 – 250 PSI | Châssis à patins |
| Essais de pression sur pipeline | 400 CFM @ 500 PSI | Monté sur camion ou sur châssis à patins |
Vous ne savez toujours pas quelle catégorie convient à votre activité ? Essayez l’outil de sélection d’application Pangeng : il applique la même logique à partir des données propres à votre site industriel.« L’erreur la plus fréquente que je constate sur le terrain, c’est que les acheteurs dimensionnent le compresseur en fonction du débit habituel des outils, plutôt que du débit de pointe simultané. Un compresseur sous-dimensionné enchaîne les cycles courts, surchauffe et tombe en panne en moins de 2 000 heures : l’achat se transforme alors en expérience d’un an. »
Tendances 2026 : diesel renouvelable, systèmes hybrides et surveillance à distance
 Trois grandes tendances transforment le marché des compresseurs diesel en 2026 et modifient chacune le coût à long terme et les exigences de conformité.
Le diesel renouvelable HVO (huile végétale hydrotraitée) devient un substitut direct au diesel fossile pour les moteurs Tier 4 Final. Une étude de 2025 publiée dans MDPI Sustainability sur l’adoption du HVO fait état d’une réduction des émissions sur l’ensemble du cycle de vie pouvant atteindre 90 % par rapport au diesel pétrolier, sans modification nécessaire des moteurs modernes. La règle de l’EPA sur les normes relatives aux carburants renouvelables pour 2023 – 2025 définit le cadre réglementaire ; les organisations du secteur des carburants propres signalent des volumes records en 2025 et des objectifs en hausse pour 2026. Pour les gestionnaires de parcs en Californie et dans l’UE, le HVO est le moyen le moins coûteux de respecter les engagements en matière de durabilité sans remplacer les équipements.
Les compresseurs hybrides diesel-électriques associent un moteur électrique à vitesse variable à un groupe électrogène diesel de plus faible puissance. Sur un site industriel où la demande en air fluctue — ce qui est le cas de la plupart des sites —, le système hybride économise 30 – 40 % du carburant consommé par une unité diesel classique en arrêtant le groupe électrogène lorsque la batterie peut répondre à une faible demande. La production en série a commencé en 2025 et s’accélère en 2026.
La télémétrie IdO et le diagnostic à distance transmettent en temps réel les données de débit en CFM, de carburant, de DEF et de codes de défaut vers des tableaux de bord infonuagiques. Les gestionnaires de parcs qui utilisent la maintenance prédictive signalent une réduction de 20 – 30 % des immobilisations imprévues, car les filtres et les éléments séparateurs sont remplacés à 95 % de leur durée de vie nominale plutôt qu’à intervalles calendaires fixes. Les économies s’accumulent à l’échelle du parc : cinq unités équipées de télémétrie sont plus faciles à gérer que deux qui en sont dépourvues.
Contexte du marché : le marché mondial des compresseurs d’air à moteur diesel a atteint USD 1,85 billion en 2025, avec un TCAC prévisionnel proche de 10,9 % jusqu’en 2033, porté par l’expansion minière en Amérique latine et en Afrique ainsi que par les investissements dans les infrastructures au Moyen-Orient et en Asie du Sud-Est. La croissance de la catégorie est régulière ; la conformité Tier 4 Final et la compatibilité avec le HVO permettent aux équipes d’achat de s’y préparer face au durcissement des règles sur les émissions.
Foire aux questions
Quelle est la différence entre un compresseur d’air diesel et un compresseur d’air électrique ?
Voir la réponse
La source d’énergie. Une unité diesel embarque toute la chaîne de conversion du carburant en puissance mécanique et peut fonctionner partout. Une unité électrique est alimentée par le réseau triphasé et doit rester à proximité d’une source d’alimentation. Le diesel convient aux travaux mobiles et aux sites éloignés ; l’électrique convient aux installations fixes disposant d’une électricité bon marché, car son coût par CFM-heure est légèrement inférieur sur un cycle de vie de 10 ans et il ne produit aucune émission sur site.
Quelle est la durée de vie d’un compresseur d’air diesel ?
Voir la réponse
Les compresseurs diesel à vis bien entretenus atteignent 10 000 – 20 000 heures de service avant une révision majeure, soit 10 – 20 ans pour un parc de location classique utilisé 1 000 hr/year. Les compresseurs à pistons ont des intervalles plus courts, car leur cycle de service limite l’utilisation continue. Les écarts de durée de vie sont fortement liés à deux facteurs : la rigueur des vidanges d’huile et la filtration de l’air ambiant ; l’opérateur peut maîtriser ces deux facteurs.
Quelle taille de compresseur diesel faut-il pour le sablage ?
Voir la réponse
Pour une buse de 3/8″, les pratiques du secteur préconisent un débit de 140 – 170 CFM à 100 PSI ; une buse de 1/2″ nécessite 250 – 290 CFM à 100 PSI. Ajoutez une marge de 20 % et arrondissez à la catégorie commerciale supérieure : la plupart des opérations de sablage utiliseront ainsi une unité de 185 CFM pour les travaux légers et une unité de 375 CFM pour la production.
Les compresseurs diesel nécessitent-ils du DEF ?
Voir la réponse
Oui pour les unités conformes aux normes Tier 4 Final et Stage V ; non pour les unités Tier 3 et antérieures. La consommation de DEF est d’environ un gallon de DEF pour vingt gallons de diesel.
Quelle est la consommation de carburant d’un compresseur diesel de 185 CFM ?
Voir la réponse
Les fiches techniques publiées pour les unités portables de 185 CFM équipées de moteurs Kubota ou Caterpillar indiquent une consommation de 2,37 – 2,70 gal/hr à 100 % de charge, qui tombe à environ 2,15 gal/hr à 75 % de charge et à 0,5 – 0,8 gal/hr au ralenti. Avec un réservoir de carburant de 23 gallons, l’autonomie à pleine charge est d’environ 8 – 10 heures, soit à peu près un poste de travail.
À quoi sert un compresseur d’air avec un réservoir de 60 gallons ?
Voir la réponse
« 60 gallons » désigne le volume du réservoir, et non le débit d’air : une confusion fréquente chez les acheteurs novices. Le réservoir absorbe les pointes de demande ; le débit nominal du compresseur en CFM détermine quels outils peuvent fonctionner en continu. La plupart des compresseurs électriques d’atelier de 60 gallons fournissent 12 – 17 CFM à 90 PSI, ce qui suffit pour les clés à chocs, les petites meuleuses et les cliquets pneumatiques, mais pas pour le sablage, le meulage avec meule sur tige ou tout outil utilisé en continu. Si vous comparez des compresseurs diesel portables, ne tenez pas compte de la taille du réservoir et consultez plutôt la courbe de débit en CFM en fonction de la pression en PSI.
Les compresseurs d’air diesel sont-ils fiables ?
Voir la réponse
Oui, à condition qu’ils soient correctement dimensionnés et entretenus. Le temps moyen entre les défaillances des compresseurs diesel à vis est généralement supérieur à 10 000 heures ; la plupart des arrêts imprévus sont dus à un filtre à air négligé ou à un carburant contaminé plutôt qu’à l’usure de l’élément.
Prêt à dimensionner votre compresseur d’air diesel ?
Saisissez votre liste d’outils dans le calculateur de dimensionnement en CFM, comparez le résultat à la plage de 185 – 1 600 CFM sur la page des compresseurs d’air diesel Pangeng ou contactez un ingénieur Pangeng pour définir une configuration adaptée aux conditions de votre site industriel.
À propos de ce guide. Les plages de performance citées ici sont compilées à partir de fiches techniques des constructeurs, de publications techniques de l’EPA et du DOE et de tendances de pannes signalées sur le terrain. La consommation exacte de carburant, les intervalles d’entretien et les niveaux sonores dépendent du modèle de moteur, des conditions ambiantes, du profil de service et des pratiques d’entretien. Pour une application précise, demandez une évaluation d’adéquation à partir de votre liste d’outils et de l’altitude de votre site industriel : le résultat diffère presque toujours légèrement des moyennes indiquées ci-dessus.
Références et sources
- Guide de référence des normes d’émissions de l’EPA — U.S. Environmental Protection Agency
- Mise à jour technique sur les moteurs diesel hors route Tier 4 (PDF) — U.S. EPA
- Déterminer le coût de l’air comprimé pour votre usine (PDF) — U.S. Department of Energy
- Normes d’efficacité énergétique pour les compresseurs — avis de projet de réglementation (PDF) — U.S. Department of Energy
- Règle définitive sur les normes relatives aux carburants renouvelables pour 2023, 2024 et 2025 — U.S. EPA
- Réglementation des parcs de véhicules diesel hors route en service — California Air Resources Board
- Adoption du HVO : défis et implications environnementales (2025) — MDPI Sustainability
- Normes de mesure des performances — Compressed Air & Gas Institute
Articles connexes
- Fonctionnement des compresseurs d’air à vis — principes techniques et critères de sélection
- Fonctionnement des compresseurs d’air centrifuges : principes techniques, types et critères de sélection
- Guide complet des surpresseurs d’air — fonctionnement, types et sélection
- Surpresseur de gaz ou compresseur d’air : principales différences
- Les 10 principaux fabricants mondiaux de compresseurs d’air industriels