Pangeng kontaktieren


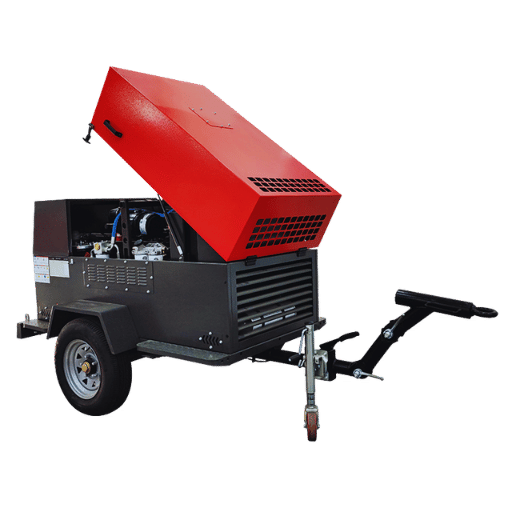
Ein Diesel-Druckluftverdichter ist ein eigenständiges Druckluftaggregat aus Dieselmotor und Schrauben- oder Kolbenverdichter. Das Gesamtsystem ist darauf ausgelegt, auf Baustellen ohne Stromnetz den vollen Nennvolumenstrom bereitzustellen. Bauunternehmen, Bergbaubetriebe und DTH-Bohrunternehmen setzen auf diese Geräte, weil sie Kraftstoff überall dort in Druckluft umwandeln, wo sie gebraucht wird – bei −20 °C bis +50 °C. Dieser Leitfaden erläutert die Funktionsweise, die Auswahl des passenden Nennvolumenstroms, die Bedeutung von Tier 4 Final für den Kauf, die Gesamtkosten über 10 Jahre im Vergleich zu Elektroverdichtern, die Instandhaltung und die Marktentwicklung bis 2026.
💡 Technische Daten auf einen Blick: Diesel-Druckluftverdichter
- Volumenstrom (CFM): 185 – 1.600+ CFM (mobil), 60 CFM (auf Lkw montiert)
- Druck (PSI): standardmäßig 100 – 500 PSI; bei Tandemmaschinen aus Schrauben- und Kolbenverdichter bis zu 50 MPa (7.250 PSI).
- Motoroptionen: Cummins, Deutz, Caterpillar, Kubota, Perkins
- Verdichterelement: Schraubenverdichter (100 % Förderaufgabe), Hubkolbenverdichter (60-70 % Förderaufgabe), Tandemanordnung aus Schrauben- und Kolbenverdichter.
- Montage: Anhänger, Lkw oder Kufenrahmen
- Emissionsnorm: EPA Tier 4 Final / EU Stage V.
- Kraftstoffverbrauch: 1,5 – 13 gal/hr über den gesamten Leistungsbereich bei 100 % Last.
- Geräuschpegel: 62 – 83 dBA am typischen Bedienerstandort (mit Schallschutzhaube)
- Haupteinsatzbereiche: Bauwesen, Bergbau, DTH-Bohrungen, Sandstrahlen, Pipelinebau, abgelegene Industrieanlagen.
Sie suchen ein passendes Modell? Entdecken Sie Pangengs Diesel-Druckluftverdichter von 185 bis 1.600 CFM.
Was ist ein Diesel-Druckluftverdichter und warum ist Mobilität wichtig?
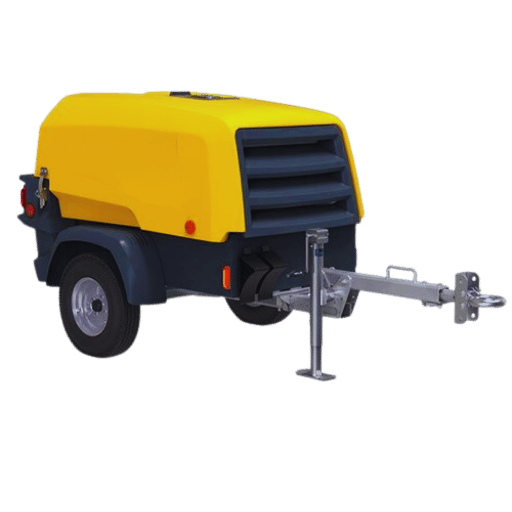 Ein Diesel-Druckluftverdichter vereint vier Komponenten in einem mobilen Aggregat: einen Dieselmotor als Wellenantrieb, ein Verdichterelement, das Umgebungsluft verdichtet, einen Nachkühler und Ölabscheider zur Aufbereitung der Druckluft sowie ein Steuerungssystem, das Kraftstoffzufuhr und Druck an den Bedarf anpasst. Anders als ein Werkstattverdichter, der einen Drehstromanschluss benötigt, erreicht das Dieselaggregat wenige Minuten nach seiner Ankunft am Einsatzort bereits aus dem Kaltstart den Nennvolumenstrom.
Genau darin liegt sein Zweck. Ein technisches Merkblatt des US-Energieministeriums zu Verdichternormen weist darauf hin, dass motorbetriebene Druckluftverdichter für Anwendungen entwickelt werden, bei denen die Verfügbarkeit von Strom nicht sichergestellt werden kann. Dazu zählen viele lineare Bauprojekte, Versorgungsarbeiten in abgelegenen Gebieten, die Erschließung von Bergwerken, die Förderung aus abgelegenen Bohrungen und Notfalleinsätze – Arbeiten, bei denen man nicht erst auf den Netztransformator und die Kabelverlegung warten kann.
Erfahrungen von Anbietern im Bereich von 185 – 1.600 CFM zeigen, dass diese Maschinen über einen großen Umgebungstemperaturbereich von ungefähr −20 °C bis +50 °C im Nennvolumenstrombereich arbeiten – ohne externes Kühlwasser oder zusätzliche Heizung. Deshalb betrachten Vermieter und Bauunternehmen den Diesel-Druckluftverdichter als eigenständige Gerätekategorie und nicht als Variante stationärer Industrieanlagen.
💡 Wichtigste Erkenntnis: Der Dieselmotor ist keine bloße Komfortfunktion – er ermöglicht pneumatische Energieversorgung vor Ort und unabhängig vom Stromnetz bei vollem Nennförderstrom.
Wie funktioniert ein Diesel-Druckluftverdichter?
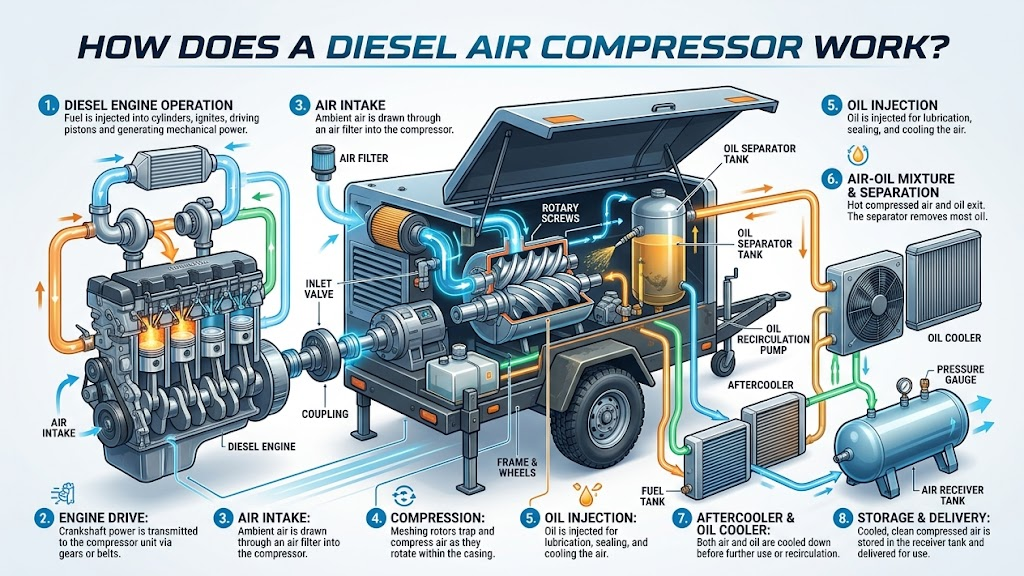
Wie funktioniert ein Diesel-Druckluftverdichter? (in 60 Sekunden erklärt)
Der Dieselmotor treibt eine Welle an, die ein Verdichterelement bewegt: entweder ein Paar ineinandergreifender Schraubenrotoren oder einen Hubkolben. Das Element saugt Umgebungsluft an, verringert ihr Volumen und erhöht dadurch den Druck. Anschließend strömt die Druckluft durch einen Nachkühler, der sie abkühlt, einen Ölabscheider, der Schmiermittel entfernt, und ein Betriebsventil zum Arbeitsgerät. Die Arbeit wird mit Diesel betrieben; die abgegebene Leistung liegt als pneumatische Energie vor. Laufen Druckluftverdichter mit Diesel? Ja – mobile Geräte umgehen damit das Stromnetz. Ab 185 CFM ist der Schraubenverdichter die vorherrschende Bauart. Zwei Schraubenrotoren – ein Rotor mit vier Zähnen und ein Rotor mit sechs – greifen in einem Gehäuse ineinander. Während sie sich typischerweise mit 2.000 – 4.000 rpm drehen, wird die eingeschlossene Luftkammer zum Austrittsanschluss hin kleiner. Während der Verdichtung wird Öl eingespritzt, um die kleinen Spalte abzudichten und Wärme abzuführen. Das Ergebnis ist ein pulsationsfreier, kontinuierlicher Volumenstrom für Geräte, die stundenlang ohne Unterbrechung laufen, darunter Sandstrahldüsen, DTH-Gesteinsbohrer und Ausrüstung zur Pipeline-Trocknung. Hubkolbenverdichter arbeiten dagegen mit einer Kurbelwelle und einer Pleuelstange, die einen Kolben im Zylinder hin- und herbewegen. Kolbenverdichter erreichen höhere Drücke – zweistufige Varianten kommen auf mehr als 5.000 PSI –, doch der intermittierende Hub erzeugt schneller Wärme, sodass der Förderaufgabenanteil auf 60 – 70 % sinkt. Kolbenaggregate eignen sich für intermittierende Hochdruckanwendungen wie Druckprüfungen, PET-Blasformen und das Befüllen von Druckgasflaschen. Bei Tandemanordnungen aus Schrauben- und Kolbenverdichter ist ein Schraubenverdichter als erste Stufe einem Kolbenverdichter als zweiter Stufe vorgeschaltet. Der Schraubenverdichter bewältigt den Volumenstrom, der Kolbenverdichter erhöht den Druck. Diese Maschinen erreichen 50 MPa (7.250 PSI) in einem einzigen luftgekühlten Verdichteraggregat. Sie sind die bevorzugte Konfiguration für Bergbau- und Pipelinearbeiten, bei denen ein Fahrgestell sowohl hohen Volumenstrom als auch hohen Druck liefern muss. Die Leistungsangaben dieser Kategorie folgen den Messkonventionen des Compressed Air & Gas Institute (CAGI), sodass sich die technischen Daten verschiedener Hersteller direkt vergleichen lassen.📐 Technischer Hinweis
Bei einem Schraubenverdichterelement sorgt ein Ölfilm für einen Laufspalt von 5 – 25 µm zwischen den Rotoren. Bei Volllast drehen sich die Rotoren mit etwa 4.000 rpm; das Verdichtungsverhältnis je Stufe liegt im Bereich von 7 – 13. Wird der zulässige Öltemperaturbereich überschritten (typischerweise 80 – 105 °C), verschlechtert sich die Spaltkontrolle. Deshalb bestimmt das Wärmemanagement die realistische Lebensdauer stärker als die Werkstoffe der Rotoren.
Diesel-Druckluftverdichter auslegen: CFM, PSI und Förderaufgabe
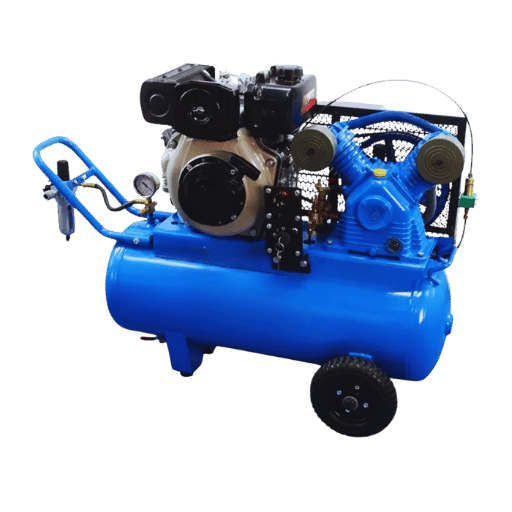 Eine zu knappe Auslegung ist der häufigste und teuerste Fehler in dieser Kategorie. Diskussionen in Foren von Bauunternehmen und Servicetechnikern zeigen ein klares Muster: Ein Neukunde wählt das Gerät nach Kesselgröße oder Motorleistung aus und stellt dann fest, dass der Volumenstrom für eine Sandstrahldüse nicht ausreicht. Am Ende taktet das Gerät zu häufig und fällt frühzeitig aus oder es muss ein größeres gemietet werden. Mit den folgenden vier Schritten lässt sich das vermeiden.
Schritt 1 – Gleichzeitigen Werkzeugbedarf addieren. Erfassen Sie alle Druckluftwerkzeuge, die gleichzeitig laufen, und addieren Sie ihren jeweiligen Nennvolumenstrom in CFM. Verwenden Sie nicht den „durchschnittlichen“ Bedarf, sondern den Spitzenbedarf bei gleichzeitigem Betrieb. Die Verbrauchswerte der üblicherweise mit Dieselaggregaten betriebenen Druckluftwerkzeuge sind unten aufgeführt.
| Werkzeug | CFM (bei 90–100 PSI) | Erforderlicher Druck (PSI) | Betriebsmuster |
|---|---|---|---|
| Presslufthammer (60 lb) | 85 – 90 | 90 | Dauerbetrieb |
| Druckluft-Abbruchhammer (30 lb) | 45 – 50 | 90 | Dauerbetrieb |
| Schlagschrauber (1″) | 10 – 12 | 90 | Intermittierender Betrieb |
| HVLP-Lackierpistole | 8 – 12 | 40 | Dauerbetrieb |
| Sandstrahldüse (3/8″) | 140 – 170 | 100 | Dauerbetrieb |
| Sandstrahldüse (1/2″) | 250 – 290 | 100 | Dauerbetrieb |
| DTH-Gesteinsbohrer | 500 – 900 | 250 – 350 | Dauerbetrieb |
| Pipeline-Trocknung | 400 – 800 | 120 – 150 | Dauerbetrieb |
Wie viel CFM braucht man zum Lackieren eines Autos?
Eine HVLP-Spritzpistole (hohes Volumen, niedriger Druck) benötigt 8 – 12 CFM bei 40 PSI; eine herkömmliche Spritzpistole mit Saugbecher braucht 14 – 18 CFM. Da beim Lackieren eines einzelnen Karosserieteils immer nur eine Pistole läuft, reichen 20 CFM Druckluft aus. Ein Dieselaggregat mit 185 CFM ist überdimensioniert, sofern nicht gleichzeitig auch Druckluftschleifer betrieben werden. Die meisten Probleme mit der Lackoberfläche gehen hier auf Feuchtigkeit und Ölverunreinigungen zurück, nicht auf einen zu geringen CFM-Wert. Ein kleiner Inline-Adsorptionstrockner und ein Ölfilter beheben 90 % der Mängel, ohne dass der Verdichter neu ausgelegt werden muss.Was bedeutet eine Förderaufgabe von 75 %?
Die Förderaufgabe des Verdichters beschreibt, wie lange das Aggregat innerhalb einer Stunde läuft und wie lange es pausiert. Eine Förderaufgabe von 75 % ist ein sinnvoller Richtwert: Der Prozess läuft 45 Minuten pro Stunde und pausiert anschließend 15 Minuten. Kolbenverdichter erreichen 60 – 70 %; Schraubenverdichter sind auf 100 % ausgelegt, da ihre abgedichteten, ölgeschmierten Schraubenrotoren die Wärme kontinuierlich abführen können. Eine Überdimensionierung mit zu kurzen Laufzyklen lässt Kolbenverdichter häufig ausfallen – sie können die durchschnittliche Last nicht mit dem vorgesehenen Förderstrom bewältigen.Sind 4 CFM bei 90 PSI ausreichend?
Für Nagler, kleine Stiftnagler und das Befüllen von Reifen sind 4 CFM bei 90 PSI ausreichend. Für leistungsstarke Druckluftwerkzeuge wie Geradschleifer, Exzenterschleifer, Trennschleifer und Schlagschrauber über 3/8″ reicht das nicht. Ein Gerät mit einer Nennleistung von 4 CFM ist für Schreinerarbeiten geeignet, aber nicht für den Einsatz auf Baustellen in der Dieselklasse. Verwechseln Sie „funktioniert mit 4 CFM“ nicht mit „funktioniert gut mit 4 CFM“. Prüfen Sie die SCFM-PSI-Kennlinie des Werkzeugs statt der werblichen Mindestangabe. Sie kommen bei der Berechnung nicht weiter? Der CFM-Auslegungsrechner von Pangeng führt dieselben vier Schritte anhand Ihrer tatsächlichen Werkzeugliste aus.Diesel oder elektrisch: Die Gesamtkosten über 10 Jahre
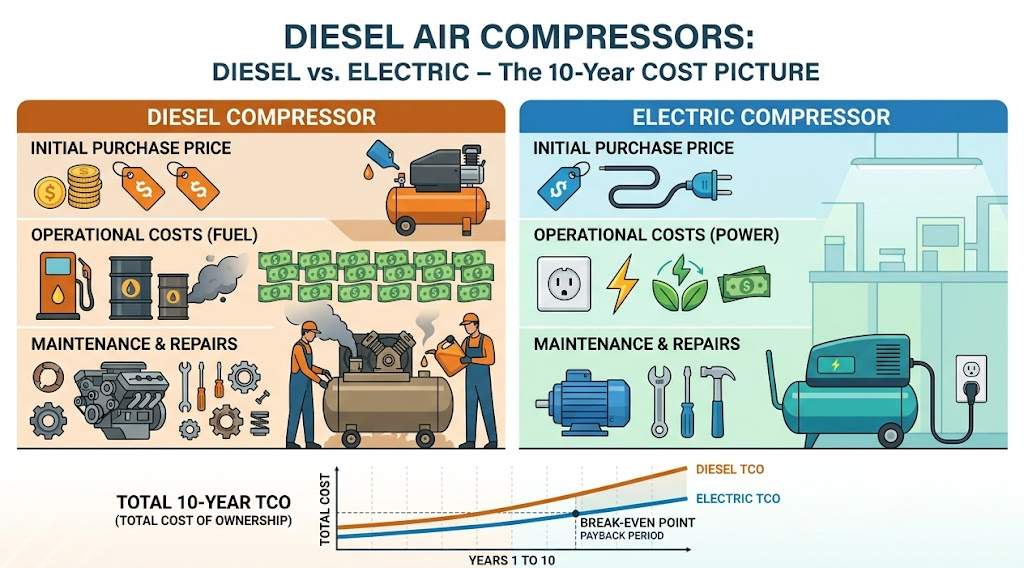 Einkaufsteams, die sich nur den Kaufpreis eines Dieselaggregats ansehen, übersehen oft den größeren Kostenblock. Über eine typische Nutzungsdauer von 10 Jahren machen die Anschaffungskosten eines industriellen Druckluftverdichters nur 10 – 20 % der Gesamtbetriebskosten aus. Die übrigen 80 – 90 % entfallen auf Kraftstoff oder Strom sowie Instandhaltung.
Diese Zahlen sind keine Schätzungen. Der Kostenbericht des US-Energieministeriums zu Druckluftsystemen dokumentiert, dass in einer typischen Industrieanlage ungefähr 10 % des Stromverbrauchs auf die Erzeugung von Druckluft entfallen. Über einen Lebenszyklus von 10 Jahren gerechnet entspricht das 70 – 80 % der Gesamtbetriebskosten für das Verdichtersystem, die auf Energie entfallen. Verschiedene Branchenquellen bestätigen eine ähnliche Spanne für Dieselaggregate, bei denen Kraftstoff statt Kilowattstunden verbraucht wird.
Eine Verbesserung der Kraftstoffeffizienz um nur 5 % über ein Jahrzehnt kontinuierlichen Betriebs spart daher mehr ein als der ursprüngliche Kaufpreis des Aggregats. Das ist keine Übertreibung, sondern einfache Mathematik bei langen Laufzeiten.
| Kostenposition | Diesel-Schraubenverdichter | Elektrischer Schraubenverdichter |
|---|---|---|
| Anschaffung (% der Gesamtbetriebskosten) | 10 – 20 % | 10 – 20 % |
| Kraftstoff / Strom (% der Gesamtbetriebskosten) | 65 – 75 % (Diesel) | 70 – 80 % (Strom) |
| Instandhaltung (% der Gesamtbetriebskosten) | 10 – 15 % | 5 – 10 % |
| Emissionen vor Ort | Ja (Tier 4 Final-konform) | Keine (Strom aus dem Netz) |
| Geräuschpegel (am Bedienerstandort) | 76 – 83 dB | 65 – 75 dB |
| Sofort mobil | Ja | Nein – Transformator und Kabel erforderlich |
Sind Diesel-Druckluftverdichter effizienter als elektrische?
Gemessen daran, wie viele Kilowattstunden in Druckluftleistung umgewandelt werden, sind elektrische Schraubenverdichter um 8 – 12 % effizienter, da sie keine Wärmeverluste am Motor ausgleichen müssen. Dieser Effizienzvorteil zählt jedoch nur, wenn zuverlässig günstiger Drehstrom verfügbar ist. Auf einer mobilen Baustelle liefert das Dieselaggregat sofort Druckluft, während beim elektrischen Pendant noch der Netzanschluss eingerichtet werden muss. Entscheidend ist die Effizienz unter den tatsächlichen Betriebsbedingungen – nicht ein Messwert vom Prüfstand.✔ Vorteile von Dieselaggregaten
- Sofortiger Einsatz an jedem Standort
- Die Kraftstofflogistik kann gemeinsam mit anderen dieselbetriebenen Maschinen vor Ort genutzt werden
- Voller CFM-Nennvolumenstrom innerhalb von fünf Minuten nach dem Kaltstart
- Nachgewiesener Betrieb bei −20 °C bis +50 °C
⚠️ Nachteile von Dieselaggregaten
- Über 10 Jahre 15 – 20 % höhere Instandhaltungskosten als bei elektrischen Aggregaten
- Tier 4 Final-Aggregate verbrauchen etwa 1 Liter DEF je 20 Liter Diesel.
- Ungefähr 10 dB lauter als vergleichbare Elektroaggregate mit Schallschutzhaube
- Kraftstoffpreisschwankungen ausgesetzt, gegen die sich Stromverträge absichern lassen
Tier 4 Final und EU Stage V: Emissionsvorschriften für die Beschaffung
 Nicht für den Straßenverkehr bestimmte Dieselmotoren mit mehr als 56 kW müssen in den Vereinigten Staaten EPA Tier 4 Final und in Europa EU Stage V erfüllen. Beide Normen regeln die für Dieselgeräte entscheidenden Schadstoffe: Partikel und Stickoxide. Bei der Lieferung muss geprüft werden, ob die Geräte die Anforderungen erfüllen. Kommunen, Kundenorganisationen und Landesregierungen setzen Emissionsgrenzwerte fest und weisen Geräte ohne Nachweise zurück – meist mit einer Verzögerung des Zeitplans um mehrere Wochen.
Die Einhaltung der Vorgaben beruht auf dem Zusammenspiel zweier Abgasnachbehandlungssysteme. Das erste ist die selektive katalytische Reduktion (SCR) in Verbindung mit Diesel Exhaust Fluid (DEF), einer 32,5 %igen Harnstofflösung, die in den Abgasstrom eingespritzt wird. DEF reagiert am Katalysator mit NOx und bildet Stickstoff und Wasser. Der Verbrauch liegt bei etwa einem Gallon DEF je zwanzig Gallonen Diesel. Das zweite System ist ein Dieselpartikelfilter (DPF), der Ruß auffängt und ihn bei regelmäßigen Regenerationsvorgängen oxidiert. Dadurch sinken die Partikelemissionen unter den Grenzwert von Tier 4 Final.
Die von der EPA veröffentlichten Tier-4-Final-Grenzwerte für nicht für den Straßenverkehr bestimmte Dieselmotoren im Leistungsbereich von 56 – 560 kW sind gegenüber früheren Stufen deutlich strenger. Der EPA Emission Standards Reference Guide nennt einen NOx-Grenzwert von 0,40 g/kWh (gegenüber 2,0 g/kWh bei Tier 3) und einen PM-Grenzwert von 0,02 g/kWh (gegenüber 0,20 g/kWh) – eine zehnfache Verringerung der PM-Emissionen und eine fünffache Verringerung der NOx-Emissionen durch eine einzige Norm.
Kaliforniens In-Use Off-Road Diesel-Fueled Fleets Regulation geht noch weiter. Am 10. Januar 2025 erteilte die EPA der CARB die Genehmigung, die Änderung von 2022 durchzusetzen. Flottenbetreiber, die ältere Tier-3-Geräte nach Kalifornien bringen, müssen deshalb das Tier-Jahr auf dem Typenschild jeder einzelnen Maschine prüfen.
Drei praktische Prüfungen bei der Lieferung helfen, Verstöße zu vermeiden: (1) Prüfen Sie, ob auf dem Motortypenschild „Tier 4 Final“ oder „Stage V“ steht; (2) fordern Sie die Konformitätserklärung des Motorherstellers an; (3) prüfen Sie, ob das Verdichteraggregat als vollständige Einheit nach ISO 9001 zertifiziert ist und nicht nur der Motor.
⚠️ Hinweis für kalte Klimazonen
DEF gefriert bei −11 °C. Aggregate, die unterhalb dieser Temperatur betrieben werden, benötigen beheizte DEF-Tanks. Diese gehören bei Tier-4-Final-konformen OEM-Motoren zur Standardausstattung; vor dem Versand zu Einsatzorten in Kanada, Skandinavien oder hoch gelegenen Gebieten sollte dies dennoch schriftlich bestätigt werden.
Motor und Verdichterelement: Warum Cummins und Kubota den Markt dominieren
 Vier Erstausrüster liefern den Großteil der nicht straßengebundenen Dieselmotoren, die für diese Kategorie relevant sind: Cummins (B- und C-Baureihen, 49 – 540 HP), Deutz (D- und TCD-Baureihen), Kubota (V- und D-Baureihen für Anwendungen unter 75 HP) und Caterpillar (C-Baureihe, ab 250 HP). Perkins ist in Sullair-Produktreihen für den europäischen Markt vertreten. Alle zeichnen sich durch die weltweite Verfügbarkeit von Ersatzteilen aus. Der Motorentechniker, der die Bagger und Generatoren einer Flotte wartet, weiß in der Regel auch, wie das Antriebsaggregat des Verdichters instand gehalten wird.
Auf der Verdichterseite gibt das Verhältnis von HP zu CFM Aufschluss über die Effizienz. Schraubenverdichterelemente liefern bei 100 PSI 4 – 5 CFM pro Motor-HP und erreichen eine Förderaufgabe von 100 %. Bei Hubkolbenverdichtern sinkt der Wert auf 3 – 4 CFM pro HP; dafür ist kein Dauerbetrieb möglich. Tandemanordnungen aus Schrauben- und Kolbenverdichter verbinden den Vorteil des Schraubenverdichters beim CFM/HP-Verhältnis in der ersten Stufe mit dem höheren Druckbereich des Kolbenverdichters in der zweiten Stufe. Dieser technische Kompromiss funktioniert, weil jedes Verdichterelement in seinem effizienten Betriebsbereich arbeitet.
Bei der Geräuschentwicklung kommt es auf die akustische Auslegung der Schallschutzhaube an. Nicht eingehauste Dieselverdichter strahlen bei 4.000 rpm in einem Meter Abstand 90 – 95 dB ab. Eine rundum geschlossene Schallschutzhaube verringert den Geräuschpegel am Bedienerstandort um 8 – 12 dB. Ein gut eingehaustes Modell mit 185 CFM wie der Airman PDS185EZ erreicht in sieben Metern Entfernung 62 dBA – etwa so viel wie ein Büro. Der Unterschied zwischen einem Gerät mit 75 dB und einem mit 65 dB ist größer, als er zunächst erscheint: Jeweils 3 dB mehr verdoppeln die wahrgenommene Schallintensität. Außerdem sind Schrauben-Druckluftverdichter durchgehend leiser als Hubkolbenverdichter mit vergleichbarem Volumenstrom.
Instandhaltungsplan und typische Ausfälle
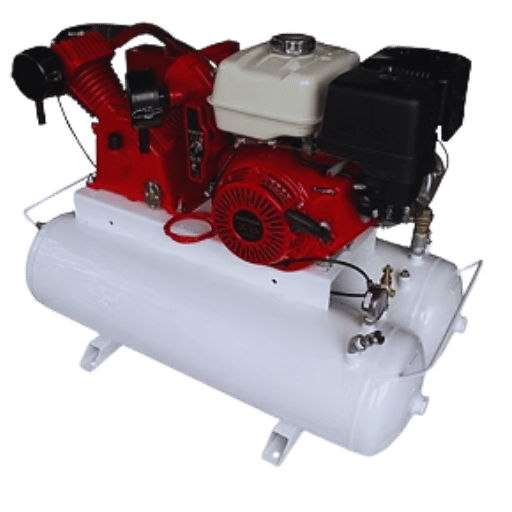 Der folgende Wartungsplan ist eine Zusammenstellung aus Originalhandbüchern von Cummins, Kubota und Deutz für Motoraggregate im Verdichterbetrieb. Die Intervalle richten sich nach Betriebsstunden, nicht nach Kalendertagen. Mietflotten mit 2.000 hr/Jahr warten ihre 185 CFM-Geräte mehr als doppelt so häufig wie gelegentlich eingesetzte Geräte von Bauunternehmen; beide Wartungsrhythmen sind normal.
| Aufgabe | Intervall | Typische Ausfallzeit |
|---|---|---|
| Motoröl und Filter | 250 – 500 hr | 45 min |
| Ansaugluftfilter (prüfen; bei Bedarf ersetzen) | 100 hr | 10 min |
| Verdichteröl (Schraubenverdichter) | 1.000 – 2.000 hr | 60 min |
| Kraftstofffilter | 500 hr | 20 min |
| Ölabscheider-Element | 2.000 – 4.000 hr | 60 min |
| Prüfung der DPF-Regeneration | Alle 250 hr | 15 min |
| DEF nachfüllen | Kontinuierlich (1 gal je 20 gal Diesel) | 5 min |
- Ölmitriss. Ein gesättigtes Ölabscheider-Element lässt Schmierstoff in die Druckluft gelangen und verunreinigt nachgeschaltete Druckluftwerkzeuge. Branchenanalysen zum Ölmitriss führen die Ursachen auf instabile Temperaturen, Komponentenausfälle, falsche Ölstände oder einen längeren Betrieb außerhalb des optimalen Lastbereichs des Verdichters zurück – all das lässt sich durch den Bediener beeinflussen. Abhilfe: Ölabscheider bei 2.000 hr ersetzen, die Öltemperatur unter 100 °C halten und den Verdichter unter Last statt im Leerlauf betreiben.
- Abschaltung wegen Übertemperatur. Verstopfte Kühlerlamellen – durch Staub, Spreu oder Zementrückstände – lassen die Motor- und Verdichtertemperaturen so weit ansteigen, bis das Motorsteuergerät (ECU) das Aggregat abschaltet. Abhilfe: Kühlerkerne auf staubigen Baustellen wöchentlich ausblasen; nicht warten, bis die rote Warnleuchte aufleuchtet.
- Entlastungsventil bleibt offen. Symptom: Das Aggregat läuft, kann unter Last aber keinen Druck halten. Die Membran im Stellantrieb des Entlastungsventils ist wahrscheinlich perforiert. Abhilfe: Reparatursatz einbauen; etwa $200 für Teile und zwei Arbeitsstunden.
- Kristallisation von DEF. Branchenberichte nennen kristallisiertes DEF als eine der Hauptursachen für Ausfälle und Stillstandszeiten des SCR-Systems bei Motoren der Stufe Tier 4 Final. Ablagerungen entstehen, wenn ein Aggregat länger als 30 Tage ungenutzt steht oder der DEF-Tank Frost-Tau-Wechseln ausgesetzt ist. Zu den Symptomen gehören ein lautes Summen der DEF-Pumpe und SCR-Fehlercodes. Abhilfe: DEF-System spülen, mit frischer Flüssigkeit auffüllen und 30 Minuten unter Last betreiben, damit sich der Injektor freisetzt.
- Kraftstoffverdünnung bei geringer Last. Mehrstündiger Leerlauf bei geringer Last senkt die Verbrennungstemperaturen unter den Wert, den die Kolbenringe zum Abdichten benötigen; unverbrannter Kraftstoff gelangt an ihnen vorbei und verdünnt das Kurbelgehäuseöl. Abhilfe: längeren Leerlauf vermeiden, sofern verfügbar die automatische Abschaltung nutzen und bei jeder Wartung den Motorölmessstab auf Kraftstoffgeruch prüfen.
📐 Technischer Hinweis
Der Öldruck am Lager sollte bei 4.000 rpm und warmem Motor 3,5 – 5,5 bar (50 – 80 psi) betragen. Werte unter 2,5 bar weisen auf Lagerverschleiß oder eine Kraftstoffverdünnung des Öls hin – das Aggregat abschalten und die Ursache untersuchen, bevor die Arbeit fortgesetzt wird. Diese eine Prüfung hat mehr Verdichterköpfe gerettet als jedes andere Fünf-Minuten-Verfahren.
Den passenden Diesel-Druckluftkompressor auswählen: Entscheidungshilfe für Käufer
 Die folgende Entscheidungshilfe führt Auslegung, Druck, Mobilität, Vorschriften und klimatische Bedingungen in einer Abfolge von fünf Schritten zusammen. Genaue Modellempfehlungen hängen von den jeweiligen Bedingungen am Einsatzort und dem vorhandenen Werkzeugbestand ab – die Entscheidungslogik ist jedoch für alle Anwendungen gleich.
Entscheidungsbaum in fünf Schritten
- Der maximale gleichzeitige Volumenstrom in CFM bestimmt die Geräteklasse. Unter 250 CFM → kompakt. 250 – 500 CFM → mittlere Leistungsklasse. Über 500 CFM → Hochleistungsgeräte.
- Der höchste erforderliche Druck bestimmt die Wahl des Verdichterelements. Bis einschließlich 150 PSI → Standard-Schraubenverdichter. 150 – 500 PSI → Hochdruck-Schraubenverdichter. Über 500 PSI → Tandemanordnung aus Schrauben- und Kolbenverdichter.
- Die Häufigkeit der Standortwechsel bestimmt die Montageart. Wöchentlich oder häufiger → fahrbares Fahrgestell. Monatlich → Lkw-Montage. Selten → Kufenmontage mit Kranverladung.
- Ist Tier 4 Final / Stufe V vorgeschrieben? Falls ja, einen Cummins- oder Deutz-Motor der Stufe Tier 4 Final vorsehen und das Typenschild mit Seriennummer prüfen. Für Baustellen abseits öffentlicher Straßen ohne örtliche Abgasvorschriften reicht unter Umständen ein günstigerer Motor der Stufe Tier 3; damit wird jedoch der Zugang zu künftigen Baustellen eingeschränkt.
- Grenzwerte für Klima und Höhe. Unter −11 °C → beheiztes DEF-System und Kaltwetterausstattung. Über 3.000 m → Leistungsreduzierung für große Höhen berücksichtigen und den erwarteten CFM-Wert entsprechend anpassen.
| Anwendungsszenario | Empfohlene Leistungsklasse | Montageart |
|---|---|---|
| Allgemeine Bauarbeiten, 2 – 3 Druckluftwerkzeuge | 185 – 250 CFM bei 100 – 150 PSI | Fahrbar |
| Sandstrahlen, Düse mit 3/8″ | 375 CFM bei 100 PSI | Fahrbar oder Lkw-Montage |
| DTH-Bohrungen für Wasserbrunnen | 750 – 900 CFM bei 250 – 350 PSI | Kufenmontage |
| Grubenbewetterung + Ausbau | 1.200 – 1.600 CFM bei 150 – 250 PSI | Kufenmontage |
| Druckprüfung von Rohrleitungen | 400 CFM bei 500 PSI | Lkw-Montage oder Kufenmontage |
Noch unsicher, welche Leistungsklasse für Ihre Arbeit passt? Testen Sie das Pangeng-Auswahltool für Anwendungen – es wendet dieselbe Logik auf Ihre konkreten Einsatzbedingungen an.„Der häufigste Fehler, den ich im Einsatz sehe: Käufer legen den Verdichter nach dem normalen Werkzeugvolumenstrom statt nach dem maximalen gleichzeitigen Volumenstrom aus. Ein unterdimensionierter Verdichter schaltet häufig ein und aus, überhitzt und fällt vor 2.000 Betriebsstunden aus – dann war der Kauf ein einjähriges Experiment.“
Trends 2026: erneuerbarer Diesel, Hybridsysteme und Fernüberwachung
 Drei Megatrends verändern den Markt für dieselbetriebene Verdichter 2026 grundlegend und wirken sich jeweils auf die langfristigen Kosten und die Einhaltung von Vorschriften aus.
Erneuerbarer Diesel aus hydriertem Pflanzenöl (HVO) wird bei Motoren der Stufe Tier 4 Final zunehmend als direkter Ersatz für fossilen Diesel eingesetzt. Eine 2025 in MDPI Sustainability veröffentlichte Studie zur HVO-Nutzung belegt eine Verringerung der Lebenszyklus-Emissionen um bis zu 90 % gegenüber Erdöldiesel, ohne dass moderne Aggregate dafür umgebaut werden müssen. Die EPA-Regelung zu Standards für erneuerbare Kraftstoffe für 2023 – 2025 legt den politischen Rahmen fest; Branchenverbände für saubere Kraftstoffe melden Rekordmengen 2025 und steigende Zielvorgaben für 2026. Für Flottenbetreiber in Kalifornien und der EU ist HVO der kostengünstigste Weg, Nachhaltigkeitszusagen einzuhalten, ohne die Anlagen auszutauschen.
Diesel-elektrische Hybridverdichter kombinieren einen Elektromotor mit variabler Drehzahl mit einem verkleinerten Dieselgeneratoraggregat. An Einsatzorten mit schwankendem Druckluftbedarf – also an den meisten Baustellen – spart der Hybrid 30 – 40 % des Kraftstoffs, den ein herkömmlicher Dieselverdichter verbrauchen würde: Bei geringerem Bedarf wird das Generatoraggregat abgeschaltet und die Batterie übernimmt. Die Serienproduktion begann 2025 und wird 2026 ausgeweitet.
Telemetrie über das Internet der Dinge (IoT) und Ferndiagnose übertragen Echtzeitdaten zu CFM, Kraftstoff, DEF und Fehlercodes in Cloud-Dashboards. Flottenbetreiber, die vorausschauende Instandhaltung einsetzen, berichten von 20 – 30 % weniger ungeplanten Stillstandszeiten, weil Filter und Ölabscheider-Elemente bei 95 % ihrer Nennlebensdauer statt nach festen Kalenderintervallen ersetzt werden. Über eine ganze Flotte hinweg summieren sich die Einsparungen: Fünf Aggregate mit Telemetrie sind einfacher zu verwalten als zwei ohne.
Marktumfeld: Der weltweite Markt für dieselbetriebene Druckluftkompressoren erreichte 2025 ein Volumen von USD 1,85 billion; bis 2033 wird eine durchschnittliche jährliche Wachstumsrate (CAGR) von nahezu 10,9 % prognostiziert. Treiber sind der Ausbau des Bergbaus in Lateinamerika und Afrika sowie die Infrastrukturausgaben im Nahen Osten und Südostasien. Die Kategorie wächst stetig; mit der Einhaltung der Vorgaben von Tier 4 Final und der HVO-Kompatibilität sichern Beschaffungsteams dieses Wachstum gegen strengere Emissionsvorschriften ab.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem Diesel- und einem elektrischen Druckluftkompressor?
Antwort anzeigen
Die Energiequelle. Ein Dieselaggregat hat eine eigene Kraftstoff- und Antriebskette und kann überall betrieben werden. Ein elektrisches Aggregat bezieht Drehstrom aus dem Netz und ist an einen Standort mit Stromversorgung gebunden. Für mobile Einsätze und abgelegene Standorte eignet sich Diesel; für feste Anlagen mit günstigem Strom eignet sich Elektroantrieb, denn über eine Lebensdauer von 10 Jahren sind die Kosten pro CFM-Betriebsstunde etwas niedriger und vor Ort entstehen keine Emissionen.
Wie lange hält ein Diesel-Druckluftkompressor?
Antwort anzeigen
Gut instand gehaltene Diesel-Schraubenverdichter erreichen vor einer grundlegenden Überholung 10.000 – 20.000 Betriebsstunden. Für eine typische Mietflotte mit 1.000 hr/Jahr entspricht das 10 – 20 Jahren. Kolbenverdichter haben kürzere Wartungsintervalle, da ihr Betriebszyklus den Dauerbetrieb einschränkt. Besonders lange Lebensdauern hängen stark mit zwei Faktoren zusammen: konsequenten Ölwechseln und der Filterung der angesaugten Umgebungsluft. Beides lässt sich durch den Bediener beeinflussen.
Welche Größe muss ein Dieselverdichter für Sandstrahlarbeiten haben?
Antwort anzeigen
Für eine Düse mit 3/8″ sind branchenüblich 140 – 170 CFM bei 100 PSI erforderlich; eine Düse mit 1/2″ benötigt 250 – 290 CFM bei 100 PSI. 20 % Leistungsreserve hinzurechnen und auf die nächsthöhere gewerbliche Leistungsklasse aufrunden – damit kommen die meisten Sandstrahlbetriebe bei leichten Arbeiten auf ein 185-CFM-Gerät und beim produktiven Strahlen auf ein 375-CFM-Gerät.
Benötigen Dieselverdichter DEF-Flüssigkeit?
Antwort anzeigen
Bei Aggregaten gemäß Tier 4 Final und Stufe V: ja; bei Aggregaten der Stufe Tier 3 und früheren Stufen: nein. Der DEF-Verbrauch liegt bei ungefähr einem Gallone DEF je zwanzig Gallonen Diesel.
Wie hoch ist der Kraftstoffverbrauch eines Dieselverdichters mit 185 CFM?
Antwort anzeigen
Veröffentlichte Datenblätter typischer tragbarer Geräte mit 185 CFM und Kubota- oder Caterpillar-Motoren weisen bei 100 % Last 2,37 – 2,70 gal/hr aus. Bei 75 % Last sinkt der Verbrauch auf etwa 2,15 gal/hr, im Leerlauf auf 0,5 – 0,8 gal/hr. Mit einem 23-Gallonen-Kraftstofftank beträgt die Laufzeit bei Volllast etwa 8 – 10 Stunden – ungefähr eine Arbeitsschicht.
Wofür eignet sich ein Druckluftkompressor mit 60 Gallonen?
Antwort anzeigen
„60 Gallonen“ bezeichnet das Volumen des Druckluftbehälters, nicht den Volumenstrom – eine häufige Verwechslung bei Erstkäufern. Der Behälter gleicht Bedarfsspitzen aus; die CFM-Angabe des Verdichters bestimmt, welche Werkzeuge tatsächlich dauerhaft betrieben werden können. Die meisten elektrischen Werkstattkompressoren mit 60 Gallonen liefern 12 – 17 CFM bei 90 PSI. Damit lassen sich Schlagschrauber, kleine Schleifmaschinen und Druckluftratschen betreiben, für Sandstrahlen, Gesenkschleifen oder andere Werkzeuge mit dauerhaftem Bedarf reicht der Volumenstrom jedoch nicht aus. Beim Vergleich tragbarer Dieselverdichter sollten Sie die Behältergröße außer Acht lassen und stattdessen die Kennlinie des Volumenstroms in CFM über dem Druck in PSI heranziehen.
Sind Diesel-Druckluftkompressoren zuverlässig?
Antwort anzeigen
Ja – bei richtiger Auslegung und Instandhaltung. Die mittlere Betriebsdauer zwischen Ausfällen liegt bei Diesel-Schraubenverdichtern typischerweise bei 10.000+ Stunden. Die meisten ungeplanten Stillstände gehen auf vernachlässigte Luftfilter oder verunreinigten Kraftstoff zurück, nicht auf Verschleiß am Verdichterelement.
Möchten Sie Ihren Diesel-Druckluftkompressor auslegen?
Geben Sie Ihre Werkzeugliste in den Auslegungsrechner für CFM ein, vergleichen Sie das Ergebnis mit dem Bereich von 185 – 1.600 CFM auf der Pangeng-Seite zu Diesel-Druckluftkompressoren oder sprechen Sie mit einem Pangeng-Ingenieur, um eine auf Ihre konkreten Einsatzbedingungen abgestimmte Konfiguration zu erhalten.
Über diesen Leitfaden. Die hier genannten Leistungsbereiche wurden aus Datenblättern der Originalhersteller, technischen Veröffentlichungen der EPA und des DOE sowie aus im Einsatz gemeldeten Ausfallmustern zusammengestellt. Der genaue Kraftstoffverbrauch, die Wartungsintervalle und die Geräuschwerte hängen vom Motormodell, den Umgebungsbedingungen, dem Lastprofil und der Wartungspraxis ab. Für eine konkrete Anwendung sollten Sie anhand Ihrer Werkzeugliste und der Einsatzhöhe eine Prüfung der passenden Konfiguration anfordern – das Ergebnis weicht fast immer geringfügig von den obigen Durchschnittswerten ab.
Referenzen und Quellen
- Nachschlagewerk zu Emissionsnormen der EPA — US-Umweltschutzbehörde (EPA)
- Technische Aktualisierung zu Nonroad-Dieselmotoren der Stufe Tier 4 (PDF) — US-Umweltschutzbehörde (EPA)
- Kosten für Druckluft in Ihrer Anlage ermitteln (PDF) — US-Energieministerium (DOE)
- Energieeffizienzstandards für Verdichter – NOPR (PDF) — US-Energieministerium (DOE)
- Abschließende Regelung zu Standards für erneuerbare Kraftstoffe für 2023, 2024 und 2025 — US-Umweltschutzbehörde (EPA)
- Vorschrift zu im Einsatz befindlichen, geländegängigen Dieselmaschinen — kalifornische Luftreinhaltungsbehörde (CARB)
- Einführung von HVO: Herausforderungen und Auswirkungen auf die Umwelt (2025) — MDPI Sustainability
- Normen zur Leistungsmessung — Verband der Druckluft- und Gasindustrie (CAGI)
Verwandte Artikel
- Funktionsweise von Schraubenverdichtern: technische Grundlagen und Auswahl
- Funktionsweise von Kreiselverdichtern: technische Grundlagen, Typen und Auswahlkriterien
- Der umfassende Leitfaden zu Druckluft-Druckerhöhungsverdichtern: Funktionsweise, Typen und Auswahl
- Druckluft-Druckerhöhungsverdichter oder Druckluftkompressor – die wichtigsten Unterschiede
- Die 10 führenden Hersteller von industriellen Druckluftkompressoren weltweit