Contacter Pangeng


Caractéristiques en bref : surpresseur de gaz naturel
| Pression d’aspiration typique | 0,02–4,0 MPa (3–580 psi) |
| Pression de refoulement typique | 0,5–50 MPa (73–7 250 psi) |
| Plage de débit typique | 20–3 500 Nm³/h |
| Technologie dominante | À pistons pour les débits inférieurs à 3 500 Nm³/h et une pression de refoulement supérieure à 50 psi |
| Nombre d’étages | 2–5 (déterminé par le rapport de compression maximal par étage) |
| Normes clés | API 618 (6e éd., 2024), NACE MR0175 / ISO 15156, ISO 9001, ASME BPVC |
| Durée de vie typique | Plus de 20 ans avec une maintenance rigoureuse des vannes, des segments et des garnitures |
Qu’est-ce qu’un surpresseur de gaz naturel ? Son rôle dans la chaîne de valeur du gaz
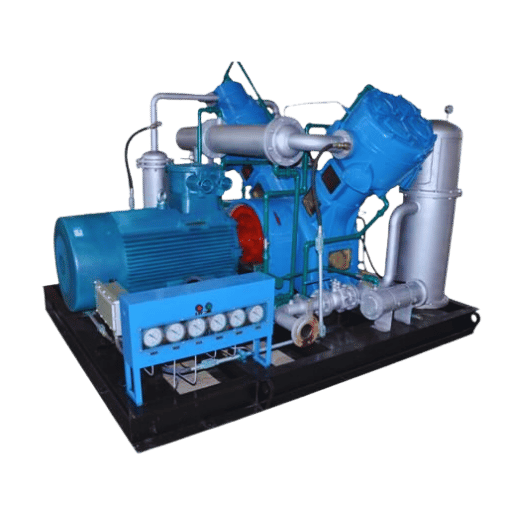 Les surpresseurs de gaz naturel sont des unités de compression secondaire qui reçoivent le gaz à une pression intermédiaire — généralement entre 0.02 et 4,0 MPa à l’aspiration — et l’élèvent à la pression plus élevée requise par l’étape suivante de la chaîne de valeur. Il peut s’agir de faire passer le gaz de cuvelage en tête de puits de 0,05 MPa à la spécification de 1,8 MPa d’un gazoduc, de rétablir la pression du gazoduc à 4,2 MPa après 50 miles de pertes par frottement, ou d’alimenter une station de ravitaillement en GNC à 25 MPa. La différence avec un compresseur primaire tient aux conditions de départ : le gaz est déjà au-dessus de la pression atmosphérique. Chaque unité fonctionne donc avec une pression d’aspiration plus élevée, un rapport de compression par étage plus faible et, en général, un cycle de service plus régulier.
Pour installer correctement un surpresseur, il faut comprendre où la pression se perd dans la chaîne de valeur. Selon les recherches de Penn State Extension sur les stations de compression de gaz naturel, les gazoducs de transport interétatiques fonctionnent entre 800 et 1 200 psi, et les stations de compression sont espacées de 40 à 70 miles pour rétablir la pression perdue. Les données du NETL du département de l’Énergie des États-Unis indiquent une perte de pression d’environ 2.5 à 5 psi par mile dans des conditions normales de transport — chiffre souvent exagéré à 5 à 15 psi par mile dans les documents marketing, alors qu’il ne s’observe en pratique que sur des tronçons fortement sollicités ou sous-dimensionnés.
Quatre positions pratiques définissent les applications des surpresseurs : (1) récupération du gaz de cuvelage en tête de puits — transformer en produit conforme aux spécifications des gazoducs le gaz annulaire qui serait autrement torché ; (2) surpression des réseaux de collecte et de transport — maintenir le débit au-dessus de la pression de livraison contractuelle ; (3) ravitaillement de véhicules au GNC — porter le gaz de réseau municipal à 20–25 MPa pour le stockage ; et (4) surpression du gaz combustible — alimenter les turbines à gaz des centrales électriques, qui nécessitent une pression de 3–5 MPa aux injecteurs. Chaque configuration exige un rapport de compression, un nombre d’étages et une méthode de traitement du gaz différents.
Pour une présentation des principes fondamentaux des surpresseurs en général (et pas seulement pour le gaz naturel), consultez notre dossier sur le fonctionnement des surpresseurs. Pour les différences avec les compresseurs primaires, voir ce qui distingue les surpresseurs des compresseurs primaires.
Fonctionnement des surpresseurs de gaz naturel : thermodynamique et compression multiétagée
 Dans un cylindre, un compresseur de gaz naturel à pistons effectue quatre temps en deux mouvements mécaniques : le piston recule, les clapets d’aspiration s’ouvrent et le gaz à la pression d’entrée remplit le cylindre ; le piston avance, les clapets d’aspiration se ferment et le gaz est comprimé jusqu’à ce que sa pression dépasse celle du collecteur de refoulement. Les clapets de refoulement s’ouvrent alors et le gaz comprimé s’écoule vers le réservoir. Le travail polytropique nécessaire à la compression augmente fortement avec le rapport de pression — approximativement comme P₂ divisé par P₁, élevé à la puissance (γ-1)/γ — et la majeure partie de ce travail se transforme en chaleur.
Cette chaleur explique le recours à plusieurs étages. Les données de terrain de Penn State Extension sur les stations de compression de transport indiquent que la température du flux gazeux augmente de 7 à 8 °F pour chaque hausse de pression de 100 psi pendant la compression. Une compression en un seul étage d’un gaz à 0,1 MPa jusqu’à 5 MPa porterait la température de refoulement bien au-delà de 180 °C — suffisamment pour dégrader l’huile de lubrification, carboniser les sièges de clapet et réduire la durée de vie des segments de piston. La compression étagée avec refroidissement intermédiaire ramène le gaz à environ 40 °C avant l’étape suivante : chaque étage travaille ainsi avec un rapport plus faible et subit moins de contraintes thermiques.
Comment fonctionne un surpresseur de gaz naturel ?
Les surpresseurs de gaz naturel à pistons fonctionnent en cinq étapes successives par étage : (1) le cylindre aspire le gaz à la pression d’entrée à travers les clapets d’aspiration ; (2) le piston inverse son mouvement et les clapets d’aspiration se ferment ; (3) le gaz est comprimé de manière adiabatique jusqu’à ce que sa pression dépasse celle du côté refoulement ; (4) les clapets de refoulement s’ouvrent et le gaz comprimé s’écoule vers le refroidisseur intermédiaire ou le collecteur de refoulement ; (5) le cycle reprend à l’étage suivant, avec une pression d’entrée plus élevée après refroidissement intermédiaire. Une configuration multiétagée avec refroidissement intermédiaire permet à un même ensemble compresseur d’atteindre 50 MPa ou plus tout en maintenant la température de refoulement de chaque étage sous 150 °C, limite supérieure admise dans la pratique industrielle pour un fonctionnement fiable à long terme.
📐 Note technique — Rapport de compression et température de refoulementDans la pratique industrielle, le rapport de pression par étage est limité à environ 2.5:1 à 4:1 pour le gaz naturel. Un ensemble compresseur à trois étages avec des rapports de 5:1 par étage atteint un rapport de compression global de 125:1, tout en maintenant la température de refoulement de chaque étage sous environ 150 °C. Cette limite de 150 °C tient à la dégradation de l’huile de lubrification et à l’accélération de l’usure des segments, plutôt qu’à une clause API unique et codifiée. C’est la valeur qui revient régulièrement dans les pratiques de conception des compresseurs à pistons et dans les modèles d’études de vibrations et de pulsations de l’API 618. Lorsqu’un étage dépasse 4:1 pour réduire les coûts, la durée de vie des clapets diminue d’environ moitié et les intervalles de maintenance des ensembles de segments se raccourcissent en conséquence.
Pour une présentation plus générale des cycles de fonctionnement des compresseurs à pistons et à membrane, consultez notre référence sur le cycle de fonctionnement des surpresseurs. Les données de vibrations évaluées par les pairs, publiées en 2024 dans les archives PMC de la Bibliothèque nationale de médecine des États-Unis sur les vibrations et les pulsations de pression dans un compresseur à pistons, constituent un rare exemple publié en accès libre de limites d’acceptation API 618 et ISO 20816-1 mises en rapport avec des mesures réalisées sur une machine. Une lecture utile pour toute personne chargée de spécifier un nouveau système de surpression.
À pistons, à vis ou centrifuge : choisir la technologie
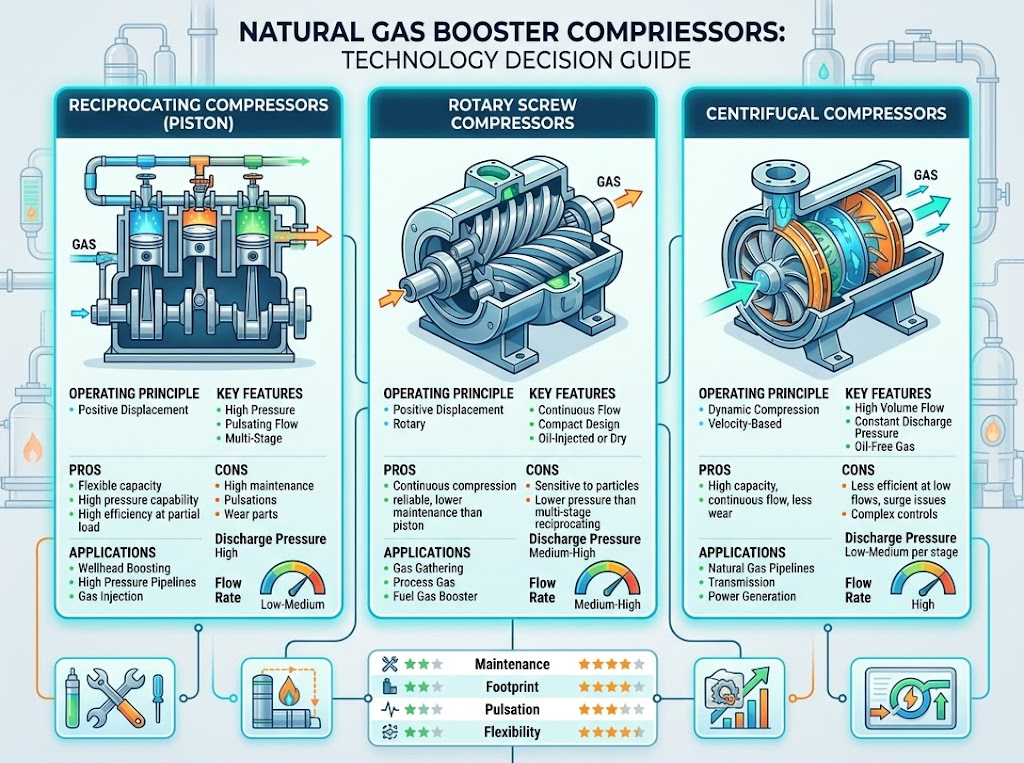 Pour la surpression de gaz naturel dans une plage de débit de 20–3 500 Nm³/h et à des pressions de refoulement supérieures à environ 2 MPa, les compresseurs à pistons dominent. Cette prépondérance ne relève pas du marketing, mais de trois réalités mécaniques : leur tolérance au gaz humide, leur rendement à rapport de compression élevé et leur déchargement par paliers, qui s’adapte aux variations de l’alimentation en gaz en tête de puits. Les compresseurs à vis sont moins compétitifs au-delà de 50 psi (environ 0,35 MPa) au refoulement, car leur rapport volumétrique fixe ne valorise pas l’élévation de pression. Les compresseurs centrifuges manquent d’efficacité sous environ 5 000 Nm³/h, car leurs roues entrent en pompage. Le tableau ci-dessous compare les trois technologies selon les critères qui comptent réellement pour le service du gaz naturel.
| Paramètre | À pistons | À vis | Centrifuge |
|---|---|---|---|
| Pression de refoulement | 0,1–50 MPa (15–7 250 psi) | 0,5–4,0 MPa (73–580 psi) | 0,4–10 MPa (58–1 450 psi) |
| Plage de débit | 20–3 500 Nm³/h | 500–15 000 Nm³/h | 5 000–500 000+ Nm³/h |
| Rendement isentropique | 85–92 % | 72–82 % | 80–88 % au point de fonctionnement nominal |
| Plage de variation de débit | 0–100 % (déchargement par paliers) | 60–100 % | 70–100 % (limite de pompage) |
| Révision des clapets ou des paliers | 4 000–8 000 hr (clapets) | 20 000–40 000 hr (paliers) | 40 000–80 000 hr (paliers) |
| Tolérance au gaz humide | Adapté avec un séparateur en amont | Nécessite un gaz sec et propre | Nécessite un gaz sec et propre |
« Un dimensionnement correct, associé à une bonne compréhension de la courbe de performance, peut faire la différence entre un système qui fonctionne régulièrement pendant des années et un système qui pompe à chaque démarrage. Les trois erreurs les plus graves que je constate sont les compresseurs centrifuges affectés à des réseaux de collecte à faible débit, les compresseurs à vis poussés au-delà de 50 psi au refoulement, et les compresseurs à pistons sélectionnés sur la base du débit indiqué sur la plaque signalétique, sans consulter la courbe de variation de débit. »
✔ Avantages des compresseurs à pistons
- Pression de refoulement jusqu’à 50 MPa avec un seul ensemble compresseur
- Rendement isentropique de 85–92 % sur une large plage de charge
- Le déchargement par paliers permet une variation de débit de 0–100 %
- Adaptés au gaz humide avec une séparation en amont
- Compatibles avec les gaz acides contenant du H₂S lorsque la métallurgie respecte les exigences NACE
⚠️ Limites des compresseurs à pistons
- Intervalle d’entretien des clapets limité à 4 000–8 000 hr, contre plus de 20 000 hr pour les compresseurs à vis
- Les pulsations exigent une conception adaptée des bouteilles et de la tuyauterie
- Plus lourds par unité de débit que les technologies rotatives
- Les coûts des fondations et de l’isolation antivibratoire sont à prendre en compte
- Le skid occupe plus d’espace qu’un compresseur à vis pour les applications à pression moyenne
Applications des surpresseurs de gaz naturel dans la chaîne de valeur
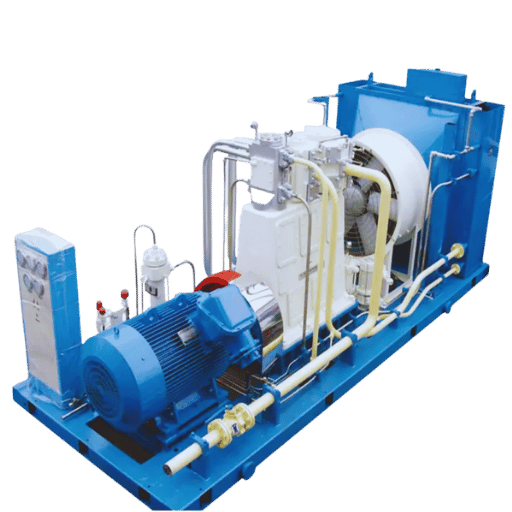 La production de gaz naturel sec aux États-Unis a atteint 37.72 trillion cubic feet en 2024, tandis que la consommation moyenne a établi un record de 90.3 Bcf/d, selon le suivi mensuel de l’EIA. Le transport de ce volume depuis les têtes de puits jusqu’aux utilisateurs finaux nécessite une compression à environ cinq points de service distincts, dont trois font largement appel aux surpresseurs de gaz naturel.
La récupération du gaz de cuvelage capte le gaz annulaire à basse pression qui serait autrement torché ou évacué à l’évent lorsque la pression du réservoir passe sous les exigences de livraison du gazoduc. La pression d’aspiration peut descendre à 0,02 MPa dans les puits matures, et la composition du gaz varie de 60 % à 85 % de méthane, avec des hydrocarbures plus lourds, du CO₂, de la vapeur d’eau et souvent du H₂S. Les ensembles compresseurs standard pour le gaz de cuvelage portent ce flux à 1,8 MPa pour l’injection dans le gazoduc. Exemple : un exploitant d’un site industriel en production au Texas occidental a constaté une baisse de la pression du réseau de collecte, de 0,15 MPa à 0,05 MPa sur dix-huit mois, à mesure que trois puits voisins vieillissaient. Le skid à vis d’origine avait été dimensionné pour la pression d’aspiration plus élevée ; une fois celle-ci abaissée, la machine passait la majeure partie de la journée en recyclage à vide. Son remplacement par un ensemble compresseur à pistons à deux étages, prévu pour une pression d’aspiration de 0,02 MPa, a permis de récupérer 420 Nm³/h supplémentaires de gaz commercialisable — soit environ $310 000 de revenus annuels, au cours alors en vigueur au Henry Hub.
La surpression des gazoducs et des réseaux de collecte rétablit la pression de transport entre les stations de compression. Selon les recherches de Penn State Extension, les stations de compression sont espacées de 40 à 70 miles sur les gazoducs interétatiques qui fonctionnent entre 800–1 200 psi. Les données du NETL du département de l’Énergie des États-Unis indiquent une perte de pression d’environ 2.5 à 5 psi par mile sur un tronçon de transport chargé, soit environ 250 psi sur une distance de 50–100 miles. Le service de surpression des stations est continu et comporte des rapports de compression relativement faibles (1.5:1 à 2:1). Selon le débit, des ensembles compresseurs à pistons de type V en service continu ou des compresseurs centrifuges multiétagés prennent en charge la charge.
Les stations de ravitaillement de véhicules au GNC reçoivent du gaz de réseau municipal à 0,2–0,4 MPa et le portent à 20–25 MPa pour le stockage. La demande de ravitaillement aux heures de pointe oblige les concepteurs à combiner un premier étage à vis (qui traite le débit principal avec un rapport modéré) et des compresseurs à pistons aux deuxième et troisième étages (qui assurent l’élévation de pression jusqu’au stockage final). Exemple : un exploitant de flotte qui rénovait un dépôt municipal a spécifié un ensemble compresseur à pistons unique à cinq étages, sans tenir compte du fait que 80 % du débit quotidien était consommé sur une période de deux heures. La machine fonctionnait par cycles intensifs pendant les périodes de pointe et restait à l’arrêt la nuit. La répartition du service entre un premier étage à vis et une section supérieure à pistons à trois étages a réduit la consommation d’énergie de 18 % selon l’estimation et doublé l’intervalle d’entretien des clapets de chaque étage.
La surpression du gaz combustible dans les centrales équipées de turbines à gaz fait passer l’alimentation locale d’environ 0,5 MPa à une pression de 3–5 MPa aux injecteurs. La surpression du biogaz et du gaz de décharge concerne des flux contenant 50 % de méthane, une proportion élevée de CO₂ et de l’humidité. Elle nécessite des pièces en contact avec le gaz en acier inoxydable et une séparation des liquides plus poussée. Pour découvrir la gamme d’ensembles compresseurs Pangeng destinée à ces applications — gaz de cuvelage, gazoducs et GNC — consultez les ensembles de compression de gaz naturel sur mesure de Pangeng.
Dimensionnement et sélection d’un surpresseur de gaz naturel : méthode des 4 paramètres
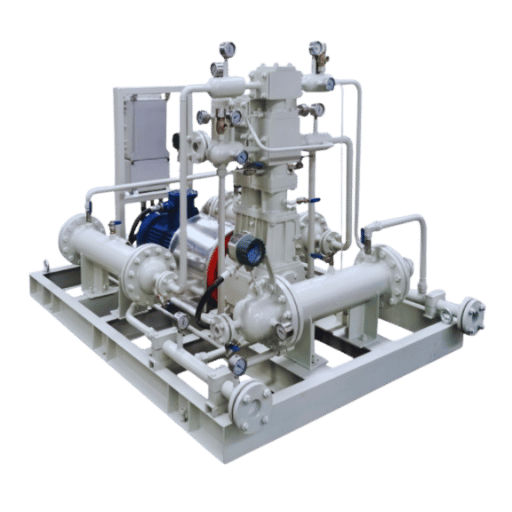 Presque tout mauvais achat de compresseur s’explique par une demande de devis incomplète. Quatre paramètres permettent de trancher 90 % des décisions de conception. Si l’un manque, les fournisseurs doivent faire une hypothèse, souvent erronée dans le sens qui les conduit à vendre une machine plus puissante. La méthode de sélection en 4 paramètres explicite les données à fournir.
Méthode de sélection en 4 paramètres
- Q — Débit en Nm³/h dans les conditions normales (101,325 kPa, 0 °C), et non en mètres cubes réels
- P₁ — Pression d’entrée en MPa manométriques, mesurée à la bride d’aspiration du compresseur, après le séparateur et les filtres
- P₂ — Pression de refoulement en MPa manométriques, mesurée au point d’utilisation (et non à la bride du compresseur — tenir compte des pertes de charge dans les conduites)
- X — Composition du gaz : pourcentage de méthane, hydrocarbures C₂+, CO₂, H₂S en ppm, teneur en eau et point de rosée prévu
Quel dimensionnement choisir pour un compresseur de gaz naturel ?
Le dimensionnement d’un surpresseur de gaz naturel consiste à traduire les quatre paramètres ci-dessus — débit Q, pression d’entrée P₁, pression de refoulement P₂ et composition du gaz X — en un nombre d’étages, une cylindrée et une puissance motrice. Une première estimation raisonnable de la puissance absorbée est P_kW ≈ Q × (P₂ − P₁) × k / η, où k est le coefficient de travail polytropique (environ 0.11 pour le méthane aux rapports habituels) et η le rendement isentropique (0,85–0,90 pour les compresseurs à pistons modernes). Un débit de 500 Nm³/h porté de 0,1 MPa à 1,8 MPa dans un compresseur à pistons à deux étages nécessite environ 55–65 kW à l’arbre, avant le déclassement du moteur et la correction selon les conditions ambiantes. Il s’agit de l’enveloppe de puissance ; le dimensionnement final dépend de la composition du gaz et du profil de service. C’est la composition qui distingue une sélection adaptée d’une erreur de sélection. Une teneur en H₂S supérieure à environ 200 ppm (0,345 kPa de pression partielle à la pression d’aspiration habituelle) déclenche les exigences de matériaux de la norme NACE MR0175 / ISO 15156 pour les pièces métalliques en contact avec le gaz, les garnitures à base de PTFE et les joints résistants à la corrosion. De même, un flux de biogaz à forte teneur en CO₂ exige des pièces en contact avec le gaz en acier inoxydable et une déshydratation plus poussée. Négliger ce point dans la demande de devis peut transformer le compresseur « bon marché » en option la plus coûteuse : le remplacement de cylindres non adaptés au service en milieu acide revient plus cher que le skid d’origine.| Pression d’entrée P₁ | Pression de refoulement P₂ | Solution recommandée |
|---|---|---|
| 0,02–0,1 MPa (gaz de cuvelage) | 1,5–2,0 MPa | Compresseur à pistons à 2 étages, de type V, avec séparateur de liquides et épurateur en amont |
| 0,2–1,6 MPa (gazoduc) | 2,0–4,2 MPa | Compresseur à pistons à 1 ou 2 étages, de type V, en service continu |
| 0,2–0,4 MPa (GNC) | 20–25 MPa | Premier étage à vis + compresseur à pistons à 3 étages, avec refroidissement intermédiaire |
| 0,5 MPa (gaz combustible) | 3–5 MPa | Compresseur à pistons à un seul étage ou compresseur centrifuge à engrenages intégrés à partir de 5 000+ Nm³/h |
| 0,02–0,2 MPa (biogaz) | 1,6–4,5 MPa | Compresseur à pistons à 2 ou 3 étages avec pièces en contact avec le gaz en acier inoxydable |
Ce que signifient réellement les normes API 618, NACE MR0175 et ISO 9001 pour les acheteurs
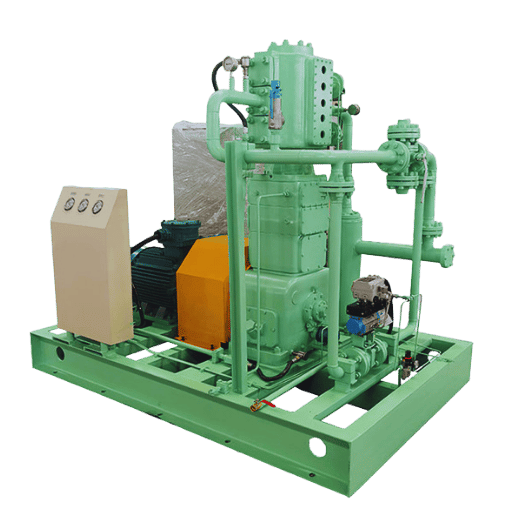 Quatre normes couvrent l’essentiel des exigences de conformité d’un surpresseur de gaz naturel. L’écart entre « conforme » dans une brochure commerciale et « conforme » lors d’un essai de réception est suffisamment grand pour laisser passer un skid à pleine charge. Comprendre concrètement ces normes évite les mauvaises surprises liées aux retards d’expédition et les frais de reprise sur site.
API 618 — Compresseurs à pistons pour les industries pétrolière, chimique et gazière. L’édition en vigueur est la 6e (2024). C’est le document le plus déterminant lors de l’achat d’un nouveau compresseur à pistons. Il définit les approches de conception (DA1, DA2, DA3) pour l’analyse des pulsations, le dimensionnement des bouteilles anti-pulsatoires, l’analyse de la réponse mécanique et, point essentiel, les limites d’acceptation des vibrations référencées à la norme ISO 20816-1. Une étude évaluée par les pairs publiée dans PMC en 2024 sur la suppression des pulsations dans un compresseur à pistons constitue un rare exemple publié en accès libre d’une acceptation selon API 618 et ISO 20816-1 lors de l’essai d’une machine réelle. Avant de donner votre accord, demandez au fournisseur la lettre relative à l’étude des pulsations, le résumé de l’analyse de la réponse mécanique et le certificat de vibrations de l’essai en usine.
NACE MR0175 / ISO 15156 — Matériaux pour service en milieu acide. Seuil à retenir : 0,05 psia (0,345 kPa) de pression partielle de H₂S, adopté par NACE en 1978 et repris dans la version harmonisée actuelle de la norme ISO 15156. Au-dessus de ce seuil dans un flux de gaz humide, la fissuration sous contrainte en présence de sulfures devient un enjeu de conception. Les matériaux des cylindres, la boulonnerie, les garnitures et les joints doivent alors respecter les listes de matériaux prévues pour le service en milieu acide. Aux pressions d’aspiration habituelles, 200 ppm de H₂S constitue un seuil pratique pour spécifier une métallurgie conforme à NACE.
ISO 9001 — Management de la qualité. Cette norme permet de savoir si le fournisseur peut présenter un processus de fabrication documenté ; le certificat seul ne garantit pas les performances de la machine. Demandez le plan qualité spécifique à votre commande.
ASME BPVC, section VIII — Code des appareils à pression. Ce code s’applique aux enveloppes des refroidisseurs intermédiaires, aux séparateurs, aux bouteilles anti-pulsatoires et aux réservoirs du skid du compresseur. Pour toute installation aux États-Unis ou dans l’Union européenne, l’acheteur doit exiger des plaques signalétiques estampillées ou une certification équivalente, conforme au code local, pour les récipients sous pression.
⚠️ Méfiez-vous de la mention « conforme à l’API 618 » sans justificatifs
Les fournisseurs qui déclarent leur équipement « conforme à l’API 618 » doivent pouvoir préciser l’approche de conception (DA1, DA2 ou DA3), présenter le rapport d’étude des pulsations et fournir l’analyse de la réponse mécanique. Si l’un de ces documents manque au dossier de devis, la conformité relève d’une préférence, et non d’un engagement. Même principe pour la norme NACE MR0175 : demandez le certificat des matériaux correspondant spécifiquement aux composants de votre commande en contact avec le gaz, et non une attestation générale à l’échelle de l’usine.
Maintenance, modes de défaillance et coût total de possession
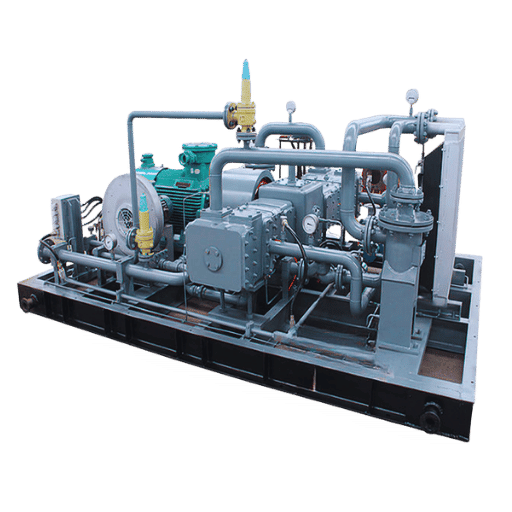 Les données publiées sur le coût du cycle de vie des compresseurs industriels concordent d’une source à l’autre. Le référentiel d’Atlas Copco sur le coût du cycle de vie, conforme aux fourchettes du programme Industrial Technologies du département de l’Énergie des États-Unis, répartit le budget d’exploitation d’un compresseur industriel type sur 15 à 20 ans comme suit : 70 % pour l’énergie, 20 % pour l’investissement initial et 7 % pour la maintenance et l’entretien. La « règle des 70/20/10 » peut servir de moyen mnémotechnique ; la référence exacte est 70/20/7, les quelques pour cent restants étant répartis entre divers postes de soutien. En pratique, un compresseur dont le prix initial est supérieur de 15 % et le rendement isentropique de 5 % permet de réaliser des économies réelles sur toute sa durée de service.
Exemple chiffré. Prenons un ensemble compresseur alternatif de 500 Nm³/h affiché à 75 000 $ avec un rendement isentropique de 88 %, comparé à un ensemble à 65 000 $ avec un rendement de 83 %, fonctionnant 8 000 heures par an à 0,09 $/kWh pendant 15 ans : sur cette période, la machine la moins chère coûte environ 310 000 $ de plus en énergie. L’économie réalisée à l’achat est effacée en moins de deux ans. C’est le même calcul qui sous-tend le calculateur de comparaison du coût total de possession utilisé par les acheteurs lors de l’évaluation des offres.
Les surpresseurs de gaz naturel valent-ils leur prix ?
Les surpresseurs de gaz naturel valent leur prix lorsque la valeur du gaz récupéré ou transféré, augmentée des pénalités d’éventage évitées, dépasse le coût total de possession annualisé — lequel représente, sur une durée de vie de 15 ans, environ 70 % pour l’énergie, 20 % pour l’investissement et 7 % pour la maintenance. Les ensembles standard de récupération des gaz de carter à 400 Nm³/h amortissent leur coût initial en 18 à 30 mois grâce aux seuls revenus tirés du gaz qui aurait été torché, sans même tenir compte des crédits liés à la réduction des émissions de méthane. Pour le transport par pipeline et le service de gaz naturel comprimé (GNC), lorsque la machine est essentielle à l’exploitation, la question n’est plus de savoir si elle vaut son prix, mais quelle plage de rendement justifie un investissement supplémentaire — et la prime correspondant à 5 points de rendement isentropique est presque toujours justifiée. Par ordre de fréquence, les défaillances en service de gaz naturel sur les compresseurs alternatifs sont les suivantes : (1) usure des clapets — le principal poste de maintenance, avec des intervalles d’entretien de 4 000 à 8 000 heures selon les guides de CAGI et de Chart Industries sur les compresseurs alternatifs ; (2) usure des segments de piston après 8 000 à 16 000 heures ; (3) fuites aux garnitures de tige après 2 000 à 4 000 heures ; (4) dysfonctionnement du déchargeur ; (5) fatigue des tuyauteries induite par les pulsations lorsque l’étude des pulsations selon API 618 a été omise ou insuffisamment dimensionnée. Les retours d’expérience partagés sur les forums professionnels concordent sur un point : une grande partie des défaillances de clapets vient de plaques de clapet interverties entre les cylindres lors d’une remise en état — la cause première est un problème de documentation, pas de métallurgie. Il convient de rappeler une réalité à contre-courant : Penn State Extension cite une estimation de l’EPA selon laquelle les compresseurs alternatifs traditionnels sont responsables d’environ 45 % des émissions de méthane du secteur américain du transport et du stockage du gaz naturel. Ce n’est pas une raison d’abandonner la technologie alternative, mais une raison d’investir dans une conception adaptée des garnitures de tige, la télémétrie de détection des fuites et le remplacement programmé des garnitures au lieu d’allonger les intervalles. Le budget de maintenance est aussi le budget consacré aux émissions. Consultez les principes fondamentaux de la maintenance des compresseurs alternatifs pour connaître les intervalles détaillés.Foire aux questions
Qu’est-ce qu’un surpresseur de gaz naturel ?
Voir la réponse
Il s’agit d’un compresseur secondaire qui reçoit du gaz naturel à une pression d’entrée élevée — généralement comprise entre 0.02 et 4,0 MPa — et l’amène à la pression de refoulement supérieure nécessaire en aval, par exemple pour l’injection dans un pipeline, le remplissage de réservoirs de GNC ou l’alimentation en gaz combustible d’une turbine.
Quelle est la différence entre un surpresseur de gaz et un compresseur primaire ?
Voir la réponse
Les compresseurs primaires aspirent le gaz à une pression proche de la pression atmosphérique et produisent la hausse de pression initiale, par exemple à la tête d’un puits ou à l’entrée d’un réseau de collecte. Les surpresseurs de gaz reçoivent un gaz dont la pression est déjà supérieure à la pression atmosphérique et l’augmentent davantage. Comme la pression d’aspiration est élevée, le surpresseur fonctionne avec un taux de compression par étage plus faible et une température de compression plus basse. Il est donc souvent possible d’assurer le même service avec moins d’étages et une puissance moindre par Nm³/h.
Un compresseur alternatif de surpression peut-il traiter du gaz acide contenant du H₂S ?
Voir la réponse
Oui, à condition de prévoir un traitement adéquat en amont et des matériaux conformes aux normes NACE. La norme NACE MR0175 / ISO 15156 fixe à 0,05 psia (0,345 kPa) la pression partielle de H₂S au-delà de laquelle une conception pour service en milieu acide est requise. Concrètement, pour des flux gazeux contenant environ 200 ppm de H₂S à une pression d’aspiration typique, les matériaux des cylindres, la boulonnerie, les garnitures et les joints doivent respecter les listes de matériaux pour service en milieu acide. Un séparateur d’aspiration dédié et un ballon séparateur éliminent les liquides libres, et les garnitures à base de PTFE sont courantes pour ce service. Fournissez une analyse complète du gaz — méthane, C₂+, CO₂, H₂S en ppm, teneur en eau et point de rosée — dès la demande de prix afin que le fournisseur puisse spécifier les matériaux adaptés au lieu de les choisir au hasard.
Combien coûte un surpresseur de gaz naturel ?
Voir la réponse
Le prix varie considérablement selon la pression de refoulement et le périmètre de fourniture de l’ensemble. Les petits ensembles alternatifs pour récupération des gaz de carter coûtent entre 8 000 $ et 25 000 $ FOB, les surpresseurs de pipeline entre 25 000 $ et 120 000 $, et les ensembles pour stations de GNC entre 80 000 $ et 250 000 $, selon la pression de refoulement et le débit. Le coût du cycle de vie est un indicateur plus utile : selon les références publiées, l’énergie représente environ 70 % du coût total de possession sur 15 à 20 ans, contre 20 % pour l’investissement initial et 7 % pour la maintenance. Demandez toujours la puissance en kW par Nm³/h en plus du prix unitaire : le modèle affiché au prix le plus bas n’est souvent pas le moins coûteux à exploiter.
Quelles certifications un surpresseur de gaz naturel doit-il posséder ?
Voir la réponse
Au minimum : API 618 (6e éd., 2024) pour la conception des compresseurs alternatifs et les critères d’acceptation des vibrations ; ISO 9001 pour le système de management de la qualité du fournisseur ; ASME BPVC Section VIII pour les refroidisseurs intermédiaires et les récipients sous pression ; et NACE MR0175 / ISO 15156 pour le service en milieu acide si la pression partielle de H₂S dépasse 0,05 psia. Pour une installation en zone dangereuse, ajoutez la certification ATEX ou IECEx du moteur d’entraînement, de l’instrumentation et des systèmes de commande.
Quelle est la durée de vie d’un surpresseur alternatif de gaz naturel ?
Voir la réponse
Une durée de vie du bâti de plus de 20 ans est réaliste avec une maintenance rigoureuse. Selon les guides de maintenance des compresseurs alternatifs de CAGI et de Chart Industries, les clapets doivent être entretenus toutes les 4 000 à 8 000 heures, les segments de piston remplacés toutes les 8 000 à 16 000 heures et les garnitures de tige toutes les 2 000 à 4 000 heures. Une analyse trimestrielle de l’huile permet de détecter rapidement les métaux d’usure, et des mesures annuelles des vibrations, comparées aux limites API 618 / ISO 20816-1 établies lors de l’essai de réception, complètent le programme. Les exploitants qui respectent ces intervalles obtiennent généralement une disponibilité mécanique supérieure à 95 % pendant la durée de vie de l’équipement ; ceux qui repoussent l’entretien des clapets au-delà de 10 000 heures voient généralement la disponibilité s’effondrer au cours de l’année suivante.
Articles connexes
- Surpresseurs industriels de gaz — applications et adéquation technologique
- Surpresseurs d’azote — fonctionnement et critères de choix
- Fabricants de surpresseurs d’hydrogène — comparaison des technologies
- Compresseurs à membrane — quand choisir une membrane plutôt qu’un piston
- Fonctionnement des compresseurs à membrane — mécanisme et applications
- Calculateur du taux de compression du gaz naturel — outil de planification des étages
Pourquoi ce guide ?
La plupart des contenus en ligne sur les surpresseurs de gaz naturel ressemblent à des fragments de fiches techniques assemblés les uns à la suite des autres. Ce guide est la référence technique que nous aurions aimé avoir sous la main lors des évaluations d’offres : physique de la compression, méthode de sélection et calculs du coût du cycle de vie, à partir de l’API 618 (6e éd., 2024), des données sur les compresseurs de l’U.S. DOE NETL et de l’EIA, des recherches de Penn State Extension sur les stations de transport interétatique et de trente ans d’expérience en fabrication de compresseurs alternatifs dans l’usine de Pangeng à Bengbu. Si vous ne trouvez pas ici la réponse à une question précise sur le dimensionnement ou la métallurgie, transmettez directement à notre équipe technique la composition du gaz et les conditions de service.
Références et sources
- Comprendre les stations de compression du gaz naturel — Penn State Extension
- Bilan annuel du gaz naturel 2024 — U.S. Energy Information Administration
- Compresseurs et unités de traitement du gaz naturel — aperçu et impact potentiel sur la fiabilité du réseau électrique — U.S. Department of Energy NETL
- Élimination des vibrations et des pulsations de pression dans un compresseur alternatif — U.S. National Library of Medicine, PMC (2024)
- API 618, Compresseurs alternatifs pour les industries pétrolière, chimique et gazière (6e éd., 2024) — American Petroleum Institute
- ANSI/NACE MR0175 / ISO 15156 — Industries du pétrole et du gaz naturel — Matériaux destinés à être utilisés dans des environnements contenant du H₂S — AMPP / ISO
- Évolution et implications de la limite NACE pour les milieux acides : état des lieux — actes de NACE CORROSION 2021
- Maintenance des compresseurs d’air alternatifs — Compressed Air & Gas Institute (CAGI)
- Quel est le coût d’un compresseur ? — référence du coût du cycle de vie — Atlas Copco
- Impact de l’électrification de la compression du transport de gaz naturel (2024) — Interstate Natural Gas Association of America