Pangeng kontaktieren


Kurzüberblick: Schraubenverdichter für Druckluft
| Verdichtungsart | Verdrängungsverdichtung mit zwei Schraubenrotoren |
| Typischer Druckbereich | 100–150 psi (7–10 bar) |
| Förderleistungsbereich | 5–500+ hp / 20–2.500+ cfm |
| Förderaufgabe | 100 % Dauerbetrieb |
| Geräuschpegel (gekapselt) | 65–75 dBA |
| Ölwechselintervall | 4.000–8.000 Stunden |
| Erwartete Lebensdauer des Verdichterblocks | 80.000–100.000+ Stunden bis zur Überholung |
Funktionsweise von Schraubenverdichtern für Druckluft
 Ein Schraubenverdichter schließt Umgebungsluft in einer abgedichteten Kammer zwischen zwei ineinandergreifenden Schraubenrotoren ein – einem männlichen Rotor (üblicherweise mit vier Flanken) und einem weiblichen Rotor (üblicherweise mit sechs Nuten). Während sich die Rotoren drehen, verringert sich das eingeschlossene Volumen schrittweise vom Ansaugende bis zum Austrittsende, wodurch die Luft verdichtet wird. Der gesamte Verdichtungszyklus läuft in einer einzigen, kontinuierlichen Umdrehung ab. Deshalb fördern Schraubenverdichter pulsationsfrei bei konstantem Austrittsdruck.
Bei einem öl-eingespritzten Schraubenverdichter (ölüberflutet) wird Schmierstoff direkt in die Verdichtungskammer eingespritzt. Das Öl erfüllt dabei drei Aufgaben: Es dichtet die Zwischenräume zwischen Rotoren und Gehäuse ab, nimmt die Verdichtungswärme auf und schmiert die Kontaktflächen der Rotoren. Anschließend wird das Druckluft-Öl-Gemisch durch ein Ölabscheideelement geleitet, das den Schmierstoffübertrag auf nahezu 3 ppm reduziert, bevor die Luft in das nachgeschaltete System gelangt. Ein Kältetrockner oder Adsorptionstrockner übernimmt die nachgeschaltete Druckluftaufbereitung und entfernt die restliche Feuchtigkeit, um Druckluft in der erforderlichen Qualität bereitzustellen.
📐 Technischer Hinweis
Einstufige Schraubenverdichter erreichen Verdichtungsverhältnisse von 7:1 bis 10:1 und erzeugen ausgehend von atmosphärischem Eintrittsdruck Austrittsdrücke von 100-150 psi. Die internen Betriebstemperaturen ölüberfluteter Aggregate liegen zwischen 140-160F (60-71C) – mehr als hundert Grad unter den 300-400°F, die bei Hubkolbenverdichtern auftreten. Dieser Temperaturunterschied reduziert die thermische Belastung von Dichtungen, Lagern und Schmierstoff deutlich. Laut dem U.S. Department of Energy müssen nach Januar 2025 hergestellte Verdichter die überarbeiteten Energieeffizienzstandards gemäß 10 CFR 431.345 erfüllen.
Schrauben- oder Kolbenverdichter: Welcher passt zu Ihrer Anwendung?
 Die Wahl zwischen einem Schraubenverdichter für Druckluft und einem Hubkolbenverdichter hängt von der erforderlichen Einschaltdauer, Lärmschutzvorgaben und den Betriebskosten ab. Kolbenverdichter sind in der Anschaffung günstiger. Dieser Vorteil schwindet jedoch schnell, wenn Ihr Betrieb täglich mehr als einige Stunden Druckluft benötigt.
| Vergleichsparameter | Schraubenverdichter | Hubkolbenverdichter |
|---|---|---|
| Förderaufgabe | 100 % Dauerbetrieb | 60–70 % (Abkühlung erforderlich) |
| Geräuschpegel | 65–75 dBA | 80–90 dBA (OSHA-Schwelle für Gehörschutz: 85 dBA) |
| Lebensdauer des Verdichterblocks | 80.000–100.000 Stunden | 10.000–20.000 Stunden bis zur Überholung |
| Förderleistung und Wirkungsgrad | 4–5 cfm pro hp bei 100 psi | 3–4 cfm pro hp bei 100 psi |
| Betriebstemperatur | 140–160°F | 300–400°F |
| Ölübertrag | ~3 ppm (öl-eingespritzt) | 10+ ppm (nimmt mit dem Verschleiß zu) |
| Geeignet für | Kontinuierlichen industriellen Einsatz, 8+ Std./Tag | Gelegentlichen Einsatz, kleine Werkstätten |
✔ Vorteile von Schraubenverdichtern
- 100 % Einschaltdauer – keine vorgeschriebenen Stillstandszeiten
- 4–10× längere Lebensdauer des Verdichterblocks
- 20–25 % höhere Förderleistung pro hp
- Geringe Schwingungen – minimale Anforderungen an das Fundament
- Leiserer Betrieb unterhalb der OSHA-Schwelle für Gehörschutz
⚠ Einschränkungen von Schraubenverdichtern
- Höherer Anschaffungspreis als bei vergleichbaren Kolbenverdichtern
- Öl-eingespritzte Aggregate benötigen Ölabscheideelemente und Ölmanagement
- Ohne Drehzahlregelung ineffizient bei sehr geringer Auslastung
- Erfordert eine Mindestbetriebstemperatur (~170F), um Kondensat zu verdampfen – häufiges Takten belastet den Verdichterblock
💡 Wichtigste Erkenntnis
Wenn Ihr Betrieb täglich mehr als 6 Std. Druckluft benötigt, bietet ein Schraubenverdichter im Vergleich zu Kolbenverdichtern mit hoher Wahrscheinlichkeit trotz des höheren Anschaffungspreises insgesamt niedrigere Kosten pro cfm.
Öl-eingespritzte und ölfreie Schraubenverdichter
 Die Wahl zwischen einem öl-eingespritzten und einem ölfreien Schraubenverdichter hängt von weiteren Faktoren ab, die bestimmen, für welche Anwendungen und Anforderungen an die Druckluftqualität sich ein System eignet. Für die meisten allgemeinen Industrieanwendungen sind öl-eingespritzte (ölüberflutete) Modelle vorzuziehen, da der eingespritzte Schmierstoff folgende Vorteile bietet: bessere Abdichtung, bessere Kühlung und eine längere Lebensdauer des Verdichterblocks. Ölfreie Verdichter kommen ohne Öl in der Verdichtungskammer aus, sind jedoch teurer und stellen andere Anforderungen an die Instandhaltung.
| Vergleichsparameter | Öl-eingespritzt | Ölfrei |
|---|---|---|
| Ölübertrag | ~3 ppm (mit Abscheider); <0,01 mg/m³ mit Inline-Filtration (ISO 8573-1 Class 1) | 0 ppm systembedingt (ISO 8573-1 Class 0 möglich) |
| Druckluftqualität | Klasse 1–2 (mit geeigneter Filtration) | Klasse 0 (zertifiziert ölfrei) |
| Anschaffungskosten | Niedriger (Basiswert) | 30–50 % Aufpreis gegenüber einer gleichwertigen öl-eingespritzten Ausführung |
| Instandhaltungsaufwand | Ölabscheideelement und Ölwechsel alle 4.000–8.000 Std. | Beschichtung der Rotoren prüfen; Verschleiß der Beschichtung erhöht mit der Zeit die Leckage |
| Typische Anwendungen | Allgemeine Fertigung, Baustellen, Automobilindustrie, Metallbearbeitung | Lebensmittel und Getränke, Pharmaindustrie, Elektronik, medizinische Druckluft gemäß ISO 8573-1:2010 |
⚠️ Wichtig
Ölfreie Schraubenverdichter verwenden spezielle Beschichtungen auf den Rotorflächen (in der Regel PTFE oder ähnliche Werkstoffe), um die internen Spalte ohne Schmierstoff abzudichten. Instandhaltungsfachleute auf Eng-Tips wiesen darauf hin, dass die Beschichtung mit der Zeit abgetragen wird. Dadurch nehmen interne Leckagen und Austrittstemperaturen zu. Dies wurde jedoch erst nach regelmäßigen Temperaturmessungen festgestellt.
Schraubenverdichter für Druckluft richtig für Ihren Betrieb auslegen
 Eine unterdimensionierte Anlage führt zu Druckabfällen und einer unzureichenden Versorgung pneumatischer Werkzeuge. Eine überdimensionierte Anlage bindet unnötig Kapital und zwingt den Verdichter zu einem ineffizienten Teillastbetrieb. Für eine einfache Auslegung ermitteln Sie zunächst den tatsächlichen Druckluftbedarf nach Abzug der Gleichzeitigkeitsfaktoren und leiten daraus die benötigte Motorleistung ab.
Auslegung in 4 Schritten
- Erfassen Sie alle pneumatischen Werkzeuge und Prozesse. Ermitteln Sie für jedes Werkzeug den Volumenstrom in cfm und den Betriebsdruck (PSI). Diese Angaben finden Sie auf dem Typenschild oder in den technischen Datenblättern der Hersteller.
- Berechnen Sie den gleichzeitigen Bedarf – es ist nicht die gesamte Maschinenanlage gleichzeitig in Betrieb. Verwenden Sie für allgemeine Fertigungsbetriebe einen Gleichzeitigkeitsfaktor von 0,6-0,8, um den Spitzenbedarf in cfm zu berechnen.
- Planen Sie 25-30 % Reserve ein – für künftige Erweiterungen, den Leistungsabfall des Verdichters und kurzfristige Spitzen über dem errechneten Durchschnittsbedarf.
- Rechnen Sie Kubikfuß pro Minute (cfm) in horsepower um. Verwenden Sie dazu die nachstehende Referenztabelle. Ein Schraubenverdichter erreicht bei 100 psi etwa 4 bis 5 cfm pro hp; bei 125 psi sind es eher 3,5-4 cfm pro hp.
| Verdichterleistung in HP | Ca. CFM bei 100 PSI | Ca. CFM bei 125 PSI |
|---|---|---|
| 5 hp | 20–25 cfm | 16–20 cfm |
| 7,5 hp | 30–38 cfm | 24–30 cfm |
| 10 hp | 40–50 cfm | 32–40 cfm |
| 20 hp | 80–100 cfm | 64–80 cfm |
| 30 hp | 120–150 cfm | 96–120 cfm |
| 50 hp | 200–250 cfm | 160–200 cfm |
💡 Praxistipp
Ein Schraubenverdichter mit fester Drehzahl zu groß auszulegen, ist langfristig teurer, als ihn zu klein auszulegen. Ein überdimensioniertes Aggregat taktet häufig zwischen Last- und Leerlaufbetrieb und erreicht nie die richtige Betriebstemperatur. Dadurch baut sich das Öl schneller ab, es sammelt sich mehr Feuchtigkeit an und die Lebensdauer des Verdichterblocks sinkt. Gleichzeitig wird Strom für den Leerlauf des Motors verschwendet.
Instandhaltung, Öl und Lebensdauer
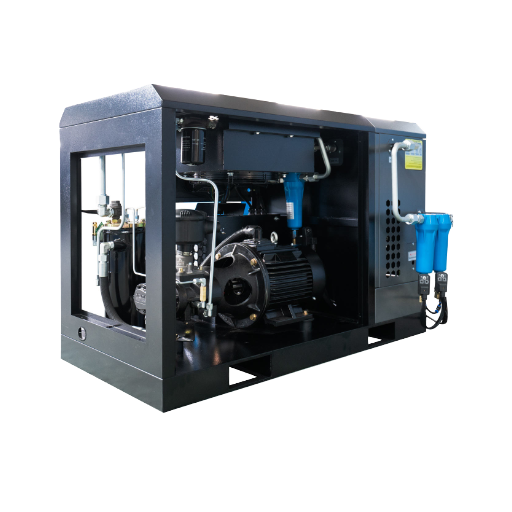 Die Instandhaltung von Schraubenverdichtern erfolgt in festgelegten Intervallen auf Grundlage der Betriebsstunden, nicht nach Kalendertagen. Die nachstehenden Intervalle wurden aus mehreren Handbüchern der Hersteller zusammengestellt. Anwendungsbedingungen wie Umgebung, Öltyp und Förderaufgabe können die vom Hersteller empfohlenen Instandhaltungsintervalle jedoch verändern. Prüfen Sie alle aufgeführten Intervalle anhand der Herstellerunterlagen.
| Arbeitsschritt | Intervall | Hinweise |
|---|---|---|
| Kondensatablass prüfen | Täglich | Auch automatische Ablässe müssen regelmäßig manuell überprüft werden |
| Ölstand und Ölzustand prüfen | Wöchentlich | Kontrollieren Sie das Schauglas; milchiges Öl weist auf Feuchtigkeit hin |
| Ölanalyse und Probenahme | Alle 1.000–2.000 Stunden | Mindestens vierteljährlich; erkennt den Ölabbau, bevor Schäden entstehen |
| Ansaugfilter ersetzen | Alle 2.000–4.000 Stunden | In staubiger Umgebung alle 500 Stunden prüfen |
| Ölfilter ersetzen | Alle 2.000–4.000 Stunden | Möglichst gleichzeitig mit dem Ölwechsel ersetzen |
| Ölabscheideelement ersetzen | Alle 2.000–4.000 Stunden | Wird der Wechsel ausgelassen, steigen Differenzdruck und Energiekosten |
| Kompletter Ölwechsel | Alle 4.000–8.000 Stunden | Hochwertige synthetische Schmierstoffe können das Intervall auf 8.000–10.000 Stunden verlängern |
⚠️ Häufiger Instandhaltungsfehler
Fachleute zufolge wird das Ölabscheideelement besonders häufig bei der Instandhaltung vernachlässigt. Wenn der Abscheider verstopft, steigt der Differenzdruck über dem Element. Der Verdichter muss dadurch härter arbeiten, und der Energieverbrauch nimmt um 5-10 % zu. Viele Betreiber wechseln das Öl nach einem vorgeschriebenen Zeitplan, ohne den Abscheider zu berücksichtigen. Die dadurch entstehende Energieverschwendung ist im Vergleich zu den Kosten für den Austausch des Ölabscheideelements enorm.
Gesamtbetriebskosten und Energieeffizienz
 Der Anschaffungspreis eines Schraubenverdichters für Druckluft macht mit 10-15 % nur einen kleinen Teil der tatsächlichen Gesamtbetriebskosten über die durchschnittliche Lebensdauer von 10 Jahren aus. Laut dem Programm U.S. DOE ENERGY STAR entfallen 76 % der Lebenszykluskosten eines Druckluftkompressors auf Strom; auf Abschreibung, Installation, Instandhaltung und Gemeinkosten entfallen die verbleibenden 19 %. Die restlichen 10-15 % umfassen die Instandhaltung.
76 %
Strom (Energy Star)
10–15 %
Instandhaltung und Ersatzteile
10–15 %
Anschaffung der Anlage
📐 Technischer Hinweis
Prüfen Sie Druckluftsysteme für ein Greenfield- oder Brownfield-Projekt? Entdecken Sie die Schraubenverdichter von PanGeng mit integriertem Drucklufttrockner und Optionen zur Drehzahlregelung, um die Gesamtbetriebskosten direkt zu beeinflussen.
Ein häufig übersehener Blick auf die Geschichte der Branche: In den 1970er-80er-Jahren erreichten Schraubenverdichter durchschnittlich 425 cfm pro 100 hp, während doppeltwirkende Hubkolbenverdichter mehr als 500 cfm pro 100 hp lieferten. Verbesserungen bei Rotorprofilen und Präzisionsbearbeitung haben dieses Bild umgekehrt. Heute erreichen einstufige Schraubenverdichter bis zu 530 cfm pro 100 hp, zweistufige Ausführungen sogar bis zu 600 cfm pro 100 hp. Wenn Sie gebrauchte Anlagen kaufen und ihre frühere Effizienz bewerten, sollten Sie sich auf tatsächliche Werte stützen und nicht davon ausgehen, dass Schraubenverdichter genauso effizient oder effizienter als andere Technologien sind.
Häufig gestellte Fragen
F: Eignet sich ein Schraubenverdichter für eine Heimwerkstatt?
Antwort anzeigen
Das hängt ganz von Ihrem Druckluftbedarf ab. Für gelegentliche Heimwerker, die nur ab und zu einen Schlagschrauber oder eine Spritzpistole verwenden, reicht ein kleiner Kolbenverdichter möglicherweise aus. Außerdem ist er günstiger. In einer Hobbywerkstatt liegt der Druckluftbedarf oft bei 5-10 cfm, weshalb ein Kolbenverdichter die preiswertere Wahl ist. Sobald Sie zwei oder mehr pneumatische Werkzeuge gleichzeitig betreiben müssen oder einen kontinuierlichen, gleichmäßigen Druckluftstrom für einen Sandstrahler, Plasmaschneider oder eine CNC-Anlage benötigen, kann sich ein Schraubenverdichter lohnen. Kleine Schraubenverdichter mit 5 hp und Tankmontage fördern bei 100 psig zwischen 20 und 25 cfm. Damit versorgen sie die meisten anspruchsvollen Hobbywerkstätten ausreichend mit Druckluft. Die höheren Anschaffungskosten können sich durch den geringeren Geräuschpegel, den selteneren Instandhaltungsbedarf und die stabile Druckluftversorgung amortisieren.
F: Welche Nachteile haben Schraubenverdichter für Druckluft?
Antwort anzeigen
Die größten Nachteile sind die deutlich höheren Anschaffungskosten (möglicherweise das 2-3-fache eines vergleichbaren Kolbenverdichters), der Ölmanagementbedarf bei öl-eingespritzten Ausführungen (Austausch des Ölabscheideelements, Ölwechsel, Probleme mit Ölübertrag) und die Anfälligkeit für häufiges Takten. Kolbenverdichter vertragen häufige Start-Stopp-Zyklen, während Schraubenverdichter längere Betriebsphasen benötigen, um die richtige Betriebstemperatur zu erreichen und Feuchtigkeit zu beseitigen. Bei sehr unregelmäßigem Bedarf kann der Verdichter viel Zeit ungenutzt laufen müssen, damit die Druckluft trocken bleibt. Es gibt auch ölfreie Modelle, die jedoch beim Kauf weitere 30-50 % kosten und eine regelmäßige Kontrolle des Zustands der Rotorbeschichtung erfordern.
F: Wie lange halten Schraubenverdichter für Druckluft?
Antwort anzeigen
Bei ordnungsgemäßer Instandhaltung sollte der Verdichterblock eines Schraubenverdichters 80.000 bis 100.000 Stunden halten, bevor eine umfangreiche Überholung erforderlich wird. Bei 8 Stunden pro Tag und 250 Arbeitstagen pro Jahr entspricht das einer Nutzungsdauer von 40-50 Jahren, bevor die Anlage als nicht mehr wirtschaftlich gilt. Zu diesem Zeitpunkt werden viele Verdichter wegen des höheren Wirkungsgrads modernisiert oder aufgrund neuer Anforderungen beziehungsweise Einschränkungen vollständig ersetzt. Zu den Verschleißteilen gehören Lager, Dichtungen und das Ölabscheideelement. Die Einhaltung der Instandhaltungsvorgaben des Herstellers verlängert die Lebensdauer.
F: Sind Schraubenverdichter leiser als Kolbenverdichter?
Antwort anzeigen
Ja – deutlich. Gekapselte Schraubenverdichter arbeiten mit 65-75 dBA, vergleichbar mit normaler Gesprächslautstärke. Kolbenverdichter erzeugen weiterhin 80-90 dBA und liegen damit über dem OSHA-Schwellenwert von 85 dBA, ab dem am Arbeitsplatz Gehörschutz erforderlich ist. Der geringere Geräuschpegel ist auf die gleichmäßige Bewegung der Schraubenelemente statt der kraftvollen Hubbewegung sowie auf die geringere Zahl schwingender Ventilkomponenten zurückzuführen. Wenn Mitarbeiter direkt neben dem Verdichter arbeiten, kann der höhere Preis des leiseren Modells dadurch gerechtfertigt sein, dass sie ohne Gehörschutz weiterarbeiten können.
F: Was ist der Unterschied zwischen einem Schraubenverdichter und einem Helixverdichter?
Antwort anzeigen
In Bauweise und Funktionsweise gibt es keinen Unterschied. Ein Schraubenverdichter ist auch ein Helixverdichter; die Begriffe sind austauschbar. „Helix“ beschreibt den spiralförmigen Verlauf der Rotoren im Aggregat, während sich „Schraubenverdichter“ auf den Verdichtungsmechanismus bezieht. Beide Begriffe werden in Anlagenbeschreibungen und Herstellerdatenblättern für genau dasselbe Gerät verwendet. Manche Unternehmen unterscheiden die Begriffe, indem sie mit dem einen den Rotorverlauf und mit dem anderen den Mechanismus beschreiben.
F: Wie oft muss das Öl eines Schraubenverdichters gewechselt werden?
Antwort anzeigen
Ein herkömmliches Verdichteröl auf Mineralölbasis muss alle 4.000 Stunden gewechselt werden. Hochwertiges synthetisches Verdichteröl kann bis zu 8.000 Betriebsstunden verwendet werden, sofern der Verdichter bei normalen Temperaturen und in einer nicht zu stark verunreinigten Umgebung arbeitet. Eine Laboranalyse von Ölproben alle 1.000 Stunden zeigt frühzeitig an, ob sich das Öl abbaut. Achten Sie auf steigende Säurewerte sowie zunehmende Partikel- und Feuchtigkeitsgehalte. Auch die Umgebungsbedingungen beeinflussen die Wechselintervalle: In staubiger oder feuchter Umgebung muss das Öl möglicherweise häufiger gewechselt werden. Beachten Sie die Herstellerangaben.
Möchten Sie den passenden Schraubenverdichter für Ihren Betrieb auswählen?
Schraubenverdichter von PanGeng ansehen →Über diese Analyse
PanGeng bietet eine umfassende Produktpalette an Gasverdichtungssystemen, darunter Tandemmaschinen mit Doppelschrauben- und Schrauben-Kolben-Technologie, mit Förderleistungen von 200 bis 1.200 Nm³/h bei Drücken bis zu 50 MPa. Einige der hier als Referenz verwendeten technischen Daten stammen aus Unterlagen des US-Energieministeriums, ISO-Spezifikationen und Wartungshandbüchern der Erstausrüster und nicht aus vertraulichen Tests von PanGeng. Da einige Werte von der Prüfmaschine, dem Modell oder den Umgebungsbedingungen abhängen, kennzeichnen wir sie entsprechend, statt daraus Schätzwerte abzuleiten.
Referenzen und Quellen
- Gewerbliche und industrielle Druckluftkompressoren — US-Energieministerium
- Ermitteln Sie die Kosten für Druckluft in Ihrem Betrieb — ENERGY STAR / US-Umweltschutzbehörde (EPA)
- ISO 8573-1:2010 — Reinheitsklassen für Druckluft — Internationale Organisation für Normung
- Energieeffizienzstandards für Verdichter — Vorschlag für ein Prüfverfahren (NOPR) — US-Energieministerium
- Isentroper Wirkungsgrad von Schraubenverdichtern für Druckluft — Fachzeitschrift Compressed Air Best Practices