Pangeng kontaktieren

Stickstoffverdichter für das Laserschneiden: Präzision und Effizienz steigern

Contents
show
Die Laserschneidtechnik wird in zahlreichen Branchen eingesetzt, um verschiedene Werkstoffe präzise zu schneiden. Obwohl diese Technik weit entwickelt ist und vielfältige Anwendungen bietet, wird ein Hilfsgas benötigt, um ihre Leistung zu optimieren. Deshalb ist der Einsatz eines Stickstoffverdichters beim Laserschneiden entscheidend. Diese Verdichter liefern eine saubere und trockene Stickstoffversorgung, die präzisere Schnitte ermöglicht, die Oxidation minimiert und die Oberflächenbeständigkeit der Produkte verbessert. Dieser Artikel beleuchtet den Einsatz von Stickstoffverdichtern beim Laserschneiden und geht auf die Technik, Effizienz, Kostenfolgen und weitere Aspekte ein. Er richtet sich sowohl an Fachleute aus der Laserfertigung als auch an alle, die sich für diese Technik interessieren. Alle Rezensenten sollten diesen Leitfaden zum Laserschneiden heranziehen und verbessern.
Stickstoff beim Laserschneiden verstehen
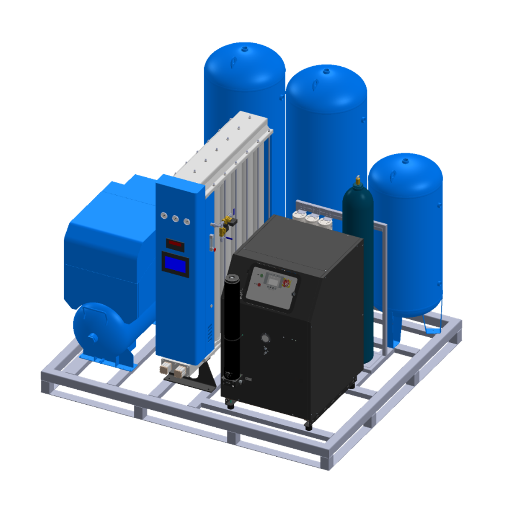
Der Einsatz von Stickstoff beim Laserschneiden bietet große Vorteile, da das Gas die Schnittfront schützt. Seine wichtigste Funktion besteht darin, die Bildung von Oxiden während des Schneidens zu verhindern. Dadurch entstehen saubere, klare Schnittkanten ohne Korrosionsspuren. Anders als Sauerstoff, der mit dem Werkstoff reagieren kann, reagiert Stickstoff nicht. Das ist besonders bei Werkstoffen wie Edelstahl und Aluminium vorteilhaft. Außerdem trägt Stickstoff dazu bei, Verfärbungen zu minimieren, sodass die Oberfläche nach dem Schneiden oft nicht gereinigt werden muss. All diese Anwendungen steigern die Produktivität zusätzlich, weil der Aufwand für die Nachbearbeitung der Oberflächen sinkt.
Die Rolle von Stickstoff beim Laserschneiden
Stickstoff verhindert beim Laserschneiden nicht nur Oxidation, sondern ermöglicht auch hohe Bearbeitungsgeschwindigkeiten bei hervorragender Schnittkantenqualität. Als Hilfsgas wird Stickstoff typischerweise auf hohe Drücke von mehreren zehn bar verdichtet, häufig auf 10-20 bar. So lassen sich geschmolzene Werkstoffe wirksam aus der Schnittfuge entfernen. Das Ergebnis ist ein sauberer Schnitt, bei dem sich auf der Gratseite überwiegend kein Grat bildet. Auch bei diesen hohen Temperaturen sind keine solchen chemischen Reaktionen zu erwarten, denn Stickstoff verhält sich als Edelgas – abgesehen von verdampftem Titan und bestimmten Edelstählen.
Moderne Faserlasertechnik bietet heute ideale Voraussetzungen für leistungsstärkere Anlagen mit Hochleistungslasern und Stickstoffversorgung. Solche Fortschritte ermöglichen es der Industrie, zahlreiche Werkstoffe mit höheren Geschwindigkeiten und größerer Effizienz zu schneiden. Marktforschungen zufolge können Verfahren mit Stickstoff bei der Bearbeitung von dünnem bis mitteldickem Stahl etwa 50 % schneller sein als Verfahren mit Sauerstoff. Außerdem bildet sich kein Zunder. Die Oberfläche ist daher unmittelbar nach dem Laserschneiden schweißbereit, wodurch zusätzliche Reinigungsarbeiten und Zeit in der Fertigungslinie entfallen.
Beim Laserschneiden verwendete Gase
| Gasart | Wichtige Eigenschaften | Parameter |
|---|---|---|
| Sauerstoff (O₂) | Beschleunigt das Schneiden dicker Werkstoffe | Erzeugt Oxidation und eignet sich für Kohlenstoffstahl |
| Stickstoff (N₂) | Erzeugt oxidfreie Schnittkanten | Ideal für Nichteisenmetalle und Edelstahl |
| Kohlendioxid (CO₂) | Unterstützt die Effizienz von Hochleistungslasern | Wird häufig zum Gravieren und Schneiden von Kunststoffen verwendet |
| Argon (Ar) | Verhindert die Oxidation reaktiver Metalle | Wird für Titan, Aluminium und die Schweißvorbereitung verwendet |
| Helium (He) | Hochenergetische Verfahren mit minimalem Wärmeverzug | Geeignet für empfindliche Werkstoffe und Präzisionsarbeiten |
Die Bedeutung der Stickstofferzeugung für das Laserschneiden
Aufgrund einer wichtigen Eigenschaft – Stickstoff ist ein Inertgas – und seiner Fähigkeit, oxidationsfrei zu schneiden, ist er beim Laserschneiden sehr hilfreich. Bei der Bearbeitung von Edelstahl und anderen Nichteisenmetallen ist das unverzichtbar, da Sauerstoff zu Verfärbungen, Oxidation und Verformungen der Bauteile führen kann. Stickstoff wirkt hier als Barriere und verhindert, dass Sauerstoff und Metall während des Schneidens miteinander in Kontakt kommen.
Fortschritte bei der Stickstofferzeugung vor Ort haben vielen Branchen geholfen, die Kosten zu senken, die durch den Bezug von Stickstoff bei externen Lieferanten entstehen. Moderne Anlagen gewinnen Stickstoff mithilfe der Druckwechseladsorption (PSA) oder Membrantechnik aus Druckluft und erreichen Konzentrationen von etwa 99,999 %. So lassen sich präzise Schnittmaße erzielen und Wiederholteile für jeden Schneidvorgang fertigen.
Außerdem erleichtern Stickstofferzeugungsanlagen den Ausbau der Produktion und die Anpassung an veränderte Marktbedingungen. Die Innovation verbessert somit nicht nur den Metallschneidprozess, sondern entspricht auch dem umweltfreundlichen Ziel, Treibhausgasemissionen und den Einsatz von Stickstoffflaschen zu reduzieren.
Vorteile von Stickstoffverdichtern beim Laserschneiden
- 01
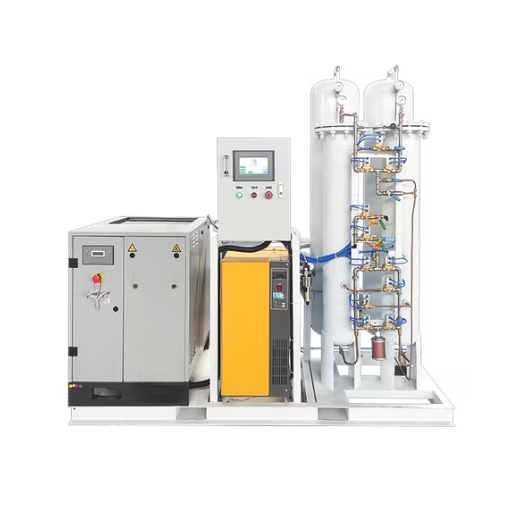
Höhere Schneideffizienz In Laseranlagen eingesetzt, liefert der Stickstoffverdichter einen hohen und konstanten Gasdruck, sodass die Schnittqualität so gut wie möglich ist. Das ermöglicht saubere, oxidationsfreie Schnitte. Die hohe Oberflächengüte und die präzisen Schnitte verringern den Nachbearbeitungsaufwand.
- 02
Kostensenkung Durch den Einsatz von Stickstoffverdichtern entfällt der Bezug von Stickstoff in Flaschen, wodurch die Betriebskosten deutlich sinken. Stickstoff vor Ort zu erzeugen, ist meist günstiger, da keine Gasflaschen gekauft werden müssen und auch die damit verbundenen Liefer- und Lagerkosten entfallen.
- 03
Skalierbarkeit und Flexibilität Stickstoffverdichter sind vielseitig einsetzbar und ermöglichen es, Fertigungsanlagen zu erweitern oder die Förderleistung an den Bedarf anzupassen. Auch bei saisonalen Schwankungen können Anwender eine optimale Produktivität sicherstellen.
- 04
Umweltverträglichkeit Stickstoffverdichter kommen ohne Verpackung und Lkw-Transporte aus. Dadurch vermeiden sie Smog und verringern die CO₂-Emissionen, was umweltfreundlichere Fertigungsprozesse ermöglicht.
Oxidation verhindern und saubere Schnitte erzielen
In der Fertigung, insbesondere beim Schneiden, spielt Stickstoff in der heutigen wettbewerbsintensiven Industrie eine wichtige Rolle. Er verhindert Oxidation, die für die Herstellung von Verbindungen unbedingt vermieden werden muss. Sauerstoffverunreinigungen während des Schneidens führen oft zu unerwünschten Folgen wie Kantenfehlern, Oberflächenflecken und Schwachstellen im Metall. Stickstoff ist ein Inertgas. Er unterstützt keine Verbrennung. Deshalb bilden Metalle, einschließlich der Schweißwerkstoffe, während des Schweißvorgangs – also beim Auftragen des Materials – keine Oxide.
Aktuelle Entwicklungen bei der Erzeugung von Stickstoff als Hilfsgas beim Laserschneiden haben die Effizienz verbessert und ermöglichen oxidationsfreie Schnitte. Ist der Stickstoff hochrein und beträgt die Reinheit mehr als 99,99 %, stören keine Verunreinigungen den sauberen Schnitt, sodass das Bauteil langlebiger sein kann. Besonders profitieren dürften die Luft- und Raumfahrt-, Automobil- und Elektronikindustrie, da sie präzise und robuste Bauteile benötigen, die nicht plötzlich ausfallen dürfen. Studien zeigen, dass Stickstoff als Hilfsgas beim Laserschneiden vor allem beim Schneiden von Edelstahl und Aluminium Fortschritte ermöglicht. Stickstoff verringert die Oxidation und verbessert die Effizienz und Präzision des Schneidens.
Schnittqualität und Präzision verbessern
Neue Durchbrüche in der Laserforschung und -entwicklung haben zahlreiche Bereiche verändert, darunter auch die Schnittqualität. Dadurch etabliert sich die Lasertechnik zunehmend in Fertigungsumgebungen, in denen nur geringe Toleranzen zulässig sind. Eine verbesserte Strahlqualität und Leistungsstabilität sorgen für eine präzisere Kantenausbildung und eine glattere Oberfläche. Faserlaser sind äußerst effizient und wartungsarm und eignen sich daher besonders für Präzisionsschnitte. Ein Beispiel sind energieeffiziente Faserlaser. Ihre Systeme bieten außerdem eine fortschrittlichere Fokussierung, die die Wärmeeinflusszone (HAZ) minimiert und komplexe Schnitte in verschiedenen Werkstoffen ermöglicht, darunter dünne Metalle und reflektierende Oberflächen.
Auch Automatisierung und Echtzeitüberwachung haben den Schneidprozess in jüngster Zeit verbessert. Hochgeschwindigkeitssensoren und moderne Software ermöglichen adaptive Anpassungen selbst bei komplexen Abläufen und helfen dabei, bewährte Schneidverfahren einzuhalten. Das ist besonders bei der Herstellung von Mikroelektronik und Medizinprodukten wichtig, bei denen äußerste Präzision gefragt ist. In vielen Fällen lassen sich zudem besonders gute Ergebnisse erzielen. Mit Hilfsgasen wie Sauerstoff oder Stickstoff können außerdem schnell und sicher vollständig kontaminationsfreie Förderbänder erreicht werden. Zusammengenommen heben diese Fortschritte Produktivität und Produktqualität beim industriellen Schneiden deutlich an.
Geschwindigkeit und Effizienz von Laserschneidmaschinen steigern
Um bei Laserschneidmaschinen optimale Geschwindigkeit und Effizienz zu erreichen, wurden zahlreiche fortschrittliche Verfahren und technische Neuerungen eingeführt. Adaptive Hochgeschwindigkeits-Bewegungssysteme ermöglichen es, selbst komplexe Schnitte in kürzester Zeit auszuführen, indem sie laufend deutliche Anpassungen vornehmen. Dadurch lassen sich auch dickere Werkstoffe schneller schneiden, ohne die Schnittqualität zu beeinträchtigen. Möglich wird dies durch höhere Schneidgeschwindigkeiten und den Einsatz von Faserlasern mit einer Leistung von mehr als 20 kW.
Darüber hinaus hilft die prädiktive Analyse, die Schneidparameter zu optimieren. Sie empfiehlt, Daten aus früheren Arbeitsgängen auszuwerten. So kann das System mögliche künftige Situationen vorhersagen und beheben, bevor es beispielsweise zu Werkstückverzug oder übermäßigen Fehlern kommt und der automatische Prozess angehalten wird. Eine weitere wichtige Verbesserung besteht darin, manuelles Be- und Entladen zu ermöglichen, sodass diese Vorgänge schnell ablaufen und Stillstandszeiten der Maschine vermieden werden. Zusammengenommen machen diese Fortschritte aus leistungsschwachen Anlagen effiziente Lösungen für die hohen Anforderungen der modernen Fertigung.
Wichtige Merkmale von Stickstoffgeneratoren für das Laserschneiden
Merkmal 01
Hohe Reinheit des Förderstroms
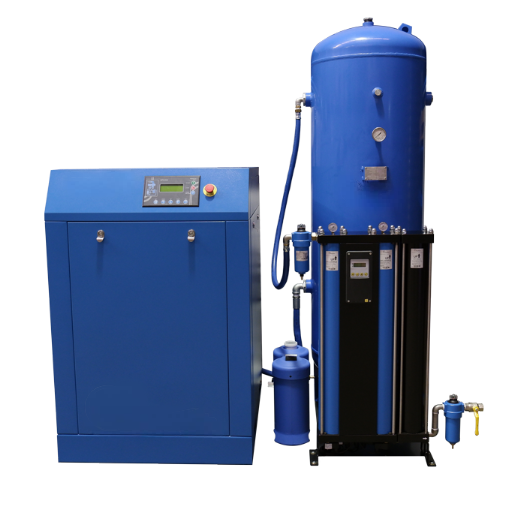
Das Unternehmen Prospective ist für die hohe Qualität seiner Stickstoffgeneratoren bekannt. Sie erreichen eine maximale Stickstoffreinheit von 99,99 % und sorgen beim Laserschneiden für Kanten ohne die bläuliche Verfärbung, die bei mechanischen Schneidverfahren mit grauer Oberfläche auftritt.
Merkmal 02
Kosteneffizienz
Die Komplettlösung macht den Einsatz von Flüssigstickstofftanks überflüssig, die in größerem Umfang angeschafft werden müssten. Zugleich senkt sie die damit verbundenen Betriebskosten des Unternehmens über einen beträchtlichen Zeitraum.
Merkmal 03
Kontinuierliche Versorgung
Stickstofferzeugungsanlagen vor Ort stellen Stickstoff bedarfsgerecht bereit, sobald er benötigt wird. So können Laserschneidmaschinen ohne unnötige Unterbrechungen betrieben werden.
Merkmal 04
Anpassbare Volumenströme
Bei diesen Anlagen, insbesondere bei den fortschrittlichsten Modellen, lässt sich der Volumenstrom je nach Laserschneidanwendung oder Werkstoff erhöhen oder verringern.
Merkmal 05
Kompaktes und skalierbares Design
Moderne Stickstoffgeneratoren sind platzsparend konstruiert und passen in Räume unterschiedlicher Größe. Dadurch eignen sie sich für verschiedenste Anwendungen, von kleinen Werkstätten bis hin zu großen Fabriken.
Merkmal 06
Vorteile für die Umwelt
Die Stickstofferzeugung vor Ort ist ein umweltfreundlicherer Ansatz und belastet die Umwelt von den drei Verfahren am wenigsten: Sie erfordert weder Transport noch die Herstellung von Gasflaschen und vermeidet die damit verbundenen Umweltfolgen.
Hochdruck und Volumenstrom: wichtige Aspekte
Bei der Bewertung von Stickstofferzeugungsanlagen für industrielle Anwendungen müssen zunächst die Betriebsdrücke und Volumenströme betrachtet werden. Hochdruckanlagen, die üblicherweise mit mehr als 300 psi betrieben werden, sind für Prozesse wie Laserschneiden und Spritzgießen erforderlich, bei denen Stickstoff kontinuierlich und mit hoher Leistung zugeführt werden muss. Der Volumenstrom wird dagegen in Kubikfuß pro Minute (CFM) oder Litern pro Minute (L/min) angegeben. Er ist unabhängig vom Druck und bestimmt, wie viel Gas – in diesem Fall Stickstoff – zu einem bestimmten Zeitpunkt zur Erfüllung der Betriebsanforderungen gefördert werden kann.
Beim Laserschneiden ist beispielsweise eine Kombination aus hohem Druck und kontinuierlichem Volumenstrom entscheidend, um Werkstoffe sauber und tief zu schneiden. Moderne Anlagen verfügen über variable Volumenstromregelungen, die sich an unterschiedliche Arbeitslasten anpassen und so maximale Effizienz und Betriebsbereitschaft gewährleisten. Präzise Volumenstromsensoren und die Druckregelung verringern das Risiko, zu viel oder zu wenig Stickstoff zuzuführen. Werden die jeweiligen Anwendungsanforderungen berücksichtigt und Systeme mit anpassbarer Tonnage ausgelegt, lassen sich in zahlreichen industriellen Anwendungen der Metallveredelung und des Metallschneidens durchgehend leistungsstarke Maschinen und unterschiedliche Volumenströme erzielen.
Stickstofferzeugung vor Ort im Vergleich zu Druckluft
| Parameter | Stickstofferzeugung vor Ort | Druckluft |
|---|---|---|
| Hauptzweck | Erzeugung von Stickstoffgas | Allgemeine industrielle Anwendungen |
| Gaszusammensetzung | Reiner Stickstoff (bis zu 99,999 %) | Luftgemisch (etwa 78 % Stickstoff) |
| Betriebskosten | Im Laufe der Zeit niedriger | Aufgrund des Energieverbrauchs höher |
| Anfangsinvestition | Mittel bis hoch | Niedriger |
| Instandhaltungsbedarf | Regelmäßige Instandhaltung des Generatorsystems | Instandhaltung des gesamten Druckluftsystems |
| Anlagengröße | Kompakt und skalierbar | Größere Luftverdichter |
| Umweltauswirkungen | Geringer (auf Effizienz optimiert) | Mittel bis hoch (mehr Emissionen) |
| Anpassungsmöglichkeiten | Anpassbare Druck- und Volumenstromkonfigurationen | Begrenzte Anpassungsmöglichkeiten |
| Zuverlässigkeit | Konstante Stickstoffversorgung | Schwankende Versorgungsqualität |
| Häufige Anwendungen | Lebensmittelverpackung, Elektronikfertigung | Pneumatische Werkzeuge, Industriereinigung |
PSA-Stickstoffgeneratoren
Sparen Sie Geld, indem Sie sich für unseren Service für PSI-Stickstoffgeneratoren entscheiden. Dieses Gerät zählt zu den besten Anlagen zur Stickstofferzeugung. Es ist so konstruiert und arbeitet so, dass es auch in kurzer Zeit große Mengen reinen Stickstoff erzeugen kann. Das Design dieses Zenith-Generators beruht auf Kohlenstoff-Molekularsieben (CMS), die als Filter wirken und andere Gase wie Sauerstoff, Wasserdampf und Kohlendioxid aus der Umgebungsluft abtrennen. Die Reinheit des Stickstoffs kann zwischen 95 % und 99,999 % liegen, wodurch sich das Gas für verschiedene kommerzielle und industrielle Prozesse eignet. Der entscheidende Fortschritt dieser Stickstoffgeneratoren ist ihr wirtschaftlicher Betrieb.
PSA-Stickstoffgeneratoren arbeiten umweltfreundlicher als andere gängige Verfahren, vor allem dank ihrer hohen Energieeffizienz. Deshalb werden die von vielen gewünschten emissionsärmeren Lösungen zusammen mit PSA-Anlagen angeboten, die zugleich keine externen Transportdienste erfordern. Moderne Anlagen sind häufig mit intelligenten Messgeräten ausgestattet, mit denen sich Druck, Volumenstrom und Reinheit innerhalb der anwendungsspezifischen Anforderungen überwachen lassen. Das verbessert sowohl die Leistung als auch die Betriebskosten.
Den passenden Stickstoffgenerator für Ihren Laser auswählen
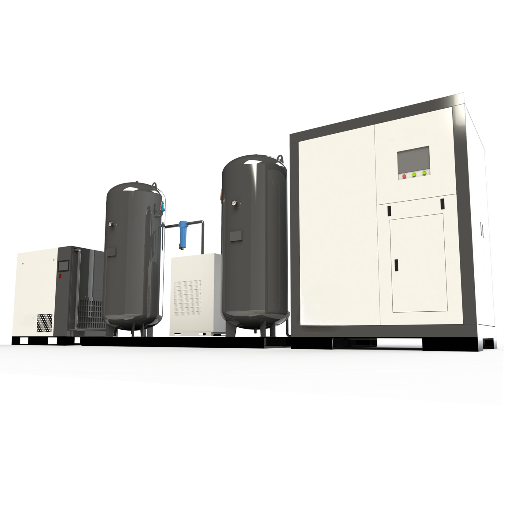
- 1
Lasertyp und Anwendung: Den für die jeweilige Anwendung eingesetzten Lasertyp bestimmen: Ermitteln Sie, welche Lasertechnik verwendet wird, etwa Faserlaser oder CO2-Laser, und ob sie zum Schneiden, Gravieren, Schweißen oder für andere Zwecke dient. Unterschiedliche Lasertypen können verschiedene Stickstoff-Volumenströme und Reinheitsgrade erfordern.
- 2
Anforderungen an die Stickstoffreinheit: Berücksichtigen Sie die für den Laserbetrieb erforderliche Gaszusammensetzung. Beim Laserschneiden wird Stickstoff mit einer Reinheit zwischen 99,99 % und 99,999 % bevorzugt, um Rostbildung an den Metallkanten zu verhindern und klare Schnittkanten zu erzielen.
- 3
Volumenstrom und Druck: Bestimmen Sie den benötigten Volumenstrom und den Überdruck für die Anwendung. Das ist entscheidend, da die Anforderungen zur Förderleistung des Generators passen müssen, damit der Prozess gleichmäßig und zuverlässig mit der erforderlichen Stickstoffmenge versorgt wird.
- 4
Nutzungsprofile: Ermitteln Sie genau, ob der Betrieb kontinuierlich oder intermittierend erfolgt. Wählen Sie einen Generator, der dauerhaft ohne Leistungseinbußen betrieben werden kann, die den Wirkungsgrad verringern könnten.
- 5
Energieeffizienz: Wählen Sie einen Generator, der den erforderlichen Bedarf ohne übermäßigen Energieverbrauch deckt. Das trägt dazu bei, die Betriebskosten zu senken.
- 6
Platz- und Installationsbedingungen: Berücksichtigen Sie den verfügbaren Platz, um den für Ihre Installation am besten geeigneten Generator auszuwählen.
Anforderungen an das Laserschneiden verstehen
Damit Laserzuschnitt einfacher und schneller gelingt, müssen die technischen Anforderungen genau bekannt sein. Zunächst sind daher das zu schneidende Material und seine Dicke zu bestimmen, da diese Faktoren üblicherweise die erforderliche Leistung und das Laserlicht vorgeben. Für Eisenmetalle, dunkle ebene Spiegelmaterialien, Edelmetalle und ähnliche Werkstoffe werden beispielsweise meist Laser mit höherer Leistung eingesetzt, während Kunststoffe und sogar Stoffe oft eine geringere Leistung erfordern, um die Auswirkungen hoher Strahlenergien zu vermeiden. Eine weitere wichtige Anforderung ist die gewünschte Schnittdicke. Dafür muss häufig ein Laserschnitt mit einem angeordneten Hochleistungslasersystem erzeugt werden, dessen Einstellung genau erlernt wird und das weiterhin für verschiedene andere Fortschritte wie das Schneiden eingesetzt wird.
Bewerten Sie außerdem die zulässigen Abweichungen der ausgewählten Komponenten. Teile mit engen Maßtoleranzen erfordern Laser mit hoher Stabilität und Qualität. Das ist wichtig, um die Qualität der Arbeit während des gesamten Prozesses aufrechtzuerhalten. Zur Weiterentwicklung moderner Produktionstechnologien sollte auch der Einsatz von Automatisierung berücksichtigt werden. Diese Automatisierungs- und Steuerungseinrichtungen sollten sich sowohl an bestehende Produktionssysteme als auch an anspruchsvolle Software anpassen lassen, die dabei hilft, den effizientesten Schnittweg durch das Material zu ermitteln. Diese Faktoren tragen wesentlich dazu bei, den Fertigungsprozess für Laser-Schneidanlagen nutzbar zu machen und besser mit den übergeordneten Produktionszielen des Unternehmens in Einklang zu bringen.
Anforderungen an Förderung und Lagerung bewerten
Bei der Auswahl von Förder- und Lagerverfahren müssen alle entscheidenden Erfolgsfaktoren berücksichtigt werden, darunter der Materialumschlag, die Umgebungsbedingungen und die logistische Effizienz. Geeignete Lagersysteme sollten anhand ihrer Tragfähigkeit, der einfachen Entnahme der eingelagerten Waren und der Umgebungsbedingungen bei der Lagerung ausgewählt werden. Wenn beispielsweise Lasten unterhalb einer Decke in einem Bereich gelagert werden sollen, in dem die Lufttemperatur bis über den Gefrierpunkt schwanken kann, müssen für Diamant-Tiegelmaterialien möglicherweise klimatisierte Lager installiert werden.
Neben der Förderung sollten auch weitere betriebliche Faktoren wie die mögliche Lieferzeit und die Kosten der Transportdienstleistungen bewertet werden. Fortschrittliche Technologien wurden sowohl in Abrechnungs- als auch in Bestandskontrollsysteme integriert und bieten erhebliche Vorteile durch Echtzeitaktualisierungen und reibungslose Lieferkettenabläufe. Daher müssen Warenströme, Versanddienste und Lagerflächen wirksam verfolgt und analysiert werden. Werden all diese Aspekte berücksichtigt, lassen sich die Komponenten außerdem in einen umfassenderen Plan zur Steigerung des Ausstoßes integrieren.
Wirtschaftlichkeit und Instandhaltung bewerten
Für eine fundierte Bewertung der wirtschaftlichen Tragfähigkeit und Nachhaltigkeit müssen die drei wirtschaftlichen Aspekte jedes Werkzeugs bzw. jeder prädiktiven Technologie betrachtet werden: die Investition, die Betriebskosten und die langfristige Zuverlässigkeit, die sich in der Leistung zeigt. Fortschrittliche vorausschauende Instandhaltungssysteme, etwa IoT-fähige Sensoren in Verbindung mit maschinellen Lernalgorithmen, haben sich besonders bei der Senkung der Betriebskosten als hilfreich erwiesen, da sie ungeplante Stillstände und Reparaturfälle verringern. Solche Systeme diagnostizieren Fehler, bewerten die Nutzung der Anlagen und liefern rechtzeitig Informationen, die erforderliche vorbeugende Maßnahmen ermöglichen.
Die Energieeffizienz von Maschinen und Anlagen ist nicht nur für ihre Wirtschaftlichkeit, sondern auch für die Umwelt wichtig, insbesondere in der heutigen Zeit. Berichten zufolge können Energiesparsysteme Einsparungen von bis zu 30 % erzielen und dadurch die Gewinne steigern. Werden Instandhaltungsarbeiten mit dem Produktionsplan abgestimmt, bleiben die Maschinen in Betrieb und Ressourcenverschwendung wird vermieden. In einigen Fällen können solche Maßnahmen Ergebnisse erzielen, die mit denen der Endprodukte vergleichbar sind. Durch den effizienten Einsatz dieser Verfahren lassen sich daher möglicherweise die Kosten für den Kauf eines schlecht konstruierten Gebäudes minimieren.
Anwendungen des Stickstoffs beim Laserschneiden
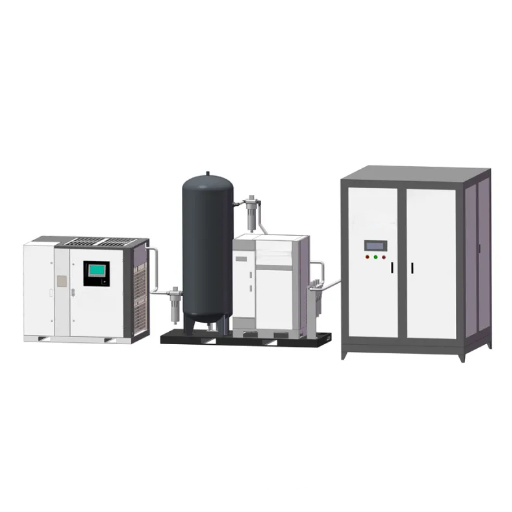
Ein wichtiger Aspekt beim Laserschneiden ist der Einsatz von Stickstoff als Hilfsgas, um saubere und präzise Schnitte zu erzielen. Das Gas schützt das Metall vor Verfärbungen, indem es eine sauerstofffreie Atmosphäre schafft, insbesondere beim Schneiden von Werkstoffen wie Edelstahl und Aluminium. Stickstoff eignet sich außerdem für Schnittkanten ohne Verfärbungen oder Markierungen und macht eine Reinigung nach dem Schneiden überflüssig, da er Oxidationsreaktionen im Schnittbereich verhindert. Inzwischen ist stickstoffunterstütztes Laserschneiden in Industrieunternehmen der Luft- und Raumfahrt, der Automobilbranche und der Medizintechnik gefragt, um hochwertige Konstruktionen und Produkte herzustellen. Darüber hinaus ermöglicht der Einsatz von Stickstoff schnelleres und effizienteres Schneiden und eignet sich damit für Feinarbeiten.
Branchen, die von Stickstoff beim Laserschneiden profitieren
-
01 LUFT- UND RAUMFAHRT
Nach geltenden Normen der Luft- und Raumfahrt kann bereits der kleinste Qualitätsfehler dazu führen, dass ein Bauteil nicht gefertigt werden kann. Stickstoffunterstütztes Laserschneiden bietet die nötige Präzision für komplexe und filigrane Bauteile wie Maschinenkomponenten, Flugzeugstrukturen und Rotorblätter. Zudem schafft der Einsatz von Stickstoff eine kontrollierte, inerte Umgebung, die in vielen Anwendungsprozessen der Luft- und Raumfahrt Korrosion verhindert – einer Branche, in der Sicherheit und Effizienz besonders wichtig sind.
-
02 AUTOMOBILFERTIGUNG
Stickstoffunterstütztes Laserschneiden ist nicht nur für die Bearbeitung von Automobilkomponenten unverzichtbar geworden. Es dient auch zur Fertigung leichter, aber stabiler Bauteile wie Karosserieteile, Halterungen und Strukturteile. Es erhöht die Schnittgeschwindigkeit, ermöglicht saubere Schnittkanten ohne Bart und erleichtert den Einsatz von Hochleistungswerkstoffen, die sich für Anwendungen mit Aluminium oder hochfesten Stählen eignen.
-
03 FERTIGUNG MEDIZINISCHER GERÄTE
Das Laserschneiden mit Stickstoff wird häufig zur Herstellung medizinischer Instrumente wie chirurgischer Werkzeuge, Endoprothesen und Stents eingesetzt. Der Laser ist für medizinische Geräte sehr nützlich, da er Oxid- und Schmutzablagerungen auf einer sterilen Oberfläche verringert, die gefährlich sind, und so einen sehr sicheren und zuverlässigen Betrieb ermöglicht. Darüber hinaus können Hersteller mit dieser Technologie die Anforderungen an die Produktregistrierung wirksam erfüllen.
-
04 ELEKTRONIK- UND HALBLEITERINDUSTRIE
Angesichts der hohen Präzisionsanforderungen bei der Herstellung von Bauteilen wie Leiterplatten und Siliziumchips ist der sachgerechte Einsatz stickstoffunterstützten Laserschneidens in der Elektronikindustrie von Vorteil. Das nicht reaktive Sauerstoffgas neutralisiert die Verunreinigungen und erhöht dadurch die Erfolgsquote der Schneidvorgänge.
-
05 METALLVERARBEITUNG UND SCHWERMASCHINEN
Reparaturbetriebe und Hersteller schwerer Maschinen wie Kräne oder Traktoren verwenden das Laserschneiden mit Stickstoff meist für besonders schwer zu schneidende Strukturbauteile mit strengen Toleranzvorgaben. Beispiele dafür finden sich bei Gebäuden, in der Landwirtschaft, in Kraftwerken und bei anderen Infrastrukturprojekten, bei denen Festigkeit und Präzision erforderlich sind.
Zukünftige Trends bei der Stickstofferzeugung für das Laserschneiden
Jüngste Innovationen in der Stickstofferzeugungstechnologie dürften die Effizienz und Umweltverträglichkeit von Laserschneidprozessen in den nächsten Jahren grundlegend verändern. Eine wichtige Entwicklung ist der zunehmende Einsatz von Stickstofferzeugungsanlagen vor Ort, die auf Druckwechseladsorption (PSA) und Membrantechnologie beruhen. Diese Systeme bieten eine praktische, wirtschaftliche und „grüne“ Lösung: Eine Erzeugungsanlage vor Ort macht die Anlieferung von Flüssigstickstoff überflüssig und fördert damit den Verzicht auf Transport und Nutzung von Stickstofftanks.
Die Kombination von Stickstoffgeneratoren mit Überwachungstechnologien ermöglicht problemlos hervorragende Ergebnisse. Dafür nutzen bestehende Systeme Algorithmen, die das Anlagenverhalten verfolgen und die Stickstofferzeugungsraten an bestimmte Schneidbedingungen und Kennwerte anpassen. So werden Verluste vermieden und die Gesamteffektivität gesteigert. Bei sogenannten Mehrachsen- oder Anwendungen mit hohem Aspektverhältnis ist Präzision entscheidend. Deshalb werden variable Gasreinheiten und ein gleichmäßiger Gasvolumenstrom sichergestellt. Die neuen unterstützenden Lösungen auf dem Markt verbessern außerdem die herkömmlichen Luftzerlegungstechnologien.
Die Bemühungen, die Stickstofferzeugung mit Solar- und Windenergie und ähnlichen Quellen zu kombinieren, gewinnen im Rahmen der nachhaltigen Entwicklung an Fahrt. Der Ersatz der giftigen Verbindung durch Stickstofferzeugungssysteme, die mit Strom aus erneuerbaren Quellen betrieben werden, trägt nicht nur dazu bei, den langfristigen CO₂-Fußabdruck zu verringern, sondern erfüllt auch den kontinuierlichen Bedarf an gasförmigen Stoffen. Diese neuen Entwicklungen zeigen, dass sich die Stickstofferzeugung für die Lasertechnik über den Trend zu nahezu autarker Erzeugung hinaus weiterentwickelt und zunehmend mit weiteren auf Effizienz ausgerichteten Elementen wie Umweltaspekten verbunden wird.
Häufig gestellte Fragen
Warum einen Stickstoffgenerator für das bedarfsgerechte Laserschneiden einsetzen?
Die Gasspeicherung zur Verringerung von Schwankungen im Gasvolumenstrom, die die Steuerung des Lasersystems vereinfacht und Gasverbrennungen oder Fehlzündungen während des Laserschneidens verhindert, dürfte ebenfalls weiter zunehmen. Außerdem können Betreiber auf Flaschen sowie zugehörige Hebe- und Lagereinrichtungen verzichten, da diese nach dem Kauf des Behälters vor Ort nicht mehr benötigt werden. Bei einer separaten dentalen Lasergasanlage kann es sogar besser und wirtschaftlicher sein, für unterschiedliche Verfahren jeweils ein eigenes Gas zu verwenden. Abfüllsysteme, die eine ausgezeichnete thermische und hydraulische Behandlung ermöglichen, stellen diesem Patienten in kurzer Zeit eine Puffermenge aller Arten von Füllungen bereit.
Wie verbessert die Stickstofferzeugung die Leistung beim Laserschneiden?
Die Stickstofferzeugung vor Ort zur Gasversorgung beim Laserschneiden ermöglicht saubere, bartfreie Schnitte, insbesondere beim Schneiden von Edelstahl und Aluminium mit Stickstoff. Der vor Ort erzeugte Stickstoff sorgt für einen gleichmäßigen Volumenstrom, der auch dann nicht abfällt, wenn der Laserschneider Schnitte unterschiedlicher Intensität ausführen muss. So bleiben Ordnung und Betriebseffektivität erhalten. Der Verzicht auf Schmiermittel, wie bei einer ölfreien PSA-Anlage, kann das Kontaminationsrisiko deutlich verringern und zugleich Optik und Laser vor den meisten Verunreinigungen schützen. Dadurch wird ihre Alterung minimiert und ihre Lebensdauer insgesamt verlängert.
Kann eine Stickstoffversorgung vor Ort verhindern, dass meinem Laserschneider der Stickstoff ausgeht?
Eine Stickstoffversorgung vor Ort macht Stickstofflieferungen überflüssig und verringert das Risiko eines Stickstoffmangels während wichtiger Betriebsabläufe. Für die besonderen Anforderungen Ihres Laserschneidprozesses werden tragbare Stickstoffsysteme und PSA-Stickstofferzeugungsanlagen angeboten. Diese Versorgungssicherheit gewährleistet einen unterbrechungsfreien Produktionsbetrieb bei der Blechfertigung und anderen Laserschneidanwendungen und stellt zugleich die Effizienz des Lasers sicher. Die Eigenerzeugung von Stickstoff mindert außerdem Transportprobleme und ist häufig vorteilhafter als der wiederholte Kauf von Stickstoffgas.
Welche Vorteile bietet Stickstoff beim Laserschneiden?
Stickstoff bietet beim Laserschneiden viele Vorteile. Er ermöglicht insbesondere saubere, oxidationsfreie und hochpräzise Schnitte in Stahl und Aluminium und eine ausreichend hohe Effizienz für die Herstellung erstklassiger Bauteile. Bei hochreinem Stickstoff wird die Qualität der Schnittfläche nicht durch Verfärbungen oder Bart beeinträchtigt. Ein wesentlicher Vorteil dieser Generatoren ist die Qualität des Schnittergebnisses und die daraus resultierende kürzere Bearbeitungszeit. Der Generator ist nicht sehr kostspielig, da er eine Stickstofferzeugungstechnologie nutzt und keine teuren Anlagen wie Verdichter und Kältemaschinen benötigt, wie es bei verflüssigten Gasen der Fall ist.
Quellen
- Analyse von Edelstahlabfällen, die beim Laserschneiden in Stickstoffatmosphäre entstehen Hier weiterlesen
- Stickstoffverdichter Hier weiterlesen
// SYS-DOC: WARUM ICH DAS SCHREIBE
[01] Über PanGeng
PanGeng ist ein Hersteller industrieller Gasverdichter mit Sitz in Bengbu, Anhui, China. Seit 2009 konzentrieren wir uns auf die Konstruktion, Forschung und Entwicklung sowie die Produktion und Fertigung kundenspezifischer Gasverdichtersysteme für Anwendungen in der Ölfeldtechnik, Chemie, Energieversorgung, Wasserstoff- und Stickstofftechnik, Biogasverarbeitung und industriellen Druckluftversorgung.
[02] Unsere Fachkompetenz
Wir verfassen Leitfäden zu Verdichtern auf Grundlage praktischer Fertigungs- und Engineering-Erfahrung. Dazu gehören Wasserstoffverdichter, Stickstoffverdichter, Druckerhöhungsverdichter, Mittel- und Hochdruck-Druckluftverdichter, Stickstoff-Einspeisesysteme für Ölfelder, Biogasverdichter und kundenspezifische OEM-/ODM-Verdichterlösungen.
Unser Engineering-Team unterstützt Kunden von der Anwendungsanalyse und Verdichterauswahl über die Fertigung, Werksprüfung und Inbetriebnahme bis hin zu Ersatzteilen und Kundendienst.
[03] Warum Sie diesen Inhalten vertrauen können
Die technischen Informationen in unseren Artikeln beruhen auf der hauseigenen Erfahrung von PanGeng in der Verdichterkonstruktion und -fertigung, den aktuellen Produktkapazitäten und der Projektbetreuung für Industriekunden weltweit. Wir möchten Käufern helfen, Verdichtertypen, Druckbereiche, Gasanforderungen, Anpassungsmöglichkeiten und langfristige Betriebskosten zu verstehen, bevor sie eine Kaufentscheidung treffen.
KONTAKTPROFIL
MASSGEBLICHE QUELLE
NAME
PanGeng Engineering Team
MARKE
PanGeng
LAND
China
MODELL
B2B / OEM & ODM
E-MAIL
pg20090705@163.com
TELEFON
0552-4958225
WEBSITE
pgcompress.com
Related Posts


Im Trend