ISO 9001- und CE-zertifiziert

Wasserstoff-Druckerhöhungsverdichter

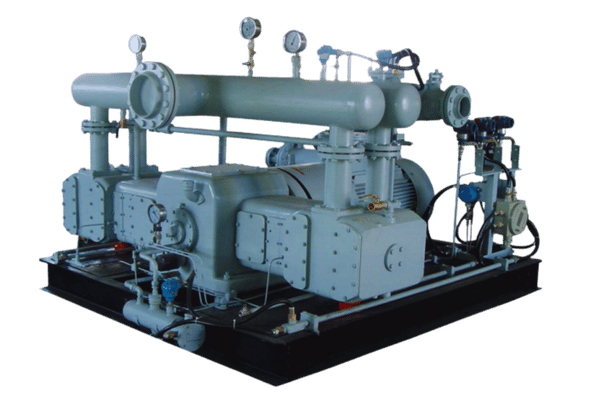
Wasserstoff-Druckerhöhungsverdichter – kundenspezifische H2-Gasverdichtungslösungen

Kundenspezifisch ausgelegte H2-Hubkolbenverdichter mit 20- 12000 Nm/h und bis zu 22 Mpa. Speziell für verschiedene Anwendungen ausgelegt, darunter Wasserstoffrückführung in Raffinerien, Vorkompression für Wasserstofftankstellen, chemische Hydrierung und Energiespeicherung entlang der gesamten Wasserstoff-Wertschöpfungskette.

Technische Daten anfordern
Industrieller Wasserstoff-Druckerhöhungsverdichter

28 Modelle

Standardkonfigurationen

20–12.000 Nm³/h

Volumenstrombereich

Bis zu 22 MPa

Maximaler Austrittsdruck

Kundenspezifische Auslegung

Anwendungsspezifische Auslegung

Mehrstufig

Verdichtungsarchitektur

Weltweite Lieferung

Weltweiter Versand und Support

Warum die Wasserstoffverdichtung speziell ausgelegte Druckerhöhungsverdichter erfordert

Ihre Wasserstoffverdichtungsanlage muss mit einem Gas umgehen, das Werkstoffe der drucktragenden Bauteile stark angreift, durch mikroskopisch kleine Leckagen dringt, die sich mit herkömmlichen Dichtungen nicht lokalisieren lassen, und in Luft bei einem Konzentrationsbereich von 4-75 % entzündlich ist. Industrielle Gasverdichter für den allgemeinen Einsatz haben sich im Wasserstoffbetrieb nicht bewährt, weil sie nicht für diese Bedingungen ausgelegt wurden. Ein Wasserstoff-Druckerhöhungsverdichter – ein Hochdruck-Hubkolbenverdichter, der Wasserstoff von niedrigem Eintrittsdruck auf hohen Austrittsdruck verdichtet – beugt diesen potenziellen Ausfällen vor, bevor sie auftreten.

Die erste Herausforderung

Die erste und größte Herausforderung ist (ironischerweise) die Wasserstoffversprödung: Atomarer H2 wandert unter Druck sowie bei Temperatur- und Druckwechseln durch die Korngrenzen eines Metalls und bildet Mikrorisse, die sich mit der Zeit ausbreiten und schließlich zum Versagen führen. Stahlteile, die in N2- oder Erdgas-Anwendungen lange Zeit problemlos eingesetzt wurden, können unter H2-Bedingungen binnen weniger Monate verspröden.

Die zweite Herausforderung

Die zweite Herausforderung sind molekulare Leckagen: Mit einem (kinetischen) Moleküldurchmesser von nur 2.89 (und 3.00) Å kann H2 durch Spalte dringen, die Methan und Gase mit höherer Molekülmasse zurückhalten.

Die dritte Herausforderung

Die dritte Herausforderung ist die Kontamination: Viele nachgelagerte H2-Anwendungen – von Brennstoffzellenfahrzeugen mit niedrigem Heizwert über katalytische H2-Reaktoren bis hin zur Verarbeitung in chemischer Qualität – erfordern stets eine ölfreie oder nahezu ölfreie Verdichtung.

Die vierte Herausforderung

Die vierte Herausforderung: Eine Verdichtung auf 20 to 22 MPa Austrittsdruck ausgehend von einem Eintrittsdruck von nur 0,02 MPa (bei der Elektrolyse werden mitunter Drücke unter 0,10 MPa erreicht) erfordert eine mehrstufige Verdichtung mit mehreren Grad Zwischenkühlung – eine anspruchsvolle Ingenieuraufgabe, die für den Erfolg entscheidend ist.

Dies wird mit bewährter Hubkolbentechnik erreicht, die seit über 11+ Jahren in zahlreichen Anwendungen eingesetzt wird. Zum Einsatz kommen wasserstoffgeeignete, vollständig geschweißte Werkstoffe, insbesondere Edelstähle der Güte 316 mit mindestens 10 % Nickel; jedes Werkszeugnis ist bis zur ursprünglichen Schmelzennummer rückverfolgbar. Das doppelte mechanische und elektronische Verdichterschutzsystem misst Austrittstemperatur und -druck, Ölstrom und Schwingungen in Echtzeit und schaltet den Verdichter binnen Millisekunden ab, sobald er außerhalb der vorab festgelegten Grenzwerte arbeitet. Der Verdichter wird vollständig luftgekühlt und benötigt keine Kühlwasserinfrastruktur. Dadurch lässt er sich vor Ort schnell, einfach und kostengünstig installieren und instand halten.

Alle Verschleißteile (Kolbenringe, Packungssätze, Eintritts- und Ventilplatten) sind innerhalb der Produktfamilie austauschbar. Ersatzteile sind daher weltweit ab Lager innerhalb von 5-10 Werktagen verfügbar.

Technischer Einblick: Vorbeugung gegen Wasserstoffversprödung

Wasserstoffversprödung tritt auf, wenn einatomiger Wasserstoff durch das Metallgitter diffundiert und sich an den Korngrenzen neu verbindet. Dabei kommt es zu „einem Aufbau von Innendruck, der die Korngrenzen interkristallin aufreißen lässt“. Dies ist bei Temperaturen über 200C und erhöhtem H 2-Partialdruck bedenklich. In Verdichterzylindern und Ventilbauteilen kann dies bei normalen Druckwechseln zu sprödem Bruch führen.

Pangeng beugt dem vor: Alle drucktragenden Bauteile bestehen aus Edelstahl 316L (UNS S31603). Der Ni-Gehalt ist nachweislich größer als 10 %, Kugeln und Sitzringe haben eine Härte von unter 22 HRC. Nach der Bearbeitung werden alle kritischen Bauteile in einer Lösung bei 1040-1080C passiviert und anschließend normalisiert und abgeschreckt, um die Bildung von Karbidausscheidungen zu verhindern, die während der Fertigung entstehende Fehlstellen weiter verschlimmern könnten.

Prüfen Sie vor der Installation alle Oberflächen mit einem tragbaren Röntgenfluoreszenzgerät auf positive Werkstoffidentifikation (PMI). Das Verfahren orientiert sich an den Vorgaben für Wasserstoff in ASME BPVC Section VIII, Division 1.

Pangeng-Wasserstoff-Druckerhöhungsverdichter zu verkaufen: Modelle und Auswahlhilfe

Unsere drei Produktfamilien bieten unterschiedliche Lösungen für verschiedene Bereiche der Wasserstoff-Wertschöpfungskette. Ob Sie eine neue Wasserstoffverdichtung für Raffinerie-Zusatzgas oder einen Rückführverdichter für Hydrocracker-Kreisläufe benötigen – oder Hochdruckverdichtung für die Betankung an Wasserstofftankstellen mit 700 bar: Wir können von einer Standardplattform ausgehen und anschließend alle Parameter an Ihren Prozess anpassen.

Neue Wasserstoffverdichter der ZW-Serie

Neue Wasserstoffverdichter (ZW-Serie)

ZW-Serie: für neuen Wasserstoff aus Dampfreformern, Druckwechseladsorptionsanlagen oder Elektrolyseuren. Unsere Verdichter der ZW-Serie nehmen Wasserstoff bei relativ moderatem Eintrittsdruck auf und erhöhen den Druck auf die Prozessbedingungen. Typische Volumenströme liegen bei 350 to 740 Nm/h; das Verdichteraggregat ist platzsparend und modular ausgeführt.

Für neu erzeugten Wasserstoff aus diesen Quellen sind verschiedene Ausführungen erhältlich, etwa für den Einsatz in Chemieanlagen oder anderen Prozessen mit mittleren Wasserstoff-Volumenströmen.

Wasserstoff-Rückführverdichter der DW-Serie

Wasserstoff-Rückführverdichter (DW-Serie)

ZT-Serie: für neuen oder rückgeführten Wasserstoff in nachgelagerten Prozessen. Zentrale Komponenten von Raffinerie-Hydrieranlagen (Hydrieranlagen, Hydrocracker und Isomerisierungsreaktoren) benötigen einen kontinuierlichen Rückführstrom an Wasserstoff, um die Katalysatoraktivität aufrechtzuerhalten und ausreichende Umsetzungsraten sicherzustellen. Unsere ZT-Serie ist eine robuste Lösung für den dauerhaften 24/7-Betrieb in Raffinerien. Typische Volumenströme liegen bei 700 to 12.000 Nm/h; Eintrittsdrücke sind bis hinunter zu 0,02 MPa möglich (zur Abscheidung von Flashgas bei niedrigem Druck), bei Austrittsdrücken bis 10,0 MPa.

Hochdruck-Wasserstoffverdichter auf kundenspezifischer Plattform

Hochdruck-Wasserstoffverdichter (kundenspezifische Plattform)

Die Hochdruckverdichtung zur Versorgung von Tankstellen mit 350 oder 700 bar, die Verdichtung zur Energiespeicherung in Röhrensattelaufliegern mit 200 bar oder mehr sowie der Pipeline-Transport erfordern eine Hochdruckplattform mit Drücken bis zu 22 MPa. Anzahl der Verdichtungsstufen, Kühlleistung und Sicherheitseinrichtungen lassen sich an Ihre Anforderungen anpassen. Das Plug-and-Play-Design verkürzt die Installation vor Ort auf wenige Tage.

Verdichterspezifikationen

Serie Anwendung Volumenstrom (Nm³/h) Eintrittsdruck (MPa) Austrittsdruck (MPa) Verdichterstufen
ZW-0.6/(0.6–1.0)–3.5 Zufuhr von neuem H2 350–740 0,6–1,0 3,0–3,5 2
DW-0.8/0.02–1.2 H2-Rückführung bei niedrigem Druck 700–2.500 0,02–0,5 1,2–3,0 2–3
DW-3.0/1.0–5.0 H2-Rückführung bei mittlerem Druck 1.500–6.000 1,0–2,5 3,0–5,0 2
DW-6.0/2.0–10.0 H2-Rückführung bei hohem Druck 3.000–12.000 2,0–4,0 5,0–10,0 2–3
Kundenspezifische Hochdruckplattform Tankstelle / Speicherung 20–1.000 0,5–4,0 10,0–22,0 3–5

Auswahlmatrix nach Anwendung

Welchen Wasserstoffverdichter sollte ich wählen? Zunächst sollten Sie die Prozessbedingungen ermitteln, auf die unsere Lösung ausgelegt werden soll. Die folgende Grafik zeigt vier zentrale Anwendungsbereiche mit den empfohlenen Serien, typischen Betriebspunkten und Auswahlkriterien.

Anwendungsbereich Empfohlene Serie Typischer Druck (MPa) Typischer Volumenstrom (Nm³/h) Wichtige Auswahlkriterien
Raffinerie-Hydrierung DW-Serie 1,2–10,0 700–12.000 Zuverlässigkeit im 24/7-Betrieb, Erfüllung von API 618, lange Instandhaltungsintervalle
Wasserstofftankstellen Kundenspezifische Hochdruckplattform 35,0–45,0 (350 bar) / 70,0–90,0 (700 bar Kaskade) 20–500 Reinheit gemäß ISO 14687, geringer Platzbedarf, ATEX-Zoneneinteilung
Chemische Verarbeitung ZW- / DW-Serie 3,0–5,0 350–6.000 Ölfreie Ausführungen, Gasreinheit, Prozessintegration
Energiespeicherung und Transport Kundenspezifische Hochdruckplattform 20,0–22,0 50–1.000 Befüllung von Röhrensattelaufliegern, Verdichtung nach der Elektrolyse, modulare Skids

Wasserstoff-Druckerhöhungsverdichter im Vergleich zu alternativen Verdichtungstechnologien

Die Auswahl einer Verdichtungstechnologie für Ihren Wasserstoffprozess erfordert den Vergleich mehrerer Technologien anhand verschiedener Kriterien: Druckbereich, Volumenstrom, Systemvereinfachung und Abwägungen bei Reinheit, Instandhaltungsaufwand und Gesamtbetriebskosten. Die folgende Tabelle vergleicht die Parameter von vier etablierten Technologien und fasst Spezifikationserfahrungen aus Raffinerie-, Chemie- und Clean-Energy-Projekten zusammen.

Die Hubkolbenverdichtung, die bei allen Wasserstoff-Druckerhöhungsverdichtern von Pangeng eingesetzt wird, bietet den breitesten Betriebsbereich: Eintrittsdrücke ab 0,02 MPa und Austrittsdrücke bis 22 MPa sowie Volumenströme von 20 bis 12.000 Nm/h. Für Anwendungen mit geringem Volumenstrom, etwa bei der Elektrolyse, oder für nachgelagerte Verdichtungsprozesse können Membranverdichter, bei denen keine Verunreinigungen auftreten, eine geeignete Alternative sein. Kreiselverdichter eignen sich besonders für hohe Volumenströme von mehr als 1.000 Nm/h, bieten allerdings nur ein begrenztes Verdichtungsverhältnis.

Parameter Pangeng-Hubkolben-Druckerhöhungsverdichter Kreiselverdichter Membranverdichter Elektrochemisch
Druckbereich (MPa) 0,02–22 0,5–100 0,1–1000 0,1–100
Volumenstrom (Nm³/h) 20–12.000 1.000–100.000+ 1–500 0,5–50
Einfluss auf die Gasreinheit Ölfreie / ölgeschmierte Ausführungen Ölfrei (dynamische Dichtungen) Keine Kontamination Ölfrei (elektrochemisch)
Verdichtungsverhältnis je Verdichterstufe 2:1–4:1 1.2:1–2:1 3:1–10:1 Nicht zutreffend (kontinuierlich)
Instandhaltungsintervall (Std.) 4.000–12.000 16.000–24.000 2.000–6.000 8.000–20.000
Flexibilität bei der kundenspezifischen Auslegung Vollständig (Verdichterstufen, Werkstoffe, Skid) Begrenzt Mittel Begrenzt
Platzbedarf (relativ) Mittel Groß Gering Gering
Investitionskosten (relativ) $$ $$$ $$$$ $$$$$

Bei den meisten industriellen Wasserstoffanwendungen mit hohem Volumenstrom und hohem Austrittsdruck bietet die Hubkolbentechnik die optimale Kombination aus Leistung, Zuverlässigkeit und Gesamtbetriebskosten. Liegt Ihre Anwendung außerhalb des Einsatzbereichs von Hubkolbenverdichtern – etwa bei Volumenströmen von mehr als 12.000 Nm/hr oder unter 20 Nm/hr und sehr hohen Reinheitsanforderungen –, prüft Pangeng gerne andere Technologien.

25–40 %

Betrachtung der Gesamtbetriebskosten

Die Ausrüstung macht 25-40 % der gesamten Lebenszykluskosten aus. Der Rest entfällt auf den Energieverbrauch, Verschleißteile und planmäßige Instandhaltung. Die modulare Bauweise von Pangeng und standardisierte Verschleißteile senken die langfristigen Betriebskosten, da bei Instandhaltungsarbeiten weniger Spezialkenntnisse und proprietäre Ersatzteile erforderlich sind.

Anwendungen für Hochdruck-Wasserstoffverdichter

Wir legen Wasserstoff-Druckerhöhungsverdichter passend zu den konkreten Prozessbedingungen aus – nicht für einen allgemeinen Betriebspunkt. Hier sind 5 Anwendungsfälle, bei denen unsere Verdichterlösungen ein gutes Preis-Leistungs-Verhältnis bieten. Wir zeigen die Prozessparameter, die unsere Ingenieure für technische Lösungsvorschläge benötigen.

Hydrocracken und Hydrierung in Raffinerien

Bei der Hydroverarbeitung in Raffinerien wird sowohl rückgeführter Wasserstoff (der bei niedrigerem Druck aus dem Abscheider am Reaktor zurückgeführt wird) als auch frischer Ergänzungswasserstoff eingesetzt. Unsere H2-Rückführverdichter der DW-Serie verdichten das Abscheidergas von etwa 1,5-3,0 MPa wieder auf den Reaktoreintrittsdruck von ca. 5,0-10,0 MPa, um den hohen H2-Partialdruck für die Katalysatoraktivität aufrechtzuerhalten. H2-Frischwasserstoffverdichter der ZW-Serie fördern den H2-Ergänzungswasserstoff aus der Wasserstoffanlage bei ca. 3,0 bis etwa 3,5 MPa.

Auch wenn dies nicht so verbreitet ist, legen wir üblicherweise beide Aggregate für den dualen Einsatz aus. Sie nutzen dieselbe Maschinenarchitektur und dieselben Regelkreise, sodass auch die Instandhaltungspläne aufeinander abgestimmt sind.

Verdichtungsprozess beim Hydrocracken in Raffinerien
  • Rückführvolumenstrom: 2.000–12.000 Nm³/h
  • Eintritt: 1,5–3,0 MPa
  • Austritt: 5,0–10,0 MPa
  • 24/7-Betrieb
  • Erfüllt API 618

Wasserstofftankstellen

Bei der Betankung eines Brennstoffzellenfahrzeugs wird Wasserstoff aus dem Elektrolyseur oder einer Pipeline bei einem Versorgungsdruck von etwa 0,5-3,0 MPa auf den Kaskadenspeicherdruck verdichtet, also auf 45 MPa (für Zapfsäulen mit 350 bar) oder 90 MPa (für Zapfsäulen mit 700 bar). Unsere Hochdruckplattform verdichtet H2 in 4-5 Stufen und kühlt das Gas nach jeder Stufe zwischen. Für Tankstellen mit 700 bar haben wir außerdem eine nachgelagerte Vorkühlung auf -40C integriert, die den nach SAE J2601 festgelegten Betankungsprotokollen entspricht. Die auf Skids montierten Verdichteraggregate werden vollständig mit SPS-Steuerungen, Sicherheitsverriegelungen, Gasdetektionseinrichtungen und weiterer Ausrüstung für eine schnelle Installation vor Ort geliefert.

Damit ist unser Hochdrucksystem die ideale Ausrüstungslösung für Wasserstofftankstellen.

Hochdruckverdichter für Wasserstofftankstellen
  • Eintritt: 0,5–3,0 MPa
  • Austritt: 45–90 MPa
  • Volumenstrom: 20–500 Nm³/h
  • Vorkühlung: –40°C (700 bar)
  • Reinheit gemäß ISO 14687

Chemische Verarbeitung – Wasserstoff für die Hydrierung

Bei der Verarbeitung von Feinchemikalien, Arzneimitteln und Speiseölen werden häufig Hydrierungsreaktionen eingesetzt, für die Wasserstoff mit genau festgelegtem Druck und definierter Reinheit benötigt wird. Diese Verdichter liefern aufbereiteten Wasserstoff aus PSA-Anlagen oder Elektrolyseuren bei Bedingungen, die für die Reaktorzufuhr geeignet sind (ca. 3,0-5,0 MPa). Ölfreie Kolbenverdichter verhindern, dass Schmierstoffe in katalytische Prozesse gelangen.

Drehzahlgeregelte Antriebe oder eine Entlastung über das Saugventil ermöglichen eine Abregelung auf 50 % des Volumenstroms ohne Rückführung. So lässt sich die Wasserstoffversorgung flexibel an den Bedarf chargenweise oder kontinuierlich betriebener Reaktoren anpassen.

Wasserstoff für die Hydrierung in der chemischen Verarbeitung
  • Volumenstrom: 350–3.000 Nm³/h
  • Eintritt: 0,6–2,0 MPa
  • Austritt: 3,0–5,0 MPa
  • Ölfreie Ausführung verfügbar
  • Chargenweiser / kontinuierlicher Betrieb

Energiespeicherung – Verdichtung nach der Elektrolyse

Bei der Erzeugung von grünem Wasserstoff mit alkalischen oder PEM-Elektrolyseuren liegt der Druck zunächst meist bei 0,1-3,0 MPa. Für die Speicherung in Röhrensattelaufliegern zum Transport zu den Endverbrauchern muss der Wasserstoff auf 200 bar (20 MPa) oder mehr verdichtet werden. Pangeng-Verdichter ermöglichen eine effiziente, kostengünstige Verdichtung von niedrigem auf hohen Druck in 3-4 Verdichtungsstufen mit luftgekühlten Zwischenkühlern.

Wir bieten modulare, auf Skids montierte Verdichteraggregate zur Installation neben Solar- oder Windparks an. Bei steigender Wasserstoffproduktionsleistung können weitere Aggregate parallel zugeschaltet werden.

Verdichter zur Energiespeicherung nach der Elektrolyse
  • Volumenstrom: 50–1.000 Nm³/h
  • Eintritt: 0,1–3,0 MPa
  • Austritt: 20,0–22,0 MPa
  • Luftgekühlt
  • Modularer Skid

Pipeline- und Röhrensattelaufliegertransport

Für den Transport von Wasserstoff vom Erzeugungsort zum Endverbraucher muss der Druck für die Einspeisung in Pipelines oder die Befüllung von Röhrensattelaufliegern erhöht werden. Pipeline-Druckerhöhungsstationen steigern den Wasserstoffdruck von 2,0-4,0 MPa auf 6,0-10,0 MPa und gleichen so die Reibungsverluste im Transport über 50-200+ km aus. Verdichter zur Befüllung von Röhrensattelaufliegern müssen einen weiten Druckbereich zuverlässig abdecken, während die Trailerbänke von einem Restdruck von 0,5 MPa bis auf 20-22 MPa befüllt werden. Unsere hydraulisch betätigte Förderleistungsregelung hält den Volumenstrom über diese wechselnde Gegendruckkurve konstant und ermöglicht vollständige Befüllungen innerhalb der gewünschten Zykluszeiten. Diese Verdichtungssysteme sind eine wichtige Infrastruktur der wachsenden Wasserstoffwirtschaft und verbinden die Erzeugung von grünem Wasserstoff aus erneuerbaren Energien an solar- und windbetriebenen Standorten mit der Industrie.

Verdichter für den Pipeline- und Röhrensattelaufliegertransport
  • Pipeline-Druckerhöhung: 2,0–10,0 MPa
  • Befüllung von Trailern: 0,5–22,0 MPa
  • Volumenstrom: 200–5.000 Nm³/h
  • Betrieb bei variablem Gegendruck
  • Für unbemannten Betrieb geeignet

  Zertifizierungen und Konformität für H2-Verdichter

Jeder Wasserstoff-Druckerhöhungsverdichter von Pangeng wird nach einem zertifizierten Qualitätsmanagementsystem ausgelegt und gefertigt. Drucktragende Bauteile entsprechen den jeweils geltenden ASTM-, API- oder ASME-Regelwerken. Projektierungsingenieure benötigen nachweisbare Dokumentation zur Konformität und keine bloßen Zusicherungen. Die folgende Übersicht zeigt die Qualitätsnormen für Fertigung, Prüfung und Beschaffung unserer Wasserstoffverdichter.

  • ☑

    ISO 9001

    Qualitätsmanagementsystem

  • ☑

    ASME BPVC VIII

    Auslegung und Fertigung von Druckbehältern

  • ☑

    API 618

    Auslegung von Hubkolbenverdichtern

  • ☑

    ISO 14687

    Reinheitsnorm für Wasserstoff als Kraftstoff

  • ☑

    ATEX / IECEx gleichwertig.

    Zertifizierung des Explosionsschutzes

  • ☑

    CE-Kennzeichnung

    Konformität für den europäischen Markt

Beschaffungsleitfaden für kundenspezifische Wasserstoffverdichter: Preise, Lieferzeit und Kundendienst

Käuferhinweis: wichtige Preisfaktoren
Die Kosten eines Wasserstoffverdichters hängen von mehreren technischen Parametern ab, die gegeneinander abzuwägen sind. Zu den wichtigsten Kostenfaktoren gehören:
Volumenstrom Ein höherer Volumenstrom in Nm/h erfordert größere Zylinder, leistungsstärkere Motoren und größere Kühler.
Austrittsdruck Höhere Drücke erfordern zusätzliche Verdichtungsstufen oder dickere Wandungen.
Gasspezifikationen Ölfreie Ausführungen erfordern verbesserte Packungssysteme und titanbeschichtete Bauteile.
Explosionsschutz Gehäuse für ATEX-Zone 1 statt Zone 2 beeinflussen die Auswahl von Motor und Instrumentierung.
Kompressoranlage Werksseitig integrierte Skids sind teurer; einfache, auf dem Fundament montierte Ausführungen kosten weniger, erfordern jedoch mehr Integration vor Ort.
Werkstoffgüte Duplexstahl oder Inconel erhöhen die Kosten für Werkstoffe, Werkzeuge und Bearbeitung.
Wenn Sie eine schriftliche Aufschlüsselung der Kosten für die einzelnen Komponenten Ihres Verdichters benötigen, stellen wir Ihnen die gewünschten Details ohne Überraschungen oder versteckte Zuschläge bereit.
Bestellprozess in 7 Schritten
Schritt 1 Übermittlung der Anforderungen
Schritt 2 Technisches Angebot
Schritt 3 Angebot und Prüfung
Schritt 4 Vertrag und Anzahlung
Schritt 5 Fertigung und Qualitätskontrolle
Schritt 6 Teilnahme an der FAT
Schritt 7 Versand und Inbetriebnahme
✓ Laufender Support
Sobald Ihre Prozessparameter vorliegen, erstellt Ihr Pangeng-Ingenieur innerhalb von 5 Tagen ein detailliertes technisches Angebot einschließlich Verfahrensfließbild und Tabelle zum Bedarf an Versorgungsmedien. Die Fertigungszeit beträgt 8-16 Wochen. Vor dem Versand findet die Werksabnahmeprüfung im Beisein des Kunden statt.
Kundendienst

Der Transport ist nur ein Teil Ihrer Zusammenarbeit mit Pangeng. Zusätzlich zu unserer Liefersicherheit bieten wir Live-Fernunterstützung bei der Fehlersuche und Beratung des Bedienpersonals per Videokonferenz, die Begleitung der Verdichter-Inbetriebnahme vor Ort durch unsere weltweit verfügbaren Servicetechniker, standardisierte Verschleißteile aus unserem Lager in Bengbu, Anhui, die normalerweise innerhalb von 5-10 Werktagen versandt werden, sowie jährliche Vereinbarungen zum Instandhaltungsumfang mit festgelegten Reaktionszeiten. Wir bewahren die technischen Unterlagen jedes an Sie gelieferten Verdichters auf, damit Ersatzteilbeschaffung und Serviceeinsätze auf Ihre Anlagenoptimierung abgestimmt werden können.


Werkzeuge für Wasserstoff-Druckerhöhungsverdichter

Auslegungsrechner und Auswahlhilfen für Hochdruck-Wasserstoffanwendungen.

Modellauswahl

Ermitteln Sie anhand von Eintrittsdruck, erforderlichem Austrittsdruck und Volumenstrom das optimale Druckerhöhungsverdichtermodell.

Tool öffnen

Verdichtungsstufen-Rechner

Berechnen Sie Verdichtungsverhältnisse und Austrittstemperaturen und optimieren Sie mehrstufige Konfigurationen.

Tool öffnen

Gesamtbetriebskosten-Rechner

Ermitteln Sie die Gesamtbetriebskosten einschließlich CAPEX, OPEX und geplanter Instandhaltungszyklen.

Tool öffnen

FAQ zu Wasserstoff-Druckerhöhungsverdichtern

1. Was ist ein Wasserstoff-Druckerhöhungsverdichter und wie funktioniert er?

Ein Wasserstoff-Druckerhöhungsverdichter ist ein Hubkolbenverdichter, der den Druck von Wasserstoff vom Eintrittsdruck auf einen höheren, für den internen oder externen Prozess geeigneten Druck erhöht. Bei der Wasserstoffverdichtung wird ein festes Volumen H2 in einem geschlossenen Zylinder aufgenommen und anschließend verkleinert, um den Druck zu erhöhen. Für einen effizienten Arbeitszyklus werden bei H2-Verdichtern zunehmend 2-, 3- oder 4-stufige Verdichtungen mit Zwischenkühlung eingesetzt. Damit lassen sich Eintrittsdrücke von nur 0,02 MPa und Austrittsdrücke bis 22 MPa erreichen. Da H2-Moleküle mit 2.89 Å sehr klein sind, sind spezielle Bauteile erforderlich, etwa Dichtungen, medienberührte Teile aus 316SS und engere Bearbeitungstoleranzen.
Eintrittsdrücke von 0,02 MPa bis 4,0 MPa, Austrittsdruck bis 22 MPa. ZW-Serie: 3,0–3,5 MPa. DW-Serie: 1,2–10,0 MPa. Die Anzahl der Verdichtungsstufen (2-5) wird an Ihr Druckverhältnis angepasst.
Es gibt vier Haupttypen: Hubkolbenverdichter (0,02-22 MPa, 20-12.000 Nm³/h), Membranverdichter (höchste Reinheit, 1-500 Nm³/h), Kreiselverdichter (über 1.000 Nm³/h, begrenztes Verdichtungsverhältnis je Stufe) und elektrochemische Verdichter (aufkommende Technologie, unter 50 Nm³/h). Bei industriellen Wasserstoffanwendungen, bei denen sowohl hoher Druck als auch hoher Volumenstrom entscheidend sind, bleiben Hubkolbenverdichter die erste Wahl.
Es gibt 4 technische Unterschiede zwischen Wasserstoff- und herkömmlichen Druckluftkompressoren: Werkstoff: Für Wasserstoff kommen Legierungen aus 316SS-Zinnmetall mit mehr als 10 % Ni zum Einsatz, während herkömmliche Druckluftkompressoren aus Standardstahl bestehen; dies sind zwei wichtige Faktoren, die wir berücksichtigen; Abdichtung: H2-Moleküle sind mit 2,89A sehr klein, daher sind sehr enge Spaltmaße und grüne PTFE-Dichtungsmaterialien erforderlich; Sicherheit: Wasserstoff hat einen größeren Explosionsbereich (4-75 %) als Druckluft, daher sind ATEX/EocEx-zugelassene elektrische Betriebsmittel erforderlich, und austretendes H2 muss im System kontinuierlich mit Gasdetektoren überwacht werden; viele verwenden eine ölfreie Bauweise.
Die Auswahl wird anhand der fünf häufigsten Parameter festgelegt: der erforderliche Volumenstrom unter Normbedingungen in Nm/h, der Eintrittsdruck aus Ihrem Wasserstoffnetz (Elektrolyseur, PSA, Pipeline, Reaktorseparator usw.), der für Ihren Prozess erforderliche Austrittsdruck, die geforderte Gasreinheit (insbesondere bei Wasserstoff als Brenngas in Brennstoffzellen – ISO 14687) sowie die Betriebsumgebung – Innen- oder Außenaufstellung, Umgebungstemperaturbereich, Betriebshöhe und Klassifizierung der explosionsgefährdeten Bereiche. Übermitteln Sie diese Parameter an unsere Ingenieure. Wir empfehlen innerhalb von 5 Arbeitstagen das optimale Modell, die Anzahl der Verdichterstufen, die Kühlungsausführung und die Stahlgüte.
Wasserstoff stellt die Verdichterkonstruktion vor vier technische Herausforderungen. Versprödung: Wasserstoffatome dringen in Kohlenstoffstähle und Oxidkorngrenzen ein und verursachen umfangreiche Rissbildung; dem wird durch den Einsatz von 316-Edelstahl und eine Wärmebehandlung begegnet. Molekulare Leckage: Mit einem Durchmesser von 2.89 Å entweicht Wasserstoff durch Spalte zwischen Passflächen; präzisionsbearbeitete Spaltmaße mit PTFE-basierten Packungen schaffen Abhilfe. Geringe Dichte: Die Dichte von Wasserstoff beträgt bei STP 0,0899 kg/m, weshalb pro verdichteter Masseneinheit größere Hubvolumina erforderlich sind. Großer Entzündlichkeitsbereich: Bei 4-75 % sind eine explosionsgeschützte Stromversorgung und eine kontinuierliche Gasüberwachung im Verdichterraum erforderlich.
Der Preis industrieller Wasserstoffverdichter hängt von Volumenstrom, Austrittsdruck, geforderter Gasreinheit, Explosionsschutzanforderungen und einer optionalen Montage auf einem Skid oder Rahmen ab. Der Kaufpreis macht 25-40 % der Lebenszykluskosten aus; 60-75 % entfallen auf Energieverbrauch, Instandhaltung und Verschleißteile. Fordern Sie ein Angebot nur unter Angabe Ihrer Prozessdaten an, damit Sie eine aussagekräftige Kalkulationsgrundlage erhalten. Wir erstellen innerhalb von 5 Arbeitstagen stets klar aufgeschlüsselte Angebote und detaillierte technische Vorschläge.
Ja. Pangeng fertigt jeden Wasserstoff-Druckerhöhungsverdichter passend zu Ihren genauen Prozessparametern. Folgende kundenspezifische Optionen sind verfügbar: Volumenstrom (20-12.000 Nm/hr), Eintritts- und Austrittsdrücke, Anzahl der Verdichtungsstufen, Zwischenkühlerausführung (luftgekühlt als Standard, wassergekühlt optional), Stahlqualität (Kupfer, Duplex, Inconel standardmäßig für anspruchsvolle Betriebsbedingungen), integriertes Plug-and-play-Verdichteraggregat, Einbindung einer speicherprogrammierbaren Steuerung (PLC) und Zertifizierung für explosionsgefährdete Bereiche. Dank unseres modularen Konstruktionsprinzips können wir Standardmodelle an kundenspezifische Anwendungen anpassen, ohne die langen Vorlaufzeiten einer vollständigen Sonderkonstruktion.
Ein umfassend zertifizierter Wasserstoffverdichter sollte folgende Anforderungen erfüllen: ISO 9001 und ISO 14001 (Qualitäts- und Umweltmanagementsysteme), ASME BPVC Section VIII (Konstruktion und Fertigung von Druckgeräten), API 618 (Norm für Kolbenverdichter), II-VI INES (Normen für Wasserstoff als Kraftstoff), CE-Kennzeichnung (CE-Zertifizierung der EU) sowie regionale Zertifizierungen wie ATEX oder IECEx für Bereiche mit explosionsgefährlicher Atmosphäre. Für Hersteller in China gelten außerdem die Normen GB/T 150 für die Konstruktion von Druckbehältern und der technische Sicherheitskodex TSG. Prüfen Sie vor Unterzeichnung Ihrer Bestellung alle relevanten Unterlagen.
Bei Wasserstoffverdichtern müssen Kolbenringe und Packungen alle 4.000-8.000 Betriebsstunden überprüft und die Ventile alle 8.000-12.000 Betriebsstunden inspiziert werden. Ölproben sind zu analysieren und das Öl ist gemäß den Empfehlungen zu wechseln. Zwischenkühler müssen regelmäßig gereinigt und geprüft werden. Bei jedem planmäßigen Service ist eine Schwingungsanalyse durchzuführen; nach Reparaturen am Fundament sind die Fundamenteinstellungen zu prüfen. Pangeng hält Standardverschleißteile auf Anfrage vorrätig und garantiert den Versand innerhalb von 5-10 Arbeitstagen. Zusätzlich sind jährliche Instandhaltungspakete verfügbar, um projektplanungsbedingte Verzögerungen zu vermeiden.