Contacter Pangeng


Relu par l’équipe technique de PanGeng (mis à jour en juillet 2026)
Spécifications rapides : ensembles compresseurs de gaz conçus sur mesure
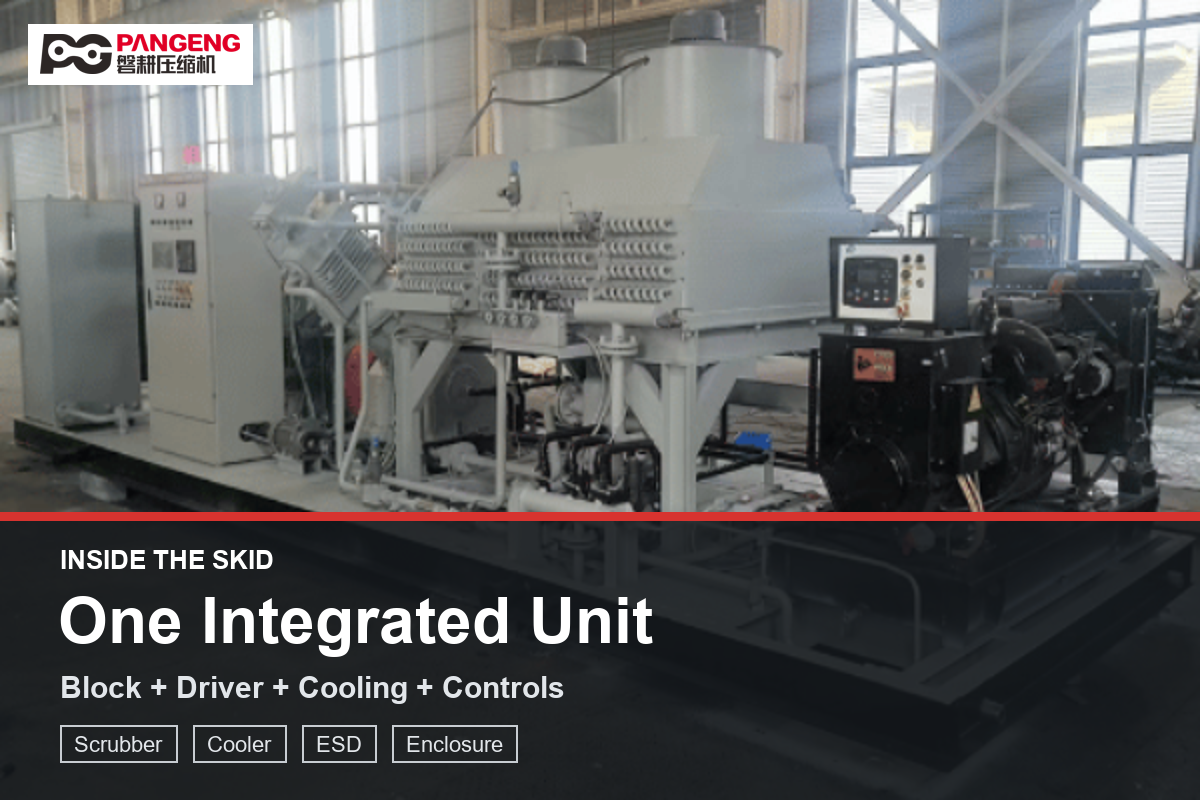
- Périmètre : bloc compresseur + entraînement + châssis + refroidissement + séparation + commandes, testés en usine comme une seule unité
- Normes clés : API 618 (6e éd., mai 2024), API 11P / ISO 13631, API 617, ASME VIII, ATEX/IECEx
- Règle de décision : le principe de l’enveloppe de service d’abord : les fournisseurs établissent leur prix à partir de l’enveloppe que vous leur transmettez
- Longueur du guide : ~2 800 mots · 10 sections · 7 FAQ
Le prix d’un ensemble compresseur de gaz conçu sur mesure repose sur des données, pas sur des adjectifs. Un fournisseur qui reçoit un ensemble compresseur de gaz conçu sur mesure comme objet d’un message de trois mots proposera trois machines différentes à trois prix différents ; s’il reçoit une fiche de service en douze lignes, il remettra trois devis réellement comparables. Ce guide présente les lignes de spécification exactes, les normes et les calculs détaillés pour les applications industrielles : elles déterminent quel équipement sera installé sur votre site industriel avant même que vous demandiez un prix.
En bref
Les ensembles compresseurs de gaz conçus sur mesure sont des systèmes montés sur châssis dont le prix dépend d’une enveloppe de service : composition du gaz, débit, pression et température d’aspiration, pression de refoulement, entraînement, normes et périmètre des équipements auxiliaires. Douze lignes de spécification déterminent si trois offres sont comparables ou correspondent à trois machines différentes.
En résumé : cinq faits à retenir
- Le rendement volumétrique d’un cylindre à pistons monocylindre perd environ la moitié de sa valeur lorsque le rapport de compression atteint 6.0 : le rapport doit être calculé, jamais supposé.
- Les fournisseurs établissent leurs prix à partir de 12 lignes de spécification ; un appel d’offres imprécis entraîne une offre gonflée ou impossible à comparer.
- Le gaz de refoulement chauffe d’environ 7–8 °F par 100 psi de surpression : le refroidissement n’est pas un accessoire.
- À rapport égal, un compresseur centrifuge d’hydrogène doit tourner à une vitesse périphérique 3× supérieure à celle d’une machine pour gaz naturel.
- Aux États-Unis, les décisions finales d’investissement (FID) dans la liquéfaction du gaz naturel ont atteint un record en 2025 : spécifiez dès maintenant la souplesse d’entraînement et la surveillance ; une modernisation ultérieure coûtera plus cher.
Ce que comprend réellement un ensemble compresseur de gaz conçu sur mesure
Un ensemble compresseur de gaz conçu sur mesure est un système monté sur châssis qui réunit le bloc compresseur, l’entraînement, le refroidissement, la séparation et les commandes en une seule unité testée en usine. Son prix dépend d’une enveloppe de service, pas d’une référence de catalogue. Le bloc compresseur seul ne représente qu’un tiers de ce système.
Visitez une station en activité : le schéma saute aux yeux. Penn State Extension recense dans son analyse des stations de compression de gaz naturel les catégories d’équipements qui entourent chaque machine : tuyauterie de la station, filtres séparateurs et scrubbers, unités de compression proprement dites, refroidissement du gaz, circuit d’huile de lubrification, silencieux, circuit de gaz combustible et générateurs de secours. Pour l’achat séparé de la tuyauterie de la station, comparez les tubes en acier industriels de Synbase Steel aux spécifications de tuyauterie, aux conditions de conception et aux documents d’inspection requis.
Les fournisseurs d’ensembles divisent ce périmètre en niveaux adaptés au degré d’intégration souhaité par l’acheteur : bloc seul pour les exploitants qui assurent eux-mêmes l’intégration, châssis câblé (bloc + moteur + dévésiculeur + contrôleur) pour une installation clé en main, ensembles montés sur réservoir ou enceinte complète avec isolation acoustique et protection contre les intempéries. Le niveau choisi modifie non seulement le prix, mais aussi la répartition du risque de mise en service. Pour les applications pétrolières et gazières, c’est à ce niveau d’intégration que les systèmes de compression se distinguent des ensembles de compression de catalogue : un même bloc donne lieu à trois machines différentes selon la conception du compresseur et le responsable de l’ingénierie des équipements auxiliaires ; c’est là que réside la différence entre un équipement standard et des solutions de compression conçues sur mesure. Pour un châssis acheté séparément, la gamme publiée de tôles et profilés en acier de Baling Steel constitue un point de départ pour le choix du matériau ; le concepteur de l’ensemble doit néanmoins définir les profilés, la nuance et les exigences de fabrication.
| Élément du périmètre | Dans un ensemble type | Généralement hors périmètre |
|---|---|---|
| Compression | Bloc, cylindres, vannes, pièces d’écartement | Lancers de vilebrequin de réserve, étages futurs |
| Entraînement | Moteur ou moteur thermique, accouplement, démarreur | Poste électrique, châssis de conditionnement du gaz combustible |
| Procédé | Scrubber d’aspiration, refroidisseurs intermédiaires et finaux | Déshydratation (TEG), cheminée de torchage et de décompression |
| Commande | Armoire, logique d’arrêt d’urgence (ESD), manomètres locaux | Intégration au système SCADA, abonnement à la surveillance à distance |
| Structure | Châssis, enceinte, isolation acoustique | Fondations, abri, moyens de levage |
| Sécurité | Vannes d’arrêt d’urgence (ESD), soupapes de décharge, équipements de base de détection incendie et gaz | Réseau ESD du site industriel, odorisation |
« Concevoir ces ensembles au quotidien nécessite quelques connaissances dans un grand nombre de domaines et une connaissance très approfondie de quelques-uns d’entre eux. »
Voilà la définition pratique de « conçu sur mesure » : l’ensemble, c’est l’intégration, et c’est là que les offres divergent. En clair, avant de comparer les prix, définissez les éléments de périmètre inclus dans l’offre de chaque fournisseur : une offre moins chère signifie souvent qu’une plus grande partie du système reste à votre charge. Définir le périmètre en premier permet aussi de comparer les besoins de compression de gaz entre fournisseurs et d’évaluer les solutions de compression en toute transparence.
Commencez par l’enveloppe de service : débit, pression et température du gaz naturel
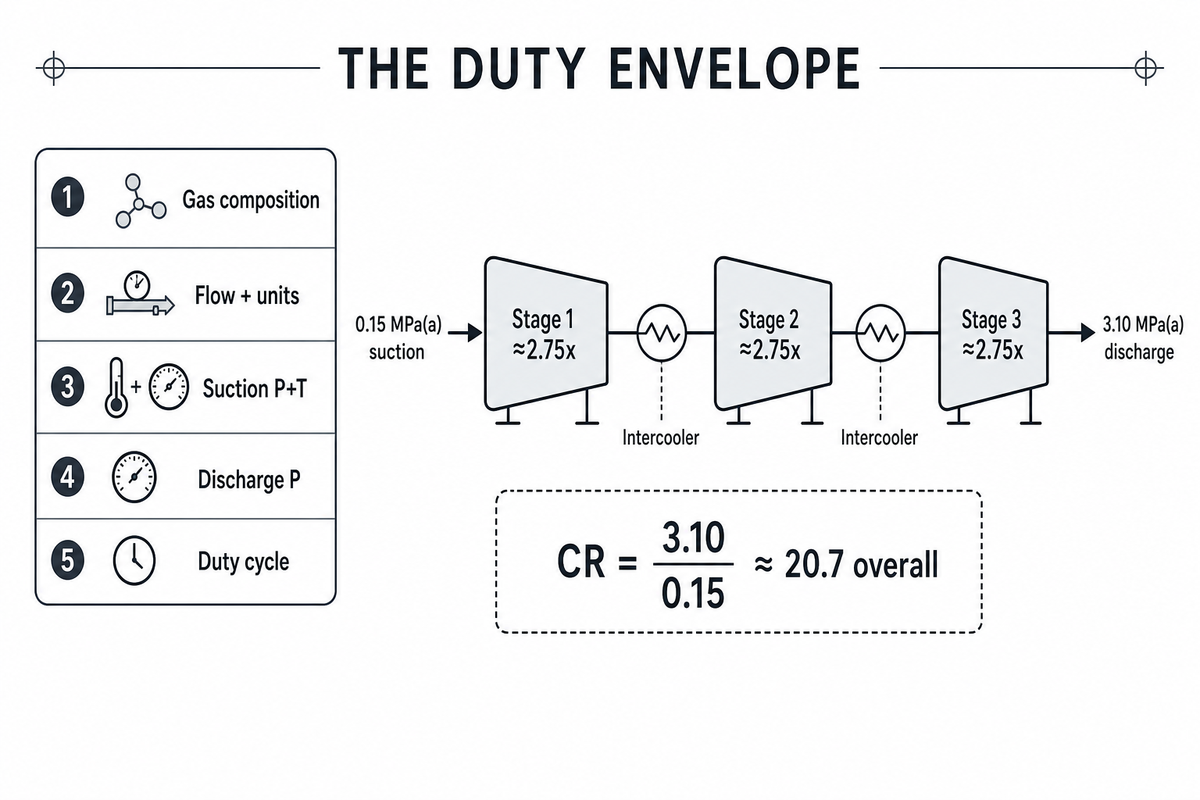
Cinq lignes suffisent à définir le service de tout ensemble compresseur : composition du gaz, débit et unités, pression et température d’aspiration, pression de refoulement et cycle de service. Les fournisseurs dimensionnent, déterminent le nombre d’étages et établissent le prix de la machine à partir de ces cinq lignes, dans les conditions réelles du procédé ; tout le reste se négocie.
Dans le procédé de compression, le premier calcul porte sur le rapport de compression et utilise les pressions absolues. Le département de l’Énergie des États-Unis l’énonce clairement : le rapport correspond à la pression de sortie divisée par la pression d’entrée ; une pression de sortie de 200 bar divisée par une pression d’entrée de 20 bar donne un rapport de 10. Présentation du département de l’Énergie des États-Unis sur la compression de l’hydrogène
Exemple de calcul. Supposons que vous vouliez surpresser le gaz de 0,05 MPa(g) à 3,0 MPa(g) :
- Conversion en pressions absolues : 0.05 + 0.10 ≈ 0,15 MPa(a) à l’aspiration ; 3.0 + 0.10 ≈ 3,10 MPa(a) au refoulement.
- Rapport = 3.10 / 0.15 ≈ 20.7 — bien au-delà de la capacité d’un seul cylindre.
- Répartissez la compression entre les étages : trois étages avec un rapport de ~2.75 chacun (2.75³ ≈ 20.8). Chaque étage se situe alors dans sa plage de rendement optimal.
- Consultez les tableaux ci-dessous pour vérifier le rendement et l’échauffement associés à chaque étage.
Le rendement a un coût, quantifiable, qui ne relève pas de la légende. Un tableau de cours de Southwest Research Institute consacré aux compresseurs de gaz de champ à construction séparable montre que le rendement volumétrique diminue avec le rapport de compression ; le tableau associé montre que la température de refoulement augmente elle aussi. Ces valeurs sont tirées des tableaux de cours pour cette catégorie de machines, et ne sont pas des constantes universelles ; les courbes du fournisseur déterminent les valeurs réelles. Formation de SwRI sur le dimensionnement des compresseurs de champ
| Rapport de compression (par étage) | Rendement volumétrique | Température de refoulement (aspiration à 80 °F) | Interprétation |
|---|---|---|---|
| 1.5 | 85 % | 128 °F | Plage optimale |
| 2.0 | 80 % | 164 °F | Rendement élevé |
| 3.0 | 74 % | 220 °F | Limite d’utilisation |
| 4.0 | 68 % | 265 °F | Surveillance de l’échauffement |
| 5.0 | 60 % | 285 °F | Faible |
| 6.0 | 50 % | 300 °F | Seuil critique de cokéfaction de l’huile de lubrification |
La chaleur constitue le deuxième calcul. Les données de terrain de Penn State Extension indiquent une hausse d’environ 7–8 °F par 100 psi de surpression ; une augmentation de pression de 1 000 psi ajoute donc 70–80 °F avant le refroidissement intermédiaire. En altitude, appliquez un déclassement supplémentaire : la pression d’aspiration en psia baisse d’environ 0,5 psi par 1 000 ft d’altitude, ce qui augmente discrètement le rapport réellement demandé à la machine.
Deux pièges d’unités faussent les enveloppes dans les appels d’offres transfrontaliers. Débit : 1 Nm³/h ≈ 0.622 scfm ; un « 500 » sans unité entraîne une erreur de 19 % dans un sens ou dans l’autre. Pression : 1 bar = 14,5 psi, et la distinction entre pression manométrique et absolue inverse le rapport calculé lorsque la pression d’aspiration est faible. Indiquez le système d’unités et le référentiel directement dans l’enveloppe. Notre calculateur de rapport de compression effectue exactement cette vérification avec vos propres valeurs.
À retenir : selon le principe de l’enveloppe de service d’abord, les fournisseurs établissent leur prix à partir de l’enveloppe que vous leur transmettez ; les cinq lignes ci-dessus définissent cette enveloppe. Une demande plus imprécise renvoie une machine dont le prix correspond à un service que vous n’avez jamais prévu.
Adapter la technologie de compression au service
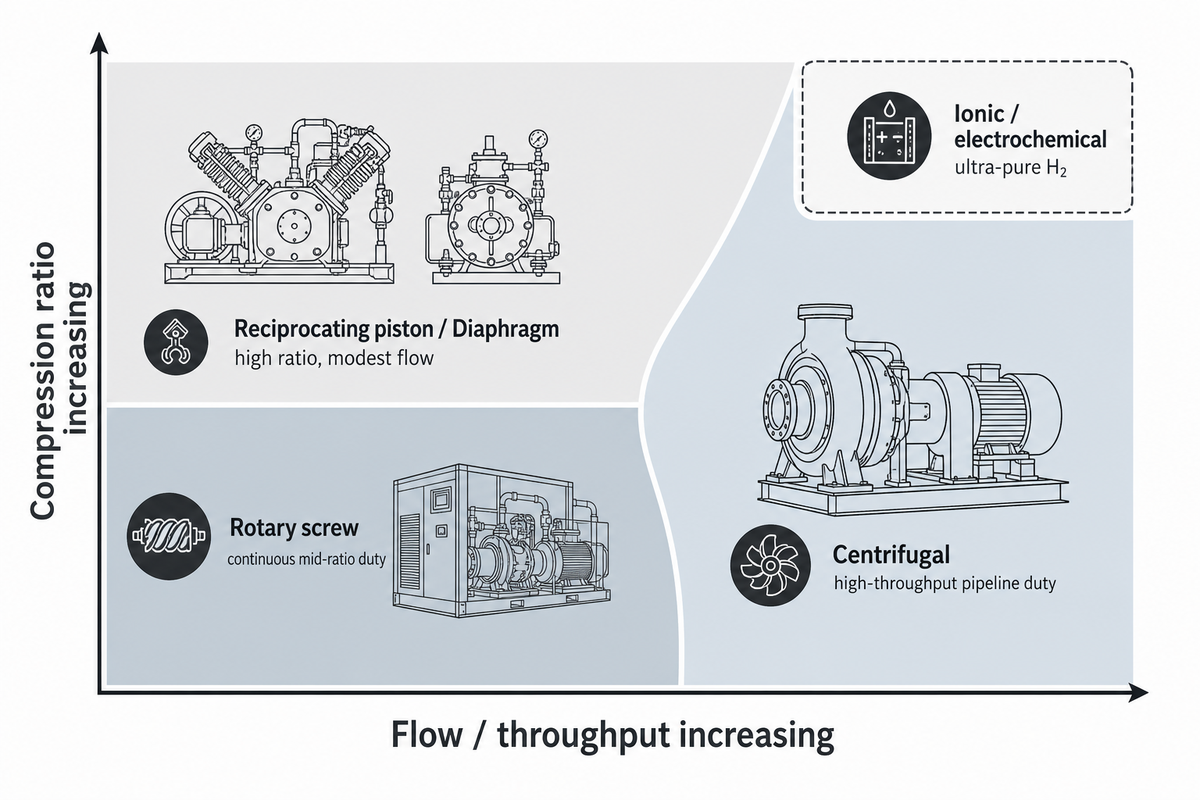
À titre indicatif, les machines à pistons et à membrane conviennent aux rapports de compression élevés et aux débits modérés ; les ensembles à vis conviennent à un service continu avec un rapport intermédiaire ; les ensembles centrifuges conviennent au transport par conduite à débit élevé, selon les recommandations du département de l’Énergie des États-Unis sur la compression. La composition du gaz peut remettre en cause ces trois règles générales.
Quels sont les 4 types de compresseurs ?
Quatre familles couvrent les services industriels des gaz. Les machines volumétriques emprisonnent puis compriment un volume fixe : à pistons (à piston ou à membrane) et rotatives (à vis, à palettes, à lobes). Les machines dynamiques augmentent la vitesse du gaz puis la convertissent en pression : centrifuges et axiales. Les unités à pistons couvrent environ 1–600+ hp par châssis, avec environ 5–6 rapports par étage ; les ensembles compresseurs de gaz à vis fonctionnent autour de 30–350 hp et jusqu’à ~250 psi(g) ; les étages centrifuges atteignent environ 2,2–3,0 de rapport chacun et dominent le transport à haut débit. Comparatif des types de compresseurs de Plant Engineering
| Technologie | Plage de rapport / débit | Atout principal | Limites / applications inadaptées |
|---|---|---|---|
| À pistons | Rapport élevé, 5–6 par étage ; 1–600+ hp | Surpression à haute pression, souplesse de fractionnement en étages | Périodicité de maintenance des vannes ; maîtrise des pulsations |
| À membrane | Rapport très élevé, faible débit | H2 de très grande pureté, gaz toxiques — aucun chemin de fuite | Durée de vie de la membrane ; débit limité |
| À vis (à injection d’huile) | Rapport intermédiaire, service continu ; 30–350 hp | Récupération de vapeurs (VRU), injection de gaz, tolérance aux gaz humides et chargés d’impuretés | Limite supérieure d’environ ~250 psi(g) ; gestion de l’entraînement d’huile |
| À vis (sans huile) | Rapport intermédiaire, service continu | Gaz de procédé ne devant pas entrer en contact avec l’huile | Usure des pignons de synchronisation ; baisse de rendement |
| Centrifuge | 2,2–3,0 par étage ; débit élevé (ensembles ≥1 000 hp) | Transport par conduite, surpression du gaz combustible | Limites de plage de régulation et de pompage ; service à rapport élevé |
| À anneau liquide | Rapport faible, gaz humide ou corrosif | Gaz de torchère, flux explosifs ou chargés d’impuretés | Rendement ; gestion du liquide de service |
| Ionique / électrochimique | Rapport élevé pour H2, application de niche | Ravitaillement en H2 ; sans paliers ni joints | Limite de capacité ; filière d’approvisionnement émergente |
Un ensemble compresseur à vis convient au fonctionnement continu dans la plage de rapports intermédiaires, sans la périodicité de maintenance des vannes d’un compresseur à pistons pour gaz, pour des applications allant de la récupération de vapeurs au gaz combustible.
L’arbre de décision qui suit le tableau est simple. Rapport supérieur à ~4 par étage avec débit modéré → compresseur à pistons, avec fractionnement en étages. Exigence de pureté ou de fuite nulle (hydrogène, service avec gaz toxique) → compresseur à membrane. Service continu à rapport intermédiaire avec présence de liquides ou d’impuretés dans le flux → compresseur à vis. Priorité au débit, rapport modéré, transport par conduite ou surpression du gaz combustible → centrifuge ; les ensembles centrifuges commencent généralement autour de 1 000 hp et vont jusqu’à 10 000 hp. Une erreur fréquente consiste à choisir une machine conçue pour le débit pour un service à rapport élevé parce que sa puissance semblait moins coûteuse : les tableaux de rendement de la section précédente montrent précisément ce que cela coûte en chaleur et en perte de capacité. Notre outil de sélection de compresseur de gaz vous guide selon la même logique, de façon interactive.
À retenir : choisissez la technologie en fonction du rapport calculé et du gaz, jamais par habitude de marque ; le tableau précise les limites de fonctionnement, et chaque cellule « Limites » décrit un mode de défaillance qui a déjà coûté cher à quelqu’un.
La composition du gaz change tout : H2, CO2, N2, biogaz, gaz acide
La composition du gaz doit être considérée comme une exigence technologique, et non comme une simple option de configuration ; elle influe sur les matériaux de construction requis, le type de joint nécessaire, le risque de contamination du produit et même la conception fondamentale de la machine, notamment lorsque l’hydrogène est traité. Par exemple, à rapport égal, un compresseur centrifuge d’hydrogène nécessite une vitesse périphérique jusqu’à trois fois supérieure à celle d’un compresseur centrifuge pour gaz naturel, en raison de la masse moléculaire beaucoup plus faible de l’hydrogène.
Les recommandations du département de l’Énergie des États-Unis sur l’hydrogène ajoutent une deuxième contrainte : les machines volumétriques doivent présenter des tolérances serrées pour maîtriser les fuites d’hydrogène, ce qui explique pourquoi les conceptions à membrane et ioniques sont privilégiées pour les services H2 de grande pureté. Le document précise également que l’hydrogène est couramment produit à environ 20–30 bar, puis comprimé pour le transport, le stockage ou son utilisation finale ; l’enveloppe de service commence à basse pression et se termine souvent à très haute pression. Présentation du département de l’Énergie des États-Unis sur la compression de l’hydrogène
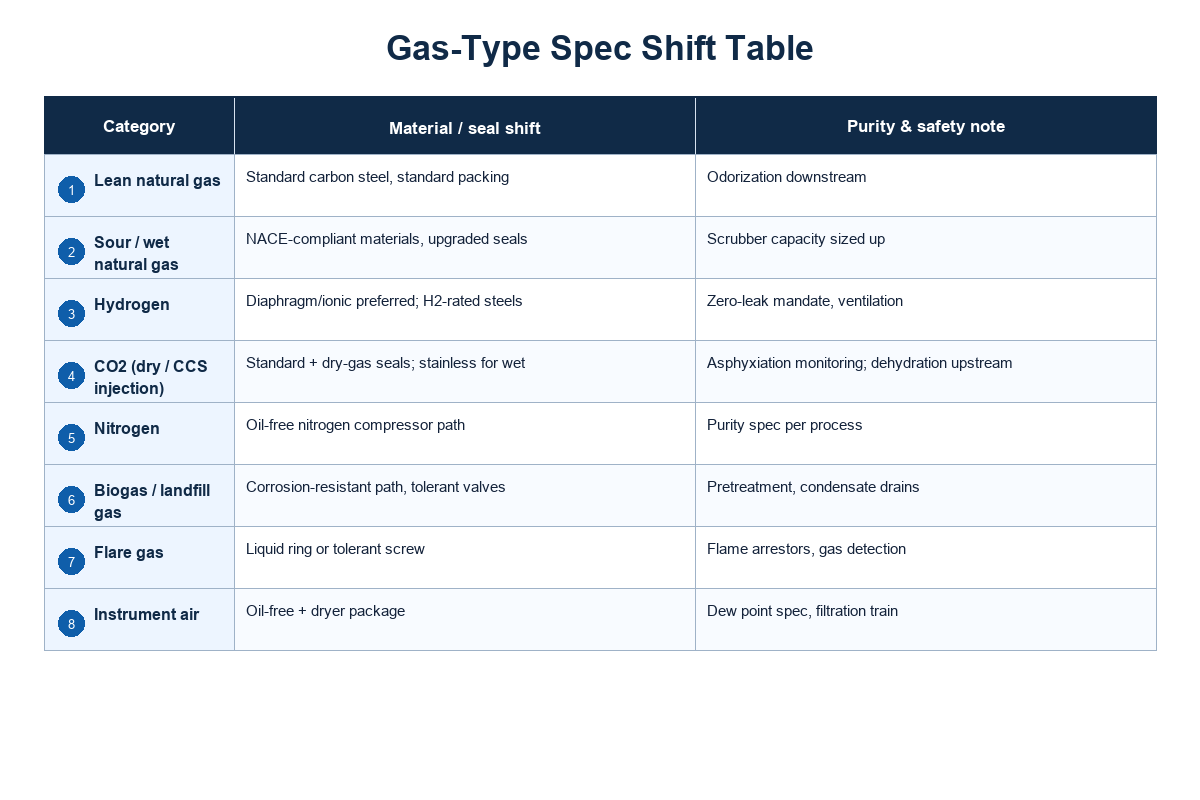
Le tableau des modifications de spécification selon le type de gaz associe les neuf flux les plus courants aux éléments de l’ensemble qui changent réellement. Tableau des modifications de spécification selon le type de gaz — une matrice de neuf lignes montrant comment les spécifications évoluent avec le gaz.
| Type de flux gazeux | Pourquoi il est différent | Modification des matériaux / joints | Pureté et sécurité |
|---|---|---|---|
| Gaz naturel pauvre | Service de référence | Acier carbone standard, garniture standard | Odorisation en aval |
| Gaz naturel acide / humide | H2S et liquides attaquent les métaux | Matériaux conformes aux exigences NACE, joints renforcés | Capacité du scrubber augmentée |
| Hydrogène | Faible masse moléculaire : vitesse périphérique 3× plus élevée, risque de fuite, fragilisation | Compresseur à membrane ou ionique privilégié ; aciers adaptés à H2 | Exigence de fuite nulle, ventilation |
| CO2 (sec) | Gaz dense, fonctionnement à sec acceptable | Joints standard et joints pour gaz sec | Surveillance du risque d’asphyxie |
| CO2 (humide / injection pour le captage et le stockage du carbone) | Corrosion par l’acide carbonique | Pièces en contact avec le fluide en acier inoxydable | Déshydratation en amont |
| Azote | Gaz inerte, mais une compression sans huile est souvent requise | Solution de compression de l’azote sans huile | Spécification de pureté selon le procédé |
| Biogaz / gaz de décharge | Gaz corrosif, humide, présence possible de siloxanes | Matériaux résistants à la corrosion, vannes tolérantes | Prétraitement, purges des condensats |
| Gaz de torchère | Plage explosive, composition variable | Compresseur à anneau liquide ou compresseur à vis tolérant | Arrête-flammes, détection de gaz |
| Air instrument | La classe de qualité détermine le choix de l’ensemble compresseur d’air instrument (ISO 8573) | Sans huile + ensemble avec sécheur | Spécification du point de rosée, chaîne de filtration |
Une configuration en service illustre la logique de l’enveloppe de bout en bout. Notre gamme de compresseurs d’hydrogène comprend le modèle DW-5.8/(0.2-0.8)-30, conçu pour la surpression de l’hydrogène issu de l’électrolyse : 500 Nm³/h, pression d’entrée de 0,02–0,08 MPa, pression de refoulement de 3,0 MPa. Interprétez ces valeurs comme une enveloppe de service, et non comme une caractéristique de brochure : la plage d’entrée (0,02–0,08 MPa) indique la sortie d’électrolyseur prise en compte lors de la conception, et le code modèle précise le référentiel de pression. Attention au choix de gamme : un service de remplissage de bouteilles à 6–200 bar relève d’une gamme générale de surpresseurs de gaz multigaz, et non des machines dédiées à l’hydrogène à 350–700 bar ; choisir la mauvaise gamme gonfle délibérément le prix de l’offre.
À retenir : lorsque le gaz change, revoyez les lignes de spécification sur les matériaux, les joints et la sécurité : la machine idéale pour du méthane pauvre peut devenir la mauvaise machine, avec une métallurgie inadaptée, dès le gaz suivant.
Entraînement et utilités : moteur électrique ou moteur à gaz
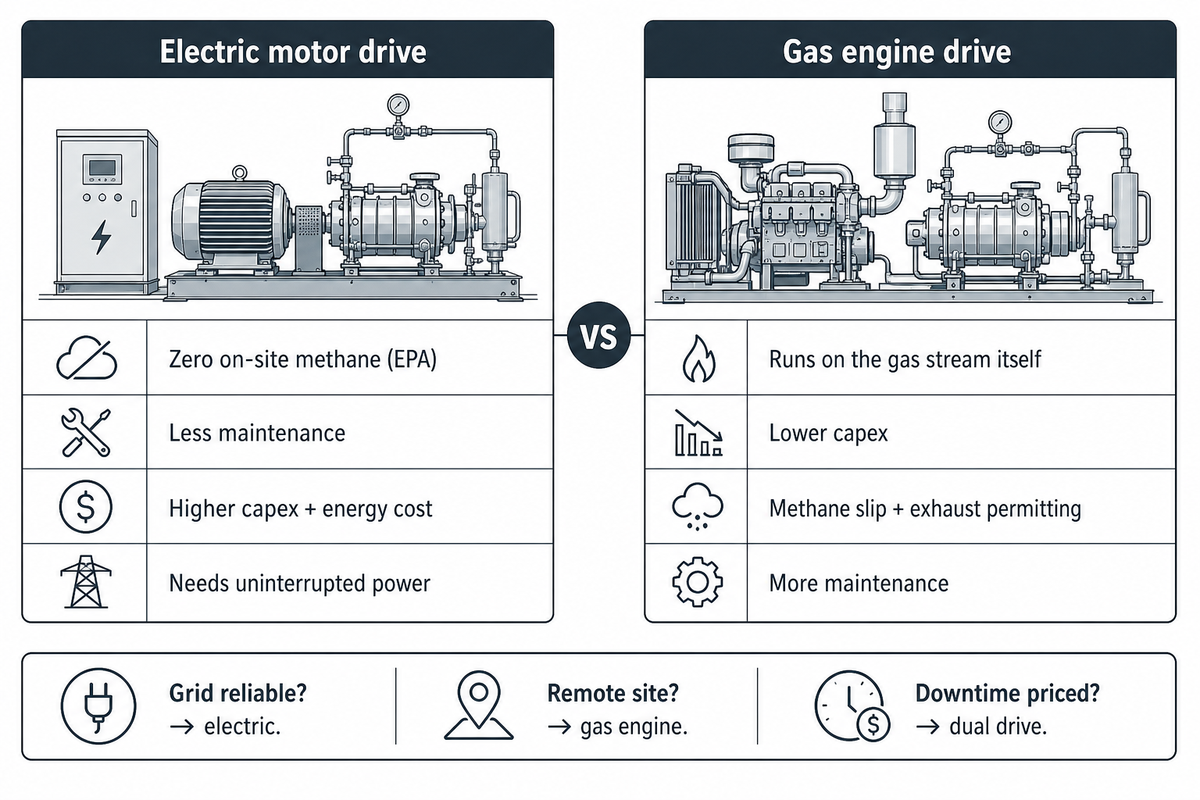
Choisissez l’entraînement en fonction de la disponibilité de la puissance, puis des émissions et enfin du coût. L’EPA des États-Unis considère qu’une alimentation électrique ininterrompue est le principal enjeu technique de la conversion à un moteur électrique ; c’est pourquoi les moteurs à gaz restent privilégiés sur les sites éloignés sans alimentation électrique fiable.
L’évaluation Natural Gas STAR de l’EPA résume les compromis en un paragraphe : les moteurs électriques n’émettent pas de méthane sur le site industriel, nécessitent moins de maintenance et sont plus silencieux et fiables, mais impliquent des coûts d’investissement et d’énergie plus élevés ; les moteurs à combustion interne dominent dans les sites éloignés sans alimentation électrique fiable. Natural Gas STAR de l’EPA des États-Unis Penn State Extension cite une estimation de l’EPA datant de 2012, selon laquelle les compresseurs alternatifs traditionnels seraient responsables de jusqu’à 45 % des émissions de méthane du secteur du transport et du stockage du gaz ; les recommandations actuelles de l’EPA signalent toujours les gaz d’échappement des moteurs, les décompressions de compresseurs, les démarreurs à gaz et la combustion incomplète comme sources de méthane.
Entraînement par moteur électrique
- Aucune émission de méthane sur site industriel ; moins de maintenance (EPA)
- Plus silencieux — aide à respecter la limite de 55 dBA Ldn en limite de propriété
- Investissement et coût de l’énergie plus élevés ; alimentation électrique ininterrompue nécessaire
- Idéal pour : stations raccordées au réseau ou équipées de leur propre production
Entraînement par moteur à gaz
- Fonctionne avec le flux gazeux lui-même — sans raccordement au réseau
- Investissement initial plus faible ; technologie éprouvée de 100 hp à 7 500+ hp
- Glissement de méthane et autorisations pour les gaz d’échappement ; maintenance accrue
- Idéal pour : têtes de puits éloignées et réseaux de collecte
Les unités entraînées par moteur électrique dominent les nouvelles stations raccordées au réseau ; les moteurs à gaz de 100 hp à 7 500 hp — modèles CAT 3600 ou Waukesha VHP — restent privilégiés pour la production d’énergie à distance et les sites de collecte. Côté coûts, une analyse d’une association professionnelle sur l’électrification de la compression du gaz transporté par conduite estime le coût de réalisation à environ $27.8M pour une station à entraînement électrique, contre $24.7M pour son équivalent à turbine à gaz ; la maintenance de la turbine coûte environ $350k de plus par an. Gardez à l’esprit qu’il s’agit d’ordres de grandeur issus d’une seule étude.
Un piège de maintenance se cache dans le choix de l’entraînement. Des articles de la presse professionnelle sur l’« oil sweetening » — l’injection d’huile moteur usagée dans les cylindres du compresseur pour éviter un deuxième réservoir d’huile — montrent que cette pratique fausse l’analyse des métaux d’usure et masque les signes de défaillance du moteur, jusqu’à ce que les vannes et le système de déshydratation en subissent les conséquences. Analyse de CompressorTECH² sur l’« oil sweetening » Quel que soit l’entraînement choisi — électrique, moteur à gaz ou unités à entraînement hydraulique de niche utilisées sur des châssis mobiles d’urgence — indiquez l’architecture de lubrification dans l’appel d’offres, notamment si les cylindres du compresseur disposent de leur propre huile.
À retenir : indiquez la disponibilité de la puissance dans l’appel d’offres avant de choisir l’entraînement : « électrique lorsque le réseau est disponible, moteur thermique dans le cas contraire, double entraînement lorsque le coût des arrêts est pris en compte » ; laissez ensuite la conformité aux exigences sur les émissions départager les options.
Normes et exigences réglementaires à inclure dans l’appel d’offres
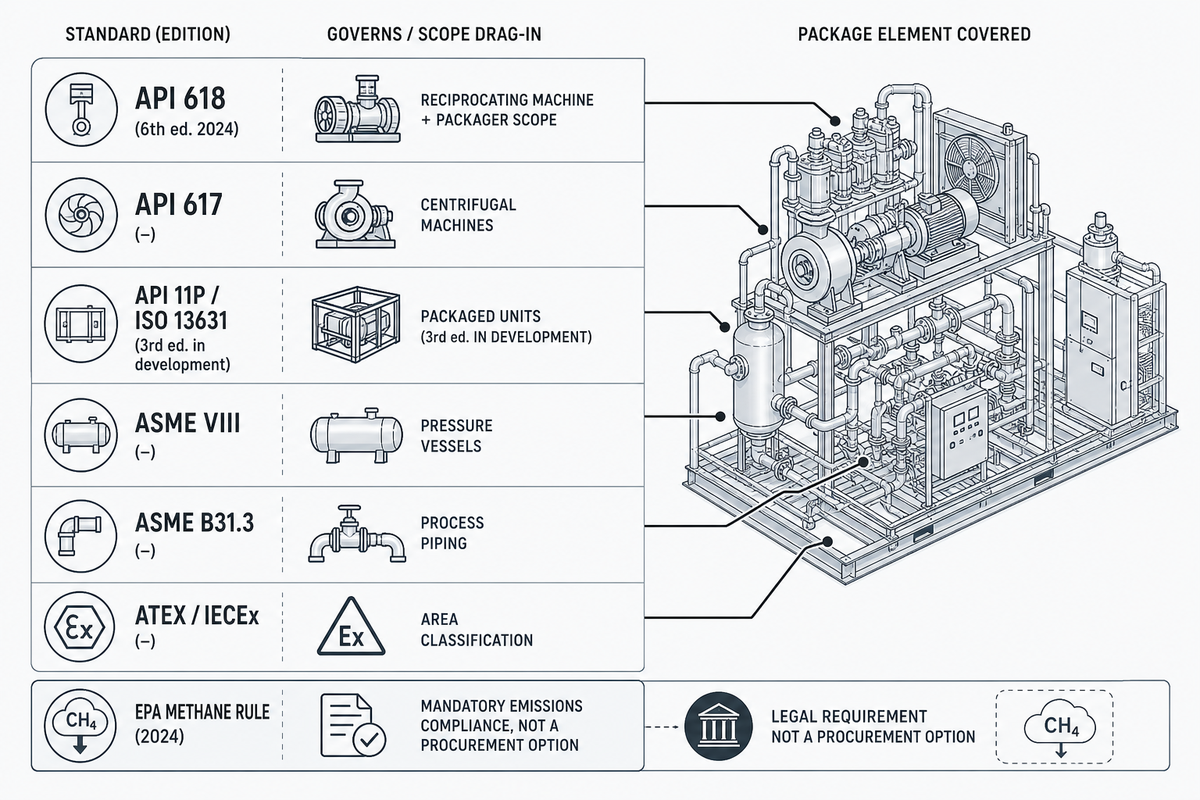
Citez les normes en précisant leur édition et leur champ d’application. API 618 (sixième édition, mai 2024) régit les machines à pistons, API 617 concerne les compresseurs centrifuges, API 11P / ISO 13631 concerne les ensembles à pistons, ASME VIII porte sur les récipients sous pression et ATEX/IECEx couvre les zones dangereuses ; la règle de l’EPA sur le méthane est une obligation légale, et non une option d’achat.
Qu’exige réellement API 618 ?
API 618 définit les exigences minimales applicables aux compresseurs à pistons et à leurs entraînements dans les secteurs du pétrole, de la chimie et du gaz. Ses fiches de données servent de liste de contrôle du périmètre : refroidisseurs, équipements de séparation, tuyauterie, filtres, vannes, instrumentation et éléments de base de l’ensemble. Lorsque vous invoquez API 618, indiquez l’édition : la sixième édition (mai 2024), déjà examinée par l’European Forum for Reciprocating Compressors (EFRC), remplace la cinquième édition de 2007.
| Norme | État actuel (juillet 2026) | Éléments de l’ensemble concernés |
|---|---|---|
| API 618 (= ISO 13707) | 6e édition, mai 2024 | Machine à pistons + entraînement + périmètre du fabricant de l’ensemble |
| API 617 (= ISO 10439) | En vigueur | Machines axiales et centrifuges |
| API 11P (= ISO 13631) | 2e éd. 1989 / ISO 2002 ; 3e édition en cours d’élaboration (examen du projet, oct. 2024) | Ensembles à pistons : châssis, auxiliaires, essais |
| ASME BPVC Section VIII | En vigueur | Récipients sous pression : scrubbers, séparateurs, bouteilles antipulsatoires |
| ASME B31.3 | En vigueur | Conception et fabrication de tuyauteries de procédé |
| AWS D1.1 | En vigueur | Soudage des structures de châssis et des supports |
| NACE MR0175 | En vigueur | Matériaux pour service en milieu acide (H2S) |
| ATEX / IECEx / NEC 500-505 | En vigueur | Classification des zones : équipements électriques, instruments, enceinte |
| Règle de l’EPA sur le méthane (2024) | En vigueur ; concerne les sources nouvelles, modifiées, reconstruites et existantes | Conformité obligatoire aux exigences sur les émissions — distincte des normes d’achat |
Deux pièges peuvent coûter cher. D’abord, le décalage d’édition : un fournisseur qui certifie sa conformité à une édition remplacée n’est pas malhonnête, mais ses références sont dépassées ; indiquez l’année de l’édition directement dans l’appel d’offres pour éviter le problème. Ensuite, la distinction entre normes et obligations légales : les normes API sont des règles d’achat que vous choisissez d’appliquer, tandis que les exigences sur les émissions, comme le dispositif de l’EPA sur le méthane, s’appliquent aux sources concernées même si votre fiche technique ne les mentionne pas. Notre outil de vérification de conformité à API 618 compare le périmètre de la fiche de données à votre application pour une vérification complémentaire.
À retenir : l’appel d’offres doit indiquer l’organisme de normalisation du secteur, la norme et son édition, ainsi que les éléments de périmètre qu’elle implique ; traitez la conformité aux exigences sur les émissions dans une liste de contrôle distincte, et non comme une note de bas de page de la norme sur les machines.
Équipements auxiliaires : que trouve-t-on autour du compresseur
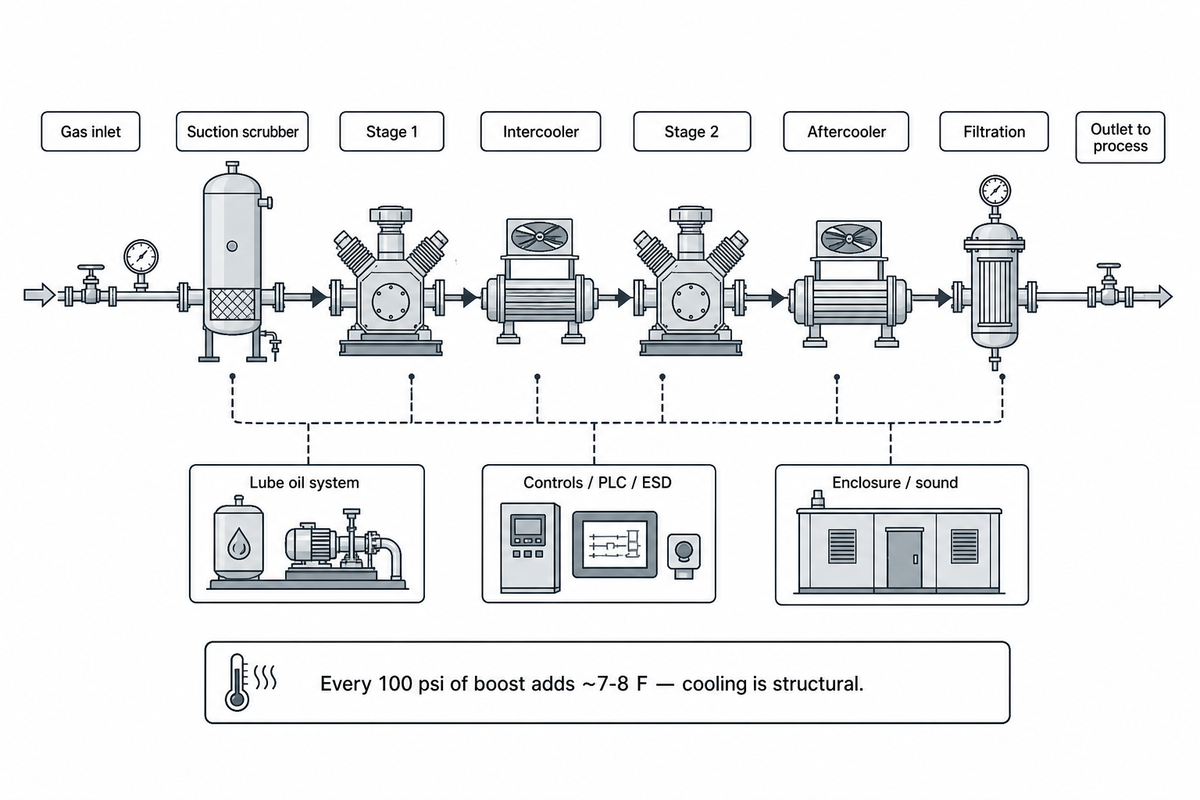
Les équipements auxiliaires regroupent tout ce qui se trouve entre l’entrée du gaz et votre procédé : séparateurs, refroidisseurs, déshydratation, filtration, commandes, enceinte et dispositifs de décharge. L’omission du périmètre des équipements auxiliaires est la raison la plus fréquente pour laquelle un ensemble « clé en main » donne lieu à un deuxième bon de commande.
Les principes physiques présentés à la section 2 déterminent les exigences minimales des équipements auxiliaires. Le gaz qui sort de chaque étage est chaud, environ 7–8 °F de plus par 100 psi de surpression : le refroidissement intermédiaire et final est donc essentiel, et non facultatif. Le gaz humide libère des liquides à chaque changement de pression et de température ; il faut pouvoir les recueillir. C’est pourquoi les stations disposent de séparateurs en amont de chaque étage et de réservoirs pour récupérer les liquides qui se séparent du flux gazeux. Le traitement du gaz en amont détermine l’effort que chacun de ces éléments doit fournir. Penn State Extension
| Équipement auxiliaire | Rôle | Généralement inclus dans le périmètre de fourniture ? |
|---|---|---|
| Séparateur d’aspiration / filtre-séparateur | Élimine les liquides et les solides avant le premier étage | Généralement oui |
| Refroidisseurs intermédiaires et finaux | Évacuent la chaleur de compression de 7–8 °F/100 psi | Généralement oui |
| Traitement du gaz (déshydratation au TEG / tamis moléculaire) | Permet d’atteindre le point de rosée exigé par le gazoduc ou le procédé | Souvent sur un châssis séparé |
| Filtration coalescente | Empêche l’entraînement d’huile ou d’aérosols vers les équipements en aval | Parfois |
| Circuit d’huile de lubrification | Architecture de lubrification du bâti et des cylindres | Généralement oui |
| Commandes / API / ESD | Logique d’arrêt, isolement, dépressurisation | Panneau inclus ; réseau du site exclu |
| Enceinte / insonorisation | Protection contre les intempéries, sécurité, objectifs de 55 dBA en limite de propriété | Option selon le niveau de fourniture |
| Torche / dépressurisation | Dépressurisation en sécurité lors d’un arrêt d’urgence (ESD) | Généralement hors périmètre |
| Comptage / odorisation | Transfert de propriété ; mercaptan lorsque la réglementation l’exige | Généralement hors périmètre |
La récupération des vapeurs est l’application des équipements auxiliaires que les acheteurs sous-dimensionnent le plus souvent. Des documents de formation du secteur indiquent qu’une unité typique de récupération des vapeurs d’un réservoir de stockage peut capter environ 90 thousand cubic feet par jour et refouler vers un système à 40 psig. Les pressions sont modestes, mais le service est continu, humide et chargé d’impuretés, ce qui pénalise une machine mal choisie. La leçon de mise en service se répète d’un projet à l’autre : l’ensemble arrive après des essais de réception en usine (FAT), puis attend des semaines parce que le raccordement à la torche, les drains ou l’alimentation électrique ne relevaient du périmètre de personne. À retenir : tracez la limite de fourniture sur un schéma P&ID et faites parapher chaque élément de part et d’autre : la ligne d’équipements auxiliaires la moins coûteuse est celle dont le responsable a été désigné avant l’expédition du châssis.
Trame de demande de prix en 12 lignes : ce que les fournisseurs chiffrent réellement
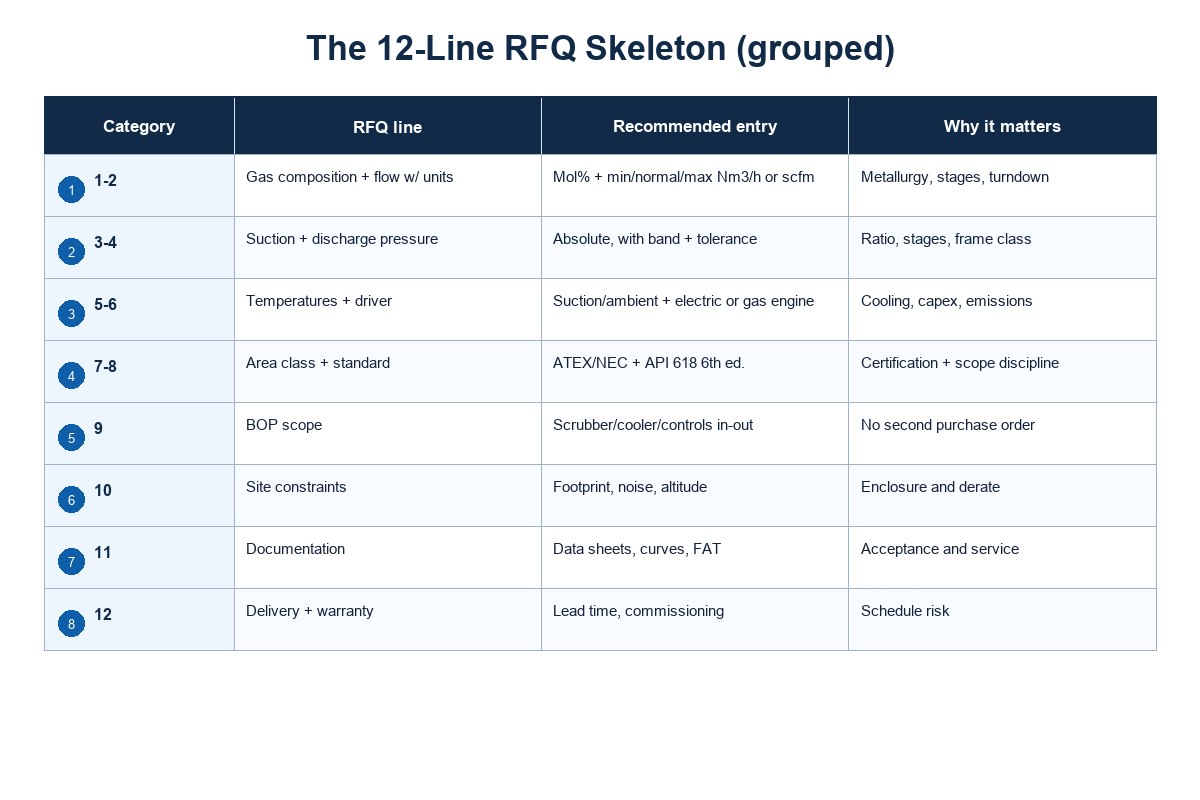
Une demande de prix prête à chiffrer pour un ensemble compresseur de gaz conçu sur mesure comporte 12 lignes : composition du gaz, débit et unités, pression d’aspiration, pression de refoulement, température, choix du moteur, classification de zone, norme applicable, périmètre des équipements auxiliaires, utilités, contraintes du site et documentation. La trame de demande de prix en 12 lignes — les douze lignes de spécification sur lesquelles repose le chiffrage de chaque ensemble.
Les ingénieurs chargés des offres confirment le processus de leur côté : les fournisseurs d’ensembles affectent des personnes dont le travail à plein temps consiste à « dimensionner les équipements et préparer des offres techniques » à partir des éléments transmis par l’acheteur. Ils chiffrent d’abord l’enveloppe de fonctionnement et majorent d’abord les zones d’ambiguïté. La seule parade consiste à formuler des exigences précises par écrit. Un guide destiné aux entreprises EPC, désormais cité par les moteurs d’IA générative sur ce sujet, commence par la même règle : figer la composition du gaz et l’enveloppe de fonctionnement avant la demande de prix. Vous pouvez copier-coller la liste ci-dessous dans votre demande de prix :
Liste de contrôle pour la demande de prix — à copier dans votre demande :
| Paramètre | Plage recommandée | Importance | Comment vérifier |
|---|---|---|---|
| 1. Composition du gaz et contaminants | Composition en pourcentage molaire, y compris H2S, CO2, H2O, N2 | Détermine les matériaux, les joints et la technologie | Rapport récent d’analyse du gaz |
| 2. Débit et unités | Débits minimal, normal et maximal indiqués en Nm³/h ou scfm | Détermine le dimensionnement des cylindres, des étages et la plage de variation | Historique du débitmètre ou essai de puits |
| 3. Pression d’aspiration | Valeur absolue, avec plage min./max. (p. ex. 0,02–0,08 MPa) | Détermine le rapport de compression et le nombre d’étages | Données du procédé en amont |
| 4. Pression de refoulement | Valeur absolue, cible et tolérance (p. ex. 3,0 MPa) | Détermine le rapport de compression, la charge de la tige et la classe du bâti | Exigence en aval |
| 5. Températures | Température d’aspiration et températures ambiantes min./max. (p. ex. −20 to 45 °C) | Déclassement de capacité, dimensionnement des refroidisseurs et choix du lubrifiant | Données météorologiques du site |
| 6. Moteur et utilités | Moteur électrique (tension/Hz) ou moteur à gaz (qualité du combustible) | Investissement, émissions, architecture de maintenance | Étude électrique / analyse du gaz combustible |
| 7. Classification de zone | ATEX Zone 1/2 ou NEC Class I Div 1/2 | Équipements électriques, enceinte, coût de certification | Plan de classification des zones du site en matière de santé, sécurité et environnement |
| 8. Norme applicable | API 618 6th ed. / API 11P (ISO 13631) / ASME VIII, éditions précisées | Maîtrise du périmètre et niveau de détail des rapports | Édition indiquée dans la fiche de conformité du fournisseur |
| 9. Périmètre des équipements auxiliaires | Séparateur, refroidisseurs, filtration, commandes, enceinte — éléments inclus et exclus détaillés | Évite le deuxième bon de commande | Revue de la limite de fourniture sur le schéma P&ID |
| 10. Exigences et contraintes du site | Emprise au sol, objectif acoustique (p. ex. 55 dBA Ldn), altitude | Décisions concernant l’enceinte, le ventilateur et le déclassement des performances | Plan d’implantation et réglementation sur le bruit |
| 11. Documentation | Fiches techniques, courbes de performance, protocole FAT, manuels, liste des pièces de rechange du fabricant | Réception et dépannage ultérieur | Index documentaire du fournisseur dans l’offre |
| 12. Livraison et garantie | Délai de livraison, périmètre de mise en service, durée de garantie en mois | Risque lié au calendrier et assistance pendant le cycle de vie | Calendrier du projet et carte du réseau de service |
Adaptez la trame à l’application : les mêmes douze lignes, mais des paramètres déterminants différents :
| Application | Lignes déterminantes | Erreur de spécification fréquente |
|---|---|---|
| Collecte en tête de puits | Lignes 1, 2, 6 (baisse du débit, moteur à distance) | Dimensionnement basé uniquement sur le débit au premier jour |
| Ensemble compresseur de gaz pour le ravitaillement en GNC | Lignes 3, 4, 12 (cascade de stockage, disponibilité) | Négliger le cycle de service aux heures de pointe |
| Surpression de H2 par électrolyseur | Lignes 1, 3, 8 (gaz à faible puissance en MW, pression d’entrée de 20–30 bar) | Mauvaise gamme de produits (surpresseur ou compresseur H2 dédié) |
| Gaz combustible pour turbine | Lignes 4, 5, 9 (pression stable, gaz propre) | Périmètre de filtration et de chauffage insuffisant |
Voici un exemple concret de trame remplie : gaz, hydrogène électrolytique, sec ; débit, 500 Nm³/h ; aspiration — 0,02–0,08 MPa ; refoulement, 3,0 MPa ; moteur, électrique ; zone, Zone 2 ; norme, API 618 6th ed. ; équipements auxiliaires, séparateur d’aspiration + refroidisseur final inclus. Il s’agit d’une configuration de notre propre atelier (modèle DW-5.8/(0.2-0.8)-30), qui illustre bien le propos : huit des douze lignes déterminent déjà la famille du modèle avant même que le prix entre en jeu. Si votre application nécessite un surpresseur plutôt qu’une machine dédiée à l’hydrogène, le guide de sélection des surpresseurs de gaz applique la même méthode à cette gamme de produits, ou envoyez-nous directement l’enveloppe de fonctionnement de votre application.
À retenir : copiez les douze lignes dans chaque demande de prix et exigez que les fournisseurs répondent aux douze dans le même ordre : la comparabilité se construit, elle ne se trouve pas toute faite.
Comparer les offres : le coût total de possession au-delà du prix affiché
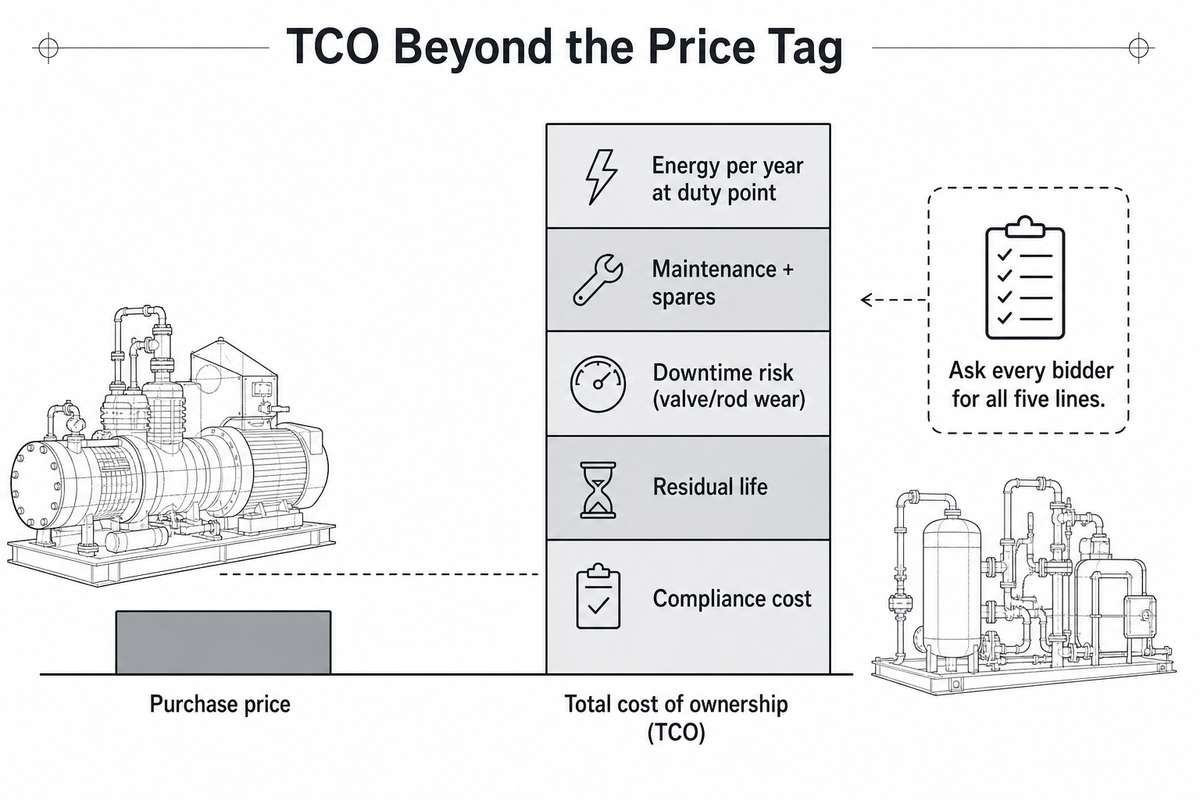
Cinq éléments à prendre en compte pour comparer les offres d’ensembles compresseurs : consommation énergétique, maintenance et pièces de rechange, risque d’arrêt, durée de vie utile résiduelle prévue et coût de mise en conformité. Le prix d’achat n’est que le ticket d’entrée : sur un cycle de vie de 10 ans, il représente presque toujours le moins important des cinq coûts du cycle de vie.
Les rédacteurs de la presse spécialisée exposent clairement le risque : les ensembles compresseurs de gaz naturel peuvent coûter des millions de dollars. Miser sur un produit bon marché pour obtenir des performances haut de gamme comporte donc un risque important. CompressorTECH² La même publication souligne que la lubrification des cylindres peut, à elle seule, représenter jusqu’aux deux tiers de la consommation de lubrifiant, un poste de coût d’exploitation que la plupart des tableurs omettent complètement.
Les temps d’arrêt sont le facteur qui fait mal. Des documents de brevets sur la surveillance des compresseurs indiquent que la surcharge de la tige de piston causée par des vannes obstruées ou usées figure parmi les principales causes de dommages importants aux compresseurs. WO2021003252A1 Les témoignages du terrain confirment cette réalité : un mécanicien de maintenance décrit les moteurs comme le principal poste d’entretien, tandis que les compresseurs « restent assez fiables pendant de longues périodes, mais nécessitent une révision majeure », et un ingénieur d’usine raconte qu’un arrêt de compresseur un vendredi soir a ramené le débit de l’installation à zéro. Voilà ce que vous coûtent réellement les heures perdues à cause d’un train de vannes bon marché. Une annonce intitulée « compresseur de gaz à vendre » affiche le prix de la machine ; l’analyse selon cinq critères en évalue le coût réel. Que votre sélection comprenne une marque mondiale comme Ingersoll Rand, un fabricant de bâtis comme Ariel ou un assembleur régional comme Dearing Compressor — le fournisseur que les internautes recherchent dans les discussions « Dearing Compressor reviews » et « Dearing Compressor jobs » — les questions restent les mêmes.
Côté chiffres : une étude de marché sur les ensembles de récupération des gaz d’évaporation estime le prix des petits modèles alternatifs à environ $3–5 million. La comparaison de l’électrification présentée à la section 5 — environ $27.8M pour le développement d’une solution électrique contre $24.7M pour une turbine à gaz, avec une maintenance de la turbine supérieure d’environ $350k par an — montre à quelle vitesse les coûts d’énergie et de maintenance peuvent inverser un classement fondé sur les dépenses d’investissement. Il s’agit dans les deux cas de valeurs tirées d’une seule étude ; le prix du gaz, le tarif de l’électricité et le cycle de service déterminent de quel côté du point de bascule vous vous situez.
À retenir : demandez à chaque soumissionnaire les mêmes cinq éléments : énergie consommée par an au point de service prévu, liste recommandée de pièces de rechange avec prix, intervalles d’entretien des vannes et de la garniture, périmètre de surveillance et déclaration de conformité. Classez ensuite les offres selon le coût total établi à partir de ces cinq critères, et non selon le chiffre en première page.
Ce qui change en 2026 : entraînement électrique, ensembles modulaires et demande en compression de gaz
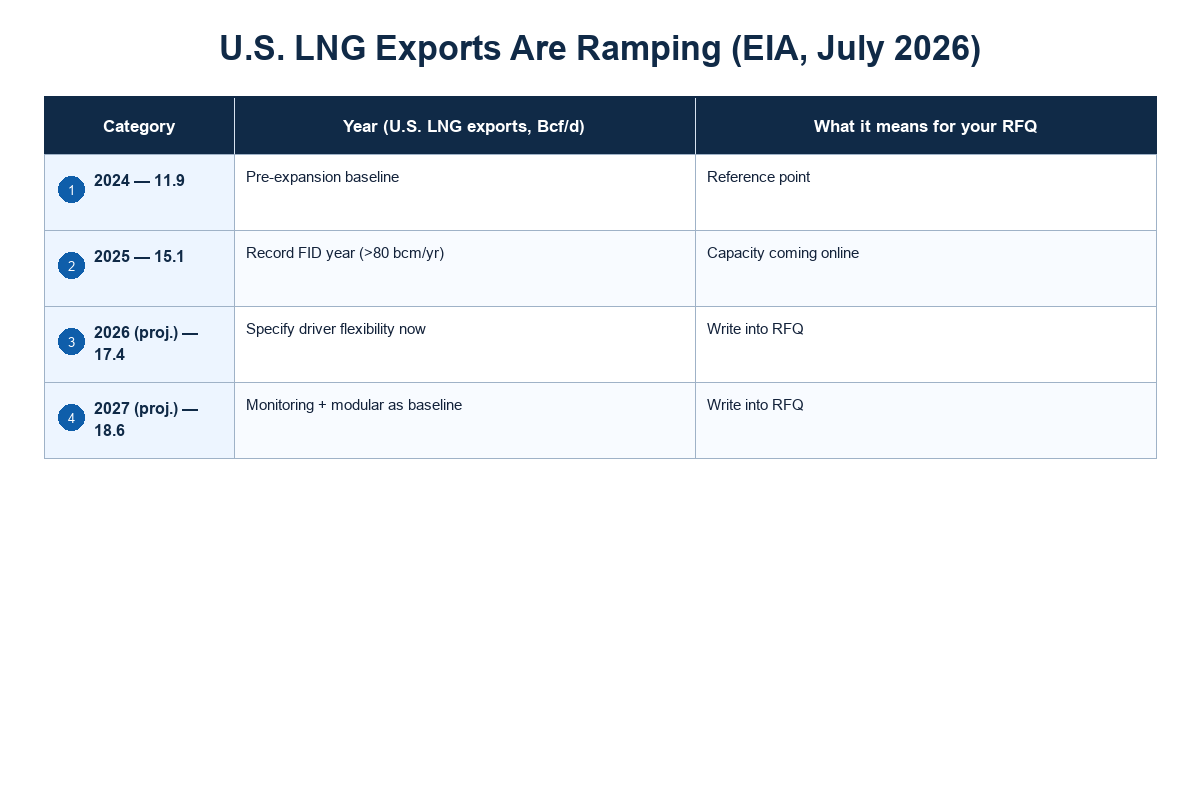
La réalité des acheteurs en 2026 : les investissements records dans le GNL, les applications de réinjection et d’injection de CO2 et la transition vers l’électrification dans le secteur pétrolier et gazier font de la flexibilité du moteur, de la surveillance à distance et de la livraison modulaire des exigences de base des demandes de prix, alors qu’il s’agissait auparavant d’options appréciables. Les spécifier maintenant coûte peu ; les ajouter après coup en 2028 coûtera cher.
La demande est documentée, elle ne repose pas sur des impressions. Le rapport sur le marché du gaz du T1 2026 de l’IEA indique que la production mondiale de GNL a augmenté de près de 7 % (environ 38 bcm) en 2025, que les décisions finales d’investissement (FID) dans les usines de liquéfaction américaines dépassent 80 bcm par an, un record absolu, et que les nouveaux contrats de GNL dépassent 130 bcm par an, le volume le plus élevé en une décennie. IEA Gas Market Report, Q1-2026 Les prévisions de l’EIA publiées en juillet 2026 confirment cette tendance : les exportations américaines de GNL devraient passer de 15.1 Bcf/d en 2025 à 17.4 en 2026 et 18.6 en 2027. EIA Short-Term Energy Outlook Les analystes de marché évaluent le marché des compresseurs à près de $6,0 billion en 2025, avec une croissance de quelques points de pourcentage par an : une indication utile des tendances, mais qui ne doit pas guider une décision.
La technologie évolue selon trois axes. Électrification : des ensembles à entraînement électrique sont déployés sur des unités flottantes de production, de stockage et de déchargement (FPSO) et dans des stations isolées. Selon les publications techniques, des compresseurs à moteur intégré avec paliers à feuilles ou magnétiques entrent dans la plage de 50–300 kW par unité. Surveillance : les ensembles montés sur châssis sont désormais livrés avec des capteurs au niveau des vannes et des diagnostics d’indice de fuite, à la place des inspections annuelles sur site. C’est exactement le dispositif de prévention des défaillances chiffré à la section 9. Normes : la sixième édition de l’API 618 a été publiée en mai 2024, et la troisième édition de l’API 11P consacrée aux unités assemblées est en cours de révision après six années de travaux en comité. Les attentes en matière de documentation augmentent en conséquence.
Un élément géopolitique doit figurer dans votre calendrier : l’accord de décembre 2025 de l’UE visant à mettre totalement fin aux importations de gaz russe d’ici novembre 2027 maintient les approvisionnements non russes et les capacités de compression associées dans une dynamique d’expansion pendant le reste de la décennie.
Conséquences pour votre demande de prix en 2026 : indiquez la flexibilité du moteur (châssis prêt pour un entraînement électrique même si le moteur installé aujourd’hui est un moteur thermique), un périmètre de surveillance avec des capteurs identifiés et une livraison modulaire avec documentation FAT. Ces trois lignes coûtent peu à préciser maintenant et préparent la machine aux évolutions du secteur.
À retenir
Une demande de prix prête à chiffrer tient en douze lignes, part de l’enveloppe de fonctionnement et cite les normes avec leur édition. Tout ce que le fournisseur chiffre découle de ces lignes, et tout ce que l’acheteur regrette remonte à une ligne laissée vide.
FAQ
Q : Combien coûte un ensemble compresseur de gaz conçu sur mesure ?
Le prix des ensembles va de quelques millions pour les petits modèles alternatifs à plusieurs dizaines de millions pour les grandes stations : c’est l’enveloppe de fonctionnement, et non la marque, qui détermine le prix.
Repères : une étude de marché sur les applications de récupération des gaz d’évaporation situe les petits ensembles alternatifs entre $3-$5 million, tandis qu’une étude sur l’électrification des stations de transport estime les coûts de construction des stations complètes entre ~$24,7 et $27,8 million. Les principaux facteurs de coût sont la puissance du compresseur, le type d’entraînement choisi (électrique ou moteur à combustion interne), les matériaux de construction compatibles avec le gaz, le périmètre de conformité et les équipements auxiliaires. L’hydrogène et les gaz acides augmentent le coût des matériaux ; le moteur électrique entraîne des frais d’infrastructure électrique ; la certification ATEX Zone 1 augmente les coûts de certification. Tout ce qui se trouve hors de l’enveloppe de l’ensemble fait l’objet d’une ligne de facture supplémentaire. Deux fournisseurs qui chiffrent le même compresseur à puissance égale peuvent afficher un écart de prix de 30 % simplement parce que le périmètre de leur ensemble diffère. C’est pourquoi nous commençons par décrire l’équipement en 12 lignes et reportons les demandes de prix. Prévoyez que les dépenses d’énergie et de pièces de rechange égaleront, et souvent dépasseront, le prix d’achat initial en moins d’une décennie.
Q : Quels sont les 4 types de compresseurs ?
Les compresseurs alternatifs, rotatifs, centrifuges et axiaux : les deux premières familles compriment un volume de gaz emprisonné entre des pistons ou des rotors, tandis que les deux dernières convertissent la vitesse en pression au moyen de roues et de diffuseurs.
Les compresseurs alternatifs (à piston ou à membrane) conviennent aux applications à rapport de compression élevé et débit modeste. Les compresseurs rotatifs (à vis, à palettes ou à lobes) conviennent au service continu à rapport de compression moyen et tolèrent les gaz humides ou chargés d’impuretés. Les compresseurs centrifuges conviennent aux débits élevés dans les gazoducs et aux applications de surpression à rapports de compression modérés. Les compresseurs axiaux couvrent les débits les plus élevés. La section consacrée aux technologies ci-dessus détaille les critères de sélection, avec les plages de rapports de compression et les modes de défaillance.
Q : Qu’est-ce qui est préférable, CFM ou SCFM ?
Le SCFM : il indique le débit à une température et une pression définies. Les deux offres portent donc sur une même quantité de gaz ; le CFM seul varie selon les conditions à la bride.
Le CFM seul dépend des conditions : il correspond au volume aux conditions présentes à la bride ; le SCFM est normalisé selon des conditions standard (généralement 60 °F, 14,7 psia, gaz sec). Un débit de « 500 CFM » à une pression d’aspiration de 100 psig correspond à un débit massique très différent de « 500 CFM » à la pression atmosphérique à l’aspiration. La même règle s’applique d’un pays à l’autre : 1 Nm³/h ≈ 0.622 scfm. Indiquez les conditions de référence à côté de chaque valeur de débit dans votre demande de prix.
Q : Quelles informations dois-je envoyer à un fabricant avant de demander un prix ?
Envoyez l’enveloppe de fonctionnement : composition du gaz, débit et unités, pression d’aspiration et de refoulement, températures, moteur et utilités, classification de zone, normes, périmètre des équipements auxiliaires, contraintes du site, documentation et besoins en matière de livraison.
Les équipes chargées des offres dimensionnent les équipements à partir de ces informations et majorent les éléments manquants. Une enveloppe complète réduit le délai de réponse de plusieurs semaines à quelques jours et, surtout, permet à trois fournisseurs de répondre aux mêmes douze questions, transformant trois offres incompatibles en un tableau comparable. La liste prête à copier figure dans ce guide : c’est la liste de contrôle en 12 lignes. Joignez une analyse récente du gaz et tout historique de débit disponible : les documents valent mieux que les adjectifs. Inutile d’envoyer une présentation commerciale ou un questionnaire sur la marque. Pour l’ingénieur chargé de l’offre, ce qui compte, c’est votre gaz, vos pressions et votre site ; le reste peut attendre la phase de clarification technique.
Q : Combien de temps faut-il pour fabriquer un ensemble compresseur sur mesure ?
La fabrication d’un ensemble conçu sur mesure prend généralement plusieurs mois entre l’approbation des fiches techniques et les essais de réception en usine. La complétude du périmètre défini dans la demande de prix est le principal levier de calendrier dont dispose l’acheteur.
Le délai comprend quatre étapes : ingénierie de l’offre, approbation des fiches techniques, approvisionnement des articles à long délai (moteurs, récipients sous pression, refroidisseurs), puis fabrication et essais de réception en usine. Les retards côté acheteur — analyse du gaz tardive, modification du périmètre des équipements auxiliaires — ajoutent discrètement le plus de temps. Définissez l’enveloppe dès le départ pour réduire, avec la vôtre, le risque de retard du fournisseur.
Q : Quelle est la différence entre un ensemble compresseur et un châssis de compresseur ?
Le châssis est la structure en acier sur laquelle tout est boulonné ; l’ensemble est le système complet conçu autour du bloc compresseur, du moteur, du refroidissement, de la séparation et des commandes, que le châssis supporte.
Les fournisseurs emploient souvent ces termes sans distinction, mais la différence correspond à un périmètre réel qui se reflète dans le prix : une offre pour un « châssis » peut comprendre le bloc compresseur, le moteur, le dévésiculeur et le contrôleur montés sur la structure, tandis qu’un « ensemble » ajoute le train de refroidissement, les séparateurs, l’enceinte et les essais. Demandez quelle limite de fourniture est retenue : le terme indiqué sur la couverture compte moins que la liste des éléments inclus.
Q : La norme API 618 est-elle nécessaire pour un surpresseur de gaz combustible ?
Pas toujours. La norme API 618 porte sur le service dans les industries pétrolière, chimique et gazière ; les surpresseurs pour applications légères sont souvent spécifiés selon API 11P / ISO 13631 ou selon les normes du fabricant.
La norme API 618 apporte une documentation détaillée et une discipline d’inspection rigoureuse : elle est justifiée pour les projets critiques, à haute pression ou gérés par une entreprise EPC, mais excessive pour de petits surpresseurs utilitaires. La décision dépend des conséquences d’une défaillance, et non de l’appellation de la machine : un service continu dans un procédé, où les arrêts entraînent des coûts élevés, justifie une norme plus exigeante ; une unité utilitaire de secours le justifie rarement. Précisez l’édition lorsque vous invoquez l’une ou l’autre norme.
À propos de cette analyse
PanGeng conçoit et fabrique à Bengbu, en Chine, des ensembles compresseurs de gaz — compresseurs alternatifs, à membrane et surpresseurs — pour les applications au gaz naturel, à l’hydrogène, à l’azote et au biogaz. Les critères de spécification de ce guide s’appuient sur la même rigueur d’ingénierie et la même méthode fondée sur l’enveloppe de fonctionnement que notre équipe applique aux demandes de prix réelles. Les données de marché reposent sur les sources citées ci-dessous — IEA, EIA, DOE, EPA et presse spécialisée — et non sur notre propre brochure.
Envoyez-nous l’enveloppe de fonctionnement de votre application : recevez une offre comparable
Envoyez les douze lignes et nous vous retournerons une offre dont le périmètre est défini et les éditions des normes respectées.
Envoyez-nous votre enveloppe de fonctionnement →Articles connexes
- Comment choisir un surpresseur de gaz
- Générateurs d’azote PSA ou à membrane : l’écart de pression entre le générateur et le surpresseur
- Surpresseur de gaz pour le remplissage de bouteilles d’hydrogène : la règle de la limite du monoétage
- Applications des compresseurs à membrane : cartographie des contraintes pression–pureté–risque
- Fabricants de compresseurs alternatifs : comment les évaluer
Références et sources
- Compression de l’hydrogène gazeux — U.S. Department of Energy
- Comprendre les stations de compression de gaz naturel — Penn State Extension
- Moteurs électriques pour compresseurs (Natural Gas STAR) — U.S. Environmental Protection Agency
- Rapport sur le marché du gaz, T1-2026 — International Energy Agency
- Perspectives énergétiques à court terme : gaz naturel — U.S. Energy Information Administration
- Principes fondamentaux du dimensionnement des compresseurs de gaz de champ séparables — cours de courte durée du Southwest Research Institute
- Système intuitif de surveillance des compresseurs de gaz naturel, WO2021003252A1 — base de données de brevets WIPO/USPTO
- La nouvelle norme API 11P concerne les compresseurs alternatifs — Gas Compression Magazine
- Évaluer l’adoucissement de l’huile pour les applications de compression du gaz naturel — CompressorTECH²
- Comprendre les types de compresseurs pour faire le bon choix — Plant Engineering
- Rapport sur le marché des compresseurs de gaz naturel — Fortune Business Insights