Pangeng kontaktieren


Dieser sachliche Leitfaden erklärt, wozu Sauerstoff-Druckerhöhungsverdichter dienen, warum eine ölfreie Bauweise erforderlich ist, wie Sie Ihre Anforderungen mit den technischen Daten eines Sauerstoff-Druckerhöhungsverdichters abgleichen und die einschlägigen Normen richtig einordnen.
Technische Daten im Überblick — Sauerstoff-Druckerhöhungsverdichter
- Typischer Eintrittsdruck: ³-6 bar (vom PSA- / VPSA-Generator)
- Typischer Austrittsdruck: 150-²00 bar (breiter Bereich bei kundenspezifisch ausgelegten Anlagen bis ³50 bar)
- Typischer Volumenstrombereich: 5–100 Nm³/h
- Verdichtungsstufen: ²-stufig (bei 150 bar) oder 4-stufig (ab 200 bar)
- Schmierung: 100 % ölfreier Gasweg (gemäß CGA G-4.1 vorgeschrieben)
- Normen und Regelwerke: ASTM G94 / G6³ / G88, CGA G-4.1, EIGA Doc 04/18, NFPA 5³, ISO 7³96-1 (medizinisch)
Ein Sauerstoff-Druckerhöhungsverdichter erhöht den Druck des in einem PSA- oder VPSA-Generator erzeugten Sauerstoffs (üblicherweise 3 bis 6 bar) auf den für die Flaschenbefüllung, die Verteilung über Rohrleitungen oder nachgelagerte Industrieprozesse erforderlichen Wert (150–200 bar). Er erzeugt selbst keinen Sauerstoff.
Das ist der einfache Teil. Schwieriger ist es – und hier geraten die meisten Kaufentscheidungen aus dem Gleichgewicht –, Förderleistung, Druck, Reinheit und Sicherheitsauslegung auf die jeweilige Anwendung abzustimmen, ohne für unnötige Funktionen zu viel auszugeben oder kritische Anforderungen unzureichend zu berücksichtigen. Dieser Leitfaden beleuchtet den gesamten Entscheidungsrahmen, belegt wichtige Aussagen mit anerkannten Normen oder vertrauenswürdigen Quellen und geht auf Aspekte von Reinheit und Sicherheit ein, die auf Produktseiten von Anbietern häufig fehlen.
Auf dieser Seite
- Für wen ein Sauerstoff-Druckerhöhungsverdichter geeignet ist und welche Anforderungen am Einsatzort zu berücksichtigen sind (Anschlüsse, Volumenstrom, Stromversorgung, Fernüberwachung).
- Funktionsweise: Theorie der mehrstufigen Verdichtung
- Warum eine ölfreie Bauweise unverzichtbar ist
- Hubkolben-, Membran- oder druckluftbetriebener Verdichter
- Die Vorauswahl in 5 Fragen
- Normen verständlich erklärt
- Wirtschaftlichkeitsmodell für die Vor-Ort-Erzeugung
- Installation, Instandhaltung und Ausfallursachen
- FAQ
Was ist ein Sauerstoff-Druckerhöhungsverdichter?
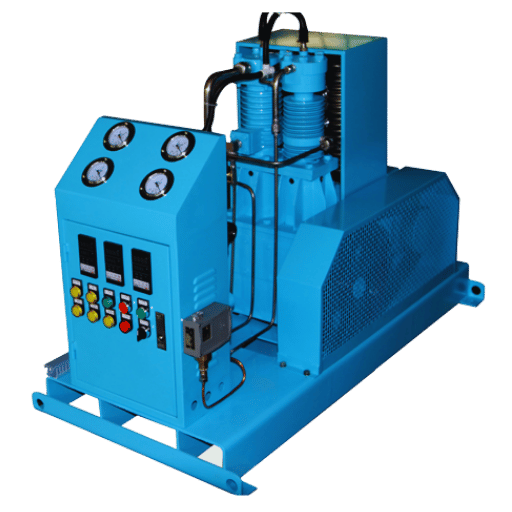
Ein Sauerstoff-Druckerhöhungsverdichter ist eine Verdrängermaschine oder ein Membranverdichter, der den Druck eines zuvor im System erzeugten Sauerstoffstroms erhöht. Am Eintritt befindet sich ein PSA- oder VPSA-Sauerstoffgenerator, der Gas mit ³-6 bar erzeugt. Am Austritt liegt ein Behälter oder ein Verteilnetz mit deutlich höherem Druckbedarf, etwa 150 bar zum Befüllen von Sauerstoffflaschen für medizinische Anwendungen und 200 bar in den meisten Industriemärkten. Der Druckerhöhungsverdichter überbrückt diese Druckdifferenz.
Der Begriff wird gelegentlich auch für Sauerstoffverdichter, Sauerstoff-Gasbooster oder Hochdruck-Sauerstoffverdichter verwendet. Gemeint ist jeweils dieselbe Funktion: Sauerstoff (O) aus dem Niederdruckaustritt eines Sauerstoffgenerators aufzunehmen und auf einen höheren, nutzbaren Druckbereich zu bringen, damit die nachgeschalteten Behälter den benötigten Gasdruck erhalten. Was diese Anlagen von Allzweckverdichtern unterscheidet, ist nicht die Förderleistung, sondern die Auslegung für Gasverträglichkeit: ein ölfreier Gasweg, sauerstoffgerechte, metallische und gereinigte Bauweise, sauerstoffverträgliche Elastomere und korrosionsbeständige Werkstoffe. Diese Anforderungen gelten für Anlagen, die Gasströme mit einer Sauerstoffkonzentration von mehr als 2³.5 % handhaben, wie in CGA G-4,1-2018 festgelegt.
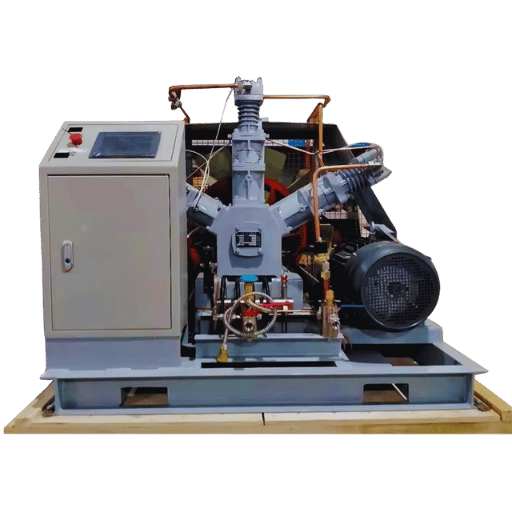
In der Sauerstoffversorgungskette überbrückt ein Druckerhöhungsverdichter die Lücke zwischen Erzeugung und Verbrauch. Eine PSA-Anlage allein kann keine medizinische Sauerstoffflasche mit 150 bar befüllen. Der Druckerhöhungsverdichter ermöglicht die Flaschenbefüllung, die Versorgung mit Hochdruckgas zum Schweißen und die Verteilung über Rohrleitungen – all das ohne Gaslieferung per Lkw und Flaschentausch. Eine herstellerspezifische Perspektive auf die Umsetzung auf Produktebene bieten die Sauerstoff-Druckerhöhungsverdichter von Pangeng, die den in diesem Leitfaden behandelten Volumenstrombereich von 5-100 Nm/h abdecken. Weitere Gasarten finden Sie auf den Seiten zu Stickstoff-Druckerhöhungsverdichtern und Wasserstoff-Druckerhöhungsverdichtern.
Das Wichtigste: Der Druckerhöhungsverdichter steigert den Druck; er erzeugt oder reinigt den Sauerstoff nicht. Die Reinheit wird vom Generator bestimmt und durch die Auslegung des Gaswegs im Verdichter erhalten – oder beeinträchtigt.
Funktionsweise von Sauerstoff-Druckerhöhungsverdichtern: Theorie der mehrstufigen Verdichtung

Wie funktioniert ein Sauerstoff-Druckerhöhungsverdichter?
Sauerstoff strömt in einen abgedichteten Zylinder. Ein Kolben (oder mitunter eine flexible Membran) verkleinert das Zylindervolμmen. Dadurch steigt der Gasdruck gemäß dem idealen Gasgesetz; zugleich erwärmt sich das Gas, da die Verdichtung annähernd adiabatisch verläuft. Ein Zwischenkühler führt diese Wärme ab, bevor die nächste Pμmpe das Gas erneut verdichtet. Ein System aus 2-4 Verdichterstufen erhöht den Eintrittsdruck von 4-5 bar auf einen Austrittsdruck von 150-200 bar. Alle sauerstoffberührten Teile bestehen dabei aus sauerstoffverträglichen Werkstoffen. Damit ist die gesamte Maschine in einem Absatz beschrieben.
Für Käufer ist ein wichtiger Punkt die Frage, warum 4 Verdichterstufen erforderlich sind. Eine Druckerhöhung von etwa 4 bar am Eintritt auf 200 bar entspricht einem Verdichtungsverhältnis von 50:1 – bei realen Maschinen nicht praktikabel, da die Austrittstemperatur bei adiabatischer Verdichtung vom Verhältnis abhängt und die Werkstoffgrenzen überschreiten würde. Wird die Verdichtungsarbeit gleichmäßig auf 4 Verdichterstufen mit jeweils etwa ³.2:1 (ungefähr) verteilt, bleibt die Austrittstemperatur in allen 4 Stufen bei etwa 120-160 C. So bleibt eine ausreichende Sicherheitsreserve für die gasberührten Werkstoffe (Edelstahl und PTFE-Dichtungen). Deshalb sind 2-stufige Anlagen auf etwa 150 bar begrenzt und für einen Betrieb mit 200+ bar 4-stufige Anlagen erforderlich.
Der Zwischenkühler erfüllt zwischen den Verdichterstufen zwei Aufgaben zugleich: Er kühlt das Gas sicher auf Temperaturen ab, die für Werkstoffe und Dichtungen zulässig sind, und scheidet gleichzeitig im Gasstrom enthaltene Feuchtigkeit ab, bevor sie nachgeschaltete Komponenten beeinträchtigen kann. Die Abscheidung von Feuchtigkeit zwischen den Stufen ist ein oft übersehenes Sicherheitsmerkmal und schützt Ventile bei langen Betriebszeiten vor Ablagerungen und Korrosion.
📐 Technischer Hinweis — Das Verdichtungsverhältnis von ³.2:1 je Stufe
Vier Verdichterstufen mit jeweils etwa 3.2:1 ergeben ein Gesamtverdichtungsverhältnis von etwa 105× – genau passend für die Druckerhöhung von 3 bar am Eintritt auf mehr als 200 bar am Austritt. Zugleich bleibt der Temperaturanstieg je Stufe in einem vertretbaren Rahmen. Bei einer 2-stufigen Auslegung mit rund 12:1 in der letzten Stufe – ein Verhältnis, das bei einer einstufigen Abkürzung erreicht würde – steigt die Austrittstemperatur in einen Bereich, in dem die Lebensdauer von PTFE und die Sicherheitsreserven bei der Sauerstoffverträglichkeit stark abnehmen. Die Staffelung der Verdichtung ist kein Marketingtrick, sondern berücksichtigt die tatsächlichen Grenzen durch Wärmeentwicklung.
Auch die Antriebsauslegung bringt zusätzliche Komplexität mit sich. Die meisten Industrieanlagen für Dauerbetrieb verwenden einen elektrisch angetriebenen Hubkolbenverdichter eines erfahrenen Herstellers. Die Montage erfolgt nach Protokollen für den Sauerstoffbetrieb, damit gasberührte Oberflächen frei von Kohlenwasserstoffen bleiben. Andere Spezialanlagen – etwa mobile oder für den Tauchsport bestimmte Verdichter – nutzen Druckluft als Antrieb. Dadurch werden elektrische Zündquellen vermieden, allerdings ist der Volumenstrom im Dauerbetrieb geringer. Membranverdichter ersetzen den Hubkolben durch eine flexible Trennmembran; darauf geht der nächste Abschnitt näher ein.
Einen Überblick über die Funktionsweise von Druckerhöhungsverdichtern für verschiedene Gasarten finden Sie im ergänzenden Leitfaden So funktionieren Druckerhöhungsverdichter.
Warum eine ölfreie Bauweise für den Sauerstoffbetrieb unverzichtbar ist

Sauerstoff brennt nicht. Er sorgt jedoch dafür, dass sich andere Stoffe in der Umgebung wesentlich leichter entzünden. In einer Umgebung mit unter Druck stehendem Sauerstoff werden grenzwertig geeignete Werkstoffe zum Brennstoff, und mit steigender Sauerstoffkonzentration sinken die Selbstentzündungstemperaturen stark. Deshalb empfehlen alle zuständigen Stellen eine ölfreie Verdichtung für den Sauerstoffbetrieb. Das ist eine verbindliche Normanforderung und keine Entscheidung des Anbieters oder Betreibers – überall in der Anlage, wo der Druck mehr als 2³.5 % O beträgt.
Die Zündkette als Ausfallursache
Sauerstoffexplosionen in Verdichtersystemen gehen meist nicht auf eine innere Druckwelle zurück. Häufig handelt es sich um eine langsame Zündung, die durch mikroskopisch kleine Verunreinigungen ausgelöst wird, bis sich ein instabiler Zustand entwickelt. Eine Schadensanalyse aus dem Jahr 201³ untersuchte den Ausbrand eines neuen Sauerstoffregelventils in einem US-amerikanischen Stahlwerk. Als Ursache wurden zwei Fehler bei der Inbetriebnahme festgestellt: Auf Ventilkomponenten im vorgeschalteten Bereich war ein kohlenwasserstoffhaltiges Schmiermittel aufgetragen worden, und faserige Verunreinigungen aus der Montage waren nicht aus dem System entfernt worden. Die chemische Analyse ergab einen Kohlenwasserstoffgehalt, der in einer Verdichterumgebung mehr als hoch genug für eine Entzündung war. Schwingungen im Regelventil erzeugten örtliche Wärmenester und lösten eine Zündkaskade aus: Zuerst entzündete sich die Verunreinigung, dann die Polymerkomponenten in der Nähe und schließlich schmolz das Metall, bis der gesamte Ventilstand samt umgebender Rohrleitungen zerstört war.
Dieses Muster ist als Zündkette bekannt: Jede neue Stufe löst die Zündung der nächsten ebenso gleichmäßig und zuverlässig aus, wie sich Flammen in einem Holzofen ausbreiten. Die Zündung einer Verunreinigung mit niedriger Selbstentzündungstemperatur löst die Zündung von Kunststoffen mit höherer Selbstentzündungstemperatur aus, die wiederum die Metallkomponenten entzünden. ASTM G94 wurde als Prüfverfahren entwickelt, um das Potenzial solcher Zündkaskaden bei Metallen zu bewerten.
„Bei der Sauerstoffverträglichkeit geht es nicht nur um die Werkstoffauswahl, sondern auch um Montage und Sauberkeit. Die meisten modernen Sauerstoffbrände gehen auf Verunreinigungen zurück, die bei der Inbetriebnahme eingebracht wurden, und nicht auf Konstruktionsfehler der Anlage.“
Sauerstoffreinheit als numerische Vorgabe
CGA G-4,1-2018 legt zulässige Grenzwerte für die Sauerstoffreinheit einer regelkonformen Druckerhöhungsanlage fest. Die allgemeine Spezifikation CGA G-4.1 nennt den maximalen nichtflüchtigen Rückstand auf sauerstoffberührten Oberflächen, die maximale Stromstärke und den Mindesttaupunkt als Vorgabe für den Trocknungsgrad. Bei vorgegebener Partikelzahl gilt außerdem eine Höchstzahl von Partikeln pro ft über 500 1000 m. Ein glaubwürdiger Anbieter kann diese Werte dokumentieren. Achten Sie auf entsprechende Angaben in Datenblättern und Inbetriebnahmeberichten.
💡 Die 200 °C-Regel
Die meisten Kohlenwasserstoffe sind im gewöhnlichen Druckluftbetrieb völlig unbedenklich. In einer Umgebung mit Hochdrucksauerstoff können sie sich jedoch bereits unterhalb von 200 C selbst entzünden; die Verdichterstufen eines Druckerhöhungsverdichters arbeiten bei Temperaturen, die 6-8 Mal so hoch sind. Deshalb macht eine Filtration allein einen geschmierten Verdichter nicht sauerstoffsicher: Es reicht eine geringe Menge Rückstand, und bei vorhandenem Drucksauerstoff ist nur wenig Wärme nötig, bis er sich selbst entzündet.
Die praktische Schlussfolgerung für Käufer: Verlangen Sie den Sauberkeitsbericht zur Inbetriebnahme und nicht nur das Datenblatt. Eine Anlage, die angeblich für den Sauerstoffbetrieb gebaut wurde, aber ohne sauerstoffgerechte Reinigung montiert wurde, ist eine Standardanlage mit entsprechenden Unterlagen.
Vergleich der Verdichtungstechnologien: Hubkolben-, Membran- und druckluftbetriebene Verdichter

Drei Bauarten von Druckerhöhungsverdichtern prägen den Markt. Welche davon die richtige ist, hängt von der Einsatzumgebung, der Disziplin bei den Investitionskosten, den Anforderungen an das Speisegas und der geforderten Reinheit ab.
Was ist der Unterschied zwischen einem Druckluftkompressor und einem Sauerstoff-Druckerhöhungsverdichter?
Ein gewöhnlicher Druckluftkompressor verdichtet Umgebungsluft – ein Gemisch aus Stickstoff, Sauerstoff (21 %), CO₂, Wasserdampf und Spurengasen – meist mit ölgeschmierten Innenteilen. Ein Sauerstoff-Druckerhöhungsverdichter verdichtet einen Gasstrom mit mehr als 90 % Sauerstoff. Der gasberührte Weg muss daher frei von Kohlenwasserstoffen sein, aus sauerstoffverträglichen Werkstoffen bestehen und gemäß den Sauberkeitsanforderungen von CGA G-4.1 ausgeführt sein. Einen Druckluftkompressor auf Sauerstoffbetrieb umzustellen, ist selbst nach einer gründlichen Reinigung nach keiner anerkannten Sauerstoffsicherheitsnorm zulässig.
Die drei gängigen Bauarten
| Parameter | Elektrisch angetriebener Hubkolbenverdichter | Membranverdichter | Druckluftbetriebener Gasverdichter |
|---|---|---|---|
| Maximaler Volumenstrom im Dauerbetrieb | Bis zu ~100 Nm³/h bei Standardproduktlinien; 250+ Nm³/h bei schweren Industrieausführungen | Üblicherweise <20 Nm³/h je Anlage (begrenztes Kammervolumen) | Unter 5 Nm³/h; zeitweiliger Betrieb |
| Maximaler Austrittsdruck | 200–³50 bar (Standard); kundenspezifisch bis 700 bar | Bis zu 1000+ bar; bevorzugt für Ultrahochdruckanwendungen | 2200–3000 psi für den Druckbereich zur Befüllung von Flugzeugflaschen |
| Reinheit am Austritt | Erhält die Generatorreinheit von ~93–99,5 % (durch die Quelle begrenzt) | Erhält bis zu 99,999 % – kein Öleintrag dank physischer Trennbarriere | Erhält die Reinheit des Speisegases; gasbetrieben, kein elektrisches Risiko |
| Investitions- und Betriebskostenprofil | Niedrigste Investitionskosten bei gegebener Förderleistung; Betriebskosten mit Standardmotor der Klasse IE3 | Höhere Investitionskosten je Nm³/h; geringere Reibungsverluste bei der Instandhaltung | Niedrige Investitionskosten; Betriebskosten steigen mit den Kosten der Antriebsdruckluft |
| Am besten geeignete Anwendung | Flaschenfüllstationen, Krankenhausanlagen, Gasversorgung zum Schneiden und Schweißen | Halbleiterindustrie, Luft- und Raumfahrt, Forschung und Entwicklung, hochreine medizinische Anwendungen | Mobile Anwendungen, Einsatzbereiche mit Explosionsgefahr; Nachfüllen von Flugzeug-Sauerstoffflaschen |
Ein verbreitetes Missverständnis muss hier ausgeräumt werden: Die Entscheidung zwischen einem Hubkolben- und einem Membran-Druckerhöhungsverdichter hängt nicht von der Förderleistung ab, sondern von Reinheit und Druck. Membranverdichter verwenden eine mehrlagige Barriere zwischen Verdichtungskammer und Antrieb. Dadurch gelangt selbst im praktischen Betrieb kein Öl in den Gasstrom. Deshalb verlangen besonders anspruchsvolle Prozesse wie die Halbleiter- und Pharmaindustrie Membranverdichter der Reinheitsklasse 0, obwohl ihr maximaler Volumenstrom geringer ist. Für eine Krankenhausanlage zum Flaschenfüllen bei 150 bar und Sauerstoff nach ISO mit 93 % Reinheit erfüllt ein Hubkolbenverdichter mit niedrigerer Förderleistung alle einschlägigen Normen und ist bei den Investitionskosten erheblich günstiger.
Ein häufiger Fehler ist die Annahme, bei der Wahl des Verdichtertyps sei allein entscheidend, „wer den besseren Preis macht“. Brancheningenieure berichten von Kunden, die Hubkolbenverdichter für Anwendungen im Umfeld der Halbleiterindustrie ausgewählt und erst später festgestellt haben, dass der Prozess tatsächlich Luftreinheit der Klasse 0 mit Membranverdichter erforderte. Die Kosten für die Korrektur einer solchen Fehlauslegung – neue Anlagen und Betriebsunterbrechungen – übersteigen fast immer die Mehrkosten, die bei der anfänglichen Wahl eines Membranverdichters angefallen wären.
Einen Überblick unabhängig vom Verdichtertyp finden Sie im ergänzenden Beitrag zu Arten von Druckerhöhungsverdichtern. Die Produktpalette der Druckerhöhungsverdichter enthält technische Angaben zu den oben besprochenen Hubkolbenverdichtern.
Auswahlkriterien: Förderleistung, Druck und Reinheit auf Ihre Anwendung abstimmen
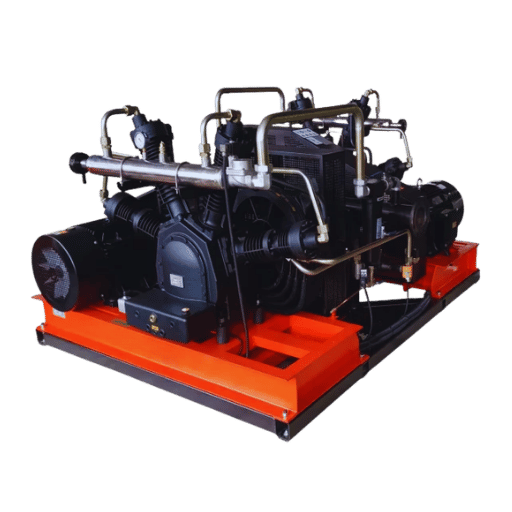
Welchen Sauerstoff-Druckerhöhungsverdichter brauche ich?
Fünf Fragen führen von den praktischen Anforderungen bei der Auswahl oder Auslegung eines Verdichters zur passenden Verdichtungstechnologie und Anzahl der Verdichterstufen. Gehen Sie die fünf Fragen zur Vorauswahl des O₂-Druckerhöhungsverdichters gedanklich durch; die anschließenden Gespräche mit Anbietern werden dadurch deutlich kürzer.
🎯 Die Vorauswahl des O₂-Druckerhöhungsverdichters in 5 Fragen
- Wie hoch ist der maximale Volumenstrom im Dauerbetrieb (Nm/h)? – Bestimmt Zylinderbohrung und Motorauslegung. Bei zeitweisem Betrieb mit weniger als 5 Nm/h kommt ein druckluftbetriebener Verdichter infrage. Für 5-100 Nm/h im Dauerbetrieb eignet sich ein Hubkolbenverdichter. Bei mehr als 100 Nm/h: Membranverdichter für höchste Reinheit (höhere Investitionskosten einkalkulieren).
- Welcher Austrittsdruck wird benötigt (bar)? – Bestimmt die Anzahl der Verdichterstufen. Bei 150 bar reichen 2 Stufen aus. Bei 150-200 bar sind 4 Stufen erforderlich. Bei mehr als 350 bar ist eine spezielle Hochdruck- oder Membranausführung nötig.
- Wie hoch sind die Reinheit des Speisegases und die erforderliche Reinheit am Austritt? – PSA ~93 %, VPSA ~99 %, kryogene Erzeugung über 99,5 %. Ein Hubkolbenverdichter erhält die Reinheit des Speisegases, kann sie aber nicht erhöhen. Wenn Ihre nachgeschaltete Anwendung mehr als 99,999 % erfordert und der Sauerstoff aus kryogener Erzeugung stammt, ist ein Membranverdichter die richtige Wahl.
- Welcher Betriebszyklus ist vorgesehen? – Für den Dauerbetrieb rund um die Uhr: vollständige Industrieausführung, Wasserkühlung und Motor der Klasse IE3 oder höher. Bei zeitweisem Betrieb unter 8 h/Tag ist Luftkühlung akzeptabel; eine niedrigere Motorleistung und kürzere Instandhaltungsintervalle sind dann vertretbar.
- Ist am Standort Kühlwasser verfügbar? – Bei mehr als ~20 Nm/h im Dauerbetrieb ist Wasserkühlung empfehlenswert. Luftkühlung kommt nur für Anlagen mit 5-10 Nm/h oder bei Umgebungsbedingungen infrage, die einen geschlossenen Wasserkreislauf unpraktikabel machen.
Zuordnung der Vorauswahl zu typischen Anwendungen
| Anwendungsszenario | Typischer Volumenstrom | Druck | Empfohlene Ausführung |
|---|---|---|---|
| Kleine Klinik / Labor | 5–10 Nm³/h | 150 bar | 2-stufiger Hubkolbenverdichter, luftgekühlt, 2,2–3 kW |
| Medizinischer Sauerstoff-Druckerhöhungsverdichter für ein Krankenhaus | 20–30 Nm³/h | 150–200 bar | 4-stufiger Hubkolbenverdichter, wassergekühlt, 7,5–9 kW, gemäß USP/ISO 7396-1 |
| Industrieller Sauerstoff-Druckerhöhungsverdichter zum Schneiden und Schweißen | 30–60 Nm³/h | 150–200 bar | 4-stufiger Hubkolbenverdichter, wassergekühlt, 11–18,5 kW |
| Regionale Flaschenfüllstation (Hochdruck-Sauerstoffverdichter) | 50–100 Nm³/h | 200 bar | 4-stufiger Hubkolbenverdichter, wassergekühlt, 15–22 kW, SPS-Steuerung |
| Luft- und Raumfahrt / hochreine Anwendungen in der Halbleiterindustrie | 5–20 Nm³/h | 200–350 bar | Mehrstufiger Membranverdichter, erhält eine Reinheit von 99,999 %+ |
| Mobile Anwendung / Bereich mit Explosionsgefahr | <5 Nm³/h | 150–300 bar | Druckluftbetriebener Gasverdichter, keine elektrische Zündgefahr |
Ein möglicher Reinheitsfehler, auf den Sie achten sollten: Die WHO-Leitlinien für medizinischen Sauerstoff und ISO 7396-1 definieren medizinischen Sauerstoff mit 93 % ± 3 % (Rest Argon und Stickstoff). Die Kennzeichnung „Oxygen USP“ der United States Pharmacopoeia verlangt dagegen ≥99 %. Käufer, die eine Flaschenfüllstation für „medizinischen Sauerstoff“ spezifizieren, setzen manchmal die falsche Reinheit an: 93 % für ein USP-gekennzeichnetes Produkt oder 99 % für eine kontinuierliche, ISO-konforme Analysatoranlage. Klären Sie die Kennzeichnung und die Anerkennung durch die örtliche Aufsichtsbehörde, bevor Sie die technischen Daten von Generator und Druckerhöhungsverdichter endgültig festlegen.
Eine anwendungsunabhängige Anleitung zur Auswahl finden Sie unter So wählen Sie einen Druckerhöhungsverdichter aus. Für industrielle Anwendungen, insbesondere zum Schneiden, behandelt der Beitrag zu industriellen Gas-Druckerhöhungsverdichtern das Thema Schneiden und Schweißen ausführlich.
Industrielle Normen verständlich erklärt: Was Sie bei jeder Norm tatsächlich prüfen müssen
In Datenblättern listen Anbieter Abkürzungen zu Normen wie auf einem Einkaufszettel auf. Nur wenige erklären, was Käufer gemäß den einzelnen Normen tatsächlich prüfen müssen. Hier finden Sie die verständliche Erklärung.
| Norm | Geltungsbereich | Was Käufer prüfen sollten |
|---|---|---|
| ASTM G94 | Bewertung von Metallen für den Sauerstoffbetrieb | Welche Metalle der Anbieter für gasberührte Oberflächen spezifiziert; Grundlage für die Prüfung der Flammenausbreitung (beschleunigte Verbrennung, Partikelaufprall, Reibungswärme) |
| ASTM G63 | Bewertung nichtmetallischer Werkstoffe für den Sauerstoffbetrieb | Begründung für die Auswahl von PTFE-Sitzen und -Dichtungen; Dokumentation der Polymerverträglichkeit |
| ASTM G88 | Auslegung von Anlagen für den Sauerstoffbetrieb | Anlagenweite Auslegungsprüfung (Geschwindigkeitsgrenzen, Partikelaufprall, Bereiche adiabatischer Verdichtung) |
| CGA G-4,1-2018 | Reinigung von Anlagen für den Sauerstoffbetrieb (alle Oberflächen bei >23,5 % O₂) | Sauberkeitsbericht zur Inbetriebnahme: maximal 220 mg/m² nichtflüchtiger Rückstand, Taupunkt -22 °F, Partikelzahl dokumentiert |
| EIGA Doc 04/18 | Brandgefahren durch Sauerstoff und sauerstoffangereicherte Atmosphären | Vorgaben für Installation und Betrieb von Verdichtern; Absperr- und Druckentlastungskonzept |
| NFPA 53 | Werkstoffe, Anlagen und Systeme in sauerstoffangereicherten Atmosphären (empfohlene Praxis, keine verbindliche Vorschrift) | Leitlinien zur Installation, Schulung von Bedienpersonal und Checkliste zu Selbstentzündungsgefahren |
| ISO 7396-1 / WHO | Medizinische Gasversorgungssysteme mit Rohrleitungen; Reinheit von medizinischem Sauerstoff | 93 % ± 3 % O₂ mit kontinuierlichem Analysator und Alarm bei <90 % oder >96 %; USP-Kennzeichnung erfordert ≥99 % |
Wichtige Klarstellung: NFPA 53 ist eine empfohlene Praxis und keine Norm mit verbindlichen Vorschriften. Sie beschreibt bewährte Vorgehensweisen. ASTM G94, ASTM G63 und ASTM G88 liefern den technischen Rahmen auf Werkstoff- und Anlagenebene; CGA G-4.1 legt messbare Sauberkeitsziele fest. EIGA Doc 04/18 ist das europäische Pendant zu NFPA 53. Für medizinische Anwendungen bilden ISO 7396-1 und die örtliche Pharmakopöe (USP, EP, JP) die verbindliche Ebene.
Führt ein Anbieter in einem Datenblatt „CE“, „ISO 9001“ und „ölfrei“ auf, sind das Grundvoraussetzungen. Sie zeigen, dass das Unternehmen Anlagen herstellt, aber nicht, dass eine bestimmte Anlage für den Sauerstoffbetrieb ausgelegt ist. Fragen Sie nach Werkstoffnachweisen gemäß ASTM G94/G88 und Sauberkeitsberichten zur Inbetriebnahme gemäß CGA G-4.1. Kann der Anbieter diese Unterlagen nicht vorlegen, ist die Anlage in keiner belastbaren Weise für den Sauerstoffbetrieb qualifiziert.
Wirtschaftlichkeit der Vor-Ort-Verdichtung: Wann sie sich lohnt (und wann nicht)
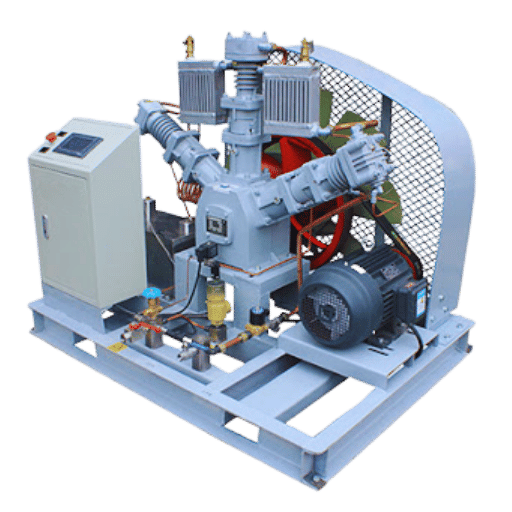
Lohnt sich ein Sauerstoff-Druckerhöhungsverdichter?
In der Regel ja – bei einem gleichmäßigen Bedarf von mehr als ~20 Nm/Tag. Darunter sind Gasflaschenlieferungen häufig insgesamt günstiger, da sich die Investitionskosten des Druckerhöhungsverdichters sowie Strom- und Instandhaltungskosten langsamer amortisieren. Die Betriebskosten von PSA-Anlage und Druckerhöhungsverdichter vor Ort lagen laut Branchendaten bis 2025 bei insgesamt $0,07-$0,11 [8] /m (Energie und Instandhaltung zusammen), verglichen mit $3-$15 [9] /m für Gasflaschenlieferungen und $0,15-$0,75 [10] /m für Flüssigsauerstoff aus Großbehältern – sobald ein erheblicher täglicher Verbrauch und eine dauerhaft entsprechende Anlagenlast vorliegen.
Ein realistisches Modell zur Berechnung der Amortisationsschwelle
| Täglicher Bedarf | Typisches Ergebnis: Vor-Ort-Erzeugung im Vergleich zur Flaschenversorgung | Amortisationszeitraum |
|---|---|---|
| <10 Nm³/Tag | Die Flaschenversorgung ist meist wirtschaftlicher – die Investitionskosten der Vor-Ort-Anlage übersteigen die Einsparungen bei den Betriebskosten. | Entfällt (keine Gewinnschwelle) |
| 20–40 Nm³/Tag | In den meisten Märkten erreicht die Vor-Ort-Erzeugung die Gewinnschwelle; zudem bietet sie eine hohe Versorgungssicherheit. | Typischerweise 2–4 Jahre |
| 80+ Nm³/Tag | Die Vor-Ort-Erzeugung ist klar überlegen; in Märkten mit hohen Flaschengaskosten oder unzuverlässiger Lieferung kann sich die Investition bereits nach 18 Monaten amortisieren. | 12–24 Monate |
Zwei Faktoren verfälschen die Berechnung häufig:
- Stromkosten. Gut ausgelegte PSA-Anlagen erreichen einen spezifischen Energiebedarf von unter 0,4 kWh/m Sauerstoff. In einem Markt mit hohen Strompreisen ist dieser Wert der größte einzelne Betriebskostenposten. In Märkten mit niedrigen Stromkosten spricht die Rechnung eindeutig für die Vor-Ort-Erzeugung.
- Redundanz für die Notversorgung. Jede ernstzunehmende Vor-Ort-Anlage benötigt für Ausfallzeiten des Generators oder Druckerhöhungsverdichters ein Reserve-Flaschenrack. Diese Investitionskosten fehlen in vereinfachten Rentabilitätsmodellen oft. Berücksichtigen Sie sie.
Technischer Hinweis – Warum die Angabe „40-60 % Einsparung“ einen Bezugswert braucht
Anbieterseiten nennen mitunter eine „40-60%ige Senkung der Kosten je Einheit O“ durch den Wechsel zur Vor-Ort-Erzeugung. Bei einem passenden Bedarfsprofil ist die Zahl ungefähr zutreffend – bei einem typischen Strommarkt und einem gleichmäßigen Verbrauch von 20+ Nm/Tag. Bei einem unregelmäßigen Bedarf von 5 Nm/Tag oder in einem Markt mit hohen Stromkosten kann sich derselbe Wechsel kaum amortisieren. Betrachten Sie die Angabe von 40-60 % als Obergrenze für den bestmöglichen Anwendungsfall, nicht als automatische Garantie.
Die allgemeine Marktentwicklung spricht für Vor-Ort-Anlagen: Der weltweite Markt für PSA-Sauerstoffgeneratoren lag 2024 bei etwa $3,96 Milliarden, soll 2025 auf ~$4,62 Milliarden wachsen und bis 2033 bei einer durchschnittlichen jährlichen Wachstumsrate von 16,66 % ~$15,85 Milliarden erreichen. Dieser Trend ist kein Marketingeffekt, sondern spiegelt die tatsächliche Wirtschaftlichkeit wider, wenn Betriebe mit mittlerem bis hohem Bedarf in Industrie oder Gesundheitswesen ihre Gasversorgung selbst betreiben, statt sie als Dienstleistung zu beziehen.
Um das Modell in eine Aggregatspezifikation zu übertragen, finden Sie unter kundenspezifischen Sauerstoff-Druckerhöhungsverdichter-Konfigurationen Lösungen für den Bereich von 5–100 Nm³/h, den die obige Rentabilitätsberechnung voraussetzt. Für andere Anwendungen mit parallelem Bedarf siehe den umfassenderen Vergleich zu Druckluft-Druckerhöhungsverdichtern.
Installation, Instandhaltung und häufige Fehlerbilder
Die folgenden Angaben beruhen auf Leitfäden zur Branchenpraxis und Erfahrungen von Anwendern in Foren zu Druckerhöhungsverdichtern. Die konkreten Wartungsintervalle hängen von den Umgebungsbedingungen, dem Lastzyklus und der Reinheit der Gasquelle ab. Betrachten Sie diese Werte als Ausgangspunkte für einen auf der Inbetriebnahme beruhenden Plan, nicht als allgemeingültige Vorgaben.
Richtwerte für Wartungsintervalle
| Bauteil | Richtintervall | Prüfung / Austausch |
|---|---|---|
| Filterelemente zwischen den Verdichterstufen | Alle 2.000 Betriebsstunden | Austauschen; nachgeschaltete Ventilsitze auf Partikelspuren prüfen |
| Eintritts-Rückschlagventil | Alle 2.000 Stunden oder bei jeder Abweichung des Volumenstroms | Zustand des Ventilsitzes und freie Beweglichkeit prüfen; klemmende Ventile sind ein dokumentiertes Fehlerbild im Dauerbetrieb. |
| PTFE-Kolbenringe / Packung | Alle 4.000–8.000 Stunden | Ringverschleiß und Riefen in der Laufbuchse prüfen; vor dem Wiedereinbau sauerstoffreinigen |
| Austrittsventilplatten | Alle 4.000–8.000 Stunden | Dichtheit des Ventilsitzes und Zustand der Chrombeschichtung prüfen |
| Druckentlastungsventile | Jährliche Funktionsprüfung | Einstellung gemäß den Vorgaben in EIGA Doc 04/18 überprüfen |
Drei Fehlerbilder, die wichtiger sind, als es das Datenblatt vermuten lässt
- Verschmutzung der Ventile zwischen den Verdichterstufen. Partikel aus dem Generator oder mitgerissene Feuchtigkeit, die nicht auskondensiert wurde, beeinträchtigen nach und nach die Dichtheit der Ventilsitze. Häufig steigt zunächst langsam die Austrittstemperatur der 2. Verdichterstufe, bevor eine Druckabweichung auftritt. Anwender berichten in technischen Foren, dass Rückschlagventile im Dauerbetrieb vollständig geschlossen stecken bleiben können; das Prüfintervall ist wichtiger als die nominelle Betriebsstundenzahl.
- Verschleiß der PTFE-Ringe und Riefen in der Laufbuchse. Normaler Verschleiß, der sich jedoch durch Feuchtigkeit, Öleintrag von vorgeschalteten Anlagenteilen (ja, das kommt bei mangelhaft in Betrieb genommenen Neuanlagen vor) oder nachlassende Leistung des Eintrittsfilters beschleunigt. Der sichtbare Effekt ist ein sinkender volumetrischer Wirkungsgrad: Das Aggregat erreicht bei Nenndruck nicht mehr den angegebenen Volumenstrom.
- Feuchtigkeitsspitzen am Eintritt. PSA-Anlagen können bei hoher Last oder gealtertem Trockenmittel Feuchtigkeit durchlassen. Wird ein Druckerhöhungsverdichter ohne Messung der Eintrittsfeuchte mit feuchtem Sauerstoff betrieben, können Ventile und Kolben/Zylinder korrodieren, bevor eine anlagenweite Anzeige anschlägt. Branchenberichte legen nahe, dass das Fehlerbild bei Aggregaten mit täglichen Ventilmotorimpulsen früh auftritt und vorzeitige Korrosion verursacht – ähnlich wie Verdichterverschleiß, jedoch mit Ursprung in vorgeschalteten Anlagenteilen.
Häufiger Fehler bei der Inbetriebnahme: Das Aggregat wird zwischen Montage und Betrieb mit Sauerstoff nicht mit trockenem Stickstoff gespült. Dieses vermeidbare Fehlerbild steht in engem Zusammenhang mit frühen Ausfällen, die an anderer Stelle in der Fachliteratur zu Bränden bei Industriegasen dokumentiert sind.
Zusammenfassung: Bei einem ordnungsgemäß ausgelegten, gefertigten, montierten und in Betrieb genommenen Kessel, der nach dem üblichen Inspektionsplan betrieben wird, gilt eine Lebensdauer von 15 Jahren als selbstverständlich. Wird diese Lebensdauer nicht erreicht, hängen frühe Ausfälle fast immer mit Verunreinigungen (bei der Herstellung eingebracht oder aus vorgeschalteten Anlagenteilen) oder aufgeschobenen Prüfungen zusammen und nur selten mit Fertigungsfehlern an Systemkomponenten.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem Sauerstoff-Druckerhöhungsverdichter und einem Sauerstoffkonzentrator?
Antwort anzeigen
Ein Sauerstoffkonzentrator trennt den Umgebungsluftstrom auf, um vor Ort kontinuierlich und kostengünstig Sauerstoff bei entsprechend niedrigem Druck (1-6 bar) bereitzustellen. Ein Sauerstoff-Druckerhöhungsverdichter verdichtet den bereits angereicherten Sauerstoff für die Speicherung oder Verteilung auf 2-350 bar. Beide werden fast immer gemeinsam eingesetzt.
Kann ein Sauerstoff-Druckerhöhungsverdichter medizinische Sauerstoffflaschen befüllen?
Antwort anzeigen
Ja, sofern er für den Einsatz mit Sauerstoff ausgelegt und entsprechend montiert wurde und korrekt in einen Sauerstoffgenerator integriert ist. Medizinische Sauerstoffflaschen werden typischerweise mit 150 bar befüllt. Verwenden Sie einen kontinuierlichen Sauerstoffanalysator mit Alarm bei >96 % und <90 %, vollständig entsprechend den ISO-Normvorgaben. Nur in den USA: Sofern nichts anderes angegeben ist, trägt das Hauptetikett Ihrer medizinischen Sauerstoffflasche die Kennzeichnung USP; ein leeres Etikett weist auf den Reinheitsstandard „Oxygen Gas USP“ von 99 % hin.
Welche Sicherheitsvorkehrungen sind beim Umgang mit Sauerstoffverdichtungsanlagen erforderlich?
Antwort anzeigen
Fahrzeuge und Computer werden zwar mit Kohlenwasserstoffen betrieben, Anlagen und Prozessausrüstung jedoch nicht – halten Sie sich bei Montage und Änderungen an die Vorgaben in CGA G-4.1. Kennzeichnen und dokumentieren Sie jedes Druckentlastungsventil, das den jeweiligen Verdichtungsstufen zugeordnet und mit ihnen verbunden ist, damit Funktion und Manipulationsschutz am Grundaggregat, an der jeweiligen Verdichtungsstufe und an der Verbindung dazwischen geprüft werden können. Prüfen Sie jedes Druckentlastungsventil und jeden Schutz gegen zu hohe Austrittstemperatur jährlich im Rahmen eines Prüfprogramms. Bestätigen Sie, dass das Aggregat bei der Inbetriebnahme mit Stickstoff gespült und entwässert wurde. Erstellen Sie eine Liste der ISO-zugelassenen Produkte und behandeln Sie jeden sauerstoffbedingten Brand als möglichen Ausgangspunkt für eine Ursachenuntersuchung zu Verunreinigungen aus vorgeschalteten Anlagenteilen.
Welchen Druckbereich kann ein Sauerstoff-Druckerhöhungsverdichter erreichen?
Antwort anzeigen
Eintrittsdruck 3-6 bar, bereitgestellt durch einen PSA- oder VPSA-Generator; häufig anzutreffende Drücke sind 150 bar (2-stufiger Verdichter) oder 200 bar (4-stufiger Verdichter). Kundenspezifische Aggregate für Luft- und Raumfahrt sowie Industrie erreichen 350 bar; bei Einheiten in Diodenbauart sind bis zu 1000 bar möglich.
Benötigt ein Sauerstoff-Druckerhöhungsverdichter eine eigene Stromversorgung?
Antwort anzeigen
Elektrisch angetriebene Aggregate (typischerweise im Bereich von 2-22 kW) benötigen im Allgemeinen Drehstrom in Industrie- oder Luft- und Raumfahrtqualität, mindestens der Wirkungsgradklasse IE3. Druckluftbetriebene Druckerhöhungsverdichter verwenden Druckluft statt Strom. Sie eignen sich bei Zündgefahr oder wenn hohe Mobilität gefragt ist, sind jedoch wegen des begrenzten Volumenstroms im Dauerbetrieb weniger geeignet. Bei der Auslegung empfiehlt es sich, die Anlaufbelastung des Motors mit der verfügbaren Anlagenleistung abzugleichen.
Worauf sollten Sie beim Kauf eines Sauerstoff-Druckerhöhungsverdichters achten?
Antwort anzeigen
Fordern Sie neben den üblichen Angaben zu Volumenstrom und Druck vier gängige Dokumente an: (1) die Begründung der Werkstoffauswahl für den sauerstoffberührten Bereich nach ASTM G94 / G63; (2) den Reinheitsnachweis für die Anlageninbetriebnahme gemäß CGA G-4.1 einschließlich des gemessenen nichtflüchtigen Rückstands; (3) die Einstellwerte und Prüfprotokolle der Druckentlastungsventile für jede Verdichterstufe; (4) den Ersatzteilsatz für die Überholung mit empfohlenen Überholungs- und Wartungsintervallen. Kann ein Anbieter diese Unterlagen nicht vorlegen, bietet er kein vollständig für den Sauerstoffeinsatz qualifiziertes Aggregat an.
Möchten Sie ein Aggregat für Ihre Anwendung spezifizieren?
Geben Sie Ihre Werte in die 5-Fragen-Vorprüfung oben auf dieser Seite ein und senden Sie anschließend Ihre Zielwerte für Volumenstrom, Druck, Reinheit und Lastzyklus an unser Engineering-Team. Wir gleichen sie mit einer passenden Konfiguration ab und erstellen normalerweise innerhalb von 2 Geschäftstagen ein Richtpreisangebot.
Über diesen Leitfaden
Dieser Artikel wurde von der Engineering-Gruppe von PG Compress anhand öffentlich zugänglicher Branchendaten von ASTM, CGA, NFPA, EIGA, WHO/ISO, Untersuchungen zu Bränden mit Industriegasen und Fachgesprächen in technischen Foren zusammengestellt. Wenn Zahlenangaben von Betriebsbedingungen abhängen – etwa Amortisationszeit, Wartungsintervall oder Kosten je m³ –, wird eine Spanne statt eines Einzelwerts angegeben. Prüfen Sie alle genannten Werte anhand der Bedingungen an Ihrem Standort und des Inbetriebnahmeberichts Ihres Lieferanten, bevor Sie Budgets und Spezifikationen berechnen.
Referenzen und Quellen
- ASTM G94 — Leitfaden zur Bewertung von Metallen für den Einsatz mit Sauerstoff — ASTM International
- CGA G-4,1-2018 — Reinigung von Ausrüstung für den Einsatz mit Sauerstoff (7. Aufl.) — Compressed Gas Association
- EIGA Doc 04/18 — Brandgefahren durch Sauerstoff und sauerstoffangereicherte Atmosphären — European Industrial Gases Association
- NFPA 53 — Empfohlene Praxis für Werkstoffe, Ausrüstung und Systeme in sauerstoffangereicherten Atmosphären — National Fire Protection Association
- NASA TM-2007-213740 — Leitfaden zur Bewertung der Sauerstoffverträglichkeit von Sauerstoffkomponenten und -systemen — NASA Technical Reports Server
- Spezifikation für medizinischen Sauerstoff — Querverweis auf World Health Organization / ISO 7396-1
Verwandte Artikel
- Was ist ein Druckerhöhungsverdichter — Grundlagen zu gemeinsamen Eigenschaften bei allen Gasen
- Funktionsweise von Druckerhöhungsverdichtern — Thermodynamik und Auslegung der Verdichterstufen
- Bauarten von Druckerhöhungsverdichtern — Detaillierter Vergleich verschiedener Verdichtertechnologien
- Leitfaden zur Auswahl von Druckerhöhungsverdichtern — Auswahlhilfe unabhängig von der Anwendung
- Anwendungen von industriellen Gas-Druckerhöhungsverdichtern — Einsatz beim Schweißen, Schneiden und an Abfüllstationen