Pangeng kontaktieren

Auslegung von N2-Druckluftverdichtern: Leitfaden zu Systemarchitektur, Vorbehandlung und Leistungsreduzierung am Standort

Contents
show
Die meisten Inbetriebnahmefehler bei Stickstoffanlagen entstehen nicht dadurch, dass ein Ingenieur den Stickstoff-Volumenstrom mit dem falschen Druckluftfaktor multipliziert. Sie treten an den Rohrleitungen zwischen Verdichteraustritt und Eintritt in den Stickstoffgenerator auf. Wer die Auslegung des N2-Druckluftverdichters als einzelne Katalogauswahl behandelt, berücksichtigt weder den Regenerationsspülstrom von 15 %-18 % bei kaltregenerierenden Adsorptionstrocknern noch den Druckverlust von 0,5-1,0 bar (7-15 psi, gemessen in pounds per square inch) über Koaleszenz- und Aktivkohlebehälter noch den barometrisch bedingten Dichteabfall, der Druckluftsysteme an heißen Sommernachmittagen unterversorgt.
Dieser Leitfaden zur Verdichterauslegung hilft Ihnen, einen Druckluftverdichter auszulegen. Dabei werden Faktoren wie unterschiedliche Spülmengen bei der Vorbehandlung, die kombinierte Leistungsreduzierung durch Temperatur und die Druckaufteilung zwischen dem primären Druckluftaggregat und nachgeschalteten Stickstoff-Druckerhöhungsverdichtern bewertet. Wenn Sie unseren Druckluft-CFM-Rechner oder das grundlegende 7-stufige Arbeitsblatt zum Druckluftfaktor verwenden möchten, beginnen Sie mit unserem grundlegenden Berechnungsarbeitsblatt zur Auslegung von N2-Druckluftverdichtern. Nutzen Sie die folgenden bewährten technischen Verfahren, um die gesamte Druckluft-Förderleistung zu bestätigen und Ihre Beschaffungsspezifikationen für mehrere Anbieter festzulegen.
Wichtige technische Erkenntnisse zu N2-Druckluftsystemen
- Die Bezugsbedingungen verursachen ein verborgenes volumetrisches Defizit von 7,3 %, denn die nach ISO 1217 (20°C,
1 bar(a)) angegebene Free Air Delivery (FAD) eines Verdichteraggregats ist volumenbezogen rund 7,3 % höher als die Förderleistung von Stickstoffgeneratoren, die in europäischen Normkubikmetern (Nm³/hbei 0°C,1,01325 bar(a)) oder Litern pro Sekunde angegeben wird. - Die Vorbehandlung kostet Druck und Volumenstrom: Um die Reinheitsklasse ISO 8573-1:2010 Class [1:2:1] zu erreichen, sind häufig etwa 7 %–18 % zusätzliche Bruttoförderleistung für Adsorptionstrockner sowie 0,5–1,0 bar (7–15 psi) für Partikel-, Koaleszenz- und Aktivkohlefilter erforderlich.
- Ölüberflutete Schraubenverdichter benötigen Aktivkohlefilter mit einer gefüllten Schüttung, da herkömmliche Koaleszenzelemente mit 0,01 µm flüssige Aerosole bis auf 0,0008 ppm abscheiden; Kohlenwasserstoffdämpfe passieren die Elemente jedoch. Inline-Aktivkohlepatronen bieten keine ausreichende Kontaktzeit. Bei Verwendung eines geschmierten Verdichters ist daher ein Aktivkohlefilter mit vollständiger Pelletschüttung erforderlich.
- Ein primärer Druckluftdruck unter
13 bar(g)senkt die Betriebskosten und die Gesamtbetriebskosten: Eine Erhöhung des primären Austrittsdrucks steigert die Antriebsleistung über den gesamten Druckluftstrom um rund 1 % je 2 psi (0,14 bar). Anwendungen über13 bar(g)kombinieren daher einen Druckluftverdichter mit8–10 bar(g)mit einem nachgeschalteten Stickstoff-Druckerhöhungsverdichter.
Vor der Auslegung die Anlagengrenzen zwischen Druckluftzufuhr und Stickstoffgenerator festlegen
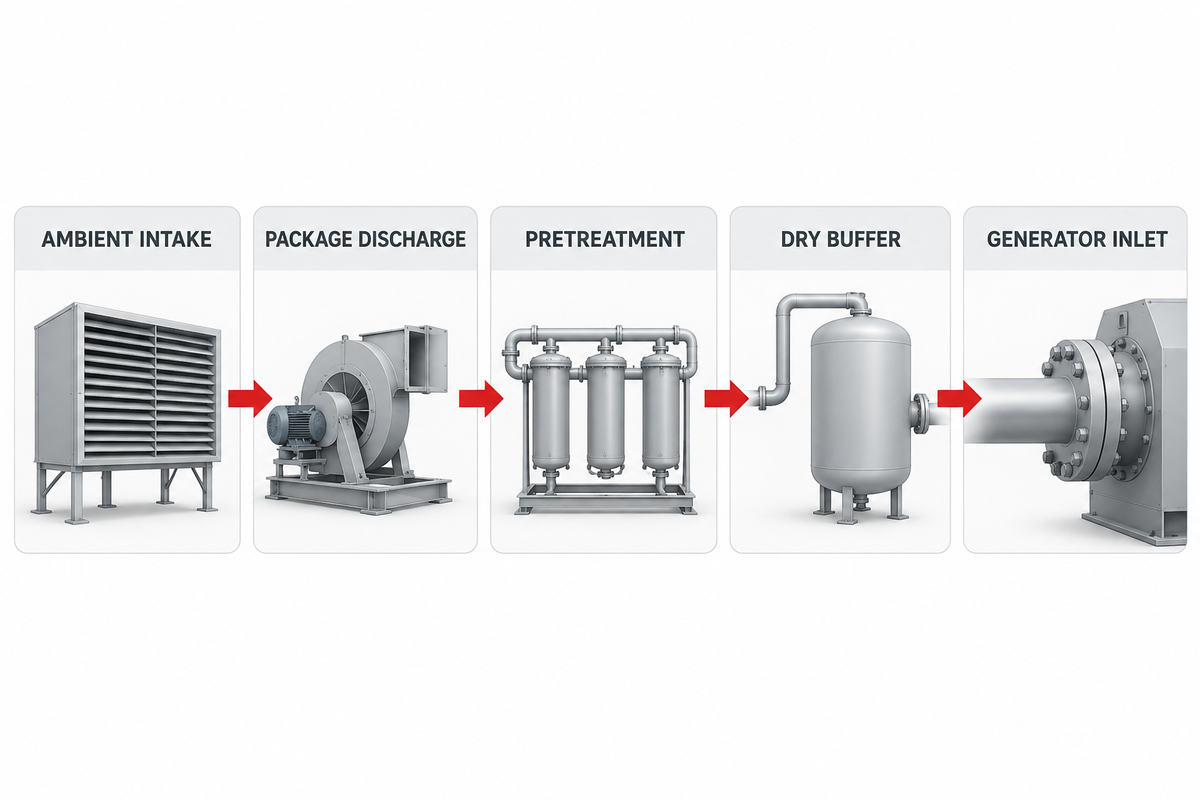
Eine zuverlässige Spezifikation zur Auslegung von N2-Druckluftverdichtern beginnt mit der Festlegung von fünf Druckgrenzen – vom Ansaugfilter für Umgebungsluft bis zum Saugflansch des Stickstoffgenerators. Für die Auswahl des passenden Druckluftverdichters und seiner Größe muss bekannt sein, wie viel Volumenstrom zwischen den Komponenten verloren geht, denn der erforderliche Volumenstrom hängt von jedem Ventil und jedem Behälter im System ab. Übernimmt ein Einkäufer einen einzelnen Volumenstromwert aus einer Broschüre und gibt ihn an einen Druckluftfachhändler weiter, weiß keiner von beiden, ob Trocknerspülung oder Filterdifferenzdruck berücksichtigt sind. Die Folge kann ein zu klein ausgelegter Verdichter und ungeplante Ausfallzeit sein.
In industriellen Druckluftsystemen geben Verdichterhersteller die Förderleistung des Verdichteraggregats am Austrittsanschluss nach den Bezugsbedingungen aus ISO 1217, Anhang C (konstante Drehzahl) oder Anhang E (variable Drehzahl), an: 20°C (68°F), 1,0 bar(a) (14,5 psia) und ungefähr 0 % relative Feuchte. CFM steht für Kubikfuß pro Minute. Während nordamerikanische Datenblätter scfm und psi aufführen, geben europäische Datenblätter für Stickstoffgeneratoren den Bedarf in Nm³/h bei 0°C (32°F) und 1,01325 bar(a) an. Nach dem idealen Gasgesetz dehnen sich 100 Nm³/h trockenes Gas bei 0°C auf 107,3 m³/h bei 20°C und 1,0 bar(a) aus. Werden die Angaben aus beiden Datenblättern nicht aufeinander abgestimmt, fehlen dem System rund 7,3 %, noch bevor geprüft ist, ob der Verdichter den Spitzenbedarf deckt.
Eine geschlossene Verdichterregelung und die Durchflussregelung des Generators – etwa die in U.S. Patent US4725293A beschriebene Architektur mit Sauerstoffsensor-Rückführung und durchflussbegrenzender Blende – regeln Eintrittsvolumenstrom und Druck dynamisch, um bei wechselnder Last die Produktreinheit zu halten. Gleichzeitig muss die am Regelventil ankommende Druckluft die Grenzwerte für Verunreinigungen nach ISO 8573-1:2010 erfüllen, damit weder Feuchtigkeit noch Kohlenwasserstoffe das Trennmedium erreichen. Die nachfolgende Tabelle grenzt anhand der fünf Anlagengrenzen ab, was der Verdichter an seinem Austrittsanschluss liefert und welcher Nettovolumenstrom an konditioniertem Gas in die Trennbetten eintritt.
| Punkt der Anlagengrenze | Physischer Ort | Maßgebende Norm / Auslegungsgrundlage | Typischer Druck- und Temperaturzustand | Verantwortung für Volumenstrom und Verluste |
|---|---|---|---|---|
| BL-1: Umgebungslufteintritt | Flansch am Ansaugfilter des Verdichters | Barometrischer Standortdruck, Umgebungstemperatur in °C und relative Feuchte | 0,70–1,013 bar(a); -10°C bis +45°C |
Referenzwert für den Saugmassenstrom; abhängig vom ΔP des Ansaugfilters (25–50 mbar) und der Leistungsreduzierung aufgrund der Standortshöhe. |
| BL-2: Austritt des Verdichteraggregats | Austritt des Nachkühlers / Anschlussflansch des Verdichteraggregats | Free Air Delivery (FAD) nach ISO 1217, Anhang C/E | 7,5–13,5 bar(g); Annäherung an die Umgebungstemperatur um 8°C–15°C |
Bruttoförderleistung des Verdichters (Q_gross); häufig zu 100 % mit Wasserdampf gesättigt und mit flüssigem Kondensat. |
| BL-3: Nassluftbehälter und Vorbehandlung | Nassluftbehälter, Vorfilter, Lufttrockner und Aktivkohlefilter | Zielreinheitsklasse nach ISO 8573-1:2010: [1:2:1] oder [1:4:1] |
Kumulierter ΔP über den Filterelementen: 0,5–1,0 bar (7–15 psi) | Verursacht häufig etwa 0,5 %–2 % Ablaufverluste (Kältetrockner) oder rund 7 %–18 % Regenerationsspülung (Adsorptionstrockner). |
| BL-4: Trockenluftpuffer und Durchflussregelung | Druckluftbehälter für trockene Prozessluft und Druckregler / kritische Düse | Druckluftbehälter gemäß ASME Section VIII; Auslegung der kritischen Blende | 7,0–12,5 bar(g); stabilisiert auf 10°C–35°C |
Fängt zyklische Druckausgleichsspitzen der PSA ab, damit die Spitzendurchflussgeschwindigkeit die Grenzwerte des Trockners nicht überschreitet. |
| BL-5: Saugflansch des Generators | Eintrittsventil des PSA-Skids oder Sammelleitung des Membranmoduls | Datenblatt des Generatorherstellers (Nm³/h oder SCFM) |
Mindestens 6,5–10,0 bar(g) (PSA) oder 8,0–12,5 bar(g) (Membran) |
Verfügbarer Nettovolumenstrom an trockener, ölfreier Druckluft (Q_net_gen) zur Erzeugung der spezifizierten Stickstoff-Förderleistung. |
Vorbehandlungsstrecke nach ISO 8573-1 auslegen und Trocknerspülung berücksichtigen
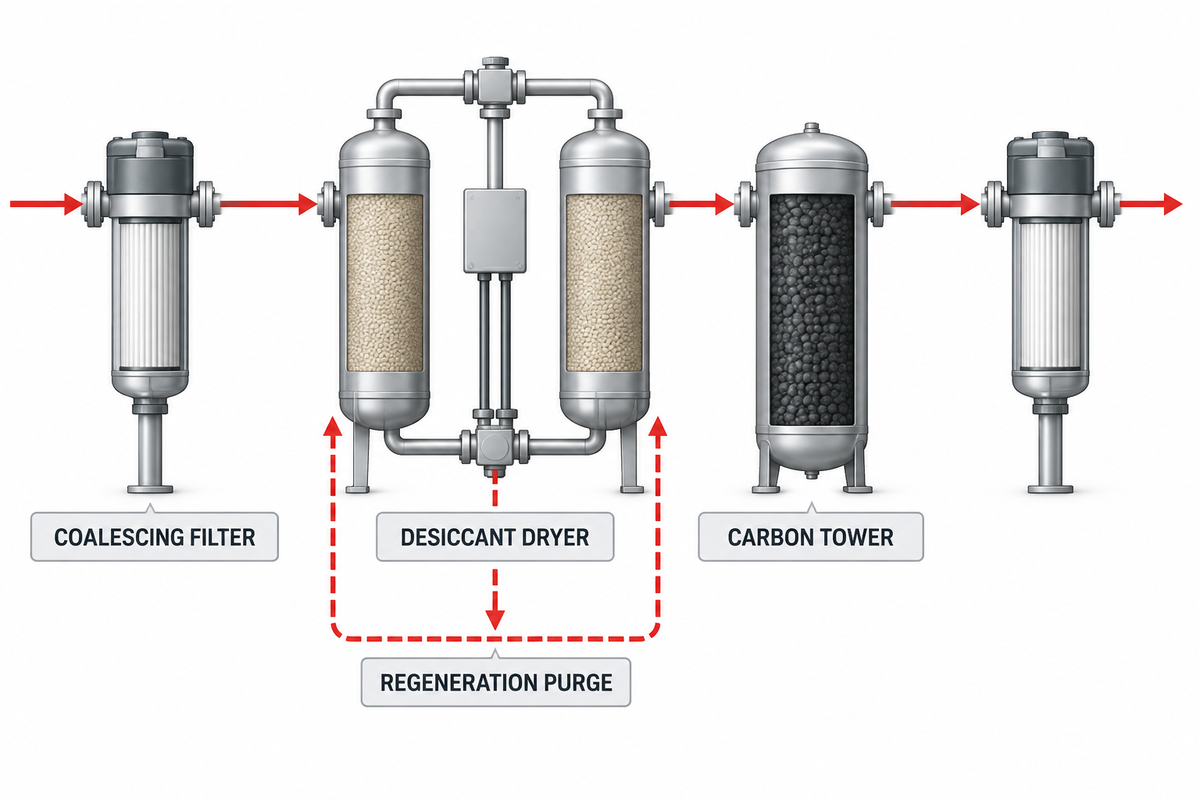
Nach Festlegung der Anlagengrenzen folgt die Aufstellung des FAD-Bruttobudgets unter Berücksichtigung der Vorbehandlung. Da der erforderliche CFM-Wert von den nachgelagerten Aufbereitungsverlusten abhängt, ist jeder Kubikmeter Druckluft am Austritt des Nachkühlers häufig zu 100 % mit Wasserdampf gesättigt und enthält Schmierölaerosole, Kohlenwasserstoffdämpfe und Rohrleitungsabrieb. Nach ISO 8573-1:2010, 3. Ausgabe, wird die Druckluftreinheit mit drei Zahlen in eckigen Klammern angegeben: [Partikel : Wasser : Gesamtöl]. Stickstoffgenerator-Skids erfordern häufig entweder Klasse [1:4:1] (PSA in Innenräumen mit einem Drucktaupunkt von +3°C) oder Klasse [1:2:1] (Drucktaupunkt von -40°C für Rohrleitungen in kalter Umgebung, PSA mit ultrahoher Reinheit oder Hohlfasermembranen).
Jede Reinigungsstufe verursacht zusätzliche Durchflussverluste und Druckverluste, die eine höhere Förderleistung des Verdichters erfordern. Ein Kältetrockner verbraucht nahezu keine Druckluft (etwa 0,5 %–1,5 % bei zeitgesteuerten oder verlustfreien Kondensatableitern) und verursacht einen Druckverlust von 0,15–0,25 bar (2–3,5 psi), kann die Druckluft aber nur auf einen Drucktaupunkt von +3°C (37,4°F) abkühlen. Wenn die Spezifikation einen Drucktaupunkt von -40°C (-40°F) verlangt, gibt ein kaltregenerierender Doppelturmtrockner häufig etwa 15 %–18 % des Druckluftstroms an die Atmosphäre ab, um sein außer Betrieb befindliches Alumina- oder Molekularsieb-Bett zu regenerieren. Ein heißregenerierender Trockner mit Gebläsespülung verbraucht während der Bettregeneration weiterhin etwa 7 %–8 % Spülluft zur Kühlung.
Eine bewährte technische Alternative, die ursprünglich in U.S. Patent US4439213A beschrieben wurde, koppelt einen Druckwechsel-Trockner direkt an die PSA-Stickstofftürme. Dabei regeneriert trockenes, sauerstoffangereichertes Abgas aus der PSA-Abblasephase den vorgeschalteten Lufttrockner. So entfällt eine separate Druckluftspülung des Trockners; zugleich wird häufig weniger als etwa 30 % interne Stickstoffspülung benötigt. Bei herkömmlichen separaten Trocknern muss der Bruttovolumenstrom des Verdichters (Q_gross) hingegen anhand der folgenden Gleichung für das Vorbehandlungsbudget berechnet werden:
Formel für das FAD-Bruttobudget unter Berücksichtigung der Vorbehandlung:
Dabei ist
Q_gross_FAD = (Q_N2 × AF_temp × K_ref) / [ (1 - f_purge - f_drain) × K_site ]Dabei ist
Q_N2 der erforderliche Stickstoffvolumenstrom, AF_temp der temperaturkorrigierte Luftfaktor, K_ref der Umrechnungsfaktor von den Bezugsbedingungen des Generators zu ISO 1217 (1.073 von 0°C auf 20°C), f_purge der Spülanteil des Adsorptionstrockners (0.00 bis 0.18), f_drain der Kondensatablaufverlust (0.005 bis 0.015) und K_site der Höhen-/Umgebungsdichtefaktor.
| Aufbau der Vorbehandlungsstrecke | Zielklasse nach ISO 8573-1:2010 | Stufen der Partikel- und Ölfiltration | Volumenstromverlust durch Trocknerspülung / Kondensatablauf | Druckverlust (ΔP) zwischen sauberem Filter und Filterwechsel |
|---|---|---|---|---|
| Strecke A: PSA-Standardanlage in Innenräumen (Kältetrockner + Aktivkohlefilter) |
Klasse [1 : 4 : 1](≤0,1 µm, +3°C PDP, ≤0,01 mg/m³ Öl) |
Wasserabscheider + 1,0 µm Vorfilter + 0,01 µm Koaleszenzfilter + gefülltes Aktivkohlebett | Häufig 0,5 %–1,5 % (nur Kondensatableiter) |
0,35 bar bei sauberem Filter → 0,75 bar (5–11 psi) beim Filterwechsel |
| Strecke B: PSA mit hoher Reinheit / kaltes Klima (kaltregenerierender Adsorptionstrockner + Aktivkohlefilter) |
Klasse [1 : 2 : 1](≤0,1 µm, -40°C PDP, ≤0,01 mg/m³ Öl) |
1,0 µm- und 0,01 µm-Koaleszenzfilter + kaltregenerierender Zweiturm-Adsorptionstrockner + Aktivkohlefilter + 1,0 µm-Staubnachfilter | Häufig 15,0 %–18,0 % (kontinuierliche Spülung durch Druckabsenkung) |
0,50 bar bei sauberem Filter → 1,00 bar (7–15 psi) beim Filterwechsel |
| Strecke C: Große Membrananlage / energieeffizientes Skid (beheizter Gebläse-Spülluft-Adsorptionstrockner) |
Klasse [1 : 2 : 1](≤0,1 µm, -40°C PDP, ≤0,01 mg/m³ Öl) |
Zweistufige Koaleszenzfiltration + elektrischer Gebläse-Adsorptionstrockner + Aktivkohlefilter + 0,01 µm-Feinfilter | Rund 7,0 %–8,0 % (Spülung zur Bettaustreibung und -abkühlung) |
0,45 bar bei sauberem Filter → 0,90 bar (6,5–13 psi) beim Filterwechsel |
| Strecke D: Mit PSA-Abgas regenerierter Trockner (integrierte Regeneration mit Abgasstrom) |
Klasse [1 : 2 : 1](≤0,1 µm, -40°C PDP, ≤0,01 mg/m³ Öl) |
Koaleszenzvorfilter + Druckwechsel-Trockner, regeneriert mit sauerstoffangereichertem PSA-Abgas (US4439213A) | Nominell 0,5 %–1,0 % (keine zusätzliche Spülung durch Druckluft für die Stickstofferzeugung) |
0,40 bar bei sauberem Filter → 0,80 bar (6–12 psi) über die Filterbetten |
Warum versagen Kohlenstoff-Molekularsiebbetten und Membranfasern trotz Koaleszenzfiltern?
Kohlenstoff-Molekularsiebbetten (CMS) und Polymermembranfasern versagen aus demselben Grund wie herkömmliche Koaleszenzfilter: Mechanische Koaleszenzfilter scheiden flüssige Öltröpfchen und Aerosole ab, doch Kohlenwasserstoffdämpfe passieren sie gasförmig. Wie in Untersuchungen zur Schädigung industrieller CMS dokumentiert, blockieren Öl- und Feuchtigkeitsmoleküle die Mikroporen des Kohlenstoffsiebs. Das führt zu einem irreversiblen Rückgang der Reinheit, Ölaustritt aus den Schalldämpfern der Abblaseleitungen und schwarzem Kohlenstaub am PSA-Austritt.
Selbst ein hocheffizientes Koaleszenzelement mit 0,01 µm, das flüssige Ölaerosole auf unter 0,0008 ppm reduziert, lässt Restöldampf im warmen Luftstrom zurück. Zudem weisen technische Grundlagen zur Vor-Ort-Stickstofferzeugung darauf hin, dass kleine aufschraubbare Aktivkohlepatronen für den Schutz eines Stickstoffgenerators zu klein sind: Ihre geringe Betttiefe bietet nicht die erforderliche Kontaktzeit von 2,5–4,0 Sekunden, um alle Kohlenwasserstoffdämpfe zu adsorbieren. Bei Verwendung eines ölüberfluteten Verdichters muss hinter Trockner und Koaleszenzfilter ein Aktivkohlefilter mit vollständiger Pelletfüllung installiert werden.
Katalogwerte für Verdichter auf Meereshöhe um Höhenlage, Umgebungshitze und Eintrittstemperatur korrigieren
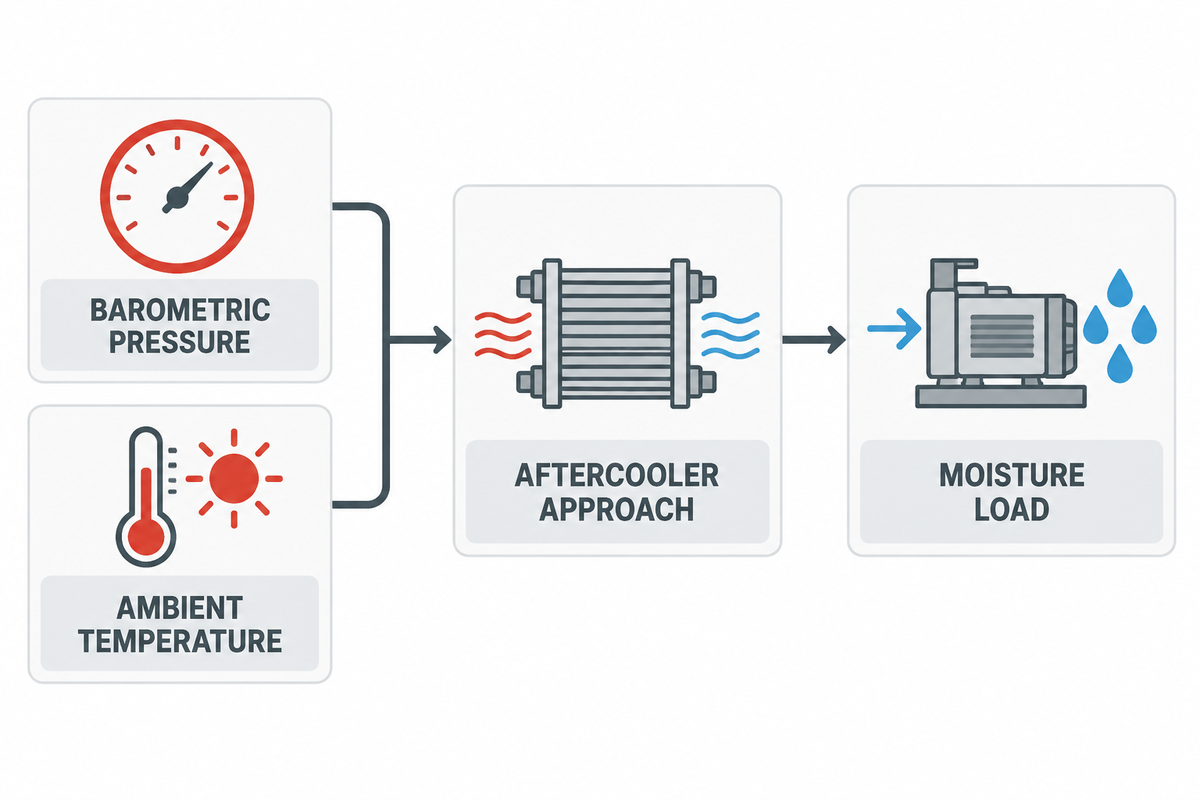
Wer einen Verdichter anhand eines Katalogwerts für Meereshöhe auswählt, ohne die Standortbedingungen zu berücksichtigen, riskiert Produktionsengpässe im Sommer. Da Stickstofftrennsysteme vom Massenstrom und nicht vom reinen Hubvolumen abhängen, wirken sich Höhenlage und Umgebungshitze an drei Stellen der Druckluftstrecke aus: durch geringere Luftdichte am Verdichtereintritt, höhere Austrittstemperaturen hinter dem Nachkühler und erhöhte Korrekturfaktoren für Feuchtigkeit und Temperatur im Trockner und Stickstoffgenerator.
Erstens sinkt der barometrische Druck mit zunehmender Höhe von 1,013 bar(a) (14,7 psia) auf Meereshöhe auf rund 0,85 bar(a) bei 1.500 m und 0,70 bar(a) (10,1 psia) bei 3.000 m (10.000 ft). Ein ölfrei verdichtender Schraubenverdichter mit Verdrängungsprinzip saugt zwar dasselbe geometrische Luftvolumen in Kubikfuß pro Minute an, doch die geringere Luftdichte reduziert den abgegebenen Massenstrom (Nm³/h oder scfm) in großer Höhe häufig um etwa 15 %–30 %, wie in Auslegungsrichtlinien für Verdichter in großer Höhe erläutert. Gleichzeitig verringert die dünnere Umgebungsluft den Massenstrom der Kühlluft über luftgekühlte Motoren und Ölkühler.
Zweitens beeinflusst die Eintrittstemperatur sowohl die Leistung als auch die Trocknerlast direkt. Laut dem U.S. Department of Energy Better Plants Compressed Air Cheat Sheet werden rund 80 % der elektrischen Energie, die einem Verdichter zugeführt wird, in Wärme umgewandelt. Eine Senkung der Verdichtereintrittstemperatur um 10°F (5,6°C) führt häufig zu Energieeinsparungen von etwa 2 %. Steigt die Umgebungstemperatur im Verdichterraum dagegen auf 40°C (104°F) und arbeitet der luftgekühlte Nachkühler mit einer Annäherungstemperatur von 10°C, tritt die Druckluft mit 50°C (122°F) statt der Nenn-Auslegungstemperatur von 35°C (95°F) in den Kältetrockner ein. Dieser Temperaturanstieg um 15°C lässt die mitgeführte Wasserdampfmenge mehr als auf das Doppelte steigen. Dadurch wird der Kältemittelkreislauf des Trockners überlastet, der Drucktaupunkt steigt auf über +10°C und die Kapazität des PSA-Kohlenstoffsiebs sinkt häufig um weitere 8 %–15 %.
| Szenario der Standortbedingungen | Barometrischer Druck und Umgebungstemperatur | Faktor für den Saugmassenstrom (gegenüber ISO 1217) | Temperatur am Nachkühleraustritt (Annäherung 10°C) | Feuchtigkeitslast des Trockners und Luftfaktor-Aufschlag des Generators |
|---|---|---|---|---|
| Referenzwert (ISO 1217) | 1,000 bar(a) bei 20°C (68°F) |
1,000× (FAD-Katalogreferenz) |
30°C (86°F) | 1,00× Feuchtigkeitslast; 1,00× Luftfaktor des Generators. |
| Warmer Küstenstandort (Sommer auf Meereshöhe) | 1,013 bar(a) bei 40°C (104°F) |
0,936× (rund -6,4 % thermischer Dichteverlust) |
50°C (122°F) | 2,45× Wasserdampflast; größerer Nachkühler/Trockner und 1,08×–1,12× PSA-Luftfaktor erforderlich. |
| Gemäßigter Standort in großer Höhe (1.500 m) | 0,846 bar(a) bei 25°C (77°F) |
0,832× (rund -16,8 % kombinierte Leistungsreduzierung) |
35°C (95°F) | 1,30× Wasserdampf je Masseneinheit; 1,20× Brutto-Hubvolumen des Verdichters erforderlich. |
| Bergbau- / Wüstenstandort in großer Höhe (3.000 m) | 0,701 bar(a) bei 35°C (95°F) |
0,667× (rund -33,3 % kombinierte Leistungsreduzierung) |
45°C (113°F) | 1,95× Feuchtigkeit je kg trockener Luft; wassergekühlter Nachkühler oder zusätzliche Chiller-Kühlung empfohlen. |
Druck- und Temperaturbereiche von PSA- und Membranaufbauten aufeinander abstimmen
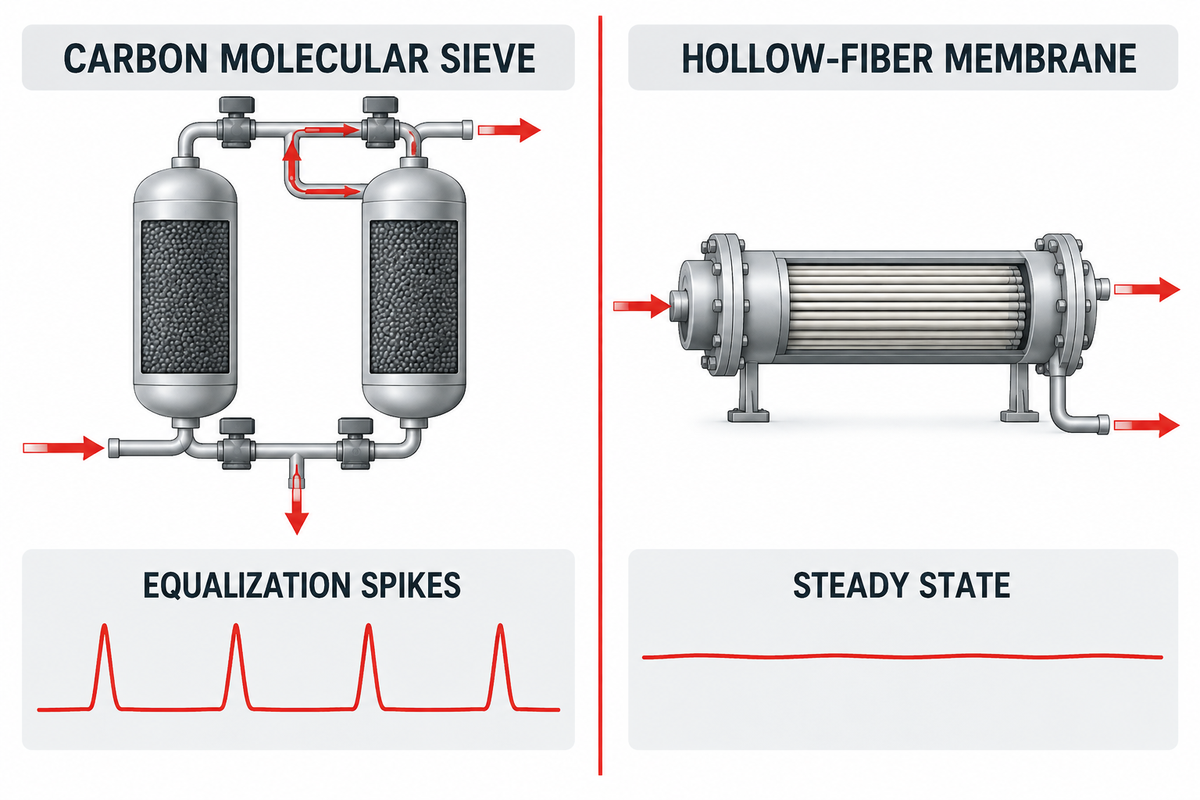
Nicht jeder Stickstoffgenerator belastet den Druckluftverdichter in verschiedenen Anwendungen auf dieselbe Weise. Für die Auswahl des passenden Verdichters und seines Druckbereichs sowie des Temperaturregelungssystems müssen die Unterschiede bei der Förderaufgabe zwischen PSA-Systemen (Pressure Swing Adsorption) mit Kohlenstoff-Molekularsiebtürmen und Hohlfasermembran-Separatoren bekannt sein, denn die beiden Technologien haben unterschiedliche Druckanforderungen.
In einem PSA-System strömt Druckluft abwechselnd durch zwei Adsorberbehälter, die mit Kohlenstoff-Molekularsieb gefüllt sind. Wie technische Analysen der PSA-Adsorption erläutern, trennen die Poren des CMS Gase aufgrund eines Durchmesserunterschieds von 0.18 Å kinetisch: Sauerstoffmoleküle (3.46 Å) werden zurückgehalten, während Stickstoffmoleküle (3.64 Å) bei Betriebsbedingungen von 4–13 bar (58–188 psig) und 10–25°C (50–77°F) passieren. Auch U.S. Patent US5711787A veranschaulicht, dass Druckwechsel-Trennzyklen enge Bereiche für Eintrittsdruck und Temperatur erfordern, um starke Einbußen beim Bettdimensionierungsfaktor (BSF) und bei der Rückgewinnung zu vermeiden. Da die PSA-Türme alle 45–90 Sekunden umschalten, ist der Verdichter einem zyklischen, pulsierenden Volumenstrombedarf ausgesetzt.
Hohlfasermembranmodule haben dagegen keine beweglichen Schaltventile und werden gleichmäßig mit Druckluft versorgt. Die Membranpermeation beruht jedoch auf dem Partialdruckgefälle nach dem Fick’schen Gesetz über die Wände der Polymerfasern (häufig 95 %–99,5 % Reinheit). Membranen benötigen häufig einen höheren Verdichteraustrittsdruck, oft 8,5–13,5 bar(g) (125–195 psig), um den Druckbedarf des Moduls zu decken. Am Skid-Eintritt sorgt eine elektrische Prozessheizung für eine Drucklufttemperatur von 35–50°C (95–122°F). Dadurch steigt die Permeationsleistung der Fasern, allerdings gelangt auch etwas mehr Sauerstoff durch die Membran. Wie Fachleute in Diskussionen zur Gasverdichtung bei Eng-Tips anmerken: Benötigt ein Membrangenerator am Moduleintritt einen Druck von 145 psig (10 bar(g)) und verursacht die Vorfiltration einen Druckverlust von 15 psi, muss der Druckluftverdichter am Austrittsflansch volle 160 psig (11 bar(g)) liefern.
| Betriebsparameter | PSA-System mit Kohlenstoff-Molekularsieb (CMS) | Hohlfasermembran-Separator | Auswirkungen auf die Auswahl des Druckluftverdichters |
|---|---|---|---|
| Wirtschaftlicher Reinheitsbereich | Häufig 98,0 % bis 99,999 % N₂ (10 ppm O₂) | Häufig 95,0 % bis 99,5 % N₂ | PSA dominiert bei Anwendungen mit hoher Reinheit in Elektronik, Lasertechnik und Chemie. Membranen eignen sich häufig für Inertisierung mit 95 %–99 % N₂ sowie für die Spülung von Reifen und Rohrleitungen. |
| Optimaler Eintrittsdruckbereich | 6,5–10,0 bar(g) (95–145 psig); max. 13 bar(g) |
8,0–13,5 bar(g) (115–195 psig); bis zu 15 bar(g) |
Membranen erfordern häufig eine Schraubenverdichterstufe mit 10–13 bar, um die Anzahl der Faserbündel zu minimieren. |
| Optimale Eintrittstemperatur | 10°C–25°C (50°F–77°F); Leistungsabfall bei >35°C |
35°C–50°C (95°F–122°F) mittels zusätzlicher Heizung am Skid |
PSA erfordert eine geringe Annäherungstemperatur des Nachkühlers; Membranen benötigen flüssigkeitsfreie Druckluft am Inline-Heizer. |
| Volumenstromprofil | Zyklisch mit ausgeprägten Druckausgleichsspitzen von 2×–3× |
Kontinuierlicher, pulsationsfreier stationärer Betrieb | PSA erfordert eigene Nass- und Trockenluftbehälter zur Abpufferung; Membranen erfordern eine präzise Druckregelung mit variabler Drehzahl (VSD). |
| Empfindlichkeit gegenüber Verunreinigungen | Irreversible Schädigung des CMS durch Öldampf oder flüssiges Wasser | Quellung der Fasern durch Aromaten-/Öldampf; Aufquellen durch flüssiges Wasser | Beide benötigen eine Ölfiltration der Klasse 1 nach ISO 8573-1:2010 und einen Abstand zum Taupunkt unterhalb der Umgebungstemperatur. |
Anschluss an die vorhandene Druckluftanlage oder separates Druckluft-Skid festlegen
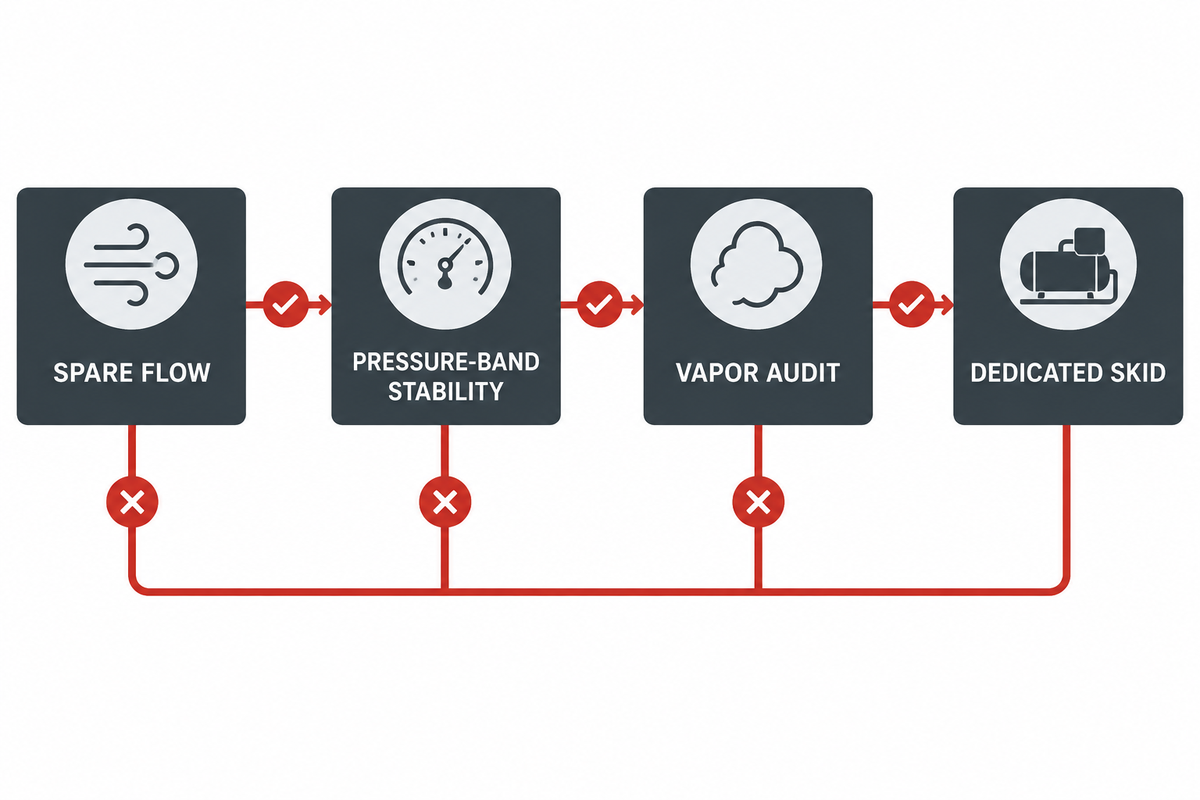
Was fragen Werksleiter am häufigsten? Oft geht es darum, ob sie statt eines eigenen Verdichters für einen neuen Stickstoffgenerator an eine vorhandene Versorgungsleitung anschließen können. Wird ein allgemeiner Verdichter für die gesamte Werkstatt genutzt, zählen Ingenieure oft lediglich die Werkzeuge oder Anwendungen, ermitteln, welche Kleingeräte betrieben werden, und prüfen, wie häufig und wie lange jedes Gerät läuft. Wird dagegen eine kontinuierliche Gastrennanlage mit 24/7-Betrieb an eine Leitung angeschlossen, die sich Druckluftwerkzeuge und Maschinen teilen, führt das häufig zu Niederdruckalarmen und Reinheitsabschaltungen.
Prüfen Sie zunächst die tatsächlichen Druckverluste im Leitungsnetz. Laut U.S. Department of Energy Compressed Air Tip Sheet #3 gehen selbst in gut instand gehaltenen Industrieanlagen häufig etwa 5 %–10 % des gesamten Druckluft-Volumenstroms durch Leckagen im Verteilnetz verloren. Bei schlecht gewarteten Leitungen sind es regelmäßig etwa 20 %–30 %. Zweitens sind allgemeine Werksleitungen auf den intermittierenden Druckluftbedarf von Werkzeugen in cfm ausgelegt. Schleifgeräte, Schlagschrauber oder pneumatische Spannzylinder laufen häufig mit einem Arbeitszyklus von 15 %–30 %, während ein Stickstoffgenerator sowohl beim Volumenstrom in cfm als auch beim Druck in psi eine nominale Dauergrundlast von 100 % abnimmt. Sinkt der Leitungsdruck durch den Betrieb pneumatischer Maschinen auch nur 30 Sekunden lang unter 6,5 bar(g) (95 psig), steigt die Strömungsgeschwindigkeit im PSA-Adsorberbett sprunghaft an und Sauerstoff gelangt in den Produkttank. Weitere Vergleiche zu Werksversorgungssystemen finden Sie in unserem Leitfaden zur Auslegung industrieller Druckluftsysteme.
Entscheidungsbaum: Werksdruckluftanschluss oder separates Verdichteraggregat (technische Prüfung mit 4 Entscheidungstoren)
- Prüfen Sie an Tor 1 (nachgewiesener Reservevolumenstrom über 7 Tage): Belegen Messdaten über 7 Tage, dass die minimale freie Reservekapazität der Leitung während der Produktionsspitzen über
1,25 × Q_gross_FADliegt, einschließlich eines typischen Zuschlags von 5 %–10 % für Leckagen im Verteilnetz? Falls Nein → ein eigenes Druckluft-Verdichteraggregat für die Stickstofferzeugung vorsehen. - Prüfen Sie an Tor 2 (Stabilität des Druckbands): Bleibt der Leitungsdruck am geplanten Abzweig jederzeit über
P_gen_min + ΔP_pretreatment + 0,5 bar, ohne bei zugeschalteten großen Druckluftwerkzeugen oder Maschinen abzufallen? Falls Nein → ein eigenes Druckluft-Verdichteraggregat für die Stickstofferzeugung vorsehen (oder den Generator mit einem unabhängigen Druckhalteventil und einem Pufferbehälter abtrennen). - Prüfen Sie an Tor 3 (Prüfung auf Kohlenwasserstoff- und Silikondämpfe) : Ist die Werksleitung frei von Dämpfen aus dem Abbau synthetischer Schmierstoffe, Silikon-Trennmittel-Aerosolen und/oder Ansaugabgasen? Lässt sich am Eintritt des Stickstoff-Verdichteraggregats ein eigener Koaleszenzfilter mit nachgeschaltetem Aktivkohleturm installieren? Falls Nein → ein eigenes Verdichteraggregat mit Ansaugkanal ist erforderlich.
- Prüfen Sie an Tor 4 (Abgleich von Regelbereich und Betriebszeiten) : Läuft der Stickstoffgenerator rund um die Uhr, während die Hauptverdichter der Werksdruckluft am Wochenende abgeschaltet oder in den Leerlaufbetrieb versetzt werden, sodass ein Verdichter mit 250 kW bei etwa 18 % Last laufen müsste, um ein Stickstoff-Verdichteraggregat mit 45 kW zu versorgen? Falls Ja → ein Drehkolben-Schraubenverdichter mit VSD ist erforderlich.
Kann ein öleingespritzter Drehkolben-Schraubenverdichter einen Stickstoffgenerator sicher versorgen?
Ja. Ein öleingespritzter Drehkolben-Schraubenverdichter kann einen PSA- oder Membran-Stickstoffgenerator sicher und effizient versorgen, wenn eine technisch ausgelegte mehrstufige Filteranlage mit Aktivkohleturm nachgeschaltet ist. Ein ölfreier Verdichter der Klasse 0 ist nicht bei jeder Installation erforderlich, wie in den Analysen der Druckluftanforderungen für Stickstoffgeneratoren dokumentiert.
In der Praxis bietet ein öleingespritzter Schraubenverdichter bei 7,5–10 bar(g) geringere Investitionskosten, einen höheren volumetrischen Wirkungsgrad und eine längere Lagerlebensdauer des Verdichterblocks als trockenlaufende Schraubenverdichter. Voraussetzung ist, dass die Drucklufttemperatur am Austritt vor dem Eintritt in einen 1.0-µm-Vorfilter, einen 0.01-µm-Koaleszenzfilter, einen Trockner und einen gefüllten Aktivkohlebehälter auf unter 35°C abgekühlt wird. Der Aktivkohlebehälter muss für einen Restgehalt an Kohlenwasserstoffen von ≤0,003 mg/m³ ausgelegt sein. Umgekehrt macht ein ölfreier Verdichter die Filterung nicht überflüssig: Umgebungsluft in Industriegebieten enthält regelmäßig 1–5 mg/m³ Abgase und Lösungsmittel-Kohlenwasserstoffe, die ein ölfreier Verdichter verdichtet und direkt in den Stickstoffgenerator einträgt, wenn keine Aktivkohlestufe vorhanden ist.
Druckspitzen beim Umschalten der PSA-Adsorberbetten mit gestaffelten Nass- und Trockenbehältern abfangen
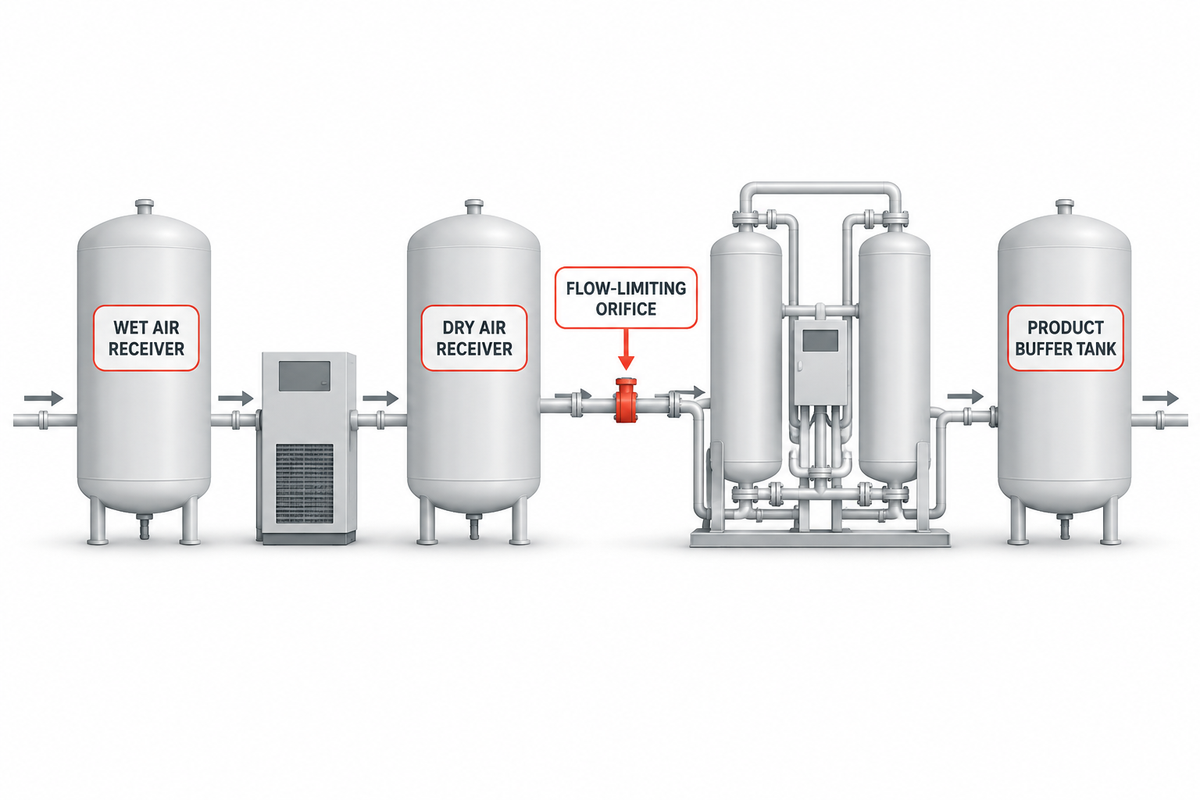
Wer den Verdichtervolumenstrom ohne gestaffelte Nass- und Trockenbehälter auslegt, riskiert ein schädliches Wechselspiel zwischen Verdichterentlastung, Drucklufttrockner und PSA-Zyklusventilen. Ein Datenblatt für einen PSA-Stickstoffgenerator nennt zwar den durchschnittlichen Druckluftverbrauch pro Stunde oder Minute, doch der tatsächliche Bedarf schwankt stark: Während des 2–5 Sekunden dauernden Schritts zur Druckangleichung und Wiederverdichtung des Adsorberbetts steigt der momentane Druckluftstrom in den nicht aktiven Turm auf das 2,5×–3,5× des nominalen durchschnittlichen Volumenstroms.
Wie der experimentelle Druckwechselzyklus-Aufbau in U.S. Patent US5032150A zeigt, sind Druckbehälter erforderlich, um zyklische Druckschwankungen beim Entspannen, Druckausgleich und Druckaufbau zu dämpfen und eine gleichmäßige Bewegung der Adsorptionsfront durch das Adsorberbett zu ermöglichen. Bei der Auslegung von Industrieanlagen erfüllt die Aufteilung des Speichervolumens auf einen Nassbehälter vor dem Trockner und einen Trockenbehälter hinter der Aufbereitungsstrecke zwei unterschiedliche mechanische Funktionen, wie Chemieingenieure auch in den Cheresources-Diskussionen zur Auslegung von Prozessluftbehältern beschreiben.
- Bei Stufe 1 (Nassbehälter zwischen Nachkühler und Trockner) dient der Behälter als Wärmeabgabefläche, Abscheider für den Großteil des Kondensats (häufig werden etwa 60 %–70 % des kondensierten flüssigen Wassers vor den Koaleszenzfiltern abgeschieden) und Puffer für den Last-/Leerlaufzyklus des Verdichters. Faustregel für die Auslegung:
3–5 gallons per SCFM(0,4–0,7 m³ jem³/minFAD). - Bei Stufe 2 (Trockenbehälter mit kritischer Düse zwischen Aktivkohleturm und PSA-Verdichteraggregat) stellt der Behälter den momentanen hohen Volumenstrom beim Umschalten des PSA-Adsorberbetts bereit. So wird die Druckspitze aus gespeicherter trockener Druckluft gedeckt, statt sie mit dreifacher Strömungsgeschwindigkeit durch den vorgeschalteten Adsorptionstrockner und Aktivkohleturm zu ziehen. Eine Durchflussbegrenzungsblende oder ein Regelventil am PSA-Eintritt, wie in U.S. Patent US4725293A beschrieben, begrenzt die maximale Strömungsgeschwindigkeit beim Wiederverdichten und verhindert die Aufwirbelung des Trockenmittelbetts („Bumping“) sowie den Durchtritt von Flüssigkeit aus dem Koaleszenzfilter. Faustregel für die Auslegung:
4–6 gallons per SCFMdes durchschnittlichen PSA-Druckluftstroms. Das Last-/Leerlauf-Druckband des Verdichters liegt 0,8–1,2 bar (12–18 psi) über dem minimalen geregelten Eintrittsdruck des PSA-Systems.
| Position des Druckluftbehälters | Wesentliche technische Funktion | Empfohlenes Speichervolumen | Druckband und Regelungseinstellung | Fehlerbild bei fehlendem oder zu klein ausgelegtem Behälter |
|---|---|---|---|---|
| Nassbehälter (Verdichteraustritt → Vorfilter/Trockner) |
Kühlt gesättigte Druckluft ab, scheidet größere Mengen flüssigen Wassers ab und verhindert kurze Verdichterzyklen. | V_wet ≥ (Q_FAD × t_cycle × P_atm) / ΔP_band(häufig 3–5 gal / SCFM) |
Last-/Leerlaufbetrieb mit fester Drehzahl: Druckband 0,7–1,0 bar; VSD: PID-Sollwert ±0,15 bar |
Häufige Last-/Leerlaufzyklen des Verdichters, Ölmitriss und geflutete Vorfilter. |
| Trockenbehälter für Prozessdruckluft (Austritt Aktivkohleturm → PSA-Eintritt) |
Stellt den momentanen Druckluftbedarf zum Wiederverdichten des PSA-Adsorberbetts bereit, ohne die Strömungsgeschwindigkeit im Trockner zu erhöhen. | V_dry ≥ (Q_gulp × t_repress) / (P_rec - P_gen_min)(häufig 4–6 gal / SCFM) |
Betrieb mit vollem Leitungsdruck vor Druckregler und kritischer Düse des Verdichteraggregats. | Abrieb des Trockenmittels, Taupunktspitzen, Wanderung von Aktivkohlestaub und Niederdruckabschaltungen des PSA-Systems. |
| Pufferbehälter für Stickstoffprodukt (PSA-Austritt → Prozessleitung) |
Glättet Schwankungen bei Reinheit und Druck während der 2–4 s dauernden PSA-Druckausgleichspause. | Ausgelegt auf ein Stickstoff-Puffervolumen für den Prozess von 60–180 Sekunden. | Ein Gegendruckregler hält den Abgabedruck auf der Verbraucherseite konstant. | Druckabfall auf der Verbraucherseite und vorübergehende Sauerstoffspitzen beim Umschalten des Adsorberbetts. |
Verdichtungsaufgabe zwischen Druckluftaggregat und nachgeschalteten Stickstoff-Druckerhöhungsverdichtern aufteilen
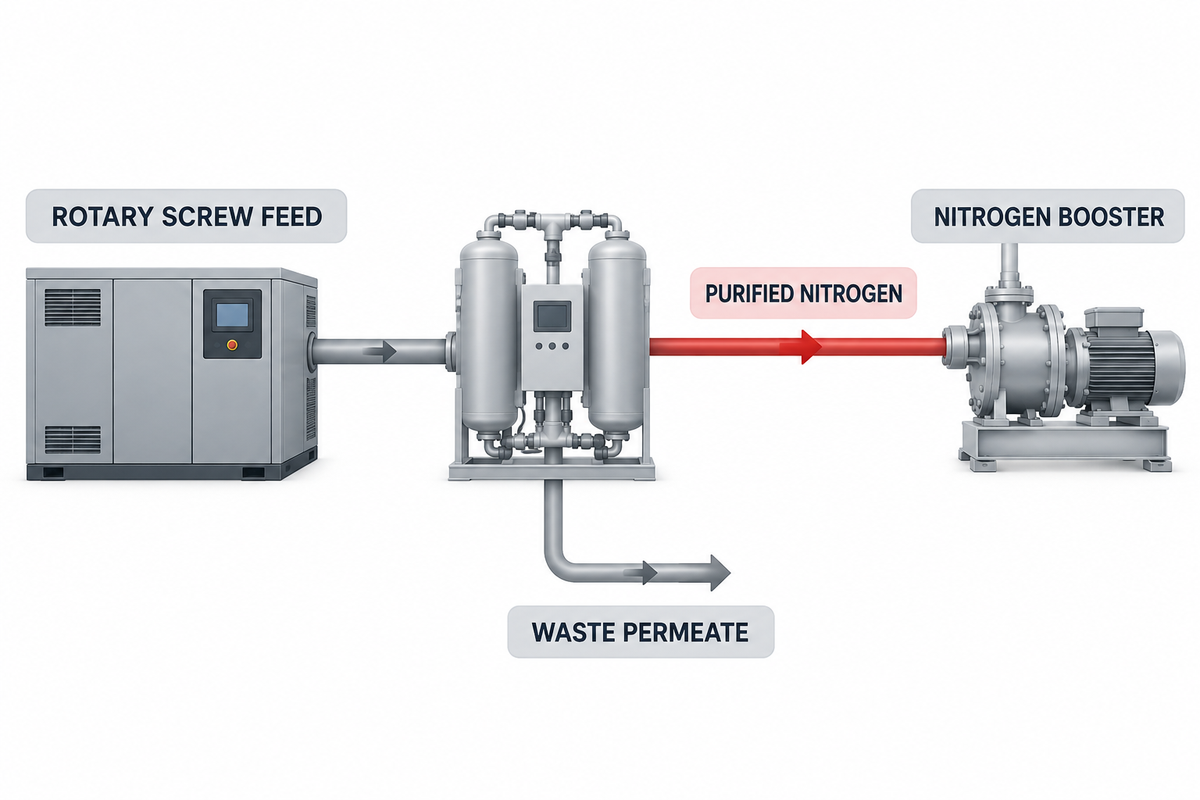
Eine entscheidende Investitions- und Lebenszyklusentscheidung ist die Matrix zur Aufteilung der Druckstufen zwischen Druckluftverdichter und Stickstoff-Druckerhöhungsverdichter, wenn die Anwendung Stickstoff mit mittlerem oder hohem Druck erfordert, etwa 16–25 bar(g) zum Inertisieren chemischer Reaktoren, 25–40 bar(g) zum Schneiden mit Faserlasern oder 150–300 bar(g) zum Befüllen von Druckgasflaschen und Druckspeichern. Soll vor dem Stickstoffgenerator ein Hochdruck-Druckluftverdichter vorgesehen werden, oder bleibt der Druckluftverdichter auf dem üblichen Werksdruck (7,5–10 bar(g)) und verdichtet nur das gereinigte Stickstoffprodukt in einem nachgeschalteten Druckerhöhungsverdichter?
Thermodynamik und Trennphysik sprechen deutlich dafür, die Verdichtungsaufgabe aufzuteilen, sobald der Abgabedruck 10–13 bar(g) (145–190 psig) übersteigt. Erstens führt eine Erhöhung des Austrittsdrucks laut U.S. DOE Better Plants Compressed Air Cheat Sheet pro 2 psig (0,14 bar) zu einem um etwa 1 % höheren Energieverbrauch. Bei gleicher Motorleistung liefert eine Drehkolben-Schraubenstufe mit höherem Druck zudem weniger Kubikfuß pro Minute. Zweitens verschwendet die Verdichtung des gesamten primären Druckluftstroms für eine einzelne Hochdruck-Verbrauchsstelle jedes Kilowatt, das für Gas aufgewendet wird, das den Prozess nie erreicht, wie die Analyse von Plant Engineering zu Druckluft-Druckerhöhungsverdichtern erläutert.
Bei einer Stickstofferzeugungsanlage wird diese Verschwendung durch den Luftfaktor (`AF`) noch verstärkt. Für 100 Nm³/h Stickstoff mit einer nominalen Reinheit von 99,9 % und einem Luftfaktor von 4.2:1 muss der Druckluftverdichter 420 Nm³/h Luft verdichten. Davon werden 320 Nm³/h (etwa 76 % des gesamten Massenstroms) als sauerstoffreicher Abgasstrom bei ~0,2 bar(g) in die Atmosphäre abgeblasen. Werden alle 420 Nm³/h Druckluft auf 25 bar(g) oder 40 bar(g) verdichtet, wird für 320 Nm³/h Abgas, das unmittelbar gedrosselt und abgeblasen wird, Hochdruck-Antriebsleistung aufgewendet. Gleichzeitig wird die zulässige Auslegung von 13 bar(g) bei Standard-PSA-Adsorbern überschritten. Bleibt der Druckluft-Schraubenverdichter stattdessen bei 8–10 bar(g) und wird nur der gereinigte N₂-Strom von 100 Nm³/h einem eigenen ölfreien Stickstoffverdichter zugeführt (oder wird mit unserem Leitfaden zur Auswahl von Hochdruck-Stickstoff-Druckerhöhungsverdichtern das passende Kolben- oder Membranaggregat ausgewählt), sinkt die installierte Gesamtleistung erheblich und das Trennaggregat wird geschützt.
| Ziel-Druckband für die Stickstoffabgabe | Empfohlene Verdichtungsarchitektur | Aufgabe des vorgeschalteten Druckluftverdichters | Aufgabe des nachgeschalteten Stickstoff-Druckerhöhungsverdichters | Wichtigste technische und Lebenszykluskosten-Gründe |
|---|---|---|---|---|
| Druckband 1: Niederdruck-Prozess ( 5,0–8,5 bar(g) / 73–123 psig) |
Nur einstufige Druckluftverdichtung (kein Stickstoff-Druckerhöhungsverdichter erforderlich) |
Standard-Drehkolben-Schraubenverdichter mit 7,5–10,0 bar(g) am Austritt |
Keiner (direkte Versorgung aus dem Stickstoff-Pufferbehälter) | Der Eintrittsdruck des PSA-/Membransystems reicht nach 1,0–1,5 bar Druckverlust im Verdichteraggregat direkt für die nachgeschaltete Prozessleitung aus. |
| Druckband 2: Erhöhte Verteilung ( 8,5–11,5 bar(g) / 123–167 psig) |
Druckluftversorgung mit mittlerem Druck durch Drehkolben-Schraubenverdichter (kein Druckerhöhungsverdichter, wenn das Verdichteraggregat für 13 bar ausgelegt ist) |
Industrielles Drehkolben-Schraubenverdichteraggregat für 10,5–13,0 bar(g) |
Keiner (PSA-Behälterauslegung ≥13 bar(g) prüfen) |
Vermeidet ein zweites Aggregat und bleibt innerhalb der üblichen Grenzen einstufiger Drehkolben-Schraubenverdichter und PSA-Ventile. |
| Druckband 3: Laserschneiden und Autoklav ( 15–40 bar(g) / 218–580 psig) |
Geteilte Verdichtung (erforderlich) (8–10 bar Druckluft + ölfreier Stickstoff-Kolbenverdichter) |
Standard-Drehkolben-Schraubenverdichter für 8,0–10,0 bar(g), ausgelegt auf Q_gross_FAD |
2-stufiger ölfreier Kolben-N₂-Druckerhöhungsverdichter (5–7 bar(g) Saugseite → 25–40 bar(g)) |
Verdichtet nur den typischen Produktanteil von 20 %–35 % Stickstoff über 10 bar. Vermeidet einen überhöhten Druck in den PSA-Behältern und Energieverschwendung durch abgeblasenen sauerstoffreichen Abgasstrom. |
| Druckband 4: Hochdruck-Druckgasflasche / Druckspeicher ( 40–300 bar(g) / 580–4.350 psig) |
Geteilte Verdichtung (erforderlich) (8–10 bar Druckluft + mehrstufiger Kolben- oder Membran-Druckerhöhungsverdichter) |
Standard-Drehkolben-Schraubenverdichter für 8,0–10,0 bar(g) + Aufbereitung der Klasse [1:2:1] |
3- bis 4-stufiger ölfreier Stickstoff-Kolben- oder Membranverdichter | Erhält eine Saugdichte von 5–8 bar(g) am Eintritt in die erste Verdichterstufe und reduziert dadurch häufig den Hubraum des Druckerhöhungsverdichters und die Kurbelgehäusegröße um etwa 60 %–80 % gegenüber einer Ansaugung bei Atmosphärendruck. |
Beispielhafter Vergleich der Antriebsleistung (ausdrücklich hypothetisches Auslegungsbeispiel):
Betrachten wir eine Anlage zum Laserschneiden und Inertisieren von Behältern, die 100 Nm³/h (63 SCFM) Stickstoff bei zwei nominalen Reinheitsgraden benötigt (etwa 99,5 % bei
• Fall A, hypothetische Hochdruckverdichtung des gesamten Volumenstroms (nominal 99,9 % N₂ bei
• Fall B, getrennte Verdichtung von Druckluft und Stickstoff mit Druckerhöhungsverdichter (nominal 99,9 % N₂ bei
• Fall C, Stickstoffabgabe mit Hochdruck von
Betrachten wir eine Anlage zum Laserschneiden und Inertisieren von Behältern, die 100 Nm³/h (63 SCFM) Stickstoff bei zwei nominalen Reinheitsgraden benötigt (etwa 99,5 % bei
AF = 3.2 gegenüber 99,9 % bei AF = 4.2) und zwei Abgabedrücken (25 bar(g) gegenüber 150 bar(g)), einschließlich eines üblichen Gesamtzuschlags von 10 % für Trockner und Referenzbedingungen:• Fall A, hypothetische Hochdruckverdichtung des gesamten Volumenstroms (nominal 99,9 % N₂ bei
25 bar(g)): Die Verdichtung der gesamten 462 Nm³/h Brutto-Druckluft von Atmosphärendruck auf 27 bar(g) in einem mehrstufigen Druckluftaggregat erfordert etwa 78 kW Antriebsleistung. Allerdings werden 362 Nm³/h dieses Gases mit 27 bar gedrosselt und als sauerstoffreicher Abgasstrom abgeblasen.• Fall B, getrennte Verdichtung von Druckluft und Stickstoff mit Druckerhöhungsverdichter (nominal 99,9 % N₂ bei
25 bar(g)): Für die Verdichtung von 462 Nm³/h Brutto-Druckluft auf 8,5 bar(g) mit einem Drehkolben-Schraubenverdichter werden ~46 kW benötigt. Die Verdichtung des gereinigten Stickstoffprodukts von 100 Nm³/h durch einen ölfreien N₂-Kolbenverdichter von 6,5 bar(g) Saugdruck auf 25 bar(g) erfordert weitere ~6,5 kW. Zusammen sind das 52,5 kW (eine beispielhafte Reduktion der Antriebsleistung um 25,5 kW bzw. etwa 32,7 % und eine Einsparung von über 200.000 kWh/Jahr bei 8.000 h/Jahr Betrieb).• Fall C, Stickstoffabgabe mit Hochdruck von
150 bar(g) (nominal 99,5 % N₂, 352 Nm³/h Brutto-Druckluft): Der Druckluft-Drehkolben-Schraubenverdichter für 8,5 bar(g) benötigt ~35 kW, der mehrstufige N₂-Druckerhöhungsverdichter (6,5 bar(g) → 150 bar(g) bei 100 Nm³/h N₂) ~18,5 kW (insgesamt 53,5 kW). Die Verdichtung aller 352 Nm³/h Druckluft auf 150 bar würde dagegen 118 kW überschreiten und die üblichen Druckgrenzen von PSA-Adsorbern verletzen.
Anlagengrenzen für die Angebotsanfrage mehrerer Lieferanten ohne Lücken im Leistungsumfang festlegen
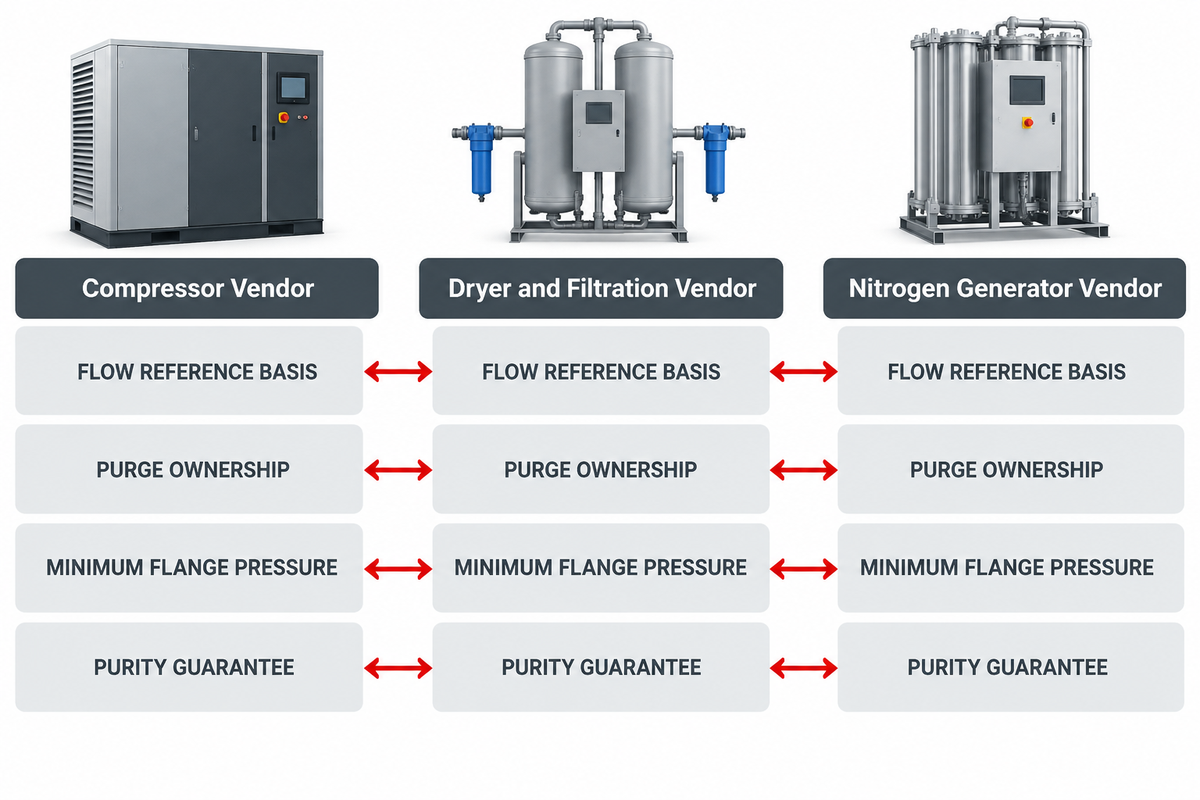
Wenn Einkaufsteams den Druckluft-Schraubenverdichter bei Lieferant A, den Adsorptionstrockner und Aktivkohleturm bei Lieferant B und das PSA-Stickstoffaggregat bei Lieferant C beschaffen, summieren sich kleine Unterschiede in den Datenblattkonventionen regelmäßig zu einem typischen Kapazitätsdefizit von 15 %–25 %. Selbst hocheffiziente PSA-Zyklen – etwa das integrierte Trockner-Regenerationskonzept aus Patent CA1201663A, das bei einer Reinheit von etwa 99,5 % Stickstoff plus Argon Ausbeuten von mehr als etwa 25 % erreicht (60 Volumen Produkt je Volumen Adsorbens pro Stunde) – scheitern bei der Werksabnahme, wenn das vorgeschaltete Druckluftaggregat einen geringeren Massenstrom oder niedrigeren Flanschdruck liefert, als die Adsorberventile benötigen.
Bei der Inbetriebnahme lässt sich dieses gegenseitige Abschieben der Verantwortung vermeiden, indem jede Antwort der Lieferanten auf unsere Angebotsanfrage (RFQ) den 8-Punkte-Schnittstellenplan umfasst. Liegt kein 8-Punkte-Schnittstellenplan vor, kann die Verantwortung eines Lieferanten für ein einzelnes Verdichteraggregat im integrierten System anhand unserer Dokumentation zum Leistungsumfang einer RFQ für Gasverdichteraggregate festgelegt werden.
| Schnittstellenpunkt der Angebotsanfrage | Anforderungen an das Datenblatt des Verdichterlieferanten | Anforderungen an Trockner- und Filterlieferanten | Anforderungen an Stickstoffgenerator- und Druckerhöhungsverdichterlieferanten |
|---|---|---|---|
| 1. Bezugsgrundlage des Volumenstroms | Den freien Förderstrom (FAD) am Anschluss nach ISO 1217 Anhang C/E für die tatsächliche Standortshöhe und die höchste Sommertemperatur in °C angeben. | Die Trockner-Eintrittskapazität bei minimalem Betriebsdruck und maximaler Nachkühleraustrittstemperatur angeben. | Den erforderlichen Druckluft-Volumenstrom sowohl in Nm³/h (0°C, 1,013 bar(a)) als auch als entsprechenden FAD nach ISO 1217 (20°C, 1 bar(a)) angeben. |
| 2. Zuständigkeit für den Spülluftbedarf der Aufbereitung | f_purge (bei Adsorptionstrocknern häufig 7 %–18 %) und f_drain (etwa 1 %–2 %) in den Brutto-FAD des Verdichters einrechnen. |
Den maximalen Regenerations-Spülluftanteil über den gesamten Regelbereich oder bei Taupunktregelung garantieren. | Bestätigen, ob internes PSA-Abgas den Trockner regeneriert (CA1201663A) oder trockene Druckluft benötigt wird. |
| 3. Mindestdruck am Flansch | Den Austrittsdruck bei Volllast auf ≥ P_gen_min + ΔP_dirty_filters + 0,5 bar Leitungszuschlag festlegen. |
Den maximalen Druckverlust bei verschmutzten Filterelementen für Vorfilter, Trocknerbett, Aktivkohleturm und Staubnachfilter angeben. | Den minimal zulässigen dynamischen Druck am Eintrittsflansch des PSA-/Membransystems während des Umschaltens der Adsorberbetten angeben. |
| 4. Druckband für Leerlauf/VSD | Den Abschaltdruck im Leerlaufbetrieb bei fester Drehzahl oder das Sollwertband des VSD innerhalb des zulässigen Betriebsdrucks aller nachgeschalteten Behälter festlegen. | Prüfen, ob der zulässige Betriebsüberdruck des Behälters über dem Ansprechdruck des Sicherheitsventils des Verdichters liegt. | Einen Eintrittsdruckregler vorsehen, der den Druckluftdruck an den Trennbetten konstant hält. |
| 5. Reinheitsgarantie nach ISO 8573-1:2010 | Den grundlegenden Ölmitriss (mg/m³) am Austrittsflansch des Verdichteraggregats angeben. |
Die Reinheit am Austritt nach ISO 8573-1:2010 Klasse [1:2:1] oder [1:4:1] mit einer Verweilzeit von ≥3,0 s im gefüllten Aktivkohleturm garantieren. |
Die maximal zulässige Partikelgröße, den Drucktaupunkt und den Gesamtölgehalt (Aerosole + Dampf) für die CMS-Garantie angeben. |
| 6. Temperaturauslegung und Nachregelung | Eine Nachkühler-Austrittstemperatur von höchstens 10°C über der maximalen Umgebungstemperatur am Standort garantieren. | Bei der Trocknerauslegung den Temperaturkorrekturfaktor für den Eintritt bei maximaler sommerlicher Nachkühleraustrittstemperatur in °C berücksichtigen. | Einen Temperatursensor am Eintritt des Verdichteraggregats und einen Hochtemperaturalarm (PSA) oder eine thermostatische Nachheizung (Membran) vorsehen. |
| 7. Nass-/Trockenbehälter und kritische Düse | Das Volumen des Nassbehälters im Hinblick auf die zulässige Häufigkeit von Last-/Leerlaufzyklen (Starts pro Stunde) freigeben. | Den Nassbehälter vor den Vorfiltern und den Trockenbehälter hinter dem Aktivkohle-Staubfilter anordnen. | Eine kalibrierte kritische Durchflussbegrenzungsblende am PSA-Eintritt vorsehen, um während des Anfahrens und Druckausgleichs eine überhöhte Strömungsgeschwindigkeit im Adsorberbett zu verhindern. |
| 8. Abnahmetest und Messdaten | Ein Werksprüfzertifikat nach ISO 1217 und die Kennlinie des spezifischen Energiebedarfs (kW / 100 cfm) bereitstellen. |
Einen Online-Taupunkttransmitter (-80°C bis +20°C) und Differenzdruckmessgeräte vorsehen. |
Den Sauerstoffanalysator für das N₂-Produkt mit den Abschaltrelais für niedrigen Druckluftdruck und hohen Taupunkt verriegeln. |
Häufig gestellte Fragen
Wie legen wir die erforderlichen Verdichter und den Druckluftbehälter aus und regeln den Austrittsdruck?
Multiplizieren Sie zunächst den erforderlichen Stickstoff-Volumenstrom mit dem temperaturkorrigierten Luftfaktor des Generators. Teilen Sie das Ergebnis anschließend durch den Nettoförderanteil nach Abzug der Spülluft des Adsorptionstrockners (häufig 7 %–18 %) und der Leistungsreduzierung aufgrund von Standortshöhe und Temperatur. Ein Nassbehälter (3-5 gal/SCFM) wird vor dem Trockner angeordnet, ein Trockenbehälter (4-6 gal/SCFM) vor dem PSA-Verdichteraggregat. Der Lastdruck des Verdichters wird 0,8-1,0 bar über dem Sollwert des Generator-Druckreglers eingestellt.
Was ist beim Abgleich eines Verdichters mit einem Stickstoffgenerator der Unterschied zwischen CFM und SCFM?
Bei der Verdichterauswahl bezeichnet CFM (oder die freie Förderleistung nach ISO 1217, ACFM) das auf die tatsächliche Ansaugtemperatur, den tatsächlichen Ansaugdruck und die tatsächliche Luftfeuchtigkeit bezogene Luftvolumen. SCFM (oder Nm³/h) gibt dagegen den Gas-Massenstrom unter festgelegten Standard-Referenzbedingungen an (etwa 60°F und 14,696 psia oder 0°C und 1,013 bar(a)). Vor der Auslegung müssen die Angaben beider Datenblätter auf denselben thermodynamischen Referenzzustand umgerechnet werden.
Ist es sinnvoll, einen Verdichter für eine Stickstofferzeugungsanlage überzudimensionieren?
Eine angemessene Auslegungsreserve (häufig 10 %–15 % über dem berechneten maximalen Brutto-Volumenstrom) schützt vor verschmutzten Filtern und hoher Umgebungstemperatur. Eine deutliche Überdimensionierung eines Drehkolben-Schraubenverdichters mit fester Drehzahl führt jedoch zu häufigen Last-/Leerlaufzyklen, mehr Feuchtigkeit im Ölabscheider und hohen Energieverlusten im Leerlaufbetrieb. Berücksichtigen Sie statt einer Überdimensionierung um etwa 50 % weitere Einflussgrößen wie Trockner-Spülluftbedarf und Standortshöhe und verwenden Sie einen VSD zur Regelung der Spitzenlast.
Verringert ein höherer Austrittsdruck in PSI den Förderstrom eines Drehkolben-Schraubenverdichters in CFM?
Ja. Bei gleicher Motorleistung erhöht ein Verdichterblock mit höherem Druck, zum Beispiel 13 bar(g) / 190 psig statt 8 bar(g) / 115 psig, die innere Verdichtungsarbeit pro Masseneinheit und auch den internen Schlupf leicht. Dadurch kann der lieferbare Druckluft-Volumenstrom um etwa 12 %–22 % sinken, während der spezifische Energieverbrauch um etwa 1 % je 2 psi steigt.
Liefert ein größerer Druckluftbehälter einem Stickstoffgenerator mehr kontinuierlichen Volumenstrom in CFM?
Ein größerer Nass- oder Trockenbehälter speichert Druckluft, um kurze Lastspitzen von 2 bis 5 Sekunden (Wiederverdichtungszyklen des PSA-Adsorberbetts) abzufangen und die Last-/Leerlaufzyklen des Verdichters zu verlangsamen, während der Behälter wieder gefüllt wird. Übersteigt der durchschnittliche kontinuierliche Druckluftbedarf des Stickstoffgenerators jedoch den aufgrund der Standortbedingungen reduzierten freien Förderstrom des Verdichters, sinkt der Leitungsdruck unabhängig vom Volumen des Druckluftbehälters weiter.
Welcher Verdichtertyp eignet sich am besten für die kontinuierliche Stickstofferzeugung im 24/7-Betrieb?
Industrielle Schraubenverdichter (entweder öl-eingespritzt mit nachgeschaltetem Aktivkohlebehälter oder ölfrei, Klasse 0, zweistufig) sind die erste Wahl für den kontinuierlichen Druckluftbetrieb rund um die Uhr, da sie für einen nominalen Lastzyklus von 100 % und vibrationsarmen Betrieb ausgelegt sind. Hubkolbenverdichter sind kleinen Anlagen mit zeitweisem Betrieb oder nachgeschalteten Hochdruckstufen für Stickstoff-Druckerhöhungsverdichter (20-300 bar) vorbehalten.
Wann sollte ein Stickstoff-Druckerhöhungsverdichter eingesetzt werden, statt den Druck der Druckluft für die Stickstofferzeugung zu erhöhen?
Setzen Sie einen nachgeschalteten Stickstoff-Druckerhöhungsverdichter ein, wenn Ihr Prozess Stickstoff oberhalb des üblichen Betriebsbereichs von 7–10 bar(g) bei PSA oder 8–13 bar(g) bei Membrananlagen benötigt. Da etwa 65 %–85 % der Druckluft für die Stickstofferzeugung bei Atmosphärendruck als sauerstoffreicher Abgasstrom abgeblasen werden, würde es erheblich mehr elektrische Leistung kosten, den gesamten Druckluftstrom auf über 13 bar(g) zu verdichten, als nur den gereinigten Stickstoffstrom nachzuverdichten.
Literatur und Quellen
- Internationale Organisation für Normung (ISO). ISO 8573-1:2010, Druckluft, Teil 1: Verunreinigungen und Reinheitsklassen (3. Ausgabe, als aktuell bestätigt).
- US-Energieministerium (DOE), Programm für industrielle Technologien. Energie-Tipps: Merkblatt Nr. 3 zu Druckluft – Druckverluste im Druckluftsystem minimieren.
- US-Energieministerium (DOE), Better Buildings/Better Plants Solution Center. Merkblatt zu Druckluftsystemen: Faustregeln für die Energy Treasure Hunt.
- Frey, B., Haynie, M. und Psaras, J. US-Patent US4439213A, Stickstofferzeugungssystem mit Regeneration eines Druckwechsel-Trockners (und die zugehörige Patentfamilie Patent CA1201663A).
- Emanuel, G. et al. US-Patent US4725293A, Steuerung des Druckluftstroms für einen Stickstoffgenerator.
- Kumar, R. et al. US-Patent US5032150A, Druckwechseladsorptionszyklus und Druckausgleich.
- Smolarek, J. et al. US-Patent US5711787A, Druck- und Temperaturparameter der Druckluft für die Druckwechseladsorption.
- Atlas Copco Druckluft-Wiki. PSA-Stickstoffgenerator: Funktionsweise der Druckwechseladsorption und Auslegung von Verdichteranlagen in großen Höhen.
- Holtec Gas Systems. Siehe Vergleich von Technologien zur Vor-Ort-Stickstofferzeugung und Grundlagen zu Aktivkohlebettfiltern.
- Plant Engineering. Siehe Mehr Effizienz und Leistung durch Druckluft-Druckerhöhungsverdichter in modernen Anlagen.
// SYS-DOC: WARUM ICH DAS SCHREIBE
[01] Über PanGeng
PanGeng ist ein Hersteller industrieller Gasverdichter mit Sitz in Bengbu, Anhui, China. Seit 2009 konzentrieren wir uns auf die Konstruktion, Forschung und Entwicklung sowie die Produktion und Fertigung kundenspezifischer Gasverdichtersysteme für Anwendungen in der Ölfeldtechnik, Chemie, Energieversorgung, Wasserstoff- und Stickstofftechnik, Biogasverarbeitung und industriellen Druckluftversorgung.
[02] Unsere Fachkompetenz
Wir verfassen Leitfäden zu Verdichtern auf Grundlage praktischer Fertigungs- und Engineering-Erfahrung. Dazu gehören Wasserstoffverdichter, Stickstoffverdichter, Druckerhöhungsverdichter, Mittel- und Hochdruck-Druckluftverdichter, Stickstoff-Einspeisesysteme für Ölfelder, Biogasverdichter und kundenspezifische OEM-/ODM-Verdichterlösungen.
Unser Engineering-Team unterstützt Kunden von der Anwendungsanalyse und Verdichterauswahl über die Fertigung, Werksprüfung und Inbetriebnahme bis hin zu Ersatzteilen und Kundendienst.
[03] Warum Sie diesen Inhalten vertrauen können
Die technischen Informationen in unseren Artikeln beruhen auf der hauseigenen Erfahrung von PanGeng in der Verdichterkonstruktion und -fertigung, den aktuellen Produktkapazitäten und der Projektbetreuung für Industriekunden weltweit. Wir möchten Käufern helfen, Verdichtertypen, Druckbereiche, Gasanforderungen, Anpassungsmöglichkeiten und langfristige Betriebskosten zu verstehen, bevor sie eine Kaufentscheidung treffen.
KONTAKTPROFIL
MASSGEBLICHE QUELLE
NAME
PanGeng Engineering Team
MARKE
PanGeng
LAND
China
MODELL
B2B / OEM & ODM
E-MAIL
pg20090705@163.com
TELEFON
0552-4958225
WEBSITE
pgcompress.com
Related Posts
Im Trend