Pangeng kontaktieren


Kurzüberblick: Erdgas-Druckerhöhungsverdichter auf einen Blick
| Typischer Eintrittsdruck | 0,02–4,0 MPa (3–580 psi) |
| Typischer Austrittsdruck | 0,5–50 MPa (73–7.250 psi) |
| Typischer Volumenstrombereich | 20–3.500 Nm³/h |
| Vorherrschende Technologie | Hubkolbenverdichter für Volumenströme unter 3.500 Nm³/h und Austrittsdrücke über 50 psi |
| Anzahl der Verdichterstufen | 2–5 (abhängig von der Obergrenze des Verdichtungsverhältnisses je Stufe) |
| Wichtige Normen | API 618 (6. Ausgabe, 2024), NACE MR0175 / ISO 15156, ISO 9001, ASME BPVC |
| Typische Nutzungsdauer | 20+ Jahre bei konsequenter Instandhaltung von Ventilen, Kolbenringen und Stopfbuchspackungen |
Was ist ein Erdgas-Druckerhöhungsverdichter? Seine Rolle in der Gaswertschöpfungskette
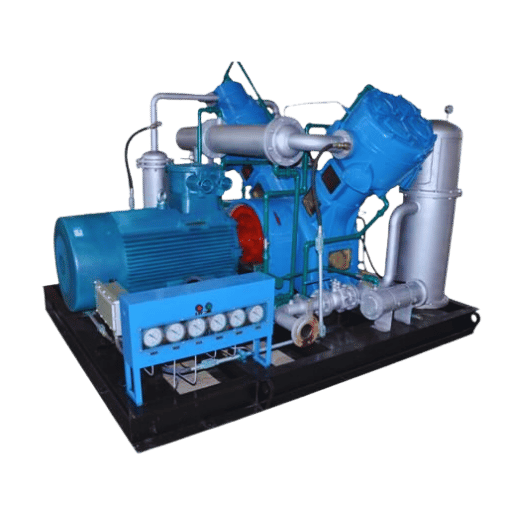 Erdgas-Druckerhöhungsverdichter sind nachgeschaltete Verdichtungseinheiten. Sie nehmen Gas bei mittlerem Druck auf – häufig mit einem Saugdruck von 0.02 bis 4,0 MPa – und erhöhen ihn auf den für den nächsten Schritt in der Wertschöpfungskette erforderlichen Druck. Dazu kann gehören, Ringraumgas am Bohrlochkopf von 0,05 MPa auf eine Pipelinevorgabe von 1,8 MPa zu bringen, den Pipeline-Druck nach 50 Meilen reibungsbedingtem Druckverlust wieder auf 4,2 MPa anzuheben oder eine CNG-Tankstelle mit Gas bei 25 MPa zu versorgen. Ein Druckerhöhungsverdichter unterscheidet sich vom Primärverdichter durch seine Ausgangsbedingungen: Das Gas liegt bereits über dem Atmosphärendruck. Daher arbeitet jede Einheit mit höherem Saugdruck, einem geringeren Verdichtungsverhältnis je Stufe und generell einem gleichmäßigeren Betriebszyklus.
Für die richtige Positionierung eines Druckerhöhungsverdichters muss man wissen, wo in der Wertschöpfungskette Druck verloren geht. Laut einer Forschungsarbeit von Penn State Extension zu Erdgas-Verdichterstationen arbeiten überregionale Fernleitungen mit 800 bis 1.200 psi; die Verdichterstationen liegen 40 bis 70 Meilen auseinander, um den Druckverlust auszugleichen. Aus Daten des U.S. Department of Energy NETL zu Fernleitungsnetzen lässt sich unter normalen Betriebsbedingungen ein Druckverlust von etwa 2.5 bis 5 psi je Meile ableiten. In Werbematerialien wird dieser Wert oft auf 5 bis 15 psi je Meile übertrieben. In der Praxis tritt ein solcher Druckverlust nur bei stark ausgelasteten oder unterdimensionierten Abschnitten auf.
Vier typische Einsatzbereiche bestimmen die Förderaufgabe: (1) Rückgewinnung von Ringraumgas am Bohrlochkopf – Ringraumgas, das sonst abgefackelt würde, wird zu Pipelinegas; (2) Druckerhöhung in Sammel- und Fernleitungssystemen – der Volumenstrom bleibt über dem vertraglich vereinbarten Lieferdruck; (3) Betankung von CNG-Fahrzeugen – Gas in kommunaler Versorgungsqualität wird auf einen Speicherdruck von 20–25 MPa verdichtet; und (4) Druckerhöhung von Brenngas – Gasturbinen in Kraftwerken werden mit Gas versorgt, das einen Düsendruck von 3–5 MPa erfordert. Jeder Einsatz erfordert ein anderes Verdichtungsverhältnis, eine andere Anzahl an Verdichterstufen und eine andere Art der Gasbehandlung.
Einen Überblick über die Grundlagen der Förderaufgabe von Druckerhöhungsverdichtern allgemein (nicht nur für Erdgas) finden Sie in unserem Hintergrundartikel zu den Grundlagen der Druckerhöhungsverdichtung. Wie sie sich von Primärverdichtern unterscheiden, erfahren Sie unter Unterschiede zwischen Druckerhöhungs- und Primärverdichtern.
Funktionsweise von Erdgas-Druckerhöhungsverdichtern – Thermodynamik und mehrstufige Verdichtung
 Ein Hubkolben-Erdgasverdichter arbeitet im Zylinder mit vier Takten, die sich auf zwei mechanische Bewegungen verteilen: Der Kolben bewegt sich zurück, die Saugventile öffnen sich und Gas strömt bei Eintrittsdruck in den Zylinder. Anschließend bewegt sich der Kolben vorwärts, die Saugventile schließen sich und das Gas wird verdichtet, bis sein Druck den Druck in der Austrittsleitung übersteigt. Die Austrittsventile öffnen sich und das verdichtete Gas strömt in den Druckluftbehälter. Die für die Verdichtung benötigte polytrope Arbeit steigt mit dem Druckverhältnis stark an – ungefähr entsprechend P₂ geteilt durch P₁ und hoch (γ-1)/γ – und der größte Teil dieser Arbeit wird in Wärme umgewandelt.
Diese Wärme ist der Grund für die mehrstufige Verdichtung. Feldmessungen von Penn State Extension an Fernleitungs-Verdichterstationen zeigen: Je 100 psi Druckerhöhung des Gases während der Verdichtung steigt die Temperatur des Gasstroms um 7 bis 8 °F. Bei einer einstufigen Verdichtung von 0,1 MPa auf 5 MPa läge die Austrittstemperatur deutlich über 180 °C – heiß genug, um Schmieröl zu zersetzen, Ventilsitze zu verkoken und die Lebensdauer der Kolbenringe zu verkürzen. Bei mehrstufiger Verdichtung mit Zwischenkühlung wird das Gas vor dem nächsten Verdichtungsschritt wieder auf etwa 40 °C abgekühlt. So arbeitet jede Stufe mit einem geringeren Verdichtungsverhältnis und einer niedrigeren thermischen Belastung.
Wie funktioniert ein Erdgas-Druckerhöhungsverdichter?
Hubkolben-Erdgas-Druckerhöhungsverdichter durchlaufen je Stufe fünf aufeinanderfolgende Vorgänge: (1) Der Zylinder saugt Gas bei Eintrittsdruck über die Saugventile an. (2) Der Kolben kehrt seine Bewegungsrichtung um und die Saugventile schließen sich. (3) Das Gas wird adiabatisch verdichtet, bis sein Druck den Druck auf der Austrittsseite übersteigt. (4) Die Austrittsventile öffnen sich und das verdichtete Gas strömt zum Zwischenkühler oder in die Austrittsleitung. (5) Der Vorgang wiederholt sich in der nächsten Verdichterstufe, die nun mit dem zwischengekühlten Gas bei erhöhtem Eintrittsdruck beginnt. Mehrstufige Anordnungen mit Zwischenkühlung ermöglichen es einem einzelnen Verdichteraggregat, 50 MPa oder mehr zu erreichen und dabei die Austrittstemperatur jeder Stufe unter 150 °C zu halten – der in der Branche üblichen Obergrenze für einen zuverlässigen Langzeitbetrieb.
📐 Technischer Hinweis – Stufenverhältnis und AustrittstemperaturIn der Praxis begrenzt man das Druckverhältnis je Stufe bei Erdgas auf etwa 2.5:1 bis 4:1. Ein dreistufiges Verdichteraggregat mit einem Stufenverhältnis von 5:1 erreicht insgesamt ein Verdichtungsverhältnis von 125:1 und hält die Austrittstemperatur jeder Stufe dabei unter etwa 150 °C. Diese Grenze von 150 °C ergibt sich aus der Zersetzung des Schmieröls und dem beschleunigten Verschleiß der Kolbenringe, nicht aus einer einzelnen verbindlichen API-Klausel. Dieser Wert findet sich regelmäßig in der Auslegungspraxis für Hubkolbenverdichter und in Vorlagen für Schwingungs- und Pulsationsstudien nach API 618. Wird eine Stufe aus Kostengründen über 4:1 betrieben, sinkt die Ventillebensdauer um etwa die Hälfte und die Intervalle für den Wechsel des Kolbenringsatzes verkürzen sich entsprechend.
Einen allgemeinen Überblick über die Betriebszyklen von Hubkolben- und Membranverdichtern finden Sie in unserer Referenz zu den Betriebszyklen von Druckerhöhungsverdichtern. Die 2024 im PMC-Archiv der U.S. National Library of Medicine veröffentlichte, von Fachleuten begutachtete Studie zu Schwingungen und Druckpulsationen in einem Hubkolbenverdichter bietet ein seltenes öffentlich zugängliches Beispiel dafür, wie die Abnahmekriterien nach API 618 und ISO 20816-1 mit Messungen an einer realen Maschine abgeglichen werden. Eine hilfreiche Lektüre für alle, die ein neues Druckerhöhungssystem spezifizieren.
Hubkolben-, Schrauben- oder Kreiselverdichter – die Technologieauswahl
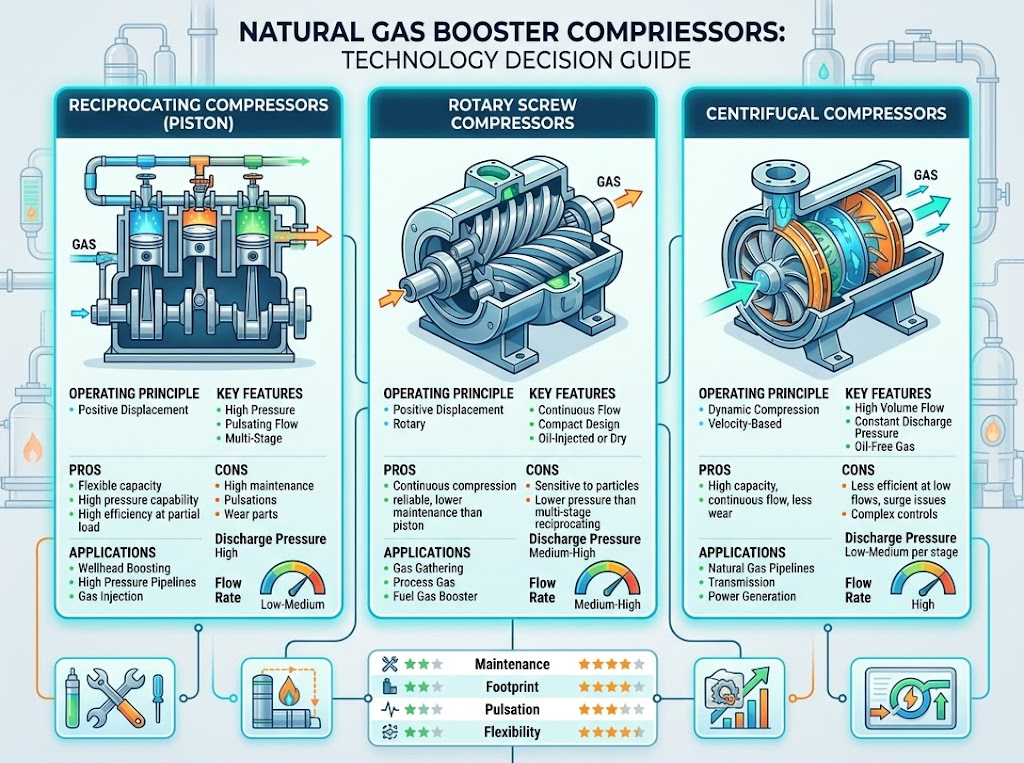 Bei der Erdgas-Druckerhöhung im Volumenstrombereich von 20–3.500 Nm³/h und Austrittsdrücken über etwa 2 MPa sind Hubkolbenverdichter marktführend – und das hat technische Gründe. Entscheidend sind drei mechanische Eigenschaften: die Toleranz gegenüber feuchtem Gas, der Wirkungsgrad bei hohen Verdichtungsverhältnissen und die stufenweise Leistungsanpassung an schwankende Gaszufuhr am Bohrlochkopf. Schraubenverdichter sind bei Austrittsdrücken über 50 psi (etwa 0,35 MPa) im Nachteil, da ihr festes internes Volumenverhältnis die Druckerhöhung nicht effizient abbildet. Kreiselverdichter arbeiten bei Volumenströmen unter etwa 5.000 Nm³/h ineffizient, weil ihre Laufräder in den Pumpgrenzbereich geraten. Die folgende Tabelle vergleicht drei Technologien anhand von Kenngrößen, die beim Erdgasbetrieb tatsächlich wichtig sind.
| Parameter | Hubkolbenverdichter (Kolben) | Schraubenverdichter | Kreiselverdichter |
|---|---|---|---|
| Austrittsdruck | 0,1–50 MPa (15–7.250 psi) | 0,5–4,0 MPa (73–580 psi) | 0,4–10 MPa (58–1.450 psi) |
| Volumenstrombereich | 20–3.500 Nm³/h | 500–15.000 Nm³/h | 5.000–500.000+ Nm³/h |
| Isentroper Wirkungsgrad | 85–92 % | 72–82 % | 80–88 % am Auslegungspunkt |
| Regelbereich | 0–100 % (stufenweise Leistungsanpassung) | 60–100 % | 70–100 % (Pumpgrenze) |
| Überholung von Ventilen oder Lagern | 4.000–8.000 hr (Ventile) | 20.000–40.000 hr (Lager) | 40.000–80.000 hr (Lager) |
| Toleranz gegenüber feuchtem Gas | Geeignet mit vorgeschaltetem Abscheider | Erfordert trockenes, sauberes Gas | Erfordert trockenes, sauberes Gas |
„Die richtige Auslegung und ein gutes Verständnis der Kennlinie können den Unterschied ausmachen zwischen einem System, das jahrelang reibungslos läuft, und einem, das bei jedem Anlauf in den Pumpbetrieb gerät. Die drei häufigsten Fehlentscheidungen, die ich sehe, sind Kreiselverdichter bei niedrigen Volumenströmen in Sammelsystemen, Schraubenverdichter mit mehr als 50 psi Austrittsdruck und Hubkolbenverdichter, die nur anhand des Nennvolumenstroms ausgewählt werden, ohne die Regelbereichskennlinie zu berücksichtigen.“
✔ Vorteile von Hubkolbenverdichtern
- Austrittsdruck bis zu 50 MPa mit einem Verdichteraggregat
- 85–92 % isentroper Wirkungsgrad über einen großen Lastbereich
- Stufenweise Leistungsanpassung ermöglicht einen Regelbereich von 0–100 %
- Geeignet für feuchtes Gas mit vorgeschalteter Abscheidung
- Für H₂S-haltiges Sauergas mit Werkstoffen gemäß NACE geeignet
⚠️ Einschränkungen von Hubkolbenverdichtern
- Ventilwartungsintervall nur 4.000–8.000 hr gegenüber 20.000+ hr bei Schraubenverdichtern
- Pulsationen erfordern eine fachgerechte Auslegung von Pulsationsflaschen und Rohrleitungen
- Höheres Gewicht je Volumenstrom als bei Drehkolbenverdichtern
- Kosten für Fundament und Schwingungsisolierung sind erheblich
- Bei mittlerem Druckbereich benötigt die Aufstellfläche mehr Platz als bei einem Schraubenverdichter
Einsatzbereiche von Erdgas-Druckerhöhungsverdichtern entlang der Wertschöpfungskette
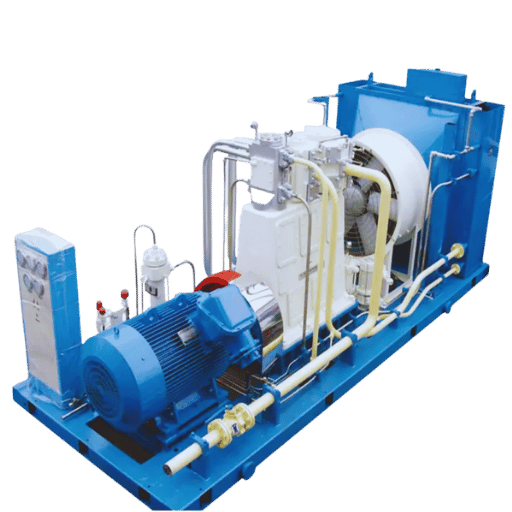 Die US-Produktion von trockenem Erdgas erreichte 37.72 trillion cubic feet im Jahr 2024. Laut monatlicher Erfassung der EIA lag der Verbrauch im Durchschnitt bei einem Rekordwert von 90.3 Bcf/d. Um dieses Volumen vom Bohrlochkopf bis zum Endverbraucher zu transportieren, muss es an etwa fünf verschiedenen Punkten verdichtet werden. Erdgas-Druckerhöhungsverdichter übernehmen dabei drei wichtige Aufgaben.
Bei der Rückgewinnung von Ringraumgas wird Niederdruckgas aus dem Ringraum aufgefangen, das sonst abgefackelt oder abgeblasen würde, wenn der Lagerstättendruck unter den erforderlichen Pipeline-Lieferdruck fällt. Der Eintrittsdruck kann bei erschöpften Bohrungen auf 0,02 MPa sinken. Die Gaszusammensetzung schwankt zwischen 60 % und 85 % Methan und umfasst schwerere Kohlenwasserstoffe, CO₂, Wasserdampf und häufig H₂S. Standardaggregate für Ringraumgas erhöhen den Druck dieses Stroms für die Einspeisung in die Pipeline auf 1,8 MPa. Beispiel: Bei einem Betreiber in einem bestehenden Fördergebiet in West-Texas sank der Sammeldruck innerhalb von achtzehn Monaten von 0,15 MPa auf 0,05 MPa, als drei nahe gelegene Bohrungen alterten. Der ursprüngliche Schraubenverdichter auf einem Skid war für den höheren Eintrittsdruck ausgelegt. Als der Saugdruck sank, lief die Einheit die meiste Zeit des Tages im Leerlauf mit Rückführung. Ein zweistufiges Hubkolben-Verdichteraggregat, ausgelegt für einen Saugdruck von 0,02 MPa, gewann zusätzlich 420 Nm³/h verkaufsfähiges Gas zurück – das entsprach bei den damaligen Henry-Hub-Preisen jährlichen Einnahmen von etwa $310.000.
Druckerhöhung in Fernleitungs- und Sammelsystemen stellt den Druck zwischen Verdichterstationen wieder her. Laut Forschungsarbeiten von Penn State Extension liegen Verdichterstationen an überregionalen Fernleitungen im Abstand von 40 bis 70 Meilen; die Leitungen arbeiten mit 800–1.200 psi. Daten des U.S. DOE NETL legen bei einem ausgelasteten Fernleitungsabschnitt einen Druckverlust von etwa 2.5 bis 5 psi je Meile nahe, also rund 250 psi über eine Strecke von 50–100 Meilen. Druckerhöhungsstationen arbeiten kontinuierlich mit relativ niedrigen Verdichtungsverhältnissen (1.5:1 bis 2:1). Je nach Volumenstrom übernehmen dafür Hubkolbenverdichter in V-Anordnung für den Dauerbetrieb oder mehrstufige Kreiselverdichter die Last.
CNG-Fahrzeugtankstellen erhöhen den Druck von Gas in kommunaler Versorgungsqualität von 0,2–0,4 MPa auf einen Speicherdruck von 20–25 MPa. Um den Bedarf während der Spitzenzeiten abzudecken, kombinieren Auslegungen häufig eine erste Verdichterstufe mit Schraubenverdichter, der große Volumenströme bei moderatem Verdichtungsverhältnis bewältigt, mit Hubkolbenverdichtern als zweiter und dritter Stufe, die den Druck bis zum endgültigen Speicherdruck erhöhen. Beispiel: Ein Flottenbetreiber rüstete einen kommunalen Betriebshof um und spezifizierte ein einzelnes fünfstufiges Hubkolben-Verdichteraggregat. Dabei blieb unberücksichtigt, dass 80 % des Tagesvolumens innerhalb eines Zeitfensters von zwei Stunden gefördert wurden. Während der Spitzenzeiten lief die Maschine mit häufigen Lastwechseln; nachts stand sie im Leerlauf. Durch die Aufteilung der Förderaufgabe auf einen Schraubenverdichter als erste Stufe und einen dreistufigen Hubkolbenverdichter als Endstufe sank der Energieverbrauch schätzungsweise um 18 %, und das Ventilwartungsintervall je Stufe verdoppelte sich.
Druckerhöhung von Brenngas in Kraftwerken mit Gasturbinen erhöht den Druck der lokalen Versorgung von etwa 0,5 MPa auf einen Düsendruck von 3–5 MPa. Bei der Verdichtung von Biogas und Deponiegas mit einem Methananteil von 50 %, hohem CO₂-Anteil und Feuchtigkeit sind medienberührte Teile aus Edelstahl und eine intensivere Abscheidung erforderlich. Einen Überblick über das Pangeng-Serienportfolio für diese Einsatzbereiche – Ringraumgas, Fernleitungen und CNG-Verdichteraggregate – finden Sie bei den kundenspezifischen Erdgasverdichteraggregaten von Pangeng.
Auslegung und Auswahl eines Erdgas-Druckerhöhungsverdichters – die Methode mit 4 Parametern
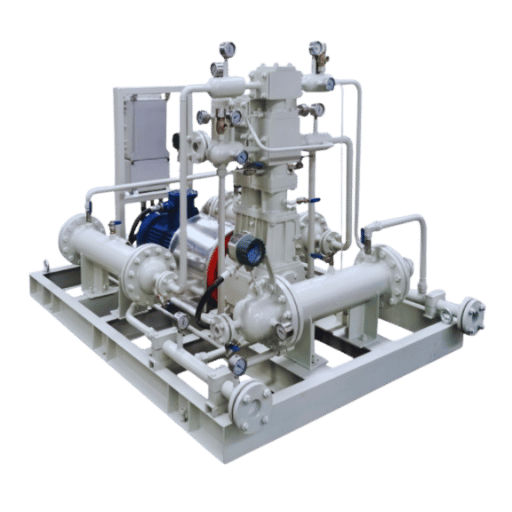 Fast jeder Fehlkauf eines Verdichters lässt sich auf eine unvollständige Angebotsanfrage zurückführen. Vier Parameter bestimmen 90 % der Auslegungsentscheidung. Fehlt einer davon, müssen die Anbieter raten – und ihre Annahme fällt meistens zugunsten einer größeren Maschine aus. Die Auswahlmethode mit 4 Parametern legt die Eingaben eindeutig fest.
Die Auswahlmethode mit 4 Parametern
- Q – Volumenstrom in Nm³/h unter Normbedingungen (101,325 kPa, 0 °C), nicht in tatsächlichen Kubikmetern
- P₁ – Eintrittsdruck als Überdruck in MPa, gemessen am Saugflansch des Verdichters hinter Abscheider und Filtern
- P₂ – Austrittsdruck als Überdruck in MPa, gemessen am Verbrauchsort (nicht am Verdichterflansch – Druckverluste in der Leitung berücksichtigen)
- X – Gaszusammensetzung: Methananteil %, C₂+-Kohlenwasserstoffe, CO₂, H₂S in ppm, Wassergehalt und erwarteter Taupunkt
Welche Größe muss mein Erdgasverdichter haben?
Bei der Auslegung eines Erdgas-Druckerhöhungsverdichters werden die vier genannten Parameter – Volumenstrom Q, Eintrittsdruck P₁, Austrittsdruck P₂ und Gaszusammensetzung X – in die Anzahl der Verdichterstufen, den Hubraum der Zylinder und die Antriebsleistung übersetzt. Eine brauchbare erste Schätzung der aufgenommenen Leistung lautet P_kW ≈ Q × (P₂ − P₁) × k / η. Dabei ist k der Koeffizient für die polytrope Arbeit (bei typischen Verdichtungsverhältnissen für Methan etwa 0.11) und η der isentrope Wirkungsgrad (bei modernen Hubkolbenverdichtern 0,85–0,90). Ein Volumenstrom von 500 Nm³/h, der mit einem zweistufigen Hubkolbenverdichter von 0,1 MPa auf 1,8 MPa erhöht wird, benötigt an der Welle etwa 55–65 kW – vor Leistungsreduzierung des Antriebs und Berücksichtigung der Umgebungsbedingungen. Das liefert den Rahmen; die endgültige Auslegung hängt von der Gaszusammensetzung und dem Lastprofil ab. Die Gaszusammensetzung entscheidet, ob die Auswahl fachgerecht ist. Ein H₂S-Anteil über etwa 200 ppm (0,345 kPa Partialdruck bei typischem Saugdruck) löst Anforderungen an die Werkstoffe medienberührter Teile nach NACE MR0175 / ISO 15156 aus. Dazu zählen Werkstoffe, PTFE-basierte Stopfbuchspackungen und korrosionsbeständige Dichtungen. Ein Biogasstrom mit hohem CO₂-Anteil erfordert ebenfalls medienberührte Teile aus Edelstahl und eine intensivere Entwässerung. Wird dies in der Angebotsanfrage nicht berücksichtigt, wird aus dem „günstigen“ Verdichter schnell der teurere – der Austausch von Zylindern, die für den Sauergasbetrieb ungeeignet sind, kostet mehr als das ursprüngliche Verdichteraggregat.| Eintrittsdruck P₁ | Austrittsdruck P₂ | Empfohlene Ausführung |
|---|---|---|
| 0,02–0,1 MPa (Ringraumgas) | 1,5–2,0 MPa | 2-stufiger Hubkolbenverdichter in V-Bauart mit vorgeschaltetem Abscheider und Wäscher |
| 0,2–1,6 MPa (Pipeline) | 2,0–4,2 MPa | 1- oder 2-stufiger Hubkolbenverdichter in V-Bauart, für Dauerbetrieb |
| 0,2–0,4 MPa (CNG) | 20–25 MPa | Schraubenverdichter als erste Stufe + 3-stufiger Hubkolbenverdichter, zwischengekühlt |
| 0,5 MPa (Brenngas) | 3–5 MPa | Einstufiger Hubkolbenverdichter oder integraler Getriebe-Kreiselverdichter ab 5.000+ Nm³/h |
| 0,02–0,2 MPa (Biogas) | 1,6–4,5 MPa | 2- oder 3-stufiger Hubkolbenverdichter mit medienberührten Teilen aus Edelstahl |
Was API 618, NACE MR0175 und ISO 9001 für Einkäufer tatsächlich bedeuten
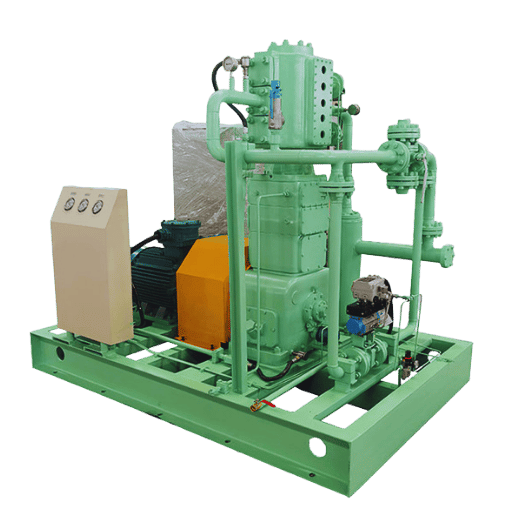 Vier Normen decken den Großteil der Konformitätsanforderungen an einen Erdgas-Druckerhöhungsverdichter ab. Zwischen der Aussage „konform“ in einer Werbebroschüre und der nachgewiesenen Konformität bei einer Abnahmeprüfung klafft eine große Lücke. Wer die Normen praktisch einordnen kann, vermeidet Überraschungen bei Lieferterminen und kostspielige Nacharbeiten vor Ort.
API 618 – Hubkolbenverdichter für Anwendungen in der Erdöl-, Chemie- und Gasindustrie. Die aktuelle Ausgabe ist die 6. (2024) und für die Beschaffung eines neuen Hubkolbenverdichters das mit Abstand wichtigste Dokument. Sie legt den Auslegungsansatz (DA1, DA2, DA3) für die Pulsationsanalyse, die Auslegung von Pulsationsflaschen und die Analyse des mechanischen Verhaltens fest. Außerdem definiert sie Schwingungsabnahmekriterien, die auf ISO 20816-1 verweisen. Eine 2024 veröffentlichte, von Fachleuten begutachtete Studie im PMC zur Beseitigung von Pulsationen in einem Hubkolbenverdichter ist ein seltenes öffentlich zugängliches Beispiel für die Abnahme nach API 618 und ISO 20816-1 bei einer Prüfung an einer realen Maschine. Fordern Sie vor der Freigabe das Schreiben des Anbieters zur Pulsationsstudie, eine Zusammenfassung der Analyse des mechanischen Verhaltens und das Schwingungsprüfzertifikat ab Werk an.
NACE MR0175 / ISO 15156 – Werkstoffe für den Sauergasbetrieb. Maßgeblicher Schwellenwert: 0,05 psia (0,345 kPa) H₂S-Partialdruck, 1978 von NACE übernommen und in die aktuelle harmonisierte Norm ISO 15156 überführt. Liegt der Wert in einem feuchten Gasstrom darüber, wird Spannungsrisskorrosion durch Sulfide zu einem Auslegungsthema. Werkstoffe für Zylinder, Schraubverbindungen, Stopfbuchspackungen und Dichtungen müssen dann den Werkstofflisten für den Sauergasbetrieb entsprechen. Bei typischen Saugdrücken ist ein H₂S-Anteil von 200 ppm ein praxisgerechter Richtwert für die Vorgabe NACE-konformer Werkstoffe.
ISO 9001 – Qualitätsmanagement. Die Norm ist relevant, weil sie zeigt, ob der Anbieter über einen dokumentierten Fertigungsprozess verfügt – nicht weil das Zertifikat allein irgendetwas über die Maschine garantiert. Fragen Sie nach dem konkreten Qualitätsplan für Ihren Auftrag.
ASME BPVC Section VIII – Regelwerk für Druckbehälter. Es gilt für Gehäuse von Zwischenkühlern, Abscheider, Pulsationsflaschen und Druckluftbehälter auf dem Verdichterskid. Wer eine Installation in den USA oder der EU abnimmt, benötigt für drucktragende Behälter eine geprüfte und gestempelte Kennzeichnung oder eine gleichwertige Zertifizierung nach den örtlichen Vorschriften.
⚠️ Achten Sie auf die Behauptung „konform mit API 618“ ohne Nachweise
Anbieter, die „konform mit API 618“ angeben, sollten den Auslegungsansatz (DA1, DA2 oder DA3) nennen, den Bericht zur Pulsationsstudie vorlegen und die Analyse des mechanischen Verhaltens bereitstellen können. Fehlt eines dieser Dokumente im Angebotsumfang, ist die Konformitätsaussage lediglich eine Absichtserklärung und keine verbindliche Zusage. Dasselbe gilt für NACE MR0175: Verlangen Sie die Werkstoffzertifikate speziell für die medienberührten Teile Ihres Auftrags und keine allgemeine Bestätigung für das gesamte Werk.
Instandhaltung, Ausfallarten und Betriebskosten
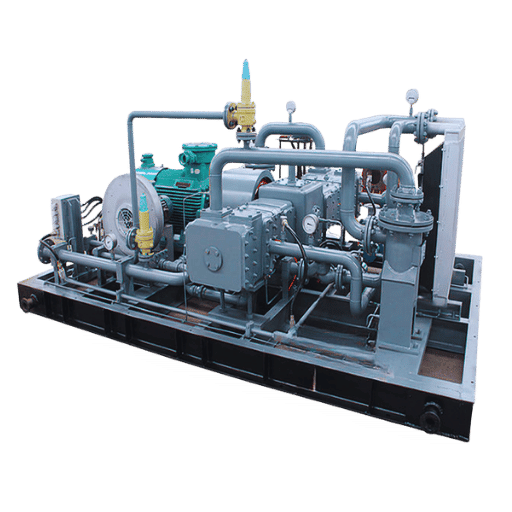 Veröffentlichte Daten zu den Lebenszykluskosten von Industr Verdichtern stimmen über verschiedene Quellen hinweg überein. Der Lebenszykluskosten-Benchmark von Atlas Copco – im Einklang mit den Bandbreiten des U.S. DOE Industrial Technologies Program – teilt das Betriebsbudget eines typischen Industrieverdichters über 15- bis 20 Jahre auf: 70 % Energie, 20 % Kapitalinvestitionen und 7 % Instandhaltung und Service. Als Merkhilfe kann man von der 70/20/10-Regel sprechen; der genaue Benchmark lautet 70/20/7, wobei die verbleibenden Prozentpunkte auf verschiedene Unterstützungsleistungen entfallen. Die praktische Konsequenz: Ein Verdichter, der in der Anschaffung 15 % mehr kostet und einen um 5 % besseren isentropen Wirkungsgrad erreicht, spart über seine gesamte Nutzungsdauer tatsächlich Geld.
Rechenbeispiel. Vergleichen wir ein Kolbenverdichteraggregat mit 500 Nm³/h Förderleistung zum Preis von $75.000 und 88 % isentropem Wirkungsgrad mit einem Aggregat für $65.000 und 83 % Wirkungsgrad, das bei $0,09/kWh 8.000 Stunden pro Jahr über 15 Jahre läuft: Das günstigere Aggregat verursacht in diesem Zeitraum rund $310.000 mehr Energiekosten. Die Kapitaleinsparung ist innerhalb der ersten zwei Jahre aufgezehrt. Dieselbe Rechnung steckt hinter dem TCO-Vergleichsrechner, den Käufer bei der Angebotsbewertung einsetzen.
Lohnt sich ein Erdgas-Druckerhöhungsverdichter?
Erdgas-Druckerhöhungsverdichter lohnen sich, wenn der Wert des zurückgewonnenen oder geförderten Gases zuzüglich vermiedener Abfackelgebühren die annualisierten Gesamtbetriebskosten übersteigt – diese liegen über eine Nutzungsdauer von 15 Jahren bei ungefähr 70 % Energie, 20 % Kapital und 7 % Instandhaltung. Standardaggregate zur Rückgewinnung von Gehäusegas mit 400 Nm³/h Förderleistung amortisieren die Investition allein durch Erlöse aus zuvor abgefackeltem Gas innerhalb von 18 bis 30 Monaten, noch ohne mögliche Gutschriften für die Methanreduzierung. Bei Pipeline- und CNG-Förderaufgaben, bei denen der Verdichter für den Betrieb unverzichtbar ist, statt optional zu sein, lautet die Frage nicht mehr „Lohnt sich das?“, sondern „Für welche Wirkungsgradklasse lohnt sich der Aufpreis?“ – und der Aufpreis für 5 Prozentpunkte mehr isentropen Wirkungsgrad zahlt sich fast immer aus. Häufigkeit der Ausfallarten im Erdgasbetrieb von Kolbenverdichtern, in absteigender Reihenfolge: (1) Ventilverschleiß – der häufigste Instandhaltungsfall, mit Wartungsintervallen von 4.000 bis 8.000 Stunden gemäß den Leitfäden des CAGI und von Chart Industries für Kolbenverdichter; (2) Kolbenringverschleiß nach 8.000 bis 16.000 Stunden; (3) Leckage an der Kolbenstangenpackung nach 2.000 bis 4.000 Stunden; (4) Fehlfunktion der Entlastungseinrichtung; (5) durch Druckpulsationen verursachte Rohrleitungsermüdung, wenn die Pulsationsstudie nach API 618 ausgelassen oder unzureichend ausgeführt wurde. Eine in Branchenforen immer wieder geäußerte Beobachtung aus der Praxis: Ein großer Teil der Ventilausfälle geht auf vertauschte Ventilplatten zwischen Zylindern bei der Überholung zurück – die Ursache liegt in der Dokumentation, nicht in der Metallurgie. Eine kontraintuitive Tatsache sollte erwähnt werden: Penn State Extension zitiert eine Schätzung der EPA, wonach herkömmliche Kolbenverdichter für rund 45 % der Methanemissionen im US-amerikanischen Erdgastransport- und -speichersektor verantwortlich sind. Das ist kein Grund, die Kolbenverdichtertechnik aufzugeben – vielmehr sollten Betreiber in eine geeignete Kolbenstangenabdichtung, Leckageüberwachung und einen planmäßigen Austausch der Packungen investieren, statt die Intervalle zu verlängern. Das Instandhaltungsbudget ist zugleich das Emissionsbudget. Ausführliche Intervalltabellen finden Sie unter Grundlagen der Instandhaltung von Kolbenverdichtern.Häufig gestellte Fragen
Was ist ein Erdgas-Druckerhöhungsverdichter?
Antwort anzeigen
Ein Erdgas-Druckerhöhungsverdichter ist eine nachgeschaltete Verdichtermaschine, die Erdgas mit erhöhtem Eintrittsdruck – üblicherweise 0.02 bis 4,0 MPa – auf den höheren Austrittsdruck bringt, der anschließend benötigt wird, etwa für die Einspeisung in eine Pipeline, die Befüllung von CNG-Speichertanks oder die Versorgung einer Turbine mit Brenngas.
Was ist der Unterschied zwischen einem Druckerhöhungsverdichter und einem Primärverdichter?
Antwort anzeigen
Primärverdichter saugen das Gas bei annähernd atmosphärischem Druck an und erzeugen den ersten Druckanstieg – beispielsweise am Bohrlochkopf oder am Eingang eines Sammelnetzes. Druckerhöhungsverdichter nehmen Gas auf, das bereits über Atmosphärendruck steht, und erhöhen den Druck weiter. Da der Eintrittsdruck erhöht ist, arbeitet der Druckerhöhungsverdichter mit einem geringeren Druckverhältnis pro Verdichterstufe und einer niedrigeren Verdichtungstemperatur. Daher lässt sich dieselbe Förderaufgabe häufig mit weniger Verdichterstufen und geringerem Leistungsbedarf je Nm³/h bewältigen.
Kann ein Kolben-Druckerhöhungsverdichter Sauergas mit H₂S fördern?
Antwort anzeigen
Ja, mit geeigneter vorgeschalteter Aufbereitung und NACE-konformen Werkstoffen. NACE MR0175 / ISO 15156 legt einen H₂S-Partialdruck von 0,05 psia (0,345 kPa) als Schwellenwert fest, oberhalb dessen eine Auslegung für Sauergas erforderlich ist. In der Praxis müssen bei Gasströmen mit etwa 200 ppm H₂S und typischen Eintrittsbedingungen die Zylinderwerkstoffe, Schraubenverbindungen, Packungen und Dichtungen den Werkstofflisten für Sauergas entsprechen. Ein spezieller Eintrittsabscheider und ein Flüssigkeitsabscheider entfernen freie Flüssigkeit; Packungen auf PTFE-Basis sind bei Sauergas-Förderaufgaben üblich. Legen Sie bereits bei der Angebotsanfrage eine vollständige Gasanalyse vor – Methan, C₂+, CO₂, H₂S in ppm, Wassergehalt und Taupunkt –, damit der Anbieter die passenden Werkstoffe spezifizieren kann, statt zu raten.
Was kostet ein Erdgas-Druckerhöhungsverdichter?
Antwort anzeigen
Die Preise variieren stark je nach Austrittsdruck und Leistungsumfang des Verdichteraggregats. Kleine Kolbenverdichteraggregate zur Gehäusegasförderung liegen FOB bei $8.000 bis $25.000, Pipeline-Druckerhöhungsverdichter bei $25.000 bis $120.000 und CNG-Tankstellenaggregate je nach Austrittsdruck und Förderleistung bei $80.000 bis $250.000. Aussagekräftiger sind die Lebenszykluskosten: Veröffentlichte Benchmarks veranschlagen die Energiekosten über 15 bis 20 Jahre mit etwa 70 % der Gesamtbetriebskosten, gegenüber 20 % für das Kapital und 7 % für die Instandhaltung. Fragen Sie neben dem Angebotspreis immer auch die Leistungsaufnahme in kW je Nm³/h an – das Aggregat mit dem niedrigeren Typenschildwert ist oft nicht die günstigere Maschine.
Welche Zertifizierungen sollte ein Erdgas-Druckerhöhungsverdichter haben?
Antwort anzeigen
Mindestens: API 618 (6. Ausgabe, 2024) für die Auslegung von Kolbenverdichtern und die Schwingungsabnahme; ISO 9001 für das Qualitätsmanagementsystem des Anbieters; ASME BPVC Section VIII für Zwischenkühler und Druckbehälter; sowie NACE MR0175 / ISO 15156 für Sauergasbetrieb, wenn der H₂S-Partialdruck 0,05 psia übersteigt. Bei Installation in explosionsgefährdeten Bereichen sind zusätzlich ATEX- oder IECEx-Zertifizierungen für Antrieb, Instrumentierung und Steuerung erforderlich.
Wie lange hält ein Erdgas-Kolben-Druckerhöhungsverdichter?
Antwort anzeigen
Eine Rahmenlebensdauer von 20+ Jahren ist bei konsequenter Instandhaltung realistisch. Die Instandhaltungsleitfäden des CAGI und von Chart Industries für Kolbenverdichter empfehlen eine Ventilwartung nach 4.000 bis 8.000 Stunden, den Austausch der Kolbenringe nach 8.000 bis 16.000 Stunden und der Kolbenstangenpackungen nach 2.000 bis 4.000 Stunden. Vierteljährliche Ölanalysen zur frühzeitigen Erkennung von Verschleißmetallen und jährliche Schwingungsmessungen anhand der in der Abnahmeprüfung festgelegten Grenzwerte nach API 618 / ISO 20816-1 runden das Programm ab. Betreiber, die diese Intervalle einhalten, erreichen über die Lebensdauer der Anlage üblicherweise eine mechanische Verfügbarkeit von über 95 %; wer das Ventilintervall auf mehr als 10.000 Stunden ausdehnt, muss typischerweise damit rechnen, dass die Verfügbarkeit im folgenden Jahr einbricht.
Verwandte Artikel
- Industrielle Gas-Druckerhöhungsverdichter – Anwendungen und passende Technologien
- Stickstoff-Druckerhöhungsverdichter – Funktionsweise und Auswahl
- Hersteller von Wasserstoff-Druckerhöhungsverdichtern – Technologievergleich
- Membranverdichter – Wann eine Membran dem Kolben überlegen ist
- Funktionsweise von Membranverdichtern – Mechanismus und Anwendungen
- Rechner für das Erdgas-Verdichtungsverhältnis – Werkzeug zur Planung der Verdichterstufen
Warum es diesen Leitfaden gibt
Die meisten online verfügbaren Inhalte zu Erdgas-Druckerhöhungsverdichtern lesen sich wie aneinandergereihte Fragmente aus Datenblättern. Dieser Leitfaden ist das Nachschlagewerk für Ingenieurteams, das wir bei Angebotsprüfungen selbst gern zur Hand gehabt hätten – mit Grundlagen der Verdichtung, einem Auswahlrahmen und Lebenszykluskostenrechnungen auf Basis von API 618 (6. Ausgabe, 2024), Verdichterdaten des U.S. DOE NETL und der EIA, Forschung von Penn State Extension zu Fernleitungsverdichterstationen sowie dreißig Jahren Erfahrung in der Fertigung von Kolbenverdichtern im Werk von Pangeng in Bengbu. Falls eine konkrete Frage zur Auslegung oder Metallurgie hier nicht beantwortet wird, senden Sie die Gaszusammensetzung und die Betriebsbedingungen direkt an unser Ingenieurteam.
Quellen und Referenzen
- Erdgasverdichterstationen verstehen — Penn State Extension
- Erdgas-Jahresbericht 2024 — U.S. Energy Information Administration
- Erdgasverdichter und Gasaufbereitungsanlagen – Überblick und mögliche Auswirkungen auf die Zuverlässigkeit des Stromversorgungssystems — U.S. Department of Energy NETL
- Beseitigung von Schwingungen und Druckpulsationen in einem Kolbenverdichter — U.S. National Library of Medicine, PMC (2024)
- API 618, Kolbenverdichter für Anwendungen in der Erdöl-, Chemie- und Gasindustrie (6. Ausgabe, 2024) — American Petroleum Institute
- ANSI/NACE MR0175 / ISO 15156 — Erdöl- und Erdgasindustrie, Werkstoffe für den Einsatz in H₂S-haltigen Umgebungen — AMPP / ISO
- Ein Überblick über die NACE-Grenze für Sauergas – Entwicklung und Auswirkungen — Tagungsband NACE CORROSION 2021
- Instandhaltung von Kolben-Druckluftkompressoren — Compressed Air & Gas Institute (CAGI)
- Was kostet ein Verdichter? – Benchmark zu den Lebenszykluskosten — Atlas Copco
- Auswirkungen der Elektrifizierung der Erdgasverdichtung im Fernleitungsnetz (2024) — Interstate Natural Gas Association of America